
Proceso de fabricación de PCB: desde el diseño de PCB y la ingeniería CAM hasta la fabricación y el ensamblaje.
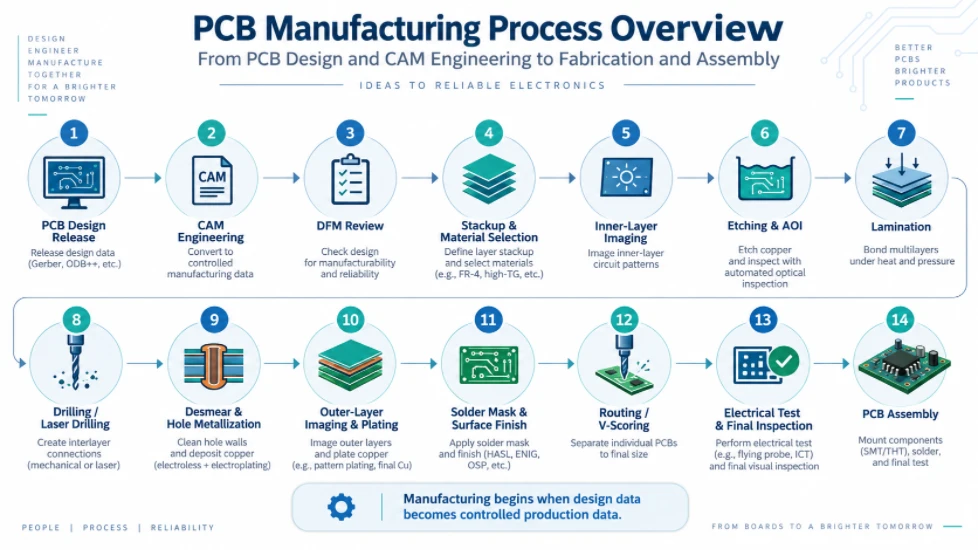
Figura 1. Descripción general del proceso de fabricación de PCB.
El proceso de fabricación de PCB no comienza cuando un panel revestido de cobre llega a la línea de impresión. En una fábrica de PCB profesional, la fabricación comienza cuando los datos del diseñador se convierten en datos de producción controlados. Esta conversión es responsabilidad del departamento de ingeniería CAM.
Un diseñador de PCB define la intención eléctrica, las restricciones mecánicas, los objetivos de apilamiento y las interfaces de los componentes. Un ingeniero CAM convierte esa intención en diseños fabricables, programas de perforación y enrutamiento, datos del panel, referencias de inspección, cupones de impedancia e instrucciones de proceso. Estos resultados se distribuyen a través del sistema ERP o de instrucciones de fabricación de la fábrica para que cada departamento de producción trabaje con una definición unificada.
Esta guía explica el proceso completo de fabricación de PCB , desde la entrega inicial por parte del departamento de ingeniería hasta la preparación de materiales, el procesamiento de capas internas, la laminación, la perforación, el recubrimiento, la impresión de capas externas, la máscara de soldadura, el acabado superficial, el perfilado, las pruebas eléctricas y la inspección final. También explica qué deben comprender los diseñadores de PCB sobre CAM para que sus placas superen la revisión de ingeniería con menos dudas, menos concesiones y un camino más estable hacia la producción.
¿Qué incluye realmente el proceso de fabricación de placas de circuito impreso (PCB)?
El proceso de fabricación de placas de circuito impreso es la conversión controlada de los datos de diseño de la PCB en una placa física que cumple con los requisitos eléctricos, dimensionales, de materiales y de fiabilidad. Incluye más que solo la creación de imágenes y el grabado. Un proceso listo para la producción normalmente tiene cuatro capas de ingeniería interconectadas:
| capa de ingeniería | Responsabilidad principal | Salida típica |
|---|---|---|
| Diseño de PCB | Define la conectividad del circuito, el enrutamiento, la ubicación, las interfaces mecánicas, los objetivos de apilamiento y las restricciones de diseño. | Datos Gerber/ODB++/IPC-2581, archivos de perforación NC, planos de fabricación, configuración de apilamiento, lista de conexiones y notas de diseño. |
| Ingeniería CAM y DFM | Comprueba la viabilidad de fabricación, resuelve la ambigüedad de los datos, aplica la compensación de proceso aprobada y crea datos listos para la producción. | Diseño gráfico para producción, programas de perforación/fresado, datos de paneles, referencias AOI, datos de pruebas, cupones y consultas de ingeniería cuando sea necesario. |
| Ingeniería de fabricación / ERP-MI | Define la ruta del proceso, los materiales, el equipo, las instrucciones especiales, las inspecciones y los puntos de control de aceptación. | Hoja de ruta o MI, secuencia del centro de trabajo, especificaciones de materiales, notas de proceso especiales y requisitos de inspección. |
| Fabricación y verificación | Construye, termina y prueba físicamente la placa de circuito impreso (PCB) sin componentes. | Placas base sin componentes, listas para su envío o ensamblaje de PCB. |
Esta distinción es importante porque muchas descripciones de cómo se fabrican las placas de circuito impreso (PCB ) comienzan con la "impresión de la capa interna". En una fábrica industrial de PCB, el panel no debería llegar a ese paso hasta que el sistema CAM haya determinado el significado de cada capa, si el diseño es fabricable, qué método de producción se aplica y qué conjunto de datos compensados debe utilizar cada centro de trabajo.
Proceso de fabricación de PCB de un vistazo
Liberación del diseño de PCB → entrada de datos → normalización CAM → revisión DFM y de capacidad → preguntas de ingeniería si es necesario → revisión de apilamiento e impedancia → compensación CAM → panelización y utillaje → definición de proceso ERP/MI → preparación de materiales → imágenes de la capa interna → grabado de la capa interna → AOI de la capa interna → disposición y laminación → perforación / perforación láser → eliminación de manchas y metalización de agujeros → imágenes de la capa externa → chapado y grabado de cobre → AOI de la capa externa → máscara de soldadura → leyenda → acabado de superficie → perfilado / enrutamiento / puntuación V → prueba eléctrica e inspección dimensional → inspección final y embalaje → ensamblaje de PCB opcional.
La ruta exacta varía según el número de capas, la estructura de las vías, el peso del cobre, el sistema de materiales, el acabado superficial y los requisitos mecánicos especiales. Una placa FR-4 de dos capas puede evitar varias operaciones multicapa, mientras que una placa HDI puede repetir los ciclos de laminación y perforación láser varias veces.
Por qué la ingeniería CAM es el puente entre el diseño y la producción de PCB.
El diseño CAD de PCB describe las funciones eléctricas y mecánicas que debe cumplir el producto. Los equipos de fabricación requieren un nivel de información diferente: geometría de conductores compensada, definiciones de herramientas de perforación, coordenadas de paneles, polaridad del proceso, datos de imagen, cupones, características de las herramientas, rutas de conexión, información de puntuación, referencias de inspección y notas específicas del proceso. La ingeniería CAM se encarga de crear esa capa de traducción.
Por este motivo, la revisión CAM no debe considerarse una simple comprobación de Gerber de última hora. Una revisión CAM competente evalúa si el diseño puede soportar todo el proceso de producción. Por ejemplo, una vía puede ser válida según las reglas de diseño CAD, pero aun así presentar un margen anular insuficiente tras considerar la tolerancia de perforación y el margen de registro. Una pista puede cumplir con el ancho nominal del diseño, pero requerir compensación de grabado en función del peso del cobre y del proceso de imagen/grabado seleccionado. Una ranura mecánicamente válida puede requerir un proceso diferente por estar metalizada, ser irregular, tener profundidad controlada o estar ubicada en el borde de la placa.
El ingeniero CAM debe proteger la intención eléctrica del diseñador al convertir las dimensiones nominales de diseño en dimensiones de producción. Por eso, una buena fábrica distingue entre compensación de proceso y modificación de diseño . La compensación de fabricación tiene como objetivo lograr la dimensión final del cliente después del grabado, el recubrimiento, la laminación o el mecanizado. Un cambio que afecte la conectividad, el tamaño final del orificio, la geometría de impedancia controlada, la definición del contorno u otro requisito funcional debe tratarse como una cuestión de ingeniería, no como un rediseño silencioso.
Etapa 1: Paquete de datos de fabricación e intención del diseño
La calidad del proceso de fabricación de PCB depende en gran medida de la calidad del paquete de lanzamiento. El software CAM puede corregir problemas de formato, pero no puede predecir con seguridad la intención de diseño faltante. El paquete de lanzamiento más completo contiene datos legibles por máquina y una definición de fabricación concisa.
| Datos o requisitos | Por qué CAM lo necesita | Ambigüedad común que se debe evitar |
|---|---|---|
| Capas de cobre, máscara de soldadura y leyenda | Establece la imagen de construcción prevista para cada lado y capa interna. | Nombres de capas poco claros, información de polaridad faltante, capas duplicadas u obsoletas. |
| Limas de taladro NC y mesa de taladro | Separa los requisitos de perforación PTH, NPTH, microvías y perforaciones especiales, y asigna los orificios terminados a las herramientas de producción. | Utilizar el mismo símbolo para agujeros chapados y no chapados, o mezclar diámetros acabados y diámetros de herramientas. |
| Esquema de la placa y capa de ruta | Define las dimensiones finales, los recortes internos, las ranuras y las características del perfil. | Contorno duplicado en varias capas, contornos abiertos, dimensiones contradictorias o geometría de ranura poco clara. |
| Dibujo de fabricación | Comunica el espesor, la tolerancia, el acabado, el cobre, las notas mecánicas y los procesos especiales. | Notas que entran en conflicto con los datos de Gerber/perforación o notas genéricas copiadas que no se aplican a la placa. |
| Apilamiento de capas de PCB | Define el peso del cobre, la construcción dieléctrica, el espesor final y la arquitectura de impedancia controlada. | Dimensiones dieléctricas nominales sin indicar si el fabricante puede optimizar los materiales. |
| Tabla de impedancia controlada | Vincula cada objetivo de impedancia con la capa, la geometría de la pista, el plano de referencia y la tolerancia. | Especificar un objetivo pero sin identificar las redes o la geometría relevantes. |
| Lista de conexiones IPC o datos de diseño inteligente | Permite comparar la conectividad y reduce la posibilidad de que la ambigüedad gráfica se convierta en un error eléctrico. | Lista de conexiones generada a partir de una revisión de diseño diferente. |
| Acabado superficial y acabados selectivos | Determina el enrutamiento del proceso y afecta a la soldabilidad, la planitud, el desgaste de los contactos y la compatibilidad del ensamblaje. | Se hace un llamado a ENIG a nivel mundial, al mismo tiempo que se esperan resultados concretos sin definir áreas específicas. |
| Requisitos mecánicos especiales | Permite que CAM defina avellanados, escariados, fresado de profundidad controlada, almenas, revestimiento de bordes o características de ajuste a presión. | Proporcionar únicamente el contorno del dibujo sin especificar el diámetro final, la profundidad/espesor restante ni la tolerancia. |
Gerber sigue siendo común, mientras que ODB++ e IPC-2581 pueden contener información más estructurada cuando tanto el diseñador como el fabricante los admiten. Independientemente del formato, el control de revisiones es fundamental. Los datos de cobre, perforación, dibujo, configuración de apilamiento y lista de conexiones deben describir la misma revisión.
Etapa 2: Normalización de datos CAM y revisión DFM
2.1 Normalización de datos: reconstrucción de una definición de placa fiable
La primera tarea de CAM consiste en garantizar la coherencia interna de los datos. Antes de comenzar cualquier edición de producción, se verifican las unidades, las coordenadas, el origen, el orden de las capas, el estado de simetría, la polaridad, las definiciones de apertura, los formatos de perforación y la geometría del perfil. El ingeniero de CAM también identifica datos no utilizados, capas duplicadas y elementos que podrían haberse exportado de forma diferente desde distintos sistemas CAD.
Aquí es donde un paquete de lanzamiento inteligente ahorra tiempo. Cuanto menor sea la ambigüedad que el ingeniero de CAM deba interpretar, menor será el riesgo de que se dedique tiempo de ingeniería a distinguir una función intencionada de un artefacto de exportación.
2.2 Comprobaciones de conectividad y relaciones entre capas
CAM compara el diseño en las distintas capas de cobre, los datos de perforación y, cuando está disponible, la lista de conexiones del cliente. El objetivo no es solo detectar circuitos abiertos o cortocircuitos evidentes, sino también verificar las relaciones entre las almohadillas y los orificios, las estructuras de las vías, la conectividad de los planos, las almohadillas de protección, los alivios térmicos y la relación prevista entre el cobre y las características mecánicas.
2.3 Revisión del ancho de línea, el espaciado y el grosor del cobre
El ancho y la separación mínimos del conductor no pueden evaluarse independientemente del espesor del cobre y del proceso de fabricación. A medida que el cobre se vuelve más denso, el grabado se dificulta y el grabado lateral tiene un mayor impacto en la geometría final. Por lo tanto, CAM analiza el ancho y la separación mínimos del conductor junto con el cobre base, el cobre final y si la característica está aislada o ubicada en un campo de cobre denso.
Los diseñadores deben evitar considerar los límites de capacidad de fabricación de PCB como un valor universal aplicable a cualquier peso de cobre y a cualquier capa. Un diseño más apto para la fabricación utiliza la capacidad de producción habitual para la construcción seleccionada y reserva geometrías extremas solo cuando la densidad del circuito lo requiere.
2.4 Anillo anular, tolerancia de perforación y holgura entre el orificio y el cobre
El tamaño de un orificio chapado terminado no coincide con el de la perforación de producción. La fábrica debe tener en cuenta la deposición de cobre en la pared del orificio, la tolerancia de perforación y la variación del proceso. Por lo tanto, CAM evalúa la geometría de la almohadilla y del anillo anular después de aplicar las tolerancias de perforación y registro de fabricación.
El mismo principio se aplica al espaciado entre el orificio y el conductor. Una medición CAD realizada a partir del orificio nominal terminado puede no reflejar el riesgo de fabricación. CAM verifica el orificio de producción, su compensación y el cobre que debe quedar después del taladrado, el recubrimiento y el registro. Esto es especialmente importante para diseños multicapa densos, orificios de ajuste a presión y diseños cercanos a la capacidad mínima de la fábrica para anillos anulares.
2.5 PTH, NPTH, ranuras y agujeros irregulares
En el diseño, los orificios metalizados y los orificios no metalizados deben estar claramente definidos. El software CAM puede utilizar diferentes etapas de perforación, reglas de compensación o secuencias de proceso para las características de orificios metalizados y no metalizados. Las ranuras metalizadas y las aberturas metalizadas irregulares requieren una revisión adicional, ya que su viabilidad de fabricación depende de la geometría, el acceso de la herramienta, la ruta de metalización, el anillo anular y el cobre adyacente.
Las características especiales, como los orificios almenados, los bordes chapados y los medios orificios chapados, deben identificarse explícitamente. Estas influyen en la disposición y el perfilado del panel, ya que la característica debe permanecer soportada mecánicamente hasta la etapa de producción adecuada.
2.6 Capacidad de fabricación de la máscara de soldadura
CAM realiza comprobaciones DFM de la máscara de soldadura en función de la geometría de la almohadilla, el ancho del borde, la tolerancia de registro, el tratamiento de las vías y los requisitos de ensamblaje. Una abertura de la máscara de soldadura que parece aceptable en CAD puede volverse problemática cuando dos aberturas adyacentes se fusionan, cuando un borde de máscara estrecho no se puede mantener de forma fiable o cuando una vía queda expuesta involuntariamente en una zona soldable.
Los diseñadores deben especificar el tratamiento de la vía previsto cuando sea relevante: abierta, protegida, taponada, rellena de resina y sellada, u otra estructura controlada. El software CAM no debe inferir un tratamiento de vía de alta fiabilidad basándose únicamente en la presencia o ausencia de una abertura en la capa de máscara de soldadura.
2.7 Revisión de la leyenda y el marcado de componentes
Se comprueba la legibilidad del texto serigrafiado y se verifica que no haya interferencias con las almohadillas expuestas, los puntos de prueba, los contactos dorados y otras áreas donde no se permite el uso de tinta. Según una norma de producción acordada, CAM puede recortar las leyendas no críticas que no estén en contacto con las almohadillas, pero el marcado crítico para el ensamblaje debe diseñarse con el espacio libre adecuado en lugar de depender del recorte automático.
2.8 Borde de la placa, puntuación V y espacio libre para el enrutamiento
Los componentes, el cobre, las vías y las características metalizadas cerca del borde de la placa deben evaluarse según el método de despanelización previsto. El ranurado en V, el fresado de pestañas, los orificios de estampado y el fresado CNC generan diferentes condiciones mecánicas. El software CAM también debe saber si el borde de la placa debe ser dieléctrico desnudo, metalizado, almenado o parte de un sistema de conectores/contactos.
2.9 Dedos dorados y acabados superficiales mixtos
Los contactos de oro duro selectivos no son simplemente “otro acabado superficial de PCB ”. Pueden requerir conexiones de chapado específicas y una secuencia de proceso determinada antes de que se retiren esas conexiones temporales durante el perfilado. Cuando un diseño combina contactos de oro con ENIG, OSP, estaño por inmersión, plata por inmersión o HASL en el resto de la placa, CAM debe definir correctamente las áreas selectivas y el orden de fabricación.
Si el producto no permite conexiones de recubrimiento temporales, esta restricción debe comunicarse con anticipación, ya que puede modificar el proceso recomendado. Lo mismo se aplica a los requisitos de chaflán, las tolerancias de longitud de los dedos y cualquier geometría de "dedos largos/cortos".
2.10 Balance de cobre y cobre residual
Los ingenieros de CAM también analizan la cantidad de cobre que queda en cada capa y cómo se distribuye el cobre en el panel. Una medida de ingeniería útil es la proporción de cobre residual:
Residual copper ratio = copper pattern area ÷ unit board area × 100%
Esto es importante porque la laminación es un proceso de flujo de resina. Las diferencias significativas en la densidad del cobre entre capas adyacentes pueden modificar la demanda de resina, el espesor dieléctrico local y el equilibrio mecánico. Las placas con cobre grueso amplifican este efecto. Un diseño con grandes regiones sin cobre junto a zonas con mucho cobre puede requerir cambios en la configuración de capas, estrategias de equilibrio del cobre o controles de proceso adicionales.
Para el diseñador de PCB, la lección es clara: el equilibrio del cobre no es solo una cuestión estética. Afecta a la capacidad de fabricación, al control del grosor de la placa, al riesgo de deformación y, en algunas construcciones, al comportamiento dieléctrico alrededor de las estructuras de impedancia.
2.11 Impedancia controlada y materiales de alta frecuencia
La impedancia controlada debe analizarse como un sistema de apilamiento, en lugar de como un valor de ancho de pista. El diseño asistido por ordenador (CAM) y la ingeniería de procesos consideran el espesor del dieléctrico, el espesor del cobre, la geometría del conductor final, la relación del plano de referencia y el sistema de materiales real. Para diseños de radiofrecuencia y microondas que utilizan materiales como Rogers , Taconic, Arlon u otros laminados de baja pérdida, el procesamiento específico del material también puede afectar la perforación, la preparación de la superficie, la laminación y el comportamiento dimensional.
La versión de diseño más segura proporciona la impedancia, la tolerancia y la geometría eléctrica objetivo, al tiempo que permite al fabricante proponer una configuración de capas controlada cuando sea apropiado. La geometría final de producción debe confirmarse antes de la fabricación, en lugar de asumir que el ancho nominal de la pista del CAD permanecerá sin cambios.
Etapa 3: Compensación CAM, panelización y datos de producción
Una vez resueltos los problemas de DFM, CAM convierte los datos de diseño nominales en datos de fabricación. Estas modificaciones son controles de proceso deliberados, no cambios arbitrarios en el circuito.
3.1 Compensación de grabado e imagen
Durante el grabado, el cobre se elimina tanto lateral como verticalmente. Según el peso del cobre y el proceso, el ingeniero de CAM puede compensar las características del conductor para que las dimensiones finales de la pista y la almohadilla coincidan con las deseadas tras la formación de imágenes, el recubrimiento y el grabado. La estrategia de compensación puede variar entre las capas internas y externas debido a que sus procesos de fabricación son diferentes.
3.2 Compensación por perforación y revestimiento
Para las características PTH, se selecciona la broca de producción de manera que el orificio final cumpla con los requisitos del cliente tras la metalización de la pared. Las características NPTH se gestionan por separado, ya que no están diseñadas para recibir la misma cantidad de cobre. CAM también agrupa las herramientas de perforación de forma eficiente, protegiendo las tolerancias especiales y las características de ajuste controlado.
3.3 Optimización de la máscara de soldadura y la leyenda
Las aberturas de producción se ajustan al proceso de máscara de soldadura y a la capacidad de registro. El sistema CAM verifica la presencia de barreras mínimas, la relación entre la máscara y la almohadilla, el cobre expuesto y las aberturas no deseadas. La leyenda puede recortarse de las superficies soldables según las normas aprobadas, mientras que las marcas críticas deben permanecer exactamente donde lo indica el plano.
3.4 Panelización
La placa de circuito impreso (PCB) individual del cliente se fabrica normalmente en un panel de trabajo de mayor tamaño. CAM selecciona la orientación, la cantidad de matrices, el espaciado, los rieles, los orificios de herramientas, las marcas de referencia, las muestras, el método de separación y la estrategia de enrutamiento en función de la eficiencia de fabricación y las necesidades de ensamblaje posteriores. La panelización puede influir en la utilización del material, la distribución del recubrimiento, la rigidez de la placa, la viabilidad de la puntuación V y la manipulación automatizada.
Cuando el cliente proporciona una matriz de ensamblaje, CAM debe preservar la intención del ensamblaje y verificar que la matriz sea compatible con la fabricación. Cuando la fábrica crea el panel, se deben considerar los requisitos de ensamblaje si las placas pasarán directamente a la producción SMT.
3.5 Cupones, herramientas y características no relacionadas con el producto
El panel de trabajo puede incluir cupones de impedancia, objetivos de registro, cupones de prueba, elementos de control de procesos y herramientas. Estos elementos se encuentran fuera del circuito terminado, pero forman parte del control de fabricación. Su ubicación debe diseñarse de manera que representen las condiciones de producción pertinentes sin interferir con el producto ni con el proceso de despanelización.
3.6 Lo que CAM no debería cambiar silenciosamente
CAM no debe usar la conveniencia de fabricación como excusa para modificar el diseño eléctrico del cliente. Los cambios en el tamaño final de los orificios, el contorno de la placa, la geometría de la impedancia fuera de un modelo de compensación acordado, la conectividad, las distancias entre el cobre que alteren el rendimiento o las características mecánicas funcionales deben generar una consulta de ingeniería. Un proceso de aprobación controlado es fundamental para la fiabilidad de la fabricación de PCB.
Etapa 4: Ingeniería de Stackup y lanzamiento del proceso ERP/MI
Una vez que los datos CAM son aptos para la fabricación, la fábrica debe definir cómo se construirá la placa. Es aquí donde el diseño de la estructura de capas , la selección de materiales y el enrutamiento del proceso se convierten en instrucciones de fabricación formales.
4.1 El grosor final de la placa es el resultado de una acumulación.
El espesor final no es simplemente la suma de los valores del núcleo y del preimpregnado del catálogo. En ingeniería se debe considerar la distribución del cobre, el flujo de la resina, la acumulación de cobre y la contribución al espesor de los recubrimientos y acabados, cuando corresponda. Un modelo conceptual útil es:
Designed board thickness ≈ core thickness + dielectric thickness after lamination + copper-layer contributions + applicable surface/coating contributions
En las placas multicapa, el espesor dieléctrico efectivo tras el prensado depende del sistema de preimpregnado y del patrón de cobre circundante. Por ello, es importante considerar la proporción de cobre residual durante el análisis de la estructura de capas.
4.2 Construcción por capas y materiales especiales
Los laminados FR-4 estándar, FR-4 de alta Tg, de baja pérdida, los materiales de RF a base de PTFE, los materiales con núcleo metálico y las construcciones rígido-flexibles no comparten una receta de laminación universal. La ingeniería de fabricación asistida por ordenador (CAM) y de procesos debe adaptar los requisitos de rendimiento del cliente a un material y un proceso verificados. Las construcciones híbridas de alta frecuencia merecen especial atención, ya que los materiales diferentes pueden presentar comportamientos distintos en cuanto a flujo, dimensiones y preparación de la superficie.
4.3 El documento de seguimiento ERP/MI convierte las decisiones CAM en instrucciones de fábrica.
El sistema ERP o el plan de mantenimiento de la fábrica deben definir el conjunto de materiales, los requisitos de cobre, el método de imagen, la secuencia de laminación, los programas de perforación, la ruta de recubrimiento, los requisitos de máscara de soldadura y leyenda, el acabado superficial, las instrucciones de enrutamiento/puntuación V, las operaciones mecánicas especiales, los puntos de inspección y los requisitos de pruebas eléctricas.
Las operaciones especiales deben especificarse claramente. Por ejemplo, una ranura o avellanado de profundidad controlada debe incluir el identificador del programa correspondiente, el diámetro/geometría requerido, la profundidad o el espesor restante y la tolerancia. Un proceso de contactos dorados selectivos debe indicar el acabado selectivo y la secuencia de enrutamiento necesarios. La construcción de vías ciegas/enterradas debe definir qué ciclo de laminación crea cada estructura de vía.
Este es el punto práctico donde la ingeniería CAM se convierte en la receta de fabricación. Si la hoja de ruta de producción es imprecisa, los operarios posteriores se ven obligados a interpretar la intención de forma independiente. Un buen proceso elimina esa ambigüedad antes de que se libere el lote.
Etapa 5: Proceso de fabricación de PCB paso a paso
Tras la aprobación de CAM y la liberación de MI, comienza la fabricación física. La siguiente secuencia describe un proceso común de fabricación de PCB sustractivas multicapa. El procedimiento exacto varía según el diseño.
Paso 1: Preparación del material y corte del panel
Los núcleos revestidos de cobre, la lámina de cobre y el preimpregnado se seleccionan según la composición aprobada. Antes de cortar los paneles a la medida final, se verifica la identidad del material, el peso del cobre, el espesor y la trazabilidad del lote. Los laminados de alta frecuencia y especiales pueden requerir controles específicos de almacenamiento, manipulación o preparación de la superficie.
Paso 2: Imágenes de la capa interna
El diseño CAM de la capa interna se transfiere a la fotorresina mediante imagen láser directa u otro método de imagen aprobado. Los patrones de registro integrados en los datos CAM ayudan a controlar la alineación de las capas. El objetivo es crear un patrón de fotorresina que proteja el cobre que se pretende conservar tras el grabado.
Paso 3: Grabado de la capa interna y eliminación de la capa de protección.
El cobre sin protección se elimina químicamente, lo que produce el patrón del conductor interno. A continuación, se retira la capa protectora y se limpia el panel. Los parámetros de grabado se controlan para que la geometría del conductor final coincida con el objetivo CAM compensado, en lugar de simplemente con las dimensiones nominales originales del CAD.
Paso 4: Área de interés de la capa interna
La inspección óptica automatizada compara la capa grabada con la referencia CAM. Se pueden detectar circuitos abiertos, cortocircuitos, muescas, protuberancias y otros defectos en los conductores antes de la laminación, cuando la capa aún es accesible. Este control evita que un defecto conocido en la capa interna quede permanentemente oculto en una placa multicapa.
Paso 5: Tratamiento de la unión, colocación y registro de capas.
Los núcleos internos se preparan para la unión y se apilan con preimpregnado y lámina de cobre según la secuencia aprobada. La orientación y el orden de las capas se controlan cuidadosamente. En las placas multicapa, el apilamiento es donde la estructura eléctrica se convierte en una estructura física.
Paso 6: laminación
La pila se comprime mediante un ciclo controlado de calor y presión. La resina preimpregnada fluye, rellena los espacios alrededor del cobre y se cura para unir las capas. Los parámetros de prensado deben coincidir con el sistema de materiales y la construcción. La densidad del cobre, el espesor del dieléctrico y la geometría del cobre grueso influyen en el flujo de la resina y en el comportamiento del espesor final.
Paso 7: Verificación de registro y perforación
Tras la laminación, se puede verificar el registro mediante rayos X u otros métodos de alineación antes del taladrado mecánico. El taladrado CNC crea orificios para herramientas, componentes y herramientas según el programa de taladrado compensado. El taladrado láser se utiliza para microvías en construcciones HDI. Se pueden utilizar programas especiales para avellanados, escariados y características de profundidad controlada.
Paso 8: Desincrustación y preparación de la pared del orificio
La perforación mecánica expone el dieléctrico y puede dejar residuos de resina en las interfaces internas de cobre. La eliminación de estos residuos y el acondicionamiento del orificio preparan la pared del mismo para que la metalización posterior pueda formar una conexión eléctrica fiable con las capas internas de cobre.
Paso 9: Cobre químico y metalización de orificios pasantes
Se deposita una fina capa conductora de cobre sobre la pared no conductora del orificio, creando así la base para la posterior deposición electrolítica de cobre. Este paso transforma el orificio perforado en una estructura que permite la conexión eléctrica de las capas tras el recubrimiento.
Paso 10: Imágenes de la capa externa
El patrón de la capa exterior compensada se imprime en el panel. Según la ruta de producción elegida, la fábrica puede utilizar el recubrimiento con patrón u otra secuencia cualificada. La polaridad de CAM y la selección del proceso deben coincidir con el método de recubrimiento y grabado previsto.
Paso 11: Recubrimiento de cobre y grabado de la capa exterior.
Se añade cobre donde sea necesario para cumplir con los requisitos del conductor y de la pared del orificio. A continuación, se procesa el sistema temporal de protección/resistencia metálica para eliminar el cobre base no deseado mediante grabado. El resultado es el patrón final del conductor exterior.
Paso 12: Área de interés de la capa externa
El recubrimiento de cobre exterior terminado se inspecciona comparándolo con la referencia CAM. Los diseños de líneas finas, las conexiones BGA densas y las transiciones de cobre grueso requieren imágenes y grabado particularmente estables, ya que los defectos en este punto afectan directamente la conectividad final.
Paso 13: Aplicación de la máscara de soldadura, exposición y curado
Se aplica una máscara de soldadura líquida fotoimprimible, cuya imagen se obtiene a partir de los datos de la máscara de soldadura CAM, se revela y se cura. La máscara protege el cobre de la oxidación y controla las zonas donde se permite la soldadura durante el ensamblaje. El registro CAM y el diseño de las aberturas son importantes en torno a las almohadillas de paso fino, las vías y las almohadillas de componentes muy próximas entre sí.
Paso 14: Leyenda / serigrafía
Los identificadores de referencia, las marcas de polaridad, los logotipos, los códigos de fecha y demás marcas aprobadas se imprimen o se representan digitalmente. La leyenda debe permanecer legible sin contaminar las superficies soldables o de contacto.
Paso 15: Acabado de la superficie
El cobre expuesto recibe el acabado especificado. Las opciones más comunes incluyen ENIG, ENEPIG, OSP, HASL sin plomo, plata por inmersión, estaño por inmersión y oro duro selectivo. El acabado adecuado depende del proceso de ensamblaje, la distancia entre componentes, los requisitos de contacto, las expectativas de almacenamiento, el rendimiento de RF y el costo.
Los acabados mixtos requieren una secuencia definida. Por ejemplo, los contactos dorados pueden usar oro duro selectivo, mientras que el resto de la placa recibe otro acabado soldable. CAM y MI deben separar claramente esas regiones.
Paso 16: Perfilado, enrutamiento, ranurado en V y trabajos mecánicos especiales.
El fresado CNC, el marcado en V o el punzonado separan la geometría del producto del panel de fabricación. Las ranuras, los bordes, los chaflanes, las muescas y las operaciones de profundidad controlada se realizan según los datos mecánicos y la ruta del proceso. La secuencia es importante cuando una característica debe permanecer soportada durante el recubrimiento u otra operación previa.
Paso 17: Pruebas eléctricas y verificación de impedancia
Las pruebas eléctricas de la placa de circuito impreso (PCB) verifican la continuidad y el aislamiento con respecto a la lista de conexiones o los datos de prueba aprobados. Se miden cupones de impedancia controlada cuando es necesario. El objetivo es confirmar que el proceso de fabricación física conservó la red eléctrica definida en el diseño.
Paso 18: Inspección dimensional, visual y de calidad final.
La inspección final verifica las dimensiones clave, los orificios, el perfil, las marcas, la máscara de soldadura, el acabado, la mano de obra y otros requisitos específicos del cliente. Se puede realizar una inspección adicional o un microsección para la validación del proceso, la cualificación o para cumplir con los requisitos de alta fiabilidad.
Paso 19: Limpieza, envasado y liberación
Las placas aprobadas se limpian, se protegen de la manipulación y los daños ambientales, se etiquetan para su trazabilidad y se empaquetan según el acabado y los requisitos del cliente. En este punto, el proceso de fabricación de la placa de circuito impreso (PCB) sin componentes adicionales está completo.
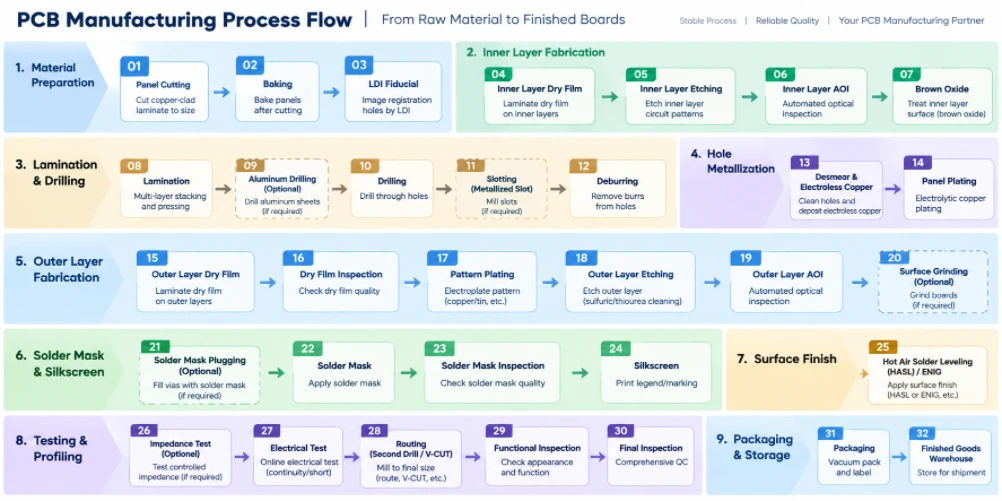
Figura 2. Diagrama de flujo del proceso de fabricación de PCB.
Ramas de procesos especiales de fabricación de PCB
El flujo básico descrito anteriormente es un marco de referencia. Las placas avanzadas añaden bucles de proceso o controles especiales que deben resolverse durante el CAM en lugar de descubrirse en la planta de producción.
HDI y laminación secuencial
La fabricación de PCB HDI puede utilizar microvías ciegas, vías enterradas, microvías apiladas o escalonadas y estructuras de vía en almohadilla. Estos diseños pueden requerir ciclos repetidos de creación de subplacas, laminación, perforación láser, metalización e imagen. El ingeniero CAM debe asignar cada vía a la etapa de laminación correcta y garantizar que la estructura de apilamiento se pueda producir físicamente en la secuencia prevista. La capacidad de fabricación de PCB HDI de Highleap está diseñada para aquellos diseños que requieren este tipo de estructura de interconexión controlada.
Fabricación de placas de circuito impreso de cobre grueso
La fabricación de placas de circuito impreso con alto contenido de cobre modifica el grabado de conductores, el recubrimiento, el relleno de resina y el comportamiento de la laminación. Las grandes diferencias en la densidad del cobre dificultan la compactación uniforme, y los espacios finos se vuelven más difíciles de mantener a medida que aumenta el grosor del cobre. Por lo tanto, los diseñadores deben considerar conjuntamente los requisitos actuales, el peso del cobre y la geometría mínima, en lugar de seleccionarlos de forma independiente.
Fabricación de PCB de RF y alta frecuencia
La fabricación de PCB de alta frecuencia suele emplear materiales especiales como Rogers, Taconic, Arlon u otros, a veces en configuraciones híbridas con FR-4. Es fundamental considerar la perforación, la preparación de la superficie y la laminación específicas para cada material, y la geometría de impedancia debe definirse en función de la configuración de producción real. Por este motivo, la revisión CAM/DFM debe realizarse antes de que se finalice por completo un diseño de RF de alta densidad.
Fabricación de PCB rígido-flexibles
La fabricación de PCB rígido-flexibles incorpora material flexible, recubrimiento, unión selectiva y zonas de transición mecánica. El ingeniero CAM debe verificar los límites entre las zonas rígidas y flexibles, las regiones de curvatura, la geometría del cobre, las aberturas del recubrimiento, los requisitos de refuerzo y la secuencia de enrutamiento. Estas características modifican tanto la definición de las capas como el flujo de producción mecánica.
Características de profundidad controlada, avellanado y escariado
Las características especiales de control de profundidad deben definirse mediante la geometría final, la ubicación, la tolerancia y un requisito de profundidad inequívoco. Un dibujo que solo muestre un símbolo gráfico no es suficiente para una programación CNC fiable. Si el cliente especifica el espesor del material restante en lugar de la profundidad de corte, la nota de fabricación debe indicarlo explícitamente para que el CAM y el mecanizado utilicen la misma referencia.
Ranuras metalizadas, almenas y placas de borde
Estas características combinan el recubrimiento eléctrico con el perfilado mecánico final. El CAM debe decidir cuándo se perfora o se fresa la característica, cómo permanece fija durante el recubrimiento y cómo se expone el borde acabado. Su ubicación también puede afectar el diseño de panelización y separación.
Lo que los diseñadores de PCB deben saber para que la ingeniería CAM sea más rápida y segura.
El diseñador no necesita convertirse en operador CAM. Sin embargo, comprender las decisiones de fabricación que debe tomar CAM ayuda al diseñador a generar datos que llegan a producción con menos preguntas de ingeniería.
| Decisión de diseño de PCB | Lo que el ingeniero CAM debe evaluar | Mejores prácticas de diseño/lanzamiento |
|---|---|---|
| Mínimo rastro y espacio | Peso del cobre, comportamiento del grabado, características aisladas frente a densas y capacidad del proceso de fábrica. | Utilice la capacidad de procesamiento normal siempre que sea posible; reserve la geometría mínima para áreas realmente densas. |
| Mediante almohadilla y anillo anular | Perforación de producción, margen de recubrimiento, tolerancia de perforación y registro de capas. | Diseñar teniendo en cuenta el margen de fabricación, especialmente en las capas internas y en los orificios de alta relación de aspecto. |
| Espacio libre entre el orificio y el cobre | Tamaño real de la broca de producción y tolerancia de posición, no solo el orificio final nominal. | Mida las holguras utilizando supuestos de fabricación realistas e indique los agujeros críticos o de ajuste a presión. |
| PTH y NPTH | Diferentes sistemas de compensación y enrutamiento de procesos. | Sepárelos claramente en los datos de perforación y en las notas de fabricación. |
| Ranuras y agujeros irregulares | Estado de recubrimiento/no recubrimiento, viabilidad de la herramienta, anillo anular y secuencia del proceso. | Indique las dimensiones (ancho/largo) de la ranura terminada e indique si debe estar chapada. |
| Barreras de máscara de soldadura y tratamiento de vías | Tolerancia de registro, ancho de presa fabricable y si las vías están abiertas, protegidas, taponadas o rellenas. | Especifique la funcionalidad directamente mediante el tratamiento; no confíe en aperturas accidentales de Gerber. |
| Serigrafía sobre almohadillas | Exclusión de tinta y recorte automático. | Mantenga la leyenda crítica para el ensamblaje alejada del cobre expuesto y de las almohadillas soldables. |
| Puntuación V / enrutamiento | Distancia entre el cobre y el borde, espacio libre entre componentes, grosor de la placa, orientación de las marcas de corte y estabilidad de la matriz. | Defina el método de despanelización previsto y proteja los componentes frágiles/pesados cerca de las líneas de rotura. |
| Dedos de oro | Acabado selectivo, conexión de chapado, chaflán y secuencia de proceso. | Defina la zona de oro duro, la geometría de los dedos y el chaflán; comunique las restricciones sobre las conexiones de chapado temporales. |
| Impedancia controlada | Sistema dieléctrico real, cobre acabado, compensación de trazas y plano de referencia. | Proporcionar el objetivo/tolerancia e identificar las redes; permitir la optimización de la configuración de capas cuando sea posible. |
| Cobre pesado | Factor de grabado, espaciado, llenado de resina y equilibrio de cobre. | Aumentar el margen geométrico y evitar grandes diferencias incontroladas en la densidad del cobre. |
| Material de alta frecuencia | Disponibilidad del material, espesor, perforación, unión y comportamiento dimensional. | Bloquee la familia/especificación exacta del material solo cuando sea eléctricamente necesario; de lo contrario, permita equivalentes aprobados mediante acuerdo. |
| Mecanizado de profundidad controlada | Geometría de la herramienta, superficie de referencia, profundidad/espesor restante y tolerancia. | Proporcione un dibujo con todas las dimensiones indicadas y una definición de profundidad única e inequívoca. |
| Espesor del tablero | Dieléctrico prensado, estructura de cobre, recubrimientos y tolerancia de apilamiento. | Indique el espesor final y la tolerancia; deje que el fabricante diseñe la construcción detallada para cumplir con dichas especificaciones. |
| Distribución de cobre | Relación de cobre residual, demanda de resina, equilibrio de espesor y riesgo de deformación. | Utilice cobre equilibrado siempre que el funcionamiento del circuito lo permita y revise cuanto antes las combinaciones de cobre muy bajo/cobre alto. |
Por qué el “diseño según las especificaciones nominales” puede generar problemas de fabricación.
Un sistema CAD para PCB normalmente representa el diseño final deseado. La fábrica debe fabricar el circuito para lograr ese resultado final mediante procesos que añaden y eliminan material. El recubrimiento de orificios reduce el diámetro de la perforación. El grabado elimina el cobre lateralmente. La laminación modifica el espesor del dieléctrico. Los tratamientos superficiales y la máscara de soldadura añaden capas físicas. La compensación CAM se utiliza para mitigar estos efectos.
Por lo tanto, la relación más productiva entre diseñador y CAM se basa en los requisitos finales más un margen de proceso . El diseñador debe definir claramente qué debe ser cierto en la placa final; el ingeniero CAM debe definir los datos de producción compensados necesarios para lograrlo.
Preguntas típicas de ingeniería CAM y por qué ocurren
Las dudas técnicas no son necesariamente prueba de un mal diseño. Son el mecanismo formal para evitar que los datos ambiguos se conviertan en decisiones de producción irreversibles. Las razones comunes incluyen una discrepancia entre el dibujo y los datos Gerber, una definición poco clara de PTH/NPTH, un tamaño de orificio final que entra en conflicto con el tamaño de la almohadilla, una separación insuficiente entre el cobre y el orificio o entre el cobre y el borde, un objetivo de impedancia que no coincide con la configuración de capas suministrada, una ranura metalizada indefinida, conflictos en el acabado superficial, revisiones de diseño mixtas o una característica mecánica que carece de información de profundidad/tolerancia.
Los equipos de diseño pueden reducir el tiempo de respuesta contestando las consultas externas con las mismas unidades y referencias de coordinación utilizadas en el paquete de fabricación, y devolviendo una revisión aprobada consolidada en lugar de una secuencia de parches de archivos no relacionados.
Salidas CAM que impulsan la fábrica de PCB
Tras su aprobación, CAM genera más que simples archivos Gerber para producción. Un conjunto completo de datos de fabricación puede incluir archivos de imágenes de capas internas y externas, programas de perforación compensados, programas de enrutamiento, datos de puntuación V, matrices de paneles, datos de máscara de soldadura y leyenda, datos de referencia AOI, listas de conexiones para pruebas eléctricas, cupones de impedancia, objetivos de registro de capas, características de herramientas y archivos específicos del proceso para operaciones especiales.
El sistema ERP/MI asigna esos archivos a una secuencia. El mismo diseño de PCB puede requerir una ruta diferente según si utiliza orificios pasantes estándar, vías ciegas/enterradas, vías en almohadilla rellenas de resina, oro selectivo, chapado de bordes, enrutamiento de profundidad controlada o materiales especiales. Por eso, la gestión de configuración y la planificación de procesos deben integrarse en el proceso de fabricación de PCB, no estar fuera de él.
Desde la placa de circuito impreso terminada hasta el ensamblaje de la placa de circuito impreso.
La fabricación de PCB produce la placa de circuito impreso desnuda. El ensamblaje de PCB comienza después de que la placa desnuda haya pasado la inspección final. Cuando la fabricación y el ensamblaje están coordinados, las decisiones de CAM también pueden contribuir a la eficiencia del proceso SMT al considerar los rieles del panel, las marcas de referencia, los orificios de las herramientas, el voladizo de los componentes y la despanelización.
Un proceso típico de ensamblaje de PCB incluye inspección de entrada, impresión de pasta de soldadura, SPI (cuando sea necesario), colocación de componentes, soldadura por reflujo, AOI (inspección óptica automatizada), inspección por rayos X para detectar uniones ocultas como BGA/QFN, inserción de orificios pasantes y soldadura por ola/selectiva/manual según corresponda, limpieza, programación y pruebas funcionales. Un programa integral de ensamblaje de PCB también puede integrar el suministro de componentes y el ensamblaje del producto final.
Mantener conectados los departamentos de fabricación e ingeniería de ensamblaje es particularmente útil para conexiones vía en almohadilla, BGA de paso fino, conectores de ajuste a presión, acabados selectivos, conectores de borde y diseños de paneles que deben pasar por equipos SMT automatizados.
Lista de verificación para la fabricación de PCB previa al lanzamiento, dirigida a diseñadores de PCB.
- Confirme que todos los archivos de fabricación pertenecen a la misma revisión de diseño.
- Proporcione un esquema claro del tablero, sin contornos duplicados o contradictorios.
- Identifique de forma inequívoca los PTH, NPTH, ranuras, microvías, vías ciegas y vías enterradas.
- Indique las dimensiones finales de los orificios y las tolerancias para los orificios críticos.
- Compruebe el anillo anular utilizando una tolerancia de perforación y registro realista.
- Verifique las distancias entre el orificio y el cobre, y entre el cobre y el borde, no solo los valores predeterminados de la verificación de reglas de diseño (DRC) del CAD.
- Adapte el espaciado mínimo entre líneas al grosor del cobre y la tecnología de la placa seleccionados.
- Defina el espesor y la tolerancia del tablero terminado.
- Proporcione una descripción de las capas de materiales o autorice al fabricante a proponer una.
- Identificar las redes de impedancia controlada, los objetivos y las tolerancias.
- Estado según el tratamiento: abierto, cubierto con una tienda de campaña, taponado, relleno/sellado con resina u otro.
- Mantenga la serigrafía alejada de las almohadillas soldables y las superficies de contacto.
- Defina el acabado superficial, incluyendo las zonas con acabado selectivo de oro duro o de acabado mixto.
- Ranuras chapadas a escala, almenas, chapado de bordes y características especiales en los bordes.
- Defina completamente los avellanados, los escariados y el fresado de profundidad controlada.
- Analizar el equilibrio del cobre en diseños multicapa y de cobre grueso.
- Defina los requisitos de puntuación V, enrutamiento, pestañas o matrices proporcionadas por el cliente.
- Proporcione la lista de conexiones/datos inteligentes, si están disponibles, para la verificación de la conectividad.
- Elimine las capas mecánicas obsoletas, los mapas de perforación y las notas de revisión antiguas del paquete de lanzamiento.
- Resuelva las dudas técnicas de CAM antes de que se publiquen los datos de producción.
Cómo cambia el proceso de fabricación de PCB según el tipo de placa.
| Tipo de tablero | Diferencia clave en el proceso | Enfoque CAM/diseño |
|---|---|---|
| PCB de doble cara | No se utiliza una disposición multicapa de los núcleos de señal internos; la metalización mediante orificios pasantes conecta los dos lados de cobre. | Definición, obtención de imágenes de la capa externa, placa y perfil de PTH/NPTH. |
| PCB multicapa | Añade funciones de imagen/AOI de capa interna, disposición, laminación y control de registro interno. | Apilamiento, equilibrio de cobre, anillo anular y espacio libre entre el orificio y la capa interna. |
| HDI PCB | Incorpora la formación de microvías mediante láser y, a menudo, ciclos de laminación secuenciales. | Estructura de vías mediante ciclo de laminación, tratamiento de vías en almohadilla, líneas finas/espacios y registro. |
| PCB de cobre grueso | Requiere un grabado, un recubrimiento y un control del flujo de resina más exigentes. | Línea/espacio frente a peso del cobre, densidad del cobre y relleno de laminación. |
| PCB de RF/microondas | Utiliza sistemas de materiales híbridos o de bajas pérdidas con una sensibilidad eléctrica más precisa. | Definición del material, impedancia controlada, perfil de cobre y consistencia de la estructura de capas. |
| PCB rígido-flexible | Combina sistemas de materiales rígidos y flexibles con uniones selectivas y regiones de transición mecánica. | Límite rígido/flexible, capa de recubrimiento, zona de flexión, refuerzos, enrutamiento y secuencia de laminación. |
Donde la calidad está integrada en la fabricación de PCB.
El control de calidad de las placas de circuito impreso no se limita a una única inspección final, sino que implica una cadena de prevención y verificación. El diseño para la fabricación aditiva (DFM) evita que geometrías incompatibles entren en producción. La inspección óptica automatizada (AOI) de la capa interna impide que los conductores defectuosos queden ocultos. El control de registro protege la alineación entre capas y orificios. El control de chapado protege la integridad de las paredes de los orificios. La inspección óptica automatizada (AOI) externa detecta defectos en los conductores antes de la aplicación de la máscara de soldadura. Las pruebas eléctricas verifican la red terminada. La inspección dimensional y visual final confirma que la placa también cumple con los requisitos mecánicos y de fabricación.
Por eso, un proceso de fabricación de PCB técnicamente sólido se diseña en torno a puntos de control. Cada inspección debe detectar el tipo de defecto que aún se puede corregir o contener en esa etapa, en lugar de depender del inspector final para que lo detecte todo una vez que el coste de la placa ya se ha incrementado.
Cómo Highleap aborda la ingeniería de fabricación de PCB
Highleap Electronics ofrece servicios de fabricación de PCB desde el prototipo hasta la producción, incluyendo multicapas, HDI, impedancia controlada, cobre grueso, alta frecuencia y otras construcciones avanzadas. La información publicada sobre las capacidades de Highleap incluye placas rígidas de hasta 60 capas y capacidad HDI de línea fina de hasta 2/2 mil para diseños cualificados; la capacidad de producción real depende del peso del cobre, la configuración de capas, la distribución de características y la revisión DFM.
Para los ingenieros que evalúan un diseño, el punto de partida más útil no es solo una tabla de capacidades mínimas. Envíe el paquete de diseño completo para que el equipo CAM pueda evaluar el diseño como un sistema: construcción de capas, líneas/espacios, perforaciones, anillos anulares, distancias entre orificios y cobre, borde de la placa, máscara de soldadura, acabado superficial, impedancia, características mecánicas y panelización.
Para proyectos que van más allá de la placa base, Highleap puede incorporar los datos de fabricación publicados al ensamblaje de PCB o a un programa de ensamblaje de PCB llave en mano , manteniendo la fabricación, el suministro de componentes, el ensamblaje y los requisitos de prueba bajo un único flujo de trabajo de ingeniería.
Preguntas frecuentes sobre el proceso de fabricación de PCB
¿Cómo se fabrican los PCB?
Las placas de circuito impreso industriales se fabrican mediante la conversión de datos de diseño de PCB en datos de producción CAM, la preparación de materiales revestidos de cobre, la creación de imágenes y el grabado de capas conductoras, la laminación de estructuras multicapa, la perforación y metalización de orificios, la formación de las capas exteriores, la aplicación de máscara de soldadura y acabado superficial, el perfilado de la placa, las pruebas eléctricas y la inspección final. Las placas avanzadas pueden incluir perforación láser, laminación secuencial, relleno de vías, recubrimiento selectivo u operaciones mecánicas especiales.
¿Qué es CAM en la fabricación de PCB?
CAM, o ingeniería de fabricación asistida por computadora, es la etapa que convierte los datos de diseño de PCB del cliente en datos listos para la producción. Los ingenieros de CAM realizan verificaciones DFM, normalizan los datos de capas y perforaciones, aplican la compensación de fabricación aprobada, crean paneles y herramientas, generan archivos de máquina y brindan soporte al proceso ERP/MI utilizado por la fábrica.
¿CAM es lo mismo que el diseño de PCB?
No. El diseño de PCB define la intención del circuito y del producto. La ingeniería CAM prepara ese diseño para un proceso de fabricación específico. CAM debe preservar el diseño funcional teniendo en cuenta los requisitos de imagen, grabado, perforación, recubrimiento, laminación, máscara de soldadura, perfilado y pruebas.
¿Por qué un diseño puede pasar la verificación de reglas de diseño (DRC) de CAD pero fallar en el diseño para la fabricación (DFM) de PCB?
El DRC de CAD verifica las reglas configuradas por el diseñador. El DFM de fábrica verifica el diseño con respecto a las condiciones de fabricación reales, tales como el peso del cobre, la compensación de perforación, la tolerancia de registro, la estructura de laminación, la capacidad de la máscara de soldadura, la ruta de recubrimiento, la panelización y los procesos especiales. Por lo tanto, una regla de CAD puede ser eléctricamente válida pero incompleta desde la perspectiva de la fabricación.
¿Por qué un fabricante de PCB cambia el ancho de las pistas o el tamaño de las perforaciones en CAM?
Los fabricantes pueden aplicar compensaciones controladas para que la placa final cumpla con las dimensiones requeridas tras el grabado y el recubrimiento. Por ejemplo, el diseño de la capa exterior puede requerir compensación de grabado, mientras que la perforación de producción para un orificio recubierto puede diferir del orificio final, ya que posteriormente se depositará cobre en la pared del orificio. Los cambios funcionales que no estén contemplados en la compensación de fabricación acordada deben confirmarse con el cliente.
¿Qué archivos debo enviar para la fabricación de la placa de circuito impreso?
Un paquete de lanzamiento completo normalmente incluye datos de cobre, máscara de soldadura y leyenda; archivos de perforación NC; contorno de la placa; plano de fabricación; apilamiento de capas; espesor final; requisitos de cobre; acabado superficial; requisitos de impedancia controlada; notas mecánicas especiales; y una lista de conexiones o un conjunto de datos inteligentes, cuando esté disponible. Todos los archivos deben representar la misma revisión.
¿Qué factores generan la mayoría de las preguntas en la ingeniería CAM?
Las causas comunes incluyen revisiones contradictorias, estado PTH/NPTH poco claro, espacio libre insuficiente entre el anillo anular o el orificio y el cobre, ranuras no definidas o características de profundidad controlada, conflictos en el acabado de la superficie, requisitos de apilamiento/impedancia poco claros, cobre demasiado cerca del borde enrutado y notas de fabricación que no coinciden con los datos de diseño reales.
¿El ensamblaje de PCB forma parte del proceso de fabricación de PCB?
En términos estrictos, la fabricación de PCB produce la placa base y el ensamblaje de PCB monta los componentes sobre ella. En un flujo de trabajo de fabricación electrónica llave en mano, son partes consecutivas de una misma cadena de producción. Coordinarlas desde el principio ayuda a optimizar la panelización, las marcas de referencia, el tratamiento de las vías, el acabado superficial y la despanelización para el ensamblaje SMT y de orificio pasante.
Envía el diseño antes de que la fábrica construya la placa.
El proceso de fabricación de PCB más rápido no es el que tiene menos pasos de producción, sino el que elimina la incertidumbre antes de que comience la producción. Envíe a Highleap sus datos de PCB, configuración de capas, requisitos de perforación y notas de fabricación para su revisión CAM/DFM. Nuestro equipo de ingeniería puede identificar problemas de fabricación, confirmar la ruta del proceso y conectar la fabricación de la placa base directamente con el ensamblaje de la PCB cuando sea necesario.

Mensajes recomendados
¿Qué es una soldadura por junta fría y cómo se puede prevenir?
[pac_divi_table_of_contents title="Sobre este artículo"...
Desmitificando la soldadura BGA: consejos y mejores prácticas
[pac_divi_table_of_contents title="Sobre este artículo"...

Seleccionar el material de PTFE adecuado para su PCB
[pac_divi_table_of_contents title="Sobre este artículo"...

20 circuitos analógicos que los ingenieros deberían dominar
[pac_divi_table_of_contents title="Sobre este artículo"...
Cómo obtener una cotización para PCB
Permítanos ejecutar un análisis DFM/DFA para usted y le enviaremos un informe.
Puede cargar sus archivos de forma segura a través de nuestro sitio web.
Necesitamos la siguiente información para poder darle una cotización:
-
- Gerber, ODB++ o .pcb, especificación.
- Lista de materiales si necesita ensamblaje
- Cantidad
- Convertir el tiempo
Además de la fabricación de PCB, ofrecemos una amplia gama de servicios electrónicos, que incluyen diseño de PCB, PCBA (ensamblaje de placas de circuito impreso) y soluciones llave en mano. Ya sea que necesite ayuda con la creación de prototipos, la verificación del diseño, la obtención de componentes o la producción en masa, brindamos soporte integral para garantizar el éxito de su proyecto. Para los servicios de PCBA, proporcione su lista de materiales (BOM) y cualquier instrucción de ensamblaje específica. También ofrecemos análisis DFM/DFA para optimizar sus diseños para la fabricación y el ensamblaje, lo que garantiza un proceso de producción sin problemas.