
Carte de circuit imprimé IT-958G pour serveurs et fonds de panier haute vitesse
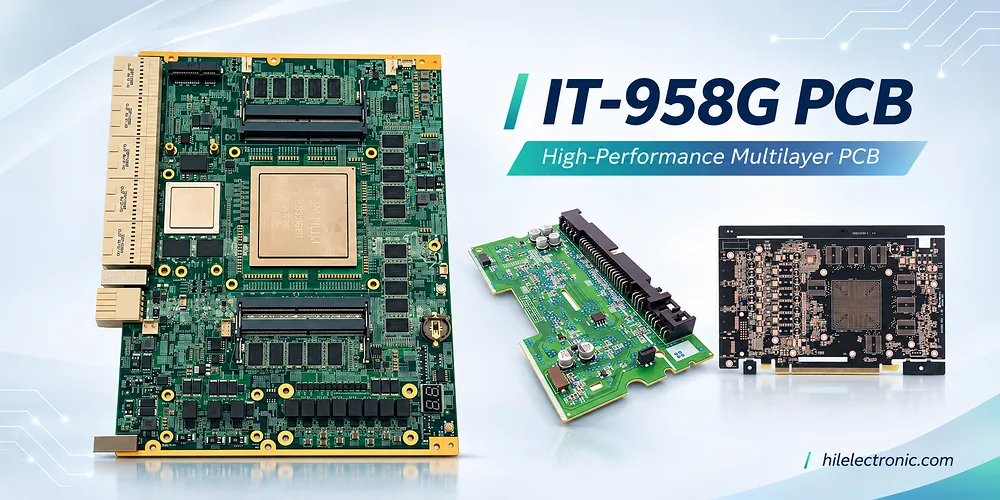
Exemples de circuits imprimés multicouches IT-958G pour applications de serveurs et d'interconnexion à haut débit.
Pour un fond de panier de serveur ou une carte réseau haut débit, le choix d'un stratifié à faibles pertes n'est que le point de départ : les pertes d'insertion dépendent également du profil du cuivre, de la géométrie des pistes, des vias, des connecteurs et de la longueur des canaux. L'IT-958G est un matériau ITEQ à faibles pertes utilisé dans la conception de circuits imprimés pour serveurs, stockage et télécommunications. Highleap peut prendre en charge la fabrication et l'assemblage des circuits imprimés à partir d'une conception IT-958G, en vérifiant l'empilage, les coupons d'impédance, les interfaces de connecteurs et les critères d'acceptation des canaux au sein d'un même processus de fabrication.
ITEQ indique que l'IT-958G présente une constante diélectrique (Dk) de 3.70 à 10 GHz et un facteur de perte (Df) de 0.0070 pour un échantillon contenant 50 % de résine, ainsi qu'une température de transition vitreuse (Tg) de 175 °C (mesurée par DSC). Ces valeurs facilitent le choix du matériau, mais ne garantissent pas à elles seules les pertes d'insertion pour un canal fini : le profil des pistes, le traitement du cuivre, les vias et les connecteurs peuvent contribuer de manière significative aux pertes.
Propriétés des matériaux IT-958G pour les circuits imprimés de serveurs et de fonds de panier
La fiche technique actuelle de l'ITEQ IT-958G indique un coefficient de traînée (Dk) de 3.70 et un facteur de perte (Df) de 0.0070 à 10 GHz pour un échantillon de test contenant 50 % de résine . Elle mentionne également une température de transition vitreuse (Tg) de 175 °C (mesurée par DSC) et une dilatation thermique de 2.5 % selon l'axe Z entre 50 °C et 260 °C. Ces valeurs constituent une option envisageable pour une conception à faibles pertes ; toutefois, elles ne déterminent pas à elles seules la longueur maximale des voies ni le débit de données d'un fond de panier final.
| Propriété IT-958G | valeur typique publiée par le fournisseur | Impact sur la conception ou la fabrication des circuits imprimés |
|---|---|---|
| Dk à 1 / 2 / 5 / 10 GHz, résine à 50 % | 3.85 / 3.80 / 3.74 / 3.70 | La fréquence et les conditions de l'échantillon appartiennent au modèle de résolution de champ |
| Df à 1 / 2 / 5 / 10 GHz, résine à 50 % | 0.0054 / 0.0057 / 0.0062 / 0.0070 | La tangente de perte dépend de la fréquence, ce n'est pas une constante unique pour chaque canal. |
| Tg, DSC | 175 ° C | Permet d'évaluer le comportement thermique, et non de définir une limite de température de fonctionnement directe. |
| Expansion selon l'axe Z, 50–260 °C | 2.5 % | Nécessite une vérification normale des contraintes traversantes et du plaquage sur les cartes épaisses |
| Température de décomposition, perte de masse de 5 % | 400 ° C | Caractéristique de stabilité thermique dans les conditions d'essai spécifiées |
| T288 | Plus de minutes 60 | Test de matériau, et non qualification de refusion de carte finie |
Les produits stratifiés et préimprégnés sont identifiés par les références IT-958GTC et IT-958GBS. Les valeurs Dk/Df publiées se rapportant à un échantillon défini, il convient d'utiliser, pour les données d'essais diélectriques, des données correspondant à la composition réelle en résine et en fibre de verre . Un rapport de résine ou un renforcement en fibre de verre différent peut modifier la constante diélectrique effective mesurée, même si la dénomination de la famille de résine reste inchangée.
Une différence matérielle importante réside dans le fait que l'IT-958G n'est pas l'option à très faibles pertes du portefeuille d'ITEQ . Une qualité à très faibles pertes, plus coûteuse, peut se justifier lorsque les pertes diélectriques sont prédominantes dans un canal long. À l'inverse, pour un canal compact dont les pertes totales sont principalement dues aux connecteurs ou aux transitions, opter pour cette qualité peut engendrer des coûts inutiles et une complexité d'approvisionnement accrue.
Fabrication de cartes de circuits imprimés pour serveur IT-958G : choix de la classe de perte appropriée
Pour une carte de circuit imprimé (PCB) de serveur ou d'équipement réseau, le coût des matériaux n'est qu'un aspect du choix. La norme IT-958G fournit des données diélectriques à faibles pertes, mais le choix du stratifié approprié dépend de la longueur du routage, du budget de pertes de l'interface, du nombre de vias et du modèle de connecteur. Un canal court et bien contrôlé peut ne pas justifier un diélectrique plus coûteux ; un long routage sur fond de panier peut nécessiter un diélectrique à plus faibles pertes, même si l'IT-958G respecte l'impédance nominale cible.
Un fabricant de circuits imprimés à faibles pertes doit examiner les couches de lignes de transmission, les structures de noyau/préimprégné disponibles, les profils de feuille métallique et la géométrie des pistes finies avant d'accepter un objectif de perte d'insertion. Ces éléments sont liés : modifier l'espacement diélectrique pour ajuster l'impédance peut également modifier la densité de routage et les pertes des conducteurs.
Fabrication de circuits imprimés à faible perte pour fond de panier et pertes de canal IT-958G
Il convient d'identifier les causes avant d'opter pour un stratifié plus coûteux.
Considérons un bilan hypothétique de pertes de canal totalisant 10 dB à une fréquence pertinente : 4 dB dus aux pertes par effet Joule, 3 dB aux pertes diélectriques et 3 dB aux connecteurs et discontinuités. Une modification du matériau qui, hypothétiquement, réduirait de moitié uniquement la composante diélectrique ramènerait le total à 8.5 dB, et non à 5 dB. Ces valeurs sont données à titre d’exemple pédagogique et ne correspondent pas à une mesure effectuée sur une carte IT-958G ou Highleap réelle. L’important est de comprendre que l’amélioration d’un facteur mineur ne permettra jamais de compenser les problèmes majeurs d’un canal dont les principaux défauts sont liés aux amorces ou aux connecteurs.
La démarche de développement appropriée commence par la comparaison du canal modélisé avec son budget de pertes alloué. Si la part diélectrique est déjà acceptable, il convient de se concentrer sur la feuille d'aluminium, la longueur du circuit, les stubs ou la topologie. Si la part diélectrique est prépondérante et que la marge requise est inatteignable, l'utilisation d'un matériau à coefficient de dilatation thermique (Df) inférieur peut se justifier. Ce choix doit impérativement être justifié par le modèle de canal et la construction approuvée.
Les pertes sur les cartes électroniques haute vitesse ne sont pas uniquement déterminées par le facteur de perte (Df). Les pertes diélectriques dépendent de la distribution du champ magnétique, de la fréquence et de la géométrie de la ligne de transmission ; les pertes conductrices dépendent de l’effet de peau, du profil de surface du cuivre et de la section transversale du conducteur. Les contrôles de fabrication visant à garantir un chemin de transmission à faibles pertes doivent également prendre en compte les transitions de vias, les points de connexion des connecteurs et les interruptions du plan de référence lors du passage de la conception au calcul et à la production.
Un moyen utile de passer en revue la chaîne
- Partitionner le canal : identifier l'échappement du boîtier, les segments de ligne de transmission/microbande routés, les transitions de vias plaqués, l'empreinte du connecteur et le lancement de l'extrémité réceptrice.
- Attribuer un modèle de perte cohérent : utiliser les propriétés des stratifiés dépendant de la fréquence, le traitement du cuivre mesuré ou modélisé et les hypothèses appropriées sur la géométrie des conducteurs.
- Contrôler la carte physique : Examiner avec le fabricant la largeur finie, l'épaisseur du diélectrique, le plaquage, la gravure et les tolérances d'alignement.
- Définir la structure de validation : inclure l'impédance et, le cas échéant, des coupons de perte d'insertion qui représentent la couche de routage et la construction de la feuille pertinentes.
Par exemple, une piste arrière hypothétique de 250 mm avec deux changements de couche ne peut être évaluée uniquement à partir d'une valeur Df de stratifié donnée et d'une estimation directe des microbandes. Les vias cylindriques et les transitions antipad peuvent perturber l'impédance, tandis que l'empreinte du connecteur crée sa propre discontinuité sur le chemin de retour. Une conception peut tirer davantage profit d'améliorations au niveau des transitions de vias que d'une légère réduction des pertes du stratifié.
Lorsque la partie inutilisée d'un canon plaqué consomme une marge de canal significative, l'élimination contrôlée en profondeur des stubs de via inutilisés peut être spécifiée avec une tolérance de stub résiduel et une méthode d'inspection correspondante.
L' influence du profil du cuivre sur l'atténuation du conducteur à haute fréquence est particulièrement importante lorsque la profondeur de pénétration diminue. Un traitement plus rugueux peut allonger le trajet du courant et augmenter les pertes, tandis qu'une feuille plus lisse peut nécessiter un examen plus approfondi de la résistance au pelage, de l'adhérence du laminage et de la compatibilité avec le procédé. Le type de feuille approuvé doit donc figurer dans les spécifications des matériaux et de la fabrication.
Le contrôleur IT-958G est-il adapté à un fond de panier long et à grande vitesse ?
La dénomination IT-958G n'implique aucune limite de débit de données universelle. Une carte de fond de panier comportant une paire différentielle relativement longue doit être évaluée en fonction des exigences relatives aux canaux d'émission/réception, à la plage de fréquences de fonctionnement, aux connecteurs, aux vias, à la rugosité des conducteurs et aux pertes diélectriques. La valeur ITEQ Df à 10 GHz correspond à un paramètre d'entrée pour les tests de matériaux et non à la perte en dB mesurée de la carte de fond de panier assemblée.
Le document technique doit faire la distinction entre une cible d'impédance contrôlée et un masque de perte d'insertion. L'impédance peut être conforme aux tolérances tandis que la rugosité des conducteurs, les stubs de via ou les transitions de connecteurs réduisent excessivement la marge de signal. Lorsque les spécifications l'exigent, les coupons de test doivent représenter la couche de signal réelle et la structure de canal correspondante.
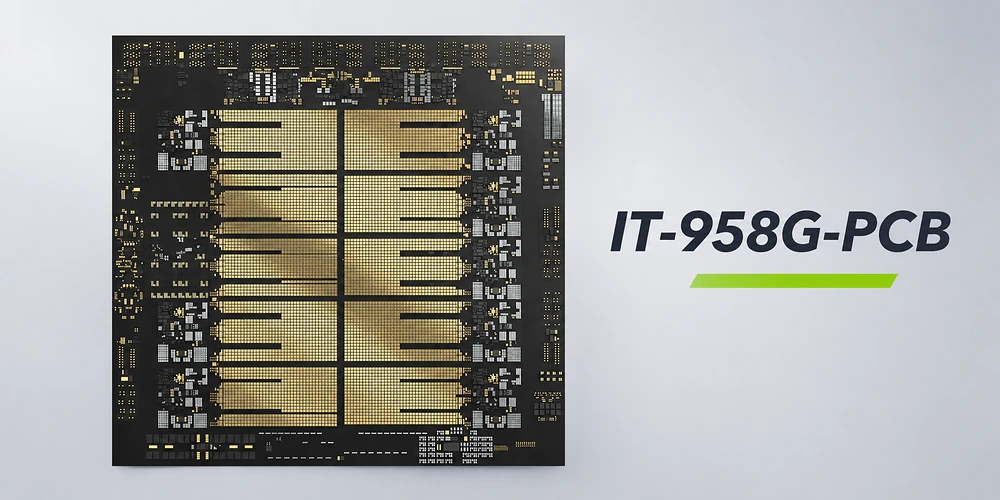
Caractéristiques de passivation fine et de routage pertinentes pour la fabrication de l'IT-958G et l'examen de l'impédance contrôlée.
Conception à empilement d'impédance contrôlée avec IT-958G
La compensation de fabrication doit correspondre au modèle électrique
Il est courant de compenser les défauts de gravure et de métallisation, car la section transversale finale du conducteur n'est pas un rectangle parfait. Par exemple, un rétrécissement en haut de la piste peut modifier l'impédance et les pertes du conducteur par rapport à un rectangle nominal défini par CAO, notamment pour les lignes fines. Un solveur d'empilement qui se base sur la largeur définie par CAO plutôt que sur la géométrie finale peut donner une fausse impression de précision. La largeur finale convenue, la masse de cuivre et les variations de procédé doivent guider à la fois la simulation et la validation des échantillons.
Si une paire différentielle circule à proximité d'ouvertures de plan de cuivre ou de découpes de fixation, le courant de retour peut emprunter un chemin plus long. La conversion de mode ou la discontinuité d'impédance qui en résulte est un défaut de routage et de plan de référence, et non la preuve d'une mauvaise qualité du stratifié. C'est pourquoi les contrôles de fabrication et d'intégrité du signal doivent porter sur la même révision du schéma.
Une construction haute vitesse fonctionnelle doit identifier les plans de référence, l'épaisseur du diélectrique pressé et le type de feuille de chaque couche de signal. L' affectation des plans de référence et l'épaisseur du diélectrique pressé par couche de signal doivent permettre à la fois d'atteindre les objectifs électriques et de respecter les contraintes de fabrication. Lors d'un changement de couche, la transition du plan de référence et le chemin du courant de retour font partie intégrante de la conception et ne sont pas des détails optionnels laissés au hasard des conventions de routage.
Caractéristiques électriques qui doivent être reliées au schéma physique
| Fonction de conception | Défaillance potentielle en cas de non-contrôle | réponse de fabrication ou de test |
|---|---|---|
| Épaisseur du diélectrique pressé | Décalage d'impédance même si le tracé reste inchangé | Approbation de l'empilement, contrôle de la section transversale et de l'épaisseur |
| Largeur de tracé finie et profil de bord | L'impédance et les pertes diffèrent de la largeur nominale du CAO | Examen de la compensation de gravure et mesure des coupons |
| Traitement à la feuille de cuivre | Perte inattendue du conducteur ou compromission de la résistance au pelage | Profil de feuille et construction de lamination approuvés par Record |
| vides du plan de référence et croisements fractionnés | Détour du chemin de retour, conversion de mode et risque d'interférences électromagnétiques | Examen du tracé et simulation spécifique à l'itinéraire |
| Via stubs / antipads | Réflexion et encoches de canal dépendantes de la fréquence | Via le modèle, les données de forage et le plan de contre-forage approprié, le cas échéant. |
Pour chaque réseau contrôlé, la cible, la tolérance et la géométrie de l'éprouvette doivent être définies. Une paire différentielle nominale de 100 ohms ne constitue pas une exigence de fabrication complète lorsque l'épaisseur du diélectrique pressé, le type de feuille et les dimensions finales de la piste ne sont pas spécifiés.
La répartition de la résine et du verre influe également sur la répétabilité. Les variations locales de la composition verre/résine, susceptibles d'entraîner un biais différentiel entre les paires, prennent une importance accrue lorsque la longueur du trajet et les marges de temps se réduisent. Pour y remédier, on peut envisager le choix de l'angle de trajet, la sélection des renforts ou encore des spécifications de verre adaptées à la construction.
FABRICATION ET ASSEMBLAGE DE CIRCUITS IMPRIMÉS
Évaluation d'un serveur IT-958G ou d'une carte mère de fond de panier ?
Highleap peut discuter de l'application de la carte, des exigences relatives aux canaux à haut débit et du périmètre de fabrication et d'assemblage des cartes électroniques (PCBA) associé.
Une première demande de renseignements est simple. Il n'est pas nécessaire de fournir l'ensemble des composants ou des échantillons pour commencer. Une brève description de la carte et la quantité estimée suffisent ; les cibles de fréquence ou d'impédance sont utiles si elles sont connues, et des informations détaillées sur les tests peuvent suivre.
Fabrication de circuits imprimés pour serveurs : stratification, gravure et test d’impédance
Les propriétés thermiques publiées de l'IT-958G ne dispensent pas du contrôle habituel des procédés multicouches. Le traitement des couches internes, la polymérisation de la résine, l'équilibrage du cuivre, la température et la pression de pressage, le perçage et le métallisation influent tous sur la géométrie finale. Pour une carte avec un routage de fond de panier dense en connecteurs et des contraintes de transition des vias , le fabricant doit également contrôler l'alignement autour des grands réseaux de connecteurs et des longs trous métallisés.
Un plan de contrôle axé sur la production doit assurer la cohérence de quatre documents : la description de l’achat des matériaux, le plan de construction approuvé, la conception de l’échantillon et le rapport d’inspection de la carte. Toute modification de l’un de ces documents peut nécessiter une révision du modèle électrique. Par exemple, le changement de la feuille métallique ou le remplacement d’un préimprégné à faible teneur en résine par un préimprégné à teneur plus élevée peuvent modifier à la fois les pertes dans les pistes et l’impédance finale.
Le plan d'inspection des cartes finies peut inclure des coupes transversales, des mesures d'épaisseur diélectrique, la vérification du plaquage et des tests de continuité/isolation. Les coupons d'impédance vérifient l'impédance de fabrication selon la méthode convenue ; ils ne prouvent pas qu'un canal série complet respecte ses limites de masque d'œil ou d'erreur binaire. La vérification par réflectométrie temporelle (TDR) de la géométrie de la ligne de transmission finie doit donc faire l'objet d'un rapport distinct des données relatives aux pertes d'insertion au niveau du canal.
La distinction entre une impédance cible modélisée et une mesure de canal de bout en bout est une source fréquente de litiges inutiles. Un échantillon peut être conforme alors qu'un connecteur échoue ; un échantillon peut également échouer en raison d'une variation d'épaisseur du diélectrique, même si la carte nue réussit un test de continuité électrique. Le plan de test doit correspondre au mécanisme de défaillance que le client souhaite maîtriser.
Test de circuit imprimé à impédance contrôlée versus vérification des pertes d'insertion
Une mesure TDR évalue principalement les discontinuités d'impédance dans le domaine temporel. Une mesure de perte d'insertion dans le domaine fréquentiel évalue l'atténuation sur la bande spécifiée. Ces deux tests ne sont pas interchangeables. Pour une carte de circuit imprimé de serveur haute vitesse, les critères d'acceptation doivent préciser la géométrie de l'éprouvette, la méthode de mesure, les plans de référence, la méthode d'étalonnage ou de désencapsulation, ainsi que les limites de réussite/échec.
Ce point est important lors de la comparaison des devis des fabricants de circuits imprimés de fond de panier : un fournisseur proposant uniquement des tests de continuité et d’impédance nominale peut ne pas inclure dans son devis le même périmètre de validation qu’un fournisseur ayant demandé des mesures des paramètres S. Le cahier des charges du client doit clairement faire cette distinction.
Assemblage de circuits imprimés IT-958G, interfaces de connecteurs et tests de libération
Une carte peut présenter une impédance acceptable et pourtant échouer au test de l'œil du système.
Les tests d'impédance caractérisent un échantillon et des conditions de mesure spécifiques. Une liaison système comprend des haut-parleurs/récepteurs actifs, des boîtiers, des connecteurs et des discontinuités que l'échantillon ne représente pas nécessairement. Si le client exige une conformité de canal, des mesures de paramètres S appropriées ou des tests de signal au niveau système doivent être planifiés séparément ; une garantie universelle de taux d'erreur binaire ne peut être déduite de la qualité du matériau.
Les connecteurs à insertion forcée nécessitent une manipulation particulière. Le diamètre exact du trou fini, l'épaisseur du plaquage, la qualité des parois, la force d'insertion et le support de la carte influent sur les performances du connecteur. Un écart par rapport au diamètre du trou fini peut endommager l'assemblage, même si la piste électrique reste intacte. C'est une raison supplémentaire de regrouper les exigences d'assemblage et de réception de la carte nue dans le même dossier de validation.
Les serveurs et les produits de stockage combinent souvent des connecteurs à insertion forcée, des boîtiers à grand nombre de broches et une distribution d'alimentation dense. Les plans de fabrication et d'assemblage des circuits imprimés à haute vitesse doivent prendre en compte simultanément la géométrie des trous de connecteurs, le métallisation, la planéité du circuit et la définition du vernis épargne. Un connecteur à insertion forcée peut engendrer des contraintes mécaniques concentrées à proximité des trous métallisés et des pistes adjacentes ; les tolérances admissibles pour ces trous ne sont pas déterminées par la viscosité dynamique du stratifié (Dk).
Si le projet comprend des cartes assemblées, l'assemblage des circuits imprimés doit respecter le profil thermique et la structure de la carte publiés. Les limites d'inspection, de dépôt de pâte thermique et de retouche des BGA et QFN restent spécifiques aux composants et au processus. Une carte IT-958G ne doit pas être considérée comme compatible avec tous les profils de brasage du seul fait que ses températures de transition vitreuse (Tg) et de dépôt (Td) correspondent aux valeurs publiées pour les stratifiés.
Pour les joints cachés sous ces boîtiers, l'inspection radiographique des connexions de soudure BGA et QFN peut compléter l'inspection optique lorsque la géométrie du boîtier et le plan qualité convenu le justifient.
Pour une revue de fabrication détaillée, le dossier technique définira l'empilage et le type de matériau approuvés, les données de perçage, les objectifs d'impédance contrôlée, les exigences relatives aux coupons de signal, le traitement du cuivre et les critères d'acceptation. Si une carte PCBA est incluse, la liste des composants, les informations de placement, les détails des connecteurs et le périmètre d'inspection sont également confirmés avant la mise en production. Une première demande peut porter sur l'application de la carte et la quantité approximative ; le dossier complet sera fourni ultérieurement lorsque la conception sera finalisée.
Highleap Electronics peut évaluer la fabrication de la carte nue IT-958G, l'inspection convenue et le périmètre d'assemblage du circuit imprimé par rapport aux fichiers du projet. Lorsqu'un canal plus rapide ou plus long met à l'épreuve le budget de pertes, la comparaison des matériaux doit être effectuée par rapport aux besoins du canal mesurés ou simulés, plutôt que de supposer qu'un nom avec un facteur de dissipation (Df) plus faible garantit automatiquement les performances.
À propos de l’auteur
Sabrina
Spécialiste en ingénierie de circuits imprimés chez Highleap Electronics
Sabrina possède plus de 18 ans d'expérience dans l'industrie des circuits imprimés, avec une solide expertise en ingénierie FAO et en revue de fichiers de circuits imprimés. Elle accompagne les projets de circuits imprimés, du prototype à la production en série, en mettant l'accent sur la fabricabilité et la fiabilité des processus.
Son travail aide les équipes d'ingénierie à réduire les risques de production et à obtenir des résultats de fabrication de circuits imprimés stables et de haute qualité.

messages recommandés
Fabrication de circuits imprimés Arlon 33N de haute qualité
Illustration de fabrication de circuits imprimés. Veuillez vérifier les spécifications...
Fabrication de circuits imprimés Arlon 35N et lamination de polyimide
Illustration de fabrication de circuits imprimés. Veuillez vérifier les spécifications...
Fabrication de circuits imprimés Arlon 45NK à faible coefficient de dilatation thermique en Chine
Illustration de fabrication de circuits imprimés. Veuillez vérifier les spécifications...
Services de fabrication de circuits imprimés Arlon 85HP en Chine
Illustration de fabrication de circuits imprimés. Veuillez vérifier les spécifications...
Comment obtenir un devis pour les PCB
Nous réaliserons une analyse DFM/DFA pour vous et vous fournirons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité via notre site web. Nous avons besoin des informations suivantes pour vous établir un devis :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Outre la fabrication de circuits imprimés, nous proposons une gamme complète de services électroniques, incluant la conception de circuits imprimés, l'assemblage de cartes de circuits imprimés et des solutions clés en main. Que vous ayez besoin d'aide pour le prototypage, la vérification de la conception, l'approvisionnement en composants ou la production en série, nous vous offrons un accompagnement complet pour garantir la réussite de votre projet.
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.