
ホットプレートはんだ付け:プロセス、限界、およびリフローの比較
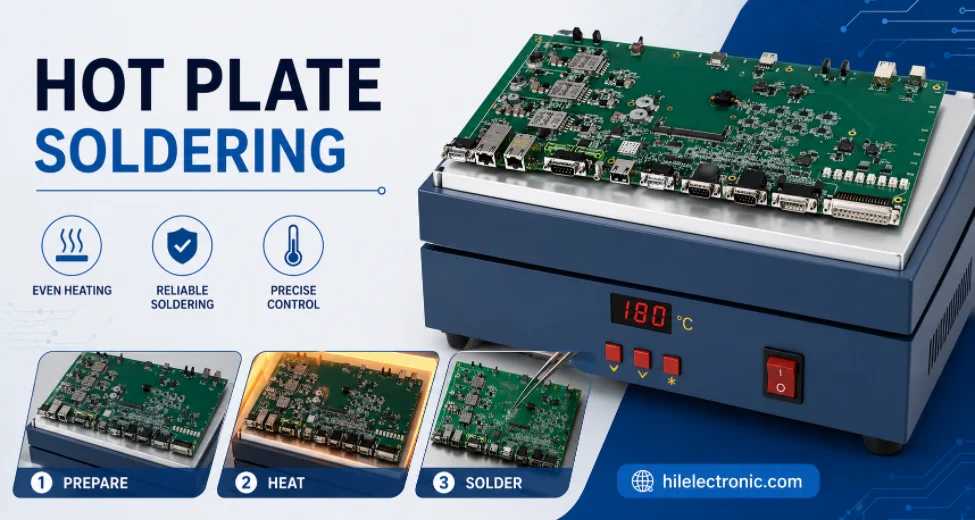
図1. Highleap Electronics社のPCB製造および組立レビューにおけるホットプレートはんだ付けの画像。
ホットプレートはんだ付けは、卓上で表面実装基板をリフローする一般的な方法です。はんだペーストを塗布し、部品を配置した後、温度制御されたプレート上で基板を下から加熱し、接合部が溶けて形成されるまで加熱します。安価で、1枚または2枚の基板であれば迅速に処理でき、プロトタイプ作成には最適ですが、生産には適さない限界があります。このガイドでは、ホットプレートはんだ付けとは何か、正しい実施方法、リフロー炉との比較、そして卓上からプロフェッショナルラインへの移行時期について、Highleap Electronics社が解説します。
1. ホットプレートはんだ付けとは何ですか?
ホットプレートはんだ付けは、平らな温度制御プレート上でプリント基板を下から加熱し、はんだペーストが溶けてすべての接合部が一度に形成されるリフロー方式です。これは、ペーストが溶け、フラックスが活性化し、表面張力によって部品が整列するというオーブンリフローの化学反応を再現しますが、チャンバー内の熱風ではなく、基板の底面からの伝導によって熱を伝達します。
これは卓上型のツールで、優れた温度制御機能を備えたホットプレートが安価で数分で加熱できるため、メーカー、研究所、試作工場などで人気があります。その仕組みはリフローはんだ付けプロセスと同じなので、同じペーストと一般的な温度目標が適用されます。ただし、後述するように、片面加熱は特定の基板タイプにしか適しておらず、根本的にスケールアップが難しいという欠点があります。
2. ホットプレート上でプリント基板をはんだ付けする方法(手順別)
ホットプレートはんだ付けを行うには、パッドにはんだペーストを塗布し、部品を湿ったペーストの中に置き、基板をプレートに載せ、接合部が目視で湿潤するまで予熱、浸漬、リフローの順に温度を上げていき、その後冷却します。いきなり最大温度まで加熱するのではなく、温度プロファイルに従うことで、きれいな接合部が得られ、部品も保護されます。手順は以下のとおりです。
- ペーストを塗布してください。 均一で再現性のある塗布にはステンシルを、数箇所の接合部には注射器を使用してください。接着剤の量が多すぎると、ブリッジが発生する原因となります。
- コンポーネントを配置する 湿った粘着性のあるペーストの中に入り込み、再流動するまでそれらを保持する。
- プロファイルに沿って徐々に速度を上げていく。 予熱して浸漬し、ボード全体と部品が均一に温まるようにします。その後、表面を合金の融点以上に加熱して接合部を再流動させます。ペーストが光沢を帯び、部品が安定する様子を観察してください。
- ゆっくりと冷やす また、拡大鏡を用いて濡れやブリッジの有無を検査する。
注意すべき点が2つあります。まず、ホットプレートはんだ付けは基板の裏面のみを加熱するため、片面実装専用です。基板を裏返して両面を実装しようとすると、表面の部品がリフローで剥がれてしまう恐れがあります。次に、キッチンのコンロは温度制御されたプレートの代わりにはなりません。温度制御されていない熱はプロファイルを超え、部品を損傷する可能性があります。ペーストに関しては、ペーストの選択と取り扱いに関する基本的な原則はどのラインでも同じです。ペーストをプロファイルに合わせる場合は、鉛フリーはんだ付けプロセスについて簡単に調べておくと役立ちます。
3. ホットプレートとリフローオーブン:どちらを使うべきか?
片面試作基板や一点ものの基板にはホットプレートを、両面基板、再現性の高い品質、そしてあらゆる量産にはリフローオーブンを使用してください。両者の根本的な違いは、熱の伝達と制御方法にあります。ホットプレートは基板の底面から熱を伝導するのに対し、リフローオーブンは基板全体を制御された熱風で包み込み、両面とすべての部品を均一に加熱します。
| ホットプレート | リフローオーブン | |
|---|---|---|
| 加熱 | 下から、片側からの伝導 | 周囲は熱気に包まれ、両側とも |
| ベスト | 片面試作品、一点物 | 両面ボード、製造 |
| プロファイル制御 | 基本的な、表面依存性 | 正確で再現性の高いゾーン |
| スループット | 一度に1枚のボードずつ | 連続、大量 |
レイアウト検証を行うメーカーにとって、ホットプレートは最適な選択肢です。しかし、両面実装された多数の基板で一貫性のある、文書化された接合部が必要な場合、あるいは正確な形状が求められるファインピッチ部品やBGA部品を扱う場合は、リフローオーブンが最適なツールとなります。また、この2つの方法の違いは、生産規模におけるリフローはんだ付けとウェーブはんだ付けを比較検討する上でも役立ちます。
4. ホットプレートが不適切な道具である場合
ホットプレートは、両面基板、BGAや底面終端部品、大型または厚手の基板、そして再現性と文書化された品質が求められるものには適していません。これらの限界はすべて同じ根本原因に起因しています。つまり、熱は片側からしか入らず、正確な制御が難しいということです。
- 両面組み立て 下から加熱すると底面が再溶融してしまうため、両面をきれいに処理することはできません。
- BGAと隠れたジョイント ―これらには均一でプロファイルの整ったリフローとX線検査が必要ですが、ホットプレートではそれができません。
- 大型または厚手の板 ―皿の上で均一に加熱されないため、端の部分は冷たく、中央部分は加熱しすぎてしまう。
- 再現可能な品質 ―生産の信頼性は、基板ごとに管理され文書化されたプロファイルに依存し、ベンチの判断に依存しない。
ホットプレートをこれらの限界を超えて使用すると、試作段階での習慣が歩留まりの問題につながり、多くの製造上の問題が設計段階を終えて初めて表面化するのと同様です。解決策はホットプレートを大きくすることではなく、適切なプロセスを確立することです。

図2.ホットプレートはんだ付けの製造詳細は、見積もりおよび製造前に確認する必要があります。
5. リフロー温度プロファイル:初心者がスキップする部分
リフロープロファイルは、予熱、保持、リフロー、冷却の4つの段階から構成され、ホットプレートでもオーブンでも、このプロファイルに従うことで、きれいな接合部と損傷した部品を区別することができます。初心者が最もよく犯す間違いは、プロファイルを省略して加熱を最大にすることです。これは部品に熱衝撃を与え、フラックスが作用する前に燃焼し、コールドジョイントやクラックジョイントを生み出します。各段階には目的があります。
- 予熱 基板の温度を制御された速度(通常は毎秒数度)で上昇させ、熱衝撃を緩和し、磁束の活性化を開始します。
- 浸す 安定した中間温度を維持することで、基板全体とすべての部品が均一な温度に達し、フラックスが溶融前に表面を完全に洗浄します。
- リフロー 接合部を合金の融点(一般的な鉛フリーペーストの場合は約217~227℃)以上に短時間加熱することで、はんだが融合して濡れ、その後温度が下がる。
- 冷却 部品に熱衝撃を与えることなく、制御された速度で基板を降ろし、強固な接合部組織を形成する。
ホットプレートでは、プレートの温度を上げて基板の状態を観察することで近似的に温度を制御できますが、これは単純な片面基板には有効であるものの、本質的に精度が低い方法です。生産用リフロー炉では、各工程を個別の加熱ゾーンで保持するため、大小さまざまな部品が適切な温度に達します。これはベンチリフローでは実現できない再現性であり、同じペーストでも制御されたライン上では挙動が大きく異なる理由でもあります。ペーストをプロファイルに合わせるには、まず合金から始める必要があるため、温度を設定する前に鉛フリーはんだの溶融挙動を調べておく価値があります。
6. ホットプレートから生産リフローに移行するタイミング
両面実装の基板、BGAやファインピッチ部品、あるいは検証済みの再現性のある接合部など、数枚以上の基板が必要になった場合は、ホットプレート式リフローから量産型リフローに移行してください。ベンチリフローでは時間短縮効果が薄れ、歩留まりが悪化し始めるため、業務用リフローラインの導入が費用対効果を発揮します。
Highleapは、プロトタイプ段階の設計を、プロファイル付きリフロー、AOI、隠れた接合部を確認するためのX線検査を備えたSMT基板実装によって、信頼性の高い量産へと導きます。ホットプレート上で目視で確認していた接合部も、今では制御されたプロファイルで構築され、検証されています。プロトタイプ基板でレイアウトを最初に検証することで、スムーズな移行が可能になります。見積もりを依頼する際は、基板が片面か両面か、最小ピッチ、BGAの有無、数量を明記してください。適切なプロセスを適用いたします。
7. ホットプレートはんだ付けに関するよくある質問
キッチンのホットプレートやフライパンを使ってプリント基板のはんだ付けはできますか?
危険であり、お勧めできません。家庭用コンロは精密な温度制御ができないため、設定温度を超えて加熱し、部品を損傷する可能性があります。また、調理面となるプレートも均一ではありません。専用の温度制御式はんだ付け用ホットプレートは安価で、はるかに安全です。
はんだ付けをする際、ホットプレートの温度は何度に設定すればよいですか?
プレートは接合部をはんだの融点(一般的な鉛フリーペーストの場合、約217~227℃)以上に加熱する必要がありますが、低温からピーク温度を設定するのではなく、予熱と保持によって徐々に温度を上げていきます。プレート表面は、目標とする接合部温度よりもやや高温になることがよくあります。
ホットプレート上でBGAチップのリフローは可能ですか?
信頼性は低い。BGAは上下からの均一な加熱と、隠れたボールジョイントを確認するためのX線検査を必要とするが、底面加熱式のホットプレートではどちらも実現できない。BGAの加工はリフロー炉または適切なリワークステーションで行うべきである。
ホットプレートでのハンダ付けにはハンダペーストが必要ですか?
はい。ホットプレートリフローでは、あらかじめ塗布されたはんだペーストが溶けるため、ペースト(理想的にはステンシルを通して印刷したもの)が不可欠です。個々の接合部を鉄で半田付けするためのハンダ線では、ホットプレートリフローはできません。
ホットプレートで表面実装部品を取り外したり、再加工したりすることはできますか?
はい、基板の裏面に関しては、加熱することで接合部が再溶融し、部品を取り外せるようになります。これは、SMD部品の再利用や再加工に役立ちます。ただし、多数の部品の中から1つだけを取り外す場合、熱風を用いる方法ほど制御性は高くありません。
なぜホットプレートの接合部が鈍かったり、均一に溶けなかったりするのでしょうか?
通常、焼きムラ、焼き板が焼き板に対して大きすぎたり厚すぎたり、温度が不十分だったりすることが原因です。焼き板が平らで焼き板に完全に密着していること、焼き板のサイズが焼き板に合っていること、そして熱が均一に伝わるように適切な時間加熱することで、焼き上がりが良くなります。

おすすめの投稿
Taconic RF 35 vs RO4350B PCB
目次RF-35とRO4350Bの調達と...

TMM4フィルター基板の製造
TMM4フィルター基板の製造は、以下の要因によって制御されます。

RFモジュール向けTMM3基板製造
TMM3 PCB製造は、RFモジュールが最も適している用途において最も有用です。

TMM6基板製造
TMM6 製造は、中期 Dk 製造のプロセス制御ページです。
PCBの見積もりを取得する方法
DFM/DFA解析を実施し、結果をレポートとしてお送りします。弊社ウェブサイトから安全にファイルをアップロードできます。お見積もりには以下の情報が必要です。
-
- Gerber、ODB++、または .pcb 仕様。
- 組み立てが必要な場合のBOMリスト
- 数量
- ターンタイム
PCBAサービスをご利用の場合は、BOM(部品表)と具体的な組立指示書をご提出ください。また、DFM/DFA解析により、製造性と組立性を最適化し、スムーズな製造プロセスを実現します。