
回路基板のテスト方法:PCBおよびPCBAのテスト方法

動作しなくなった回路基板には、部品の故障、はんだ接合部の不良、配線の断線、電源レールの短絡、またはデジタルサブシステムの論理エラーなどが考えられます。回路基板を正しくテストするには、各段階でどの測定器を使用するか、どの値を調べるか、そしてそれらの値から基板のどの部分が故障しているかを判断する方法を理解する必要があります。このガイドでは、最初の目視検査から機能出力の検証まで、PCBテストのすべての段階を、具体的な手順、期待される測定値、および各ステップでの判断ポイントとともに解説します。
回路基板テスト - クイックリファレンス
- ステージ1 — 目視検査: 焼け、ひび割れ、パッドの剥離、はんだブリッジ、コンデンサの膨張など、計測機器は不要で、故障の30~40%を検出できます。
- ステージ2 — 電源レール検証: マルチメーターでDC電圧を測定し、設計仕様と比較する。見慣れない基板に電源を投入する前に確認する。
- ステージ3 — 連続性テスト: マルチメーターの導通モード:配線の完全性を確認し、断線やはんだ接合部の異常がないかチェックします。
- ステージ4 — コンポーネントレベルのテスト: 抵抗、ダイオード順方向電圧、コンデンサESR ― 回路内または回路外の個々の故障部品を特定する
- ステージ5 — 信号完全性テスト: オシロスコープを使用して、クロック信号、通信バス波形、電源リップルを確認します。
- ステージ6 — 機能テスト: 入力を適用し、出力を検証する。ボードが意図した機能をエンドツーエンドで実行することを確認する。
プリント基板の製造とテストが必要ですか?お見積もりはこちら →
このページは、テスト全般に関する情報を提供するハブです。少量生産や治具不要の検査には、フライングプローブテストを使用してください。組み立て済みの基板の場合は、テストプランをPCBA機能テストに接続してください。基板単体での導通および絶縁性の確認には、PCB電気テストを使用してください。
目次
回路基板のテストに必要なツール
回路基板のテストには、段階ごとに異なる測定機器が必要です。各段階で適切な機器を使用することは、好みの問題ではありません。それぞれの機器は異なるものを測定するため、すべての故障モードを網羅できる単一の機器は存在しないからです。
デジタルマルチメーター (DMM)
回路基板テストに必須の基本ツール。優れたデジタルマルチメータ(DMM)は、直流および交流電圧、直流および交流電流、抵抗、導通(ビープ音付き)、ダイオード順方向電圧、そして多くの場合、静電容量と周波数を測定できます。PCBテストに必要な最低限の仕様は、直流電圧精度が0.5%以上、200ms未満でビープ音が鳴る導通モード(応答の遅いマルチメータでは断続的な故障を見逃します)、そして少なくとも200mAまで保護された電流入力と、アンペア範囲測定用の独立したヒューズ付き入力です。スイッチング電源の交流信号を測定する場合、波形が正弦波ではないため、真の実効値(RMS)測定が重要になります。
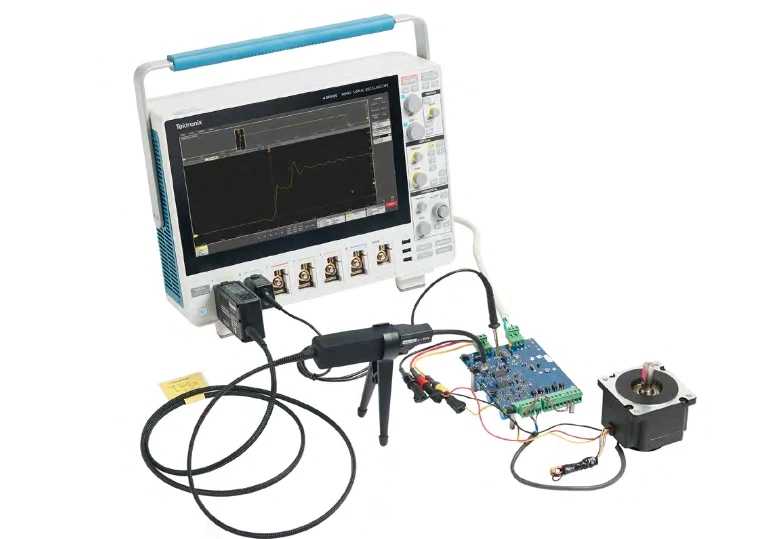
オシロスコープ
オシロスコープは電圧を時間の関数として表示するため、波形の形状、タイミング、周波数が重要なあらゆるテストに最適なツールです。回路基板のテストでは、帯域幅が100MHz以上の2チャンネルデジタルオシロスコープで、ほとんどの組み込み電子機器や電源テストに対応できます。帯域幅は、正確にキャプチャしたい最高周波数信号の少なくとも5倍である必要があります。デジタル通信バス(SPI、I2C、UART、CAN)の場合、プロトコルデコード機能を備えた4チャンネルオシロスコープは、2チャンネルモデルよりもはるかに便利です。20MHzオシロスコープは、電源リップルや低周波信号にしか適していません。高速デジタルエッジのリンギングやオーバーシュートを正しく表示することはできません。
LCRメーターまたは部品テスター
専用のLCR(インダクタンス・容量・抵抗)メーターは、マルチメーターよりも部品の値を正確に測定できます。特にコンデンサの場合、ESR(等価直列抵抗)は容量値よりも診断に役立つことが多いため、LCRメーターはより正確な測定が可能です。電解コンデンサで最もよく見られる故障モードはESRの上昇であり、容量測定だけでは検出できません。
電流制限機能付き直流電源
修理済みまたは不具合が疑われる基板を初めてテストする際は、製造時の電源ではなく、電流制限機能付きのベンチ電源を使用することで、想定されるアイドル電流よりわずかに高い電流制限値を設定できます。短絡が発生した場合、電源は短絡による部品の過熱を防ぐため、故障電流を制限して表示します。
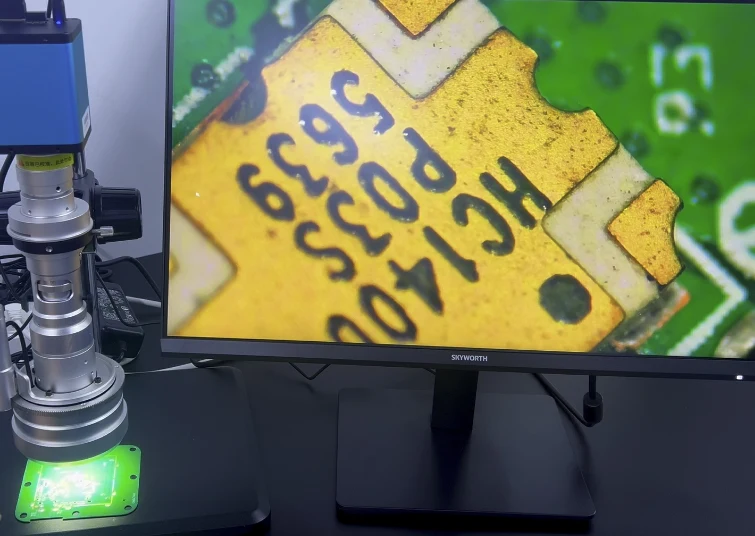
検査用顕微鏡またはデジタル顕微鏡
微細ピッチのSMDはんだ接合部、0402サイズ以下の受動部品、BGAはんだボールの検査には、手持ちルーペでは確実に拡大できないほどの高倍率が必要です。画面表示機能を備えたデジタル顕微鏡を使用すれば、両手を自由に使いながら検査を行うことができます。
補助器具
ロジックアナライザ:複数のチャネルのデジタル信号を同時にキャプチャしてデコードします。実際のデータ内容を読み取る必要があるSPI、I2C、UART、USB、CAN通信のデバッグには、オシロスコープよりもはるかに便利です。関数発生器:特定のノードにテスト信号を適用し、フィルタ応答、アンプゲイン、信号経路の健全性を特性評価できます。サーマルカメラまたはサーマルイメージング対応スマートフォンアタッチメント:まだ目に見える損傷がない過熱コンポーネントを特定します。
ステージ1:目視検査 ― 何をチェックし、どこをチェックするか
目視検査は最も迅速かつ安価な検査方法であり、回路基板の故障の驚くほど多くの割合を検出できます。業界データによると、基板故障の30~40%は目視可能な原因によるものです。この検査には特別な機器は必要なく、適切な照明、拡大鏡、そして体系的な手順さえあれば十分です。
焼け焦げた箇所
部品周辺の基板表面に茶色または黒色の変色が見られる場合、その部品が設計値以上の熱を放出したことを示しています。これは通常、抵抗器の過負荷、パワートランジスタまたはMOSFETの短絡、あるいは電圧レギュレータの故障を意味します。正確な位置をメモし、回路図を確認して、その部品がどのような機能を果たしているのか、また過負荷状態を引き起こした原因は何なのかを特定してください。焼損した部品が根本原因であると決めつけないでください。他の部品が先に故障し、過電流が流れたことが原因である可能性もあります。
膨張または液漏れしたコンデンサ
電解コンデンサは、内部にガスが蓄積して缶の上部がドーム状に膨らむことで故障します。ひどい場合は、上部の通気口のシールが破裂し、電解液がプリント基板の表面に漏れ出します。膨張したコンデンサは確実に故障しており、交換する必要があります。近くのコンデンサも確認してください。電源回路の一部のコンデンサが故障している場合、その部分全体のコンデンサに影響を与えるシステム的な問題(過電圧、過剰なリップル、またはコンデンサの定格電圧の誤りなど)を示していることがよくあります。
はんだブリッジ
はんだブリッジとは、電気的に接続されるべきではない隣接する2つのパッドまたはリードを繋ぐ小さなはんだの塊のことです。ファインピッチIC(0.5mmピッチのQFPまたはQFNパッケージ)のブリッジは小さすぎて、拡大鏡を使わないと見えません。はんだブリッジはピン間の短絡を引き起こし、その結果生じる症状はどのピンがブリッジされているかによって大きく異なります。隣接する信号ピン間のブリッジは断続的な誤動作を引き起こす可能性があり、電源ピンとグランドピン間のブリッジは電源ヒューズを飛ばしたり、ICを即座に破壊したりします。
冷間はんだ接合部
コールドジョイントは、はんだが部品のリードとパッドの両方を完全に濡らす前に固化してしまうことで発生します。コールドジョイントは、滑らかで光沢があるのではなく、くすんでざらざらした外観を呈します。また、良好なジョイントに見られる滑らかなメニスカスではなく、凹状またはひび割れたような外観を呈することがよくあります。コールドジョイントは抵抗値が高く、断続的な場合もあります。つまり、コールドジョイントは冷えているときは導通テストに合格しますが、部品が動作中に自己発熱して温まると断線します。拡大鏡で観察すると、特徴的なざらざらした質感と不規則な形状が確認できます。
パッドが浮き上がり、トレースが途切れている
取り扱いミス、再加工、または熱応力による物理的な損傷により、パッドがPCB基板から剥がれ、下の配線との接続が切断されることがあります。パッドが剥がれた状態は、パッドが基板表面からわずかに浮き上がったり、分離したりしているように見え、多くの場合、配線は基板ではなくパッドに付着したままです。配線の断線はそれほど一般的ではありませんが、基板の端付近の応力集中箇所、てこの原理で負荷がかかる大型部品の近く、または繰り返し曲げられる箇所で発生します。電気的にプローブする前に、拡大鏡を使用して配線の導通を目視で確認してください。
ひび割れた部品
セラミックコンデンサや抵抗器は、熱衝撃、機械的ストレス、または不適切な取り扱いによってひび割れることがあります。ひび割れたセラミックコンデンサは、見た目には損傷のないものと同一に見えることがありますが、拡大するとひび割れ線が確認できる場合があります。故障モードは、断線または断続的な断線です。基板の屈曲部や機械的ストレスの兆候が見られる箇所付近の部品本体を点検してください。
ステージ2:マルチメーターを使用した電源レールテスト
電源レール検証では、基板が正しい入力電圧を受け取り、回路の各セクションに正しい安定化電圧を供給していることを確認します。電源レールの故障は、故障したレールから供給されるすべてのコンポーネントに影響を与えるため、回路基板全体の故障の大部分を占めます。
手順:DC電源レールの測定
マルチメーターを直流電圧モードに設定し、測定範囲を想定電圧より高い値に設定します。黒色のプローブを、コネクタのアースピン、電解コンデンサのマイナス端子、またはアクセス可能な場合は露出した銅製のアースポイントなど、既知の良好な接地ポイントに当てます。赤色のプローブを、電源テストポイントごとに順番に当てます。
期待される測定値:ほとんどのデジタルロジック電源(3.3V、5V、12V)の場合、測定電圧は公称電圧の±5%以内である必要があります。高精度アナログ回路では、±1~2%の電圧調整が必要になる場合があります。アクティブであるべきレールで0Vの測定値が出た場合は、電源が電圧を供給していないか、そのレール上のリニアレギュレータまたはDC-DCコンバータが故障しているか、レールがグランドに引き込まれる短絡が発生していることを意味します。公称値より著しく低い測定値(たとえば、5Vレールで3.1V)は、高抵抗故障、レギュレータの過負荷、または過負荷によるレギュレータの電流制限モードへの移行を示唆しています。
電源投入前に電源の短絡をチェックする
未知の基板や疑わしい基板に電源を投入する前に、基板に電源を投入していない状態で、各電源レールとグランド間の抵抗を測定してください。ほとんどの回路基板では、プルダウン抵抗とICの入力インピーダンスのため、電源からグランドまで有限の抵抗(通常10kΩ~数MΩ)が存在します。電源レールからグランドまでの抵抗値が約100Ωを下回る場合は、短絡が発生している可能性があり、電源投入前に調査する必要があります。例外として、大容量のバルクコンデンサを搭載した基板では、最初は抵抗値がほぼゼロになり、マルチメータのテスト電流によってコンデンサが充電されるにつれて抵抗値が上昇しますが、これは正常です。
電圧レギュレータのテスト
リニア電圧レギュレータ(LDOレギュレータ)には、入力、出力、グランド/調整の3つの端子があります。電源を投入した状態で、入力電圧を測定します(レギュレータのドロップアウト電圧以上である必要があります)。次に、出力電圧を測定します(レギュレータの定格出力と一致する必要があります)。入力は正しいが出力が正しくないレギュレータは、故障しているか、接続が間違っています。無負荷時に出力が正しく、負荷時に出力が正しくないレギュレータは、電流需要に対して容量が不足しているか、熱的にシャットダウンしています。
リップル測定
スイッチング電源やDC-DCコンバータは、出力電圧リップル(直流出力に重畳される小さな交流変動)を発生させます。リップルが大きすぎる場合は、出力コンデンサの故障、インダクタの仕様外、またはフィードバックループの問題が考えられます。リップルを測定するには、電源動作中にマルチメータを交流電圧モードに設定します。リップルは通常、公称出力電圧の1%未満である必要があります。より正確なリップル測定を行うには、オシロスコープを交流結合モードに設定し、複数のスイッチングサイクルを捕捉できるタイムベースを使用してください。
ステージ3:導通テスト ― 断線箇所と不良接続箇所の特定
導通テストは、接続されるべき2点間に導電経路が存在することを確認するテストです。マルチメーターの導通モードでは、回路に微弱なテスト電流を流し、抵抗値が閾値(メーターによって30~100Ω程度)を下回るとビープ音が鳴ります。導通テストは、はんだ接合部の断線、配線の断線、ヒューズ切れ、コネクタの接点不良などが疑われる箇所をチェックするのに最適な方法です。
はんだ接合部の導通テスト
一方のプローブを部品のリードに、もう一方のプローブをそのパッドに接続されている配線に当てます(パッド自体には当てないでください)。はんだ付けが良好であれば、すぐにビープ音が鳴ります。はんだ付けが断線している場合は、部品のリードがパッドに接しているように見えてもビープ音は鳴りません。スルーホール部品の場合は、部品のリードを上面から、対応する配線を下面からプローブしてください。部品が物理的に挿入されていても、リードと配線の間に導通がない場合は、断線していることがわかります。
途切れた痕跡をたどる
接続されているべきノードが断線しているとテストされた場合は、回路図を使用して接続を系統的にトレースします。疑わしいトレースの一端から始め、もう一方の端に向かって中間テストポイントへの導通を確認します。導通が途切れた箇所が断線箇所です。基板下のトレースは、基板の屈曲部で目に見えない断線が発生することがあります。断線が電気的に確認できるものの目に見えない場合は、疑わしい箇所の両側にプローブを当てながら基板を軽く曲げてください。断線箇所は、基板が曲がるにつれて断続的に現れたり消えたりします。
意図しないショートがないか確認する
導通テストでは、本来分離すべき箇所間の接続である短絡も検出できます。IC上の隣接するピンについては、マルチメーターを導通モードではなく抵抗モードに設定してください(数百オーム程度の抵抗値であっても、実際には短絡ではない経路で導通音が鳴る場合があります)。コネクタ上の隣接する電源パッドとグランドパッドについては、数キロオーム以下の抵抗値があれば調査が必要です。
コネクタとヒューズのテスト
コネクタは、繰り返し嵌合、汚染、ピンの曲がりなどが原因で故障しやすい箇所です。各コネクタピンと対応するPCBパッドを導通モードでテストしてください。ヒューズの場合、正常なヒューズは抵抗値がほぼゼロ(導通音が鳴る)になり、切れたヒューズは断線します。並列経路による読み取り値の混乱を避けるため、電源を切断した状態でヒューズを回路に接続したままテストしてください。
ステージ4:部品レベルのテスト(抵抗器、コンデンサ、ダイオード、トランジスタ)
部品レベルのテストでは、どの部品が故障しているかを特定します。ほとんどの部品は電源を切った状態で回路に接続したままテストできますが、回路内の並列経路が測定値に影響を与える場合があります。不明な場合は、測定前に部品の一方の端をはんだ付け解除して回路から切り離してください。
抵抗
マルチメーターを抵抗測定モードに設定します。基板への電源供給を遮断した状態で、抵抗器の両端の抵抗値を測定します。正常な抵抗器は、標準の5%許容誤差部品の場合は表示値の±5%以内、精密部品の場合は±1%以内の抵抗値を示します。表示値よりも著しく高い値は、部分的な断線を示しています。これは、過負荷後に高ワット数の巻線抵抗器でよく見られる現象で、内部抵抗が増加しています。ゼロの値は短絡を示しています。無限大(断線)の値は、抵抗素子の完全な故障を示しており、通常は過熱が原因です。
注意:回路内抵抗測定は、他の部品を介した並列経路の影響を受けます。測定値が不正確と思われる場合は、抵抗器の故障と結論付ける前に、回路図で並列接続された部品がないか確認してください。
コンデンサ
マルチメーターを使った単純な静電容量測定だけでは、コンデンサの故障診断には不十分な場合が多い。コンデンサの故障は、静電容量の低下ではなく、主にESR(等価直列抵抗)の増加によって起こる。ESRが通常の10倍になったコンデンサでも、測定値は定格静電容量値に近い値を示すが、リップルを効果的に除去できないため、電源の問題のように見える症状が現れる。
ESR を測定するには、専用の ESR メーターまたは ESR 測定機能を備えた LCR メーターを使用します。測定前にコンデンサを完全に放電してください。スルーホール型電解コンデンサの場合、ESR 値が 0.5 Ω 未満であれば通常は許容範囲内です。1~2 Ω を超える値はコンデンサの故障を示します。ESR メーターがない場合にマルチメーターでテストするには、電源からコンデンサを短時間充電し、抵抗モードに切り替えて読み取り値を監視します。正常なコンデンサは、高く有限の読み取り値を示し、コンデンサがメーターに放電されるにつれて徐々に増加します。短絡したコンデンサはほぼゼロの読み取り値を示し、開放されたコンデンサはすぐに無限大の読み取り値を示します。
ダイオードとショットキーダイオード
マルチメーターをダイオードテストモードに設定します。赤いプローブをアノードに、黒いプローブをカソードに当てます。正常なシリコンダイオードは順方向電圧が0.5~0.7Vです。ショットキーダイオードは0.2~0.4Vです。ゼロの読み取り値は短絡を示します(ダイオードが短絡故障を起こしており、逆電圧ストレス下でよく発生します)。どちらの向きでもOL(過負荷)の読み取り値は、ダイオードが断線していることを示します。回路内のダイオードテストでは、並列接続された部品が読み取り値に影響を与える可能性があることに注意してください。順方向電圧の読み取り値が予想値より大幅に低い場合は、ダイオードの故障ではなく、並列接続された低抵抗経路を示している可能性があります。
トランジスタ(BJT)
バイポーラトランジスタは、2つのダイオードを逆接続したものとしてテストできます。NPNトランジスタの場合、赤プローブをベースに、黒プローブをエミッタに接続すると、順方向電圧が約0.6~0.7Vになるはずです。赤プローブをベースに、黒プローブをコレクタに接続すると、同様に約0.6~0.7Vになるはずです。その他の組み合わせでは、オープン(OL)になるはずです。いずれの組み合わせでもゼロの読み取り値は、これらの接合部間の短絡を示します。PNPトランジスタの場合は、プローブの極性を反転してください。個々の接合部として正しくテストされるが回路内で故障するトランジスタは、接合部の故障ではなく、ゲインの劣化(hFE)が原因である可能性があります。マルチメータまたはコンポーネントテスターのhFEテストソケットを使用してゲインを確認してください。
MOSFET
MOSFETは、ゲート・ドレイン間容量に電荷が蓄積され、測定結果に影響を与える可能性があるため、回路内でのテストがより困難です。電源を切った状態で、ゲートとソースを短絡させて蓄積された電荷を放電します。次に、ドレイン・ソース間抵抗を測定します。VGS = 0のNチャネルFETの場合、非常に高い値(メガオーム)になるはずです。ベンチ電源からゲート・ソース間に小さな電圧(通常5V)を印加し、ドレイン・ソース間抵抗を再測定します。抵抗値は劇的に低下するはずです。ゲートをソースに短絡させた状態でドレイン・ソース間抵抗が低いMOSFETは、短絡故障を起こしています。VGSを印加してもオンにならないMOSFETは、ゲートが開いているか、しきい値電圧が低下しています。
ステージ5:信号完全性を確認するためのオシロスコープテスト
クロック信号、デジタルデータバス、PWM出力、アナログセンサー信号、電源スイッチング波形など、時間的に変化する信号を扱う回路基板のテストには、オシロスコープが必要です。マルチメーターの直流または交流電圧測定値では、信号の形状、タイミング、ノイズ、プロトコルの内容を把握することはできません。
電源リップルとノイズ
オシロスコープのプローブをACカップリングを有効にした電源レールに接続します。垂直スケールを50~100mV/divに設定します。タイムベースを電源のスイッチングサイクルを複数回捉えるように設定します(スイッチング周波数が100kHzの場合は、約2~5µs/divに設定します)。良好な電源出力では、デジタル回路の場合は公称電圧の1%未満、高精度アナログ回路の場合は0.1%未満のリプルが表示されるはずです。負荷電流が増加するにつれてリプルが大きくなる場合は、出力コンデンサの故障を示しています。スイッチング周波数に関係のない高周波ノイズスパイクは、デカップリング不良またはレイアウトの問題を示している可能性があります。
クロック信号の検証
水晶発振器とクロックICは、すべての同期デジタル回路のタイミング基準を生成します。オシロスコープをクロック信号でトリガーするように設定します。正常なクロックは、信号周波数に適した立ち上がり時間と立ち下がり時間を持つきれいな方形波(バッファ前の水晶発振器出力の場合は正弦波)を表示します。クロック信号がない場合:水晶が故障しているか、発振回路の部品に欠陥があるか、負荷容量が仕様外です。クロックが歪んでいる場合:負荷容量が不適切、水晶が故障している、または駆動回路からの負荷が過大である可能性があります。コンポーネントにマークされている水晶または発振器の部品番号とクロック周波数を照合してください。
デジタル通信バスのテスト
SPI、I2C、UART、CAN、および同様のバスの場合、オシロスコープは信号が存在し、正しい電圧レベルであることを確認します。プロトコルデコード機能が利用可能な場合は、それを使用してください。この機能は、波形とともにデコードされたデータを表示するため、信号が存在するかどうかだけでなく、正しいデータが送信されているかどうかも確認できます。各バスタイプの重要なチェック項目:
SPI: トランザクション中にチップセレクトがローになること、クロックが存在し正しい周波数であること、データ転送中にMOSIとMISOがトグルすることを確認します。 I2C: スタート条件(SCLがハイのときにSDAがローになること)、正しいアドレスバイト、ACKビットを確認します。 UART: ボーレート(1秒あたりのビット数をカウント)、8N1またはその他のフレーミング、正しいアイドルハイ状態を確認します。 CAN: CANH/CANLの差動信号、ドミナント/リセッシブ状態、フレーム構造を確認します。
アナログ信号テスト
センサー入力およびアナログ処理ステージでは、オシロスコープを使用して信号の振幅、周波数、およびアナログ-デジタル変換を阻害するノイズの有無を確認します。主な測定項目は以下のとおりです。信号がクリッピングせずに想定される範囲をカバーしていることを確認する。ノイズフロア(入力が一定であるべきときに信号にランダムな変動が生じること)がないかを確認する。電源スイッチング周波数でアナログ経路に混入する周期的な干渉がないかを確認する。
ステージ6:機能テストと出力検証
機能テストでは、基板が意図した機能を正しく実行していることを確認します。これは、個々のコンポーネントが仕様どおりに動作するだけでなく、統合システムが既知の入力に対して正しい出力を生成することを確認するものです。これはテストの最終段階であり、コンポーネントレベルのテストでは見逃されるシステムレベルの障害を検出できる唯一の段階です。
テスト仕様の定義
機能テストを開始する前に、ボードがどのような動作をするべきかを把握する必要があります。つまり、どのような入力を受け付け、どのような出力を生成するのか、各入力状態における正しい出力はどのようなものか、そしてタイミング要件は何かということです。回路図が付属しているボードの場合、これらの情報は機能説明書から得られます。ドキュメントがないボードの場合は、意味のある機能テストを行う前に、回路図と部品データシートから機能をリバースエンジニアリングする必要があります。
入力刺激と出力測定
基板が処理するように設計されている各入力条件を適用し、対応する出力を確認します。デジタル制御基板の場合:定義された入力信号を適用し、出力が正しく、指定されたタイミングで切り替わることを確認します。アナログ処理基板の場合:関数発生器からの校正済み入力を適用し、オシロスコープで出力を測定して、ゲイン、周波数応答、およびノイズ性能を確認します。電源基板の場合:定格入力電圧と負荷を適用し、無負荷から最大定格電流までの全負荷範囲で出力電圧の安定性を確認します。
境界条件テスト
定格動作条件だけでなく、動作範囲の限界値でもテストを実施してください。室温25℃で正常に動作する基板でも、動作温度70℃や供給電圧範囲の下限値では故障する可能性があります。特に、室温では再現しない断続的な不具合が発生し、現場サービスから戻ってきた基板については、境界テストが重要です。
自動機能テスト(ベッド・オブ・ネイルズ方式)
量産テストでは、手動プロービングの代わりに、ベッド・オブ・ネイルズ治具(バネ仕掛けのピンが基板表面のテストポイントに同時に接触する特注治具)が使用されます。テストプログラムは自動的に刺激を与え、応答をチェックすることで、仕様書に記載されているすべてのテストポイントを数秒以内に検証します。この方法は、プロのPCB組立工場が量産テストに採用しているもので、生産ロットのすべての基板について、完全なカバレッジと合否記録を提供します。
最も一般的なプリント基板の故障モードとその識別方法
回路基板の最も一般的な故障モードを理解することで、最初に実行すべきテストの優先順位付けが容易になります。故障モードによって症状が異なるため、観察された症状に基づいてテストを絞り込むことで、診断時間を大幅に短縮できます。
プロのプリント基板工場が回路基板をテストする方法
プロのプリント基板組立工場がどのように基板をテストしているかを理解することで、量産用電子機器が満たさなければならないテスト基準の背景が明らかになり、プリント基板を商業的に調達する際に要求すべきテスト文書についても理解を深めることができます。
自動光学検査(AOI)
AOIシステムは、組み立てられた基板の高解像度画像をキャプチャし、CADデータから生成された参照画像と比較します。システムは、部品の配置ミス、部品の間違い、部品の欠落、はんだブリッジ、リード線の浮き上がり、はんだ不足などの差異を検出します。最新のAOIシステムは、構造化光またはレーザー高さ測定を使用して、2D部品配置と3Dはんだ接合部形状を検査します。AOIははんだリフロー直後に実行され、配置およびはんだ付けの欠陥を、修正が容易で低コストな段階で検出します。
インサーキットテスト(ICT)
ICTは、ベッド・オブ・ネイルズ治具を用いて、基板上のアクセス可能なすべてのノードを同時に電気的にプローブします。テストプログラムは、各コンポーネントが正しい位置にあり、規定の許容範囲内にあることを検証します。ICTは、個々のコンポーネントが回路に接続されたままの状態で、抵抗、静電容量、インダクタンス、ダイオード接合電圧、トランジスタゲインを測定できます。コンポーネントの欠落、値の誤り、極性の反転、および一部のはんだ付け不良を検出しますが、専用のテスト治具と、基板設計ごとに開発する必要のあるテストプログラムが必要です。
フライングプローブテスト
フライングプローブテスターは、ロボット制御のプローブが基板表面を移動し、各テストポイントに順番に電気的に接触する方式です。専用の治具は不要で、プローブの経路は基板のネットリストからプログラムされます。フライングプローブテストは、治具のコストが正当化できない試作品や少量~中量生産において標準的な手法です。基板のネットリスト全体にわたる導通と短絡を検証できますが、ICTよりも処理速度は遅くなります。
X線検査
BGA(ボールグリッドアレイ)パッケージや、はんだ接合部が部品本体の下に隠れていて表面プローブでは届かないその他の部品には、X線検査が必要です。X線画像では、はんだボールのサイズ、形状、位置が明らかになり、はんだの空隙が特定され、隣接するボール間のブリッジが検出されます。3D X線(コンピュータ断層撮影)は基板の断面像を提供し、埋め込みビアや内層接続の検査を可能にします。
機能テスト
アセンブリレベルのテスト後、基板はエンドツーエンドの動作を検証する機能回路テストを受けます。基板は製造時の電源から給電され、テストプログラムによって製品仕様で定義されたすべてのI/O機能、通信インターフェース、および動作モードが実行されます。機能テストでは、コンポーネントレベルのテストでは見逃されるシステムレベルの障害(ファームウェアのバグ、タイミングマージンの不具合、サブシステム間の統合問題など)を検出します。Highleap Electronicsでは、お客様から提供されたテスト仕様とファームウェアを使用して、ターンキーPCBAサービスの一環として機能テストを提供しています。
Highleap ElectronicsのPCBテスト機能
当社のプリント基板製造・組立工場では、すべての生産工程において多段階の品質管理を実施しています。
- 組み立て済み基板すべてに対し、リフロー後に100%自動光学検査(AOI)を実施。
- 裸基板の導通と絶縁検証のためのフライングプローブ電気テスト
- BGAおよびQFNの隠れたはんだ接合部に対する3D X線検査
- TDR測定によるインピーダンス制御検証 ― 結果はドキュメントに記載
- 顧客から提供されたテスト仕様書およびファームウェアに基づく機能回路テスト
- 顧客仕様に基づくIPC-A-610クラス2およびクラス3の検査
よくある質問
マルチメーターを使って回路基板をテストするにはどうすればよいですか?
マルチメータを使用して回路基板をテストする手順は次のとおりです。(1) 基板に電源を供給せずに、各電源レールとグランド間の抵抗値をチェックします。100 Ω 未満の値は短絡を示唆します。(2) 電源を供給し、各電源レールの DC 電圧を測定します。設計仕様 (通常 3.3V、5V、または 12V ±5%) と比較します。(3) 導通モードを使用して、断線またははんだ接合不良が疑われる箇所をチェックします。ビープ音が鳴れば接続が正常であることを示します。(4) ダイオードモードで、個々のダイオードとトランジスタの接合部をテストします。(5) 電源をオフにした状態で抵抗モードで、個々の抵抗器をマークされた値と比較します。マルチメータは、完全な回路基板テストのステップ 1~4 を処理します。信号完全性テストには、オシロスコープも必要です。
回路基板のテストにおける最初のステップは何ですか?
最初のステップは、機器を接続したり電源を入れたりする前に、必ず目視検査を行うことです。十分な照明と拡大鏡を使用して基板を検査し、焼損または変色した部分、膨張または液漏れしているコンデンサ、隣接するピン間の半田ブリッジ、半田接合部の接触不良または鈍い半田接合部、部品パッドの浮き上がり、配線または部品のひび割れなどを確認してください。目視検査には機器は不要で、短絡した基板に電源を入れるリスクを負うことなく、かなりの数の故障を特定できます。
回路基板の短絡を検査するにはどうすればよいですか?
ショートをテストするには、基板の電源を完全に切った状態で、マルチメーターを抵抗モードまたは導通モードに設定します。各電源レールとグランド間の抵抗値を測定します。100Ω未満の値が出た場合は、ショートしている可能性が高いです。ショートしている部品を特定するには、数百ミリアンペアに設定した電流制限付きベンチ電源から基板に電源を供給します。ショートしている部品は、故障電流によってわずかに温まります。サーマルカメラを使用するか、軽く触れて、どの部品が発熱しているかを確認します。または、ショートがなくなるまで、基板の各セクションを系統的に切断します(IC、コネクタを取り外したり、配線を切断/持ち上げたりして)。これにより、どのサブセクションに故障があるかを特定できます。
不良な回路基板はどのような状態ですか?
回路基板の故障の目に見える兆候としては、部品付近、特に電源部品付近の基板表面に茶色または黒色の焦げ跡があること、コンデンサの上面が平らではなくドーム状または膨らんでいること、表面に白または茶色の結晶状の堆積物があること(電解液の漏れの兆候)、銅の配線またはパッドに緑色の腐食があること(水分の侵入)、拡大鏡で確認できる部品本体のひび割れ、滑らかで光沢のあるはんだ接合部ではなく、鈍くざらざらしたはんだ接合部があること、部品のリードとパッドの間に隙間があること(パッドの浮き上がりまたははんだ不足を示す)などがあります。すべての故障が目に見えるわけではありません。基板が完璧に見えても、ICが故障していたり、多層基板の内部配線が故障していたり、微妙なタイミングの不具合があったりする場合があります。
電源を入れずに基板をテストすることはできますか?
はい。未知の基板や疑わしい基板の場合は、電源投入前にテストを行うことをお勧めします。基板の電源を切った状態で、目視検査、電源レールとグランド間の抵抗測定(短絡の検出)、配線と接続部の導通テスト、および部品レベルの測定(抵抗値、ダイオードの順方向電圧、コンデンサの充放電挙動)を行うことができます。これらのテストにより、電源投入時に即座に損傷を引き起こす可能性のある故障モード(電源レールの短絡、ヒューズ切れ、重要な起動部品への接続不良など)を検出できます。これらのテストに合格した後で初めて電源を投入してください。理想的には、電流制限付き電源を使用してください。
プリント基板の導通テストはどのように行いますか?
マルチメーターを導通モードに設定します(通常はダイオード記号またはスピーカーアイコンで示されます)。一方のプローブをテストしたい接続部の一方の端に、もう一方のプローブをもう一方の端に当てます。ビープ音が鳴れば導通が確認できます。接続部の抵抗はメーターのしきい値(通常30~100Ω)を下回っています。ビープ音が鳴らなければ断線です。はんだ接合部の導通をテストする場合は、接合部の一方の側の部品リードと、もう一方の側の配線にプローブを当てます。配線をテストする場合は、配線の両端にプローブを当てます。特定の抵抗値(抵抗器など)を期待する場合は、導通モードではなく抵抗モードを使用して、より詳細な測定を行います。
プリント基板におけるICTと機能テストの違いは何ですか?
インサーキットテスト(ICT)は、ベッドオブネイルズ治具を使用して、基板に電源が供給されていない状態、または部分的に電源が供給されている状態で、個々の部品の値を測定し、ネットリストの接続を確認します。これにより、部品の誤りや欠落、はんだ付け不良、断線や短絡を検出できます。機能テストは、基板に電源と刺激を与え、エンドツーエンドの動作を確認します。つまり、すべての部品が揃っているだけでなく、基板が設計どおりに動作することを確認します。ICTは製造上の欠陥を検出し、機能テストは個々の部品のチェックでは検出できない設計エラー、ファームウェアの問題、統合の失敗を検出します。どちらも通常、量産グレードのPCBアセンブリに必要です。

関連記事
PCBテスト治具設計:ベッドオブネイルズ、フライングプローブ、およびDFT
PCBテスト治具の選択肢を比較し、ベッド・オブ・ネイルズがフライングプローブよりも優れている場合を理解し、より迅速で再現性の高い生産チェックのためのテストアクセスを設計しましょう。
プリント基板の銅めっき:工程、厚さ、品質管理
プリント基板の銅めっきの仕組み、穴の壁厚を制御する要素、そして導電性と長期的な信頼性を保護するための品質チェックについて説明します。
IPC-A-610 プリント基板組立品受入規格
IPC-A-610が電子アセンブリに関してどのような内容を規定しているのか、クラス1、2、3の違い、そして購入者がアセンブリの受入基準をどのように指定すべきかについて学びましょう。
簡単な見積もりを取る
当社の専門知識が PCBA プロジェクトにどのように役立つかをご覧ください。