
PCBはんだ付け機の種類:リフロー式、ウェーブ式、選択式装置
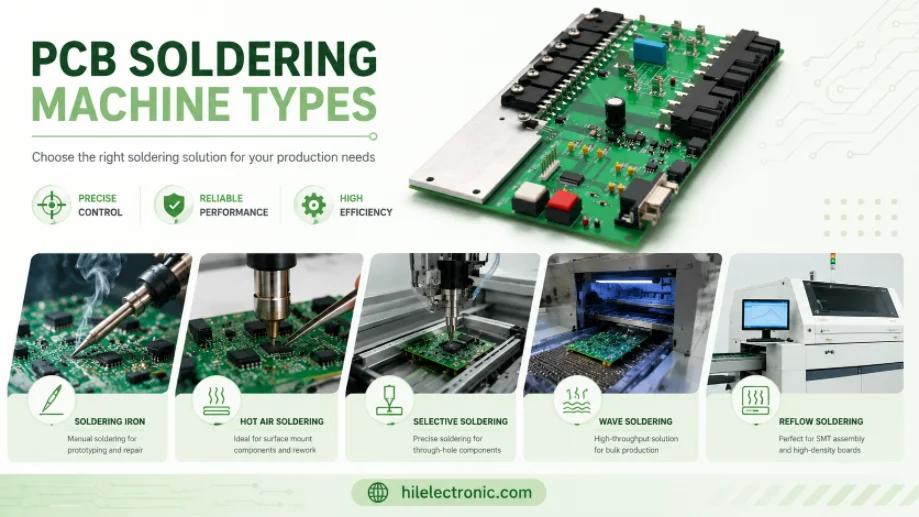
図1. Highleap Electronics社のPCB製造および組立レビューにおけるPCBはんだ付け機の種類を示す画像。
プリント基板はんだ付け機は、部品をアセンブリに接合するために大量生産で使用される製造装置です。一般的には、SMT(表面実装技術)用のリフロー炉、スルーホール用のウェーブはんだ付けシステム、または混合技術基板用の選択式はんだ付け機が使用されます。それぞれの装置は異なる製造上の課題を解決するため、最適な装置の選択は、基板の種類、スループット、熱感受性、および欠陥リスクによって異なります。このガイドでは、主要なプリント基板はんだ付け機の種類を比較し、それぞれのプロセスがどのような場合に適しているかを説明し、Highleap ElectronicsがSMTおよびスルーホール実装においてこれらの装置をどのように活用しているかを紹介します。
1. はんだ付け機の主な種類は何ですか?
主な生産用はんだ付け装置は、リフロー炉(表面実装部品用)、ウェーブはんだ付け装置(スルーホール部品用)、選択式はんだ付け装置(表面実装部品も搭載されている基板上のスルーホール部品用)の3種類です。それぞれ溶融はんだの供給方法が異なるため、どの装置を使用するかは、何よりも基板上の部品の種類によって決まります。
| エスプレッソマシン | はんだ | 仕組み |
|---|---|---|
| リフローオーブン | 表面実装(SMT) | 熱風プロファイルで事前に塗布されたはんだペーストを溶融します |
| ウェーブはんだ付け | スルーホール(THT) | 溶融ハンダの波の上に基板を通過させる |
| 選択的はんだ付け | 混合基板上の貫通穴 | ターゲットノズルで特定の接合部をはんだ付けします |
現代の基板はほとんどが表面実装であるため、リフローはんだ付けが主流であり、スルーホールコネクタ、大型コンデンサ、または機械部品が存在する場合には、ウェーブはんだ付けまたは選択はんだ付けが併用されます。スルーホール実装方法間のトレードオフについては、リフローはんだ付けとウェーブはんだ付けの比較記事でさらに詳しく解説しています。
2. リフローはんだ付け:SMT基板のはんだ付け方法
リフローはんだ付けは、パッドにはんだペーストを印刷し、部品を配置した後、温度制御されたリフロー炉に基板を通すことでペーストを溶融させ、すべての接合部を一度に形成する表面実装基板のはんだ付けプロセスです。現代の電子機器では、ほぼすべての部品が表面実装であるため、リフローは主流のプロセスとなっています。また、基板全体を一度の繰り返し工程でハンダ付けできるため、非常に効率的です。
リフローの品質は、予熱、保持、合金の融点を超えるピーク温度、そして制御された冷却という温度プロファイルによって決まります。リフロー炉は、このプロファイルを複数の加熱ゾーンにわたって維持することで、大小さまざまな部品が過熱することなく適切な温度に達するようにします。このようにプロファイルされた両面均一加熱は、卓上ホットプレートでは実現できないものであり、生産用リフローはんだ付けで数千枚の基板にわたって均一な接合部が得られる理由です。リフロー後、AOIとX線検査によって、BGAの下に隠れた接合部も含め、接合部の状態が確認されます。
3. スルーホールにおけるウェーブはんだ付けと選択はんだ付けの比較
基板に多数のスルーホール接合部を一度に半田付けする必要がある場合はウェーブ半田付けを、表面実装部品の中に少数のスルーホール部品のみがあり、表面実装部品はそのままにしておく必要がある場合は選択半田付けを使用します。どちらもスルーホールリードを半田付けしますが、半田の塗布方法が大きく異なるため、その違いによってどちらの方法が基板に適しているかが決まります。
ウェーブはんだ付けは、溶融はんだの定常波の上を基板の裏面全体を通過させ、露出したすべてのスルーホール接合部を一度にはんだ付けします。スルーホール接続が多い場合に高速かつ効率的です。一方、選択はんだ付けは、小型で精密なはんだノズルを個々の接合部に直接送ります。これは、基板の大部分が表面実装部品で、ウェーブはんだ付けでは過度の熱にさらされたり、ブリッジが発生したりするスルーホール部品が少数しかない場合に適した方法です。実際には、高密度のSMT部品と少数のコネクタを備えた基板は選択はんだ付けの典型的な例であり、スルーホールピンが列状に並んだ基板はウェーブはんだ付けに適しています。
4. 機械はんだ付けと手はんだ付け:どちらをいつ使うべきか
再現性の高い品質と大量生産には機械はんだ付けを使用し、手はんだ付けは試作品、再加工、修理、およびごく少数の扱いにくい接合部のみに使用してください。両者の違いは一貫性と規模にあります。機械は管理された文書化されたプロセスをすべての接合部に同一に適用しますが、手はんだ付けは作業者のスキルに依存するため、多数の基板にわたって機械はんだ付けと同等の再現性を実現することはできません。
手はんだ付けは、試作品の製作、不良接合部の修正、自動化プロセスに適さない部品の取り付け、そしてすべてのエンジニアが習得しておくべき基本的なPCBはんだ付けなど、依然として重要な役割を担っています。しかし、量産においては、歩留まり、速度、トレーサビリティの面で機械はんだ付けが優位に立ち、微細ピッチ部品やBGA部品を確実に扱う唯一の実用的な方法となっています。試作品段階以降も手はんだ付けに頼り続けると、品質と生産量の両方が低下します。これは、製造性全般に共通する教訓であり、ベンチ方式はスケールアップに向かわないということです。

図2.PCBはんだ付け機の種類ごとの製造詳細は、見積もりおよび製造前に確認する必要があります。
5. はんだ付け工程別の欠陥とその防止方法
各はんだ付け装置にはそれぞれ固有の欠陥があります。リフローはんだ付けでは墓石状欠陥、ブリッジ、ボイドが発生しやすく、ウェーブはんだ付けではブリッジ、つらら状欠陥、穴の充填不足が発生しやすく、選択はんだ付けでは充填不足や保持時間に関する問題が発生する可能性があります。どの欠陥がどの工程に起因するのかを把握することで、メーカーは症状を追いかけるのではなく装置を調整できるようになり、工程選択とパラメータ制御が非常に重要な理由が説明できます。
| プロセス | 典型的な欠陥 | 安全防災 |
|---|---|---|
| リフロー | 墓石設置、橋渡し、空隙 | バランスの取れたパッド設計、適切なペースト量、調整されたプロファイル |
| ウェーブ | 橋、つらら、穴の埋め方が不十分 | 適切な予熱、コンベア速度、およびソルダーマスクダム |
| 選択的な | 充填不足、滞留時間の問題 | ノズル選択、滞留時間、およびアプローチ角度 |
| あらゆるプロセス | 関節が冷たく、鈍い | 適切な温度、清潔な表面、新鮮なフラックス |
共通しているのは、ほとんどの欠陥は不運ではなく、パッドとフットプリントの設計と適切な機械パラメータによって防止できるということです。たとえば、リフローにおける墓石現象は、加熱の不均一性やパッドのバランスの崩れによって小さなチップが垂直に引っ張られることが原因で発生し、ウェーブブリッジは、基板がウェーブ上を通過する方向を無視したレイアウトに基づいて設計されていることがよくあります。そのため、意図したはんだ付けプロセスに合わせてレビューされたレイアウトは、適当に作られたレイアウトよりもはるかに優れた結果をもたらします。これは、一般的な製造上の問題点を事前に確認する際の論理と同じです。はんだ付け後、信頼性を左右する接合部は、AOIによって確認され、隠れた接合部についてはX線検査が行われます。これは、良好であると仮定するのではなく、信頼性の高いPCB品質検査の基礎となります。
6. Highleapが大規模に基板のはんだ付けを行う方法
Highleapは、AOIおよびX線検査による裏付けのもと、表面実装部品にはプロファイルリフロー、スルーホール部品にはウェーブはんだ付けまたは選択はんだ付けといった、用途に応じた最適なはんだ付け装置を用いて、単一の組立工程内で基板のはんだ付けを行います。SMT基板組立工程では、表面実装部品は所定のプロファイルに実装・リフローされ、スルーホール部品は基板の構成に応じてウェーブはんだ付けまたは選択はんだ付けによって処理されます。
はんだ付け機は全体の構成要素の一部に過ぎないため、Highleapは部品調達、検査、テストを含むターンキーアセンブリサービスを提供しており、はんだ付け済み、検証済み、すぐに使用できる状態の基板をお届けします。製造前の設計レビューでは、レイアウトが意図したはんだ付けプロセスに適していることを確認します。お見積もりをご依頼の際は、基板がオールSMTかミックステクノロジーか、スルーホール部品の含有量、および数量を明記してください。これにより、適切なはんだ付けプロセスを適用できます。
7. はんだ付け機に関するよくある質問
はんだごての温度は何度に設定すべきですか?
ほとんどの電子機器の作業では、はんだごての温度は315~370℃(600~700°F)程度に設定されます。鉛フリーはんだの場合は鉛入りはんだよりも温度が高く、熱容量の大きい接合部の場合はさらに高くなります。温度が低すぎるとコールドジョイントになり、高すぎるとパッドや部品が損傷します。
ロボット式または自動式はんだ付け機とは何ですか?
これは、はんだ付けチップまたはレーザーを各接合部に移動させ、はんだワイヤを自動的に供給するプログラム可能なシステムであり、スルーホールやコネクタ接合部のポイントツーポイントはんだ付けを自動化します。手作業によるはんだ付けとフルウェーブはんだ付け機または選択式はんだ付け機との間のギャップを埋めるものです。
はんだ付け機は鉛フリーはんだに対応していますか?
はい。リフロー炉、ウェーブリフロー装置、選択式リフロー装置はすべて、鉛フリー合金に適した高温とプロファイルを使用して、鉛フリープロセスを実行します。RoHS指令に準拠した生産は、同じ装置で適切に設定すれば、標準で鉛フリーで行われます。
生産現場における手はんだ付けと機械はんだ付けの違いは何ですか?
機械はんだ付けは、すべての接合部に同一の管理された手順を適用するため、量産時でも安定した歩留まりが得られ、ファインピッチ部品やBGA部品にも対応できます。一方、手はんだ付けは作業者のスキルに依存し、試作品、再加工、特殊な部品に適しています。
大量生産において、回路基板はどのように半田付けされるのですか?
表面実装部品はペースト印刷と配置後にリフローはんだ付けされ、その後、スルーホール部品はウェーブはんだ付けまたは選択はんだ付けによって追加されます。自動検査(AOIおよびX線)により接合部が検証されるため、全体の工程は高速かつ再現性があります。
1台の機械でSMTとスルーホールの両方のはんだ付けは可能ですか?
表面実装とスルーホールの両方を処理できる単一の機械は存在しないが、生産ラインではそれらを順次組み合わせることで、異なる技術を用いた基板を1つの工程で完全に半田付けすることができる。

おすすめの投稿
Taconic RF 35 vs RO4350B PCB
目次RF-35とRO4350Bの調達と...

TMM4フィルター基板の製造
TMM4フィルター基板の製造は、以下の要因によって制御されます。

RFモジュール向けTMM3基板製造
TMM3 PCB製造は、RFモジュールが最も適している用途において最も有用です。

TMM6基板製造
TMM6 製造は、中期 Dk 製造のプロセス制御ページです。
PCBの見積もりを取得する方法
DFM/DFA解析を実施し、結果をレポートとしてお送りします。弊社ウェブサイトから安全にファイルをアップロードできます。お見積もりには以下の情報が必要です。
-
- Gerber、ODB++、または .pcb 仕様。
- 組み立てが必要な場合のBOMリスト
- 数量
- ターンタイム
PCBAサービスをご利用の場合は、BOM(部品表)と具体的な組立指示書をご提出ください。また、DFM/DFA解析により、製造性と組立性を最適化し、スムーズな製造プロセスを実現します。