
Productie en SMT-assemblage van printplaten met keramische basis.

Inhoudsopgave
Een printplaat met keramische basis gebruikt aluminiumoxide (Al₂O₃), aluminiumnitride (AlN) of siliciumnitride (Si₃N₄) als zowel de mechanische basis als de elektrische isolator – er is geen diëlektrische laag tussen het koperen circuit en het montageoppervlak. De thermische weerstand varieert van 0.3 °C/W (AlN DBC) tot 0.8 °C/W (aluminiumoxide DBC), vergeleken met 3 °C/W voor aluminium MCPCB en 15 °C/W voor FR4.
Deze handleiding richt zich op wat volgt na de materiaalselectie: integratie van de thermische stapel, substraatdikte, oppervlakteafwerking, faalmechanismen, assemblage en het opstellen van specificaties.
Key Takeaways
- De keramische basis is één laag in een thermische stapel — substraat, TIM en koelplaat moeten gezamenlijk geoptimaliseerd worden.
- 0.635 mm is de productiestandaard; dunnere substraten verbeteren de thermische prestaties, maar verminderen de tolerantie bij hantering.
- Oppervlakteafwerking is bepalend voor de SMT-opbrengst en draadverbindingsmogelijkheden — ENIG voor SMT, hardgoud wanneer draadverbinding vereist is.
- De meeste storingen in het veld zijn terug te voeren op drie hoofdoorzaken: scheurvorming tijdens de montage, delaminatie van de DBC-laag en afbrokkeling van de randen.
- Een complete specificatie vereist 12 parameters; de twee meest weggelaten parameters zijn de afwerking van het bodemoppervlak en de isolatietestspanning.
1) Keramische printplaat in de thermische stapel
Het keramische substraat is geen op zichzelf staande thermische oplossing. Het is één laag in een stapel die loopt van de junctie van het apparaat tot de koelvloeistof – en de lagen erboven en eronder hebben direct invloed op de thermische weerstand van het systeem.
Een 50 µm siliconen TIM-pad met een thermische geleidbaarheid van 3 W/m·K voegt 0.5–1.0 °C/W toe aan een AlN DBC-printplaat met een thermische geleidbaarheid van 0.3 °C/W, waardoor de totale impedantie bijna verdubbelt. In veel systemen levert de overstap van siliconen TIM naar een faseveranderingsmateriaal een groter herstel van de junctietemperatuur op dan een upgrade van aluminiumoxide naar AlN.
Drie specificatiebeslissingen die de hele stack beïnvloeden:
- Bodembedekking met koper: Volledige koperbedekking aan de onderkant minimaliseert de spreidingsweerstand bij de overgang van keramiek naar thermisch geleidingsmateriaal. Gedeeltelijke bedekking creëert thermische dode zones, ongeacht het substraatmateriaal.
- Vlakheid van de koperen bodem: Een TIR-laag van ≤25 µm maakt dunne, zeer geleidende TIM-lagen (faseverandering, soldeer, zilversinter) mogelijk. Deze ene specificatie kan de geleidbaarheid van de TIM verhogen van 3 W/m·K naar meer dan 150 W/m·K.
- Dikte van het substraat: Een dunnere chip vermindert de verticale geleidingsweerstand, maar ook de laterale spreiding. Voor grote chips is een dunnere chip altijd beter. Voor kleine chips op een groot substraat is het raadzaam om eerst een model te maken voordat een beslissing wordt genomen.
2) Selectie van de substraatdikte
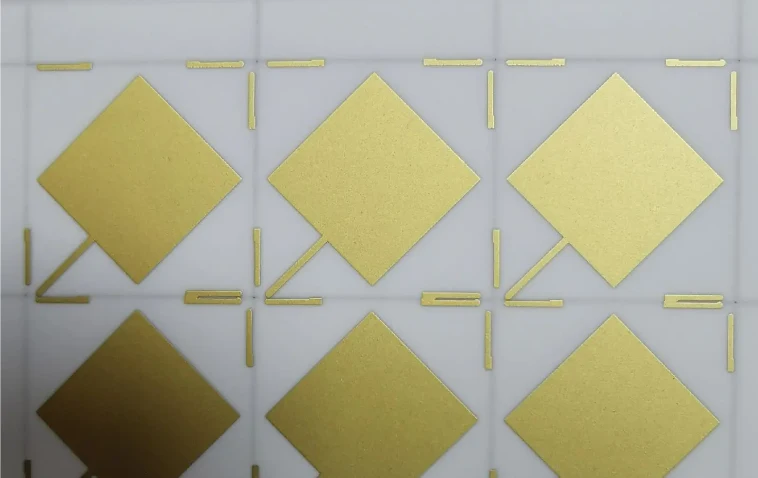
De dikte bepaalt twee dingen tegelijk: thermische weerstand (dunner = beter) en mechanische robuustheid (dikker = sterker). De standaarddikte van 0.635 mm is geschikt voor de meeste toepassingen, maar niet voor alle.
| Dikte | Gebruik wanneer | Vermijd wanneer |
|---|---|---|
| 0.25 – 0.32 mm | Klein formaat (<15×15 mm), permanent bevestigd aan een metalen drager; submontages voor laserdiode | Elke toepassing die handmatige bediening, schroefmontage of onondersteunde printplaten van meer dan 20 mm vereist. |
| 0.38 mm | Middelgrote modules (15–40 mm) bevestigd aan grondplaten; strikte thermische budgetten met gecontroleerde handling. | Klem- of persbevestiging; geschikt voor omgevingen met hoge trillingen zonder stijve verlijming. |
| 0.635 mm | Productiestandaard voor DBC-vermogensmodules; schroefmontage met metalen bussen; algemene montageprocedure | Permanent verlijmde toepassingen waarbij 0.38 mm een aanzienlijke thermische marge zou opleveren. |
| 1.0mm+ | Groot formaat (>60 mm); frequent hanteren tijdens de productie; zware, uitstekende componenten | Thermisch kritische toepassingen — extra geleidingsweerstand is zelden alleen op thermische gronden gerechtvaardigd |
Eén beperking gaat boven thermische optimalisatie: de isolatiespanning. Bij een diëlektrische sterkte van 17 kV/mm biedt een 0.635 mm aluminiumoxide substraat een werkisolatie van ongeveer 10 kV. Toepassingen die een isolatiespanning van meer dan 10 kV vereisen, kunnen geen dunnere substraten gebruiken, ongeacht het thermische budget.
3) Opties voor oppervlakteafwerking
De oppervlakteafwerking bepaalt de soldeerbaarheid, de draadverbindingsmogelijkheden en de houdbaarheid. Deze moet onafhankelijk van elkaar voor de boven- en onderkant worden gespecificeerd en moet overeenkomen met de volledige assemblagevolgorde, niet alleen met de eerste bewerking.
| Finish | Structuur | beste voor | Niet geschikt voor |
|---|---|---|---|
| ENIG | 3–6 µm Ni / 0.05–0.1 µm Au | SMT-assemblage; loodvrij soldeer; meeste printplaten met keramische basis voor massaproductie. | Draadverbindingen — dunne Au-laag veroorzaakt loslating van de verbinding |
| Hard goud | 3–5 µm Ni / 0.5–2.0 µm Au (elektrolytisch aangebracht) | Draadverbindingen (aluminium wig, gouden bol); connectorcontacten; hybride behuizingen | Een Au-dikte van meer dan 1.5 µm kan leiden tot ontmenging van het soldeer – controleer dit tijdens het assemblageproces. |
| Kaal koper / OSP | Geëtst of organisch conserveermiddel | Soldeer of zilversinteren bevestigen aan de koelplaat; kostenbesparende, directe montage | Draadverbindingen; meerdere reflow-cycli; lange houdbaarheid zonder hermetische verpakking. |
| Onderdompeling zilver | 0.1–0.3 µm Ag | RF/microgolfcircuits waarbij de oppervlaktegeleidbaarheid het invoegverlies boven 1 GHz vermindert. | Ongecontroleerde opslagomgevingen — zwavelaanslag vermindert de soldeerbaarheid. |
Wanneer zowel SMT als draadverbindingen op dezelfde printplaat vereist zijn, specificeer dan hardgoud op alle contactvlakken. Zonale afwerking (ENIG op SMT-contactvlakken, hardgoud op verbindingscontactvlakken) brengt meer procescomplexiteit met zich mee dan de besparing op goud rechtvaardigt.
4) Storingsmodi in het veld
Defecten aan printplaten met een keramische basis zijn mechanisch en grensvlakgerelateerd, en niet chemisch of vochtgerelateerd zoals bij FR4. Alle drie de belangrijkste defectmodi zijn te voorkomen door een aangepast ontwerp.
Scheurvorming tijdens de montage is de meest voorkomende oorzaak van defecten in de praktijk. Montage met kale schroeven zonder metalen bussen zorgt voor puntbelastingen die aluminiumoxide (breuktaaiheid 3–4 MPa·m½) niet kan weerstaan. Oplossing: gesoldeerde of met epoxy verlijmde metalen bussen op alle schroeflocaties; koppellimiet 0.3–0.5 N·m voor M3 doorlopende aluminium bussen in 0.635 mm aluminiumoxide. Lijmbevestiging aan de koelplaat elimineert de puntbelastingen tijdens de montage volledig.
Delaminatie van DBC onder thermische belasting treedt op wanneer de hechtkwaliteit onvoldoende is of de kopergeometrie spanningsconcentraties veroorzaakt. Grote, geïsoleerde koperen eilanden met abrupte randen vormen een groter risico. Oplossing: vermijd aspectverhoudingen van koperen patches >5:1; specificeer een minimale hechtsterkte van ≥20 N/cm²; vereis thermische schoktesten volgens JEDEC JESD22-A104 bij de eerste artikelkwalificatie.
Afbrokkeling van de randen en scheurvorming beginnen met beschadigingen tijdens de hantering – een microscheurtje dat ontstaat tijdens het sorteren of door het laten vallen van de printplaat. De scheur is niet zichtbaar bij inspectie, maar kan zich onder thermische belasting uitbreiden tot een onderbreking. Oplossing: afgeschuinde hoeken (radius ≥ 0.3 mm); ≥ 0.5 mm afstand tussen koper en rand; fluorescentie-scheurdetectie voor zeer betrouwbare batches.
Soldeervermoeidheid bij het bevestigen van chips op aluminiumoxide is een probleem. Een verschil in thermische uitzettingscoëfficiënt (CTE) van ongeveer 3.5 ppm/°C creëert schuifspanning die SAC305-verbindingen binnen 1,000 tot 3,000 thermische cycli in de automobielindustrie uitput. Oplossing: gebruik AlN-substraten voor GaN/SiC-componenten (CTE-verschil ongeveer 1.1 ppm/°C); specificeer zilversintering voor het bevestigen van chips in de automobielindustrie — gesinterd zilver doorstaat meer dan 10,000 cycli bij een temperatuurverschil van 150°C; eis een porositeit van maximaal 5% op basis van röntgenonderzoek.
5) Assemblage en integratie
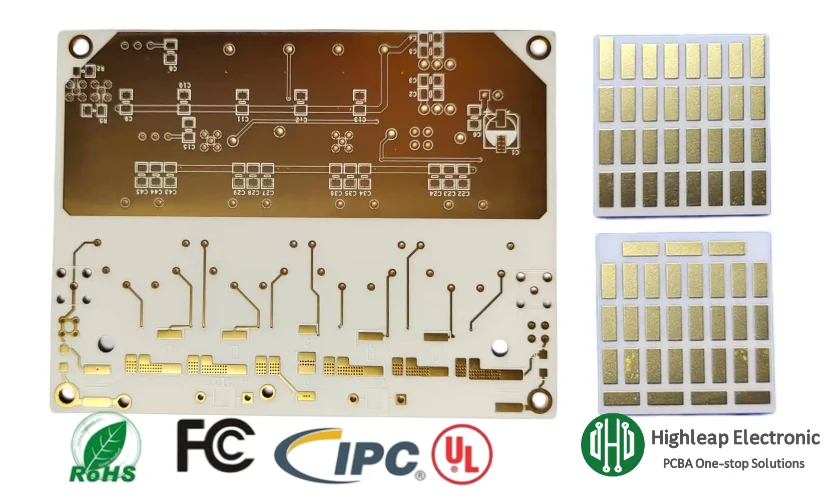
Standaard FR4-montageparameters beschadigen keramische substraten. De verschillen zijn geen optionele aanpassingen, maar voorkomen scheuren en verbindingsfouten die achteraf moeilijk te diagnosticeren zijn.
Reflow-profiel: Verlaag de opwarmingssnelheid naar 1–2 °C/s (versus 3 °C/s voor FR4). Verleng de verblijfszone bij 150–180 °C naar 90–120 seconden om de temperatuur over het keramiek te egaliseren voordat het reflow-proces begint. De piektemperatuur en de tijd boven het liquidus-punt blijven ongewijzigd.
Opties voor chipbevestiging op basis van betrouwbaarheidseisen:
- SAC305 soldeer: Standaard voor niet-automotive toepassingen; ≤10% porositeit gemeten met röntgenstraling; geschikt voor <3,000 cycli bij ΔT ≤ 100°C
- AuSn / AuGe eutecticum: Hermetische verpakkingen en toepassingen bij hoge temperaturen; vereist goudkleurige contactvlakken; hogere verbindingsstijfheid dan zilversintering.
- Zilver sinteren: Ideaal voor de automobiel- en ruimtevaartindustrie; gezamenlijke geleidbaarheid van 150–250 W/m·K; geen risico op hersmelten tijdens latere bewerkingen; vereist een blanke koperen of zilverkleurige afwerking op de die-attach pads.
Elektrische interconnectie — drukfittingsconnectoren kunnen niet op keramiek worden gebruikt. Standaardopties: gesoldeerde pinheaders; randconnectoren met veerkontacten; lint-/flexkabelverbindingen; directe oppervlaktemontage op de systeemprintplaat (behandel de keramische module als een component, ontwerp de thermische pad en het soldeervolume op basis van de keramische massa en CTE).
Bevestiging van de koelplaat, van laagste naar hoogste thermische weerstand: solderen/hardsolderen → zilversinteren → faseveranderende TIM met klem → thermische pasta met schroefklem.
6) Hoe schrijf je een complete specificatie?
Onvolledige specificaties zijn de voornaamste oorzaak van vertragingen bij offertes en defecten aan eerste prototypes – niet de productiecapaciteit. Een offerteaanvraag voor een keramische printplaat vereist deze 12 parameters, allemaal:
- Substraatmateriaal en zuiverheid — Al₂O₃ 96%, Al₂O₃ 99.6%, AlN of Si₃N₄
- Substraatdikte ± tolerantie — bijvoorbeeld 0.635 mm ± 0.05 mm
- Metallisatieproces — DBC, dikke film, dunne film of AMB
- Koperdikte, boven- en onderkant — onafhankelijk gespecificeerd; bijvoorbeeld 0.3 mm / 0.3 mm voor DBC
- Oppervlakteafwerking, boven- en onderkant — wordt meestal weggelaten; de afwerking van de onderkant moet overeenkomen met de bevestigingsmethode van de koelplaat
- Afmetingen en toleranties van de printplaat — voeg indien nodig een afschuining of radius in de hoeken toe.
- Minimale spoorbreedte en -ruimte — controleer de mogelijkheden van de fabrikant voordat u de lay-out definitief vastlegt
- Via vereisten — diameter, vulmateriaal, afwerking
- Elektrische testvereisten — continuïteits-/isolatiespanning; hoogspanning indien nodig; het op één na meest weggelaten veld
- Kwalificatievereisten — thermisch cyclusbereik en -cycli; hechtsterkte; toepasselijke norm (AEC-Q101, IEC 60068-2-14, MIL-PRF-38534)
- Hoeveelheidsverdeling — Het prototype en de productie kunnen op verschillende productielijnen plaatsvinden met verschillende prijzen en levertijden.
- Laagstapeling (ontwerpen met meerdere lagen) — volgorde van keramische en geleidende lagen; via vulling en afdekking voor LTCC of co-fired
DFM-controle vóór indiening
Een complete specificatie op papier kan nog steeds incompatibele parametercombinaties bevatten — bijvoorbeeld een spoor/ruimte van 100 µm op een 0.25 mm DBC-substraat. Highleap Electronics biedt DFM-review aan als onderdeel van het offertetraject. Ons team beoordeelt de Gerber-gegevens en de volledige specificatie vóór de offerte, bevestigt de procescapaciteit en identificeert problemen voordat er materiaal wordt besteld.
7) Gerelateerde producten
- DBC-substraat: De meest voorkomende keramische printplaatconstructie voor vermogenselektronica is koper dat aan keramiek is gehecht bij ongeveer 1,065 °C. Wanneer ingenieurs het over een "keramische printplaat" hebben voor vermogensmodules, bedoelen ze meestal een DBC-substraat met een specifiek patroon.
- Dikke keramische printplaat: Gezeefdrukte geleiders (5–20 µm) gebakken bij 850–1,000 °C. Lagere kosten dan DBC voor toepassingen met matige stroomsterkte; maakt geïntegreerde weerstanden en condensatoren in de keramische basis mogelijk.
- AMB-substraat: Bij Active Metal Brazing wordt Ag-Cu-Ti-soldeer gebruikt bij temperaturen van 800–900 °C. Dit resulteert in een sterkere koper-keramische verbinding dan DBC; de voorkeur gaat uit naar Si₃N₄-substraten en automobielmodules die een levensduur van meer dan 10,000 thermische cycli vereisen.
- LTCC: Meerlaags keramiek met ingebedde geleiders en via's, gelijktijdig gebakken bij 850-900 °C. Gebruikt voor RF-modules en multi-chip-pakketten waarbij de keramische basis de driedimensionale interconnectiestructuur vormt, en niet slechts een thermisch substraat.
- IMS / PCB met metalen kern: Een voordeliger alternatief wanneer het thermische budget van keramiek niet vereist is. De thermische weerstand is 3-5 keer hoger dan die van aluminiumoxide DBC. De juiste keuze wanneer het thermische budget van de toepassing dit toelaat.
- Keramische printplaatassemblage: Door de chipbevestiging, draadverbindingen en hogetemperatuur-reflow-solderen samen met de substraatfabricage in te kopen, worden de risico's bij de hantering verminderd en de procescompatibiliteit gewaarborgd.

Veelgestelde Vragen / FAQ
Wat is het verschil tussen een printplaat met keramische basis en een printplaat met DBC-substraat?
DBC (Direct Bonded Copper) is een metallisatiemethode waarbij koperfolie bij ongeveer 1,065 °C aan keramiek wordt gehecht. Alle DBC-substraten zijn printplaten met een keramische basis, maar er bestaan ook dikke-film- en dunne-filmconstructies. In de vermogenselektronica worden de twee termen vaak door elkaar gebruikt; in RF-toepassingen komt dunne film op een keramische basis vaker voor dan DBC.
Kan een printplaat met keramische basis een printplaat met metalen kern direct vervangen?
Niet zonder herontwerp. Keramiek vereist metalen bussen bij de montagegaten, langzamere opwarmingssnelheden (1-2 °C/s), geen perspassingconnectoren en andere scheidingsregels. De thermische winst is reëel — 0.3-0.8 °C/W versus 3 °C/W voor aluminium MCPCB — maar de overstap vereist expliciete wijzigingen in de montage, interconnectie en het assemblageproces.
Welke oppervlakteafwerking is nodig voor zowel SMT als draadverbindingen?
Hard goud (3–5 µm Ni / 0.5–2.0 µm Au galvanisch aangebracht) is vereist. De goudlaag van ENIG van ~0.05 µm is te dun voor draadverbindingen en veroorzaakt loslatingsproblemen. Specificeer hard goud op alle pads wanneer zowel SMT als draadverbindingen in de assemblagevolgorde voorkomen.
Waarom ontstaan er scheuren in printplaten met een keramische basis nadat ze de kwaliteitscontrole hebben doorstaan?
De meeste scheurtjes die na inspectie ontstaan, zijn het gevolg van het assemblageproces, niet van defecten in het substraat: onbeschermde schroefmontage, te strak aangedraaide bevestigingsmiddelen of oneffenheden in het koelplaatoppervlak. Subkritische microscheurtjes die ontstaan tijdens het loskoppelen – onzichtbaar bij standaardinspectie – kunnen zich ook uitbreiden tot open circuits onder thermische belasting. Fluorescerende scheurdetectie bij de ingang en bij de montage van metalen bussen voorkomt beide soorten storingen.
Wat is de levertijd voor prototypes van printplaten met keramische basis?
Aluminiumoxide DBC: 2–4 weken. AlN DBC: 3–5 weken. Dikke film: 3–4 weken. Dunne film: 4–6 weken. Aangepaste afmetingen voegen 1–2 weken toe. Door alle 12 specificatieparameters in de offerteaanvraag te vermelden, wordt de meest voorkomende oorzaak van vertraging weggenomen.
Is een printplaat met keramische basis hetzelfde als een printplaat die bestand is tegen hoge temperaturen?
Nee. PCB's voor hoge temperaturen omvatten keramische, PTFE/glas-, polyimide- en metaalkernsubstraten — elke printplaat die geschikt is voor temperaturen boven de FR4-limiet van 130-150 °C. Keramische basis is de best presterende categorie: bedrijfstemperaturen boven 300 °C, thermische geleidbaarheid 60-600 keer hoger dan die van polymere diëlektrische materialen. PTFE is weliswaar bestand tegen hoge temperaturen, maar biedt geen voordeel op het gebied van thermische geleidbaarheid.
Offerte voor uw keramische printplaat

aanbevolen berichten

Analyse van ionische PCB-verontreiniging
Analyse van ionenverontreiniging op printplaten helpt OEM's bij het bepalen van...

Fabricageproces en verificatie van de I-Tera MT40 printplaat.
Highleap Electronics levert Isola I-Tera MT40 PCB...

Checklist voor leverancierskwalificatie van de I-Tera MT40 printplaat
Highleap Electronics produceert printplaten...

PCB-assemblage met gratis BOM-analyse.
Heeft u een gratis BOM-analyse nodig voordat u een PCB-bestelling plaatst?
Hoe u een offerte voor PCB's kunt krijgen
Wij voeren een DFM/DFA-analyse voor u uit en sturen u een rapport.
U kunt uw bestanden veilig uploaden via onze website.
Om u een offerte te kunnen sturen, hebben wij de volgende gegevens nodig:
-
- Gerber, ODB++ of .pcb, spec.
- BOM-lijst als u assemblage nodig heeft
- Aantal
- Draaitijd