
PCB-productieproces: van PCB-ontwerp en CAM-engineering tot fabricage en assemblage.
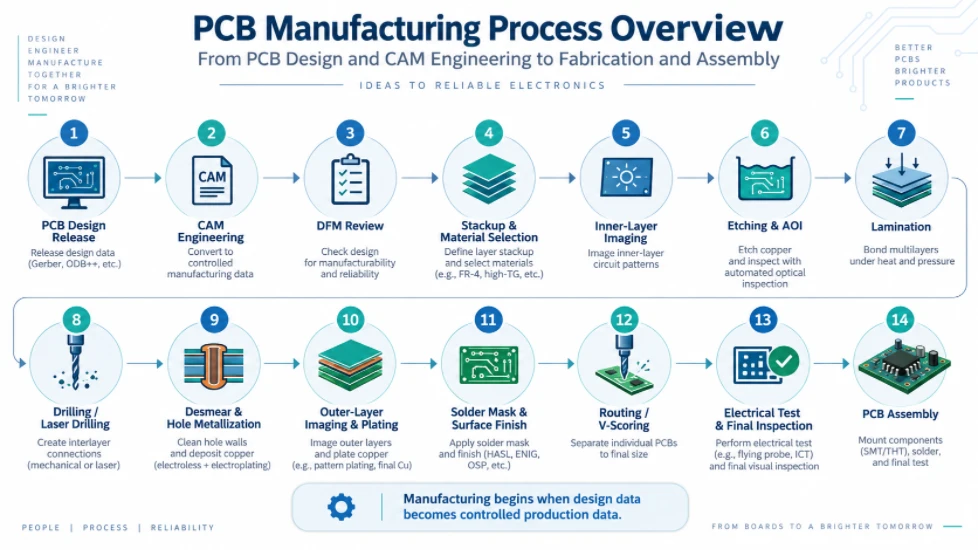
Figuur 1. Overzicht van het PCB-productieproces
Het productieproces van printplaten begint niet wanneer een koperen paneel een beeldvormingslijn bereikt. In een professionele printplaatfabriek begint de productie pas wanneer de gegevens van een ontwerper worden omgezet in gecontroleerde productiegegevens. Die omzetting is de verantwoordelijkheid van de CAM-engineering.
Een PCB-ontwerper definieert de elektrische specificaties, mechanische beperkingen, opbouwdoelen en componentinterfaces. Een CAM-engineer zet die specificaties om in produceerbare ontwerpen, boor- en routingprogramma's, paneelgegevens, inspectiereferenties, impedantiecoupons en procesinstructies. Deze output wordt vervolgens vrijgegeven via het ERP-systeem (Manufacturing Instruction System) van de fabriek, zodat elke productieafdeling met één gecontroleerde definitie werkt.
Deze handleiding beschrijft het complete PCB-productieproces , van de technische overdracht tot materiaalvoorbereiding, verwerking van de binnenlagen, lamineren, boren, galvaniseren, beeldvorming van de buitenlagen, soldeermasker, oppervlakteafwerking, profileren, elektrische testen en eindinspectie. Ook wordt uitgelegd wat PCB-ontwerpers moeten begrijpen over CAM, zodat hun printplaten met minder vragen, minder compromissen en een stabieler traject naar productie door de technische beoordeling heen komen.
Wat houdt het PCB-productieproces nu precies in?
Het productieproces van printplaten is de gecontroleerde omzetting van PCB-ontwerpgegevens in een fysieke printplaat die voldoet aan de elektrische, dimensionale, materiaal- en betrouwbaarheidseisen. Het omvat meer dan alleen beeldvorming en etsen. Een productieklaar proces bestaat normaal gesproken uit vier met elkaar verbonden engineeringlagen:
| Technische laag | Hoofdverantwoordelijkheid | Typische output |
|---|---|---|
| PCB-ontwerp | Definieert circuitconnectiviteit, routing, plaatsing, mechanische interfaces, stapeldoelen en ontwerpbeperkingen. | Gerber/ODB++/IPC-2581-gegevens, NC-boorbestanden, fabricagetekening, opbouw, netlijst en ontwerpnotities. |
| CAM- en DFM-engineering | Controleert de produceerbaarheid, lost onduidelijkheden in de gegevens op, past goedgekeurde procescompensatie toe en creëert productiegereed data. | Productietekeningen, boor-/freesprogramma's, paneelgegevens, AOI-referenties, testgegevens, coupons en technische vragen indien nodig. |
| Productietechniek / ERP-MI | Hierin worden het procesverloop, de materialen, de apparatuur, speciale instructies, inspecties en acceptatiecontrolepunten gedefinieerd. | Reizigers- of MI-documenten, werkcentrumvolgorde, materiaalspecificaties, speciale procesnotities en inspectievereisten. |
| Fabricage en verificatie | Bouwt, werkt af en test de kale printplaat fysiek. | Onbewerkte printplaten, klaar voor verzending of PCB-assemblage. |
Dit onderscheid is belangrijk omdat veel beschrijvingen van de productie van printplaten beginnen met "het printen van de binnenste laag". In een industriële printplaatfabriek zou het paneel die stap niet mogen bereiken voordat CAM heeft vastgesteld wat elke laag betekent, of het ontwerp produceerbaar is, welke productiemethode van toepassing is en welke gecompenseerde dataset elk werkcentrum moet gebruiken.
Het PCB-productieproces in één oogopslag
PCB-ontwerp vrijgeven → gegevensinvoer → CAM-normalisatie → DFM- en capaciteitsbeoordeling → technische vragen indien nodig → stackup- en impedantiebeoordeling → CAM-compensatie → panelisatie en gereedschapsproductie → ERP/MI-procesdefinitie → materiaalvoorbereiding → beeldvorming van de binnenlaag → etsen van de binnenlaag → AOI van de binnenlaag → lay-up en laminering → boren / laserboren → desmear en gatmetallisatie → beeldvorming van de buitenlaag → koperplateren en etsen → AOI van de buitenlaag → soldeermasker → legenda → oppervlakteafwerking → profileren / routing / V-scoring → elektrische test en dimensionale inspectie → eindinspectie en verpakking → optionele PCB-assemblage.
De exacte route varieert afhankelijk van het aantal lagen, de via-structuur, het kopergewicht, het materiaalsysteem, de oppervlakteafwerking en specifieke mechanische eisen. Een tweelaagse FR-4-printplaat kan meerdere meerlaagse bewerkingen overslaan, terwijl een HDI-printplaat de lamineer- en laserboorcycli meerdere keren kan herhalen.
Waarom CAM-engineering de brug vormt tussen PCB-ontwerp en -productie
PCB CAD beschrijft wat het product elektrisch en mechanisch moet doen. Productieapparatuur vereist een ander niveau van informatie: gecompenseerde geleidergeometrie, boorgereedschapdefinities, paneelcoördinaten, procespolariteit, beeldgegevens, testmonsters, gereedschapskenmerken, routepaden, score-informatie, inspectiereferenties en processpecifieke aantekeningen. CAM-engineering bouwt die vertaallaag op.
Om deze reden mag CAM niet worden beschouwd als een last-minute "Gerber-controle". Een bekwame CAM-review onderzoekt of het ontwerp het volledige productieproces kan doorstaan. Een via kan bijvoorbeeld voldoen aan de CAD-ontwerpvoorschriften, maar toch onvoldoende ringvormige marge hebben na rekening te houden met boortolerantie en registratiemarge. Een spoor kan weliswaar de nominale breedte in het ontwerp hebben, maar etscompensatie vereisen op basis van het kopergewicht en het gekozen beeldvormings-/etsingsproces. Een mechanisch correct slot kan een ander proces vereisen omdat het geplateerd, onregelmatig, met gecontroleerde diepte of aan de rand van de printplaat is geplaatst.
De CAM-engineer moet de elektrische intentie van de ontwerper beschermen bij het omzetten van nominale ontwerpafmetingen naar productieafmetingen. Daarom maakt een goede fabriek onderscheid tussen procescompensatie en ontwerpwijziging . Productiecompensatie is bedoeld om de door de klant gewenste eindafmeting te bereiken na etsen, galvaniseren, lamineren of bewerken. Een wijziging die van invloed is op de connectiviteit, de uiteindelijke gatgrootte, de gecontroleerde-impedantiegeometrie, de contourdefinitie of een andere functionele eis, moet worden behandeld als een technische vraag en niet stilletjes worden herontworpen.
Fase 1: Productiegegevenspakket en ontwerpintentie
De kwaliteit van het PCB-productieproces wordt sterk beïnvloed door de kwaliteit van het releasepakket. CAM kan formatteringsproblemen herstellen, maar kan niet met zekerheid de ontbrekende ontwerpintentie raden. Het beste releasepakket bevat zowel machineleesbare gegevens als een beknopte fabricagedefinitie.
| Gegevens of vereisten | Waarom CAM het nodig heeft | Veelvoorkomende onduidelijkheid die je moet vermijden |
|---|---|---|
| Koper, soldeermasker en legenda-lagen | Hiermee wordt het beoogde bouwbeeld voor elke zijde en interne laag vastgesteld. | Onduidelijke laagnamen, ontbrekende polariteitsinformatie, dubbele of verouderde lagen. |
| NC-boorbestanden en boortabel | Scheidt PTH-, NPTH-, microvia- en speciale boorvereisten en koppelt voltooide gaten aan productiegereedschappen. | Hetzelfde symbool gebruiken voor geplateerde en niet-geplateerde gaten, of afgewerkte en gereedschapsdiameters door elkaar gebruiken. |
| Bordoverzicht en routelaag | Definieert de uiteindelijke afmetingen, interne uitsparingen, sleuven en profielkenmerken. | Omtrek gedupliceerd op meerdere lagen, open contouren, tegenstrijdige afmetingen of onduidelijke sleufgeometrie. |
| Fabricagetekening | Geeft informatie over dikte, tolerantie, afwerking, kopergehalte, mechanische specificaties en speciale processen. | Opmerkingen die in tegenspraak zijn met Gerber-/boorgegevens of algemene, gekopieerde opmerkingen die niet van toepassing zijn op het bestuur. |
| PCB-laagstapeling | Definieert kopergewichten, diëlektrische constructie, uiteindelijke dikte en architectuur met gecontroleerde impedantie. | Nominale diëlektrische afmetingen zonder vermelding of de fabrikant de materialen mogelijk optimaliseert. |
| Gecontroleerde-impedantietabel | Koppelt elk impedantiedoel aan laag, spoorgeometrie, referentievlak en tolerantie. | Een doel specificeren zonder de relevante netten of geometrie te identificeren. |
| IPC-netlijst of intelligente ontwerpgegevens | Ondersteunt connectiviteitsvergelijkingen en verkleint de kans dat grafische onduidelijkheden zich vertalen in elektrische fouten. | Netlist gegenereerd vanuit een andere ontwerpversie. |
| Oppervlakteafwerking en selectieve afwerkingen | Bepaalt de procesroute en beïnvloedt de soldeerbaarheid, vlakheid, contactslijtage en compatibiliteit van de assemblage. | ENIG wereldwijd bekritiseren en tegelijkertijd harde gouden vingers verwachten zonder specifieke gebieden te definiëren. |
| Speciale mechanische eisen | Hiermee kan CAM verzinkingen, verzonken boringen, frezen met gecontroleerde diepte, kartels, randafwerking of perspassing definiëren. | Er wordt alleen een tekeningvorm gegeven, zonder de uiteindelijke diameter, diepte/resterende dikte en tolerantie. |
Gerber blijft gangbaar, terwijl ODB++ en IPC-2581 meer gestructureerde informatie kunnen bevatten als zowel de ontwerper als de fabrikant deze ondersteunen. Ongeacht het formaat is versiebeheer cruciaal. Koper-, boor-, tekening-, stackup- en netlistgegevens moeten allemaal dezelfde revisie beschrijven.
Fase 2: Normalisatie van CAM-gegevens en DFM-evaluatie
2.1 Datanormalisatie: het reconstrueren van één betrouwbare borddefinitie
De eerste taak van de CAM-engineer is het intern consistent maken van de gegevens. Eenheden, coördinaten, oorsprong, laagvolgorde, spiegelstatus, polariteit, diafragma-definities, boorformaten en profielgeometrie worden gecontroleerd voordat er met de productiebewerking wordt begonnen. De CAM-engineer identificeert ook ongebruikte gegevens, dubbele lagen en objecten die mogelijk op verschillende manieren zijn geëxporteerd vanuit verschillende CAD-systemen.
Dit is waar een intelligent releasepakket tijd bespaart. Hoe minder onduidelijkheden de CAM-engineer hoeft te interpreteren, hoe kleiner het risico dat er ontwikkeltijd verloren gaat aan het onderscheiden van een opzettelijke functionaliteit van een exportartefact.
2.2 Connectiviteits- en laagrelatiecontroles
CAM vergelijkt het ontwerp over verschillende koperlagen, boorgegevens en, indien beschikbaar, de netlijst van de klant. Het doel is niet alleen om duidelijke onderbrekingen of kortsluitingen te vinden. Het is ook om de relaties tussen pads en gaten, via-structuren, vlakverbindingen, antipads, thermische ontlasting en de beoogde relatie tussen koper en mechanische onderdelen te verifiëren.
2.3 Overzicht van lijnbreedte, afstand en kopergewicht
De minimale breedte en afstand van geleiders kunnen niet onafhankelijk van de koperdikte en het productieproces worden bepaald. Naarmate koper dikker wordt, wordt etsen moeilijker en heeft lateraal etsen een groter effect op de uiteindelijke geometrie. CAM beoordeelt daarom de minimale lijn/afstand in combinatie met het basiskoper, het afgewerkte koper en of het element geïsoleerd is of zich in een dicht koperveld bevindt.
Ontwerpers moeten vermijden om de productielimieten van printplaten te beschouwen als een universeel getal dat geldt voor elke koperdikte en elke laag. Een ontwerp dat beter produceerbaar is, maakt gebruik van de normale productiecapaciteit voor de gekozen constructie en reserveert extreme geometrie alleen waar de circuitdichtheid dit noodzakelijk maakt.
2.4 Ringvormige ring, boortolerantie en speling tussen gat en koper.
Een afgewerkt, geplateerd gat heeft niet dezelfde afmetingen als het productiegat. De fabriek moet rekening houden met koperafzetting op de gatwand, boortoleranties en procesvariaties. CAM evalueert daarom de geometrie van de pad en de ring nadat de productie- en registratietoleranties zijn toegepast.
Hetzelfde principe geldt voor de afstand tussen het gat en de geleider. Een CAD-meting van het nominale, afgewerkte gat geeft mogelijk geen goed beeld van het productierisico. CAM controleert het productiegat, de compensatie ervan en de hoeveelheid koper die na het boren, plateren en positioneren moet overblijven. Dit is met name belangrijk voor dichte meerlaagse ontwerpen, perspassinggaten en ontwerpen die de minimale ringdiametercapaciteit van de fabriek benaderen.
2.5 PTH, NPTH, sleuven en onregelmatige gaten
Geplateerde doorlopende gaten en niet-geplateerde gaten moeten eenduidig worden aangegeven in het ontwerppakket. CAM kan verschillende boorfasen, compensatieregels of processequenties gebruiken voor PTH- en NPTH-elementen. Geplateerde sleuven en onregelmatige geplateerde openingen vereisen extra beoordeling, omdat de maakbaarheid ervan afhangt van de geometrie, de toegankelijkheid van het gereedschap, de plateringsroute, de ringvormige rand en het aangrenzende koper.
Bijzondere kenmerken zoals gekartelde gaten, randbeplating en geplateerde halfgaten moeten expliciet worden aangegeven. Deze kenmerken beïnvloeden de paneelindeling en -profilering, omdat het onderdeel mechanisch ondersteund moet blijven tot het juiste productiestadium.
2.6 Maakbaarheid van soldeermaskers
CAM voert DFM-controles uit op het soldeermasker, waarbij rekening wordt gehouden met de padgeometrie, de breedte van de maskerrand, de registratietolerantie, de behandeling van de via's en de assemblagevereisten. Een soldeermaskeropening die er in CAD acceptabel uitziet, kan problematisch worden wanneer twee aangrenzende openingen samensmelten, wanneer een smalle maskerrand niet betrouwbaar kan worden vastgehouden of wanneer een via onbedoeld wordt blootgelegd in een soldeerbaar gebied.
Ontwerpers moeten de beoogde behandeling van de via's specificeren waar dit relevant is: open, afgeschermd, afgedicht, met hars gevuld en afgedekt, of een andere gecontroleerde structuur. CAM mag niet afleiden dat een via-behandeling zeer betrouwbaar is, enkel en alleen omdat er toevallig een opening in een soldeermaskerlaag aanwezig is.
2.7 Legenda en beoordeling van componentmarkering
De tekst op de zeefdruk wordt gecontroleerd op leesbaarheid en op overlapping met blootliggende pads, testpunten, gouden contactpunten en andere gebieden waar geen inkt mag komen. CAM mag niet-kritische tekst wegsnijden van pads volgens een overeengekomen productieregel, maar montagekritische markeringen moeten met voldoende speling worden ontworpen in plaats van te vertrouwen op automatische afsnijding.
2.8 Printplaatrand, V-score en routing-speling
Componenten, koper, via's en geplateerde elementen nabij de rand van de printplaat moeten worden beoordeeld aan de hand van de beoogde depanelisatiemethode. V-scoring, tab-routing, stempelgaten en CNC-frezen creëren verschillende mechanische omstandigheden. CAM moet ook weten of een printplaatrand bedoeld is als kaal diëlektrisch materiaal, geplateerd, gekarteld of onderdeel van een connector-/contactsysteem.
2.9 Gouden vingers en gemengde oppervlakteafwerkingen
Selectieve hardgouden contactpunten zijn niet zomaar "een extra oppervlakteafwerking voor printplaten ". Ze kunnen speciale galvaniseerverbindingen en een specifieke procesvolgorde vereisen voordat die tijdelijke verbindingen tijdens het profileren worden verwijderd. Wanneer een ontwerp gouden contactpunten combineert met ENIG, OSP, tincoating, zilvercoating of HASL op de rest van de printplaat, moet CAM de selectieve gebieden en de productievolgorde correct definiëren.
Als het product geen tijdelijke beplatingsverbindingen toelaat, moet die beperking tijdig worden gecommuniceerd, omdat dit het aanbevolen proces kan beïnvloeden. Hetzelfde geldt voor afschuiningseisen, toleranties voor vingerlengte en eventuele "lange/korte vinger"-geometrie.
2.10 Koperbalans en resterend koper
CAM-ingenieurs kijken ook naar hoeveel koper er op elke laag achterblijft en hoe het koper over het paneel is verdeeld. Een nuttige technische maatstaf is de restkoperverhouding:
Residual copper ratio = copper pattern area ÷ unit board area × 100%
Dit is belangrijk omdat lamineren een harsstroomproces is. Zeer verschillende koperdichtheden op aangrenzende lagen kunnen de harsbehoefte, de lokale diëlektrische dikte en de mechanische balans beïnvloeden. Printplaten met dik koper versterken dit effect. Een ontwerp met grote koperloze gebieden naast veel koper kan aanpassingen in de opbouw, koperbalanceringstrategieën of aanvullende procescontroles vereisen.
Voor de PCB-ontwerper is de les duidelijk: de koperbalans is niet alleen een esthetische kwestie. Het beïnvloedt de produceerbaarheid, de controle van de printplaatdikte, het risico op kromtrekking en, in sommige constructies, het diëlektrische gedrag rond impedantiestructuren.
2.11 Gecontroleerde impedantie en hoogfrequente materialen
Gecontroleerde impedantie moet worden beoordeeld als een systeemopbouw in plaats van een getal voor de spoorbreedte. CAM- en procesengineers houden rekening met de dikte van het diëlektricum, de dikte van het koper, de geometrie van de afgewerkte geleider, de relatie met het referentievlak en het daadwerkelijke materiaalsysteem. Bij RF- en microgolfontwerpen die gebruikmaken van materialen zoals Rogers , Taconic, Arlon of andere verliesarme laminaten, kan de materiaalspecifieke verwerking ook van invloed zijn op het boren, de oppervlaktevoorbereiding, het lamineren en het dimensionale gedrag.
De veiligste ontwerpversie biedt de beoogde impedantie, tolerantie en elektrische geometrie, en stelt de fabrikant in staat om waar nodig een gecontroleerde opbouw voor te stellen. De uiteindelijke productiegeometrie moet vervolgens vóór de fabricage worden bevestigd, in plaats van ervan uit te gaan dat de nominale spoorbreedte van het CAD-ontwerp ongewijzigd blijft.
Fase 3: CAM-compensatie, panelisering en productiegegevens
Nadat DFM-problemen zijn opgelost, zet CAM de nominale ontwerpgegevens om in fabricagegegevens. Deze aanpassingen zijn doelbewuste procescontroles, geen willekeurige wijzigingen aan het circuit.
3.1 Ets- en beeldcompensatie
Koper wordt tijdens het etsen zowel horizontaal als verticaal verwijderd. Afhankelijk van het kopergehalte en het proces kan de CAM-engineer de geleiderkenmerken compenseren, zodat de uiteindelijke afmetingen van de sporen en pads na beeldvorming, galvaniseren en etsen overeenkomen met de beoogde afmetingen. De compensatiestrategie kan verschillen tussen de binnenste en buitenste lagen, omdat de procesroutes hiervoor verschillen.
3.2 Compensatie voor boren en beplating
Voor PTH-profielen wordt de productieboor zo gekozen dat het afgewerkte gat na metallisatie van de gatwand aan de eisen van de klant voldoet. NPTH-profielen worden apart behandeld, omdat deze niet dezelfde koperlaag hoeven te krijgen. CAM groepeert boorgereedschappen efficiënt en beschermt tegelijkertijd speciale toleranties en nauwkeurig passende profielen.
3.3 Optimalisatie van soldeermasker en legenda
Productieopeningen worden aangepast aan het soldeermaskerproces en de registratiemogelijkheden. CAM controleert op minimale barrières, de relatie tussen masker en pad, blootliggend koper en onbedoelde openingen. Legenda mag volgens goedgekeurde regels van soldeerbare oppervlakken worden verwijderd, terwijl kritische markeringen exact op de aangegeven plaats moeten blijven.
3.4 Panelisatie
De individuele printplaat van de klant wordt normaal gesproken geproduceerd in een groter werkpaneel. CAM kiest de oriëntatie, het aantal elementen in de array, de afstand tussen de elementen, de rails, de gereedschapsgaten, de referentiepunten, de testcoupons, de afbreekmethode en de routingstrategie op basis van de productie-efficiëntie en de behoeften van de daaropvolgende assemblage. Panelisatie kan van invloed zijn op het materiaalgebruik, de verdeling van de beplating, de stijfheid van de printplaat, de haalbaarheid van de V-score en de geautomatiseerde verwerking.
Wanneer de klant een assemblage-array aanlevert, moet CAM de assemblage-intentie behouden en controleren of de array ook compatibel is met de fabricage. Wanneer de fabriek het paneel produceert, moet er nog steeds rekening worden gehouden met de assemblage-eisen als de printplaten direct in SMT-productie worden genomen.
3.5 Coupons, hulpmiddelen en niet-productgerelateerde kenmerken
Het werkpaneel kan impedantiecoupons, registratiedoelen, testcoupons, procescontrolefuncties en gereedschap bevatten. Deze bevinden zich buiten het voltooide circuit, maar maken deel uit van de productiecontrole. Hun plaatsing moet zodanig worden ontworpen dat ze de relevante productieomstandigheden weergeven zonder het product of de depanelisering te belemmeren.
3.6 Wat CAM niet ongemerkt mag veranderen
CAM mag productiegemak niet als excuus gebruiken om het elektrische ontwerp van de klant aan te passen. Wijzigingen in de uiteindelijke gatgrootte, de printplaatcontouren, de impedantiegeometrie buiten een overeengekomen compensatiemodel, de connectiviteit, de koperafstanden die de prestaties beïnvloeden, of functionele mechanische eigenschappen, moeten aanleiding geven tot een technische vraag. Een gecontroleerd goedkeuringsproces is onderdeel van een betrouwbaar PCB-productieproces.
Fase 4: Stackup Engineering en ERP/MI-procesvrijgave
Zodra de CAM-gegevens produceerbaar zijn, moet de fabriek bepalen hoe de printplaat daadwerkelijk gebouwd zal worden. Dit is het punt waarop het ontwerp van de printplaatopbouw , de materiaalkeuze en de procesroutine formele productie-instructies worden.
4.1 De uiteindelijke plaatdikte is het resultaat van een opeenstapeling.
De uiteindelijke dikte is niet simpelweg de som van de cataloguswaarden voor de kern en het prepreg. Bij de engineering moet rekening worden gehouden met de koperverdeling, de harsvloei, de koperopbouw en, waar relevant, de bijdrage van coatings en afwerkingen aan de dikte. Een nuttig conceptueel model is:
Designed board thickness ≈ core thickness + dielectric thickness after lamination + copper-layer contributions + applicable surface/coating contributions
Bij meerlaagse printplaten is de effectieve diëlektrische dikte na het persen afhankelijk van het prepreg-systeem en het omringende koperpatroon. Dit is nog een reden waarom de resterende koperverhouding van belang is tijdens de beoordeling van de opbouw.
4.2 Laagconstructie en speciale materialen
Standaard FR-4, FR-4 met een hoge Tg-waarde, verliesarme laminaten, RF-materialen op basis van PTFE, materialen met een metalen kern en stijf-flexibele constructies hebben geen universeel lamineerrecept. CAM- en procesengineering moeten de prestatie-eisen van de klant afstemmen op een gevalideerde materiaal- en procesroute. Hybride hoogfrequente constructies verdienen bijzondere aandacht, omdat verschillende materialen een verschillend vloeigedrag, dimensionaal gedrag en oppervlaktebehandelingseigenschappen kunnen vertonen.
4.3 De ERP/MI-reiziger zet CAM-beslissingen om in fabrieksinstructies.
De ERP- of MI-werkinstructies van de fabriek moeten de materiaalsamenstelling, kopervereisten, beeldvormingsmethode, lamineervolgorde, boorprogramma's, galvaniseerroute, soldeermasker- en markeringseisen, oppervlakteafwerking, routing-/V-score-instructies, speciale mechanische bewerkingen, inspectiepunten en elektrische testvereisten definiëren.
Speciale bewerkingen moeten expliciet worden vermeld. Zo moet bijvoorbeeld voor een sleuf of verzinking met gecontroleerde diepte de relevante programma-identificatie en de vereiste diameter/geometrie, plus de diepte of resterende dikte en tolerantie, worden gespecificeerd. Bij een selectief verguldingsproces moeten de vereiste selectieve afwerking en routingvolgorde worden vermeld. Bij het bouwen van blinde/verzonken via's moet worden gedefinieerd welke lamineercyclus elke via-structuur creëert.
Dit is het praktische punt waar CAM-engineering het productieproces zelf bepaalt. Als de productie-instructies onduidelijk zijn, moeten operators verderop in het proces de bedoeling zelfstandig interpreteren. Een goed proces elimineert die onduidelijkheid voordat de batch wordt vrijgegeven.
Fase 5: Stapsgewijs printplaatfabricageproces
Na goedkeuring van de CAM en vrijgave van de MI begint de fysieke fabricage. De volgende stappen beschrijven een gangbaar proces voor de fabricage van meerlaagse, subtractieve printplaten. De exacte procedure varieert per ontwerp.
Stap 1: Materiaalvoorbereiding en paneelsnijden
Koperbeklede kernen, koperfolie en prepreg worden geselecteerd op basis van de goedgekeurde opbouw. De materiaalidentiteit, het kopergehalte, de dikte en de traceerbaarheid van de batch worden gecontroleerd voordat de panelen op de juiste maat worden gesneden. Hoogfrequente en speciale laminaten vereisen mogelijk specifieke opslag-, hanterings- of oppervlaktebehandelingsprocedures.
Stap 2: Beeldvorming van de binnenste laag
De CAM-afbeelding van de binnenste laag wordt overgebracht op fotolak met behulp van laser direct imaging of een andere goedgekeurde beeldvormingsmethode. Registratiedoelen die in de CAM-gegevens zijn ingebouwd, helpen bij het controleren van de uitlijning van de lagen. Het doel is om een resistpatroon te creëren dat het koper beschermt dat na het etsen moet blijven zitten.
Stap 3: Etsen van de binnenste laag en verwijderen van de resistlaag
Het onbeschermde koper wordt chemisch verwijderd, waardoor het patroon van de binnenste geleider ontstaat. Vervolgens wordt de resist verwijderd en het paneel gereinigd. De etsparameters worden zo ingesteld dat de uiteindelijke geleidergeometrie overeenkomt met de gecompenseerde CAM-doelstelling in plaats van simpelweg met de oorspronkelijke nominale CAD-afmetingen.
Stap 4: Binnenste laag AOI
Geautomatiseerde optische inspectie vergelijkt de geëtste laag met de CAM-referentie. Onderbrekingen, kortsluitingen, inkepingen, uitsteeksels en andere defecten in de geleiders kunnen vóór het lamineren worden gedetecteerd, wanneer de laag nog toegankelijk is. Deze controle voorkomt dat een bekend defect in een binnenlaag permanent in een meerlaagse printplaat verborgen blijft.
Stap 5: Hechtingsbehandeling, lagen aanbrengen en positionering
De binnenkernen worden voorbereid voor verlijming en gestapeld met prepreg en koperfolie volgens de goedgekeurde volgorde. De oriëntatie en volgorde van de lagen worden zorgvuldig gecontroleerd. Bij meerlaagse printplaten is de lay-up het punt waarop de elektrische opbouw een fysieke structuur wordt.
Stap 6: lamineren
De stapel wordt geperst onder een gecontroleerde warmte- en drukcyclus. Prepreg-hars vloeit, vult de ruimtes rond het koper en hardt uit om de lagen aan elkaar te hechten. De persparameters moeten overeenkomen met het materiaalsysteem en de constructie. De koperdichtheid, de dikte van het diëlektricum en de geometrie van het zware koper beïnvloeden allemaal de harsvloei en het uiteindelijke diktegedrag.
Stap 7: Registratieverificatie en boring
Na het lamineren kan de registratie worden gecontroleerd met behulp van röntgenstraling of andere uitlijnmethoden voordat mechanisch wordt geboord. CNC-boren creëert gaten voor PTH's, componenten en gereedschap volgens het gecompenseerde boorprogramma. Laserboren wordt gebruikt voor microvia's in HDI-constructies. Speciale programma's kunnen worden gebruikt voor verzinkingen, ruimboringen en gecontroleerde diepte-elementen.
Stap 8: Ontvetten en voorbereiding van de gatwand
Mechanisch boren legt het diëlektrische materiaal bloot en kan harsresten achterlaten op de interne koperlagen. Het verwijderen van deze harsresten en het conditioneren van het boorgat bereiden de wand voor, zodat de daaropvolgende metaalafzetting een betrouwbare elektrische verbinding met de interne koperlagen kan vormen.
Stap 9: Chemisch koper aanbrengen en doorvoergaten metalliseren
Op de niet-geleidende wand van het gat wordt een dunne, geleidende koperlaag aangebracht, waarmee de basis wordt gelegd voor de latere elektrolytische koperlaag. Deze stap transformeert een geboord gat in een structuur die na het galvaniseren de lagen elektrisch met elkaar kan verbinden.
Stap 10: Beeldvorming van de buitenste laag
Het gecompenseerde patroon van de buitenste laag wordt op het paneel geprojecteerd. Afhankelijk van de gekozen productiemethode kan de fabriek patroonbeplating of een andere gekwalificeerde sequentie gebruiken. De CAM-polariteit en processelectie moeten overeenkomen met de beoogde beplatings- en etsmethode.
Stap 11: Koperplating en etsen van de buitenlaag
Koper wordt aangebracht waar nodig om te voldoen aan de eisen voor de geleider en de gatwand. Het tijdelijke resist-/beschermende metaalsysteem wordt vervolgens bewerkt, zodat ongewenst basiskoper kan worden weggeëtst. Het resultaat is het uiteindelijke patroon van de buitenste geleider.
Stap 12: Buitenste laag AOI
Het afgewerkte buitenste koper wordt gecontroleerd aan de hand van de CAM-referentie. Fijne lijnen, dichte BGA-uitbraken en dikke koperovergangen vereisen een bijzonder stabiele beeldvorming en etsing, omdat defecten op dit punt direct van invloed zijn op de uiteindelijke connectiviteit.
Stap 13: Aanbrengen, belichten en uitharden van het soldeermasker
Een vloeibaar, fotogevoelig soldeermasker wordt aangebracht, gefotografeerd aan de hand van CAM-soldeermaskergegevens, ontwikkeld en uitgehard. Het masker beschermt koper tegen oxidatie en bepaalt waar soldeer tijdens de assemblage is toegestaan. CAM-registratie en het ontwerp van de openingen zijn belangrijk rond pads met een fijne pitch, via's en dicht bij elkaar gelegen componentvlakken.
Stap 14: Legenda / zeefdruk
Referentieaanduidingen, polariteitsmarkeringen, logo's, datumcodes en andere goedgekeurde markeringen worden afgedrukt of digitaal weergegeven. De tekst moet leesbaar blijven zonder soldeerbare of contactoppervlakken te vervuilen.
Stap 15: Oppervlakteafwerking
Blootgesteld koper krijgt de gespecificeerde afwerking. Veelvoorkomende opties zijn ENIG, ENEPIG, OSP, loodvrij HASL, immersiezilver, immersietin en selectief hardgoud. De juiste afwerking hangt af van het assemblageproces, de afstand tussen de componenten, de contactvereisten, de opslagverwachtingen, de RF-prestaties en de kosten.
Gemengde afwerkingen vereisen een duidelijke volgorde. Gouden contactpunten kunnen bijvoorbeeld selectief met hard goud worden afgewerkt, terwijl de rest van de printplaat een andere soldeerbare afwerking krijgt. CAM en MI moeten deze gebieden duidelijk van elkaar scheiden.
Stap 16: Profilering, frezen, V-snijden en speciale mechanische werkzaamheden
CNC-frezen, V-frezen of ponsen scheidt de productgeometrie van het productiepaneel. Sleuven, randafwerkingen, afschuiningen, kartels en bewerkingen met gecontroleerde diepte worden uitgevoerd volgens de mechanische gegevens en het procespad. De volgorde is belangrijk wanneer een onderdeel ondersteund moet blijven tijdens het galvaniseren of een andere eerdere bewerking.
Stap 17: Elektrische testen en impedantiecontrole
Bij het testen van de elektrische werking van de printplaat worden de continuïteit en isolatie geverifieerd aan de hand van de goedgekeurde netlijst of testgegevens. Indien nodig worden testmonsters met gecontroleerde impedantie gemeten. Het doel is te bevestigen dat het fysieke fabricageproces het elektrische netwerk zoals gedefinieerd in het ontwerp heeft behouden.
Stap 18: Dimensionale, visuele en eindkwaliteitscontrole
De eindinspectie controleert de belangrijkste afmetingen, gaten, profiel, markeringen, soldeermasker, afwerking, vakmanschap en andere klantspecifieke eisen. Aanvullende inspectie of microsectie kan worden gebruikt voor procesvalidatie, kwalificatie of om te voldoen aan eisen op het gebied van hoge betrouwbaarheid.
Stap 19: Reinigen, verpakken en vrijgeven
De goedgekeurde printplaten worden gereinigd, beschermd tegen hantering en milieuschade, voorzien van een label voor traceerbaarheid en verpakt volgens de afwerking en de eisen van de klant. Op dit punt is het productieproces van de kale printplaat voltooid.
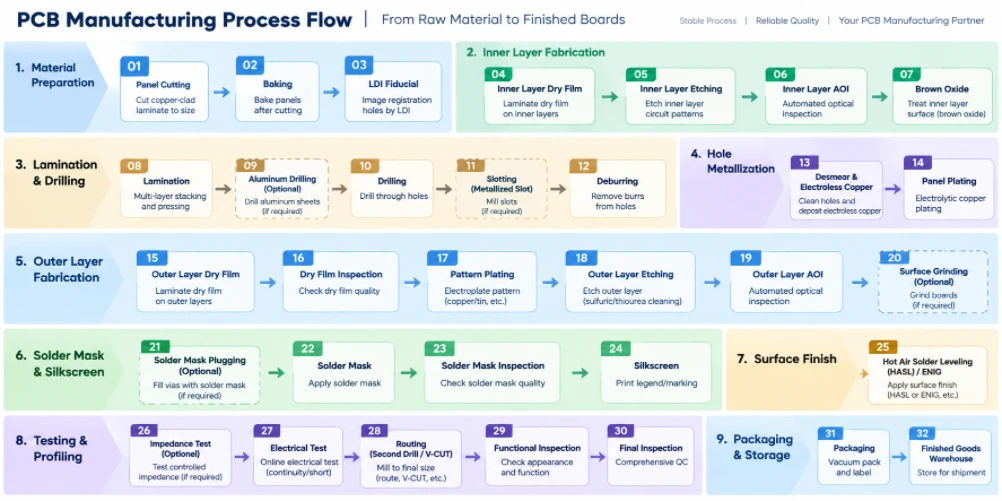
Figuur 2. Processtroomschema voor de productie van printplaten
Specialistische productieprocessen voor printplaten
Het bovenstaande basisproces is een raamwerk. Geavanceerde boards voegen proceslussen of speciale besturingselementen toe die tijdens CAM moeten worden opgelost in plaats van op de werkvloer te worden ontdekt.
HDI en sequentiële laminering
Bij de productie van HDI-printplaten kunnen blinde microvias, ingebedde vias, gestapelde of verspringende microvias en via-in-pad-structuren worden gebruikt. Deze ontwerpen vereisen mogelijk herhaalde cycli van het maken van subprintplaten, lamineren, laserboren, metalliseren en beeldvorming. De CAM-engineer moet elke via koppelen aan de juiste lamineerfase en ervoor zorgen dat de opbouw fysiek in de beoogde volgorde kan worden geproduceerd. De HDI-printplaatproductiemogelijkheden van Highleap zijn bedoeld voor ontwerpen die dit type gecontroleerde interconnectiestructuur vereisen.
Productie van printplaten met dik koper.
Bij de productie van printplaten met dik koper verandert het etsen van geleiders, het galvaniseren, het vullen met hars en het lamineren. Grote verschillen in koperdichtheid maken het lastiger om uniform te persen, en fijne tussenruimtes worden moeilijker te behouden naarmate de koperdikte toeneemt. Ontwerpers zouden daarom de stroomvereisten, het kopergewicht en de minimale geometrie gezamenlijk moeten bespreken in plaats van deze afzonderlijk te selecteren.
RF- en hoogfrequente printplaatproductie
Bij de productie van hoogfrequente printplaten worden vaak materialen van merken zoals Rogers, Taconic, Arlon of andere specialistische materialen gebruikt, soms in hybride combinaties met FR-4. Materiaalspecifieke boor-, oppervlaktevoorbereidings- en lamineertechnieken moeten in acht worden genomen, en de impedantiegeometrie moet worden afgestemd op de uiteindelijke productiestructuur. Om deze reden moet een CAM/DFM-review plaatsvinden voordat een complexe RF-layout volledig is vastgelegd.
Productie van rigide-flexibele PCB's
Bij de fabricage van rigid-flex PCB's komen flexmateriaal, coverlay, selectieve bonding en mechanische overgangszones aan bod. De CAM-engineer moet de overgangen tussen rigid- en flexmateriaal, de buiggebieden, de kopergeometrie, de openingen in de coverlay, de vereisten voor verstevigingen en de routingvolgorde controleren. Deze kenmerken veranderen zowel de laagdefinitie als het mechanische productieproces.
Kenmerken van gecontroleerde diepte, verzinken en ruimen
Speciale dieptegestuurde kenmerken moeten worden gedefinieerd door de uiteindelijke geometrie, locatie, tolerantie en een ondubbelzinnige diepte-eis. Een tekening die alleen een grafisch symbool bevat, is niet voldoende voor betrouwbare CNC-programmering. Indien een klant de resterende materiaaldikte in plaats van de snijdiepte specificeert, moet dit expliciet in de productie-instructies worden vermeld, zodat CAM en bewerking dezelfde referentie gebruiken.
Gemetalliseerde sleuven, kartels en randbeplating
Deze functies combineren elektrische beplating met uiteindelijke mechanische profilering. CAM moet bepalen wanneer de functie wordt geboord of gefreesd, hoe deze tijdens het beplatingsproces bevestigd blijft en hoe de afgewerkte rand wordt blootgelegd. De locatie ervan kan ook van invloed zijn op de paneelindeling en het ontwerp van de afbreekbare delen.
Wat PCB-ontwerpers moeten weten om CAM-engineering sneller en veiliger te maken
De ontwerper hoeft geen CAM-operator te worden. Inzicht in de productiebeslissingen die CAM moet nemen, helpt de ontwerper echter wel om data te genereren die met minder technische vragen de productie bereikt.
| beslissing over PCB-ontwerp | Wat de CAM-ingenieur moet beoordelen | Betere ontwerp-/releasepraktijken |
|---|---|---|
| Minimale spoorbreedte en ruimte | Kopergewicht, etsgedrag, geïsoleerde versus dicht opeengepakte structuren en de mogelijkheden van het fabrieksproces. | Maak waar mogelijk gebruik van de normale procescapaciteit; reserveer minimale geometrie voor werkelijk dichtbevolkte gebieden. |
| Via pad en ringvormige ring | Productieboring, beplatingstoeslag, boortolerantie en laagregistratie. | Ontwerp met een productiemarge, met name voor interne lagen en gaten met een hoge aspectverhouding. |
| Afstand tussen gat en koper | Werkelijke productieboormaat en positioneringstolerantie, niet alleen de nominale afgewerkte gatgrootte. | Meet de spelingen aan de hand van realistische fabricageveronderstellingen en markeer perspassinggaten of kritische gaten. |
| PTH en NPTH | Verschillende compensatie- en procesrouteringsmethoden. | Scheid ze duidelijk in boorgegevens en fabricage-aantekeningen. |
| Sleuven en onregelmatige gaten | Status van wel/niet geplateerd, haalbaarheid van het gereedschap, ringvormige structuur en procesvolgorde. | Geef de afmetingen van de afgewerkte sleufbreedte/lengte op en vermeld of deze geplateerd moet worden. |
| Soldeermaskerdammen en via behandeling | Registratietolerantie, produceerbare dambreedte en of de via's open, afgedekt, afgedicht of gevuld zijn. | Specificeer de functionaliteit direct via de behandeling; vertrouw niet op toevallige Gerber-openingen. |
| Zeefdruk op pads | Inktuitsluiting en automatisch knippen. | Houd montagekritische markeringen uit de buurt van blootliggend koper en soldeerbare contactpunten. |
| V-score / routing | Koper-tot-randafstand, componentafstand, printplaatdikte, oriëntatie van de inkepingen en arraystabiliteit. | Definieer de beoogde methode voor het verwijderen van panelen en bescherm breekbare/zware componenten in de buurt van breuklijnen. |
| Gouden vingers | Selectieve afwerking, verbinding van de galvanische laag, afschuining en procesvolgorde. | Definieer het hardgouden gebied, de vingergeometrie en de afschuining; geef beperkingen aan met betrekking tot tijdelijke galvaniseerverbindingen. |
| Gecontroleerde impedantie | Het daadwerkelijke diëlektrische systeem, afgewerkt koper, spoorcompensatie en referentievlak. | Geef de doelwaarde/tolerantie op en identificeer de netwerken; sta optimalisatie van de netwerkopbouw toe waar mogelijk. |
| Zwaar koper | Etsfactor, afstand, harsvulling en koperbalans. | Vergroot de geometrische marge en vermijd grote, ongecontroleerde verschillen in koperdichtheid. |
| Hoogfrequent materiaal | Beschikbaarheid van materiaal, dikte, boren, verlijmen en dimensionaal gedrag. | De exacte materiaalsoort/specificatie mag alleen worden vastgelegd wanneer dit elektrisch noodzakelijk is; anders zijn goedgekeurde equivalenten toegestaan na overleg. |
| Gecontroleerde dieptebewerking | Gereedschapsgeometrie, referentieoppervlak, diepte/resterende dikte en tolerantie. | Lever een volledig gedimensioneerde tekening en een eenduidige dieptebepaling aan. |
| Plaatdikte | Geperst diëlektricum, koperen opbouw, coatings en stapeltolerantie. | Geef de gewenste dikte en tolerantie op; laat de fabrikant de gedetailleerde constructie zo ontwerpen dat hieraan wordt voldaan. |
| Koperdistributie | Resterend kopergehalte, harsbehoefte, diktebalans en kromtrekkingsrisico. | Gebruik gebalanceerd koper waar de werking van het circuit dit toelaat en controleer combinaties van zeer weinig en veel koper in een vroeg stadium. |
Waarom "ontwerpen volgens nominale waarden" productieproblemen kan veroorzaken
Een PCB CAD-systeem vertegenwoordigt normaal gesproken het beoogde eindresultaat. De fabriek moet naar dat eindresultaat toewerken door middel van processen waarbij materiaal wordt toegevoegd en verwijderd. Gatenplateren verkleint de diameter van een geboord gat. Etsen verwijdert koper in de breedte. Lamineren verandert de dikte van het diëlektricum. Oppervlaktebehandelingen en soldeermaskers voegen fysieke lagen toe. CAM-compensatie is er om deze effecten te overbruggen.
De meest productieve samenwerking tussen ontwerper en CAM-engineer gaat daarom uit van de uiteindelijke eisen plus een procesmarge . De ontwerper moet duidelijk definiëren wat er precies moet gebeuren op de uiteindelijke printplaat; de CAM-engineer moet de benodigde gecompenseerde productiegegevens definiëren om dit te bereiken.
Typische vragen over CAM-engineering en waarom ze gesteld worden
Technische vragen zijn niet per se bewijs van een slecht ontwerp. Ze vormen het formele mechanisme om te voorkomen dat onduidelijke gegevens leiden tot onomkeerbare productiebeslissingen. Veelvoorkomende oorzaken zijn onder andere een discrepantie tussen tekening en Gerber-gegevens, een onduidelijke definitie van PTH/NPTH, een afgewerkte gatgrootte die conflicteert met de padgrootte, onvoldoende speling tussen koper en gat of tussen koper en rand, een impedantiedoel dat niet overeenkomt met de aangeleverde stackup, een ongedefinieerde geplateerde sleuf, conflicten in de oppervlakteafwerking, gemengde ontwerpwijzigingen of een mechanisch onderdeel waarvoor geen diepte-/tolerantie-informatie beschikbaar is.
Ontwerpteams kunnen de doorlooptijd verkorten door vragen te beantwoorden met dezelfde eenheden en coördinatenreferenties als in het fabricagepakket en door één geconsolideerde, goedgekeurde revisie terug te sturen in plaats van een reeks ongerelateerde bestandspatches.
CAM-uitgangen die de printplaatfabriek aansturen
Na goedkeuring genereert CAM meer dan alleen "Gerber voor productie". Een complete productiedataset kan onder andere beeldbestanden voor binnen- en buitenlagen, gecompenseerde boorprogramma's, routeprogramma's, V-scoregegevens, paneelarrays, soldeermasker- en legendagegevens, AOI-referentiegegevens, netlijsten voor elektrische tests, impedantiecoupons, laagregistratiedoelen, gereedschapskenmerken en processpecifieke bestanden voor speciale bewerkingen bevatten.
De ERP/MI-werkwijze koppelt die bestanden aan een volgorde. Hetzelfde PCB-ontwerp kan een andere route vereisen, afhankelijk van of er gebruik wordt gemaakt van standaard doorvoergaten, blinde/verzonken via's, met hars gevulde via's in pads, selectieve vergulding, randbeplating, routing met gecontroleerde diepte of speciale materialen. Daarom horen CAM en procesplanning thuis binnen het PCB-productieproces, niet daarbuiten.
Van afgewerkte printplaat naar printplaatassemblage
Bij de fabricage van printplaten wordt de kale printplaat geproduceerd. De assemblage van de printplaat begint nadat de kale printplaat de eindinspectie heeft doorstaan. Wanneer fabricage en assemblage op elkaar zijn afgestemd, kunnen CAM-beslissingen ook de efficiëntie van het SMT-proces ondersteunen door rekening te houden met paneelrails, referentiepunten, gereedschapsgaten, componentoverhang en depanelisering.
Een typisch PCB-assemblageproces omvat de volgende onderdelen: inkomende inspectie, printen van soldeerpasta, SPI (indien nodig), pick-and-place, reflowsolderen, AOI (Automatic Optical Inspection), röntgeninspectie voor verborgen verbindingen zoals BGA/QFN, doorsteekmontage en golf-/selectief/handmatig solderen (indien van toepassing), reiniging, programmering en functionele testen. Een turnkey PCB-assemblageprogramma kan ook de inkoop van componenten en de uiteindelijke productassemblage integreren.
Het is met name nuttig om de fabricage- en assemblage-engineering met elkaar verbonden te houden voor via-in-pad-, fine-pitch BGA-, press-fit-connectoren, selectieve afwerkingen, randconnectoren en paneelontwerpen die door geautomatiseerde SMT-apparatuur moeten gaan.
Checklist voor PCB-ontwerpers vóór de release
- Controleer of alle productiebestanden tot dezelfde ontwerpversie behoren.
- Geef een duidelijke omtrek van het bord aan, zonder dubbele of tegenstrijdige contouren.
- Identificeer PTH, NPTH, sleuven, microvias, blinde vias en begraven vias eenduidig.
- Geef de uiteindelijke gatafmetingen en toleranties op voor kritische gaten.
- Controleer de ringvorm met behulp van realistische boor- en registratietoleranties.
- Controleer de afstand tussen het gat en het koper, en tussen het koper en de rand, en niet alleen de standaardwaarden van CAD DRC.
- Stem de minimale lijn-/afstandseisen af op de gekozen koperdikte en printplaattechnologie.
- Definieer de uiteindelijke plaatdikte en tolerantie.
- Geef een vergelijkingsoverzicht of machtig de fabrikant om er een voor te stellen.
- Identificeer gecontroleerde-impedantienetten, streefwaarden en toleranties.
- Toestand per behandeling: open, tentvormig, afgesloten, met hars gevuld/afgedekt of anders.
- Houd de zeefdruk uit de buurt van soldeerpunten en contactoppervlakken.
- Definieer de oppervlakteafwerking, inclusief selectieve hardgouden of gemengde afwerkingen.
- Dimensionaal geplateerde sleuven, kantelen, randbeplating en speciale randafwerkingen.
- Definieer verzinkboringen, ruimboringen en frezen met gecontroleerde diepte volledig.
- Controleer de koperbalans in meerlaagse en koperrijke ontwerpen.
- Definieer de V-score, routing, tabs of door de klant aangeleverde arrayvereisten.
- Lever netlist-/intelligente gegevens aan waar beschikbaar voor verificatie van de connectiviteit.
- Verwijder verouderde mechanische lagen, boorplannen en oude revisienotities uit het releasepakket.
- Los CAM-technische vragen op voordat productiedata worden vrijgegeven.
Hoe het PCB-productieproces verandert per type printplaat
| Bordtype | Belangrijk procesverschil | CAM/ontwerpfocus |
|---|---|---|
| Dubbelzijdige printplaat | Geen meerlaagse opbouw van interne signaalkernen; doorlopende metalen verbindingen verbinden de twee koperen zijden. | Definitie van PTH/NPTH, beeldvorming van de buitenste laag, beplating en profiel. |
| Multilayer PCB | Voegt beeldvorming/AOI in de binnenlaag, lay-up, laminering en interne registratiecontrole toe. | Stapeling, koperbalans, ringvormige rand en speling tussen gat en binnenste laag. |
| HDI PCB | Voegt lasergestuurde microvia-vorming en vaak opeenvolgende lamineercycli toe. | Via-structuur door lamineercyclus, via-in-pad-behandeling, fijne lijn/ruimte en registratie. |
| Printplaat van dik koper | Vereist een meer veeleisende controle van het etsen, galvaniseren en de harsstroom. | Lijn/ruimte versus kopergewicht, koperdichtheid en lamineringsvulling. |
| RF/microgolf printplaat | Maakt gebruik van materiaalsystemen met lage verliezen of hybride materiaalsystemen met een hogere elektrische gevoeligheid. | Materiaaldefinitie, gecontroleerde impedantie, koperprofiel en consistentie van de opbouw. |
| Stijve flexibele printplaat | Combineert stijve en flexibele materiaalsystemen met selectieve hechting en mechanische overgangsgebieden. | Stijf/flexibele grens, afdeklaag, buiggebied, verstevigingen, routing en lamineervolgorde. |
Waar kwaliteit is ingebouwd in de PCB-productie.
Kwaliteitsborging van printplaten is niet slechts één eindinspectie. Het is een keten van preventie en verificatie. CAM DFM voorkomt dat incompatibele geometrieën in productie gaan. Inner-layer AOI voorkomt dat defecte geleiders worden ingesloten. Registratiecontrole beschermt de uitlijning van de lagen ten opzichte van de gaten. Platingcontrole beschermt de integriteit van de gatwanden. Outer AOI detecteert defecten in geleiders vóór het soldeermasker. Een elektrische test verifieert het voltooide netwerk. Een uiteindelijke dimensionale en visuele inspectie bevestigt dat de printplaat ook voldoet aan de mechanische en afwerkingseisen.
Daarom is een technisch sterk PCB-productieproces ontworpen rondom controlepunten. Elke inspectie moet het type defect opsporen dat in dat stadium nog kan worden gecorrigeerd of beperkt, in plaats van te vertrouwen op de eindinspecteur die alles opspoort nadat de kosten van de printplaat al zijn opgelopen.
Hoe Highleap de engineering van printplaatproductie benadert
Highleap Electronics biedt diensten aan voor de fabricage van printplaten, van prototype tot productie, inclusief meerlaagse, HDI-, gecontroleerde-impedantie-, dikke-koper-, hoogfrequent- en andere geavanceerde constructies. De gepubliceerde mogelijkheden van Highleap omvatten stijve printplaten tot 60 lagen en HDI-printplaten met fijne lijnen tot 2/2 mil voor gekwalificeerde ontwerpen; de daadwerkelijke produceerbaarheid is afhankelijk van het kopergewicht, de laagdikte, de verdeling van de componenten en de DFM-beoordeling.
Voor ingenieurs die een ontwerp beoordelen, is een tabel met minimale functionaliteiten niet het meest nuttige uitgangspunt. Stuur het complete ontwerppakket op, zodat het CAM-team het ontwerp als een systeem kan evalueren: laagopbouw, lijn/ruimte, boorgaten, ringvormige gaten, afstand tussen gaten en koper, rand van de printplaat, soldeermasker, oppervlakteafwerking, impedantie, mechanische eigenschappen en paneelindeling.
Voor projecten die verder gaan dan de kale printplaat, kan Highleap de vrijgegeven productiegegevens gebruiken voor de PCB-assemblage of een kant-en-klaar PCB-assemblageprogramma , waardoor fabricage, componentinkoop, assemblage en testvereisten binnen één engineeringworkflow blijven.
Veelgestelde vragen over het PCB-productieproces
Hoe worden PCB's gemaakt?
Industriële printplaten worden gemaakt door PCB-ontwerpgegevens om te zetten in CAM-productiegegevens, koperbeklede materialen voor te bereiden, geleiderlagen te beeldvormen en te etsen, meerlaagse structuren te lamineren, gaten te boren en te metalliseren, de buitenste lagen te vormen, soldeermasker en oppervlakteafwerking aan te brengen, de printplaat te profileren, elektrisch te testen en de eindinspectie uit te voeren. Geavanceerde printplaten kunnen laserboren, sequentiële laminering, via-vulling, selectieve galvanisatie of speciale mechanische bewerkingen toevoegen.
Wat is CAM in de PCB-productie?
CAM, oftewel computerondersteunde productie-engineering, is de fase waarin de PCB-ontwerpgegevens van de klant worden omgezet in productiegereed materiaal. CAM-engineers voeren DFM-controles uit, normaliseren laag- en boorgegevens, passen goedgekeurde productiecompensatie toe, creëren panelen en gereedschappen, genereren machinebestanden en ondersteunen de ERP/MI-procesroute die door de fabriek wordt gebruikt.
Is CAM hetzelfde als PCB-ontwerp?
Nee. PCB-ontwerp definieert het circuit en de productintentie. CAM-engineering bereidt dat ontwerp voor op een specifiek productieproces. CAM moet het functionele ontwerp behouden, rekening houdend met de eisen voor beeldvorming, etsen, boren, galvaniseren, lamineren, soldeermaskering, profileren en testen.
Waarom kan een ontwerp de CAD DRC-test doorstaan, maar de PCB DFM-test niet?
CAD DRC controleert de door de ontwerper geconfigureerde regels. Factory DFM controleert het ontwerp aan de hand van de daadwerkelijke productieomstandigheden, zoals koperdikte, boorcompensatie, registratietolerantie, lamineerstructuur, soldeermaskercapaciteit, galvaniseerroute, paneelindeling en speciale processen. Een CAD-regel kan daarom elektrisch correct zijn, maar vanuit productieperspectief onvolledig.
Waarom wijzigt een PCB-fabrikant de spoorbreedte of de boorgatgrootte in CAM?
Fabrikanten kunnen gecontroleerde compensatie toepassen zodat de uiteindelijke printplaat na etsen en galvaniseren aan de gevraagde afmetingen voldoet. Zo kan bijvoorbeeld de afbeelding op de buitenste laag etscompensatie vereisen, terwijl de productieboring voor een gegalvaniseerd gat kan afwijken van het uiteindelijke gat omdat er later koper op de gatwand wordt afgezet. Functionele wijzigingen die buiten de overeengekomen productiecompensatie vallen, dienen met de klant te worden afgestemd.
Welke bestanden moet ik aanleveren voor de productie van de printplaat?
Een compleet releasepakket bevat normaal gesproken gegevens over koper, soldeermasker en legenda; NC-boorbestanden; printplaatcontour; fabricagetekening; lagenopbouw; afgewerkte dikte; kopervereisten; oppervlakteafwerking; vereisten voor gecontroleerde impedantie; speciale mechanische opmerkingen; en een netlijst of intelligente dataset, indien beschikbaar. Alle bestanden moeten dezelfde revisie vertegenwoordigen.
Waardoor ontstaan de meeste vragen over CAM-engineering?
Veelvoorkomende oorzaken zijn onder andere tegenstrijdige revisies, onduidelijke PTH/NPTH-status, onvoldoende speling tussen de ring of het gat en het koper, ongedefinieerde sleuven of diepte-instellingen, conflicten in de oppervlakteafwerking, onduidelijke stapel-/impedantie-eisen, koper te dicht bij de gefreesde rand en fabricage-aantekeningen die niet overeenkomen met de daadwerkelijke ontwerpgegevens.
Hoort de assemblage van printplaten bij het productieproces van printplaten?
Strikt genomen produceert PCB-fabricage de kale printplaat en PCB-assemblage monteert de componenten erop. In een turnkey-workflow voor de productie van elektronica vormen ze opeenvolgende onderdelen van één productieketen. Vroegtijdige coördinatie helpt bij het optimaliseren van de panelisatie, referentiepunten, via-behandeling, oppervlakteafwerking en depanelisatie voor SMT- en through-hole-assemblage.
Stuur het ontwerp op voordat de fabriek de printplaat produceert.
Het snelste PCB-productieproces is niet het proces met de minste productiestappen. Het is het proces dat onzekerheid wegneemt voordat de productie begint. Stuur Highleap uw PCB-gegevens, stackup, boorvereisten en fabricage-aantekeningen voor CAM/DFM-beoordeling. Ons engineeringteam kan problemen met de maakbaarheid identificeren, de procesroute bevestigen en, indien nodig, de bare-board fabricage direct koppelen aan de PCB-assemblage.

aanbevolen berichten
Wat is een koude voegsoldeer en hoe kunt u dit voorkomen?
[pac_divi_table_of_contents title="Over dit artikel"...
Het ontraadselen van BGA-solderen: tips en best practices
[pac_divi_table_of_contents title="Over dit artikel"...

Het juiste PTFE-materiaal voor uw printplaat selecteren
[pac_divi_table_of_contents title="Over dit artikel"...

20 analoge circuits die ingenieurs moeten beheersen
[pac_divi_table_of_contents title="Over dit artikel"...
Hoe u een offerte voor PCB's kunt krijgen
Wij voeren een DFM/DFA-analyse voor u uit en sturen u een rapport.
U kunt uw bestanden veilig uploaden via onze website.
Om u een offerte te kunnen sturen, hebben wij de volgende gegevens nodig:
-
- Gerber, ODB++ of .pcb, spec.
- BOM-lijst als u assemblage nodig heeft
- Aantal
- Draaitijd
Naast PCB-productie bieden wij een uitgebreid scala aan elektronische diensten, waaronder PCB-ontwerp, PCBA (Printed Circuit Board Assembly) en kant-en-klare oplossingen. Of u nu hulp nodig hebt met prototyping, ontwerpverificatie, component sourcing of massaproductie, wij bieden end-to-end ondersteuning om het succes van uw project te garanderen. Voor PCBA-diensten, verstrek uw BOM (Bill of Materials) en eventuele specifieke assemblage-instructies. Wij bieden ook DFM/DFA-analyse om uw ontwerpen te optimaliseren voor maakbaarheid en assemblage, wat zorgt voor een soepel productieproces.