
Fabrikant en productieproces van flexibele printplaten

De productie van rigid-flex PCB's combineert de fabricage van rigide PCB's en de verwerking van flexibele circuits in één geïntegreerde printplaatstructuur. Vergeleken met de standaardproductie van rigide PCB's is dit proces veeleisender, omdat er twee zeer verschillende materiaalsystemen binnen hetzelfde product moeten worden beheerd. De rigide delen moeten zorgen voor dimensionale stabiliteit en montagesterkte, terwijl de flexibele delen buigzaamheid, vermoeiingsweerstand en betrouwbaarheid van de interconnecties op lange termijn moeten garanderen.
Daarom omvat de productie van rigid-flex PCB's veel meer dan alleen het verbinden van een flexibele printplaat met een stijve printplaat. Het complete proces omvat de voorbereiding van het stijve en flexibele materiaal, het vormen van afzonderlijke circuits, het lamineren van de coverlay, het verbinden van meerdere lagen, het boren van secundaire gaten, metallisatie, beeldvorming van de buitenste laag, soldeermasker, profilering, testen en de eindinspectie. Elke fase moet zorgvuldig worden gecontroleerd om ervoor te zorgen dat de stijve en flexibele delen samenwerken als één betrouwbaar eindproduct.
Bij Highleap Electronics is onze workflow voor de productie van rigid-flex PCB's gebaseerd op processtabiliteit, materiaalcompatibiliteit en betrouwbare interconnectie tussen de rigide en flexibele secties. Dit is met name belangrijk voor producten die moeten voldoen aan zowel compacte verpakkingseisen als eisen op het gebied van mechanische betrouwbaarheid op lange termijn.
Materialen gebruikt bij de productie van stijve flexibele printplaten
Bij de constructie van rigid-flex PCB's worden zowel flexibele als stijve printplaatmaterialen gebruikt. Materiaalcompatibiliteit is een cruciaal onderdeel van het proces, omdat verschillende materialen anders reageren op hitte, druk, boren en dimensionale bewegingen tijdens de fabricage.
Flexibele sectiematerialen
- Polyimide PI: Het meest gebruikte flexibele basismateriaal vanwege de uitstekende hittebestendigheid, flexibiliteit, chemische stabiliteit en diëlektrische eigenschappen.
- Polyester PET: Een voordeliger alternatief dat wordt gebruikt in minder veeleisende toepassingen, hoewel het een lagere temperatuurbestendigheid biedt dan polyimide.
- Gewalst en gegloeid RA-koper: Het materiaal wordt vaak gebruikt in buigzame gebieden omdat het een betere vervormbaarheid en vermoeiingsweerstand biedt tijdens het buigen.
- Elektrolytisch afgezette ED-koper: Voordeliger, maar over het algemeen minder geschikt voor dynamische buiging dan RA-koper.
- Lijmsystemen: Afhankelijk van de eisen aan de flexibele constructie en laminering worden acryl- en epoxylijmen gebruikt.
- Lijmloze flexibele kern: Gebruikt voor dunnere constructies, verbeterde flexibiliteit en betere thermische prestaties.
- Dekvloer: Meestal wordt een polyimidefolie over de flexibele printplaat gelamineerd om isolatie, mechanische bescherming en weerstand tegen omgevingsinvloeden te bieden.
- Verstijvers: Waar lokale ondersteuning nodig is, worden PI, FR4, roestvrij staal of andere versterkingsmaterialen toegevoegd.
Materialen met stijve secties
- FR4-kern: Het meest gebruikte stijve basismateriaal voor structurele ondersteuning en vormvastheid.
- Voorbereiden: Wordt gebruikt voor het verbinden van stijve meerlaagse structuren.
- No-Flow Prepreg: Vaak gebruikt bij stijf-flexibele laminering om te voorkomen dat er te veel hars in de flexibele delen vloeit.
- Koperfolie: Wordt gebruikt om de geleidende lagen te vormen in de stijve delen van de printplaat.
De uiteindelijke opbouw van stijf-flexibele componenten moet worden ontworpen en geproduceerd met het oog op de interactie tussen deze materialen, met name in overgangsgebieden waar stijve en flexibele zones samenkomen. In projecten waar het ontwerp van het flexibele gedeelte een belangrijke prestatiefactor is, is de materiaalkeuze nauw verbonden met de eisen die gesteld worden aan de constructie van flexibele printplaten.
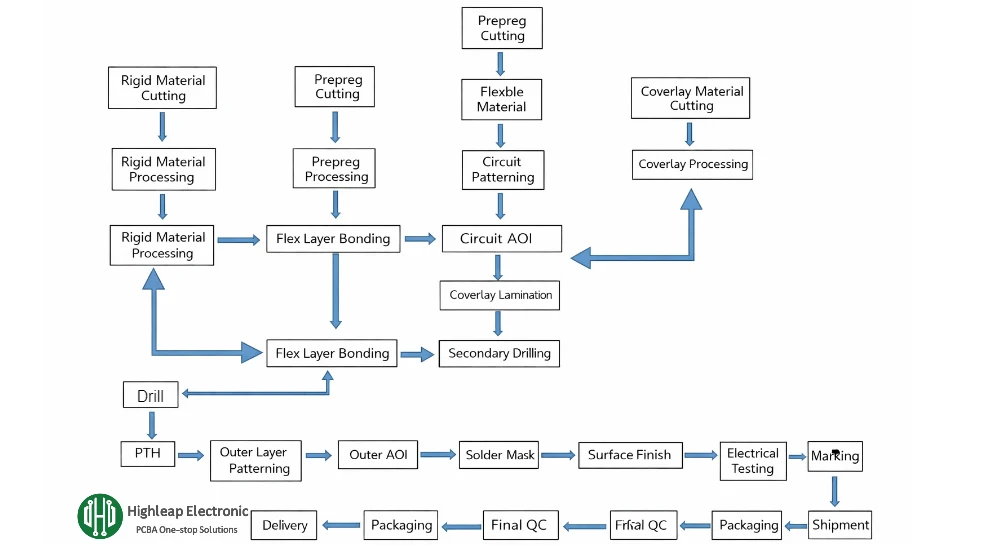
Stappen voor de productie van een stijve flexibele printplaat
- Het snijden van hard materiaal: Grote, stijve, met koper beklede laminaatpanelen worden volgens het opbouw- en paneelplan in productieklare platen gesneden. Deze fase zorgt ervoor dat de stijve materialen geschikt zijn voor het productieproces en de benodigde gereedschappen.
- Snijwerk van flexibele materialen: De originele rolmaterialen die voor de flexibele secties worden gebruikt, zoals polyimide substraat, lijm, afdeklaag en PI-versterkingsmaterialen, worden op de gewenste werkmaat gesneden. Deze voorbereiding is belangrijk omdat flexibele materialen dunner en vormgevoeliger zijn dan stijve laminaten.
- Primaire boringen: De eerste boorgaten worden gebruikt om gereedschapsgaten, uitlijningsgaten en elektrische verbindingsgaten te creëren die in de beginfase van het productieproces nodig zijn. De nauwkeurigheid van de gaten in deze fase is van invloed op de latere positionering en de betrouwbaarheid van de galvanisatie.
- Behandeling van zwarte gaten of geleidende gaten: De wanden van de gaten worden geleidend behandeld zodat de metallisatie kan beginnen. In sommige procesroutes wordt een koolstofhoudende geleidende behandeling gebruikt om de geboorde gaten voor te bereiden op de daaropvolgende koperbeplating.
- Primaire koperbeplating: Koper wordt afgezet en geplateerd op de wanden van de gaten en het oppervlak van de printplaat om geleidbaarheid te creëren en het paneel voor te bereiden op beeldvorming en circuitvorming.
- Belichtingsafstemming: Na het droog lamineren van de film wordt de afbeelding nauwkeurig uitgelijnd met het geboorde paneel. Een correcte uitlijning is essentieel, zodat het beeldpatroon overeenkomt met de locaties van de gaten en de beoogde circuitlay-out.
- Ontwikkelen: De niet-belichte droge film wordt verwijderd, waardoor alleen het afgebeelde resistpatroon op het printplaatoppervlak achterblijft.
- etsen: Het onbeschermde koper wordt chemisch weggeëtst, waardoor de printsporen en contactpunten overblijven die door de aangebrachte resistlaag worden gedefinieerd.
- AOI-inspectie: Geautomatiseerde optische inspectie wordt uitgevoerd om open circuits, kortsluitingen, onder- en overetsing en andere lijndefecten op te sporen voordat het paneel doorgaat naar de volgende verwerkingsfasen.
- Flex Coverlay-laminering: Over de flexibele printplaten wordt een beschermende afdeklaag aangebracht om oxidatie te voorkomen, isolatie te bieden en de flexibiliteit van het product te behouden. Deze fase is een van de belangrijkste verschillen tussen de verwerking van flexibele printplaten en de verwerking van stijve printplaten.
- Persen van de omslag: De afdeklaag en eventuele verstevigingsmaterialen worden met behulp van gecontroleerde warmte en druk aan elkaar gehecht, zodat de afdeklaag goed hecht zonder luchtbellen, rimpels of onvoldoende afdichting rond de circuitgebieden.
- ponsen: Het gedeeltelijk bewerkte flexibele werkpaneel wordt, afhankelijk van het productontwerp, met behulp van mechanische ponsgereedschappen of bijbehorende procesapparatuur op de gewenste tussenmaat gesneden of geponst.
- Secundaire lay-up: De voorbereide flexibele secties en stijve plaatdelen worden op elkaar gestapeld volgens de stijf-flexibele laagstructuur. Een correcte opbouw is essentieel voor het behoud van de juiste uitlijning en het garanderen van een stabiele uiteindelijke gelamineerde structuur.
- Secundaire laminering: De op elkaar gestapelde stijve en flexibele materialen worden tot één geïntegreerde paneelstructuur gelamineerd. In deze fase worden zorgvuldig geselecteerde prepreg- en hechtmaterialen gebruikt om zowel structurele sterkte in de stijve zones als behoud van flexibiliteit in de gewenste gebieden te garanderen.
- Secundaire persing: Onder vacuüm en gecontroleerde thermische druk wordt de stijf-flexibele stapel tot één geheel samengesmolten. Dit proces moet holtes, delaminatie, harsoverloop en verkeerde uitlijning voorkomen, terwijl de integriteit van zowel de stijve als de flexibele delen behouden blijft.
- Secundaire boringen: Er worden extra gaten in de gelamineerde stijf-flexibele structuur geboord om de benodigde elektrische verbindingen tussen de stijve en flexibele lagen in de uiteindelijke printplaat te creëren.
- Plasma-reiniging: Plasmabehandeling wordt gebruikt om de wanden en oppervlakken van gaten effectiever te reinigen dan conventionele natte reinigingsmethoden. Dit verbetert de betrouwbaarheid van de metallisatie en de hechting tijdens latere verwerkingsprocessen.
- Chemische koperdepositie voor de stijf-flexibele stapel: In de geboorde gaten wordt een dunne, chemisch afgezette koperlaag aangebracht om de initiële geleidbaarheid van de nieuw gevormde interconnectiestructuur te waarborgen.
- Elektrolytisch koperplateren: Door middel van galvaniseren wordt de koperdikte in de gaten en op het oppervlak vergroot om te voldoen aan de eisen op het gebied van elektrische en structurele betrouwbaarheid. Dit is een cruciale stap voor de kwaliteit van de gegalvaniseerde doorvoergaten en de betrouwbaarheid van het product op lange termijn.
- Droogfilmlaminering voor de buitenste laag van de printplaat: Een laag lichtgevoelige droge film wordt op het koperen printplaatoppervlak gelamineerd ter voorbereiding op de overdracht van het patroon van de buitenste laag.
- Belichting en ontwikkeling van de buitenste laag: Het beeld van de buitenste circuitlaag wordt overgebracht door belichting, en de niet-belichte resist wordt verwijderd zodat de gewenste buitenste circuitlaag nauwkeurig kan worden gevormd.
- Etsen van de buitenste laag: Het overtollige koper buiten het vereiste circuitpatroon wordt weggeëtst, waardoor de uiteindelijke buitenste laag met sporen en contactpunten overblijft.
- AOI-verificatie van de schakelingen in de buitenste laag: Na de vorming van de buitenste laag van het circuit wordt nog een AOI-stap uitgevoerd om te bevestigen dat er geen open of kortsluitingen meer in het uiteindelijke patroon aanwezig zijn.
- Zeefdrukken van soldeermasker op stijve oppervlakken: Soldeermasker wordt aangebracht op de stijve oppervlakken van de printplaat om de koperen circuits te beschermen, de isolatie te verbeteren en latere assemblageprocessen te ondersteunen.
- Blootstelling en uitharding van het soldeermasker: Het soldeermasker wordt geprint en uitgehard, zodat het alleen op de benodigde beschermingsgebieden blijft en een stabiele hechting garandeert.
- Oppervlakteafwerking: Een oppervlaktebehandeling zoals ENIG wordt aangebracht op blootliggende contactvlakken om oxidatie te voorkomen en de soldeerbaarheid tijdens de assemblage te verbeteren.
- Lasergestuurde paneelverwijdering of flexibele raamopening: Lasersnijden kan worden gebruikt om stijf materiaal op specifieke plaatsen te verwijderen, het flexibele gedeelte bloot te leggen of complexe overgangsstructuren tussen stijf en flexibel materiaal met hoge precisie te definiëren.
- Verstevigings- of versterkingsbevestiging: Stalen onderdelen, FR4-verstevigingen, polyimide-verstevigingen of andere versterkingsmaterialen worden op specifieke plaatsen aangebracht om de plaatselijke ondersteuning, dikte of stabiliteit van de constructie te vergroten.
- Elektrisch testen: Testen met een vliegende meetsonde of een testopstelling wordt gebruikt om onderbrekingen, kortsluitingen en continuïteitsproblemen te controleren en zo te garanderen dat de printplaat voldoet aan de vereiste elektrische prestaties.
- Zeefdruk: Symbolen, referentietekens, logo's en identificatiegegevens worden op de printplaat gedrukt om latere montage, inspectie en traceerbaarheid te vergemakkelijken.
- CNC-frezen of eindprofilering: CNC-frezen of -routeren wordt gebruikt om de uiteindelijke printplaatcontouren te bewerken volgens de afmetingen en tolerantie-eisen van de klant.
- Eindkwaliteitscontrole (FQC): De afgewerkte rigid-flex printplaat ondergaat een volledige inspectie van het uiterlijk, een dimensionale controle, een beoordeling van de afwerking en een structurele evaluatie volgens interne kwaliteitsnormen en klantvereisten.
- Verpakking en verzending: Goedgekeurde printplaten worden verpakt met antistatische bescherming, vochtregulatie en geschikte transportmaatregelen, en vervolgens opgeslagen of verzonden volgens de leveringseisen van de klant.
Hoe het productieproces in de praktijk doorgaans is opgedeeld.
Hoewel het volledige proces als een lange, stapsgewijze reeks kan worden beschreven, wordt de productie van rigid-flex PCB's doorgaans in verschillende belangrijke productiestadia beheerd:
- Voorbereidingsfase van het materiaal: Stijve en flexibele materialen worden gesneden, gesorteerd en voorbereid voor aparte verwerking.
- Vormingsfase van het flexibele circuit: Het boren, de geleidende behandeling, de beeldvorming, het etsen, de AOI en het lamineren van de afdeklaag worden voltooid voor het flexibele gedeelte.
- Stijf-flexibele hechtingsfase: Stijve en flexibele secties worden op elkaar gestapeld, gelamineerd en tot één structuur geperst.
- Secundaire interconnectiefase: Boren, plasmareiniging, koperafzetting en koperplating worden gebruikt om een betrouwbare elektrische verbinding tot stand te brengen in de gelaagde structuur.
- Afwerkingsfase van de buitenste laag: De externe printplaat, het soldeermasker, de oppervlakteafwerking, het profileren en de markering zijn voltooid.
- Verificatiefase: Door middel van testen, eindinspectie en verpakking is het product klaar voor verzending of montage.
Deze stapsgewijze weergave helpt klanten te begrijpen waarom rigid-flex PCB's langere en strenger gecontroleerde productieprocessen vereisen dan gewone, stijve printplaten. Voor programma's in een vroeg stadium is dit ook de reden waarom veel teams beginnen met de bouw van een prototype voordat ze overgaan tot serieproductie.

Waarom de productie van rigide flexibele printplaten moeilijker is dan de fabricage van standaard printplaten
De productie van rigide-flexibele printplaten is complexer omdat verschillende materiaalsystemen en uiteenlopende proceseisen in één product gecombineerd worden. Het flexibele gedeelte moet buigbaar blijven, terwijl het rigide gedeelte structurele stabiliteit, dimensionale nauwkeurigheid en betrouwbaarheid van de assemblage moet garanderen.
De belangrijkste productieproblemen zijn onder meer:
- Hantering van dunne, flexibele materialen: Flexibele materialen zijn zacht en dun, waardoor ze tijdens transport en verwerking eerder kreukelen, uitrekken of vastlopen.
- Dimensionale beweging: Flexibele materialen vertonen over het algemeen een lagere dimensionale stabiliteit dan FR4, waardoor uitlijning lastiger is.
- Kwaliteitscontrole van de afdeklagen: Een slechte laminering van de afdeklaag kan leiden tot luchtbellen, holtes, slechte isolatie of verminderde flexibiliteit.
- Lamineringscontrole: Stijf-flexibele constructies zijn zeer gevoelig voor harsvloei, drukbalans en warmteprofiel.
- Betrouwbaarheid van geplateerde gaten: De verbindingen tussen stijve en flexibele secties moeten hun geleidbaarheid behouden onder thermische en mechanische spanning.
- Verwerking van het overgangsgebied: De overgangszones van stijf naar flexibel zijn vaak de meest gevoelige mechanische en structurele onderdelen van het board.
Door deze factoren vereist een succesvolle productie van rigid-flex PCB's ervaring in zowel de fabricage van meerlaagse rigid PCB's als de verwerking van flexibele circuits. Bij lay-outs met een hogere dichtheid worden dezelfde discipline op het gebied van registratie en interconnectie nog belangrijker bij constructies met HDI PCB- structuren.
Kritische procescontrolepunten bij de productie van stijve flexibele printplaten
Opslag en voorbereiding van materialen
Polyimide materialen, coverlays, prepreg en andere hechtmaterialen moeten onder gecontroleerde omstandigheden worden opgeslagen en verwerkt. Vochtabsorptie en dimensionale veranderingen moeten worden beheerst vóór kritische processen zoals lamineren en beeldvorming.
Registratie- en blootstellingsnauwkeurigheid
Omdat rigid-flex printplaten zowel stijve als flexibele materialen bevatten, moet de uitlijningsnauwkeurigheid tijdens het boren, afbeelden en lamineren zorgvuldig worden beheerd. Elke afwijking in de uitlijning kan de betrouwbaarheid van de gaten, de afstand tussen de geleiders en de uiteindelijke circuitopbrengst beïnvloeden.
Lamineringsdruk en harsstroom
Het lamineren van stijf-flexibele materialen is een van de belangrijkste controlepunten in het proces. Druk, temperatuur, verblijftijd en harsvloeigedrag moeten in balans zijn, zodat de stijve zones correct hechten zonder de flexibele zones te beschadigen.
Kwaliteit van de gatwand en metaalafwerking
De betrouwbaarheid van gegalvaniseerde doorvoergaten hangt af van de boorkwaliteit, de voorbereiding van de gatwand, de effectiviteit van de plasmareiniging, de koperafzetting en de dikte van de galvanische laag. Slechte controle op deze punten kan leiden tot intermitterende storingen of problemen met de betrouwbaarheid op lange termijn.
Flex Area Protection
Tijdens het verwerkingsproces moeten de flexibele delen beschermd worden tegen krassen, overbelasting, vervuiling en thermische schade. Onjuiste behandeling kan de buigprestaties verminderen of verborgen defecten veroorzaken.
Inspectiediscipline
De productie van flexibele printplaten vereist meer dan alleen eindinspectie. AOI (Automatic Optical Inspection), elektrische testen, dimensionale controles, visuele inspectie van de afwerking en structurele evaluatie zijn allemaal essentiële onderdelen van procesbeheer. In productieomgevingen waar procesverificatie cruciaal is, kunnen aanvullende controles worden ondersteund door uitgebreide inspectiemethoden.
Voorzorgsmaatregelen bij de productie van flexibele printplaten
Om een constante kwaliteit te waarborgen en productierisico's te verminderen, dienen fabrikanten de volgende voorzorgsmaatregelen in acht te nemen:
- Selecteer het juiste materiaalsysteem. voor zowel stijve als flexibele delen, afhankelijk van de uiteindelijke toepassing.
- Ontwerp de buigzone zorgvuldig. zodat sporen, via's, openingen in de afdeklaag en verstevigingen geen spanningsconcentratie veroorzaken.
- Gebruik waar nodig een niet-doorstromende prepreg. om overmatige harsoverloop tijdens het lamineren te voorkomen.
- Voltooi de flexverwerking vóór de uiteindelijke stijf-flexverbinding, indien nodig. om groei en krimp effectiever te beheren.
- Zorg voor stabiele omgevingsomstandigheden. zoals temperatuur, luchtvochtigheid en hygiëne tijdens de productie.
- Bescherm de flexibele delen tijdens het hanteren en transporteren. binnen de fabriek.
- Controleer zowel de elektrische als de mechanische betrouwbaarheid. door middel van testen en een eindinspectie vóór verzending.
Deze voorzorgsmaatregelen zijn belangrijk omdat rigid-flex PCB's vaak worden gebruikt in compacte, hoogwaardige en betrouwbaarheidsgevoelige producten, waar defecten na assemblage moeilijk en kostbaar te verhelpen zijn. Als de printplaat direct in het product wordt gebruikt, moet er, naast de eisen voor de latere assemblage van de printplaat, ook rekening worden gehouden met de produceerbaarheid.
Veelgestelde vragen over de productie van flexibele printplaten
Wat is het productieproces van rigid flex PCB's?
Het productieproces van rigid flex PCB's combineert de fabricage van flexibele circuits en de productie van rigid flex PCB's in één geïntegreerde structuur. Het omvat doorgaans materiaalvoorbereiding, boren, behandeling van geleidende gaten, koperplating, circuitbeeldvorming, etsen, lamineren van de afdeklaag, rigid-flex bonding, secundair boren, verwerking van de buitenlaag, testen en eindinspectie.
Waarom is de productie van flexibele printplaten lastiger dan die van standaard printplaten?
Het produceren van flexibele printplaten met een stijve structuur is complexer omdat ze stijve en flexibele materialen combineren met verschillende thermische en mechanische eigenschappen. Het productieproces vereist dimensionale stabiliteit in de stijve delen, terwijl de buigzaamheid en vermoeiingsweerstand in de flexibele delen behouden moeten blijven. Laminering, uitlijning en de betrouwbaarheid van de geplateerde gaten zijn allemaal veeleisender dan bij de productie van standaard printplaten met een stijve structuur.
Welke materialen worden gebruikt bij de fabricage van flexibele printplaten?
Bij rigid flex PCB's worden doorgaans FR4-kernen en prepreg gebruikt in de rigide gedeelten, terwijl de flexibele gedeelten meestal bestaan uit polyimidefolie, gewalst gegloeid koper, een coverlay, lijmsystemen en optionele verstevigingen. Bij rigid-flex laminering wordt vaak no-flow prepreg gebruikt om de harsstroom te beheersen en de flexibele delen te beschermen.
Wat is de meest cruciale stap in de productie van stijve flexibele printplaten?
Verschillende stappen zijn cruciaal, maar de betrouwbaarheid van de laminering en de interconnecties zijn meestal het belangrijkst. Secundaire lay-up, laminering, boren, plasmareiniging, koperdepositie en koperplating bepalen of de stijve en flexibele secties mechanisch stabiel en elektrisch betrouwbaar blijven in de uiteindelijke printplaat.
Hoe worden gaten op betrouwbare wijze gemaakt in een stijve flexibele printplaat?
Betrouwbare galvanische gaten zijn afhankelijk van nauwkeurig boren, een goede geleidende behandeling van het gat of chemische koperafzetting, effectieve plasmareiniging en een gecontroleerde galvanische laagdikte. Deze stappen zorgen voor een sterke koperbedekking op de gatwanden en een stabiele elektrische verbinding tussen de stijve en flexibele lagen.
Wordt er bij flexibele printplaten met stijf soldeermasker of afdeklaag gebruikgemaakt van soldeermasker?
Bij stijve flexibele printplaten worden meestal beide materialen gebruikt, maar op verschillende plaatsen. De stijve gedeelten worden doorgaans voorzien van een soldeermasker, terwijl de flexibele gedeelten meestal worden beschermd door een polyimide-afdeklaag. Deze combinatie zorgt voor isolatie, circuitbescherming en de benodigde flexibiliteit in de buiggebieden.
Hoe worden flexibele printplaten getest vóór verzending?
Flexibele printplaten worden doorgaans getest op elektrische continuïteit en isolatie, AOI-inspectie, dimensionale controle, uiterlijke inspectie en een eindcontrole. Afhankelijk van de toepassing kunnen aanvullende betrouwbaarheidscontroles nodig zijn.
Waar moeten kopers op letten bij het kiezen van een fabrikant van flexibele printplaten?
Kopers moeten nagaan of de fabrikant aantoonbare ervaring heeft met zowel de fabricage van stijve printplaten als de verwerking van flexibele printplaten, of de fabriek de betrouwbaarheid van de laminering en de geplateerde gaten kan garanderen, en of de fabrikant prototypes, kleine series en serieproductie kan ondersteunen met stabiele kwaliteitscontrole- en inspectieprocedures. Voor projectspecifieke eisen kunnen ze de productie ook rechtstreeks met de fabrikant bespreken via de contactpagina.
Conclusie
De stappen voor de productie van rigid-flex PCB's omvatten een complete reeks van voorbereiding van het rigide materiaal, voorbereiding van het flexbare materiaal, boren, behandeling van geleidende gaten, koperplating, circuitbeeldvorming, etsen, AOI, coverlay lamineren, rigid-flex lay-up, secundaire laminering, plasmareiniging, metallisatie, soldeermasker, oppervlakteafwerking, profileren, testen en eindinspectie. Dit is een veeleisender proces dan de standaard PCB-productie, omdat de printplaat de structurele prestaties van rigide PCB's moet combineren met de buigzaamheid van flexibele circuits in één stabiel product.
Voor ingenieurs en inkopers helpt inzicht in het volledige productieproces van rigid-flex printplaten bij het maken van betere ontwerpkeuzes, het verduidelijken van de inkoopvereisten en het verminderen van projectrisico's. Voor fabrikanten hangt consistente kwaliteit af van een gedisciplineerde controle van materialen, laminering, gatmetallisatie, dimensionale stabiliteit en inspectie in elke belangrijke productiefase. Met het juiste procesmanagement kunnen rigid-flex printplaten de ruimtebesparing, integratie en betrouwbaarheid bieden die nodig zijn voor geavanceerde elektronische systemen.
Sabrina heeft meer dan 18 jaar ervaring in de printplaatindustrie, met een sterke achtergrond in CAM-engineering en het beoordelen van printplaatbestanden. Ze ondersteunt printplaatprojecten van prototype tot serieproductie, met een focus op maakbaarheid en procesbetrouwbaarheid.
Haar werk helpt engineeringteams het productierisico te verlagen en stabiele, hoogwaardige resultaten te behalen bij de productie van printplaten.

Gerelateerde artikelen
PCB-assemblage voor vermogenselektronica in systemen voor hoogstroom- en vermogensomzetting.
PCB-assemblage voor vermogenselektronica, geschikt voor stroomomzetting, hoogstroomprintplaten en een combinatie van SMT- en doorsteekcomponenten.
PCB-assemblage voor auto-elektronica: traceerbaarheid en procescontrole
Assemblage van printplaten voor auto-elektronica met gecontroleerde inkoop, traceerbaarheid, inspectie en projectspecifieke testen.
Printplaatassemblage voor zonne-omvormers, inclusief voedings- en besturingsprintplaten.
PCB-assemblage voor zonne-omvormers, inclusief besturings- en voedingsprintplaten, met inkoop van componenten, inspectie en projectspecifieke testen.