
Otimização do projeto e custos de vias perfuradas a laser em placas de circuito impresso
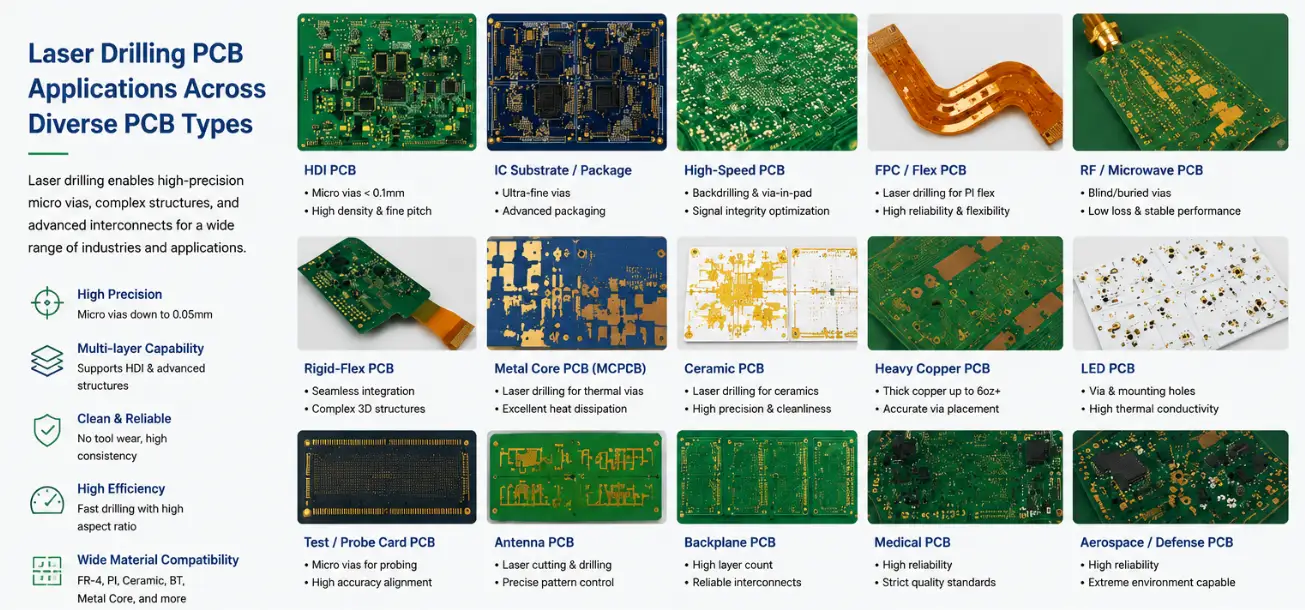
Figura 1. Perfuração a laser de placas de circuito impresso
Conteúdo
- Quando é que o seu projeto de PCB realmente precisa de perfuração a laser?
- Regras de projeto para microvias: os números exatos que controlam o custo e o rendimento.
- Proporção da tela: o erro mais caro no design HDI
- Regras de via-in-pad e as falhas de montagem sobre as quais ninguém te avisa
- Laser de CO₂ ou UV: qual deles é o ideal para o seu sistema?
- Como os engenheiros de CAM processam seus arquivos de perfuração a laser — e o que os ajuda
- Fatores de custo da perfuração a laser: o que influencia o aumento ou a redução do seu orçamento de perfuração a laser?
- Os 8 erros de design que são detectados na revisão da DFM
A perfuração a laser de microvias em PCBs não é uma melhoria de fabricação escolhida por prestígio — é uma solução específica para problemas específicos de roteamento. Optá-la sem compreender as regras de projeto associadas a ela leva a orçamentos 40% mais altos do que o esperado, alertas de DFM que atrasam o protótipo e falhas em campo que remontam a vias empilhadas preenchidas com vazios, que passaram em todos os testes de fábrica. Este guia foi escrito para projetistas de PCBs e engenheiros de hardware que já sabem o que é uma microvia e precisam das regras de projeto práticas, das alavancas de custo, das realidades do fluxo de trabalho CAM e dos modos de falha — não é uma introdução à física do laser.
Obtenha uma avaliação gratuita do HDI DFM
1) Quando o projeto da sua placa de circuito impresso realmente precisa de perfuração a laser?
1.1 Os três problemas de roteamento que a perfuração a laser resolve.
Confirme qual destes três problemas seu projeto realmente apresenta antes de se comprometer com uma compilação HDI:
Problema 1 — O roteamento de escape do BGA é geometricamente bloqueado por furos passantes. Um BGA com passo de 0.50 mm tem espaçamento de 0.50 mm entre centros. Um furo passante mecânico requer um diâmetro de pad de 0.60 mm (broca de 0.30 mm + anel anular de 0.15 mm de cada lado). Isso é maior que o passo — fisicamente, não é possível encaixar um furo passante em cada linha do BGA. Um microvia de 0.15 mm com um pad de 0.30 mm resolve o problema. Com um passo de 0.40 mm, mesmo 0.15 mm fica apertado, sendo necessário 0.10 mm.
Problema 2 — A integridade do sinal acima de 5–10 GHz exige vias sem stub. Um furo passante mecânico que transporta um sinal de L1 para L4 em uma placa de 16 camadas deixa um stub de cobre não utilizado (L5–L16) que ressoa em altas frequências. A perfuração reversa remove a maior parte desse stub, mas o comprimento residual ainda cria reflexões acima de 10 GHz. Uma via cega perfurada a laser não possui stub por construção. Para pistas SerDes, DDR5 ou RF acima de 5 GHz em placas multicamadas, vias cegas podem ser um requisito de integridade de sinal, e não uma opção de densidade.
Problema 3 — A área da placa precisa ser reduzida, mas o desempenho não. Placas densas às vezes são roteadas de forma limpa em multicamadas padrão, mas exigem 20% mais área do que o gabinete permite. Uma construção HDI com densidade de microvias em pads pode recuperar esse espaço. A placa HDI custa mais por polegada quadrada, mas o custo total pode diminuir se a redução de área for grande o suficiente.
| Condição de projeto | Precisa de perfuração a laser? | análise racional |
|---|---|---|
| Passo BGA ≤ 0.50 mm | Sim | A geometria em forma de osso de cachorro, com seu formato de leque, falha em 0.50 mm e abaixo disso. |
| Passo BGA de 0.65 mm, área da placa sem restrições. | Não | A conexão mecânica padrão via fanout é viável e mais barata. |
| Frequência do sinal > 10 GHz em multicamadas | Sim | A presença de um stub através de um furo degrada a integridade do sinal acima de 5 GHz. |
| Espessura da placa < 0.8 mm no total | Sim | As brocas mecânicas não conseguem atingir a profundidade cega controlada nesta espessura. |
| BGA de 0.65 mm, placa pequena, roteamento denso | Avaliação | Execute primeiro um teste de roteamento — o HDI pode não ser justificado. |
1.2 Quando a perfuração a laser é a escolha errada
- Apenas protótipos ou menos de 50 unidades: O prazo de entrega do HDI é de 8 a 14 dias, em comparação com 5 a 7 dias para multicamadas padrão. Para verificação funcional, as construções padrão permitem atingir esse objetivo mais rapidamente.
- Placa com roteamento limpo através de furos passantes: Um BGA de 64 pinos e 0.50 mm com área de placa irrestrita geralmente pode ser implementado com vias tipo "osso de cachorro" e uma construção padrão de 6 camadas — pela metade do custo de uma construção HDI.
- Projetos em que o ganho de densidade não compensa o custo adicional: Alguns projetos HDI aumentam o custo da placa nua em 50 a 80% devido a ganhos de roteamento que poderiam ter sido obtidos com a adição de duas camadas padrão.
2) Regras de projeto de microvias: os números exatos que controlam o custo e o rendimento
2.1 Diâmetro da Via — Valor padrão maior, a menos que as forças de inclinação determinem o contrário.
A maioria dos projetistas opta por microvias de 0.10 mm porque os projetos de referência HDI mostram 0.10 mm. Isso é um erro — 0.10 mm é um mínimo determinado por restrições de espaçamento, não um padrão. Cada microvia de 0.10 mm usada onde uma de 0.15 mm funcionaria resulta em um custo de perfuração adicional (aproximadamente 1.6 vezes o custo de perfuração de uma microvia de 0.15 mm) sem nenhum benefício de roteamento.
Regra de seleção de diâmetro:
- 0.10mm: Somente onde o espaçamento BGA ≤ 0.40 mm o exige, ou onde a área de contato da camada interna é criticamente limitada.
- 0.125mm: Uma solução intermediária prática para leques de 0.40 a 0.45 mm de passo, onde o espaçamento permite.
- 0.15mm: Padrão para todas as outras rotas HDI — melhor rendimento, menor custo de perfuração, revestimento de cobre mais fácil.
2.2 Tamanho da Plataforma de Aterrissagem — O Número Mais Frequentemente Errado
A área de contato ao redor de uma via cega deve acomodar duas fontes de erro: a precisão do posicionamento do laser (±25µm) e o registro da laminação (±50–70µm, dependendo da contagem de ciclos de construção). Esses erros se acumulam aditivamente no pior caso.
| Via Diâmetro | Plataforma de pouso mínima absoluta | Produção - Recomendado | Anel Anular Mínimo |
|---|---|---|---|
| 0.10mm | 0.22mm | 0.28mm | 0.05mm |
| 0.125mm | 0.25mm | 0.30mm | 0.063mm |
| 0.15mm | 0.28mm | 0.35mm | 0.065mm |
A configuração das áreas de contato no mínimo absoluto cria um projeto que não tolera nenhuma variação. As áreas de contato recomendadas para produção adicionam uma margem de 0.06 a 0.07 mm que resiste à variação normal do processo. A área de cobre extra não tem custo adicional na fabricação.
2.3 Peso da folha de cobre nas camadas de acúmulo
As camadas de HDI devem usar folha de cobre de ½ oz (17 µm) — e não de 1 oz. Para perfuração com CO₂, uma janela de cobre (máscara conformal) é gravada quimicamente antes da perfuração a laser. Com 1 oz de cobre, o rebaixo da gravação altera o diâmetro mínimo efetivo da via perfurável de 0.10 mm para 0.12–0.13 mm. Com ½ oz de cobre, 0.10 mm é alcançável de forma confiável. Especifique “½ oz de cobre em todas as camadas de HDI” em suas notas de fabricação. Muitos projetistas copiam estruturas de camadas não-HDI que especificam 1 oz em toda a sua extensão e não percebem o impacto.
3) Proporção da tela: o erro mais caro no design HDI
3.1 Por que a proporção da tela controla a confiabilidade — e não apenas o rendimento
A relação de aspecto da microvia é igual à espessura do dielétrico dividida pelo diâmetro da via. À medida que essa relação aumenta acima de 0.8:1, a química de revestimento de cobre encontra cada vez mais dificuldade em atingir o fundo da via. O resultado é uma camada fina de cobre na região da junção da via — exatamente onde a tensão térmica se concentra durante os ciclos térmicos. O modo de falha não é uma interrupção imediata. Trata-se de uma via que passa nos testes de fábrica, na inspeção de entrada e falha após 200 a 400 ciclos térmicos em campo.
3.2 Custo e confiabilidade por proporção de aspecto
| Via Dia. | Dielétrico | Proporção da tela | Custo de perfuração (relativo) | Rendimento na primeira passagem | Vida útil do ciclo térmico |
|---|---|---|---|---|---|
| 0.15mm | 75μm | 0.50:1 ✓ | 1.0 × | +99% | > 1,000 ciclos |
| 0.10mm | 75μm | 0.75:1 ✓ | 1.6 × | 97-98% | 800-1,000 ciclos |
| 0.10mm | 100μm | 1.0:1 ⚠ | 2.8 × | 93-95% | 400-600 ciclos |
| 0.10mm | 110μm | 1.1:1 ✗ | 3.5 × | 88-92% | 200-400 ciclos |
Como os projetistas criam acidentalmente proporções de aspecto ruins: ao copiar uma estrutura onde a espessura do dielétrico era de 75 µm, o fabricante substitui o pré-impregnado por uma variante ligeiramente mais espessa — 100 µm em vez de 75 µm. A mesma via de 0.10 mm: a proporção de aspecto salta de 0.75:1 para 1.0:1. Sempre especifique a espessura do dielétrico curado (por exemplo, “pré-impregnado 1080, curado 60 µm ±5 µm”), e não apenas o número do modelo do pré-impregnado.
3.3 A solução: escolha o pré-impregnado correto
- Pré-impregnado 1080 com teor de resina de 65–70%: Cura até 55–65µm — ideal para vias de 0.10mm (relação de aspecto 0.55–0.65:1)
- Pré-impregnado 1080 com 55% de resina: Cura até 70–80µm — aceitável para 0.10mm (0.70–0.80:1)
- 2116 pré-impregnado: Cura até 110–130µm — Não utilize como único dielétrico de reforço para vias de 0.10 mm.
A maioria das violações de DFM (Design for Manufacturing) relacionadas à proporção de aspecto são causadas por projetistas que especificam pré-impregnado 2116 na montagem do filme porque era o padrão em sua ferramenta de empilhamento. A mudança para pré-impregnado 1080 tem o mesmo custo e resolve o problema completamente.
4) Regras de via-in-pad e as falhas de montagem sobre as quais ninguém te avisa
4.1 Quando o Via-in-Pad é Necessário vs. Opcional
A técnica de via-in-pad coloca a microvia diretamente dentro do pad do BGA ou QFN, em vez de ao lado dele. É necessária quando o espaçamento entre os pads do BGA é de 0.40 mm ou menos e não existe um canal de roteamento entre os pads para uma passagem de cabos convencional. Não é automaticamente necessária para todas as placas HDI — muitos BGAs com espaçamento de 0.50 mm utilizam vias cegas posicionadas entre os pads, e não dentro deles. A técnica de via-in-pad aumenta o custo devido ao preenchimento com cobre e à planarização. Não a especifique sem confirmar se o roteamento realmente a exige.
4.2 Por que vias não preenchidas em pads comprometem o rendimento da montagem
Um furo aberto no pad permite a entrada de pasta de solda no orifício durante a refusão. A solda não retorna — ela molha as paredes do furo e permanece lá dentro. O resultado é uma junta BGA com solda insuficiente: solda residual suficiente para continuidade à temperatura ambiente, mas resistência mecânica insuficiente para suportar vibração ou ciclos térmicos. Esse modo de falha passa consistentemente em testes elétricos e de raio-X à temperatura ambiente, e só aparece em devoluções de campo ou em testes de vida acelerados.
4.3 Especificação de Preenchimento com Cobre — O que deve constar em suas anotações de fabricação.
Especifique todos os quatro itens explicitamente, caso contrário, o fabricante aplicará valores padrão que podem estar incorretos:
- Localizações de vias no pad: Liste por designação de referência, nome da rede ou chamada no desenho de fabricação — não “todos os vias sob BGAs” (muito ambíguo).
- Método de preenchimento: "Preenchimento eletrodepositado de cobre" — não "via preenchida" (pode significar preenchido com resina, o que é insuficiente para passo fino)
- Planarização: “Planarizado por CMP, protrusão ≤15µm acima do cobre circundante” para passo de 0.40 mm; ≤25µm aceitável para passo de 0.50 mm.
- Especificação de vazio: “≤10% de área de vazios na seção transversal, conforme IPC-6012D” — solicite ≤8% para qualquer aplicação com requisito térmico superior a 500 ciclos.
4.4 A abertura do estêncil deve ser reduzida em locais com vias no pad.
A protuberância do furo preenchido (mesmo com ≤15µm) ocupa volume de pasta de solda. A abertura do estêncil para pasta de solda nos pads BGA com furos em contato deve ser de 80 a 90% da área nominal do pad para compensar. Seu engenheiro de montagem precisa da lista de localização dos furos em contato para projetar a abertura do estêncil corretamente — essa informação não é repassada automaticamente das notas de fabricação da placa de circuito impresso para a equipe de montagem.
5) Laser de CO₂ vs. Laser UV: Qual deles é o mais adequado para o seu sistema?
5.1 A Dependência Material
O laser de CO₂ (infravermelho de 10.6 µm) remove a resina dielétrica, mas reflete no cobre — exigindo uma janela de cobre pré-gravada (máscara conformal) antes de perfurar o dielétrico abaixo. O laser UV (355 nm) remove o cobre diretamente e perfura o cobre e o dielétrico em uma única operação.
| Material dielétrico | Laser necessário | Diâmetro mínimo da via | Agilidade (Speed) | Custo versus linha de base de CO₂ |
|---|---|---|---|---|
| FR4 padrão, FR4 de alta Tg, FR4 livre de halogênio | CO₂ (padrão) | 0.10mm | 400–600 vias/min | 1.0 × |
| Camadas flexíveis de poliimida em estrutura rígido-flexível | UV preferencial, CO₂ utilizável | 0.075 mm (UV) | 200–400 vias/min | 1.15–1.25× |
| um laminado especial de baixa perda, PTFE-cerâmica | Requer luz UV | 0.075mm | 200–350 vias/min | 1.20–1.35× |
| Substratos cerâmicos com núcleo de vidro | UV de picossegundos necessário | 0.025mm | 50–150 vias/min | 2.5–4.0× |
Implicação para o projeto: Se a sua placa de circuito impresso de alta frequência utiliza laminados especiais de baixa perda ou à base de PTFE nas camadas de sobreposição, confirme se o fabricante possui capacidade de corte a laser UV antes de finalizar a sobreposição. Fabricantes que possuem apenas laser de CO₂ irão recusar o pedido ou substituir o dielétrico de sobreposição.
5.2 Painéis híbridos de CO₂ + UV
Alguns projetos combinam camadas internas padrão de FR4 com laminados especiais de baixa perda ou patches de materiais de alta frequência para as seções de RF. Se o dielétrico de HDI na zona de RF não for FR4, o fabricante precisa de procedimentos de perfuração específicos para cada zona: UV nas zonas com laminado especial de baixa perda e CO₂ nas demais. Isso é viável, mas exige indicações explícitas dos limites das zonas no desenho de fabricação. Anotações vagas como "patch de laminado especial de baixa perda na área de RF" obrigam o engenheiro de CAM a fazer suposições — e ele usará configurações conservadoras que não são ideais para nenhuma das zonas.
6) Como os engenheiros de CAM processam seus arquivos de perfuração a laser — e o que os ajuda
6.1 As quatro coisas que a CAM Engineering faz com seus arquivos HDI
Compreender o fluxo de trabalho CAM permite preparar arquivos que vão diretamente para a produção, em vez de desencadear um ciclo de revisão de 24 a 48 horas:
Etapa 1 — Verificação da estrutura de camadas. O engenheiro de CAM verifica se as espessuras dielétricas especificadas produzem os valores de impedância corretos E se são compatíveis com as proporções dos furos de passagem no projeto. Se você especificou o pré-impregnado apenas pelo número do modelo (e não pela espessura curada), o engenheiro de CAM usa a variante padrão de fábrica para esse modelo — que pode ser diferente daquela assumida pela sua ferramenta EDA para o cálculo da impedância.
Etapa 2 — Extração de pares de vias cegas. O programa de perfuração a laser é criado extraindo as formas das vias que aparecem em uma camada, mas não na oposta. Se o seu projeto tiver vias cegas conectando camadas não adjacentes (o erro de projeto HDI mais comum), é aqui que ele é detectado — depois de você já ter esperado um dia pelo orçamento.
Etapa 3 — Mapa de compensação de registro. A densidade desigual de cobre nas camadas internas causa uma expansão não uniforme do painel durante a laminação, deslocando as posições reais do cobre em relação às coordenadas CAD. O CAM calcula um mapa de distorção para todo o painel e pré-desloca as posições de perfuração a laser para compensar. Camadas internas com distribuição de cobre muito desigual (80% no centro, 20% nas bordas) tornam esse modelo menos preciso, aumentando o erro de posicionamento.
Etapa 4 — Geração de janelas de máscara conformal. Para perfuração com CO₂, o CAM gera janelas de corrosão de cobre ao redor de cada via cega — diâmetro da janela = diâmetro da via + 50–75 µm de cada lado. Se o projeto da sua almofada de contato na camada externa não deixar cobre suficiente ao redor dessas janelas, o CAM sinalizará geometrias marginais.
6.2 O que incluir em seus arquivos para evitar idas e vindas
- Espessura do dielétrico curado por camada, não apenas no estilo pré-impregnado: “1080 prepreg, curado 60µm ±5µm” — e não “1080”. Isso fixa a relação de aspecto e o cálculo da impedância simultaneamente.
- Cego por meio de pares de camadas explicitamente declarados: Nas notas de fabricação, consta a indicação "Vias cegas Camada 1→Camada 2 (ambas as faces)". Os engenheiros de CAM já se depararam com tantos pares de camadas especificados incorretamente que uma menção explícita evita uma solicitação de revisão.
- Locais de inserção de vias identificados: Liste por referências, nome da rede ou PDF marcado. Sem isso, o CAM aplica seu processo de preenchimento padrão — que pode ser um tampão de resina, e não um preenchimento de cobre.
- Nota sobre o equilíbrio do cobre para camadas esparsas: Se uma camada for intencionalmente esparsa (30% de cobre por razões de impedância), indique isso explicitamente para que o engenheiro de CAM não a sinalize como um possível erro de projeto.
6.3 Quais são as principais causas de atrasos na revisão?
- O arquivo de furação de vias cegas não distingue em qual camada quais vias terminam — o CAM precisa reconstruir a partir da geometria sobreposta.
- A especificação Stack-up define o pré-impregnado apenas por estilo — o fabricante deve confirmar qual variante está em estoque e se ela atende à proporção desejada.
- Vias em pad e vias cegas padrão não são diferenciadas — o fabricante não pode determinar os requisitos do processo de preenchimento.
- A especificação de impedância faz referência a uma camada plana que não existe na estrutura de camadas submetida.
Nenhuma dessas opções exige alteração no projeto. Elas exigem documentação, o que leva 30 minutos e economiza 48 horas.
7) Fatores de custo da perfuração a laser: o que influencia o aumento ou a redução do seu orçamento de perfuração a laser?
7.1 Cinco variáveis que influenciam o preço
Variável 1 — Contagem de vias. O tempo de usinagem a laser é o gargalo do HDI. 6,000 vias cegas por painel levam 3 vezes mais tempo para serem perfuradas do que 2,000. A otimização do projeto — usando furos passantes enterrados para substituir cadeias de vias cegas empilhadas, compartilhando vias entre pares de sinais adjacentes — reduz diretamente a contagem de vias e o custo.
Variável 2 — Diâmetro do furo e número de disparos. Um furo de 0.10 mm requer de 6 a 10 disparos de laser (padrão de trepanação). Um furo de 0.15 mm requer de 3 a 5. Em um painel com 3,000 furos, a troca daqueles que não requerem 0.10 mm por furos de 0.15 mm economiza aproximadamente 30 a 40% do tempo da máquina a laser. Redução de custos real e mensurável.
Variável 3 — Número de ciclos de laminação. Cada ciclo acrescenta 2 a 3 dias e um custo proporcional. Tipo I (2 ciclos) → Tipo II (3 ciclos) → Tipo III (4 ou mais ciclos) acrescentam aproximadamente 25 a 35% por ciclo adicional.
Variável 4 — Requisito de preenchimento com cobre. O preenchimento por eletrodeposição de cobre para vias empilhadas adiciona de 18 a 30 horas por ciclo de preenchimento. Se vias escalonadas (deslocamento horizontal ≥0.20 mm entre pares adjacentes) funcionarem no seu roteamento, eliminar o requisito de preenchimento economiza de 20 a 35% do custo HDI por camada.
Variável 5 — Tipo de laser. O laser de CO₂ tem custo padrão. O laser UV (necessário para dielétricos que não sejam FR4) adiciona de 15 a 25% ao custo. Considere esse custo adicional se a sua estrutura utilizar laminados especiais de baixa perda ou à base de PTFE nas camadas de sobreposição.
7.2 Índice de custos por tipo de construção
| Tipo de construção | Ciclos de laminação | Custo versus padrão da MLB | Tempo de espera típico |
|---|---|---|---|
| Multicamadas padrão (sem HDI) | 1 | 1.0 × | 5 – 7 dias |
| Vias escalonadas do tipo I (1+N+1) | 2 | 1.5–1.8× | 8 – 11 dias |
| Preenchimento de cobre tipo I + via-in-pad | 2 | 1.8–2.2× | 9 – 12 dias |
| Tipo II (2+N+2), escalonado | 3 | 2.0–2.5× | 11 – 14 dias |
| Vias de preenchimento de cobre tipo II empilhadas | 3 | 2.5–3.2× | 13 – 16 dias |
| Tipo III / HDI de qualquer camada | 4+ | 3.5–5.0× | 14 – 21 dias |
8) Os 8 erros de design que são detectados na revisão DFM
Esses problemas aparecem com mais frequência nas avaliações de projeto HDI DFM. Todos podem ser corrigidos antes da fabricação — nenhum exige um redirecionamento completo.
- Cegueira por meio da conexão de camadas não adjacentes. Uma via cega de L1 a L3 em uma construção do Tipo I não é fabricável — o laser para no primeiro cobre que encontra (L2). Solução: duas vias cegas sequenciais por meio de configuração escalonada ou empilhada.
- Proporção de aspecto acima de 0.8:1 devido ao pré-impregnado incorreto. Normalmente causado pela especificação de pré-impregnado 2116 (cura com espessura de 110–130 µm) com vias de 0.10 mm. Solução: trocar o pré-impregnado de construção para o tipo 1080 com espessura curada de 60–70 µm.
- 1 oz de cobre em camadas de HDI. Degrada a qualidade da janela da máscara conformal e aumenta o diâmetro mínimo efetivo do furo metalizado para 0.12–0.13 mm. Solução: especificar ½ oz (17 µm) de cobre nas camadas de acúmulo nas notas de fabricação.
- Plataformas de terreno dimensionadas no mínimo absoluto, sem margem de segurança. Qualquer variação no registro causa problemas. Solução: utilize os valores recomendados para produção na Seção 2.2.
- Via-in-pad não identificada nas notas de fabricação. O fabricante aplica um tampão de resina padrão em todos os vias cegos; as localizações de vias em pads recebem o processo incorreto. Correção: listar explicitamente as localizações de vias em pads com preenchimento de cobre e planarização CMP especificadas.
- Vias empilhadas onde vias escalonadas funcionariam. Adicionando custos desnecessários de preenchimento com cobre e mais de 30 horas de processamento. Solução: verificar se é possível obter um deslocamento horizontal de 0.20 mm entre os pares de vias — em caso afirmativo, usar um deslocamento escalonado.
- Espessura do dielétrico não especificada, apenas o tipo pré-impregnado. O fabricante utiliza a variante disponível em estoque, que pode diferir dos 75 µm assumidos pela sua ferramenta EDA. Solução: especifique a espessura do dielétrico curado por camada, com a respectiva tolerância.
- O desequilíbrio na densidade do cobre cria risco de desvio de registro. Camadas internas com menos de 25% de cobre em uma das metades causam expansão não uniforme do painel e acúmulo de erros de registro ao longo dos ciclos de laminação. Solução: adicione preenchimento de cobre hachurado nas regiões com pouca cobertura — não é necessário conectá-lo a nenhuma rede.
8.1 Infraestrutura de perfuração a laser da Highleap
A Highleap Electronics oferece capacidade completa de produção HDI:
- Laser CO₂: 6 sistemas, mínimo de 0.10 mm, 400–600 vias/min, processo de máscara conformal para FR4 e todos os laminados compatíveis com FR4.
- Laser UV: 2 sistemas, espessura mínima de 0.075 mm, ablação direta de cobre — laminado especial de baixa perda, compatível com PTFE e poliimida
- Preenchimento de cobre: Preenchimento com cobre eletrodepositado e polimento químico-mecânico (CMP) para protrusão ≤15µm; especificação de vazios ≤8% (excede a especificação IPC-6012D Classe 3 ≤10%)
- Tipos de construção: Tipos I a III, HDI de qualquer camada com até 4 camadas de acúmulo por face, híbrido HDI rígido-flexível
- Análise da DFM: Cada orçamento HDI inclui verificação da proporção da tela, verificação do par de camadas e revisão da especificação de preenchimento de cobre em até 24 horas — com recomendações específicas de correção, não apenas avisos de rejeição.

Posts recomendados
Como comparar orçamentos de PCBs de 6 camadas antes de fazer o pedido
Comparar orçamentos de PCBs de 6 camadas não é apenas uma questão de...
Fabricante de PCBs de 6 camadas com prazos de entrega rápidos na China.
A Highleap Electronics fabrica circuitos impressos de seis camadas...
Fabricante de PCB TG150 para fabricação e montagem
A Highleap Electronics fabrica placas de circuito impresso TG150 para...
Seleção e fabricação de materiais para PCB TG140
Índice TG140 Materiais e Seleção de PCBs...
Como obter um orçamento para PCBs
Vamos realizar uma análise DFM/DFA para você e entraremos em contato com um relatório. Você pode enviar seus arquivos com segurança pelo nosso site. Precisamos das seguintes informações para lhe fornecer um orçamento:
-
- Gerber, ODB++ ou .pcb, especificação.
- Lista de materiais caso necessite de montagem
- Qtd.
- Hora de virar
Além da fabricação de PCBs, oferecemos uma gama completa de serviços eletrônicos, incluindo design de PCBs, PCBA e soluções completas. Seja para prototipagem, verificação de design, fornecimento de componentes ou produção em massa, oferecemos suporte completo para garantir o sucesso do seu projeto.
Para serviços de PCBA, forneça sua BOM (Lista de Materiais) e quaisquer instruções específicas de montagem. Também oferecemos análise DFM/DFA para otimizar seus projetos quanto à capacidade de fabricação e montagem, garantindo um processo de produção tranquilo.