
Prevenirea defectelor de laminare orb prin PCB
Cuprins
- Laminare orbă prin PCB: Construcție secvențială vs. proces cu un singur ciclu
- Cerințe privind ciclul de laminare în funcție de tipul HDI
- Pregătirea pre-laminare: Stratul interior și cerințele materialelor
- Ciclul presei de laminare: parametri, faze și controlul procesului
- Prelucrare interciclu: Inspecție, găurire și placare între cicluri
- Defecte comune de laminare, cauze principale și prevenire
- Procesul de laminare controlată Highleap pentru PCB-uri HDI
Laminare secvențială orbă prin PCB — Informații cheie despre proces
- PCB standard: 1 ciclu de laminare (toate straturile presate simultan)
- IDH de tip I: 2 cicluri de laminare — miezul mai întâi, apoi straturile exterioare de acumulare
- IDH de tip II: 3 cicluri de laminare — adaugă câte un strat de depunere pe fiecare parte
- IDH de tip III: 4–6 cicluri — îngropate prin procesarea miezului înainte de acumulările exterioare
- Minim per ciclu: 8–12 ore (timp de întărire + răcire) — incompresibil din punct de vedere fizic
- Cerință de înregistrare: ±0.075 mm strat la strat (față de ±0.15 mm PCB standard)
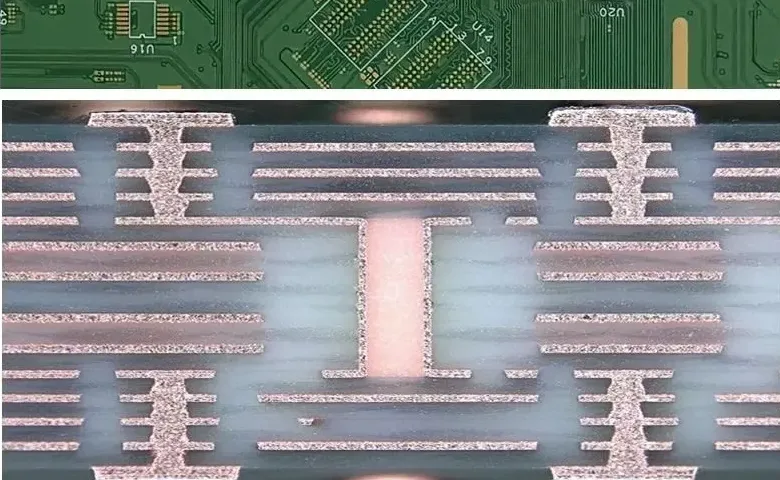
Procesul de laminare orb prin intermediul PCB-urilor este diferențiatorul fundamental dintre fabricarea HDI și fabricarea standard a PCB-urilor. În timp ce plăcile standard utilizează un singur ciclu de laminare - toate straturile presate simultan, apoi găurite mecanic - plăcile HDI orb prin intermediul plăcilor necesită laminare secvențială: fiecare strat de acumulare este laminat, inspectat, găurit cu laser și placat înainte de a putea fi adăugat următorul strat. Tipul I HDI necesită 2 cicluri de laminare; Tipul II necesită 3; Tipul III cu via-uri îngropate necesită 4-6. Fiecare ciclu contribuie cu 8-12 ore de timp de proces necompresibil, motiv pentru care timpii de livrare HDI sunt de 2-3 ori mai lungi decât la PCB-urile standard și de ce costul de fabricație a PCB-urilor îngropate orb prin intermediul plăcilor crește neliniar odată cu complexitatea. Acest ghid acoperă fiecare etapă a procesului de laminare secvențială, cu parametrii de proces și practicile de prevenire a defectelor care determină rezultatele privind randamentul și fiabilitatea.
Solicitați fabricație HDI cu laminare controlată
1. Laminare orbă prin laminare PCB: Construcție secvențială vs. Proces cu un singur ciclu
1.1 De ce laminarea standard nu poate produce fire de contact oarbe
În fabricarea standard a PCB-urilor multistrat, toate straturile sunt presate împreună într-un singur ciclu de laminare. După laminare, găurile străpunse sunt găurite mecanic de sus în jos, trecând prin toate straturile. Acest lucru funcționează deoarece găurile străpunse sunt accesibile de pe ambele suprafețe ale plăcii.
Prin definiție, canalele de acces oarbe se termină la un anumit strat interior și nu penetrează întreaga grosime a plăcii. Nu pot fi formate după ce toate straturile sunt laminate deoarece:
- Găurirea mecanică nu se poate opri în mod fiabil la grosimea exactă a dielectricului corespunzătoare unui strat interior specific fără riscul de supra-găurire.
- Găurirea cu laser (care poate atinge o adâncime controlată) nu are suficientă energie pentru a penetra mai mult de 1-2 straturi de FR-4 preimpregnat într-o singură trecere
- Stratul interior de cupru pe care trebuie să aterizeze via oarbă este accesibil doar înainte ca straturile de deasupra să fie laminate.
Laminarea secvențială rezolvă această problemă prin construirea plăcii strat cu strat: laminați miezul interior, apoi găuriți și placați vias oarbe în primul strat de acumulare înainte de a adăuga următorul.
1.2 Construcție secvențială vs. laminare simplă: Comparație de procese
| Atribut | PCB standard (ciclu unic) | HDI de tip I (secvențial, 2 cicluri) | HDI de tip III (secvențial, 4–6 cicluri) |
|---|---|---|---|
| Tipul de via realizabil | Numai gaură traversantă | Orb L1–L2, L(n-1)–Ln | Exterior orb + interior îngropat |
| Diametrul minim al via | 0.20 mm (mecanic) | 0.10 mm (laser) | 0.10 mm (laser) |
| Cicluri de laminare | 1 | 2 | 4-6 |
| Timp de livrare vs. standard | De bază | 1.4–1.8× | 2.0–3.0× |
| Cost vs. standard | De bază | 2.3–3.2× | 5.8–9.5× |
| Cerința de înregistrare | ± 0.15mm | ± 0.075mm | ± 0.050mm |
1.3 De ce fiecare ciclu suplimentar de laminare crește costurile și riscurile
Fiecare ciclu de laminare adaugă:
- Cost direct: Timp de presare, material preimpregnat, timp de baie de placare — aproximativ 18–45 USD/placă la cantități prototip
- Acumularea erorilor de înregistrare: Fiecare ciclu introduce o incertitudine de înregistrare de ±0.025–0.075 mm. După 4 cicluri, incertitudinea cumulativă poate ajunge la ±0.10–0.15 mm — apropiindu-se de specificația inelului inelar pentru HDI de înaltă densitate.
- Riscul de randament: Fiecare ciclu are o probabilitate de 1-3% de defecțiune a procesului (delaminare, gol, eroare de înregistrare) care necesită eliminarea panoului respectiv. Pe parcursul a 4 cicluri, probabilitatea de defecțiune a cel puțin unui ciclu ajunge la 4-12%.
- Expunere termică: Fiecare ciclu de laminare supune straturile finalizate anterior unei alte excursii de 170–190°C. Materialele sensibile la Tg pot suferi o deplasare Dk. Materialele pe bază de PTFE necesită o gestionare deosebit de atentă a temperaturii.
Acest efect de compunere este motivul pentru care HDI de tip III costă de 5.8–9.5 ori prețul standard al PCB-urilor, în ciuda faptului că conține doar de 1.5–2 ori mai mult material - complexitatea procesului, nu materialul, este cea care determină costul.
2. Cerințe privind ciclul de laminare în funcție de tipul HDI
2.1 Secvența de laminare HDI de tip I
Tipul I (1+N+1): Un strat de acumulare pe fiecare parte a miezului, fire oarbe care leagă L1–L2 și L(n-1)–Ln.
Ciclul 1 — Laminarea miezului:
- Intrare: Miezuri din stratul interior (L2 până la L(n-1)) imagistice și gravate, prepreg între miezuri, strat subțire folie de cupru pe suprafețele exterioare
- Ieșire: Miez interior complet laminat cu suprafețe exterioare din cupru solid (acestea vor deveni L2 și L(n-1) după prelucrarea exterioară)
- Inspecție: Măsurarea grosimii, înregistrarea reperelor cu raze X, verificarea vizuală a delaminării
Ciclul 2 — Laminare cu acumulare exterioară:
- Intrare: Miez din Ciclul 1 (cu găurire orbă prin găurire, despăturire și cupru electrolit între cicluri), prepreg găuribil cu laser, folie exterioară subțire de cupru (de obicei folie de 12–18 µm)
- Rezultat: Stivă multistrat completă cu toate straturile lipite
- După Ciclul 2: Imagistica stratului exterior, gravare, mască de lipire, finisare suprafață, testare
2.2 Secvența de laminare HDI de tip II
Tipul II (2+N+2): Două straturi de acumulare pe fiecare parte, permițând o jaluzeală pe două niveluri prin suprapunere (L1–L2 și L2–L3).
Ciclul 1 — Laminarea miezului: La fel ca la ciclul 1 de tip I.
Ciclul 2 — Prima acumulare exterioară:
- Prepreg găuribil cu laser, laminat pe miez
- După acest ciclu: Prima trecere de găurire cu laser (viații oarbe de la L2 în miez), despăturire, cuprare electrolitică, galvanizare
- Dacă sunt suprapuse fire de contact: umplere cu rășină + planarizare înainte de Ciclul 3
- Dacă viile sunt decalate: direct la Ciclul 3 fără umplere
Ciclul 3 — A doua acumulare exterioară:
- Al doilea prepreg perforabil cu laser, laminat peste structura ciclului 2
- După acest ciclu: A doua trecere de găurire cu laser (viae oarbe de la L1 la pad-ul L2), despăturire, electrolit, placare
- Apoi începe procesarea stratului exterior
2.3 HDI Tip III: Miez îngropat prin procesare
Tipul III adaugă procesarea via-urilor îngropate înainte de aplicarea straturilor exterioare de acumulare. Pentru un tip III cu 10 straturi și via-uri îngropate L4-L5:
Subciclul central 1 — L4–L5 îngropat prin formațiune:
- Laminatul central (doar straturile L4-L5) este găurit mecanic și placat pentru butoaie de trecere îngropate
- L4 și L5 sunt reprezentate cu plăcuțe de conectare îngropate și urme de interconectare
- Subansamblul miezului inspectat și oxidat
Subciclul 2 al miezului — Laminare completă a miezului:
- Subansamblul L4–L5, miezurile stratului interior rămas și prepreg-ul sunt laminate împreună
- Vialele îngropate sunt acum închise permanent în interiorul miezului
Cicluri de acumulare exterioară (aceleași ca la tipul I sau II): Se aplică peste miezul complet.
Fiecare pereche suplimentară de straturi de via îngropate în miez adaugă un ciclu complet de perforare mecanică-placă-laminare înainte de a începe acumulările exterioare.
3. Pregătirea pre-laminare: Stratul interior și cerințele materialelor
3.1 Cerințe de calitate pentru stratul interior
Rezultatul fiecărui ciclu de laminare depinde de calitatea fabricării stratului interior precedent:
Curățenia suprafeței de cupru: Orice contaminare organică (ulei, amprente, reziduuri de fotorezistent) de pe interiorul cuprului previne aderența rășinii. Suprafețele de cupru sunt curățate printr-un proces în mai multe etape: curățitor alcalin, micro-gravare (îndepărtarea cuprului de 1-2 µm), clătire acidă, clătire cu apă deionizată. Curățenia este verificată prin testul de rupere a apei - o suprafață curățată corespunzător prezintă o umezire uniformă; contaminarea provoacă apariția de perle.
Tratament cu oxid: Cuprul netratat are o energie superficială scăzută și o aderență slabă la rășina epoxidică. Tratamentul cu oxid brun sau oxid negru aspră suprafața cuprului de la 0.3–0.5 µm (gravat) la 1.5–3.0 µm, îmbunătățind dramatic rezistența la decojire. Sistemele moderne de „microgravare” sau „promovare a aderenței organice” (de exemplu, MacDermid MultiBond, Atotech Universal Etch) pot înlocui oxidul în anumite sisteme de rășină, dar trebuie să fie calificate pentru chimia specifică a prepreg-ului.
Precizie de înregistrare: Țintele straturilor interioare (de obicei elemente de cupru în formă de cruce) trebuie să se încadreze în limita a ±0.075 mm față de pozițiile lor nominale pentru ca programele de găurire ulterioare să mențină inelul circular. Straturile din afara acestei toleranțe sunt eliminate înainte de laminare - nu după.
3.2 Pregătirea și stadializarea prepreg-ului
Prepreg-ul (țesătură din fibră de sticlă preimpregnată cu rășină epoxidică parțial întărită în stadiul B) este materialul de legătură dintre straturile de cupru. Cerințe de prelaminare:
Controlul umidității: Prepreg-ul absoarbe umezeala din aerul ambiant. Umiditatea peste 0.2% provoacă:
- Generarea de abur în timpul laminării, creând goluri și bășici
- Tg redus al laminatului întărit
- Delaminarea la interfața cupru-rășină în timpul prelucrării termice ulterioare
Prepreg-ul trebuie depozitat la temperaturi sub 21°C și cu o umiditate relativă de 50%. Panourile depozitate în medii necontrolate mai mult de 24 de ore trebuie coapte la 120°C timp de 2 ore înainte de utilizare.
Selectarea prepreg-ului pentru straturile de acumulare perforabile cu laser: Prepreg-urile de acumulare exterioare pentru formarea unor via-uri oarbe trebuie să fie perforabile cu laser fără carbonizare care ar contamina pereții. Prepreg-ul standard din pânză de fibră de sticlă țesută este dificil de perforat cu laser în mod curat; prepreg-urile nețesute sau din pânză de sticlă modificată cu conținut redus de fibră de sticlă (de exemplu, Panasonic R-1661W, prepreg Isola I-Tera MT40, laminat special cu pierderi reduse , un strat de legătură laminat special cu pierderi reduse) sunt specificate pentru straturile de acumulare unde este planificată perforarea oarbă prin laser (consultați găurirea cu laser pentru formarea de microvia-uri ).
3.3 Selectarea foliei de cupru pentru straturile de depunere
Straturile exterioare de acumulare utilizează de obicei o folie de cupru mai subțire (9–18 µm) decât miezurile interioare (17–35 µm). Folie mai subțire:
- Permite o rezoluție mai fină a imaginii (2/2 mil urme/spațiu față de minimum 3/3 mil pentru folia groasă)
- Reduce cantitatea de cupru pe care laserul trebuie să o ablaționeze înainte de a ajunge la prepreg, îmbunătățind calitatea peretelui
- Necesită o manipulare mai atentă pentru a preveni șifonarea în timpul laminării
Pentru proiectele care utilizează cupru LP (Profil redus) sau VLP (Profil foarte redus) pentru a reduce pierderile de inserție de înaltă frecvență, aceste folii sunt utilizate exclusiv pe straturile exterioare ale semnalului, unde frecvența semnalului justifică costul suplimentar. Straturile interioare ale miezului pot utiliza cupru ED standard.
4. Ciclul presei de laminare: parametri, faze și controlul procesului
Straturile interioare, prepreg-ul și folia de cupru au fost încărcate în cartea de presă. Se aplică o presiune de contact (50–100 PSI) înainte de încălzire pentru a preveni deplasarea straturilor în timpul procesului de încălzire în rampă.
Temperatura presei crește cu 2–4°C/min până la 175–185°C. Rampa lentă permite evaporarea umidității și curgerea uniformă a rășinii înainte de începerea gelificării.
Se aplică presiune maximă de laminare (300–400 PSI). Rășina curge, umple golurile și se reticulează. Durata este stabilită de chimia rășinii — nu poate fi scurtată.
Temperatura este redusă la 2–4°C/min. Răcirea rapidă provoacă deformarea prin nepotrivire CTE și delaminare latentă. Această fază nu poate fi accelerată.
Măsurarea grosimii, inspecție vizuală, verificarea înregistrării stratului cu raze X (codoarele de referință interioare trebuie să fie în limita a ±0.075 mm față de țintele de foraj).
4.1 Fazele ciclului de presare în detaliu
Faza 1 — Încărcare și presiune inițială:
Stiva este încărcată în cartea de presă între filmele de protecție și plăcile de oglindă. Se aplică o presiune de contact inițială (50–100 PSI) înainte de începerea încălzirii pentru a preveni deplasarea stratului în timpul creșterii inițiale a temperaturii.
Faza 2 — Creștere graduală a temperaturii (60–90 de minute):
Temperatura crește de la temperatura ambiantă până la punctul de referință al temperaturii de întărire (de obicei 175–185°C pentru FR-4 standard, până la 195°C pentru clasele cu Tg ridicat). Rata de creștere este controlată la 2–4°C/minut. Scopul rampei lente:
- Evaporează orice umiditate reziduală înainte ca rășina să curgă
- Permite rășinii să atingă temperatura de curgere (130–150°C) uniform pe panou înainte de începerea gelificării complete
- Minimizează gradientul termic pe panou — important în special pentru panourile mari, unde diferența de temperatură de la margine la centru poate cauza o întărire neuniformă dacă este accelerată prea repede
Faza 3 — Presiune maximă și timp de întărire (90–180 minute):
Presiunea maximă de laminare (300–400 PSI pentru standardul FR-4) se aplică atunci când rășina atinge temperatura de curgere. Rășina curge, umple golurile și golurile și începe reticularea (gelatizarea). Timpul de întărire continuă până când rășina atinge temperatura de transfer (Tg) maximă - măsurată prin DSC (calorimetrie diferențială cu scanare) pe probe de proces. Timpul de întărire insuficient produce plăci cu Tg sub standard, rezistență redusă la exfoliere și dilatare termică (CTE) pe axa z ridicată - toate acestea cauzând probleme de fiabilitate în exploatare.
Faza 4 — Răcire controlată (3–5 ore):
După menținerea timpului de întărire, temperatura presei este redusă la o rată controlată de 2–4°C/minut. Această rată este determinată de diferența de coeficient termic de debit (CTE) dintre straturile de cupru (17 ppm/°C în plan) și laminat (14–18 ppm/°C în plan, 50–70 ppm/°C pe axa z). Răcirea mai rapidă introduce tensiuni reziduale care cauzează:
- Deformare imediată (curbură și răsucire vizibilă care depășește IPC-6012 limite de ±0.75%)
- Tensiuni interne care se manifestă ca delaminare latentă în timpul ciclurilor termice ulterioare
- Microfisurarea la punctele de intrare ale forajului în timpul operațiunilor ulterioare de foraj
Faza de răcire este cea mai frecvent scurtată etapă a procesului în fabricarea HDI cu costuri reduse - și cea mai frecventă cauză a deformării și a defecțiunilor de fiabilitate la plăcile produse sub presiunea costurilor.
4.2 Presă cu deschidere multiplă vs. presă cu deschidere unică
Presele cu deschideri multiple procesează simultan mai multe stive de panouri (de obicei 8-12 deschideri), fiecare deschidere conținând unul sau mai multe panouri separate prin plăci de oglindă. Acest lucru crește randamentul fără a modifica timpul per ciclu.
Presele cu vid cu o singură deschidere sunt utilizate pentru:
- HDI de înaltă complexitate cu stivuiri asimetrice unde distribuția uniformă a presiunii este critică
- Preimpregnate subțiri pentru acumulare (sub 60 µm) unde este necesar vid pentru a preveni formarea golurilor
- Materiale pe bază de PTFE unde profilurile de temperatură și presiune diferă de FR-4 și contaminarea încrucișată între încărcăturile de presare reprezintă o preocupare
Pentru orice laminat de înaltă frecvență umplut cu PTFE sau ceramică, liniile de presare trebuie dedicate sau curățate temeinic între ciclurile de producție cu material FR-4 și HF. Contaminarea încrucișată a materialelor PTFE cu rășina FR-4 modifică constanta dielectrică și este dificil de detectat fără analiză distructivă.
4.3 Controlul și monitorizarea procesului
Laminarea producției în fabricile HDI de calitate include:
Monitorizarea termocuplurilor: Mai multe termocuple sunt plasate în registrul de presare la colțurile și centrul panoului. Curbele de temperatură sunt înregistrate pentru fiecare ciclu și revizuite în raport cu fereastra profilului de presare validată. Orice panou în care un termocuplu a căzut în afara ferestrei profilului este semnalizat pentru verificare dimensională și a secțiunii transversale.
Cupoane de testare pentru curgerea rășinii: Cupoane mici de testare plasate la marginile panourilor colectează curgerea rășinii în timpul laminării. Curgerea rășinii în afara intervalului acceptabil (prea puțină = goluri, prea multă = delaminarea marginii) declanșează investigarea conținutului de umiditate al lotului de prepreg și calibrarea temperaturii presei.
Măsurarea grosimii panoului: Grosimea post-laminare este măsurată în peste 9 puncte per panou. Variațiile care depășesc ±10% din valoarea nominală declanșează verificarea distribuției neuniforme a presiunii sau a variației lotului de prepreg.

5. Prelucrare interciclu: Inspecție, găurire și placare între cicluri
5.1 Inspecția post-laminare înainte de următorul ciclu
Fiecare ciclu trebuie să treacă de o inspecție înainte ca lucrarea să treacă la ciclul următor. Introducerea unui panou defect în ciclul următor este cea mai costisitoare eroare de calitate în fabricația HDI - defectul este ascuns, se aplică etape suplimentare de proces unui substrat fundamental defect, iar panoul este în cele din urmă scos din uz la inspecția finală.
Listă de verificare pentru inspecție între cicluri:
- Înregistrarea stratului cu raze X: reperele de referință ale stratului interior trebuie aliniate la o distanță de ±0.075 mm față de țintele de foraj
- Verificarea dimensională a panoului: lungimea, lățimea și grosimea în limitele specificațiilor
- Inspecție vizuală pentru depistarea blisterelor de delaminare, delaminării marginilor și golurilor de suprafață
- Eșantion în secțiune transversală (distructiv, pe cupoane de proces): verificarea golurilor din rășină, integritatea interfeței cupru-rășină, estimarea rezistenței la decojire
5.2 Găurire cu laser după fiecare ciclu de acumulare
Găurirea cu laser urmează fiecărei laminări exterioare de acumulare. Parametri cheie ai procesului:
Laser CO₂ pentru acumulare standard FR-4:
- Lungime de undă: 10.6 µm — bine absorbită de rășina organică, slab absorbită de cupru
- Etapa de ablație a cuprului: un prim impuls scurt ablaționează o „fereastră” din folia exterioară de cupru
- Ablație dielectrică: impulsurile ulterioare îndepărtează materialul prepreg până la placa de captare de pe stratul interior
- Diametrul minim al via: 0.10 mm finisat (0.12 mm găurit înainte de placare)
- Raport de aspect maxim: 1:1 (adâncime egală sau mai mică decât diametrul)
Laser UV (Nd:YAG) pentru pelicule subțiri și PTFE:
- Lungime de undă: 355 nm — ablație la rece fără carbonizare
- Utilizat pentru: prepreg sub 40µm, materiale flexibile din poliimidă, pelicule de acumulare pe bază de PTFE
- Cost mai mare per canal (0.015–0.040 USD) față de CO₂ (~0.008–0.025 USD/canal, referință)
- Calitate mai bună a pereților transversali — mai puține reziduuri, ablație mai curată
Tehnica măștii conformale: O metodă obișnuită pentru laserul CO₂ în care folia exterioară de cupru este gravată cu ferestre în locațiile cu via oarbă înainte de găurirea cu laser. Laserul CO₂ găurește apoi dielectricul din fereastra pre-deschisă fără a fi nevoie să penetreze cuprul. Acest lucru reduce numărul de impulsuri laser per via și îmbunătățește consistența peretelui via.
5.3 Desmear și Cupru fără electrod: Prin Pregătirea Pereților
După găurirea cu laser, pereții via conțin reziduuri din procesul de ablație:
- Rășină carbonizată (frământare prin burghiu) din ablația cu laser CO₂
- Reziduuri de fibră de sticlă din substratul prepreg
- Cupru oxidat pe placa de captură
Procedeul de despădurire cu permanganat:
- Agent de umflare: umflă stratul de burghiu pentru a îmbunătăți accesul la substanțe chimice
- Gravare cu permanganat: oxidează și îndepărtează rășina carbonizată și petele
- Reductor: neutralizează permanganatul rezidual și îndepărtează orice oxidare din cuprul plăcuței de captare
Pentru laminatele PTFE, plasma CF₄/O₂ înlocuiește permanganatul. Plasma îndepărtează reziduurile carbonizate fără a ataca matricea PTFE. Sunt necesare camere de plasmă dedicate — contaminarea cu PTFE în liniile standard de permanganat provoacă defecțiuni ale aderenței.
După despădurire, se aplică catalizator de paladiu pe toate suprafețele, inclusiv pe pereții de contact, și se depune cupru electrolitic (0.5–1.5 µm) pentru a crea un strat de însămânțare conductiv pentru galvanizare.
ℹ Eșalonat vs. Stivuit: Alegerea de design care determină costul de umplere
Microviile stivuite (direct una deasupra celeilalte, peste straturi) necesită umplere cu rășină + planarizare între ciclurile de laminare — adăugând 0.05–0.15 USD/via pentru umplere și 1.50–5.00 USD/panou pentru planarizare. Microviile decalate (decalaj ≥0.25 mm) elimină complet ambii pași. Pentru un design cu 600 de via-uri, diferența este de aproximativ 68 USD/placă (stivuită) față de 10.80 USD/placă (decalata) doar în costul de procesare a via-urilor — acestea sunt cifre ilustrative pentru un design cu 600 de via-uri; costurile reale variază.
5.4 Umplere prin interfață și planarizare pentru modele suprapuse
Pentru proiectele care utilizează viaje suprapuse (unde via L1-L2 este direct deasupra viajei L2-L3), via L2-L3 trebuie umplută și planarizată înainte de laminarea stratului de acumulare L1-L2:
Umplutură de rășină:
- Cerneala epoxidică sau polimerică este injectată în cilindrul de prindere sub vid sau prin aplicarea unei raclete.
- Umplerea trebuie să fie completă în proporție de peste 95%, fără goluri - golurile provoacă degazare în timpul refluxurii ulterioare a asamblării.
- Se întărește la 150–175°C timp de 60–90 minute
Planarizare:
- Suprafața umplută a căii de acces poate fi ușor bombată (supraumplutură) sau încastrată (subumplutură)
- Planarizarea mecanică (șlefuirea cu bandă sau rectificarea rotativă) îndepărtează materialul până când suprafața via este la nivel cu cuprul din jur, cu o diferență de ±15 µm.
- Această planeitate este esențială pentru ca laminarea ulterioară să se obțină o presiune uniformă și o grosime a liniei de lipire.
Impactul costurilor: Umplerea adaugă 0.05 USD–0.15 USD/via, planarizarea adaugă 1.50 USD–5.00 USD/panou. Pentru un design cu 600 de via-uri, umplerea și planarizarea împreună pot adăuga aproximativ 31.50 USD–95.00 USD/placă (interval de referință - costul real depinde de numărul de via-uri, material și furnizor). Acesta este motivul pentru care proiectarea eșalonată a via-urilor - care elimină ambii pași - are un impact atât de substanțial asupra costurilor. Consultați ghidul de costuri pentru PCB cu via-uri îngropate în mod oarbă pentru o comparație completă a costurilor arhitecturii via-urilor.
6. Defecte comune de laminare, cauze principale și prevenire
⚠ Cel mai frecvent mod de defecțiune a laminării HDI
Tratamentul insuficient cu oxid în stratul interior cauzează 40-60% din defecțiunile de delaminare. Rugozitatea suprafeței cuprului sub 1.5 µm (cuprul gravat este de 0.3-0.5 µm) oferă o rezistență inadecvată la exfoliere pentru aderența epoxidică. Tratamentul cu oxid brun sau tratamentul modern de promovare a aderenței organice este o etapă obligatorie a procesului - nu o îmbunătățire opțională a calității.
6.1 Delaminare
Definiție: Separare între un strat de cupru și laminatul adiacent de rășină/sticlă. Poate fi vizibilă ca o blister sau o bulă pe suprafața plăcii sau ascunsă și detectabilă doar prin secțiune transversală.
Cauze esentiale:
- Tratament insuficient cu oxid: rezistența la decojire a rășinii de cupru sub minimum 4 N/cm
- Umiditate prepreg peste 0.2%: generarea de abur în timpul întăririi creează goluri care se transformă în zone de delaminare
- Durata de întărire insuficientă: rășina parțial reticulată are o rezistență coezivă redusă
- Contaminarea suprafeței de cupru înainte de laminare
Prevenire: Calificarea tratamentului suprafeței de cupru (testare lunară a rezistenței la exfoliere pe cupoanele de producție), monitorizarea umidității prepreg-ului cu coacere obligatorie pentru materialele neconforme, prelevarea de probe din secțiunea transversală a cupoanelor de proces după fiecare lot de laminare.
6.2 Erori de înregistrare
Definiție: Țintele de foraj și plăcuțele stratului interior sunt nealiniate, rezultând un inel inelar redus sau zero la nivelul plăcuțelor de captare orb.
Cauze esentiale:
- Modificarea dimensională a panoului în timpul laminării: FR-4 suferă o ușoară expansiune XY în timpul întăririi (de obicei 0.02–0.05%). Programele de găurire trebuie compensate pentru această expansiune previzibilă.
- Instabilitate dimensională a stratului interior: straturile interioare care nu au fost gravate simetric (densitate diferită a cuprului sus față de jos) se curbează în timpul laminării, deplasând caracteristicile față de pozițiile lor nominale
- Nealinierea stivei de prese: pinii de înregistrare trebuie să se așeze corect; pinii așezați greșit permit deplasarea straturilor
Prevenire: Măsurarea înregistrării prin găurire cu raze X pe fiecare panou înainte de găurire (nu pe bază de eșantionare). Compensarea scalării grafice se aplică fiecărui strat pe baza caracteristicilor de dilatare a materialului măsurate. Analiza distribuției cuprului în timpul DFM-ului stratului interior pentru a marca modelele asimetrice înainte de producție.
6.3 Goluri și captarea aerului
Definiție: Buzunare de aer sau gaz în rășina întărită, care apar ca incluziuni asemănătoare delaminării sau goluri punctuale în secțiune transversală.
Cauze esentiale:
- Prepreg cu conținut insuficient de rășină pentru designul panoului dat (raportul ridicat dintre aria cuprului și a dielectricului necesită un flux de rășină mai mare)
- Vid insuficient în ciclurile de presare cu vid asistat
- Rampa inițială prea rapidă împiedică curgerea corectă a rășinii și degazarea înainte de gelificare
Prevenire: Specificațiile conținutului de rășină sunt adaptate la densitatea cuprului panoului. Laminare în vid pentru modele cu modele interioare dense de cupru. Protocoale validate ale ratei de creștere a temperaturii care asigură evacuarea completă a gazelor înainte ca rășina să se gelifice.
6.4 Deformare și arc
Definiție: Abaterea formei panoului care depășește limitele IPC-6012 (curbură și răsucire ≤0.75% din diagonala panoului pentru HDI Clasa 3, ≤1.5% pentru Clasa 2).
Cauze esentiale:
- Distribuție asimetrică a cuprului: dacă jumătatea superioară a stivei are semnificativ mai mult cupru decât jumătatea inferioară, CTE diferențial în timpul răcirii provoacă curbura spre partea cu conținut ridicat de cupru
- Răcire rapidă: gradientul termic de la suprafață la miezul panourilor groase în timpul răcirii rapide generează momente de încovoiere
- Prepreg și CTE ale miezului nepotrivite: materiale diferite din stivuire cu CTE-uri diferite creează tensiuni interne
Prevenire: Analiza bilanțului cuprului în timpul DFM — densitatea cuprului pe jumătățile superioare și inferioare ale stivuirii trebuie să fie în limita a ±10% una de cealaltă pentru modelele simetrice. Monitorizarea controlată a ratei de răcire. Pentru modelele asimetrice (inevitabile în unele aplicații), se pot adăuga elemente de cupru-cupru pe partea inversă pentru a echilibra stivuirea.
6.5 Variația grosimii
Definiție: Grosimea dielectricului post-laminare în afara specificațiilor de ±10%, ceea ce face ca dimensiunile traseului cu impedanță controlată să nu își atingă obiectivele.
Cauze esentiale:
- Curgere neuniformă a rășinii: curgere prea mare la marginile panoului (centru subțire), prea mică (margini groase) — cauzată de prepreg cu conținut de rășină nepotrivit
- Neuniformitatea presiunii de presare pe panouri mari
- Variația lotului de prepreg în ceea ce privește conținutul de rășină
Prevenire: Cartografierea grosimii în 9 puncte după fiecare ciclu de laminare. Măsurarea conținutului de rășină pe prepreg-ul primit (nu doar Dk și Df). Verificarea planeității plăcii de oglindă (plăcile de oglindă care se curbează după uzură introduc neuniformitate la presiune).
7. Procesul de laminare controlată Highleap pentru PCB-uri HDI
7.1 Echipamente și infrastructură de proces
Capacitatea de laminare HDI a Highleap include:
- Prese hidraulice cu deschidere multiplă și asistență în vid, cu uniformitate a temperaturii de ±1°C pe placa de presare
- Linii de presare dedicate pentru familii de laminate speciale cu pierderi reduse din PTFE/PTFE — fără contaminare încrucișată cu liniile de presare FR-4
- Depozitare prepreg cu climă controlată la ≤21°C, ≤45% RH cu monitorizare a umidității per lot
- Înregistrare în linie a termocuplurilor pentru fiecare ciclu de laminare în producție
- Măsurarea înregistrării stratului cu raze X pe 100% din panouri (fără eșantionare) înainte și după găurirea cu laser
7.2 Protocolul de inspecție interciclu
Între fiecare ciclu de laminare, Highleap efectuează:
- Verificare 100% a înregistrării cu raze X: toate valorile de referință ale stratului interior măsurate, nu prelevate de probe
- Maparea grosimii panourilor în 9 puncte: orice panou în afara a ±10% este eliminat din producție
- Inspecție vizuală pentru depistarea blisterelor de delaminare și a separării marginilor
- Secțiune transversală a cuponului de proces (un cupon per lot de producție): măsurarea rezistenței la decojire, verificarea golurilor din rășină, evaluarea calității interfeței cupru-rășină
Această poartă inter-cicluri detectează 85-90% din defectele de laminare înainte de a se aplica investiții suplimentare în proces unui panou compromis. Costul detectării unui defect la inspecția inter-cicluri față de testul electric final: aproximativ 15 USD față de 85 USD în costuri de proces risipite (cifre ilustrative). Pentru implicațiile de cost ale randamentului și numărului de cicluri de laminare, consultați analiza costurilor PCB îngropate orb . Pentru implicațiile timpului de livrare al fiecărui ciclu de laminare, consultați ghidul HDI PCB time.
7.3 Manipularea materialelor și trasabilitatea loturilor
Fiecare lot de producție include trasabilitatea completă a materialului: numărul lotului prepreg, lotul foliei de cupru și lotul miezului laminat — toate legate de înregistrările de inspecție și de transportul producției. Pentru programele cu impedanță controlată, Dk-ul prepreg-ului este măsurat pe cupoanele lotului primite, iar valoarea măsurată este utilizată pentru calculul final al impedanței (nu valoarea nominală din fișa tehnică), asigurând că rezultatele cupoanelor TDR sunt reproductibile de la un lot la altul (consultați cerințele PCB cu impedanță controlată ).
7.4 Indicatori de calitate pentru laminarea HDI la Highleap
- Randament de laminare HDI de tip I (panoul trece toate inspecțiile interciclu): 97.8% în medie
- Randament de laminare HDI tip II: 95.2% în medie
- Randament de laminare HDI tip III: 91.6% în medie
- Rata de delaminare la inspecția finală: sub 0.3% din panourile expediate
- Randament la prima trecere cu impedanță controlată (în limita a ±10%): 98.1% din loturi
- Conformitate la deformare (curbură și răsucire în limitele specificațiilor): 99.2% din panourile HDI
Aceste valori sunt disponibile la cerere în scopul calificării furnizorilor.

Posturi recomandate

Fabricarea PCB-urilor TMM6
Fabricarea TMM6 este pagina de control al procesului pentru un DK mediu...

Fabricarea PCB-urilor TMM10 pentru designuri RF compacte
CuprinsCum micșorează TMM10 structurile RFTMM10 vs...

Fabricarea PCB-urilor și DFM pentru TMM10i
Fabricarea PCB-urilor TMM10i pune un accent mai puternic pe DFM deoarece...
Fabricarea PCB-urilor TMM13i
Fabricarea PCB-urilor TMM13i este destinată RF ultracompact...
Cum să obțineți o ofertă pentru PCB-uri
Permiteți-ne să executăm o analiză DFM/DFA pentru dvs. și să vă contactăm cu un raport.
Puteți încărca fișierele în siguranță prin intermediul site-ului nostru web.
Avem nevoie de următoarele informații pentru a vă oferi o ofertă de preț:
-
- Specificații Gerber, ODB++ sau .pcb.
- Lista BOM dacă aveți nevoie de asamblare
- Cantitate
- Timp de întoarcere