
Procesul de fabricație a PCB-urilor FR408HR și fiabilitatea multistrat

Fiabilitatea multistrat FR408HR este creată prin întregul proces de fabricație. Identitatea materialului, mișcarea stratului interior, echilibrul cuprului, cererea de rășină, laminarea, găurirea, pregătirea peretelui găurii, depunerea de cupru, operațiunile la adâncime controlată, inspecția și controlul modificărilor interacționează. Un laminat de înaltă performanță nu poate compensa o suprapunere slab definită sau un proces de interconectare necontrolat. Pentru fabricarea și asamblarea multistrat FR408HR , aprobarea suprapunerii, controalele laminării și expunerea la reflow ar trebui revizuite împreună cu cerințele de fiabilitate ale proiectului.
Acest ghid urmărește etapele de producție care afectează fiabilitatea multistrat FR408HR, de la pregătirea materialului și prelucrarea stratului interior până la laminare, găurire, placare, inspecție și controlul producției repetate.
Înainte de lansare, confirmați că stivuirea aprobată, cerințele de impedanță, specificațiile de material, structura găurilor și planul de inspecție corespund tuturor rutei de fabricație prevăzute.
De ce FR408HR necesită procesare controlată a PCB-urilor
FR408HR poate fi procesat în cadrul metodelor consacrate de PCB multistrat, dar traseul trebuie dezvoltat în funcție de construcția propriu-zisă. Comportamentul termic, curgerea rășinii, istoricul umidității, mișcarea dimensională, distribuția cuprului, arhitectura găurilor și expunerea repetată la căldură determină dacă placa finită este fiabilă.
Comportamentul materialului relevant pentru fabricație
Procesul de fabricație este afectat mai puțin de eticheta de marketing „FR-4 de înaltă performanță” și mai mult de comportamentul specific al materialului. Isola descrie FR408HR ca fiind compatibil cu procesul FR-4, dar ghidul său de procesare precizează, de asemenea, că recomandările furnizorilor sunt puncte de plecare pe care fiecare producător trebuie să le ajusteze și să le verifice în propriile echipamente și construcții de plăci.
Sistem termic
Tg ridicat și Td de 360°C oferă o marjă de material, în timp ce profilul de presare trebuie să atingă în continuare o întărire completă fără privare de rășină, curgere excesivă, pierderi de înregistrare sau substanțe volatile prinse.
Pregătirea legăturilor
Ghidul furnizorului recomandă tratamentul alternativ cu oxid pentru construcțiile fără plumb și pune accent pe uscarea straturilor interioare tratate înainte de așezare.
Comportamentul la găurire
Sculele cu helix mare sau sub așchiere, încărcările mai mici ale așchiilor decât punctele de pornire FR-4 convenționale, numărul controlat de lovituri și setările conservatoare pentru panouri groase sau cu conținut mare de cupru îmbunătățesc calitatea găurii.
Răspunsul la desmear
Sistemul de rășină poate fi decojit chimic sau procesat cu plasmă, dar rezultatul este determinat de timpul de fixare, transferul prin gaură, condițiile chimice, grosimea panoului și agitarea.
Mișcarea dimensională
Construcția, distribuția cuprului, direcția fibrei, designul marginii și ciclul de laminare afectează scalarea. Istoricul procesului trebuie separat prin construcție, mai degrabă decât redus la un factor de compensare universal.
Controlul umidității
Depozitarea prepreg-urilor, uscarea miezului tratat, coacerea plăcii finite atunci când este necesar, ambalarea cu barieră de umiditate, desicantul și disciplină de resigilare protejează marginea de lipire ulterioară.
Clasificați construcția înainte de a selecta ruta
| Tipul de construcție | Riscuri dominante | Accentul de revizuire |
|---|---|---|
| Placă convențională cu 6–10 straturi | Impedanță, echilibrul cuprului, grosimea, fiabilitatea PTH de bază și asamblarea. | Stivuirea producției, alocarea planurilor, cuprul finit, cupoanele și panotarea. |
| Multistrat industrial gros | Raportul de aspect al găurii, distribuția plăcilor, găuri prin presare, deformare și cicluri termice. | Arhitectura găurii, traseu de foraj conservativ, microsecțiune, dovezi de placare și masă termică de asamblare. |
| Panou de semnalizare cu număr mare de straturi | Acumulare de înregistrare, dielectrici subțiri, linii fine, pierderi, backdrill și via-uri dense. | Caracterizare dimensională, model de impedanță/pierdere, control prin stub și randament al panoului. |
| HDI cu laminare secvențială | Umiditatea subansamblului, cicluri multiple de presare, capturarea microvia, tensiunea prin suprapunere a via-urilor și înregistrarea. | Construcție ciclu cu ciclu, control al coacerii, umplere prin canale, echilibru al cuprului și testare a fiabilității. |
| Material hibrid multistrat | CTE mixt, flux mixt, compatibilitate a legăturilor, Dk/Df diferite și sursă. | Calificarea interfeței materialelor, ruta de laminare, modelul electric și controlul modificărilor. |
Această clasificare ajută la prevenirea complexității inutile. O placă convențională cu 10 straturi nu ar trebui să fie forțată într-o rută HDI deoarece fabrica o oferă, în timp ce un design BGA dens nu ar trebui tratat ca o stivă convențională cu găuri traversante doar pentru a reduce prețul cotat.
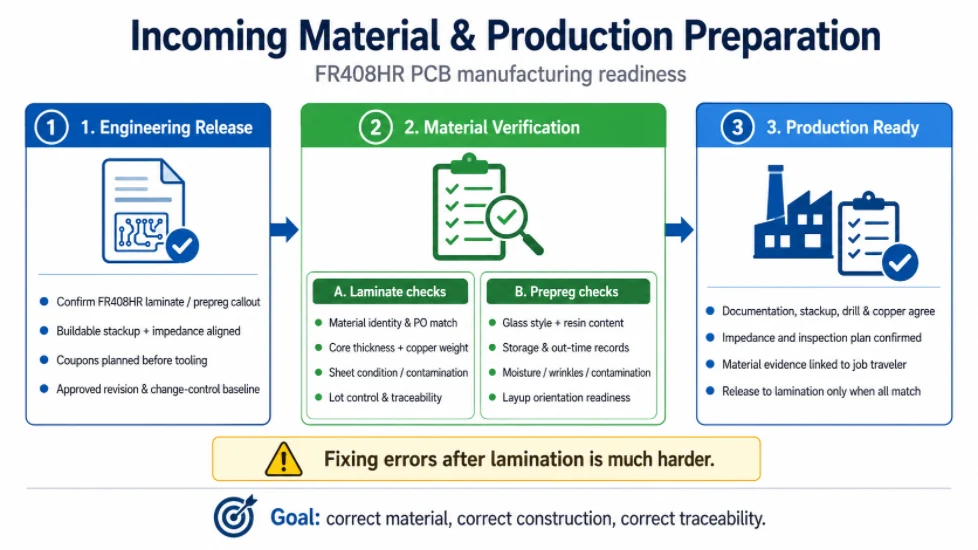
Materiale primite și pregătirea producției
Producția nu ar trebui să înceapă până când documentația emisă, construcția exactă a materialului, condițiile de depozitare, identitatea lotului, stivuirea, cuprul, datele de găurire, cerințele de impedanță și planul de inspecție nu sunt în concordanță. Erorile din această etapă devin din ce în ce mai greu de corectat după laminare.
Autorizație tehnică înainte de tăierea materialului
Procesul începe înainte ca primul panou să intre în producție. CAM și ingineria de proces trebuie să reconcilieze datele clientului cu construcțiile FR408HR disponibile și ruta calificată a fabricii.
Rezolvați apelul materialului
Desenul trebuie să identifice laminatul și prepreg-ul Isola FR408HR sau să definească echivalentele aprobate. Documentația de fabricație emisă trebuie să precizeze, de asemenea, dacă cerința se aplică fiecărui strat dielectric, dacă este permisă o construcție hibridă și dacă este necesară documentația materialului la expediere.
Transformă setul de designuri într-o construcție construibilă
Grosimile nominale ale dielectricului obținute printr-un instrument EDA nu identifică direct miezul și preimpregnatul care vor fi achiziționate. Producătorul selectează stilurile de sticlă disponibile, conținutul de rășină, greutățile de cupru și construcțiile nominale, apoi prezice grosimea presată după ce ia în considerare modelul de cupru și cererea de rășină. Proiectele cu impedanță controlată nu ar trebui să continue până când stivuirea de fabricație și tabelul de impedanțe nu sunt aliniate.
Definiți cupoanele și dovezile la planificarea panelului
Cupoanele de impedanță, probele de microsecțiune, probele de placare, probele de lipire și structurile de testare specifice clientului ocupă spațiu pe panou. Acestea trebuie planificate înainte de prelucrare. Adăugarea lor după optimizarea panoului poate modifica randamentul, costul sau livrarea.
Stabilirea liniei de bază pentru controlul schimbărilor
Revizia lansată ar trebui să identifice setul de date inginerești aprobate, materialul, stivuirea și planul de inspecție. Orice modificare ulterioară a construcției, foliei de cupru, finisajului suprafeței sau rutei de proces ar trebui evaluată în raport cu această linie de bază.
Verificarea, depozitarea și trasabilitatea materialelor FR408HR
Controlul de intrare previne construirea desenului corect cu materialul greșit. Verificarea poate include eticheta furnizorului, familia de materiale, grosimea miezului, greutatea cuprului, stilul sticlei prepreg, conținutul de rășină, starea tablei sau a rolei, starea de depozitare și cerințele de certificat specifice clientului.
Clădiri laminate
- Confirmați identitatea materialului și potrivirea cu comanda de achiziție.
- Verificați grosimea miezului și folia de cupru în raport cu călătorul de suprapunere.
- Inspectați starea tablei, deteriorarea marginilor, contaminarea, oxidarea și urmele de manipulare.
- Mențineți controalele de orientare sau direcție a fibrei atunci când planul de proces le impune.
- Segregați inventarul deținut de client, controlat pe loturi sau specific calificării.
Verificări prepreg
- Confirmați stilul sticlei și conținutul de rășină, în loc să vă bazați doar pe grosimea nominală totală.
- Verificați înregistrările de depozitare și de ieșire conform cerințelor furnizorului și fabricii.
- Protejați prepreg-ul de umiditate, contaminare, cute și expunere necontrolată în încăpere.
- Identificați dacă sculele sau pregătirea panoului tăiat vor afecta orientarea așezării.
Acceptarea materialelor trebuie documentată într-un mod pe care producția să îl poată utiliza. Un certificat depus la achiziții nu este suficient dacă operatorul de depozitare nu îl poate conecta la dispozitivul de comandă.
Imagistica stratului interior, gravare și pregătirea legăturilor
Geometria stratului interior trebuie să anticipeze gravarea, distribuția cuprului și mișcarea laminării. AOI, tratamentul de legare și îndepărtarea umidității protejează cartea multistrat de defectele care vor deveni inaccesibile după presare.
Imagistică, Gravare și Compensare Dimensională
Straturile interioare FR408HR sunt în general compatibile cu imagistica apoasă consacrată și cu agenții de corodare obișnuiți ai cuprului. Problema mai dificilă este comportamentul dimensional. Miezurile subțiri, modelele dezechilibrate ale cuprului, orientarea sticlei, marginile panourilor și ciclul de laminare selectat pot produce mișcări diferite în direcțiile de deformare și umplere.
Începeți de la istoricul procesului, apoi măsurați panoul real
Tabelele de compensare a furnizorilor pot oferi o referință inițială, dar fabrica ar trebui să caracterizeze mișcarea propriului echipament. Măsurătorile din prima rulare sunt deosebit de importante atunci când construcția, grosimea miezului, modelul de cupru sau ciclul de presare sunt noi. Scopul este de a plasa găurile perforate și imaginile stratului exterior peste plăcuțele stratului interior după laminare - nu doar de a potrivi dimensiunile grafice de dinainte de laminare.
Echilibrul cuprului afectează atât gravarea, cât și laminarea ulterioară
Suprafețele plane mari, insulele de cupru izolate, regiunile de semnal dense și ferestrele largi fără cupru creează o cerere și o solicitare inegală a rășinii. CAM poate adăuga modificări, poate modifica marginile panourilor sau poate recomanda modificări de aspect în afara circuitelor funcționale. Orice modificare care afectează impedanța controlată, spațierea de înaltă tensiune sau izolațiile definite de client trebuie aprobată.
AOI din stratul interior este prima poartă de izolare
Inspecția optică automată ar trebui să identifice deschiderile, scurtcircuitele, crestăturile, proeminențele, problemele de spațiu și defectele de imagistică înainte ca straturile să devină inaccesibile. Regulile de reparare ar trebui definite de clasa aplicabilă și de specificațiile clientului.
Îmbunătățirea legăturii și îndepărtarea umidității
Suprafața interioară de cupru necesită o textură și o chimie controlate pentru a susține aderența dintre straturi. Tratamentele alternative la oxid sunt utilizate în mod obișnuit pentru aplicațiile multistrat fără plumb. Procesul trebuie să producă o suprafață uniformă, fără a lăsa umiditate care să interfereze cu întărirea prepreg-ului.
Uscați straturile interioare tratate înainte de așezare
Ghidul de procesare Isola pune accentul pe uscarea după tratamentul de înlocuire a oxidului și identifică 120 de minute la 110°C sau mai mult ca recomandare inițială pentru furnizor pentru straturile care vor beneficia de servicii fără plumb. Fabrica trebuie să își valideze propria încărcare a uscătorului, aranjamentul rafturilor, distanța dintre panouri, uniformitatea temperaturii, timpul de transfer și condițiile de umiditate. Rezultatul important este un miez uscat la intrarea în stratificare, nu respectarea oarbă a unei valori de ceas.
Miezurile umede pot afecta întărirea și performanța pe termen lung
Umiditatea poate interfera cu întărirea rășinii, poate reduce comportamentul eficient la tranziția vitroasă, poate favoriza formarea golurilor sau delaminarea și poate reduce marginea în timpul asamblării. Straturile trebuie protejate de reabsorbție între uscare și așezare.
Compatibilitatea tratamentului de legare trebuie calificată
Oxidul negru redus, înlocuitorul de oxid și promotorii de aderență nu se comportă identic cu fiecare sistem de rășină. Procesul trebuie calificat pentru rezistența la exfoliere, expunerea termică, performanța inelului roz și așteptările clientului privind fiabilitatea.
Laminare multistrat și FR408HR
Laminarea multistrat transformă stratul aprobat într-o singură structură. Simetria, echilibrul cuprului, cererea de rășină, orientarea, curățenia, încărcarea presei, transferul de căldură, presiunea, vidul, întărirea și răcirea trebuie dezvoltate ca o singură operațiune controlată.
Arhitectură, simetrie și echilibru al cuprului
Înainte ca operatorii să construiască panoul multistrat, inginerii trebuie să înțeleagă cum se va comporta designul lansat ca panou compozit. Simetria, echilibrul cuprului, cererea de rășină și mișcarea dimensională nu sunt aspecte separate de proiectare; ele determină dacă ruta de laminare selectată poate produce o înregistrare, o grosime și o planeitate stabile.
Simetria începe cu dielectricul și masa de cupru
Funcțiile de oglindire a stratului sunt utile, dar construcția fizică contează mai mult. Grosimea miezului, grosimea prepreg-ului, greutatea cuprului, acoperirea cu cupru, plasarea planului și cuprul de suprafață ar trebui echilibrate în jurul centrului plăcii, acolo unde este posibil.
Dezechilibrul local al cuprului poate fi mai important decât acoperirea medie
Un strat care este în total 50% cupru poate conține totuși o jumătate aproape solidă și o jumătate aproape goală. În timpul laminării, cererea de rășină, presiunea locală și tensiunea diferă pe panou. În timpul asamblării, masa termică diferă pe produs. Prin urmare, extragerea cuprului și ajustarea amplasamentului ar trebui să ia în considerare distribuția, nu doar procentul.
Asimetria pe partea componentelor apare după fabricarea PCB-ului
O placă goală echilibrată mecanic se poate deforma în timpul asamblării dacă o parte are BGA-uri mari, ecrane, transformatoare sau componente de putere conectate la cupru, iar cealaltă nu. Designul plăcii, suportul panoului, profilul de reflow și strategia de fixare pot necesita luarea în considerare a masei asamblate.
Limitele de curbură și răsucire trebuie să corespundă produsului
Criteriile generice de acceptare pot fi insuficiente pentru conectorii presați, ansamblurile BGA cu pas fin, sistemele cu margini de placă sau o placă capturată de o carcasă rigidă. Menționați cerința de planeitate la nivel de produs atunci când aceasta este mai restrictivă decât standardul implicit.
Fiecare interfață suplimentară de cupru creează o altă problemă de curgere a rășinii. Prepreg-ul trebuie să umple văile conductorilor, să trateze cuprul umed, să consolideze stiva și să rețină dielectricul țintă. Cuprul greu și tranzițiile dense ale planului sporesc provocarea.
Regiunile bogate în rășină și cele lipsite de rășină pot exista pe același panou
Zonele deschise atrag mai mult fluxul de rășină, în timp ce cuprul dens îl poate restricționa. Rezultatul poate fi modificarea locală a grosimii, oprirea sticlei, goluri sau lipsa de rășină. Un producător poate selecta diferite construcții de prepreg, poate adăuga straturi, poate ajusta echilibrul cuprului sau poate modifica marginile panourilor pentru a îmbunătăți harta fluxului.
Cuprul stratului interior greu se modifică mai mult decât grosimea finală
Crește topografia, dificultatea corodării, necesarul de rășină și stresul local. De asemenea, poate crește răspândirea căldurii și poate modifica profilul de asamblare. Stratul de cupru trebuie să indice dacă stratul de cupru este inițial sau finalizat și care straturi au cerințele majore.
Ferestrele mari fără cupru necesită o tratare atentă
Spațiile de izolare pentru conectori, zonele de izolare, antenele și deschiderile mecanice pot crea spații goale largi. Cuprul nefuncțional nu poate fi adăugat fără discriminare, deoarece poate afecta impedanța, izolația, emisiile sau certificarea. Desenul trebuie să identifice unde este permis și unde este interzis furtul.
Pe măsură ce numărul de straturi crește, înregistrarea devine o problemă cumulativă. Fiecare miez are propria grosime, orientare a sticlei, model de cupru și istoric al procesului. Imagistica, tratamentul de legare, uscarea și laminarea contribuie la mișcare.
Caracterizați mișcarea prin construcție
Compensarea derivată din grosimea miezului și modelul de cupru poate să nu fie potrivită pentru altul. Fabrica ar trebui să mențină istoricul pe familie de materiale, grosimea miezului, tipul de strat, direcție, formatul panoului și traseul de presare. Noile construcții pot necesita feedback cu raze X sau cu panouri de testare înainte de producția completă.
Strategia de scule trebuie să îndeplinească cerințele de înregistrare
Laminarea cu știft, înregistrarea optică fără știft, sistemele de nituri, găurirea cu raze X și sculele bazate pe țintă au fiecare puncte forte diferite ale procesului. Metoda aleasă ar trebui să păstreze alinierea strat cu strat și să respecte cerința de finisare a inelului inelar.
Inelul inelar este rezultatul mai multor toleranțe
Dimensiunea plăcuței, mișcarea graficii, înregistrarea straturilor, poziția burghiului, deviația găurii, placarea și criteriile de rupere contribuie. Reducerea plăcuței pentru a crea spațiu de frezare poate elimina marja de fabricație necesară pentru o placă groasă sau cu un număr mare de straturi.
Vialele îngropate adaugă o altă stivă de înregistrare
Un subansamblu cu via îngropat este găurit și placat înainte de a fi laminat în placa finală. Următoarea construcție trebuie să se înregistreze în funcție de caracteristicile care s-au deplasat deja și au acumulat grosime. Placoanele de captare și distanțele de rutare ar trebui să țină cont de această secvență.
Construcție de cărți cu straturi multiple și suprapunere
Stratificarea (layup) transformă miezurile gravate separate și foile prepreg în secvența de straturi dorită. Această etapă este vulnerabilă la erori umane și materiale, deoarece multe construcții arată similar, dar nu sunt interschimbabile din punct de vedere electric sau mecanic.
Verificați secvența, orientarea și materialul la punctul de utilizare
- Potriviți fiecare strat interior cu cursorul și sistemul de scule.
- Confirmați construcțiile miezului și ale prepreg-ului în raport cu stivuirea aprobată.
- Controlați direcția sticlei atunci când planul de proces sau modelul dimensional o necesită.
- Manipulați-l curat pentru a preveni reziduurile, amprentele și corpurile străine.
- Identificați folii speciale, pelicule de protecție, plăci separatoare și aranjamente de discuri de presare.
Cererea de rășină este determinată de topografia cuprului
Prepreg-ul trebuie să umple spațiile din jurul urmelor și planurilor, menținând în același timp dielectricul țintă. Cuprul greu, regiunile largi fără cupru, structurile încorporate și densitatea inegală a cuprului cresc riscul de inaniție a rășinii, curgere excesivă a rășinii, blocare a sticlei sau variație locală a grosimii. Construcția poate necesita selecții diferite de prepreg sau mai multe straturi, în loc să se adauge pur și simplu o grosime nominală.
Subansamblurile cu laminare secvențială necesită control suplimentar
Aceste riscuri acumulate sunt abordate din nou în secțiunea dedicată structurilor multistrat avansate și controlului CAF.
Căldură, Presiune, Curgerea Rășinii și Întărirea
Laminarea trebuie să înmoaie rășina prepreg, să o lase să se umezească și să umple topografia de cupru, să elimine aerul, să consolideze stiva și să se întărească complet fără a crea goluri sau a crea erori inacceptabile de grosime și înregistrare.
Ferestrele furnizorilor sunt puncte de plecare, nu puncte de referință universale
Ghidul de procesare Isola oferă un interval general de temperatură de întărire de aproximativ 188–202°C și un interval de timp de întărire de 130–160 de minute la temperatura de întărire sau peste 190°C. De asemenea, descrie îndrumările privind menținerea în vid, rampa de încălzire controlată, aplicarea presiunii și răcirea. Producătorul de placă ar trebui să își construiască rețeta de presă pornind de la temperatura produsului - nu doar de la temperatura plăcii - și să valideze profilul cu termocupluri sau cu caracterizarea presei stabilită.
Rampa de încălzire modifică fereastra de curgere a rășinii
O rampă mai rapidă reduce vâscozitatea minimă și poate îmbunătăți umplerea, dar scurtează timpul disponibil pentru fluxul controlat și poate crește riscul de înfometare a sticlei sau de înfometare a rășinii. O rampă mai lentă oferă o fereastră de flux mai largă, dar poate necesita o temporizare diferită a presiunii. Panourile groase, cuprul greu, cuprul dens și cărțile cu panouri multiple se încălzesc diferit față de construcțiile subțiri și simple.
Presiunea trebuie aplicată la momentul potrivit
O presiune prea mare aplicată prea devreme poate forța ieșirea rășinii din panou sau poate deforma construcția. O presiune prea mică poate lăsa goluri, o umplere deficitară sau o consolidare slabă. Presiunea corectă depinde de tipul de presă, asistența cu vacuum, suprafața panoului, distribuția cuprului, curgerea prepreg-ului, plăcile de etanșare și grosimea finală dorită.
Răcirea protejează planeitatea și stabilitatea dimensională
Îndepărtarea sau transferul unui panou fierbinte înainte de răcirea acestuia sub o presiune adecvată poate crește deformarea și tensiunea reziduală. Criteriile de răcire ar trebui să facă parte din rețetă, nu o scurtătură de producție.
| Simptomul laminării | Posibili contribuitori | Calea de revizuire |
|---|---|---|
| Micționare locală | Aer prins, miezuri umede, flux insuficient, contaminare, vid slab sau gelificare rapidă. | Uscăciunea materialului, curățenia la depunere, urma de vid, profilul produsului-temperatură și harta cererii de rășină. |
| Înfometare de rășină | Topografie ridicată cu cupru, rășină prepreg insuficientă, presiune excesivă, curgere excesivă sau pierdere la marginea panoului. | Construcție prepreg, echilibru de cupru, temporizare a presiunii, proiectare bordură și secțiuni dielectrice finite. |
| Grosime în afara țintei | Material incorect, eroare a modelului de grosime presată, variație a curgerii rășinii, eroare a greutății cuprului sau încărcare la presă. | Înregistrarea materialelor primite, jurnalul de imprimare, jurnalul de imprimare, secțiunea transversală a cupoanelor și harta panourilor. |
| Deplasarea înregistrării stratului | Eroare de compensare a lucrării de artă, mișcarea sculelor, construcție asimetrică, alunecarea presei sau încălzirea neuniformă. | Măsurare pre/post-laminare, starea știfturilor/sculelor, istoricul compensării și simetria cărții de presă. |
| Delaminare după expunere termică | Umiditate, întărire incompletă, contaminare, tratament de aderență slabă, goluri sau perete deteriorat al găurii. | Istoricul umidității, DSC/TMA sau dovezi de întărire, acolo unde este cazul, procesul de lipire, secțiunea transversală și profilul de asamblare. |

Găurire și pregătirea peretelui găurii
Fiabilitatea găurii începe înainte de depunerea cuprului. Suportul la intrarea și ieșirea din burghiu, starea sculei, numărul de lovituri, evacuarea așchiilor, căldura, raportul de aspect, debavurarea, despăturirea și condiționarea pereților găurii influențează dacă cuprul poate forma o interconectare continuă și durabilă.
Controlul mecanic al forajului
Procesul de găurire pentru PCB trebuie să creeze o gaură cilindrică, cu control al particulelor, fără fracturi excesive ale sticlei, deteriorări ale rășinii, deformarea cuielor, spargerea acestora, bavuri sau căldură indusă de scule. Programul de găurire trebuie să reflecte cerințele pentru gaura finită și adaosul de placare.
Geometria sculei și sarcina burghiului contează
Ghidul furnizorului recomandă geometrii de burghiu sub tăiere și scule cu elicoidă mare ca abordări inițiale pentru găuri mai mici. De asemenea, avertizează că vitezele mari de așchiere și încărcăturile mari de așchii pot produce găuri brute și fracturi de fir de sticlă. Fabricantul ar trebui să optimizeze viteza axului, avansul, retragerea, numărul de lovituri, înălțimea stivei, materialul de intrare, materialul de rezervă și limitele de schimbare a sculelor pe baza calității găurii măsurate.
Plăcile groase și cuprul greu necesită parametri conservatori
Numărul mare de straturi, construcția generală groasă, straturile intermediare grele de cupru, sticla grosieră și modelele dense de găuri cresc încărcătura de căldură și resturi. Fabrica poate reduce înălțimea stivei, poate reduce încărcătura cu așchii, poate folosi schimbări mai frecvente ale sculelor sau poate găuri separat elemente dificile.
Găurirea și frezarea secundară pot necesita scule diferite
Găurile mai mari găurite după placare, canelurile, decupajele, elementele de margine și liniile de crestare pot prezenta crăpături sau fracturi de sticlă dacă se utilizează setările standard FR-4 fără verificare. Suportul de intrare/rezervă, geometria de pătrundere, designul frezei, grosimea inimii și adâncimea de crestare trebuie validate în raport cu placa reală.
Riscul găurilor străpunse în plăcile multistrat groase
Fiabilitatea găurilor traversante placate este unul dintre principalele motive pentru care clienții aleg un sistem FR-4 de performanță superioară. Țeava trebuie să reziste expansiunii pe axa Z și expunerii termice repetate fără a se fisura la nivelul cotului, centrului sau al conexiunii stratului interior.
Raportul de aspect trebuie calculat din burghiul de producție
Raportul de aspect este de obicei legat de grosimea plăcii și diametrul găurii perforate, nu doar de gaura finisată. Adaosul de placare și compensarea găurii trebuie înțelese. Un raport nominal acceptabil poate deveni dificil atunci când sunt incluse densitatea găurii, toleranța grosimii plăcii, stilul sticlei și distribuția plăcii.
Calitatea găurii înainte de placare determină fundația de placare
Pereții rugoși, fisurile de sticlă, crăpăturile din rășină, petele, resturile sau denivelările cuielor din stratul interior nu pot fi reparate prin adăugarea de mai mult cupru. Forajul conservator, numărul controlat de lovituri, materialul de intrare/rezervă adecvat și desmearul validat îmbunătățesc fundația.
Distribuția cuprului prin cilindru trebuie verificată
Grosimea cuprului la suprafață nu dovedește grosimea centrului cilindrului. Microsecțiunile reprezentative ar trebui să includă cele mai mici sau mai dificile găuri și ar trebui amplasate acolo unde placarea panoului este cel mai puțin favorabilă.
Dovezile privind stresul termic ar trebui să corespundă cazului de utilizare
Pot fi adecvate testele de flotare a lipirii, simularea reflow-ului, testarea la stres a interconectărilor , șocul termic sau ciclurile specifice clientului. Metoda de testare, construcția eșantionului, criteriile de acceptare și cerințele raportului trebuie convenite înainte de producție.
Distincție importantă
Valorile termice publicate ale laminatului descriu materialul. Calificarea PTH descrie interconexiunea fabricată într-o anumită construcție a plăcii. Una nu se poate înlocui cu cealaltă.
Debavurare, despăturire și condiționare găuri
FR408HR este stabil termic și poate genera relativ puține pete atunci când este întărit și găurit corect. Desecare-ul este totuși necesar pentru a îndepărta resturile și a crea o suprafață care să susțină aderența electrolitică a cuprului. Calitatea găurii înainte de desecare influențează puternic rezultatul după desecare.
Despăturirea chimică trebuie să corespundă sistemului de rășină
FR408HR poate fi mai rezistent chimic decât FR-4 obișnuit. Sistemele de umflare agresivă pot deteriora interfețele sticlă-rășină sau pot reduce fiabilitatea după stres termic fără plumb. Ghidul furnizorului descurajează utilizarea chimiei de umflare de tip NMP și indică faptul că sistemele alternative și condițiile de staționare ar trebui validate de furnizorul de substanțe chimice.
Plasma este utilă pentru structuri dificile
Desmearul cu plasmă poate asigura îndepărtarea controlată a rășinii și este util în special pentru plăci groase, găuri cu raport de aspect ridicat sau sisteme de rășină rezistente chimic. Atunci când plasma și permanganatul sunt combinate, procesul trebuie să evite îndepărtarea excesivă. Amestecul de gaze, puterea, timpul, încărcarea camerei și geometria găurii afectează rezultatul.
Gravarea în trei puncte nu este o desmearare obișnuită
O gravare completă expune stratul interior de cupru pe trei laturi. În cazul FR408HR, este posibil ca îndepărtarea chimică a petelor să nu permită realizarea acestui lucru în mod fiabil. Dacă desenul necesită gravare în loc de îndepărtarea petelor, ruta procesului și secțiunea de acceptare trebuie convenite în mod explicit.
Verificați peretele găurii înainte de placare
Cupoanele de testare sau mostrele reprezentative de producție pot fi examinate după găurire și după despădurire. Revizuirea ar trebui să facă diferența între deteriorarea produsă de găurire și eficacitatea despăduririi. Rășina netedă, fără resturi, expunerea controlată a sticlei, interfețele curate ale stratului interior și absența fisurilor brute sunt mai semnificative decât presupunerea că chimia a funcționat deoarece cronometrul s-a încheiat.
Cupraj și formarea interconectărilor
Cuprul electrolitic și placarea electrolitică trebuie să creeze o cale conductivă continuă cu grosime, aderență și distribuție suficiente. Viile oarbe, viile îngropate, structurile via-in-pad și găurile perforate adaugă controale specifice construcției care ar trebui definite înainte de eliberarea traseului de placare.
Cupru electrolizat, galvanizare și formare de modele
După condiționare, se depune un strat de semințe conductiv, iar găurile sunt electrolizate la grosimea necesară a cuprului. Placarea trebuie să ajungă în centrul găurilor cu raport de aspect ridicat, fără suprapuneri sau noduli inacceptabili la suprafață.
Raportul de aspect este o problemă de placare, nu doar o problemă de găurire
O gaură curățată mecanic poate avea totuși o distribuție inadecvată a cuprului. Grosimea plăcii, grosimea minimă a găurii, densitatea găurii, mișcarea soluției, densitatea curentului, puterea de aruncare, orientarea panoului și timpul de placare determină tipul final de țeavă.
Cuprul finisat afectează impedanța și randamentul liniei fine
Urmele stratului exterior sunt înregistrate înainte de placarea cu model, astfel încât creșterea cuprului modifică atât grosimea, cât și lățimea. Modelul de impedanță ar trebui să utilizeze o geometrie finită, iar CAM ar trebui să ia în considerare compensarea prin gravare și placare.
Dovezile microsecționale ar trebui să reprezinte caracteristicile dificile
Un cupon mai ușor de placat decât regiunea de producție cu cea mai densă densitate poate da o încredere falsă. Designul cuponului, amplasarea panoului, dimensiunea găurii și raportul de aspect ar trebui să fie reprezentative pentru cerința de acceptare.
Via-uri oarbe, via-uri îngropate, via-in-pad și backdrilling
Caracteristicile avansate de interconectare nu pot fi revizuite ca note de desen izolate. Fiecare caracteristică modifică secvența de laminare, ruta de găurire, curățarea, placarea, umplerea, planarizarea, înregistrarea, inspecția și strategia de testare electrică. Ghidul de laminare PCB cu interfață ascunsă oferă context suplimentar pentru subansamblurile îngropate și construirea secvențială.
Grosimea dielectricului prin intermediul orbului controlează fabricabilitatea
Diametrul via laser, pad-ul de captare, pad-ul țintă, grosimea dielectricului, grosimea cuprului și raportul de aspect trebuie să funcționeze împreună. O via mică printr-un dielectric gros poate să nu producă o fereastră de ablație și placare fiabilă.
Planificarea laminării și a testelor prin modificarea viajelor îngropate
Structurile îngropate ar trebui testate electric înainte de laminarea finală, acolo unde traseul permite. Odată încapsulate, defectele sunt dificil de izolat. Testarea și inspecția subansamblurilor pot conține riscuri înainte de adăugarea de materiale și procese suplimentare.
Via-in-pad necesită o definiție completă a finisajului
Pentru o placă de asamblare, „umplută” nu este suficient. Desenul trebuie să specifice materialul de umplere, planaritatea, capacul de cupru, finisajul suprafeței, acceptarea golurilor și orice adaos de adâncituri. Umplerea inadecvată poate cauza pierderi de lipire, goluri, îmbinări neuniforme sau probleme de coplanaritate BGA.
Lanțurile de microvia ar trebui reduse la minimum
Fiecare tranziție microvia adaugă rezistență, discontinuitate, dependență de înregistrare și risc de fiabilitate. Folosiți cea mai scurtă structură de interconectare care satisface nevoile de rutare și evacuare.
Plăcile cu un număr mare de straturi folosesc adesea fire de contact străpunse deoarece sunt robuste și economice. Porțiunea neutilizată a cilindrului poate forma un ciot rezonant în canalele de mare viteză. Găurirea inversă îndepărtează o mare parte din cuprul neutilizat după placare.
Definiți obiectivul electric ca un ciot rezidual
Adâncimea de perforare depinde de grosimea plăcii și de poziția stratului, dar problema sistemului este reprezentată de ciotul rămas. Desenul trebuie să specifice partea de perforare, stratul țintă, găurile afectate, ciotul rezidual maxim și zonele de siguranță fără perforare.
Înregistrarea și toleranța de adâncime consumă spațiul de izolare
Burghiul posterior este mai mare decât orificiul placat original și trebuie să evite urmele și plăcuțele din apropiere. Toleranța adâncimii stratului, variația grosimii plăcii, geometria vârfului de burghiu și precizia mașinii determină jocul necesar.
Verificarea trebuie planificată
Funcționarea se poate verifica prin secțiune transversală, măsurarea adâncimii, radiografia sau alte metode. Dacă este necesar un raport pentru fiecare lot, includeți cuponul sau mostra în planificarea panoului.
Forarea din spate nu este întotdeauna cel mai bun răspuns
Canalele oarbe, reatribuirea straturilor, remaparea pinilor conectorilor sau distanțe mai scurte între canale pot produce un canal mai curat. Comparați beneficiile electrice, costul de fabricație și costul inspecției.
Structuri multistrat avansate și control CAF
Laminarea secvențială, acumularea de HDI, câmpurile dense de via și tehnologiile mixte de interconectare cresc numărul de evenimente termice și de înregistrare. Riscul CAF, spațierea, umiditatea, starea rășinii și curățenia procesului trebuie revizuite împreună cu configurația electrică și mediul produsului.
Laminare secvențială și acumulare HDI
FR408HR este descris ca fiind potrivit pentru cicluri multiple de laminare, ceea ce îl face relevant pentru structurile cu via îngropate și HDI. Ciclurile multiple continuă să crească complexitatea procesului și istoricul termic.
Uscarea subansamblurilor este o poartă de proces
Miezurile procesate pot absorbi umezeala în timpul depozitării și manipulării. Înainte de laminarea secundară, subansamblul poate necesita uscare prelungită. Timpul exact de coacere depinde de grosime, istoricul depozitării, construcție și calificarea fabricii. Panoul uscat trebuie protejat de expunerea necontrolată înainte de așezare.
Fiecare ciclu modifică referința dimensională
Primul ciclu de presare stabilește dimensiunile subansamblului. Găurirea și placarea adaugă caracteristici. Al doilea ciclu introduce mișcare suplimentară. Planul de proces ar trebui să identifice ce ținte sunt utilizate pentru fiecare etapă de găurire și imagistică și cum este controlată eroarea cumulativă.
Microviile stivuite necesită dovezi de fiabilitate
Structurile suprapuse concentrează stresul și depind de calitatea umpluturii de cupru, geometria pad-ului de captare, înregistrare și comportamentul termic al stivei complete. Microviile decalate pot reduce o parte din stres, dar consumă spațiu de rutare. Alegerea ar trebui să se bazeze pe densitate și calificare, nu pe estetică.
Nu adăugați cicluri de laminare la întâmplare
O structură de tip „via” care ar putea fi construită într-unul sau două cicluri nu ar trebui împărțită în mai multe cicluri fără un motiv clar. Fiecare ciclu adaugă costuri, timp de livrare, control al umidității, risc de înregistrare și povară de calificare.
CAF, Spațiere și Umiditate în Plăcile Dense
Riscul filamentului anodic conductiv depinde de material, tensiune, spațiere, umiditate, contaminare, interfețele sticlă-rășină, deteriorarea prin găurire și timp. FR408HR este descris ca fiind rezistent la CAF, dar câmpurile dense de via și diferențele de înaltă tensiune necesită în continuare proiectare și control al procesului.
Distanța dintre via și via și dintre via și plan trebuie să includă toleranța
Spațierea nominală CAD poate fi redusă prin deviația burghiului, înregistrare, placare, retragerea rășinii și defecte locale. Utilizați geometria finită și toleranța de fabricație în evaluarea fiabilității.
Pereții curați ai găurilor reduc o sursă de risc
Fracturarea sticlei, deteriorarea rășinii și contaminarea pot crea trasee mai vulnerabile la umiditate și polarizare. Prin urmare, calitatea găuririi și a desmearingului susține atât fiabilitatea plăcilor, cât și a izolației.
Curățenia asamblării rămâne relevantă
Reziduurile de flux și contaminarea ionică de pe suprafață pot crea scurgeri sau urme chiar și atunci când laminatul are performanțe interne bune. Alegerea materialului pentru plăci neacoperite nu elimină cerințele de curățare și acoperire a PCBA.
Prelucrarea stratului exterior, masca de lipire și finisarea suprafeței
Imagistica stratului exterior, placarea cu model, gravarea, masca de lipire, finisarea suprafeței, profilarea și curățarea completează placa fizică. Fiecare operațiune trebuie să păstreze inelul circular, geometria conductorului, ipotezele de impedanță, lipibilitatea, cerințele dimensionale și curățenia.
Imagistica măștii de lipit beneficiază de caracteristicile de blocare a UV și fluorescență laser ale FR408HR, însă calitatea finală depinde în continuare de pregătirea suprafeței, tipul de mască, expunere, întărire, înregistrare și curățenie.
Selectați finisajul suprafeței pentru ansamblu și produs
Finisajele ENIG, OSP, argintul de imersie, HASL fără plumb, ENEPIG, aurul dur și alte tipuri de finisaje au diferite caracteristici de planeitate, durată de valabilitate, îmbinare cu fir, contact și comportament la lipire. Materialul nu dictează finisajul. Tipul de componentă, depozitarea, asamblarea, fiabilitatea și calificarea clientului contează.
Controlează frezarea și marcarea în jurul materialelor cu modul de elasticitate ridicat
Geometria sculei de frezare, avansul, viteza axului, suportul plăcii și grosimea nervurii de frezare pot necesita ajustări pentru a preveni fracturarea muchiei. Muchiile finisate trebuie inspectate acolo unde produsul necesită o fixare mecanică strânsă, spațiere expusă la înaltă tensiune sau ruptură curată.
Curățenia face parte din fiabilitatea electrică
Reziduurile de fabricație, contaminarea din manipulare, particulele metalice și materialele ionice pot afecta izolația și asamblarea. Cerințele de curățenie și metodele de testare trebuie specificate atunci când produsul are tensiune înaltă, impedanță mare, este acoperit conform sau este utilizat într-un mediu dificil.
Porți de inspecție și verificare a fiabilității
Porțile de inspecție împiedică un defect în amonte să consume valoare suplimentară în aval. Planul de control ar trebui să identifice verificarea, criteriul de acceptare, înregistrarea, autoritatea de dispunere și condiția de eliberare la fiecare operațiune ireversibilă.
Înregistrare post-laminare și verificare grosime
După presare, panourile trebuie inspectate înainte de a continua operațiunile costisitoare din aval. Verificările pot include grosimea generală, grosimea locală, planeitatea, înregistrarea cu raze X, alinierea cupoanelor, starea suprafeței, îndepărtarea bavei și dovezi ale golurilor sau deteriorării marginilor.
În general, frezarea este preferată în locul forfecării agresive pentru îndepărtarea abatajului întărit de pe panourile cu modul de elasticitate ridicat, deoarece tensiunea necontrolată a marginii poate crea fisuri sau crăpături. Metoda exactă depinde de designul panoului și de echipamentul din fabrică.
Test electric, TDR, inspecție finală și ambalare
Testul electric verifică lista de rețea fabricată
Testarea cu sondă mobilă sau cu dispozitiv de fixare ar trebui să compare placa finită cu lista de conexiuni publicată și limitele de continuitate/izolare convenite. Acoperirea testului trebuie să țină cont de conexiunile izolate, rezistențele sau condensatoarele încorporate, dacă există, și de excluderile definite de client.
TDR verifică cuponul impedanței de producție
Raportul TDR ar trebui să identifice lucrarea, cuponul, ținta, toleranța, stratul sau structura, rezultatul măsurat și metoda de testare. Acesta validează cuponul - nu automat fiecare urmă de pe placă - astfel încât reprezentarea cuponului și controlul procesului rămân importante.
Inspecția finală leagă ruta de desen
Inspecția poate include dimensiuni, grosime, dimensiunea găurii, inelul circular, masca de lipire, marcaje, finisajul suprafeței, planeitatea, curățenia, criteriile cosmetice, certificatele și rapoartele specifice clientului. Orice abatere trebuie revizuită înainte de expediere, mai degrabă decât să fie încadrată într-o notă de inspecție finală.
Ambalajul trebuie să protejeze marja de asamblare
Ghidul de procesare Isola recomandă plăcile finisate uscat înainte de ambalare și descrie pungile cu barieră de umiditate, cardurile indicatoare de umiditate și desicantul ca opțiuni de bună practică pentru o durată lungă de valabilitate sau pentru asamblare fără plumb. Ambalajul necesar trebuie convenit de client și de locația de asamblare. Pungile deschise trebuie resigilate sau procesate conform regulilor de durată de viață convenite.
Porți de inspecție de-a lungul rutei de fabricație
Un flux de proces este util doar atunci când definește unde se oprește munca neconformă. Următoarele porți conectează fiecare operațiune la o decizie de lansare. Eșantionarea exactă, clasa, designul cuponului, formatul raportului și limitele de acceptare trebuie convenite în documentația clientului.
Pentru un cadru de acceptare mai larg, revizuiți inspecția calității PCB ; planul de control FR408HR ar trebui să adauge apoi dovezi specifice materialelor și construcției.
| Poartă de inspecție | Ce este verificat | Dovezi tipice | Riscul controlat înainte de următoarea operațiune |
|---|---|---|---|
| Eliberarea materialului primit | Identitatea FR408HR, grosimea miezului, cuprul, construcția prepreg, lotul, starea de depozitare și controalele privind durata de valabilitate. | Înregistrarea recepției, eticheta furnizorului, certificatul sau înregistrarea trasabilității, atunci când este necesar. | Materiale greșite sau necontrolate care intră în producție. |
| Eliberare AOI în stratul interior | Deschideri, scurtcircuite, lățimea liniei, spațiere, caracteristici ale cuprului, ținte, scule și identitatea straturilor. | Înregistrare AOI, dispoziție defecte, date dimensionale ale primului panou. | Defecte latente ale circuitelor îngropate permanent. |
| Verificare layup | Secvență miez/prepreg, orientarea cuprului, direcția fibrei, alocarea lotului, aranjamentul peliculei de protecție și al siliconului. | Călătorie cu layup, scanare coduri de bare, aprobare independentă pentru lucrări controlate. | Stivuirea incorectă sau orientarea materialului devine ireversibilă. |
| Eliberare post-laminare | Grosimea panoului, înregistrarea întăririi/presare, înregistrarea, golurile, delaminarea, curbura și răsucirea. | Diagramă de presă, hartă a grosimii, date de înregistrare cu raze X, inspecție vizuală. | Panouri defecte consumă capacitate de găurire și placare. |
| Eliberare pentru pregătirea burghiului și a găurilor | Dimensiunea găurii, poziția, ruperea, îndepărtarea resturilor, petelor, corodarea acolo unde este specificat și starea peretelui găurii. | Inspecția burghiului, secțiunea cuponului, înregistrările băii de proces. | Găuri defecte care pătrund în cuprul electrolizat și în placare. |
| Eliberare placare | Grosimea și distribuția cuprului, goluri, aderență, înfășurare, acolo unde este cazul, uniformitatea suprafeței. | Microsecțiune, măsurători coulometrice/XRF, diagramă de placare. | Interconexiuni slabe care ating imaginea finală și finisajul. |
| Eliberare AOI a stratului exterior | Geometria finală a conductorului, inelul inelar, scurtcircuitele, întreruperile, crestăturile și cuprul rezidual. | Înregistrarea inspecției și reparațiilor/eliminării AOI. | Defectele circuitelor sunt ascunse de masca de lipire. |
| Eliberare electrică și de impedanță | Rezultate ale continuității/izolației netlist și ale cuponului cu impedanță controlată. | Rezultatul sondei/fixării mobile, urmărirea TDR și rezumatul testului. | Plăci neconforme din punct de vedere electric care ajung în faza de livrare sau asamblare. |
| Eliberarea finală a expedierii | Dimensiuni, finisaj, mască de lipire, marcaj, curățenie, planeitate, cantitate, ambalare și documentația necesară. | Raport final de inspecție, certificat, înregistrare a ambalajelor cu barieră de umiditate. | Produs neconform sau dovezi incomplete la părăsirea fabricii. |
Producție repetată, aplicații și revizuire a procesului
O primă construcție reușită din punct de vedere tehnic devine valoroasă doar atunci când materialul, stivuirea, ruta procesului, planul de inspecție, abaterile aprobate și factorii declanșatori ai schimbării pot fi reproduse. Această secțiune consolidează compatibilitatea aplicației, planificarea controlului, transferul de la prototip la producție, listele de verificare pentru revizuire, întrebările recurente și referințele la surse.
Aplicații care justifică în mod obișnuit construcția multistrat FR408HR
Aplicațiile ar trebui selectate în funcție de funcția plăcii de bază, mai degrabă decât de categoria de marketing. FR408HR este, în general, relevant acolo unde sunt necesare împreună fiabilitate termică multistrat, impedanță controlată și producție stabilă.
Plăci de control ale comutatoarelor, secțiuni de control ale plăcilor de linie, procesoare de comunicații și plăci de interfață cu impedanță controlată, tranziții ale conectorilor și construcție multistrat repetabilă.
Calculatoare industriale, platforme de control al mașinilor, sisteme de mișcare, hardware de achiziție de date și controlere integrate cu durată lungă de viață, expuse la asamblare repetată fără plumb sau la condiții de service solicitante.
Instrumente cu semnal mixt, echipamente de testare automată, plăci de achiziție și plăci de bază unde contează consistența canalului, numărul mare de straturi și geometria controlată a interconexiunilor.
Echipamente neimplantabile și platforme de diagnostic care necesită documentație controlată, construcții repetate stabile și un plan de acceptare adaptat la cerințele de produs în vigoare.
Plăci de control și monitorizare unde ciclurile termice, durata lungă de viață și fiabilitatea multistrat sunt importante. CTI, spațierea tensiunii și calificarea auto rămân cerințe separate.
FR408HR poate fi utilizat pentru straturi digitale sau de control, în timp ce în alte locuri se utilizează un material RF specializat. Compatibilitatea cu presa hibridă, stratul de legătură, tratamentul cuprului și înregistrarea necesită o analiză dedicată.
Limita aplicației: nu descrieți FR408HR ca substrat universal pentru radar sau microunde. Canalul RF poate necesita o structură laminată sau hibridă cu pierderi mai mici, chiar și atunci când FR408HR este potrivit pentru porțiunea de control digital.
Planul de control al procesului de fabricație FR408HR
| Poarta de proces | Înregistrare cheie | Întrebare tipică despre lansare |
|---|---|---|
| Inginerie | Stackup aprobat, DFM, tabel de impedanțe, plan de cupoane | Este construcția propusă fabricabilă și aprobată? |
| Materialul primit | Identitatea materialului, lot, construcția miezului/prepreg-ului | Materialul primit corespunde călătorului? |
| Strat interior | Înregistrare AOI, măsurare dimensională | Circuitele și compensarea se încadrează în limitele de eliberare? |
| Laminare | Verificarea layup-ului, rețeta presei, dovezi ale temperaturii produsului | A fost cartea corectă corectată prin metoda calificată? |
| Perforare/despăturire | Program de scule, număr de lovituri, eșantion de perete al găurii | Gaura este curată și potrivită pentru placare? |
| Placare | Înregistrare baie/proces, măsurare cupru, microsecțiune | Îndeplinește butoiul reprezentativ criteriile privind cuprul și calitatea? |
| Final | Test electric, TDR, dimensiuni, certificate | Lotul finit îndeplinește cerințele privind desenul și raportarea emise? |
De la prototip la controlul producției
Înghețați construcția validată
După aprobarea prototipului, înregistrați construcțiile reale ale miezului/prepreg-ului, folia de cupru, geometria impedanței, eșantionul, traseul de presare, traseul de găurire și desmearing, finisajul suprafeței și planul de inspecție. Un desen generic de stivuire nu este suficient pentru repetabilitate.
Separați modificările de design de modificările de proces
Un ECO de proiectare modifică datele produsului. O modificare a procesului poate apărea chiar și atunci când Gerberii rămân aceiași. Disponibilitatea materialelor, dimensiunea panoului, folia, substanțele chimice, sculele sau metoda de testare se pot modifica. Definiți ce modificări ale procesului necesită notificare sau recalificare.
Rezervați materiale pentru producția prognozată atunci când contează continuitatea
Miezurile speciale, preimpregnatele sau foliile de cupru nu pot fi stocate pe termen nelimitat. Volumul prognozat și durata de calificare ajută producătorul să planifice stocul și să identifice riscul de învechire sau substituire înainte de următoarea comandă.
Folosește producția pilot pentru a valida ruta de producție
Un lot de inginerie mic poate fi construit cu manipulare suplimentară, panouri selectate sau atenție manuală. Un lot pilot ar trebui să utilizeze sculele de producție, panoul, inspecția, testarea, ruta de asamblare și documentația prevăzute, astfel încât riscul de extindere să fie vizibil.
Listă de verificare pentru proiectarea și revizuirea proceselor multistrat
- Cerința de material și regula de substituție sunt explicite.
- Funcțiile de strat, planurile de referință și distribuția puterii sunt stabile.
- Construcțiile cu miez/prepreg sunt disponibile și aprobate.
- Greutățile și distribuția cuprului sunt revizuite pentru simetrie și curgerea rășinii.
- Grosimea finită și cerințele de curbură/răsucire corespund utilizării mecanice.
- Raportul de aspect al găurii traversante și ruta de placare au o marjă.
- Traveele îngropate/oarbe și ciclurile de laminare sunt reduse la minimum.
- Așteptările privind umplerea/capacul Via-in-pad și asamblarea sunt complet definite.
- Sunt specificate partea de forare din spate, ținta, ciocnirea reziduală și punctul de izolare.
- Cupoanele de impedanță și rapoartele TDR reprezintă structura produsului.
- Microsecția și dovezile termice abordează cele mai dificile caracteristici.
- Construcțiile prototip, pilot și de producție sunt controlate prin revizie.
Întrebări frecvente
Poate FR408HR să funcționeze pe o linie de producție standard FR-4?
Poate fi procesat cu echipamente convenționale pentru PCB multistrat, dar fabrica trebuie să califice materialul propriu-zis, ciclul de presare, compensarea mișcării, ruta de găurire, chimia de despăturire, placarea și planul de inspecție. „Linie standard” nu înseamnă setări generice.
De ce se discută despre desmearul plasmatic pentru FR408HR?
Plasma poate îmbunătăți pregătirea pereților găurii pentru sistemele de rășină dificile, viae mici, rapoarte de aspect ridicate sau structuri de laminare secvențială. Ruta corectă depinde de geometria găurii, starea rășinii, chimia și gravarea necesară.
FR408HR elimină fisurarea prin găuri străpunse de placare?
Nu. Expansiunea mai mică pe axa Z și proprietățile termice puternice creează o marjă de material, dar fiabilitatea PTH depinde în continuare de calitatea burghiului, îndepărtarea petelor, grosimea și distribuția cuprului, raportul de aspect al găurii, expunerea termică, umiditate și designul plăcii.
Este laminarea secvențială automată și sigură cu FR408HR?
Nu. Fiecare ciclu modifică referințele dimensionale și adaugă istoric termic. Uscarea subansamblului, datele de mișcare, structura microvia, distribuția cuprului și numărul de cicluri trebuie controlate și validate.
Când ar trebui utilizată forarea inversă?
Utilizați forarea inversă atunci când analiza canalului arată că segmentul rezidual de legătură creează o rezonanță sau o pierdere inacceptabilă, iar proiectul oferă o toleranță la adâncime suficientă, o marjă de izolare, o marjă de înregistrare și o metodă de verificare suficiente.
Ce înregistrări sunt cele mai utile pentru producția repetată?
Construcția materialului aprobată, revizuirea stivuirii, factorii de mișcare, rețeta presei, ruta de găurire și desmearing, dovezile de placare, rezultatele cuponului/testelor, înregistrările inspecției și abaterile aprobate oferă cea mai solidă bază de producție.
Referințe tehnice
- Fișă tehnică Isola FR408HR — Proprietăți termice/electrice tipice, atribute ale produsului și recunoaștere IPC.
- Ghid de procesare Isola FR408HR — Îndrumări inițiale pentru furnizori privind manipularea, uscarea, laminarea, găurirea și prelucrarea aferentă.
- IPC-6012 — Cerințe de calificare și performanță pentru plăci imprimate rigide, inclusiv construcții multistrat și construcții cu cabluri oarbe/îngropate.
- IPC-A-600 — Reprezentări vizuale ale condițiilor de acceptabilitate a plăcilor imprimate.
- IPC-TM-650 — Bibliotecă de metode de testare; metoda exactă și revizia trebuie menționate atunci când o măsurare este contractuală.
Desenul clientului, comanda de achiziție, stivuirea aprobată și revizia standard specificată rămân cerințele de producție de control.
Solicitați o analiză a procesului de fabricație și a celui multistrat
Trimiteți stivuirea, solicitarea materialului, numărul de straturi, distribuția cuprului, arhitectura găurilor, cerințele de adâncime controlată, tabelul de impedanță, grosimea finită, clasa de acceptare, cerințele de inspecție și volumul producției.
Highleap poate analiza ruta propusă pentru disponibilitatea materialului, numărul de laminări, riscul de înregistrare, capacitatea de găurire/placare, găurirea inversă, cupoanele de testare și controlul producției repetate înainte de prelucrarea sculelor.
Reveniți la pagina producătorului și a ofertei de plăci PCB FR408HR.

Posturi recomandate

Fabricarea PCB-urilor TMM
Cuprins Domeniul de fabricație al PCB-urilor TMM pentru RF și...

Cotație și stivuire PCB RT duroid 6002
Această pagină deține sarcina de definire a cotațiilor și a stackup-ului...

Fabricarea PCB-urilor pentru filtre TMM6
CuprinsDe ce folosesc proiectanții de filtre pentru microunde...

Taconic RF 35 vs. PCB RO4350B
CuprinsRF-35 vs RO4350B Achiziții și...
Cum să obțineți o ofertă pentru PCB-uri
Hai să executăm o analiză DFM/DFA pentru tine și să te contactăm cu un raport. Poți încărca fișierele în siguranță prin intermediul site-ului nostru web. Avem nevoie de următoarele informații pentru a-ți oferi o ofertă de preț:
-
- Specificații Gerber, ODB++ sau .pcb.
- Lista BOM dacă aveți nevoie de asamblare
- Cantitate
- Timp de întoarcere
Pentru servicii PCBA, vă rugăm să furnizați lista de materiale (BOM) și orice instrucțiuni specifice de asamblare. De asemenea, oferim analize DFM/DFA pentru a optimiza proiectele dumneavoastră în ceea ce privește fabricabilitatea și asamblarea, asigurând un proces de producție fără probleme.