
Punctul de topire al aliajului de lipire: Ghid de temperatură pentru aliaj
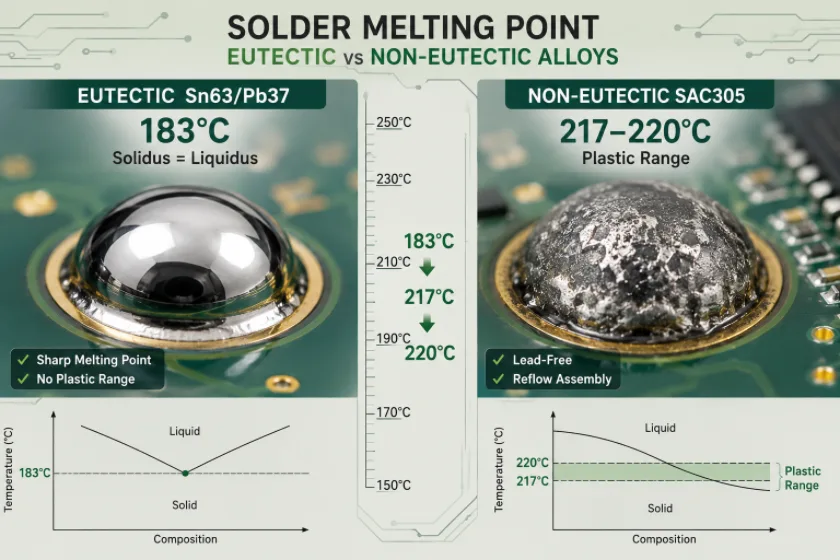
Figura 1. punctul de topire al aliajului de lipire
Punctul de topire al aliajului de lipire depinde în întregime de aliajul său. Aliajul de lipire eutectic staniu-plumb (Sn63/Pb37) se topește la o singură temperatură precisă de 183 °C (361 °F) , în timp ce cel mai comun aliaj fără plumb, SAC305, se topește într-un interval de aproximativ 217–220 °C (423–428 °F) . În întreaga familie de aliaje de lipire, valorile variază de la aproximativ 138 °C pentru aliajele staniu-bismut la temperatură joasă până la 300 °C și peste, pentru aliajele de lipire cu conținut ridicat de plumb. Acest ghid oferă cifrele exacte pentru fiecare aliaj, explică diferența dintre un punct de topire și un interval de topire și arată de ce acele câteva grade decid dacă o îmbinare PCB este solidă sau defectă.
Care este punctul de topire al aliajului de lipire?
Punctul de topire este temperatura la care un aliaj de lipit se transformă din solid în lichid, astfel încât să poată umezi suprafețele metalice și să formeze o îmbinare. Complicația este că doar aliajele eutectice au un singur punct de topire real. Un amestec eutectic — Sn63/Pb37 este exemplul clasic — se topește și îngheață la o temperatură exactă, fără a exista o stare moale intermediară. Această tranziție bruscă este motivul pentru care aliajul de lipit eutectic produce îmbinări curate și este ușor de utilizat.
Majoritatea aliajelor neeutectice se topesc în schimb într-un interval delimitat de două temperaturi:
- solidus — temperatura la care aliajul începe să se topească. Sub aceasta este complet solid.
- liquidus — temperatura la care aliajul este complet lichid. Deasupra acestuia curge liber.
Între solidus și lichidus, aliajul de lipit este parțial solid și parțial lichid - un interval „păstos” sau „plastic”. Îmbinările deranjate în acest interval tind să iasă granuloase și slabe (o cauză clasică a unei îmbinări deranjate sau reci), acesta fiind unul dintre motivele pentru care aliajele eutectice fără interval plastic sunt preferate pentru lipirea manuală.
Punctul de topire al aliajului de lipit cu plumb (staniu-plumb)
Aliajul de lipire staniu-plumb (SnPb) a dominat electronica timp de decenii și este încă utilizat în industria aerospațială, de apărare și în domeniul medical, unde fiabilitatea și absența barbitelor de staniu sunt importante. Comportamentul său la topire depinde de raportul staniu-plumb, iar toate aliajele SnPb au aceeași temperatură eutectică (solidus) de 183 °C:
| Aliaj de staniu-plumb | Punct / interval de topire | notițe |
|---|---|---|
| Sn63 / Pb37 (eutectic) | 183 °C (361 °F) — punct unic | Aliajul de lipit electronic de referință; gamă fără plastic |
| Sn60 / Pb40 | 183–190 °C (361–374 °F) | Foarte comun; gamă mică de plastic |
| Sn50 / Pb50 | 183–216 °C (361–421 °F) | Gamă mai largă de materiale plastice; uz general |
| Sn40 / Pb60 | 183–238 °C (361–460 °F) | Conținut mai mare de plumb; instalații sanitare/industriale |
Concluzia practică este că Sn63/Pb37 este aliajul de ales atunci când doriți cele mai curate îmbinări posibile, deoarece omite intervalul păstos prin care trec celelalte rapoarte.
Punctul de topire al aliajului de lipit fără plumb
Directiva RoHS și reglementări similare au impus majoritatea electronicelor comerciale să folosească aliaje de lipit fără plumb, care sunt construite în principal pe bază de staniu cu adaosuri de argint, cupru și uneori bismut sau nichel. Aliajele fără plumb se topesc cu 30-45 °C mai tare decât aliajele de staniu-plumb, aceasta fiind cea mai mare consecință practică a comutatorului - crește temperaturile de vârf de reflow și stresul termic asupra plăcilor și componentelor.
| Aliaj fără plumb | Punct / interval de topire | notițe |
|---|---|---|
| SAC305 (Sn96.5/Ag3.0/Cu0.5) | 217–220 °C (423–428 °F) | Aliajul implicit fără plumb pentru SMT |
| SAC387 (Sn95.5/Ag3.8/Cu0.7) | ~217–218 °C (423–424 °F) | Varianta SAC aproape eutectică |
| Sn96.5/Ag3.5 (Sn-Ag) | 221 ° C (430 ° F) | Staniu-argint eutectic, fără cupru |
| Sn99.3/Cu0.7 (Sn-Cu) | 227 ° C (441 ° F) | Cost redus, comun în lipirea prin valuri |
SAC305 este aliajul în care sunt construite majoritatea ansamblurilor PCB fără plumb. Există variante cu conținut scăzut de argint și variante dopate pentru a reduce costurile sau a îmbunătăți performanța la șocuri și cicluri termice, dar punctele lor de topire rămân aproape de temperatura SAC de 217 °C.
Aliaje de lipit pentru temperaturi scăzute și ridicate
Dincolo de aliajele principale, două grupuri speciale se află la extremele scării de temperatură.
Aliaje de lipit la temperatură scăzută
Staniul-bismutul (Sn42/Bi58) se topește la doar 138 °C (281 °F) , iar indiul-staniul (In52/Sn48) la aproximativ 118 °C (244 °F) . Acestea sunt utilizate atunci când componentele sau substraturile nu tolerează căldura normală de reflow - LED-uri sensibile la căldură, anumiți senzori, substraturi flexibile și lipire în trepte, unde trebuie realizată o a doua îmbinare fără a retopi prima. Compromisul este că aliajele de bismut tind să fie mai fragile.
Aliaje de lipit pentru temperaturi înalte
Aliajele cu conținut ridicat de plumb, cum ar fi Sn10/Pb88/Ag2 (în jur de 268–290 °C) și Sn5/Pb95 (în jur de 308–312 °C), rămân solide la temperaturi care ar topi aliajele de lipit obișnuite. Acestea sunt utilizate în interiorul dispozitivelor de fixare a semiconductorilor de putere, în electronica din puțuri de petrol și gaze și în alte medii fierbinți. Ca referință, staniul pur se topește la 232 °C, iar plumbul pur la 327 °C.
Diagramă comparativă a punctului de topire al lipirii
Această diagramă consolidată prezintă aliajele comune unul lângă altul, de la cel mai scăzut punct de topire la cel mai ridicat.
| Aliaj | Compoziție | Topire (°C) | Topire (°F) | Tip / utilizare |
|---|---|---|---|---|
| In52/Sn48 | 52% In, 48% Sn | 118 | 244 | Piese sensibile la temperatură scăzută |
| Sn42/Bi58 | 42% Sn, 58% Bi | 138 | 281 | Fără plumb pentru temperaturi scăzute |
| Sn63 / Pb37 | 63% Sn, 37% Pb | 183 | 361 | Eutectic cu plumb (referință) |
| Sn60 / Pb40 | 60% Sn, 40% Pb | 183-190 | 361-374 | Cu plumb, general |
| SAC305 | 96.5% Sn, 3% Ag, 0.5% Cu | 217-220 | 423-428 | SMT fără plumb (implicit) |
| Sn96.5/Ag3.5 | 96.5% Sn, 3.5% Ag | 221 | 430 | Staniu-argint fără plumb |
| Sn99.3/Cu0.7 | 99.3% Sn, 0.7% Cu | 227 | 441 | Lipire în valuri fără plumb |
| Staniu pur (Sn) | 100% Sn | 232 | 450 | Metal de referință |
| Sn10/Pb88/Ag2 | 10% Sn, 88% Pb, 2% Ag | 268-290 | 514-554 | Temperatură înaltă (atașare matriță) |
| Plumb pur (Pb) | 100% Pb | 327 | 621 | Metal de referință |
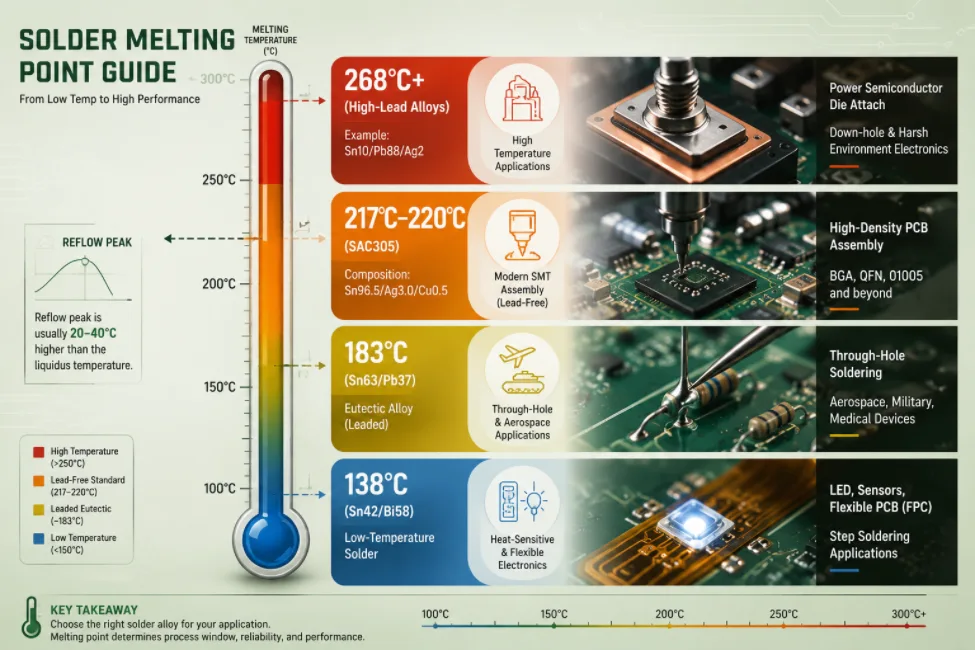
Figura 2. Detalii despre punctul de topire al lipirii
Punctul de topire vs. temperatura de lipire și reflow
O sursă frecventă de confuzie este tratarea punctului de topire ca fiind temperatura setată pe fierul de călcat sau cuptor. Nu este așa. Punctul de topire îți spune când lipirea devine lichidă; pentru a uda cu adevărat plăcuțele și a curge corect, lucrezi puțin peste lichidus.
- Temperatura vârfului de lipit este setat mult peste punctul de topire pentru a împinge căldura rapid în îmbinare înainte ca vârful să se răcească. Setările tipice sunt aproximativ 315–370 °C (600–700 °F) pentru lipire cu plumb și 350–400 °C (660–750 °F) pentru fără plumb, ajustat în funcție de dimensiunea vârfului și masa îmbinării.
- Temperatura de vârf de refluxu este setat la aproximativ 20–40 °C peste lichidusul aliajului. Pentru SAC305 (liquidus ~220 °C), un vârf tipic este 235–250 °C; pentru Sn63/Pb37 cu plumb, un vârf în jurul 210–225 °C este normal.
Diferența dintre punctul de topire și temperatura de funcționare este deliberată: o marjă prea mică și aliajul de lipire abia curge (îmbinări reci, umezire slabă); o marjă prea mare și riscați să ridicați pad-urile, să deteriorați piesele sensibile la căldură sau să depășiți temperatura de tranziție vitroasă a plăcii.
De ce contează punctul de topire al lipirii în asamblarea PCB-urilor
În producție, punctul de topire este numărul în jurul căruia se construiește fiecare proces termic. Dacă greșești, randamentul are de suferit. Locurile în care contează cel mai mult:
- Profilare prin reflow. Profilul de reflow în patru zone (preîncălzire, înmuiere, reflow, răcire) este setat pe baza solidusului și lichidusului aliajului pastos. Vârful trebuie să elimine lichidusul cu o marjă sigură fără a arde piesele - motiv pentru care un profil reglat pentru SAC305 diferă de unul pentru un proces cu plumb.
- Materialul plăcii (Tg). Temperaturile mai ridicate ale produselor fără plumb se apropie de temperatura de tranziție vitroasă a laminatului, deci Tg ridicată FR-4 este adesea specificat pentru construcții fără plumb pentru a evita delaminarea și deformarea.
- Aliaje mixte. Trecerea bilelor cu plumb printr-un profil fără plumb (sau invers) creează îmbinări nesigure. Compatibilitatea aliajelor trebuie controlată pe întreaga listă de materiale, în special cu BGA-uri.
- Pastă de lipit și șabloane. Pasta este potrivită cu aliajul, iar volumul de depunere corectă dintr-un șablon tăiat cu laser asigură că îmbinarea are suficient metal odată ce fluxul se arde.
- Opțiuni pentru temperaturi scăzute. Când o placă conține piese care nu pot supraviețui unui vârf de 245 °C, se alege în schimb un aliaj la temperatură joasă sau un proces selectiv.
Highleap Electronics , un producător de PCB și PCBA cu sediul în China, utilizează atât procese cu plumb, cât și fără plumb, cu profiluri de reflow potrivite cu aliajul de pastă și masa termică a plăcii, verificate prin AOI și raze X pe piese de tip arie-array. Dacă nu sunteți sigur ce aliaj sau finisaj se potrivește designului dvs., o analiză DFM acoperă aliajul de lipire, finisajul suprafeței și considerațiile termice înainte ca placa să fie construită - parte a asamblării standard la cheie a PCB-urilor și a lucrărilor SMT.
Întrebări frecvente despre punctul de topire al aliajului de lipit
Care este punctul de topire al lipiturii în grade Celsius și Fahrenheit?
Depinde de aliaj. Cea mai comună lipire cu plumb, Sn63/Pb37, se topește la 183 °C (361 °F). Cea mai comună lipire fără plumb, SAC305, se topește la aproximativ 217–220 °C (423–428 °F).
Care este punctul de topire al aliajului de lipit fără plumb?
Majoritatea aliajelor de lipire fără plumb pentru electronice se topesc între aproximativ 217 °C și 227 °C. SAC305 are 217–220 °C, aliajul eutectic staniu-argint are 221 °C, iar aliajul staniu-cupru (Sn99.3/Cu0.7) are 227 °C - cu aproximativ 30–45 °C mai fierbinte decât aliajul de lipire staniu-plumb.
De ce are aliajul de lipire eutectic un singur punct de topire?
Un aliaj eutectic precum Sn63/Pb37 este o compoziție specifică care se topește și se solidifică la o temperatură exactă, fără intervale intermediare de temperatură păstoasă. Această tranziție bruscă oferă îmbinări curate și îl face ușor de utilizat pentru lipirea manuală.
La ce temperatură ar trebui să setez fierul de lipit?
Peste punctul de topire al aliajului de lipit, deci transferul de căldură este rapid: aproximativ 315–370 °C (600–700 °F) pentru aliajul de lipit cu plumb și 350–400 °C (660–750 °F) pentru cel fără plumb, ajustat în funcție de dimensiunea vârfului și masa îmbinării. Cifra exactă este o temperatură de lucru, nu punctul de topire în sine.
Temperatura de lipire este aceeași cu punctul de topire?
Nu. Punctul de topire este atunci când aliajul de lipire devine lichid; temperatura de lipire sau de reflow este setată peste acesta. Vârfurile de reflow sunt de obicei cu 20–40 °C peste lichidusul aliajului, astfel încât aliajul de lipire se umezește corespunzător.
Pot combina aliaje de lipit cu plumb și fără plumb?
Cel mai bine este să se evite. Amestecarea aliajelor — de exemplu, trecerea bilelor BGA fără plumb printr-un profil cu plumb — creează neconcordanțe intermetalice și ale punctului de topire care cauzează îmbinări nesigure. În producție, compatibilitatea aliajelor este controlată pe întregul ansamblu.
Care este aliajul de lipit cu cel mai scăzut punct de topire?
Printre aliajele comune, indiu-staniu (In52/Sn48) se topește la aproximativ 118 °C, iar staniu-bismut (Sn42/Bi58) la 138 °C. Aceste aliaje de lipit la temperatură scăzută sunt utilizate pentru componente sensibile la căldură și lipire în trepte, deși aliajele de bismut sunt mai fragile.

Posturi recomandate

Cotație și stivuire PCB RT duroid 6002
Această pagină deține sarcina de definire a cotațiilor și a stackup-ului...

Fabricarea PCB-urilor pentru filtre TMM6
CuprinsDe ce folosesc proiectanții de filtre pentru microunde...

Taconic RF 35 vs. PCB RO4350B
CuprinsRF-35 vs RO4350B Achiziții și...

Fabricarea PCB-urilor pentru filtre TMM4
Fabricarea PCB-urilor filtrului TMM4 este controlată de...
Cum să obțineți o ofertă pentru PCB-uri
Hai să executăm o analiză DFM/DFA pentru tine și să te contactăm cu un raport. Poți încărca fișierele în siguranță prin intermediul site-ului nostru web. Avem nevoie de următoarele informații pentru a-ți oferi o ofertă de preț:
-
- Specificații Gerber, ODB++ sau .pcb.
- Lista BOM dacă aveți nevoie de asamblare
- Cantitate
- Timp de întoarcere
Pentru servicii PCBA, vă rugăm să furnizați lista de materiale (BOM) și orice instrucțiuni specifice de asamblare. De asemenea, oferim analize DFM/DFA pentru a optimiza proiectele dumneavoastră în ceea ce privește fabricabilitatea și asamblarea, asigurând un proces de producție fără probleme.