
الوقاية من عيوب الترقق في لوحات الدوائر المطبوعة ذات الثقوب العمياء
جدول المحتويات
- تغليف لوحات الدوائر المطبوعة بتقنية الثقوب العمياء: عملية بناء متسلسلة مقابل عملية دورة واحدة
- متطلبات دورة التغليف حسب نوع HDI
- التحضير قبل التغليف: متطلبات الطبقة الداخلية والمواد
- دورة مكبس التغليف: المعايير والمراحل والتحكم في العملية
- المعالجة بين الدورات: الفحص والحفر والطلاء بين الدورات
- عيوب التغليف الشائعة، أسبابها الجذرية، وطرق الوقاية منها
- عملية التغليف المتحكم بها من هايليب للوحات الدوائر المطبوعة عالية الكثافة
عملية الترقق التسلسلي للوحات الدوائر المطبوعة ذات الثقوب العمياء - حقائق أساسية عن العملية
- لوحة الدوائر المطبوعة القياسية: دورة تغليف واحدة (يتم ضغط جميع الطبقات في وقت واحد)
- النوع الأول من مؤشر التنمية البشرية: دورتان من الترقق - الطبقة الأساسية أولاً، ثم طبقات التراكم الخارجية
- النوع الثاني من مؤشر التنمية البشرية: 3 دورات تغليف - تضيف طبقة واحدة لكل جانب
- النوع الثالث من مؤشر التنمية البشرية: 4-6 دورات - مدفونة عبر معالجة النواة قبل التراكمات الخارجية
- الحد الأدنى لكل دورة: 8-12 ساعة (مدة المعالجة + فترة التبريد) - غير قابل للانضغاط فيزيائيًا
- متطلبات التسجيل: ±0.075 مم من طبقة إلى طبقة (مقابل ±0.15 مم في لوحة الدوائر المطبوعة القياسية)
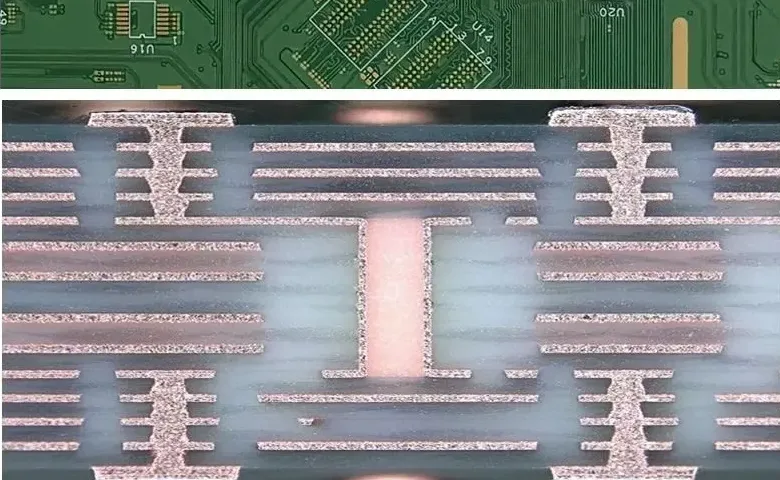
تُعدّ عملية الترقق في لوحات الدوائر المطبوعة ذات الثقوب العمياء العاملَ الأساسي الذي يُميّز بين تصنيع لوحات الدوائر المطبوعة عالية الكثافة (HDI) وتصنيع لوحات الدوائر المطبوعة التقليدية. فبينما تستخدم اللوحات التقليدية دورة ترقق واحدة - حيث تُضغط جميع الطبقات في وقت واحد، ثم تُثقب ميكانيكيًا - تتطلب لوحات HDI ذات الثقوب العمياء ترققًا متسلسلًا: إذ تُرقق كل طبقة، وتُفحص، وتُثقب بالليزر، وتُطلى قبل إضافة الطبقة التالية. يتطلب النوع الأول من لوحات HDI دورتي ترقق، بينما يتطلب النوع الثاني ثلاث دورات، أما النوع الثالث ذو الثقوب المدفونة فيتطلب من أربع إلى ست دورات. تُضيف كل دورة من 8 إلى 12 ساعة من وقت المعالجة غير القابل للضغط، وهذا هو سبب كون أوقات تسليم لوحات HDI أطول بمرتين إلى ثلاث مرات من لوحات الدوائر المطبوعة التقليدية، وسبب كون تكلفة تصنيع لوحات الدوائر المطبوعة ذات الثقوب العمياء المدفونة تتناسب عكسيًا مع التعقيد. يُغطي هذا الدليل كل خطوة من خطوات عملية الترقق المتسلسل، مع معايير العملية وممارسات منع العيوب التي تُحدد نتائج الإنتاجية والموثوقية.
طلب تصنيع HDI بتقنية الترقق المتحكم به
1. تغليف لوحات الدوائر المطبوعة بتقنية الثقوب العمياء: عملية بناء متسلسلة مقابل عملية دورة واحدة
1.1 لماذا لا يمكن للرقائق القياسية إنتاج فتحات عمياء
في تصنيع لوحات الدوائر المطبوعة متعددة الطبقات القياسية، تُضغط جميع الطبقات معًا في دورة تغليف واحدة. بعد التغليف، تُحفر فتحات التوصيل الميكانيكية من الأعلى إلى الأسفل، مرورًا بجميع الطبقات. ينجح هذا الأسلوب لأن فتحات التوصيل متاحة من كلا سطحي اللوحة.
تُعرَّف الثقوب العمياء بأنها تنتهي عند طبقة داخلية محددة ولا تخترق كامل سمك اللوحة. ولا يمكن تشكيلها بعد تغليف جميع الطبقات للأسباب التالية:
- لا يمكن للحفر الميكانيكي أن يتوقف بشكل موثوق عند سمك العازل الكهربائي الدقيق الذي يتوافق مع طبقة داخلية محددة دون خطر الحفر الزائد.
- لا يمتلك الحفر بالليزر (الذي يمكنه تحقيق عمق محدد) طاقة كافية لاختراق أكثر من طبقة أو طبقتين من مادة FR-4 Prereg في تمريرة واحدة
- لا يمكن الوصول إلى وسادة النحاس الداخلية التي يجب أن يستقر عليها الثقب الأعمى إلا قبل تغليف الطبقات التي تعلوها.
يحل الترقق المتسلسل هذه المشكلة عن طريق بناء اللوحة طبقة تلو الأخرى: قم بترقق اللب الداخلي، ثم قم بحفر وتركيب الثقوب العمياء في طبقة البناء الأولى قبل إضافة الطبقة التالية.
1.2 مقارنة بين عملية البناء المتسلسل وعملية التغليف الفردي
| السمة | لوحة الدوائر المطبوعة القياسية (دورة واحدة) | النوع الأول من HDI (متتابع، دورتان) | النوع الثالث من العلاج بالحقن المتسلسل (4-6 دورات) |
|---|---|---|---|
| عبر النوع الذي يمكن تحقيقه | ثقب نافذ فقط | L1–L2، L(n-1)–Ln | خارجي أعمى + داخلي مدفون |
| الحد الأدنى للقطر عبر | 0.20 مم (ميكانيكي) | 0.10 مم (ليزر) | 0.10 مم (ليزر) |
| دورات التصفيح | 1 | 2 | 4-6 |
| المهلة الزمنية مقابل المعيار | خط الأساس | 1.4–1.8× | 2.0–3.0× |
| التكلفة مقابل المعيار | خط الأساس | 2.3–3.2× | 5.8–9.5× |
| متطلبات التسجيل | ± 0.15mm | ± 0.075mm | ± 0.050mm |
1.3 لماذا تزيد كل دورة تغليف إضافية من التكلفة والمخاطر
تضيف كل دورة تغليف ما يلي:
- التكلفة المباشرة: وقت الطباعة، مادة ما قبل التشريب، وقت حمام الطلاء - حوالي 18-45 دولارًا أمريكيًا/للوحة بكميات النماذج الأولية
- تراكم أخطاء التسجيل: تُضيف كل دورة هامش خطأ في التسجيل يتراوح بين ±0.025 و0.075 مم. بعد أربع دورات، قد يصل هامش الخطأ التراكمي إلى ±0.10-0.15 مم، وهو ما يقترب من مواصفات الحلقة الدائرية للتصوير عالي الكثافة (HDI).
- مخاطر العائد: تحتوي كل دورة على احتمال بنسبة 1-3% لحدوث عطل في العملية (انفصال الطبقات، فراغ، خطأ في التسجيل) مما يستدعي التخلص من تلك اللوحة. وعلى مدار 4 دورات، يصل احتمال حدوث عطل في دورة واحدة على الأقل إلى 4-12%.
- التعرض الحراري: تُعرّض كل دورة من دورات الترقق الطبقات المكتملة سابقًا لارتفاع إضافي في درجة الحرارة يتراوح بين 170 و190 درجة مئوية. قد تشهد المواد الحساسة لدرجة حرارة التحول الزجاجي (Tg) تغيرًا في ثابت العزل الكهربائي (Dk). تتطلب المواد المصنوعة من مادة PTFE إدارة دقيقة للغاية لدرجة الحرارة.
هذا التأثير التراكمي هو السبب في أن تكلفة النوع الثالث HDI تتراوح بين 5.8 و 9.5 أضعاف سعر لوحة الدوائر المطبوعة القياسية على الرغم من احتوائها على 1.5 إلى 2 ضعف المادة فقط - إن تعقيد العملية، وليس المادة، هو الذي يحدد التكلفة.
2. متطلبات دورة التغليف حسب نوع HDI
2.1 تسلسل تغليف HDI من النوع الأول
النوع الأول (1+N+1): طبقة بناء واحدة على كل جانب من جوانب القلب، وثقوب عمياء تربط L1–L2 و L(n-1)–Ln.
الدورة 1 - تغليف اللب:
- المدخلات: نوى الطبقة الداخلية المصورة والمحفورة (من L2 إلى L(n-1))، مادة ما قبل التشريب بين النوى، رقيقة رقائق النحاس على الأسطح الخارجية
- الناتج: قلب داخلي مغلف بالكامل بأسطح خارجية من النحاس الصلب (ستصبح هذه L2 و L(n-1) بعد المعالجة الخارجية)
- الفحص: قياس السماكة، تسجيل العلامات المرجعية بالأشعة السينية، فحص التقشر البصري
الدورة الثانية - التغليف الخارجي:
- المدخلات: قلب من الدورة 1 (مع حفر ثقوب عمياء، وإزالة التلطيخ، وطلاء النحاس غير الكهربائي بين الدورات)، مادة ما قبل التشريب قابلة للحفر بالليزر، رقائق نحاسية خارجية رقيقة (عادةً رقائق 12-18 ميكرومتر).
- الناتج: مجموعة طبقات متعددة كاملة مع ربط جميع الطبقات
- بعد الدورة الثانية: تصوير الطبقة الخارجية، والحفر، وقناع اللحام، وتشطيب السطح، والاختبار
2.2 تسلسل الترقق من النوع الثاني HDI
النوع الثاني (2+N+2): طبقتان تراكميتان لكل جانب، مما يتيح تركيب طبقة عمياء من مستويين عن طريق التكديس (L1–L2 و L2–L3).
الدورة 1 - تغليف اللب: نفس النوع الأول الدورة 1.
الدورة الثانية - الطبقة الخارجية الأولى:
- مادة ما قبل التشريب قابلة للحفر بالليزر ومغلفة على اللب
- بعد هذه الدورة: أول تمريرة حفر بالليزر (ثقوب عمياء من L2 إلى القلب)، إزالة التلطيخ، طلاء نحاسي غير كهربائي، طلاء كهربائي
- في حالة وجود فتحات متداخلة: املأها بالراتنج وقم بتسويتها قبل الدورة الثالثة
- في حالة الوصلات المتداخلة: يتم التوصيل مباشرة بالدورة 3 بدون تعبئة
الدورة الثالثة - التراكم الخارجي الثاني:
- طبقة ثانية من مادة ما قبل التشريب قابلة للحفر بالليزر، مغلفة فوق هيكل الدورة الثانية
- بعد هذه الدورة: تمريرة ثانية لحفر الليزر (ثقوب عمياء من L1 إلى L2)، إزالة التلطيخ، طلاء كيميائي، طلاء
- ثم تبدأ معالجة الطبقة الخارجية
2.3 النوع الثالث HDI: معالجة النواة المدفونة عبر العملية
يُضيف النوع الثالث معالجة الثقوب المدفونة قبل تطبيق طبقات البناء الخارجية. بالنسبة لنوع ثالث مكون من 10 طبقات مع ثقوب مدفونة من الطبقة الرابعة إلى الخامسة:
الدورة الفرعية الأساسية 1 - L4–L5 مدفونة عبر التكوين:
- يتم حفر وتغطيتها ميكانيكياً باستخدام رقائق أساسية (الطبقات L4-L5 فقط) لدفنها عبر أنابيب
- يتم تصوير الطبقتين L4 و L5 باستخدام وسادات التوصيل المدفونة ومسارات الربط البيني
- تم فحص المجموعة الفرعية الأساسية وأكسدتها
الدورة الفرعية الأساسية 2 - الترقق الكامل للقلب:
- يتم تغليف المجموعة الفرعية L4-L5، ونوى الطبقات الداخلية المتبقية، والطبقة المشربة مسبقًا معًا
- أصبحت الوصلات المدفونة الآن محاطة بشكل دائم داخل القلب
دورات التراكم الخارجية (مثل النوع الأول أو الثاني): يتم تطبيقها فوق النواة الكاملة.
كل زوج إضافي من طبقات الثقوب المدفونة في القلب يضيف دورة كاملة من الحفر الميكانيكي والصفائح والرقائق قبل بدء التراكمات الخارجية.
3. التحضير قبل التغليف: متطلبات الطبقة الداخلية والمواد
3.1 متطلبات جودة الطبقة الداخلية
تعتمد نتيجة كل دورة من دورات التغليف على جودة تصنيع الطبقة الداخلية السابقة:
نظافة سطح النحاس: أي تلوث عضوي (زيت، بصمات أصابع، بقايا مقاوم ضوئي) على النحاس الداخلي يمنع التصاق الراتنج. تُنظف أسطح النحاس عبر عملية متعددة المراحل: منظف قلوي، حفر دقيق (إزالة 1-2 ميكرومتر من النحاس)، شطف حمضي، شطف بالماء منزوع الأيونات. يتم التحقق من النظافة باختبار انفصال الماء - يُظهر السطح النظيف جيدًا ترطيبًا متساويًا؛ بينما يتسبب التلوث في تكوّن قطرات الماء.
المعالجة بالأكسيد: يتميز النحاس الخام بطاقة سطحية منخفضة وضعف الالتصاق براتنج الإيبوكسي. تعمل المعالجة بالأكسيد البني أو الأسود على زيادة خشونة سطح النحاس من 0.3-0.5 ميكرومتر (بعد الحفر) إلى 1.5-3.0 ميكرومتر، مما يحسن قوة التقشير بشكل ملحوظ. يمكن لأنظمة "الحفر الدقيق" أو "تحسين الالتصاق العضوي" الحديثة (مثل MacDermid MultiBond وAtotech Universal Etch) أن تحل محل الأكسيد في بعض أنظمة الراتنج، ولكن يجب أن تكون مؤهلة وفقًا للتركيب الكيميائي المحدد للمادة الأولية.
دقة التسجيل: يجب أن تقع أهداف الطبقة الداخلية (عادةً ما تكون عناصر نحاسية على شكل صليب) ضمن نطاق ±0.075 مم من مواقعها الاسمية حتى تحافظ برامج الحفر اللاحقة على الحلقة الدائرية. يتم استبعاد الطبقات التي تقع خارج هذا النطاق قبل عملية الترقق، وليس بعدها.
3.2 تحضير وتجهيز مادة ما قبل التشريب
مادة Prepreg (قماش من الألياف الزجاجية مشبع مسبقًا براتنج إيبوكسي معالج جزئيًا من المرحلة B) هي مادة الربط بين طبقات النحاس. متطلبات ما قبل الترقق:
التحكم في الرطوبة: تمتص مادة ما قبل التشريب الرطوبة من الهواء المحيط. تؤدي نسبة الرطوبة التي تتجاوز 0.2% إلى:
- يؤدي توليد البخار أثناء عملية التغليف إلى تكوين فراغات وبثور
- انخفاض درجة حرارة التحول الزجاجي (Tg) للرقائق المعالجة
- انفصال الطبقات عند سطح التلامس بين النحاس والراتنج أثناء المعالجة الحرارية اللاحقة
يجب تخزين المواد المُشَرَّبة مسبقًا في درجة حرارة أقل من 21 درجة مئوية ورطوبة نسبية 50%. أما الألواح المخزنة في بيئات غير مُتحكَّم بها لأكثر من 24 ساعة، فيجب خبزها في فرن عند درجة حرارة 120 درجة مئوية لمدة ساعتين قبل استخدامها.
اختيار مادة ما قبل التشريب لطبقات التراكم القابلة للحفر بالليزر: يجب أن تكون مواد ما قبل التشريب الخارجية المستخدمة في تكوين الثقوب العمياء قابلة للحفر بالليزر دون حدوث تفحم قد يُلوث جدران الثقوب. يصعب حفر مادة ما قبل التشريب المصنوعة من قماش الألياف الزجاجية المنسوج القياسي بدقة باستخدام الليزر؛ لذا يُنصح باستخدام مواد ما قبل التشريب غير المنسوجة أو المعدلة المصنوعة من قماش زجاجي بمحتوى منخفض من الألياف الزجاجية (مثل Panasonic R-1661W، وIsola I-Tera MT40، والرقائق ذات الفقد المنخفض، وطبقة الربط ذات الفقد المنخفض) لطبقات التراكم التي يُخطط لحفر الثقوب العمياء فيها باستخدام الليزر (انظر: الحفر بالليزر لتكوين الثقوب الدقيقة ).
3.3 اختيار رقائق النحاس لطبقات التراكم
تستخدم الطبقات الخارجية عادةً رقائق نحاسية أرق (9-18 ميكرومتر) من الطبقات الداخلية (17-35 ميكرومتر). رقائق أرق:
- يُتيح دقة تصوير أدق (2/2 مل للمسار/المسافة مقابل 3/3 مل كحد أدنى للرقائق السميكة)
- يقلل من كمية النحاس التي يجب أن يزيلها الليزر قبل الوصول إلى مادة ما قبل التشريب، مما يحسن جودة جدار الفتحة.
- يتطلب الأمر عناية أكبر لمنع التجعد أثناء التغليف
في التصاميم التي تستخدم النحاس منخفض الارتفاع (LP) أو منخفض الارتفاع جدًا (VLP) لتقليل فقد الإدخال عالي التردد، تُستخدم هذه الرقائق حصريًا في طبقات الإشارة الخارجية حيث يبرر تردد الإشارة التكلفة الإضافية. أما طبقات اللب الداخلية فيمكن استخدام النحاس القياسي المُقسّى كهربائيًا (ED).
4. دورة مكبس التغليف: المعايير والمراحل والتحكم في العملية
يتم تحميل الطبقات الداخلية، والطبقة المشربة مسبقًا، ورقائق النحاس في دفتر الطباعة. يتم تطبيق ضغط التلامس (50-100 رطل لكل بوصة مربعة) قبل التسخين لمنع انزياح الطبقات أثناء التسخين التدريجي.
ترتفع درجة حرارة الضغط بمعدل 2-4 درجة مئوية/دقيقة لتصل إلى 175-185 درجة مئوية. يسمح الارتفاع البطيء في درجة الحرارة بتبخر الرطوبة وتدفق الراتنج بشكل منتظم قبل بدء عملية التصلب.
يتم تطبيق ضغط الترقق الكامل (300-400 رطل لكل بوصة مربعة). يتدفق الراتنج، ويملأ الفراغات، ويتشابك. مدة العملية محددة بتركيب الراتنج الكيميائي - ولا يمكن تقصيرها.
انخفضت درجة الحرارة بمعدل 2-4 درجة مئوية/دقيقة. يؤدي التبريد السريع إلى تشوه ناتج عن عدم تطابق معامل التمدد الحراري وانفصال الطبقات الكامن. لا يمكن تسريع هذه المرحلة.
قياس السماكة، والفحص البصري، والتحقق من تسجيل طبقة الأشعة السينية (يجب أن تكون العلامات المرجعية الداخلية في حدود ±0.075 مم من أهداف الحفر).
4.1 مراحل دورة الضغط بالتفصيل
المرحلة 1 - التحميل والضغط الأولي:
يتم وضع الطبقات في دفتر الطباعة بين أغشية الفصل وألواح المرآة. يتم تطبيق ضغط التلامس الأولي (50-100 رطل لكل بوصة مربعة) قبل بدء التسخين لمنع انزياح الطبقات أثناء ارتفاع درجة الحرارة الأولي.
المرحلة الثانية - رفع درجة الحرارة (60-90 دقيقة):
ترتفع درجة الحرارة من درجة حرارة المحيط إلى درجة حرارة المعالجة المحددة (عادةً 175-185 درجة مئوية للنوع القياسي FR-4، وتصل إلى 195 درجة مئوية للأنواع ذات درجة حرارة التحول الزجاجي العالية). يتم التحكم في معدل الارتفاع التدريجي عند 2-4 درجات مئوية/دقيقة. الغرض من الارتفاع التدريجي البطيء هو:
- يُبخر أي رطوبة متبقية قبل أن يتدفق الراتنج
- يسمح ذلك للراتنج بالوصول إلى درجة حرارة التدفق (130-150 درجة مئوية) بشكل موحد عبر اللوحة قبل بدء التصلب الكامل
- يقلل من التدرج الحراري عبر اللوحة - وهو أمر بالغ الأهمية بشكل خاص للوحات الكبيرة حيث يمكن أن يتسبب اختلاف درجة الحرارة من الحافة إلى المركز في معالجة غير منتظمة إذا تم رفع درجة الحرارة بسرعة كبيرة.
المرحلة 3 - الضغط الكامل وفترة المعالجة (90-180 دقيقة):
يُطبَّق ضغط الترقق الكامل (300-400 رطل لكل بوصة مربعة للراتنج القياسي FR-4) عندما يصل الراتنج إلى درجة حرارة التدفق. يتدفق الراتنج، ويملأ الفراغات والشقوق، ويبدأ بالتصلب (التجلط). تستمر فترة المعالجة حتى يصل الراتنج إلى درجة حرارة التحول الزجاجي (Tg) الكاملة، كما تُقاس بواسطة المسعر التفاضلي الماسح (DSC) على عينات المعالجة. تؤدي فترة المعالجة غير الكافية إلى إنتاج ألواح ذات درجة حرارة تحول زجاجي (Tg) دون المستوى المطلوب، وقوة تقشير منخفضة، ومعامل تمدد حراري مرتفع على المحور z، وكلها تُسبب مشاكل في الموثوقية أثناء الاستخدام.
المرحلة الرابعة - التبريد المتحكم به (3-5 ساعات):
بعد فترة المعالجة، تُخفَّض درجة حرارة المكبس بمعدل مُتحكَّم به يتراوح بين 2 و4 درجات مئوية في الدقيقة. ويُحدَّد هذا المعدل بناءً على فرق معامل التمدد الحراري بين طبقات النحاس (17 جزءًا في المليون لكل درجة مئوية في المستوى) والرقائق (14-18 جزءًا في المليون لكل درجة مئوية في المستوى، و50-70 جزءًا في المليون لكل درجة مئوية على المحور z). ويؤدي التبريد الأسرع إلى إجهادات متبقية تُسبِّب ما يلي:
- انحناء فوري (تقوس والتواء مرئي يتجاوز) إيبك-6012 (حدود ±0.75%)
- الإجهادات الداخلية التي تتجلى في صورة انفصال كامن تحت تأثير دورات حرارية لاحقة
- حدوث تشققات دقيقة عند نقاط دخول الحفر أثناء عمليات الحفر اللاحقة
تُعد مرحلة التبريد الخطوة الأكثر شيوعًا في عملية تصنيع الدوائر المتكاملة عالية الكثافة منخفضة التكلفة - وهي السبب الأكثر شيوعًا للتشوه وفشل الموثوقية في اللوحات المنتجة تحت ضغط التكلفة.
4.2 مكبس متعدد الفتحات مقابل مكبس أحادي الفتحة
تقوم مكابس الفتحات المتعددة بمعالجة مجموعات متعددة من الألواح في وقت واحد (عادةً من 8 إلى 12 فتحة)، حيث تحتوي كل فتحة على لوح واحد أو أكثر مفصولة بألواح عاكسة. وهذا يزيد من الإنتاجية دون تغيير وقت الدورة الواحدة.
تُستخدم مكابس التفريغ ذات الفتحة الواحدة في:
- شبكات HDI عالية التعقيد ذات التراكيب غير المتماثلة حيث يكون توزيع الضغط المنتظم أمرًا بالغ الأهمية
- مواد ما قبل التشريب ذات الطبقات الرقيقة (أقل من 60 ميكرومتر) حيث يلزم وجود فراغ لمنع تشكل الفراغات
- تُشكل المواد القائمة على مادة PTFE، حيث تختلف خصائص درجة الحرارة والضغط عن مادة FR-4، والتلوث المتبادل بين أحمال الضغط مصدر قلق.
بالنسبة لأي رقائق عالية التردد مملوءة بمادة PTFE أو السيراميك، يجب تخصيص خطوط ضغط أو تنظيفها جيدًا بين عمليات إنتاج مادة FR-4 ومواد التردد العالي. يؤدي التلوث المتبادل لمواد PTFE براتنج FR-4 إلى تغيير ثابت العزل الكهربائي، ويصعب اكتشافه دون تحليل إتلافي.
4.3 التحكم في العمليات ومراقبتها
تشمل عملية تصنيع الرقائق في مصانع HDI عالية الجودة ما يلي:
مراقبة درجة الحرارة: يتم وضع عدة أزواج حرارية في دفتر الطباعة عند زوايا اللوحة ومركزها. تُسجل بيانات درجة الحرارة لكل دورة وتُراجع مقابل نافذة ملف تعريف الطباعة المعتمدة. أي لوحة تقع فيها قراءة أحد الأزواج الحرارية خارج نافذة ملف التعريف تُعلّم للتحقق من أبعادها ومقطعها العرضي.
عينات قياس تدفق الراتنج: تُوضع عينات اختبار صغيرة على حواف الألواح لجمع بيانات تدفق الراتنج أثناء عملية الترقق. يؤدي تدفق الراتنج خارج النطاق المقبول (قليل جدًا = فراغات، كثير جدًا = انفصال الحواف) إلى فحص محتوى الرطوبة في دفعة الألياف المشبعة مسبقًا ومعايرة درجة حرارة الضغط.
قياس سُمك الألواح: يُقاس سُمك الألواح بعد عملية الترقق في 9 نقاط أو أكثر لكل لوح. يؤدي أي اختلاف يتجاوز ±10% من القيمة الاسمية إلى مراجعة اللوح للتأكد من عدم انتظام توزيع الضغط أو وجود اختلاف في دفعة الألياف المُشربة مسبقًا.

5. المعالجة بين الدورات: الفحص والحفر والطلاء بين الدورات
5.1 فحص ما بعد التغليف قبل الدورة التالية
يجب أن تجتاز كل دورة فحصًا دقيقًا قبل الانتقال إلى الدورة التالية. يُعدّ السماح بدخول لوحة معيبة إلى الدورة التالية أكثر أنواع فشل الجودة تكلفةً في تصنيع شاشات HDI، حيث يتم إخفاء العيب، وتُطبّق خطوات معالجة إضافية على ركيزة معيبة أساسًا، وفي النهاية تُتلف اللوحة عند الفحص النهائي.
قائمة فحص ما بين الدورات:
- تسجيل طبقات الأشعة السينية: يجب أن تتطابق علامات الطبقة الداخلية ضمن نطاق ±0.075 مم من أهداف الحفر
- فحص أبعاد اللوحة: الطول والعرض والسمك ضمن المواصفات
- الفحص البصري للكشف عن بثور الانفصال، وانفصال الحواف، والفراغات السطحية
- عينة المقطع العرضي (اختبار إتلافي، على قسيمة العملية): فحص فراغات الراتنج، سلامة واجهة النحاس والراتنج، تقدير قوة التقشير
5.2 الحفر بالليزر بعد كل دورة بناء
يتبع كل طبقة خارجية من طبقات التراكم عملية الحفر بالليزر. أهم معايير العملية:
ليزر ثاني أكسيد الكربون لبناء طبقة FR-4 القياسية:
- الطول الموجي: 10.6 ميكرومتر - يمتص جيدًا بواسطة الراتنج العضوي، وضعيف بواسطة النحاس
- خطوة إزالة النحاس: نبضة أولى قصيرة تُزيل "نافذة" في رقاقة النحاس الخارجية
- الاستئصال العازل: تعمل النبضات المتتالية على إزالة مادة ما قبل التشريب وصولاً إلى وسادة الالتقاط الموجودة على الطبقة الداخلية
- الحد الأدنى لقطر الفتحة: 0.10 مم بعد التشطيب (0.12 مم بعد الحفر قبل الطلاء)
- أقصى نسبة عرض إلى ارتفاع: 1:1 (العمق يساوي أو يقل عن القطر)
ليزر الأشعة فوق البنفسجية (Nd:YAG) للأغشية الرقيقة ومادة PTFE:
- الطول الموجي: 355 نانومتر - استئصال بارد بدون احتراق
- يُستخدم في: مواد ما قبل التشريب التي يقل سمكها عن 40 ميكرومتر، والمواد المرنة المصنوعة من البولي إيميد، والأغشية المتراكمة القائمة على مادة PTFE
- تكلفة أعلى لكل فتحة (0.015-0.040 دولار) مقارنة بثاني أكسيد الكربون (0.008-0.025 دولار/فتحة، كمرجع)
- جودة أفضل للجدار عبر الثقوب - بقايا أقل، استئصال أنظف
تقنية القناع المطابق: طريقة شائعة في ليزر ثاني أكسيد الكربون، حيث تُحفر رقاقة النحاس الخارجية بفتحات في مواقع الثقوب العمياء قبل عملية الحفر بالليزر. ثم يحفر ليزر ثاني أكسيد الكربون عبر العازل في الفتحة المفتوحة مسبقًا دون الحاجة إلى اختراق النحاس. هذا يقلل عدد نبضات الليزر لكل ثقب ويحسن تجانس جدار الثقب.
5.3 إزالة التلطيخ والطلاء الكيميائي بالنحاس: عبر تحضير الجدار
بعد عملية الحفر بالليزر، تحتوي جدران الفتحة على بقايا من عملية الاستئصال:
- الراتنج المتفحم (لطخة الحفر) من استئصال الليزر بثاني أكسيد الكربون
- بقايا الألياف الزجاجية من الركيزة المشبعة مسبقًا
- النحاس المؤكسد على وسادة الالتقاط
عملية إزالة البقع باستخدام برمنجنات البوتاسيوم:
- عامل التورم: يعمل على تورم طبقة الحفر لتحسين وصول المواد الكيميائية
- التخريش بالبرمنجنات: يؤكسد ويزيل الراتنج المتفحم والبقع
- المُختزِل: يُعادل برمنجنات البوتاسيوم المتبقية ويزيل أي أكسدة من نحاس وسادة الالتقاط
بالنسبة لرقائق PTFE، يُستخدم بلازما CF₄/O₂ بدلاً من برمنجنات البوتاسيوم. يزيل البلازما الرواسب المتفحمة دون التأثير على مصفوفة PTFE. يتطلب الأمر استخدام حجرات بلازما مخصصة، إذ أن تلوث خطوط برمنجنات البوتاسيوم القياسية بمادة PTFE يؤدي إلى فشل الالتصاق.
بعد إزالة التلطيخ، يتم وضع محفز البلاديوم على جميع الأسطح بما في ذلك جدران الثقوب، ويتم ترسيب النحاس غير الكهربائي (0.5-1.5 ميكرومتر) لإنشاء طبقة أساسية موصلة للطلاء الكهربائي.
ℹ الترتيب المتداخل مقابل الترتيب المتراص: خيار التصميم الذي يحدد تكلفة التعبئة
تتطلب الثقوب الدقيقة المتراصة (الموجودة مباشرة فوق بعضها البعض عبر الطبقات) تعبئة بالراتنج وتسوية السطح بين دورات الترقق، مما يضيف من 0.05 إلى 0.15 دولارًا أمريكيًا لكل ثقب للتعبئة، ومن 1.50 إلى 5.00 دولارات أمريكية لكل لوحة للتسوية. أما الثقوب الدقيقة المتداخلة (بإزاحة ≥ 0.25 مم) فتلغي هاتين الخطوتين تمامًا. بالنسبة لتصميم يحتوي على 600 ثقب، يبلغ الفرق حوالي 68 دولارًا أمريكيًا للوحة (متراصة) مقابل 10.80 دولارًا أمريكيًا للوحة (متداخلة) في تكلفة معالجة الثقوب وحدها - هذه أرقام توضيحية لتصميم يحتوي على 600 ثقب؛ وتختلف التكاليف الفعلية.
5.4 ملء الفتحات وتسوية الأسطح للتصاميم المكدسة
بالنسبة للتصميمات التي تستخدم الثقوب المتراصة (حيث يكون الثقب L1–L2 فوق الثقب L2–L3 مباشرة)، يجب ملء الثقب L2–L3 وتسويته قبل البدء في عملية الترقق لطبقة التراكم L1–L2:
حشوة الراتنج:
- يتم حقن حبر راتنج الإيبوكسي أو البوليمر في الأسطوانة عبر الفراغ أو باستخدام مكشطة مطاطية.
- يجب أن يكون التعبئة مكتملة بنسبة 95% أو أكثر دون وجود فراغات - فالفراغات تتسبب في انبعاث الغازات أثناء عملية إعادة التدفق اللاحقة للتجميع
- المعالجة عند درجة حرارة 150-175 درجة مئوية لمدة 60-90 دقائق
التخطيط:
- قد يكون سطح الفتحة المملوءة مقببًا قليلاً (ملء زائد) أو غائرًا (ملء ناقص).
- تزيل عملية التسوية الميكانيكية (الصنفرة الشريطية أو الطحن الدوراني) المادة حتى يصبح سطح الثقب مستويًا مع النحاس المحيط به في حدود ±15 ميكرومتر.
- يُعد هذا السطح المستوي أمرًا بالغ الأهمية لعملية الترقق اللاحقة لتحقيق ضغط موحد وسماكة خط اللصق.
تأثير التكلفة: تزيد عملية ملء الثقوب من 0.05 إلى 0.15 دولارًا لكل ثقب، بينما تزيد عملية تسوية السطح من 1.50 إلى 5.00 دولارات لكل لوحة. بالنسبة لتصميم يحتوي على 600 ثقب، قد تزيد عمليتا ملء الثقوب وتسوية السطح معًا ما يقارب 31.50 إلى 95.00 دولارًا لكل لوحة (نطاق مرجعي - تعتمد التكلفة الفعلية على عدد الثقوب والمادة والمورد). لهذا السبب، فإن تصميم الثقوب المتداخلة - الذي يلغي كلتا الخطوتين - له تأثير كبير على التكلفة. راجع دليل تكلفة لوحات الدوائر المطبوعة ذات الثقوب المدفونة المخفية للاطلاع على مقارنة كاملة لتكاليف بنية الثقوب.
6. عيوب التغليف الشائعة، والأسباب الجذرية، والوقاية
⚠ أكثر حالات فشل التغليف بتقنية HDI شيوعًا
يُسبب عدم كفاية معالجة الطبقة الداخلية بالأكسيد ما بين 40 و60% من حالات فشل الانفصال. كما أن خشونة سطح النحاس التي تقل عن 1.5 ميكرومتر (بينما تتراوح خشونة سطح النحاس بعد الحفر بين 0.3 و0.5 ميكرومتر) تُؤدي إلى ضعف قوة الالتصاق اللازمة لالتصاق الإيبوكسي. لذا، تُعد معالجة أكسيد النحاس البني أو المعالجة العضوية الحديثة لتعزيز الالتصاق خطوة أساسية في عملية التصنيع، وليست مجرد تحسين اختياري للجودة.
6.1 التقشر
التعريف: انفصال بين طبقة النحاس والطبقة المجاورة من الراتنج/الزجاج. قد يكون مرئيًا على شكل فقاعة أو نتوء على سطح اللوحة، أو قد يكون مخفيًا ولا يمكن اكتشافه إلا من خلال المقطع العرضي.
الأسباب الجذرية:
- معالجة غير كافية بالأكسدة: قوة تقشير راتنج النحاس أقل من 4 نيوتن/سم كحد أدنى
- نسبة الرطوبة في مادة ما قبل التشريب أعلى من 0.2%: يؤدي توليد البخار أثناء المعالجة إلى تكوين فراغات تتطور إلى مناطق انفصال الطبقات.
- مدة المعالجة غير كافية: الراتنج المتشابك جزئياً لديه قوة تماسك منخفضة
- التلوث على سطح النحاس قبل عملية الترقق
الوقاية: تأهيل معالجة سطح النحاس (اختبار قوة التقشير الشهري على عينات الإنتاج)، ومراقبة رطوبة ما قبل التشريب مع التجفيف الإلزامي للمواد غير المطابقة، وأخذ عينات من المقطع العرضي لعينات العملية بعد كل دفعة من الترقق.
6.2 أخطاء التسجيل
التعريف: أهداف الحفر ووسادات الطبقة الداخلية غير متطابقة، مما يؤدي إلى تقليل أو انعدام الحلقة الحلقية عند وسادات التقاط الفتحات العمياء.
الأسباب الجذرية:
- تغير أبعاد الألواح أثناء عملية الترقق: يتعرض لوح FR-4 لتمدد طفيف في الاتجاهين XY أثناء المعالجة (عادةً ما بين 0.02% و0.05%). يجب تعديل برامج الحفر لمراعاة هذا التمدد المتوقع.
- عدم استقرار أبعاد الطبقة الداخلية: تنحني الطبقات الداخلية التي لم يتم حفرها بشكل متناظر (كثافة نحاس مختلفة في الأعلى مقابل الأسفل) أثناء عملية الترقق، مما يؤدي إلى إزاحة الميزات عن مواضعها الاسمية.
- عدم محاذاة طبقات الطباعة: يجب أن تستقر دبابيس التسجيل بشكل صحيح؛ فالدبابيس غير المستقرة تسمح بانزياح الطبقات.
الوقاية: قياس دقة حفر الأشعة السينية على كل لوحة قبل الحفر (وليس على أساس أخذ عينات). يتم تطبيق تعويض قياس حجم العمل الفني على كل طبقة بناءً على خصائص تمدد المواد المقاسة. تحليل توزيع النحاس أثناء تصميم الطبقة الداخلية للتصنيع لتحديد التصاميم غير المتماثلة قبل الإنتاج.
6.3 الفراغات وانحباس الهواء
التعريف: جيوب هوائية أو غازية في الراتنج المتصلب، تظهر على شكل شوائب تشبه التقشر أو فراغات دقيقة في المقطع العرضي.
الأسباب الجذرية:
- مادة ما قبل التشريب ذات محتوى راتنج غير كافٍ لتصميم اللوحة المحدد (نسبة مساحة النحاس إلى العازل العالية تتطلب تدفق راتنج أعلى)
- عدم كفاية الفراغ في دورات الضغط بمساعدة الفراغ
- يؤدي الارتفاع الأولي السريع جدًا إلى منع تدفق الراتنج بشكل صحيح وخروج الغازات قبل التصلب.
الوقاية: مطابقة مواصفات محتوى الراتنج مع كثافة النحاس في اللوحة. استخدام تقنية التغليف الفراغي للتصاميم ذات الأنماط النحاسية الداخلية الكثيفة. بروتوكولات معدل التسخين المعتمدة التي تضمن إخلاء الغاز بالكامل قبل تصلب الراتنج.
6.4 الالتواء والقوس
التعريف: انحراف شكل اللوحة يتجاوز حدود IPC-6012 (التقوس والالتواء ≤0.75% من قطر اللوحة لفئة HDI 3، ≤1.5% للفئة 2).
الأسباب الجذرية:
- توزيع النحاس غير المتماثل: إذا كان النصف العلوي من الطبقات يحتوي على كمية نحاس أكبر بكثير من النصف السفلي، فإن معامل التمدد الحراري التفاضلي أثناء التبريد يتسبب في انحناء الطبقة نحو الجانب الغني بالنحاس.
- التبريد السريع: يؤدي التدرج الحراري من سطح الألواح السميكة إلى قلبها أثناء التبريد السريع إلى توليد عزم انحناء
- عدم تطابق معامل التمدد الحراري للمواد الأولية واللب: تؤدي المواد المختلفة في الطبقات ذات معاملات التمدد الحراري المختلفة إلى إجهادات داخلية.
الوقاية: تحليل توازن النحاس أثناء التصميم للتصنيع (DFM) - يجب أن تكون كثافة النحاس في النصفين العلوي والسفلي من الطبقات متقاربة بنسبة ±10% في التصاميم المتناظرة. مراقبة معدل التبريد المتحكم به. أما في التصاميم غير المتناظرة (وهو أمر لا مفر منه في بعض التطبيقات)، فيمكن إضافة عناصر نحاسية على الجانب الخلفي لتحقيق توازن الطبقات.
6.5 اختلاف السُمك
التعريف: سمك العازل بعد الترقق خارج نطاق المواصفات ±10%، مما يتسبب في عدم تحقيق أبعاد مسار المعاوقة المتحكم بها لأهدافها.
الأسباب الجذرية:
- تدفق غير منتظم للراتنج: تدفق زائد عند حواف اللوحة (مركز رقيق)، وتدفق قليل جدًا (حواف سميكة) - ناتج عن مادة ما قبل التشريب ذات محتوى راتنج غير متطابق
- عدم انتظام ضغط الكبس عبر الألواح الكبيرة
- تباين في محتوى الراتنج في دفعات ما قبل التشريب
الوقاية: تحديد سمك الطبقة في تسع نقاط بعد كل دورة تغليف. قياس محتوى الراتنج في مادة ما قبل التشريب الواردة (ليس فقط Dk و Df). التحقق من استواء سطح اللوح العاكس (الألواح العاكسة التي تنحني بعد التآكل تُسبب عدم انتظام الضغط).
7. عملية الترقق المتحكم بها من هايليب للوحات الدوائر المطبوعة عالية الكثافة
7.1 المعدات والبنية التحتية للعمليات
تشمل إمكانيات التغليف بتقنية HDI من Highleap ما يلي:
- مكابس هيدروليكية متعددة الفتحات تعمل بنظام الشفط مع توحيد درجة الحرارة بمقدار ±1 درجة مئوية عبر سطح المكبس
- خطوط ضغط مخصصة لمجموعات صفائح PTFE/الصفائح الخاصة منخفضة الفقد - لا يوجد تلوث متبادل مع خطوط ضغط FR-4
- تخزين مسبق التشريب في بيئة مُتحكم بها مناخياً عند درجة حرارة ≤21 درجة مئوية ورطوبة نسبية ≤45% مع مراقبة الرطوبة لكل دفعة
- تسجيل بيانات حرارية مباشرة لكل دورة من دورات إنتاج التغليف
- قياس تسجيل طبقات الأشعة السينية على 100% من الألواح (بدون أخذ عينات) قبل وبعد الحفر بالليزر
7.2 بروتوكول الفحص بين الدورات
بين كل دورة تغليف، تقوم شركة هايليب بما يلي:
- فحص تسجيل الأشعة السينية بنسبة 100%: تم قياس جميع العلامات المرجعية للطبقة الداخلية، وليس أخذ عينات منها.
- تحديد سمك الألواح عند 9 نقاط: أي لوح خارج نطاق ±10% يتم استبعاده من الإنتاج
- الفحص البصري للكشف عن بثور الانفصال وانفصال الحواف
- مقطع عرضي لعينة العملية (عينة واحدة لكل دفعة إنتاج): قياس قوة التقشير، فحص فراغات الراتنج، تقييم جودة سطح التلامس بين النحاس والراتنج
تُتيح هذه البوابة بين دورات التصنيع اكتشاف 85-90% من عيوب التغليف قبل استثمار أي مبالغ إضافية في عملية التصنيع لمعالجة اللوحة المتضررة. تبلغ تكلفة اكتشاف العيب أثناء الفحص بين دورات التصنيع مقارنةً بالاختبار الكهربائي النهائي حوالي 15 دولارًا أمريكيًا مقابل 85 دولارًا أمريكيًا من تكلفة التصنيع المهدرة (أرقام توضيحية). للاطلاع على تأثير كل من الإنتاجية وعدد دورات التغليف على التكلفة، يُرجى مراجعة تحليل تكلفة لوحات الدوائر المطبوعة ذات الثقوب المدفونة . أما بالنسبة لتأثير كل دورة تغليف على مدة التسليم، فيُرجى مراجعة دليل مدة تسليم لوحات الدوائر المطبوعة عالية الكثافة.
7.3 مناولة المواد وتتبع الدفعات
تتضمن كل دفعة إنتاج إمكانية تتبع كاملة للمواد: رقم دفعة مادة ما قبل التشريب، ودفعة رقائق النحاس، ودفعة قلب الرقائق - وكلها مرتبطة بسجل الإنتاج وسجلات الفحص. بالنسبة لبرامج المعاوقة المُتحكَّم بها، يتم قياس ثابت العزل الكهربائي (Dk) لمادة ما قبل التشريب على عينات الدفعة الواردة، وتُستخدم القيمة المقاسة لحساب المعاوقة النهائية (وليس القيمة الاسمية في ورقة البيانات)، مما يضمن إمكانية تكرار نتائج اختبار انعكاس المجال الزمني (TDR) من دفعة إلى أخرى (انظر متطلبات لوحات الدوائر المطبوعة ذات المعاوقة المُتحكَّم بها ).
7.4 معايير الجودة لتغليف HDI في شركة هايليب
- معدل إنتاجية الترقق من النوع الأول HDI (اللوحة التي اجتازت جميع عمليات الفحص بين الدورات): 97.8% متوسط
- معدل إنتاجية الترقق من النوع الثاني HDI: 95.2% في المتوسط
- معدل إنتاجية الترقق من النوع الثالث HDI: 91.6% في المتوسط
- معدل انفصال الطبقات عند الفحص النهائي: أقل من 0.3% من الألواح المشحونة
- نسبة نجاح المرور الأول للمقاومة المتحكم بها (ضمن ±10%): 98.1% من الدفعات
- نسبة الانحناء (التقوس والالتواء ضمن المواصفات): 99.2% من لوحات HDI
تتوفر هذه المقاييس عند الطلب لأغراض تأهيل الموردين.

وأوصت المشاركات

مقارنة بين Taconic RF 35 و RO4350B PCB
جدول المحتويات: مقارنة بين RF-35 و RO4350B، عملية الشراء و...

تصنيع لوحات الدوائر المطبوعة لمرشحات TMM4
تخضع عملية تصنيع لوحات الدوائر المطبوعة لمرشحات TMM4 لسيطرة...

تصنيع لوحات الدوائر المطبوعة TMM3 لوحدات الترددات اللاسلكية
تُعدّ عملية تصنيع لوحات الدوائر المطبوعة TMM3 مفيدة للغاية في حالة وحدة الترددات اللاسلكية...
تصنيع لوحات الدوائر المطبوعة TMM6
تُعدّ صفحة التحكم في عملية التصنيع TMM6 صفحةً خاصة بتصنيع متوسط الحجم...
كيفية الحصول على عرض أسعار لـ PCBs
دعونا نجري تحليل DFM/DFA لك ونعود إليك بتقرير.
يمكنك تحميل ملفاتك بشكل آمن عبر موقعنا.
نحن بحاجة إلى المعلومات التالية حتى نتمكن من إعطائك عرض أسعار:
-
- Gerber، ODB++، أو .pcb، المواصفات.
- قائمة المواد إذا كنت بحاجة إلى التجميع
- الكمية
- تحويل الوقت