
FR408HR PCB-fremstillingsproces og flerlagspålidelighed

FR408HR flerlagspålidelighed skabes af den komplette fremstillingsrute. Materialeidentitet, indre lagbevægelse, kobberbalance, harpiksbehov, laminering, boring, hulvægsforberedelse, kobberaflejring, operationer med kontrolleret dybde, inspektion og ændringskontrol interagerer alle. Et højtydende laminat kan ikke kompensere for en dårligt defineret stabling eller en ukontrolleret sammenkoblingsproces. For FR408HR flerlagsfremstilling og -samling bør stablinggodkendelse, lamineringskontroller og reflow-eksponering gennemgås sammen med projektets pålidelighedskrav.
Denne vejledning følger de produktionstrin, der påvirker FR408HR flerlags pålidelighed, fra materialeforberedelse og bearbejdning af det indre lag til laminering, boring, plettering, inspektion og kontrol af gentagen produktion.
Før frigivelse skal det bekræftes, at den godkendte opstabling, impedanskrav, materialebetegnelse, hulstruktur og inspektionsplan alle stemmer overens med den tilsigtede fremstillingsrute.
Hvorfor FR408HR kræver kontrolleret printkortbehandling
FR408HR kan bearbejdes inden for etablerede flerlags-PCB-metoder, men fremgangsmåden skal udvikles omkring den faktiske konstruktion. Termisk adfærd, harpiksflow, fugthistorik, dimensionsbevægelse, kobberfordeling, hularkitektur og gentagen varmeeksponering afgør, om det færdige printkort er pålideligt.
Materialeadfærd relevant for fremstilling
Fremstillingsprocessen påvirkes mindre af markedsføringsmærket "højtydende FR-4" end af specifik materialeadfærd. Isola beskriver FR408HR som FR-4-proceskompatibel, men deres procesvejledning angiver også, at leverandøranbefalinger er udgangspunkter, som hver producent skal justere og verificere i sit eget udstyr og sine eget pladekonstruktioner.
Termisk system
Høj Tg og 360°C Td giver en materialemargen, mens presseprofilen stadig skal opnå fuld hærdning uden harpiksmangel, overdreven flow, registreringstab eller indespærrede flygtige stoffer.
Obligationsforberedelse
Leverandørvejledningen anbefaler oxidalternativ behandling til blyfri konstruktioner og lægger vægt på at tørre de behandlede inderste lag før opsætning.
Boreadfærd
Værktøjer med høj helix- eller underskæring, lavere spånbelastninger end konventionelle FR-4-startpunkter, kontrolleret antal træffere og konservative indstillinger for tykke eller tunge kobberpaneler forbedrer hulkvaliteten.
Desmear-respons
Harpikssystemet kan afsmøres kemisk eller plasmabehandles, men dvælen, overførsel gennem hullet, kemiske forhold, paneltykkelse og omrøring bestemmer resultatet.
Dimensionel bevægelse
Konstruktion, kobberfordeling, kornretning, kantdesign og lamineringscyklus påvirker skalering. Proceshistorikken skal adskilles efter konstruktion snarere end reduceres til én universel kompensationsfaktor.
Fugtkontrol
Opbevaring af præpreg, tørring af behandlede kerne, bagning af færdigplader efter behov, fugtbarriereemballage, tørremiddel og genlukning beskytter den senere loddemargin.
Klassificer bygningen før du vælger ruten
| Byggetype | Dominerende risici | Gennemgå vægtning |
|---|---|---|
| Konventionel 6-10-lags plade | Impedans, kobberbalance, tykkelse, grundlæggende PTH-pålidelighed og samling. | Produktionsopstacking, plantildeling, færdiggjort kobber, kuponer og panelisering. |
| Tyk industriel flerlags | Boreformatforhold, pletteringsfordeling, prespasningshuller, vridning og termisk cykling. | Hularkitektur, konservativ borerute, mikrosektion, pletteringsbeviser og samlingsvarmemasse. |
| Signalbræt med højt lagantal | Registreringsakkumulering, tynde dielektriske materialer, fine linjer, tab, bagboring og tætte vias. | Dimensionskarakterisering, impedans/tabsmodel, via stubkontrol og paneludbytte. |
| Sekventiel laminering HDI | Fugt i undersamlinger, flere pressecyklusser, mikrovia-opsamling, stablet-via-spænding og registrering. | Cyklus-for-cyklus konstruktion, bagekontrol, viafyldning, kobberbalance og pålidelighedstest. |
| Hybridmateriale i flere lag | Blandet CTE, blandet flow, bindingskompatibilitet, forskellige Dk/Df og sourcing. | Materialegrænsefladekvalificering, lamineringsrute, elektrisk model og ændringskontrol. |
Denne klassificering hjælper med at forhindre unødvendig kompleksitet. Et konventionelt 10-lags printkort bør ikke tvinges ind i en HDI-rute, fordi fabrikken tilbyder det, mens et tæt BGA-design ikke bør behandles som en konventionel hulmonteret stak blot for at reducere den angivne pris.
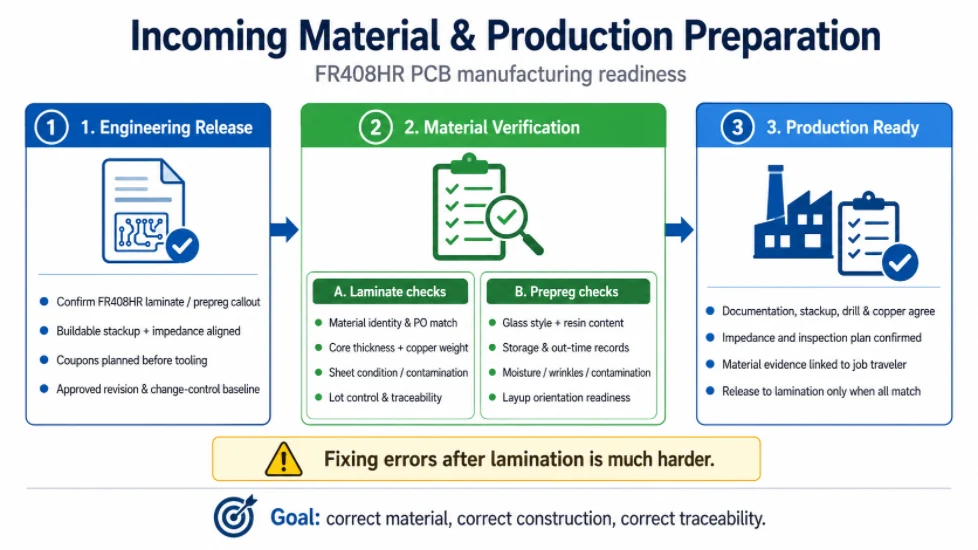
Indgående materiale og produktionsforberedelse
Produktionen bør ikke påbegyndes, før den frigivne dokumentation, den nøjagtige materialekonstruktion, opbevaringsforhold, partiidentitet, stabling, kobber, boredata, impedanskrav og inspektionsplan stemmer overens. Fejl på dette stadie bliver gradvist vanskeligere at rette efter laminering.
Teknisk frigivelse før materialet skæres
Processen begynder, før det første panel går i produktion. CAM- og procesteknik skal afstemme kundedataene med tilgængelige FR408HR-konstruktioner og fabrikkens kvalificerede rute.
Løs materialeopfordringen
Tegningen skal identificere Isola FR408HR laminat og prepreg, eller definere godkendte ækvivalenter. Den frigivne produktionsdokumentation skal også angive, om kravet gælder for alle dielektriske lag, om en hybridkonstruktion er tilladt, og om materialedokumentation er påkrævet ved forsendelse.
Konverter designopsætningen til en bygbar konstruktion
Nominelle dielektriske tykkelser fra et EDA-værktøj identificerer ikke direkte den kerne og prepreg, der vil blive købt. Producenten vælger tilgængelige glastyper, harpiksindhold, kobbervægte og nominelle konstruktioner og forudsiger derefter presset tykkelse efter at have taget højde for kobbermønster og harpiksbehov. Design med kontrolleret impedans bør ikke fortsætte, før fremstillingsstakken og impedanstabellen er justeret.
Definer kuponer og beviser ved panelplanlægning
Impedanskuponer, mikrosektionskuponer, pletteringskuponer, loddebarhedsprøver og kundespecifikke teststrukturer optager plads på panelet. De skal planlægges før værktøjsmontering. Tilføjelse af dem efter paneloptimering kan ændre udbytte, omkostninger eller levering.
Etabler basislinjen for forandringskontrol
Den udgivne revision skal identificere det godkendte tekniske datasæt, materiale, opbygning og inspektionsplan. Enhver senere ændring af konstruktion, kobberfolie, overfladefinish eller procesrute skal evalueres i forhold til denne baseline.
FR408HR Materialeverifikation, opbevaring og sporbarhed
Indgående kontrol forhindrer, at den korrekte tegning bliver lavet med det forkerte materiale. Verifikation kan omfatte leverandørmærke, materialefamilie, kernetykkelse, kobbervægt, prepreg-glastype, harpiksindhold, arkets eller rullens tilstand, opbevaringsstatus og kundespecifikke certifikatkrav.
Laminatchecks
- Bekræft materialeidentitet og overensstemmelse med indkøbsordre.
- Verificér kernens tykkelse og kobberfolien i forhold til den stablingsbærende kabelføring.
- Inspicer arkets tilstand, kantskader, kontaminering, oxidation og håndteringsmærker.
- Oprethold styring af retning eller fiberretning, når procesplanen kræver det.
- Adskil kundeejet, lotkontrolleret eller kvalifikationsspecifikt lager.
Præpreg-tjek
- Bekræft glastypen og harpiksindholdet i stedet for udelukkende at stole på den samlede nominelle tykkelse.
- Kontroller opbevarings- og udetidsregistreringer i henhold til leverandørens og fabrikkens krav.
- Beskyt prepreg mod fugt, kontaminering, rynker og ukontrolleret rumeksponering.
- Identificer, om værktøj eller forberedelse af udskårne paneler vil påvirke layup-orienteringen.
Materialemodtagelse skal dokumenteres på en måde, som produktionen kan bruge. Et certifikat indleveret til indkøb er ikke tilstrækkeligt, hvis layup-operatøren ikke kan forbinde det med den rejsende.
Inderlagsbilleddannelse, ætsning og bindingsforberedelse
Det indre lags geometri skal tage højde for ætsning, kobberfordeling og lamineringsbevægelse. AOI, bindingsbehandling og fugtfjernelse beskytter flerlagsbogen mod defekter, der bliver utilgængelige efter presning.
Billeddannelse, ætsning og dimensionskompensation
FR408HR's indre lag er generelt kompatible med etableret vandig billeddannelse og almindelige kobberætsningsmidler. Det mere vanskelige problem er dimensionsadfærd. Tynde kerner, ubalancerede kobbermønstre, glasorientering, panelkanter og den valgte lamineringscyklus kan producere forskellig bevægelse i varp- og fyldningsretningerne.
Start fra proceshistorikken, og mål derefter det faktiske panel
Leverandørkompensationstabeller kan give en indledende reference, men fabrikken bør karakterisere bevægelsen på sit eget udstyr. Førstegangsmålinger er særligt vigtige, når konstruktionen, kernetykkelsen, kobbermønsteret eller pressecyklussen er ny. Målet er at placere borede huller og billeder af det ydre lag oven på puderne af det indre lag efter laminering – ikke blot for at matche dimensionerne for kunstværket før laminering.
Kobberbalancen påvirker både ætsning og senere laminering
Store plane områder, isolerede kobberøer, tætte signalområder og brede kobberfri vinduer skaber ulige harpiksbehov og -belastning. CAM kan tilføje tyveri, ændre panelgrænser eller anbefale layoutændringer uden for det funktionelle kredsløb. Enhver ændring, der påvirker kontrolleret impedans, højspændingsafstand eller kundedefinerede keepouts, bør godkendes.
Inderlags-AOI er den første indeslutningsport
Automatiseret optisk inspektion bør identificere åbninger, kortslutninger, hak, fremspring, frigangsproblemer og billeddannende defekter, før lagene bliver utilgængelige. Reparationsregler bør defineres af den gældende klasse og kundespecifikation.
Forstærkning af binding og fjernelse af fugt
Den indre kobberoverflade kræver en kontrolleret tekstur og kemi for at understøtte vedhæftning mellem lagene. Oxidalternative behandlinger anvendes almindeligvis til blyfri flerlagsapplikationer. Processen skal producere en ensartet overflade uden at efterlade fugt, der forstyrrer prepreg-hærdningen.
Tør behandlede inderlag før oplægning
Isola-forarbejdningsvejledningen understreger tørring efter oxiderstatningsbehandling og identificerer 120 minutter ved 110 °C eller højere som leverandørens startanbefaling for lag, der skal anvendes i blyfri drift. Fabrikken skal validere sin egen tørrelastning, reolarrangement, panelafstand, temperaturensartethed, overførselstid og fugtighedsforhold. Det vigtige resultat er en tør kerne, der går ind i oplægningen, ikke blind overholdelse af en urværdi.
Våde kerner kan skade hærdning og langsigtet ydeevne
Fugt kan forstyrre harpiksens hærdning, reducere den effektive glasovergangsadfærd, fremme hulrum eller delaminering og sænke marginen under samling. Lagene bør beskyttes mod reabsorption mellem tørring og oplægning.
Kompatibilitet mellem bindingsbehandlinger skal være kvalificeret
Reduceret sort oxid, oxiderstatning og adhæsionsfremmere opfører sig ikke alle ens med alle harpikssystemer. Processen bør kvalificeres med hensyn til afskrælningsstyrke, termisk eksponering, lyserød ring-ydeevne og kundens pålidelighedsforventninger.
Layup og FR408HR flerlagslaminering
Flerlagslaminering omdanner den godkendte opbygning til én struktur. Symmetri, kobberbalance, harpiksbehov, orientering, renlighed, pressebelastning, varmeoverførsel, tryk, vakuum, hærdning og afkøling skal udvikles som én kontrolleret operation.
Arkitektur, symmetri og kobberbalance
Før operatører bygger flerlagsbogen, skal ingeniørerne forstå, hvordan det frigivne design vil opføre sig som et kompositpanel. Symmetri, kobberbalance, harpiksbehov og dimensionsbevægelse er ikke separate designemner; de bestemmer, om den valgte lamineringsrute kan producere stabil registrering, tykkelse og fladhed.
Symmetri begynder med dielektrikum og kobbermasse
Spejlingslagfunktioner er nyttige, men den fysiske konstruktion er vigtigere. Kernetykkelse, prepreg-tykkelse, kobbervægt, kobberdækning, planplacering og overfladekobber bør afbalanceres omkring midten af pladen, hvor det er muligt.
Lokal kobberubalance kan være vigtigere end gennemsnitlig dækning
Et lag, der i alt består af 50% kobber, kan stadig indeholde en næsten hel halvdel og en næsten tom halvdel. Under laminering varierer harpiksbehovet, det lokale tryk og spændingen på tværs af panelet. Under montering varierer den termiske masse på tværs af produktet. Kobbertyveri og layoutjustering bør derfor tage hensyn til fordelingen, ikke kun procentdelen.
Asymmetri på komponentsiden opstår efter printpladefremstilling
Et mekanisk afbalanceret, bart printkort kan blive vridd under samling, hvis den ene side har store BGA'er, afskærmninger, transformere eller kobberforbundne strømkomponenter, og den anden ikke har. Printkortdesign, panelunderstøttelse, reflow-profil og armaturstrategi skal muligvis tage højde for den samlede masse.
Bøjnings- og vridningsgrænserne skal stemme overens med produktet
Generiske acceptkriterier kan være utilstrækkelige for press-fit-stik, fin-pitch BGA-samlinger, kortkantssystemer eller et printkort, der er fanget i en stiv indkapsling. Angiv kravet til planhed på produktniveau, når det er mere restriktivt end standardstandarden.
Hver ekstra kobbergrænseflade skaber et nyt problem med resinflow. Prepregen skal fylde lederdale, vådbehandle kobber, konsolidere stakken og bevare det ønskede dielektriske materiale. Tungt kobber og tætte planovergange øger udfordringen.
Harpiksrige og harpiksfattige områder kan forekomme på det samme panel
Åbne områder tiltrækker mere harpiksflow, mens tæt kobber kan begrænse det. Resultatet kan være lokale tykkelsesændringer, glasstop, hulrum eller harpiksmangel. En producent kan vælge forskellige prepreg-konstruktioner, tilføje lag, justere kobberbalancen eller ændre panelkanter for at forbedre flowkortet.
Det tunge indre kobberlag ændrer sig mere end den færdige tykkelse
Det øger topografien, ætsningsvanskeligheden, harpiksbehovet og den lokale belastning. Det kan også øge varmespredningen og ændre samlingsprofilen. Opbygningen skal angive, om kobberet er påbegyndt eller færdigt, og hvilke lag der bærer det største krav.
Store kobberfri vinduer kræver bevidst behandling
Udenforliggende stik, isoleringszoner, antenner og mekaniske åbninger kan skabe store tomme områder. Ikke-funktionelt kobber kan ikke tilføjes vilkårligt, da det kan påvirke impedans, isolering, emissioner eller certificering. Tegningen skal angive, hvor tyveri er tilladt og forbudt.
Efterhånden som antallet af lag stiger, bliver registrering et kumulativt problem. Hver kerne har sin egen tykkelse, glasorientering, kobbermønster og proceshistorik. Billeddannelse, bindingsbehandling, tørring og laminering bidrager til bevægelse.
Karakteriser bevægelse ved konstruktion
Kompensation afledt af én kernetykkelse og kobbermønster er muligvis ikke passende for en anden. Fabrikken bør føre historik efter materialefamilie, kernetykkelse, lagtype, retning, panelformat og presserute. Nye konstruktioner kan have brug for røntgen- eller testpanelfeedback før fuld produktion.
Værktøjsstrategien skal opfylde registreringskravet
Pinlaminering, pinløs optisk registrering, nittesystemer, røntgenboring og målbaseret værktøjsfremstilling har hver især forskellige processtyrker. Den valgte metode skal bevare lag-til-lag-justering og understøtte kravet om den færdige ringformede ring.
Ringformet ring er resultatet af flere tolerancer
Pudestørrelse, bevægelse af artwork, lagregistrering, boreposition, hulvandring, plettering og breakout-kriterier bidrager alle. Reduktion af puden for at skabe plads til routing kan fjerne den produktionsmargin, der er nødvendig for et tykt eller højt lagtal.
Nedgravede vias tilføjer endnu en registreringsstak
En nedgravet via-underenhed bores og belægges, før den lamineres ind i den endelige plade. Den næste opbygning skal registrere funktioner, der allerede har flyttet sig og akkumuleret tykkelse. Opsamlingspunkter og fræsningsafstande skal tage højde for denne sekvens.
Layup og flerlags bogkonstruktion
Layup konverterer separate ætsede kerner og prepreg-ark til den tilsigtede lagsekvens. Dette trin er sårbart over for menneskelige og materialefejl, fordi mange konstruktioner ligner hinanden, men ikke er elektrisk eller mekanisk udskiftelige.
Bekræft rækkefølge, orientering og materiale på brugsstedet
- Match hvert indre lag med rejseren og værktøjssystemet.
- Bekræft kerne- og prepreg-konstruktioner i forhold til den godkendte opstilling.
- Styr glasretningen, når procesplanen eller dimensionsmodellen kræver det.
- Håndteres korrekt for at forhindre snavs, fingeraftryk og fremmedlegemer.
- Identificér specialfolier, slipfilm, separatorplader og trykpudearrangementer.
Efterspørgslen efter harpiks er drevet af kobbertopografi
Prepreg skal udfylde mellemrummene omkring spor og planer, samtidig med at det dielektriske mål bevares. Tungt kobber, brede kobberfri områder, indlejrede strukturer og ujævn kobbertæthed øger risikoen for harpiksmangel, overdreven harpiksflow, glasstop eller lokal tykkelsesvariation. Opbygningen kan kræve forskellige prepreg-valg eller flere lag i stedet for blot at tilføje nominel tykkelse.
Sekventiel laminering kræver yderligere kontrol
Disse akkumulerede risici behandles igen i afsnittet om avancerede flerlagsstrukturer og CAF-kontrol.
Varme, tryk, harpiksflow og hærdning
Laminering skal blødgøre prepreg-harpiksen, lade den blive våd og fylde kobbertopografien, fjerne luft, konsolidere stakken og fuldføre hærdning uden at fange hulrum eller skabe uacceptabel tykkelse og registreringsfejl.
Leverandørvinduer er udgangspunkter, ikke universelle sætpunkter
Isola-forarbejdningsvejledningen angiver et generelt hærdningstemperaturområde på cirka 188-202 °C og et hærdningstidsområde på 130-160 minutter ved hærdningstemperatur eller over 190 °C. Den beskriver også vejledning i vakuumophold, kontrolleret varmestigning, trykpåføring og afkøling. Papproducenten bør opbygge sin presseopskrift ud fra produkttemperaturen - ikke kun pladetemperaturen - og validere profilen med termoelementer eller etableret pressekarakterisering.
Varmerampe ændrer harpiksflowvinduet
En hurtigere rampe sænker minimumsviskositeten og kan forbedre fyldningen, men den forkorter den tid, der er tilgængelig for kontrolleret flow, og kan øge risikoen for glasstop eller harpiksmangel. En langsommere rampe giver et bredere flowvindue, men kan kræve en anden tryktiming. Tykke paneler, tungt kobber, tæt kobber og bøger med flere paneler opvarmes anderledes end tynde, simple konstruktioner.
Presset skal påføres på det rette tidspunkt
For meget tryk for tidligt kan tvinge harpiks ud af panelet eller forvrænge konstruktionen. For lavt tryk kan efterlade hulrum, dårlig fyldning eller svag konsolidering. Det korrekte tryk afhænger af pressetype, vakuumassistance, panelareal, kobberfordeling, prepreg-flow, fugeplader og den tilsigtede færdige tykkelse.
Nedkøling beskytter fladhed og dimensionsstabilitet
Fjernelse eller overførsel af et varmt panel, før det er afkølet under passende tryk, kan øge vridning og restspænding. Nedkølingskriterier bør være en del af opskriften, ikke en genvej i produktionen.
| Lamineringssymptom | Mulige bidragydere | Gennemgangssti |
|---|---|---|
| Lokal udtømning | Indespærret luft, våde kerner, utilstrækkelig gennemstrømning, kontaminering, dårligt vakuum eller hurtig geldannelse. | Materialetørhed, oplægningsrenhed, vakuumspor, produkt-temperaturprofil og kort over harpiksbehov. |
| Harpiksmangel | Høj kobbertopografi, utilstrækkelig prepreg-harpiks, for højt tryk, for høj strømning eller tab af panelkant. | Prepreg-konstruktion, kobberbalance, tryktiming, kantdesign og færdige dielektriske sektioner. |
| Tykkelse uden for målet | Forkert materiale, modelfejl i pressetykkelse, variation i harpiksflow, kobbervægtfejl eller pressebelastning. | Indgående materialeregister, oplægningsrejsende, presselog, kupontværsnit og panelkort. |
| Skift af lagregistrering | Fejl i kompensation for illustrationer, værktøjsbevægelse, asymmetrisk konstruktion, presseglas eller uensartet opvarmning. | Måling før/efter laminering, stift-/værktøjstilstand, kompensationshistorik og presse-bog-symmetri. |
| Delaminering efter termisk eksponering | Fugt, ufuldstændig hærdning, kontaminering, svag bindingsbehandling, hulrum eller beskadiget hulvæg. | Fugthistorik, DSC/TMA eller hærdningsbevis hvor det er relevant, bindingsproces, tværsnit og samlingsprofil. |

Boring og klargøring af hulvæg
Hulpålidelighed begynder før kobberaflejring. Boreind- og udgangsstøtte, værktøjets tilstand, antal træffere, spånafgang, varme, aspektforhold, afgratning, afsmøring og hulvægkonditionering påvirker, om kobber kan danne en kontinuerlig, holdbar forbindelse.
Mekanisk borekontrol
PCB -boreprocessen skal skabe et cylindrisk hul med kontrolleret affaldshåndtering uden overdreven glasbrud, harpiksskader, sømhoveder, udbrud, grater eller værktøjsinduceret varme. Boreprogrammet skal afspejle kravet til det færdige hul og pletteringstillægget.
Værktøjsgeometri og borebelastningsmateriale
Leverandørvejledningen anbefaler underskæringsborgeometrier og højspiralværktøjer som indledende tilgange til mindre huller. Den advarer også om, at høje skærehastigheder og høje spånbelastninger kan producere ru huller og glasfiberbrud. Fabrikanten bør optimere spindelhastighed, tilspænding, tilbagetrækning, antal slag, stakhøjde, indgangsmateriale, backupmateriale og værktøjsskiftgrænser ud fra den målte hulkvalitet.
Tykke plader og tungt kobber kræver konservative parametre
Højt lagantal, tyk samlet konstruktion, tunge kobbermellemlag, groft glas og tætte hulmønstre øger varme- og snavsbelastningen. Fabrikken kan reducere stakhøjden, sænke spånbelastningen, bruge hyppigere værktøjsskift eller bore vanskelige funktioner separat.
Sekundær boring og fræsning kan kræve andet værktøj
Større huller boret efter plettering, slidser, udskæringer, kantfunktioner og rillelinjer kan opleve krakeleringer eller glasbrud, hvis standard FR-4-indstillinger anvendes uden gennemgang. Indførings-/backup-understøttelse, dykgeometri, fræserdesign, webtykkelse og rilledybde bør valideres i forhold til den faktiske plade.
Risiko for gennemgående huller i tykke flerlagsplader
Pålidelighed ved gennemgående huller i belægningen er en af hovedårsagerne til, at kunder vælger et FR-4-system med højere ydeevne. Løbet skal kunne modstå Z-aksens ekspansion og gentagen termisk eksponering uden at revne ved knæet, midten eller den indre lagforbindelse.
Billedformatet skal beregnes ud fra produktionsboret
Billedformat er almindeligvis relateret til pladetykkelse og borehulsdiameter, ikke blot det færdige hul. Pletteringstillæg og borekompensation bør forstås. Et nominelt acceptabelt forhold kan blive vanskeligt, når huldensitet, pladetykkelsestolerance, glastype og pletteringsfordeling er inkluderet.
Hulkvaliteten før plettering bestemmer pletteringsfundamentet
Ru vægge, glasbrud, revner i harpiksen, udtværing, snavs eller sømhoveder i det indre lag kan ikke repareres ved at tilføje mere kobber. Konservativ boring, kontrolleret antal træffere, korrekt indgangs-/backupmateriale og valideret afsmøring forbedrer fundamentet.
Kobberfordelingen gennem tønden skal verificeres
Kobberoverfladetykkelsen er ikke et bevis på center-cylindertykkelsen. Repræsentative mikrosnit bør omfatte de mindste eller vanskeligste huller og bør placeres, hvor panelbeklædning er mindst gunstig.
Termisk stressbeviser skal stemme overens med brugsscenariet
Loddefloattest, reflow-simulering, stresstest af forbindelser , termisk chok eller kundespecifik cykling kan være passende. Testmetoden, prøvekonstruktionen, acceptkriterierne og rapportkravene bør aftales før produktion.
Vigtig forskel
Laminatets offentliggjorte termiske værdier beskriver materialet. PTH-kvalifikationen beskriver den fremstillede forbindelse i en specifik pladekonstruktion. Den ene kan ikke erstatte den anden.
Afgratning, afsmøring og hulkonditionering
FR408HR er termisk stabil og kan generere relativt lidt udtværing, når den hærdes og bores korrekt. Afsmøring er stadig nødvendig for at fjerne snavs og skabe en overflade, der understøtter elektroløs kobberadhæsion. Hulkvaliteten før afsmøring påvirker i høj grad resultatet efter afsmøring.
Kemisk afsmærkning skal matche harpikssystemet
FR408HR kan være mere kemisk resistent end almindelig FR-4. Aggressive kvældningssystemer kan beskadige glas-harpiks-grænsefladerne eller reducere pålideligheden efter blyfri termisk stress. Leverandørvejledningen fraråder NMP-type kvældningskemi og angiver, at alternative systemer og opholdsbetingelser bør valideres med kemileverandøren.
Plasma er nyttigt til vanskelige strukturer
Plasmafjernelse kan give kontrolleret fjernelse af harpiks og er især nyttig til tykke plader, huller med højt aspektforhold eller kemisk resistente harpikssystemer. Når plasma og permanganat kombineres, skal processen undgå overdreven fjernelse. Gasblanding, effekt, tid, kammerbelastning og hulgeometri påvirker alle resultatet.
Trepunkts-etsback er ikke almindelig afsmøring
En ægte ætsning blotlægger det indre kobberlag på tre sider. Kemisk afsmøring alene kan muligvis ikke opnå dette pålideligt i FR408HR. Hvis tegningen kræver ætsning i stedet for fjernelse af udsmøring, skal procesruten og acceptafsnittet udtrykkeligt aftales.
Verificér hulvæggen før plettering
Testkuponer eller repræsentative produktionsprøver kan undersøges efter boring og efter afsmøring. Gennemgangen bør skelne mellem boreskader og afsmøringseffektivitet. Glat harpiks uden snavs, kontrolleret glaseksponering, rene grænseflader i det indre lag og fravær af grov revnedannelse er mere meningsfulde end at antage, at kemien virkede, fordi timeren var udløbet.
Kobberbelægning og sammenkoblingsdannelse
Elektrolytisk kobber- og elektrolytisk belægning skal skabe en kontinuerlig ledende bane med tilstrækkelig tykkelse, vedhæftning og fordeling. Blindvias, nedgravede vias, via-in-pad-strukturer og bagborede huller tilføjer konstruktionsspecifikke kontroller, der bør defineres, før belægningsruten frigives.
Elektrolytisk kobber, galvanisering og mønsterdannelse
Efter konditionering aflejres et ledende kimlag, og hullerne elektropletteres til den nødvendige kobbertykkelse. Pletteringen skal nå midten af huller med højt aspektforhold uden uacceptabel overfladeoverplettering eller knuder.
Billedformat er et problem med plettering, ikke kun et problem med boring
Et mekanisk rent hul kan stadig have utilstrækkelig kobberfordeling. Pladetykkelse, minimumsbor, huldensitet, opløsningsbevægelse, strømdensitet, kastekraft, panelorientering og pletteringstid bestemmer den endelige cylinder.
Færdiggjort kobber påvirker impedans og finlinjeudbytte
Spor i det ydre lag afbildes før mønsterplettering, så kobbervæksten ændrer både tykkelse og bredde. Impedansmodellen skal bruge den færdige geometri, og CAM skal tage højde for ætsnings- og pletteringskompensation.
Mikrosnitbeviser bør repræsentere de vanskelige træk
En kupon, der er lettere at belægge end det tætteste produktionsområde, kan give falsk tillid. Kupondesignet, panelplaceringen, hulstørrelsen og billedformatet skal være repræsentative for acceptkravet.
Blinde vias, nedgravede vias, via-in-pad og bagboring
Avancerede sammenkoblingsfunktioner kan ikke gennemgås som isolerede tegningsnoter. Hver funktion ændrer lamineringssekvensen, boreruten, rengøringen, pletteringen, fyldningen, planariseringen, registreringen, inspektionen og den elektriske teststrategi. Blind-via PCB-lamineringsvejledningen giver yderligere kontekst for nedgravede delsamlinger og sekventiel opbygning.
Blind-via dielektrisk tykkelse styrer fremstillingsevnen
Laservia-diameter, optagelsespude, målpude, dielektrikumtykkelse, kobbertykkelse og billedformat skal fungere sammen. En lille via gennem et tykt dielektrikum giver muligvis ikke et pålideligt ablations- og pletteringsvindue.
Ændring af laminering og testplanlægning af nedgravede vias
Nedgravede strukturer bør testes elektrisk før endelig laminering, hvor ruten tillader det. Når defekter er indkapslet, er de vanskelige at isolere. Test og inspektion af delmontering kan begrænse risikoen, før der tilføjes mere materiale og forarbejdning.
Via-in-pad kræver en komplet finishdefinition
For en monteringsflade er "fyldt" ikke nok. Tegningen skal specificere fyldningsmateriale, planhed, kobberkappe, overfladefinish, hulrumsacceptans og eventuel fordybning. Utilstrækkelig fyldning kan forårsage loddeskader, hulrum, ujævne samlinger eller problemer med BGA-koplanaritet.
Mikroviakæder bør minimeres
Hver microvia-overgang tilføjer modstand, diskontinuitet, registreringsafhængighed og pålidelighedsrisiko. Brug den korteste forbindelsesstruktur, der opfylder behovene for routing og escape.
Højlagstærk kobberplader bruger ofte gennemgående vias, fordi de er robuste og økonomiske. Den ubrugte del af cylinderen kan danne en resonant stub i højhastighedskanaler. Bagboring fjerner meget af det ubrugte kobber efter plettering.
Definer det elektriske objektiv som en reststub
Bagboredybden afhænger af pladetykkelsen og lagets placering, men systemets fokus er den resterende stub. Tegningen skal specificere boreside, mållag, berørte huller, maksimal resterende stub og udsættelser uden boring.
Registrering og dybdetolerance opsluger keepout'en
Bagboret er større end det oprindelige belagte hul og skal undgå spor og puder i nærheden. Tolerance for lagdybde, variation i pladetykkelse, borespidsgeometri og maskinnøjagtighed bestemmer den nødvendige frihøjde.
Verifikation bør planlægges
Tværsnit, dybdemåling, røntgen eller andre metoder kan verificere driften. Hvis der kræves en rapport for hvert parti, skal kuponen eller prøven medtages i panelplanlægningen.
Bagboring er ikke altid den bedste løsning
Blindvias, lagtildeling, omlægning af stikben eller kortere spændvidder for gennemgående vias kan give en renere kanal. Sammenlign elektrisk fordel, fremstillingsomkostninger og inspektionsbyrde.
Avancerede flerlagsstrukturer og CAF-kontrol
Sekventiel laminering, HDI-opbygning, tætte via-felter og blandede forbindelsesteknologier øger antallet af termiske og registreringshændelser. CAF-risiko, afstand, fugt, harpiksens tilstand og procesrenhed skal gennemgås sammen med det elektriske layout og produktmiljøet.
Sekventiel laminering og HDI-opbygning
FR408HR beskrives som egnet til flere lamineringscyklusser, hvilket gør den relevant for både nedgravede via- og HDI-strukturer. Flere cyklusser øger stadig proceskompleksiteten og den termiske historik.
Tørring af underenheder er en procesport
Forarbejdede kerner kan absorbere fugt under opbevaring og håndtering. Før sekundær laminering kan delmonteringen kræve længerevarende tørring. Den nøjagtige tørretid afhænger af tykkelse, opbevaringshistorik, konstruktion og fabrikkens kvalifikationer. Det tørrede panel bør beskyttes mod ukontrolleret eksponering før oplægning.
Hver cyklus ændrer den dimensionelle reference
Den første pressecyklus indstiller underenhedens dimensioner. Boring og plettering tilføjer funktioner. Den anden cyklus introducerer yderligere bevægelse. Procesplanen skal identificere, hvilke mål der bruges til hvert bore- og billeddannelsestrin, og hvordan kumulativ fejl kontrolleres.
Stablede mikrovias har brug for pålidelighedsbeviser
Stablede strukturer koncentrerer spændinger og afhænger af kobberfyldningskvalitet, capture-pad-geometri, registrering og den termiske opførsel af den samlede stakkel. Forskudte mikrovias kan reducere noget spænding, men forbruge routingplads. Valget bør være baseret på tæthed og kvalifikation, ikke æstetik.
Tilføj ikke lamineringscyklusser tilfældigt
En viastruktur, der kan bygges i en eller to cyklusser, bør ikke opdeles i flere cyklusser uden en klar grund. Hver cyklus øger omkostninger, leveringstid, fugtkontrol, registreringsrisiko og kvalifikationsbyrde.
CAF, afstand og fugt i tætte plader
Risikoen ved ledende anodiske filamenter afhænger af materiale, spænding, afstand, fugt, kontaminering, glas-harpiks-grænseflader, boreskader og tid. FR408HR beskrives som CAF-resistent, men tætte via-felter og højspændingsforskelle kræver stadig design- og proceskontrol.
Afstanden mellem via og via og plan skal inkludere tolerance
Nominel CAD-afstand kan reduceres af borevandring, registrering, plettering, harpiksrecession og lokale defekter. Brug færdig geometri og fremstillingstolerance i pålidelighedsvurderingen.
Rene hulvægge reducerer én risikokilde
Glasbrud, harpiksskader og kontaminering kan skabe mere sårbare veje under fugtighed og forspænding. Boring og afsmøringskvalitet understøtter derfor både pletterings- og isoleringspålidelighed.
Rengøring af samlingen er fortsat relevant
Flusrester og ionisk kontaminering på overfladen kan skabe lækage eller sporing, selv når laminatet fungerer godt internt. Valg af rene pladematerialer eliminerer ikke kravene til rengøring og belægning af PCBA.
Ydre lagbehandling, loddemaske og overfladefinish
Billeddannelse af det ydre lag, mønsterbelægning, ætsning, loddemaske, overfladefinish, profilering og rengøring fuldender det fysiske printkort. Hver operation skal bevare ringformet ring, ledergeometri, impedansantagelser, loddebarhed, dimensionskrav og renlighed.
Billeddannelse af loddemasker drager fordel af FR408HR's UV-blokerende og laserfluorescerende egenskaber, men den endelige kvalitet afhænger stadig af overfladebehandling, masketype, eksponering, hærdning, registrering og renlighed.
Vælg overfladebehandling til samling og produkt
ENIG, OSP, immersionssølv, blyfri HASL, ENEPIG, hårdguld og andre overfladebehandlinger har forskellig planhed, holdbarhed, trådbinding, kontakt og lodning. Materialet dikterer ikke overfladebehandlingen. Komponenttype, opbevaring, samling, pålidelighed og kundekvalifikation gør.
Kontrolfræsning og -ridsning omkring højmodulært materiale
Fræserværktøjets geometri, tilspænding, spindelhastighed, pladeunderstøttelse og rilletykkelse skal muligvis justeres for at forhindre kantbrud. Færdiggjorte kanter bør inspiceres, hvor produktet er afhængig af tæt mekanisk pasform, eksponeret højspændingsafstand eller ren løsrivelse.
Renlighed er en del af elektrisk pålidelighed
Fabrikationsrester, håndteringsforurening, metalpartikler og ionisk materiale kan påvirke isolering og samling. Renlighedskrav og testmetoder bør specificeres, når produktet er højspændings-, højimpedans-, konformt belagt eller anvendes i et barskt miljø.
Inspektionsporte og pålidelighedsverifikation
Inspektionsporte forhindrer en opstrøms defekt i at forbruge yderligere værdi nedstrøms. Kontrolplanen bør identificere kontrol, acceptkriterium, registrering, bortskaffelsesmyndighed og frigivelsesbetingelse ved hver irreversibel operation.
Registrering og tykkelsesverifikation efter laminering
Efter presning bør panelerne inspiceres, før dyre efterfølgende operationer fortsætter. Kontrollen kan omfatte samlet tykkelse, lokal tykkelse, planhed, røntgenregistrering, kuponjustering, overfladetilstand, fjernelse af afslag og tegn på hulrum eller kantskader.
Fræsning foretrækkes generelt frem for aggressiv forskydning til fjernelse af hærdet granulat fra højmodulære paneler, fordi ukontrolleret kantspænding kan skabe revner eller krakeleringer. Den nøjagtige metode afhænger af paneldesign og fabriksudstyr.
Elektrisk test, TDR, slutinspektion og pakning
Elektrisk test verificerer den fremstillede netliste
Flyvende probe- eller fiksturtest bør sammenligne det færdige printkort med den frigivne netliste og de aftalte kontinuitets-/isolationsgrænser. Testdækningen skal tage højde for isolerede net, indlejrede modstande eller kondensatorer, hvis de er til stede, og kundedefinerede undtagelser.
TDR verificerer produktionsimpedanskuponen
TDR-rapporten skal identificere jobbet, kuponen, målet, tolerancen, laget eller strukturen, det målte resultat og testmetoden. Den validerer kuponen – ikke automatisk alle spor på tavlen – så kuponrepræsentation og proceskontrol forbliver vigtige.
Slutinspektion forbinder ruten tilbage til tegningen
Inspektion kan omfatte dimensioner, tykkelse, hulstørrelse, ringformet ring, loddemaske, markeringer, overfladefinish, planhed, renlighed, kosmetiske kriterier, certifikater og kundespecifikke rapporter. Enhver afvigelse bør gennemgås før afsendelse i stedet for at blive begravet i en endelig inspektionsnota.
Emballagen skal beskytte monteringsmarginen
Isola-forarbejdningsvejledningen anbefaler tørbehandlede plader før emballering og beskriver fugtbarriereposer, fugtighedsindikatorkort og tørremiddel som bedste praksis for lang holdbarhed eller krævende blyfri samling. Den nødvendige emballage skal aftales mellem kunden og monteringsstedet. Åbnede poser skal lukkes igen eller forarbejdes i henhold til de aftalte regler for gulvlevetid.
Inspektionsporte på tværs af produktionsruten
Et procesflow er kun nyttigt, når det definerer, hvor ikke-konformt arbejde stoppes. Følgende porte forbinder hver operation med en frigivelsesbeslutning. Præcis prøveudtagning, klasse, kupondesign, rapportformat og acceptgrænser skal aftales i kundedokumentationen.
For at opnå en bredere acceptramme, gennemgå PCB-kvalitetsinspektion ; FR408HR-kontrolplanen bør derefter tilføje materiale- og konstruktionsspecifik dokumentation.
| Inspektionsport | Hvad er verificeret | Typisk bevismateriale | Risikoen er indeholdt før næste operation |
|---|---|---|---|
| Frigivelse af indgående materiale | FR408HR identitet, kernetykkelse, kobber, prepreg-konstruktion, parti, opbevaringsstatus og holdbarhedskontroller. | Modtagelse af registreringer, leverandørmærker, certifikater eller sporbarhedsregistreringer når det er nødvendigt. | Forkert eller ukontrolleret materiale kommer ind i produktionen. |
| Frigivelse af AOI i det indre lag | Åbninger, korte linjebredde, linjeafstand, kobberfunktioner, mål, værktøj og lagidentitet. | AOI-post, defektdisponering, dimensionsdata fra første panel. | Latente kredsløbsdefekter bliver permanent begravet. |
| Layup-verifikation | Kerne-/prepreg-sekvens, kobberorientering, kornretning, lotallokering, slipfilm og fugemassearrangement. | Layup-rejsende, stregkodescanning, uafhængig godkendelse til kontrollerede job. | Forkert stabling eller materialeorientering bliver irreversibel. |
| Frigivelse efter laminering | Paneltykkelse, hærdnings-/presseprofil, registrering, hulrum, delaminering, bøjning og vridning. | Pressekort, tykkelseskort, røntgenregistreringsdata, visuel inspektion. | Dårlige paneler, der bruger bore- og pletteringskapacitet. |
| Frigivelse af boring og hulforberedelse | Hulstørrelse, position, udbrud, snavs, fjernelse af udtværing, ætsning hvor specificeret og hulvægstilstand. | Boreinspektion, kuponsektion, procesbadsoptegnelser. | Defekte huller, der trænger ind i elektroløst kobber og belægning. |
| Udgivelse af plettering | Kobbertykkelse og -fordeling, hulrum, vedhæftning, omvikling hvor relevant, overfladeensartethed. | Mikrosektion, coulometriske/XRF-målinger, pletteringsdiagram. | Svage forbindelser, der når den endelige billeddannelse og finish. |
| Frigivelse af AOI i det ydre lag | Endelig ledergeometri, ringformet ring, kortslutninger, åbninger, hak og restkobber. | AOI-inspektion og reparations-/bortskaffelsesjournal. | Kredsløbsfejl skjules af loddemaske. |
| Elektrisk og impedansfrigivelse | Resultater af Netlist-kontinuitet/isolation og kupon med kontrolleret impedans. | Resultat af flyvende sonde/fixtur, TDR-spor og testresumé. | Elektrisk uoverensstemmende printplader når frem til forsendelse eller montering. |
| Endelig frigivelse af forsendelse | Dimensioner, finish, loddemaske, mærkning, renlighed, planhed, mængde, emballage og nødvendig dokumentation. | Endelig inspektionsrapport, certifikat, journal for fugtspærreemballage. | Ikke-overensstemmende produkt eller ufuldstændig dokumentation, der forlader fabrikken. |
Gentag produktion, applikationer og procesgennemgang
En teknisk vellykket førstegangsopbygning bliver kun værdifuld, når materialet, opbygningen, procesruten, inspektionsplanen, godkendte afvigelser og ændringsudløsere kan reproduceres. Dette afsnit konsoliderer applikationstilpasning, kontrolplanlægning, overførsel fra prototype til produktion, gennemgangstjeklister, tilbagevendende spørgsmål og kildehenvisninger.
Anvendelser, der ofte retfærdiggør FR408HR flerlagskonstruktion
Applikationer bør vælges efter printkortfunktion snarere end efter marketingkategori. FR408HR er generelt relevant, hvor termisk pålidelighed i flere lag, kontrolleret impedans og stabil produktion er påkrævet sammen.
Switch-kontrolkort, linjekort-kontrolsektioner, kommunikationsprocessorer og interfacekort med kontrolleret impedans, stikovergange og repeterbar flerlagskonstruktion.
Industrielle computere, maskinstyringsplatforme, bevægelsessystemer, dataindsamlingshardware og indlejrede controllere med lang levetid, der er udsat for gentagen blyfri montering eller krævende serviceforhold.
Blandede signalinstrumenter, automatiseret testudstyr, optagelseskort og backplanes, hvor kanalkonsistens, et højt lagantal og kontrolleret sammenkoblingsgeometri er vigtige.
Ikke-implanterbart udstyr og diagnostiske platforme, der kræver kontrolleret dokumentation, stabile gentagne opbygninger og en acceptplan, der matcher de gældende produktkrav.
Styrings- og overvågningskort, hvor termiske cyklusser, lang levetid og flerlagspålidelighed er vigtige. CTI, spændingsafstand og bilkvalifikation forbliver separate krav.
FR408HR kan bruges til digitale lag eller kontrollag, mens et specialiseret RF-materiale bruges andre steder. Hybridpressekompatibilitet, bondply, kobberbehandling og registrering kræver en dedikeret gennemgang.
Anvendelsesgrænse: Beskriv ikke FR408HR som et universelt radar- eller mikrobølgesubstrat. RF-kanalen kan kræve et laminat eller en hybridstruktur med lavere tab, selv når FR408HR er egnet til den digitale styredel.
FR408HR Proceskontrolplan for fremstilling
| Procesport | Nøgleoptegnelse | Typisk udgivelsesspørgsmål |
|---|---|---|
| Engineering | Godkendt stackup, DFM, impedanstabel, kuponplan | Er den foreslåede konstruktion fabrikationsdygtig og godkendt? |
| Indgående materiale | Materialeidentitet, parti, kerne/prepreg-konstruktion | Stemmer det modtagne materiale overens med den rejsende? |
| Inderlag | AOI-optagelse, dimensionsmåling | Er kredsløb og kompensation inden for frigivelsesgrænserne? |
| Laminering | Layup-verifikation, presseopskrift, bevis for produkttemperatur | Blev den korrekte bog behandlet under den kvalificerede metode? |
| Bor/fjern smear | Værktøjsprogram, antal hits, hulvægsprøve | Er hullet rent og egnet til plettering? |
| belægning | Bad-/procesoptegnelse, kobbermåling, mikrosektion | Opfylder den repræsentative tønde kobber- og kvalitetskriterierne? |
| Endelig | Elektrisk test, TDR, dimensioner, certifikater | Opfylder det færdige parti de frigivne tegnings- og rapporteringskrav? |
Prototype-til-produktionskontrol
Frys den validerede konstruktion
Efter godkendelse af prototypen registreres faktiske kerne-/prepreg-konstruktioner, kobberfolie, impedansgeometri, tykkelse, presserute, bore- og afsmøringsrute, overfladefinish og inspektionsplan. En generisk stablingstegning er ikke tilstrækkelig for repeterbarhed.
Adskil designændringer fra procesændringer
En design-ECO ændrer produktdata. En procesændring kan forekomme, selv når Gerber-mønstrene forbliver de samme. Materialetilgængelighed, panelstørrelse, folie, kemi, værktøj eller testmetode kan ændres. Definer hvilke procesændringer, der kræver anmeldelse eller rekvalificering.
Reserver materiale til prognoseproduktion, når kontinuitet er vigtig
Specialkerner, prepregs eller kobberfolier må ikke være på lager på ubestemt tid. Prognose for mængde og kvalifikationsvarighed hjælper producenten med at planlægge lagerbeholdningen og identificere risikoen for forældelse eller substitution inden den næste ordre.
Brug pilotproduktion til at validere produktionsruten
En lille ingeniørserie kan bygges med ekstra håndtering, udvalgte paneler eller manuel opmærksomhed. En pilotserie bør bruge det tilsigtede produktionsværktøj, panel, inspektion, test, monteringsrute og dokumentation, så risikoen ved opskalering er synlig.
Tjekliste til gennemgang af flerlagsdesign og proces
- Materialekrav og substitutionsregel er eksplicitte.
- Lagfunktioner, referenceplaner og effektfordeling er stabile.
- Kerne-/prepreg-konstruktioner er tilgængelige og godkendte.
- Kobbervægte og kobberfordeling gennemgås med hensyn til symmetri og harpiksflow.
- Krav til færdig tykkelse og bøjning/vridning matcher mekanisk brug.
- Gennemgående hulformatforhold og pletteringsrute har margen.
- Blind/nedgravet via spænd og lamineringscyklusser minimeres.
- Forventningerne til Via-in-pad-påfyldning/-dæksel og montering er fuldt definerede.
- Bagboreside, mål, reststub og keepout er specificeret.
- Impedanskuponer og TDR-rapporter repræsenterer produktstrukturen.
- Mikrosektion og termisk bevismateriale omhandler de vanskeligste funktioner.
- Prototype-, pilot- og produktionskonstruktioner styres ved revision.
Ofte stillede spørgsmål
Kan FR408HR køre på en standard FR-4 produktionslinje?
Det kan behandles med konventionelt flerlags-PCB-udstyr, men fabrikken skal kvalificere det faktiske materiale, pressecyklus, bevægelseskompensation, borerute, afsmøringskemi, plettering og inspektionsplan. "Standardlinje" betyder ikke generiske indstillinger.
Hvorfor diskuteres plasma-desmearing for FR408HR?
Plasma kan forbedre hulvægsforberedelsen til vanskelige harpikssystemer, små vias, høje aspektforhold eller sekventielle lamineringsstrukturer. Den korrekte metode afhænger af hullets geometri, harpiksens tilstand, kemi og den nødvendige ætsning.
Eliminerer FR408HR revner i gennemgående pletterede huller?
Nej. Lavere Z-akseudvidelse og stærke termiske egenskaber skaber en materialemargen, men PTH-pålidelighed afhænger stadig af borekvalitet, fjernelse af smuds, kobbertykkelse og -fordeling, hullets aspektforhold, termisk eksponering, fugt og pladedesign.
Er sekventiel laminering automatisk sikker med FR408HR?
Nej. Hver cyklus ændrer dimensionsreferencer og tilføjer termisk historik. Tørring af delmontering, bevægelsesdata, mikroviastruktur, kobberfordeling og cyklustælling skal kontrolleres og valideres.
Hvornår skal bagboring anvendes?
Brug bagboring, når kanalanalyse viser, at den resterende via-stub skaber uacceptabel resonans eller tab, og designet giver tilstrækkelig dybdetolerance, keepout, registreringsmargin og verifikationsmetode.
Hvilke optegnelser er mest nyttige til gentagen produktion?
Den godkendte materialekonstruktion, stackup-revision, bevægelsesfaktorer, presseopskrift, bore- og afsmøringsrute, pletteringsbeviser, kupon-/testresultater, inspektionsregistre og godkendte afvigelser giver den stærkeste produktionsbasislinje.
Tekniske referencer
- Isola FR408HR datablad — Typiske termiske/elektriske egenskaber, produktegenskaber og IPC-genkendelse.
- Isola FR408HR forarbejdningsvejledning — Leverandørens startvejledning til håndtering, tørring, laminering, boring og relateret bearbejdning.
- IPC-6012 — Kvalifikations- og ydeevnekrav til stive printplader, herunder flerlagskonstruktioner og blinde/nedgravede konstruktioner.
- IPC-A-600 — Visuelle repræsentationer af printkorts acceptbetingelser.
- IPC-TM-650 — Bibliotek med testmetoder; den nøjagtige metode og revision bør angives, når en måling er kontraktlig.
Kundetegningen, indkøbsordren, den godkendte stackup og den specificerede standardrevision forbliver de styrende produktionskrav.
Anmod om en gennemgang af produktions- og flerlagsprocesser
Send stackup, materialefordeling, lagantal, kobberfordeling, hularkitektur, krav til kontrolleret dybde, impedanstabel, færdig tykkelse, acceptklasse, inspektionskrav og produktionsvolumen.
Highleap kan gennemgå den foreslåede rute for materialetilgængelighed, lamineringsantal, registreringsrisiko, bore-/pletteringskapacitet, bagboring, testkuponer og kontrol af gentagen produktion før værktøjsfremstilling.

anbefalet Indlæg

TMM PCB-fremstilling
Indholdsfortegnelse TMM PCB-fabrikationsområde for RF og...

RT duroid 6002 PCB Citat og Stackup
Denne side ejer opgaven med tilbud og stackup-definition...

TMM6 Filter PCB Fremstilling
IndholdsfortegnelseHvorfor bruger designere af mikrobølgeovnsfiltre...

Taconic RF 35 vs. RO4350B printkort
Indholdsfortegnelse RF-35 vs RO4350B Indkøb og...
Sådan får du et tilbud på printkort
Lad os køre en DFM/DFA-analyse for dig og vende tilbage til dig med en rapport. Du kan uploade dine filer sikkert via vores hjemmeside. Vi har brug for følgende oplysninger for at kunne give dig et tilbud:
-
- Gerber, ODB++ eller .pcb, spec.
- Stykliste, hvis du ønsker montering
- Antal
- Vendetid
For PCBA-tjenester bedes du fremvise din BOM (Bill of Materials) og eventuelle specifikke monteringsinstruktioner. Vi tilbyder også DFM/DFA-analyse for at optimere dine designs med hensyn til fremstillingsevne og montering, hvilket sikrer en problemfri produktionsproces.