
Smeltepunkt for lodning: Vejledning til legeringstemperatur
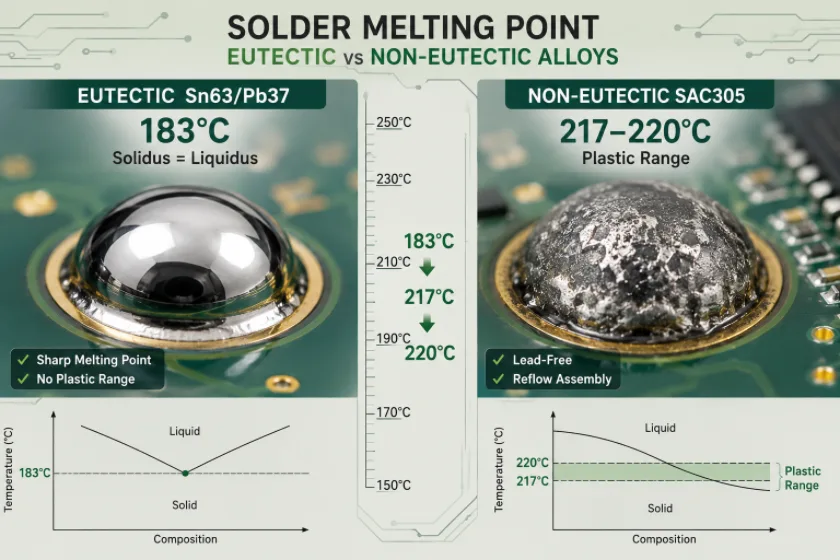
Figur 1. Smeltepunkt for loddetin
Loddemetals smeltepunkt afhænger helt af dets legering. Eutektisk tin-bly-loddet (Sn63/Pb37) smelter ved en enkelt, skarp temperatur på 183 °C (361 °F) , mens den mest almindelige blyfri legering, SAC305, smelter over et område på omkring 217-220 °C (423-428 °F) . På tværs af hele familien af loddelegeringer går tallene fra cirka 138 °C for lavtemperatur tin-vismut op til 300 °C og derover for loddemetal med højt blyindhold. Denne vejledning giver de nøjagtige tal for hver legering, forklarer forskellen mellem et smeltepunkt og et smelteområde, og viser, hvorfor disse få grader afgør, om en printkortsamling er intakt eller defekt.
Hvad er smeltepunktet for loddetin?
Smeltepunktet er den temperatur, hvor en loddelegering går fra fast til flydende, så den kan befugte metaloverflader og danne en samling. Komplikationen er, at kun eutektiske legeringer har et enkelt smeltepunkt. En eutektisk blanding - Sn63/Pb37 er det klassiske eksempel - smelter og fryser ved én præcis temperatur uden en grødet tilstand imellem. Denne skarpe overgang er grunden til, at eutektisk lodning producerer rene samlinger og er tilgivende at arbejde med.
De fleste ikke-eutektiske legeringer smelter i stedet over et område afgrænset af to temperaturer:
- Solidus — den temperatur, ved hvilken legeringen begynder at smelte. Nedenfor dette er det helt fast.
- liquidustemperaturen — den temperatur, hvorved legeringen fuldt ud væske. Over dette flyder den frit.
Mellem solidus og liquidus er loddet delvist fast og delvist flydende - et sjappet, "pasteagtigt" eller "plastisk" område. Forstyrrede samlinger i dette område har en tendens til at blive kornede og svage (en klassisk årsag til en forstyrret eller kold samling), hvilket er en af grundene til, at eutektiske legeringer uden plastisk område foretrækkes til manuel lodning.
Smeltepunkt for blyholdig (tin-bly) loddetin
Tin-bly (SnPb) loddemetal dominerede elektronik i årtier og bruges stadig inden for luftfart, forsvar og medicinsk arbejde, hvor dets pålidelighed og fraværet af tin-whiskers er vigtig. Dets smelteadfærd afhænger af tin-til-bly-forholdet, og alle SnPb-legeringer deler den samme 183 °C solidus (den eutektiske temperatur):
| Tin-bly legering | Smeltepunkt / -område | Noter |
|---|---|---|
| Sn63/Pb37 (eutektisk) | 183 °C (361 °F) — enkelt punkt | Elektroniklodning inden for standarden; ingen plastikserie |
| Sn60/Pb40 | 183–190 °C (361–374 °F) | Meget almindelig; lille plastikkomfur |
| Sn50/Pb50 | 183–216 °C (361–421 °F) | Bredere udvalg af plastik; universalformål |
| Sn40/Pb60 | 183–238 °C (361–460 °F) | Højere blyindhold; VVS/industri |
Den praktiske konklusion er, at Sn63/Pb37 er den legering, man skal vælge, når man ønsker de renest mulige samlinger, fordi den springer det pastaagtige område over, som de andre blandingsforhold passerer igennem.
Smeltepunkt for blyfri loddetin
RoHS og lignende regler har presset det meste kommercielle elektronik til at bruge blyfri lodning, som hovedsageligt er bygget på tin med tilsætning af sølv, kobber og undertiden vismut eller nikkel. Blyfri legeringer smelter 30-45 °C varmere end tin-bly, hvilket er den største praktiske konsekvens af skiftet - det øger reflow-peaktemperaturerne og den termiske belastning på printkort og komponenter.
| Blyfri legering | Smeltepunkt / -område | Noter |
|---|---|---|
| SAC305 (Sn96.5/Ag3.0/Cu0.5) | 217–220 °C (423–428 °F) | Standard blyfri legering til SMT |
| SAC387 (Sn95.5/Ag3.8/Cu0.7) | ~217–218 °C (423–424 °F) | Næsten-eutektisk SAC-variant |
| Sn96.5/Ag3.5 (Sn-Ag) | 221 ° C (430 ° F) | Eutektisk tin-sølv, intet kobber |
| Sn99.3/Cu0.7 (Sn-Cu) | 227 ° C (441 ° F) | Lavpris, almindelig i bølgelodning |
SAC305 er den legering, som den mest blyfri printpladesamling er bygget op omkring. Varianter med lavere sølvindhold og dotering findes for at reducere omkostninger eller forbedre ydeevnen ved faldstød og termisk cykling, men deres smeltepunkter forbliver tæt på SAC-området omkring 217 °C.
Lavtemperatur- og højtemperaturlodninger
Ud over de almindelige legeringer ligger to specialgrupper i yderpunkterne af temperaturskalaen.
Lavtemperaturlodninger
Tin-vismut (Sn42/Bi58) smelter ved blot 138 °C (281 °F) , og indium-tin (In52/Sn48) ved omkring 118 °C (244 °F) . Disse bruges, når komponenter eller substrater ikke kan tåle normal reflow-varme - varmefølsomme LED'er, visse sensorer, fleksible substrater og trinlodning, hvor en anden samling skal laves uden at omsmelte den første. Ulempen er, at vismutlegeringer har tendens til at være mere sprøde.
Højtemperaturlodninger
Blyholdige legeringer såsom Sn10/Pb88/Ag2 (omkring 268-290 °C) og Sn5/Pb95 (omkring 308-312 °C) forbliver faste ved temperaturer, der ville smelte almindeligt loddemetal. De bruges i effekthalvlederchips, i borehulselektronik og i andre varme miljøer. Til reference smelter ren tin ved 232 °C og rent bly ved 327 °C.
Sammenligningstabel for loddetins smeltepunkt
Dette konsoliderede diagram viser de almindelige legeringer side om side, fra det laveste smeltepunkt til det højeste.
| Alloy | Sammensætning | Smeltepunkt (°C) | Smeltepunkt (°F) | Type / brug |
|---|---|---|---|---|
| In52/Sn48 | 52% ind, 48% sn. | 118 | 244 | Lavtemperatur, følsomme dele |
| Sn42/Bi58 | 42% Sn, 58% Bi | 138 | 281 | Blyfri ved lav temperatur |
| Sn63/Pb37 | 63% Sn, 37% Pb | 183 | 361 | Blyholdig eutektik (benchmark) |
| Sn60/Pb40 | 60% Sn, 40% Pb | 183-190 | 361-374 | Blyholdig, generelt |
| SAC305 | 96.5% Sn, 3% Ag, 0.5% Cu | 217-220 | 423-428 | Blyfri SMT (standard) |
| Sn96.5/Ag3.5 | 96.5% Sn, 3.5% Ag | 221 | 430 | Blyfri tin-sølv |
| Sn99.3/Cu0.7 | 99.3% Sn, 0.7% Cu | 227 | 441 | Blyfri bølgelodning |
| Ren tin (Sn) | 100 % Sn | 232 | 450 | Referencemetal |
| Sn10/Pb88/Ag2 | 10% Sn, 88% Pb, 2% Ag | 268-290 | 514-554 | Høj temperatur (die-attach) |
| Rent bly (Pb) | 100% bly | 327 | 621 | Referencemetal |
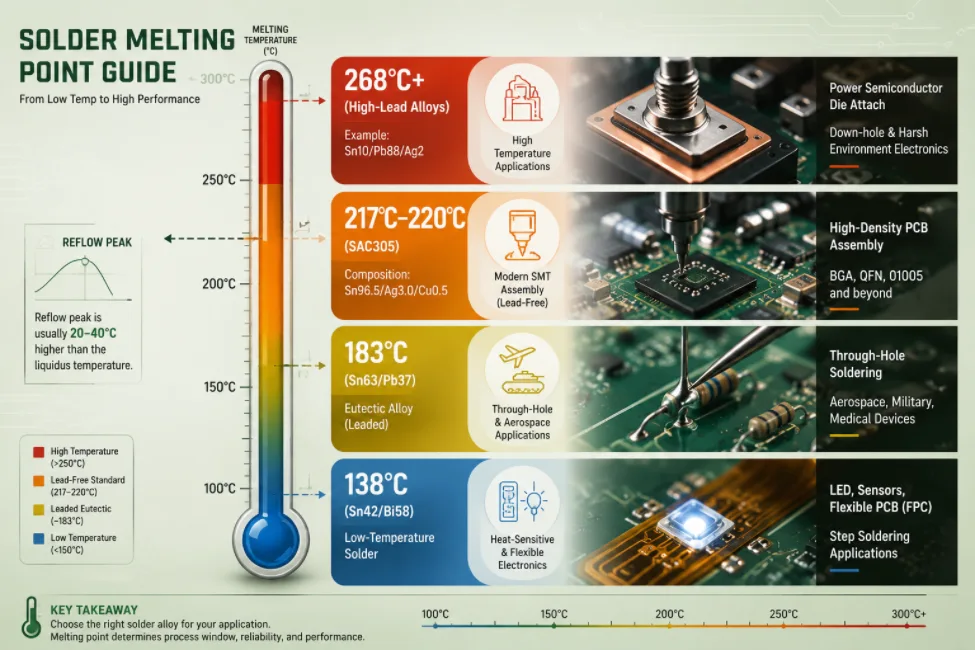
Figur 2. Smeltepunkt for loddedele
Smeltepunkt vs. lodning og reflowtemperatur
En almindelig kilde til forvirring er, at smeltepunktet behandles som den temperatur, du indstiller på dit strygejern eller din ovn. Det er det ikke. Smeltepunktet fortæller dig, hvornår loddet bliver flydende; for rent faktisk at fugte puderne og flyde ordentligt, arbejder du et stykke over liquidusen.
- Temperatur på loddekolbens spids er indstillet et godt stykke over smeltepunktet for hurtigt at skubbe varme ind i samlingen, før spidsen køler af. Typiske indstillinger er omtrent 315–370 °C (600–700 °F) til blyholdigt loddetin og 350–400 °C (660–750 °F) for blyfri, justeret for spidsstørrelse og samlingsmasse.
- Reflow-peaktemperatur er indstillet omkring 20-40 °C over legeringens liquidus. For SAC305 (liquidus ~220 °C) er en typisk top 235-250 °C; for blyholdig Sn63/Pb37 en top omkring 210-225 °C er normalt.
Forskellen mellem smeltepunkt og arbejdstemperatur er bevidst: for lille margin, og loddet flyder næsten ikke (kolde samlinger, dårlig befugtning); for meget, og du risikerer at løfte puder, beskadige varmefølsomme dele eller overskride et printkorts glasovergangstemperatur.
Hvorfor loddets smeltepunkt er vigtigt i PCB-samling
I produktionen er smeltepunktet det tal, som enhver termisk proces er bygget op omkring. Hvis man gør det forkert, lider udbyttet. De steder, hvor det betyder mest:
- Reflow-profilering. Fire-zoners reflow-profilen (forvarmning, iblødsætning, reflow, afkøling) indstilles ud fra pastalegeringens solidus og liquidus. Toppen skal klare liquidusen med en sikker margin uden at tilberede delene - hvilket er grunden til, at en profil, der er indstillet til SAC305, adskiller sig fra en til en blyholdig proces.
- Plademateriale (Tg). Blyfrit materiales højere temperaturer kommer tættere på et laminats glasovergangstemperatur, så høj Tg FR-4 er ofte specificeret til blyfri konstruktioner for at undgå delaminering og vridning.
- Blandede legeringer. At føre blyholdige kugler gennem en blyfri profil (eller omvendt) skaber upålidelige samlinger. Legeringskompatibilitet skal kontrolleres på tværs af styklisten, især med BGA'er.
- Loddepasta og stencils. Pastaen er tilpasset legeringen, og den rigtige aflejringsmængde fra en laserskåret stencil sikrer, at samlingen har nok metal, når flusmidlet brænder af.
- Lavtemperaturmuligheder. Når et printkort indeholder dele, der ikke kan overleve en temperatur på 245 °C, vælges i stedet en lavtemperaturlegering eller en selektiv proces.
Highleap Electronics , en kinesisk producent af printkort og printkort med base, bruger både blyholdige og blyfri processer med reflow-profiler, der matcher pastalegeringen og printkortets termiske masse, verificeret af AOI og røntgen på area-array-dele. Hvis du er usikker på, hvilken legering eller finish der passer til dit design, dækker en DFM-gennemgang loddelegering, overfladefinish og termiske overvejelser, før printkortet bygges – en del af standard keykey printkortmontering og SMT- arbejde.
Ofte stillede spørgsmål om smeltepunkt for lodning
Hvad er smeltepunktet for loddetin i Celsius og Fahrenheit?
Det afhænger af legeringen. Det mest almindelige blyholdige loddemetal, Sn63/Pb37, smelter ved 183 °C (361 °F). Det mest almindelige blyfri loddemetal, SAC305, smelter ved omkring 217-220 °C (423-428 °F).
Hvad er smeltepunktet for blyfri loddetin?
Det meste blyfri elektronikloddet smelter mellem ca. 217 °C og 227 °C. SAC305 er 217-220 °C, eutektisk tin-sølv er 221 °C, og tin-kobber (Sn99.3/Cu0.7) er 227 °C - cirka 30-45 °C varmere end tin-blyloddet.
Hvorfor har eutektisk loddetin et enkelt smeltepunkt?
En eutektisk legering som Sn63/Pb37 har den specifikke sammensætning, der smelter og størkner ved én præcis temperatur uden noget mellemliggende pastaagtigt interval. Den skarpe overgang giver rene samlinger og gør den tilgivende til håndlodning.
Hvilken temperatur skal jeg indstille på mit loddekolbe?
Over loddets smeltepunkt, så varmeoverførslen sker hurtigt: cirka 315-370 °C (600-700 °F) for blyholdigt lod og 350-400 °C (660-750 °F) for blyfrit lod, justeret for spidsstørrelse og samlingsmasse. Det nøjagtige tal er en arbejdstemperatur, ikke selve smeltepunktet.
Er loddetemperaturen den samme som smeltepunktet?
Nej. Smeltepunktet er, når loddet bliver flydende; lodde- eller reflow-temperaturen er indstillet over det. Reflow-peaks er typisk 20-40 °C over legeringens liquidus, så loddet bliver ordentligt befugtet.
Kan jeg blande blyholdig og blyfri loddetin?
Det er bedst at undgå. Blanding af legeringer – for eksempel at føre blyfri BGA-kugler gennem en blyholdig profil – skaber intermetalliske og smeltepunktsmæssige uoverensstemmelser, der forårsager upålidelige samlinger. I produktionen kontrolleres legeringskompatibiliteten på tværs af hele samlingen.
Hvad er det loddemetal med det laveste smeltepunkt?
Blandt almindelige legeringer smelter indium-tin (In52/Sn48) ved omkring 118 °C og tin-vismut (Sn42/Bi58) ved 138 °C. Disse lavtemperaturlodninger bruges til varmefølsomme komponenter og trinlodning, selvom vismutlegeringer er mere sprøde.

anbefalet Indlæg

RT duroid 6002 PCB Citat og Stackup
Denne side ejer opgaven med tilbud og stackup-definition...

TMM6 Filter PCB Fremstilling
IndholdsfortegnelseHvorfor bruger designere af mikrobølgeovnsfiltre...

Taconic RF 35 vs. RO4350B printkort
Indholdsfortegnelse RF-35 vs RO4350B Indkøb og...

TMM4 Filter PCB Fremstilling
Fremstilling af TMM4-filterprintkort styres af...
Sådan får du et tilbud på printkort
Lad os køre en DFM/DFA-analyse for dig og vende tilbage til dig med en rapport. Du kan uploade dine filer sikkert via vores hjemmeside. Vi har brug for følgende oplysninger for at kunne give dig et tilbud:
-
- Gerber, ODB++ eller .pcb, spec.
- Stykliste, hvis du ønsker montering
- Antal
- Vendetid
For PCBA-tjenester bedes du fremvise din BOM (Bill of Materials) og eventuelle specifikke monteringsinstruktioner. Vi tilbyder også DFM/DFA-analyse for at optimere dine designs med hensyn til fremstillingsevne og montering, hvilket sikrer en problemfri produktionsproces.