
PCB-panelisering til volumenproduktion: Omkostninger og udbytte
Et fabrikationspanel, der kan rumme flere printkort, er ikke nødvendigvis det mest økonomiske panel. Hvis dets defekteksponering, inspektionstid eller tab ved efterfølgende montering er højere, kan dets pris pr. accepteret printkort være dårligere, selv når den nominelle pris pr. panel er lavere.
Denne analyse af printkortpanelisering til volumenproduktion sammenligner layoutalternativer ved hjælp af en fællesnævner: gode kredsløb, der faktisk leveres under de aftalte acceptregler. En bearbejdet hypotetisk omkostningsmodel viser, hvorfor panelpris og geometrisk arealudnyttelse er utilstrækkelige i sig selv.
For layoutterminologi, start med det grundlæggende om printkortpanelisering . Tallene nedenfor er modelantagelser snarere end Highleap-driftsudbytter eller garanterede priser; erstat dem med faktisk produktionsdokumentation, før du vælger et layout.
Indholdsfortegnelse
- Separate fremstillingspaneler, SMT-arrays og leveringsenheder
- Beregn omkostninger pr. accepteret kredsløb
- Kontroller gennemløbshastighed og udstyrstilpasning
- Frys et gentageligt panel til volumenkørsler
- Brug samme omkostnings- og acceptgrundlag for begge leverandører
- Anmod om en gennemgang af volumenpanelet
VOLUMEN PCB-PANELISERING
Gennemgå dine omkostninger til produktionspanelet?
Send pladens dimensioner, paneltegning, produktionsvolumen, monteringskrav og accepteret mål for en enhed for at få et sammenligneligt tilbud.
Anmod om et tilbud på et volumen-PCB →Separate fremstillingspaneler, SMT-arrays og leveringsenheder
Et fabrikationsarbejdspanel er det substratområde, der behandles under printkortproduktion. Det kan indeholde flere kundearrays, procesmarginer, testkuponer eller værktøjsfunktioner; dets arrangement er ofte begrænset af producentens udstyr. Et SMT-monteringsarray er det, som placeringslinjen eller fixturen håndterer, ofte med skinner, referencepunkter og et fast X-by-Y-kort. En leveringsenhed kan være ét array, en karton med enkeltstykker eller et indkøbssæt. At forveksle disse tre niveauer gør det umuligt at vurdere en pris pr. panel retfærdigt.
| Spørgsmål | Fabrikationsarbejdspanel | SMT-monteringsarray | Leveringsenhed |
|---|---|---|---|
| Hovedmål | Brug kvalificeret fremstillingsrute og panelplads | Stabil transport, trykning, placering, reflow og inspektion | Lever de aftalte accepterede produkter |
| Kapacitetsmål | Arbejdsemner pr. fabrikationsark | Kredsløb pr. samlingsmatrix | Accepterede kredsløb eller sæt pr. PO-linje |
| Typiske risici | Materialeaffald, panelskrot, procesudbytte | Stivhed, komponentadgang, depanelspænding | Tvister om mængde, emballage og afvisningspositioner |
| Skal kontrolleres af | Fabrikant og designgodkendelse hvor det er nødvendigt | OEM/EMS/fabrikantgodkendelse | Køber- og leverandørkontrakt |
For små printkort, hvis kant- eller SMT-design bestemmer array-stilen, skal de grundlæggende layoutbegrænsninger først afklares i gennemgangen af panelering af små printkort . Optimeringsmetoden her antager, at kandidatarrays allerede har bestået de indledende design- og udstyrsgennemførlighedstjek.
Beregn omkostninger pr. accepteret kredsløb
En leverandør kan tilbyde en lavere pris pr. arbejdspanel for et aggressivt indbygget layout. Det beviser ikke en lavere leveret printkortpris. Beregn som minimum den forventede pris pr. accepteret kredsløb for hvert kvalificeret alternativ. I fremstillingsfasen er en forenklet planlægningsligning:
Estimeret fremstillingsomkostning pr. accepteret kredsløb = samlet relevant fremstillingsomkostning for panelet ÷ forventede accepterede kredsløb fra disse paneler.
For en stabil model pr. panel: Omkostninger pr. accepteret kredsløb ≈ omkostninger pr. panel ÷ (kredsløb pr. panel × forventet acceptfraktion pr. kredsløb). Dette er en gennemsnitlig planlægningstilnærmelse; den antager, at acceptfraktionen kan anvendes på kredsløbspositioner, og at omkostningerne til kasserede emner er korrekt repræsenteret. Den modellerer ikke korrelerede fejl i hele panelet, reparationspolitikker, begrænsninger for ufuldstændige arrays eller kassering af blandede revisioner. Disse effekter skal gennemgås separat.
En komplet hypotetisk sammenligning
Overvej to allerede mulige layouts til én udgivet PCB-revision. Alle beløb og acceptrater nedenfor er illustrative modelleringsinput, ikke Highleap-priser, udbyttekrav eller proceskapaciteter.
| Modelinput | Mulighed A | Mulighed B |
|---|---|---|
| Færdige kredsløb pr. behandlet panel | 12 | 18 |
| Fremstillingsrelaterede omkostninger pr. bearbejdet panel | $84 | $132 |
| Antaget gennemsnitlig accepteret kredsløbsfraktion | 97% | 94% |
| Forventede accepterede kredsløb pr. panel | 11.64 | 16.92 |
| Estimeret pris pr. accepteret kredsløb | $7.22 | $7.80 |
| Pris for 25,000 accepterede kredsløb (kun variabel model) | Omkring $ 180,412 | Omkring $ 195,035 |
Mulighed B pakker flere kredsløb i ét panel, men producerer en højere modelleret pris pr. accepteret kredsløb: $132 ÷ (18 × 0.94) ≈ $7.80 versus $84 ÷ (12 × 0.97) ≈ $7.22. Ved en planlægningsmængde på 25,000 kort er denne forskel væsentlig. Det er ikke bevis for, at alle 18-up arrays er værre. Det demonstrerer snarere, hvorfor antallet af enheder alene er et utilstrækkeligt købskriterium.
Følsomhedstest: Hvad ville gøre mulighed B konkurrencedygtig?
Brug mulighed A's modellerede pris pr. accepteret kredsløb, omkring $7.216, som mål. Med en panelpris på $132 og 18 positioner ville mulighed B kræve en acceptfraktion på cirka $132 ÷ (18 × $7.216) = 101.6% . Det er umuligt under disse antagne omkostninger. Derfor skal mindst én modelleret antagelse ændres for at B kan matche A - dens panelpris skal falde, dens antal kredsløb skal stige, eller A's omkostninger/accept skal forværres. Hvis B's accept øges fra 94% til lige 100%, får man $132 ÷ 18 = $7.33 pr. accepteret printkort, stadig over A's antagne $7.22.
Denne type følsomhedskontrol forvandler vage sætninger som "forbedre udbytte" til en konkret beslutningstærskel. Det er dog ikke nok kun at sammenligne fremstillingsomkostninger, hvis arrayet også gennemgår SMT eller test.
Inkluder monteringsudbytte og andre tab efter downstream
En endelig produktionsbeslutning kan være nødvendig for at kombinere omkostninger til fremstilling, montering, test, afpanelering, emballering og engangsomkostninger. En bredere model er:
Samlede omkostninger pr. afsendt accepteret produkt = (fremstilling + montering + test + godkendt omarbejdning/skrot + afpaneling + emballage + amortiseret opsætning) ÷ accepterede afsendte produkter.
Undgå at tælle kasserede varer dobbelt, som allerede er indlejret i en leverandørs tilbudte leveringspris. Hvis leverandørens tilbud er pr. accepteret plade, kan deres interne fremstillingsudbytte allerede være afspejlet i denne pris. Hvis køberen opbygger en intern bottom-up-model, skal du bruge den korrekte omkostningsfase og nævner for hver operation.
En anden illustrativ beregning: opsætningsallokering
Antag, at det ene panel kræver en engangsinstallation til 400 dollars, og det andet et installationsprogram til 1,000 dollars. Den nominelle opsætningsallokering pr. accepteret enhed ved 500 enheder er 0.80 dollars mod 2.00 dollars. Ved 25,000 enheder falder den til 0.016 dollars mod 0.040 dollars. En pilotordre kan derfor favorisere et andet panel end et stabilt, tilbagevendende produktionsprogram - forudsat at det nye panels kvalifikation, maskinprogrammering og potentielle procesændringer også tages i betragtning.
En RFQ, der blot beder om "den bedste panelpris", kan ikke afsløre disse kompromiser. Spørg separat om værktøj/NRE, antallet af accepterede kredsløb med pris samt de inkluderede test- og leveringsbetingelser.
Tag højde for afvisning på panelniveau
Ikke alle defekter påvirker ét kredsløb uafhængigt af hinanden. En lokal kortslutning kan afvise én kortposition. En pletterings-, laminerings- eller håndteringshændelse kan kompromittere flere positioner eller et komplet behandlet panel. Et problem med SMT-stencil, fixture eller ovn kan påvirke et sammenføjet array. At behandle enhver fejl som en uafhængig tilfældig hændelse på 3 % eller 6 % kan derfor undervurdere det korrelerede tab.
Bed producenten om at skelne mellem afvisninger pr. position og afvisninger på panelniveau . Overvej et hypotetisk 18-up array, hvor en defekt på panelniveau ugyldiggør alle 18 positioner: det forventede tab fra den ene hændelse er meget større end ét defekt isoleret kredsløb. Nogle købere forbyder også forsendelse af et array med markerede eller manglende positioner; i så fald kan den accepterede leveringsenhed være det komplette, fuldt funktionsdygtige array , ikke individuelle, funktionsdygtige kredsløb. Din nævner og politik for omarbejdning/udskiftning skal stemme overens med indkøbsordren.
Hvad angår indkøbsterminologi, forklarer PCB SET-leverings- og paneliseringsvejledningen, hvorfor "100 arrays" ikke automatisk kan sidestilles med "1,800 gode printkort".
Kvalitetsspørgsmål, der påvirker paneløkonomien
- Kan leverandøren sende et array med én defekt position? Hvis ikke, hvordan behandles dets værdi?
- Kan et defekt kort fjernes, og et andet acceptabelt stykke sendes separat, eller skal arrayet forblive komplet?
- På hvilket tidspunkt testes kredsløbene elektrisk, og hvordan registreres dårlige positioner?
- Er kupon- og proceskontrolområder inkluderet i den angivne panelmængde?
- Er skrottilskuddet allerede indregnet i den accepterede bræddepris, eller vist som en separat beredskabsplan?
- Giver depaneling yderligere kassationer, og hvem bærer ansvaret for disse tab?
Der findes ikke ét korrekt svar for alle produktionsprogrammer. Kontrakten skal definere, hvilken enhed der godkendes, og hvilken leverandør der leverer dokumentationen.
Kontroller gennemløbshastighed og udstyrstilpasning
Et højt antal kredsløb pr. panel kan reducere antallet af læsseoperationer, men kun hvis panelet forbliver kompatibelt med det faktiske udstyr. Transportbåndsbredde, ovnunderstøttelse, stencilstivhed, placeringsvej, AOI-synsfelt, testfiksturkapacitet og afpaneleringscyklus kan hver især reagere forskelligt på større paneler. Det større panel kan også kræve flere håndteringsfiksturer eller speciel emballage.
En produktionsgennemgang bør anmode om maskinrettet information, ikke blot en indbygget tegning. I printkortfasen skal proces-panelformat, bore- og fræseprogram, kobberfordeling og -registrering vurderes. I monteringsfasen skal stencilprint- og placeringsgennemstrømning, reflow-support, inspektion og adgang til efterbearbejdning vurderes. Ved forsendelse skal det vurderes, om den accepterede enhed er et panel eller enkeltstående apparater, og i hvilken fase skinnerne fjernes.
De bredere begrænsninger i SMT-panelisering er nyttig baggrund. En meningsfuld omkostningssammenligning registrerer antagelser for den specifikke linje i stedet for at hævde, at hvert ekstra kort pr. array øger timeoutputtet med samme procentdel.
Sammenlign produktionsmuligheder for arrays. Angiv målvolumen, panelkandidater, omkostningsgrundlag og accepterede bestyrelseskrav.
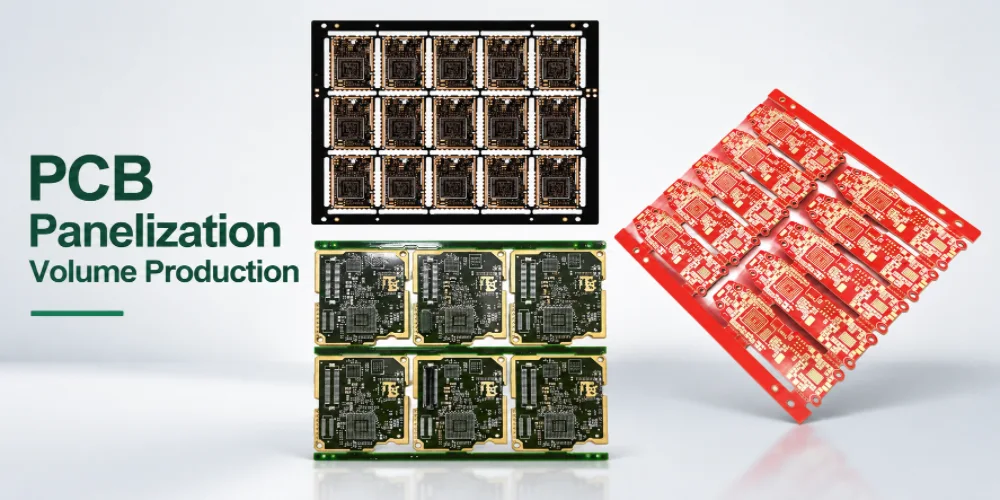
PCB-panellayouts med forskellige kredsløbsantal til volumenproduktion
Frys et gentageligt panel til volumenkørsler
Et prototypepanel beviser, at nogle plader kan fremstilles og håndteres. Det beviser ikke automatisk stabilitet i store mængder. Når du introducerer et produktionsmatrix, skal du behandle orientering, skinnestruktur, fanepositioner, proceskuponer og inspektionsprøvetagning som en kontrolleret fremstillingspakke.
Udgivelses- og kvalifikationssekvens
- Frys produktets PCB-revision. Sørg for, at begge panelalternativer bruger den samme godkendte opstabling, finish, huller og kritiske omrids.
- Dokumentér fremstillings- og monteringstegninger af paneler separat hvor produktionsformatet afviger fra kundens array.
- Valider håndtering af samling. Bekræft transportbånd, fastgørelse, stencilunderstøtning, pladens retning, tilgængelighed til afpaneling og udstyrsafstand.
- Definer bevis i første artikel. Mål kritiske omrids-/kantfunktioner, verificer accepteret kredsløbsantal og gennemgå defekter efter den tilsigtede separationsfase.
- Kør et meningsfuldt pilotprojekt. Registrer faktisk procesudbytte, omarbejdningstid, panelfejl og håndtering pr. array i stedet for kun at stole på et antaget fabriksminimum.
- Genberegn omkostningerne. Erstat estimater med kvalificerede output- og cyklusdata, og verificer om NRE eller gennemløb ændrer det kommercielle valg.
- Frys array-revisionen. Kræv gennemgang af senere ændringer af skinner, faner, orientering, panelstørrelse og leveringstilstand, selvom de enkelte printkortdata er uændrede.
For optisk transport- og netværksudstyr er denne kontrol nyttig, når printkort, linjekort og værtsgrænseflader deler en udstyrsplatform, men kræver forskellige panelruter. PCB-tjenesten til optisk kommunikation beskriver disse udstyrsprintkortfamilier.
Brug samme omkostnings- og acceptgrundlag for begge leverandører
| Købers sammenligningsartikel | Citat A | Citat B | Skal matche før valg |
|---|---|---|---|
| Revision af produkt-PCB, laminering, finish | Optage | Optage | Samme godkendte produktkonstruktion |
| Definitioner af arbejdspaneler og SMT-arrays | Optage | Optage | Samme leverance og relevante procesfase |
| Prisgrundlag | $/forarbejdet panel eller $/accepteret bord | Samme | Konvertér ved hjælp af dokumenterede antagelser |
| NRE, kampprogram og første artikel | Inkluderet/ekskluderet | Inkluderet/ekskluderet | Samme mængde/periode for amortisering |
| Håndtering af test og afvisning | Inkluderet/ekskluderet | Inkluderet/ekskluderet | Ansvar for accept og erstatning |
| Forsendelsesenhed, skinner og emballage | Defineret | Defineret | Samme accepterede mængde karton |
| Demonstreret eller antaget udbytte | Identificér kilden | Identificér kilden | Mærk estimat separat fra observeret resultat |
Bed leverandøren om at vise, hvordan de foreslåede besparelser påvirker det godkendte design , ikke blot for at give et tilbud på en lavere materialepris. En ændring af substrat, kobbergeometri, finish eller kritisk kant kan kræve fornyet kvalificering, hvilket eliminerer den tilsyneladende indkøbsfordel. Hvis du evaluerer et stikmodulkort, integrerer prisguiden for optiske transceiver-printkort panelvalg med HDI-, laminat- og stikfinisher.
Ofte stillede spørgsmål om volumen-PCB-panelisering
Er det array med den bedste andel af printpladeareal altid det mest økonomiske?
Nej. Geometrisk tæthed ignorerer nogle af procesomkostningerne og alle ændringer i udbytte eller samlingshåndtering. Sammenlign forventede og derefter observerede omkostninger pr. accepteret enhed.
Skal vi optimere omkostningerne pr. arbejdspanel eller pr. leveringspanel?
Bestem først den kommercielle acceptenhed. Arbejdspaneler er interne produktionsenheder; kunder betaler normalt for accepterede, bare boards, acceptable færdige arrays eller aftalte SET'er. Normaliser til denne enhed.
Hvornår skal panellayoutet fryses?
Efter at den faktiske producent og den efterfølgende sambygger har godkendt håndtering, adskillelse og accept, og den første artikel/pilotplan har fastslået, hvilke ændringskontroller der kræves, er et prototypelayout alene utilstrækkeligt bevis for alle programmer.
Kan et antaget udbyttetal vises i en RFQ-model?
Ja, hvis det tydeligt er identificeret som en scenarieantagelse snarere end en historisk fabrikskapacitet eller garanti. For en faktisk tildelingsbeslutning skal der søges data, der demonstrerer den relevante proces og produktionsvolumen.
Anmod om en gennemgang af volumenpanelet
For at sammenligne to layouts skal du sende de frigivne printkorttegninger, tegninger af mulige arrays, den accepterede målmængde af printkort, samlingsomfang, leveringsbetingelser og kendte håndteringsrestriktioner. Highleap kan gennemgå de specifikke tilbudsforudsætninger og identificere de nødvendige kontroller, før der vælges et volumenproduktionsarray. Highleaps printkorttilbudsformular.

anbefalet Indlæg

14-lags HDI PCB-producent i Kina til brugerdefinerede Microvia-kort
HIGHLEAP ELECTRONICS / MICROVIAS / SEKVENTIEL...

14-lags printkortproducent i Kina
BRUGERDEFINERET STIFT FLERLAGS-PCB Highleap Electronics...

14-lags printkortsamling og one-stop printkortfabrikation
PCB-FRAKTION + PCBAHighleap Electronics leverer 14...

14-lags PCB-stabling til højhastigheds- og flerlagsproduktion
TEKNIK- OG STACKUP-GENNEMGANG En 14-lags PCB-stacking er...
Sådan får du et tilbud på printkort
Lad os køre en DFM/DFA-analyse for dig og vende tilbage til dig med en rapport. Du kan uploade dine filer sikkert via vores hjemmeside. Vi har brug for følgende oplysninger for at kunne give dig et tilbud:
-
- Gerber, ODB++ eller .pcb, spec.
- Stykliste, hvis du ønsker montering
- Antal
- Vendetid
Udover printkortproduktion tilbyder vi en omfattende vifte af elektroniske tjenester, herunder printkortdesign, printkortbaseret udstyrs ...
For PCBA-tjenester bedes du fremvise din BOM (Bill of Materials) og eventuelle specifikke monteringsinstruktioner. Vi tilbyder også DFM/DFA-analyse for at optimere dine designs med hensyn til fremstillingsevne og montering, hvilket sikrer en problemfri produktionsproces.