
Pilotkørsel af printkortsamling til produktionsvalidering
Indholdsfortegnelse
- Hvad en pilotkørsel af printkortsamlingen skal validere
- Hvor mange enheder skal bygges i en pilotfase?
- Materiale- og komponentkontroller til pilotbyggeriet
- Validering af monteringsproces under pilotkørslen
- Inspektion, programmering og funktionel testdækning
- Udgangskriterier før masseproduktion
- Indsend en pilotkørsels-PCB-monteringspakke
En pilotdrevet printkortsamling er den sidste chance for at afdække produktionsrisiko, før volumenordren er forpligtet. Prototypebyggeri beviser, at et designkoncept kan fungere én gang. Et pilotprojekt beviser, at det samme printkort kan fremstilles gentagne gange i et realistisk tempo ved hjælp af de materialer, værktøjer og testmetoder, der er beregnet til volumenproduktion. Denne artikel dækker, hvordan Highleap Electronics griber pilotprojekter an: hvad pilotprojektet rent faktisk skal validere, hvordan mængden bestemmes, hvilken dokumentation der skal fremlægges, og hvilke exitkriterier der skal underskrives, før printkortet frigives til masseproduktion.
1. Hvad en pilotkørsel af printkortsamling bør validere
Formålet med et pilotprojekt er ikke at demonstrere, at et board kan samles – det blev allerede besvaret under prototypeudviklingen. Pilotprojektet skal validere fire separate risikokategorier, og hver kategori kræver sin egen dokumentation.
Risiko ved produktdesign. Pilotprojektet bekræfter, at det frigivne design opfører sig som tilsigtet under reelle samleforhold, ikke på håndbyggede prøver. Fodspor, der fungerede med pincet, kan svigte under maskinplacering. Termisk adfærd, der så fin ud på en prøve på en arbejdsbænk, kan ændre sig, når printpladen bygges til den korrekte kobbervægt og -opbygning.
Risiko ved printkortfabrikation. De bare printkort, der anvendes i pilotprojektet, skal komme fra den samme producent, med samme opbygning og materialespecifikation som planlagt til volumen. Hvis prototypeprintkort blev bygget hurtigt på generisk FR-4, og volumenplanen kræver kontrolleret impedans på et specifikt laminat, er det to forskellige produkter fra et produktionssynspunkt.
Risiko ved monteringsprocessen. Stencildesign, pasta, reflowprofil, placeringsprogram, THT-sekvens og omarbejdningsregler skal alle udføres ved pilotvolumen. Fejl, der opstår én gang ud af 3 prototypeplader, kan forekomme ti gange ud af 30 pilotplader - en rate, der er usynlig ved prototypemængde, men diskvalificerende ved volumen.
Risiko ved test og produktionsberedskab. AOI-tærskler, røntgendækning, IKT- eller flyvende probescripts, funktionelle testgrænser og programmeringsprocedurer bør alle køre mod pilotboards under produktionsforhold. Et testprogram, der fanger alle defekter på 5 håndplukkede boards, kan generere for mange falske kald eller overse reelle defekter ved volumenhastighed.
Et pilotprojekt, der kun producerer fungerende enheder, uden at fremlægge beviser for disse fire kategorier, har ikke fungeret sit job.
2. Hvor mange enheder skal bygges i en pilotfase?
Der findes ikke en enkelt pilotmængde, der gælder for alle projekter. Enhver, der giver et tilbud, giver et tilbud på en servicepakke, ikke en valideringsplan. Den korrekte pilotmængde udledes af selve projektet.
| Projektets tilstand | Vederlag ved pilotmængde |
|---|---|
| Simpelt 2-4-lags kort, modne komponenter, lav forventet volumen | Mindre pilotprojekt er normalt tilstrækkeligt; nok enheder til at køre hver testtype mindst én gang med en lille margen til gentestning |
| Flere BGA- eller QFN-pakker, fine-pitch fanout, HDI-stacking | Større pilotforsøg er typisk berettiget, så procesudbyttet kan måles på mere end en håndfuld samlinger |
| Destruktiv testning kræves (tværsnit, termisk cykling, fald, EMC) | Øg antallet af piloter, så valideringsprøverne ikke opsluger den erhvervsaktive befolkning |
| To eller flere designrevisioner evalueres parallelt | Hver revision kræver sit eget pilotundersæt med tydeligt adskilt dokumentation |
| Markedstestenheder eller tidlige kundeprøver kræves | Tilføj enheder til forsendelse separat fra valideringsprøvepuljen |
| Meget høj årlig planlagt volumen | Større pilotprojekt understøtter statistisk meningsfulde udbyttedata, før der forpligtes til en produktionslinjebelastning |
Pilotoptællingen bør også tage højde for forventet kassation. Hvis en plade har kendt fabrikations- eller samlingsrisiko i pilotfasen, skal målet for arbejdsprøven nås efter acceptabelt tab. Værdierne vist her er retningsbestemte og ikke et obligatorisk Highleap-minimum; den endelige mængde bekræftes under pilotplanlægningen i forhold til testomfanget og behovet for destruktive prøver.
3. Materiale- og komponentkontroller til pilotprojektet
Et pilotprojekt repræsenterer kun volumen, hvis materialerne på pilotprojektet repræsenterer volumen. Dette er den mest almindelige årsag til, at et "succesfuldt" pilotprojekt efterfølges af en ustabil produktionslancering.
- PCB-materiale og -finish frosset. De bare plader skal bruge den tilsigtede produktionsopsætning, laminatkvalitet, kobbervægt og overfladefinish. At erstatte ENIG med HASL "kun til pilotprojektet" ugyldiggør det meste af samlingsdokumentationen.
- Kun godkendte komponentkilder. Hver linjepost skal komme fra den AVL, der skal bruges til volumen. Erstatninger, der ikke ville være acceptable i en produktionsversion, er heller ikke acceptable i en pilotversion, der skal validere produktion.
- Midlertidige substitutioner markeret og kvantificeret. Hvis en kritisk del har lang leveringstid, og der skal bruges en erstatning for at holde pilotprojektet til tiden, dokumenteres udskiftningen, og risikoen påpeges – dette er ikke en beslutning, som montøren træffer i stilhed.
- Dele med kort og lang leveringstid identificeres på forhånd. Enhver komponent med en leveringstid, der nærmer sig eller overstiger pilotvinduet, forudbestilles eller anerkendes som en tidsplanrisiko, før pilotprojektet starter, via standarden. komponent sourcing anmeldelse.
- MSL og emballagetilstandskontrolleret. Fugtfølsomme enheder bages, pakkes i poser og opbevares efter samme standard som volumenproduktion. Pilotprojekter, der springer MSL-håndtering over, kan producere popcorndefekter, som volumen ikke ville have vist.
- Eksponering i flere lots noteret. Hvis pilotdele ankommer på tværs af flere partier eller datokoder, skal dette registreres, da volumenproduktionen kan have en smallere eller bredere partisammensætning, og adfærden kan variere.
Det underliggende princip er, at et pilotprojekt bygget af materialer i prototypekvalitet er en prototype med flere enheder – ikke en validering før produktion.
4. Validering af monteringsproces under pilotkørslen
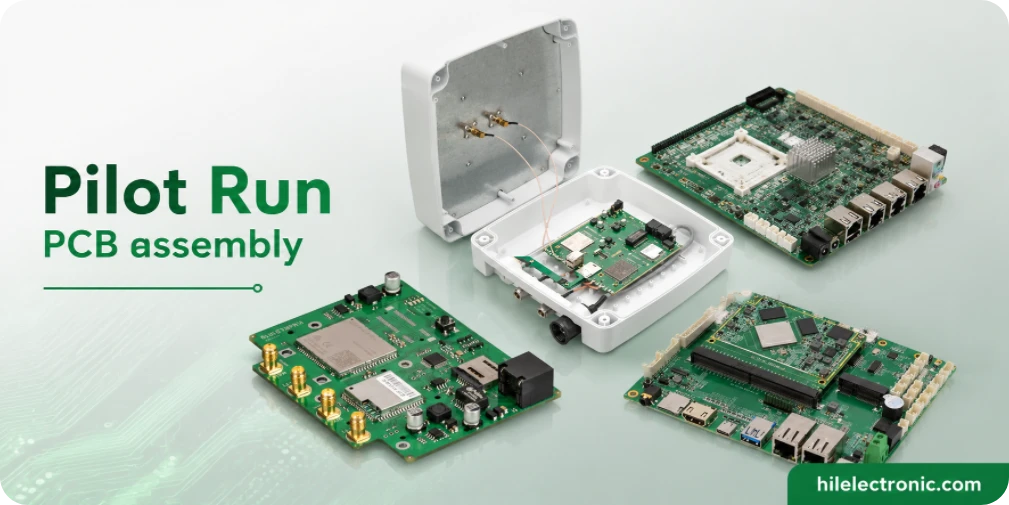
Pilotprojektet er det sted, hvor den tilsigtede monteringsrute udføres fra start til slut, og hvor hvert procestrin genererer de beviser, der berettiger overgangen til volumen. Registreringssættet omfatter typisk:
- Stencildesign og -lim: Blændestrategi til QFN-termiske puder, fine-pitch IC'er og små passive komponenter; pastalegering, lagring og printerparametre
- Placering: feederkort, dysevalg, vision teach og alle dele, der kræver maskinsynsoverstyring
- Reflow-profil: målt på en instrumenteret prøve, ikke blot indstillet til en pastaproducentens standard — iblødsætning, peak og tid over liquidus registreret
- Dobbeltsidet reflow-adfærd: hvis relevant, dokumentation for, at den anden gennemgang ikke forstyrrer samlingerne i første gennemgang
- Gennemgående samling: selektive lodde- eller bølgeparametre, instruktioner til håndlodning og sekvens i forhold til SMT
- Selektiv og manuel lodning: til stik og varmefølsomme komponenter, der ikke er kompatible med reflow, med fiksturreferencer
- Rensning: Hvis flusmiddelrester ikke er kompatible med funktionelle eller pålidelighedskrav, rengøringsparametre og skyllevandskvalitet
- Konform belægning eller indstøbning: maskering, tykkelse og hærdningsforhold, hvor produktet kræver det
- Mærkning og serialisering: etiketformat, placeringssted, stregkodelæsbarhed og sporbarhedsdatabaseindtastning
- Emballage: ESD-kompatible bærere, fugtbeskyttelse hvor det er nødvendigt og sikker orientering under forsendelse
Hvert af disse elementer bør enten have en arbejdsinstruktion, en måleoptegnelse eller et fotografi vedhæftet pilotbyggefilen. Det er dette optegnelsessæt, der gør det muligt at gentage den samme proces i volumen uden at være afhængig af de individuelle operatører, der tilfældigvis kørte pilotprojektet.
5. Inspektion, programmering og funktionel testdækning
Piloten er det punkt, hvor inspektions- og teststien måles – ikke kun for, hvad den fanger på brædderne, men også for, hvor godt selve dækningen fungerer.
AOI bør køre mod hvert pilotboard, hvor programmet er indstillet under piloten i stedet for at være tilbage på standardindstillingerne. Falsk-opkaldsraten spores, så volumenlinjen ikke drukner i operatørgennemgang. Røntgendækningen er defineret efter komponenttype - hver BGA-, QFN- og LGA-samling på piloten bør inspiceres, så voiding- og bridging-adfærd er kendt før volumen. Inspektion af første artikel ved pilotstart fungerer som referencepunkt, som hvert senere board sammenlignes med. Programmering verificeres med det specifikke billede, enhedsindstillinger og post-flash-kontroller, der vil køre i volumen. ICT- eller flyvende probe bestemmes baseret på mængde og armaturtilgængelighed; flyvende probe er typisk under pilot, når ICT-armaturet stadig er under opbygning. Funktionstest udøver produktets reelle use case mod målbare beståelses- og fejlgrænser - se den funktionelle testmetode . Mekanisk tilpasning mod den tilsigtede indkapsling kontrolleres på mindst en delmængde af pilotenheder. Hvor kunden kører en separat accepttest, planlægges denne test inden for pilotvinduet, ikke efter volumenforpligtelse.
Tre forskelle bør være klare ved afslutningen af pilotprojektet:
- Hvilke tests findes der for at opdage fabrikationsfejl (AOI, røntgen, ICT) — disse medregnes i volumen
- Hvilke tests bekræfter produktfunktionen (FCT, programmeringsverifikation) — disse medregnes også i volumen
- Hvilke tests blev kun kørt til pilotvalidering (destruktiv analyse, pålidelighedsprøver, overholdelsestest) — disse behøver ikke at gentages på hver volumenhed, men skal lukkes før volumenfrigivelse
6. Udgangskriterier før masseproduktion
Exitkriterier er de betingelser, der skal være opfyldt, før pilotprojektet afsluttes, og volumensamling godkendes. De bør aftales, før pilotprojektet starter, og ikke forhandles efterfølgende på baggrund af det, der blev fundet.
| Udgangskriterium | Påkrævet bevis | Ejer |
|---|---|---|
| Kritiske defekter lukket | Fejllog med rodårsag og verificeret korrigerende handling | Highleap-teknik |
| BOM frosset | Godkendt styklisterevision med underskrevet alternativ liste | Kundeteknik |
| PCB-revision frosset | Udgav Gerber, drill og stackup ved en specifik revision | Kundeteknik |
| Testprogram godkendt | FCT og programmeringsscripts under versionskontrol med sign-off | Fælles |
| Godkendte procesparametre | Stencilrevision, reflowprofiloptagelse, placeringsprogramarkiv | Highleap-processen |
| Gylden prøve bekræftet | Underskrevet referenceenhed opbevares i arkivet | Fælles |
| Emballage godkendt | Emballagespecifikation, forsendelsestest, etiketformat | Kunden |
| Acceptabel forsyningsrisiko | Bekræftelse af leveringstid for volumenstykliste, alternativer på plads | Highleap-indkøb |
| Cyklustid og takt forudsigelig | Målt cyklustid fra pilotkørsel ved forventet linjebelastning | Highleap-operationer |
| Procedure for ikke-overensstemmende materiale defineret | Dokumenteret håndtering af defekte enheder og regler for efterbearbejdning | Fælles |
Exitkriterier, der først defineres, når pilotresultaterne er kendte, inviterer til uenighed om omfanget. Ved at fastfryse dem på forhånd omdannes pilotresultaterne til en klar go/no go-beslutning.
7. Indsend en pilotkørsels-PCB-monteringspakke
Highleap Electronics kører pilotprojekter inden for den samme produktionsrute, der vil blive brugt til volumen: samme SMT-linje , samme indkøbskanal, samme testcelle. Denne kontinuitet er det, der gør pilotdokumentation nyttig – det er ikke et laboratorieprojekt, der skal rekvalificeres til den rigtige fabrik. Versionsændringer, teknisk feedback og procesjusteringer håndteres via standardændringsregistreringen, så intet skifter lydløst mellem pilotprojekt og volumenprojekt.
For at åbne en pilotanmeldelse skal du angive:
- Målpilotmængde og begrundelse (valideringsprøver, destruktiv test, markedstest)
- Forventet årlig volumenprognose
- Aktuel PCB- og BOM-revision
- Gerber, boremaskine og stackup — eller tilsvarende assembly-filpakke
- Stykliste med MPN'er, godkendte alternativer og DNP-mærkning
- Samlingstegning og eventuelle noter vedrørende specialprocesser
- Testplan, der dækker IKT/flyvende sonde, FCT og programmeringsomfang
- Kendte åbne problemer overført fra prototype
- Måldato for færdiggørelse af pilotprojektet og planlagt startdato for volumen
- Om komponentindkøb er nøglefærdigt, konsigneret eller hybridt

anbefalet Indlæg

TMM4 Filter PCB Fremstilling
Fremstilling af TMM4-filterprintkort styres af...

TMM3 PCB-fremstilling til RF-moduler
TMM3 PCB-fremstilling er mest nyttig, hvor RF-modulet...

TMM6 PCB-fremstilling
TMM6-fabrikation er processtyringssiden for en mellem-Danmark...

TMM10 PCB-fremstilling til kompakte RF-design
IndholdsfortegnelseHvordan TMM10 krymper RF-strukturerTMM10 vs...
Sådan får du et tilbud på printkort
Lad os køre en DFM/DFA-analyse for dig og vende tilbage til dig med en rapport. Du kan uploade dine filer sikkert via vores hjemmeside. Vi har brug for følgende oplysninger for at kunne give dig et tilbud:
-
- Gerber, ODB++ eller .pcb, spec.
- Stykliste, hvis du ønsker montering
- Antal
- Vendetid
For PCBA-tjenester bedes du fremvise din BOM (Bill of Materials) og eventuelle specifikke monteringsinstruktioner. Vi tilbyder også DFM/DFA-analyse for at optimere dine designs med hensyn til fremstillingsevne og montering, hvilket sikrer en problemfri produktionsproces.