
Fabricación de placas de circuito impreso Arlon 35N y laminación de poliimida
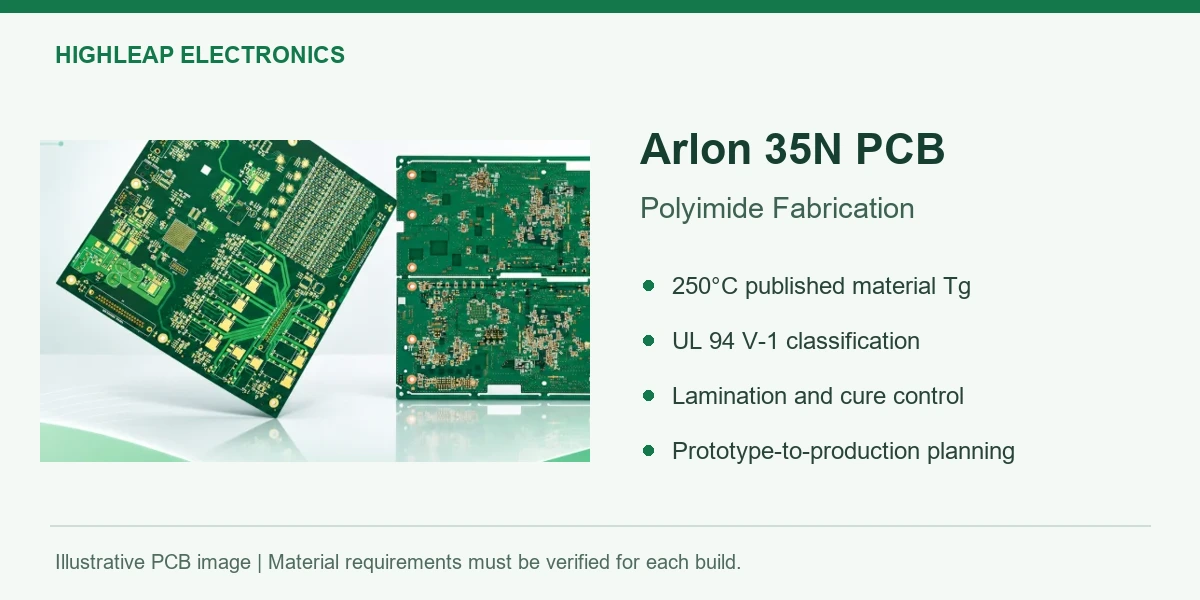
Ilustración de la fabricación de PCB. Confirme el grado de material Arlon especificado mediante la documentación del proyecto y la trazabilidad del material.
La fabricación de PCB con Arlon 35N plantea un problema de optimización del proceso: cómo producir una multicapa de poliimida repetible mediante la preparación del material, el curado controlado, la perforación, el recubrimiento y la transferencia del ensamblaje. Arlon describe el 35N como un sistema de poliimida ignífugo con un ciclo de curado reducido en comparación con las poliimidas tradicionales. Esto no significa que pueda utilizarse como un FR-4 convencional, ni que su curado sea automáticamente más rápido que el del Arlon 33N. Ambos grados presentan un tiempo de curado final de 90 minutos, descrito de forma similar en sus guías de procesamiento publicadas.
Para Highleap Electronics, la tarea útil consiste en revisar la construcción 35N de un OEM en cuanto a su fabricabilidad, suministro, inspección y, cuando se solicite, ensamblaje de PCB. Un presupuesto técnicamente fiable especifica los límites del material y del proceso previstos antes de comprometerse con la entrega. Al presupuestar prototipos de PCB Arlon 35N o pedidos repetidos, la revisión del proceso debe demostrar cómo se puede aprovechar la evidencia de la producción piloto sin asumir que el material garantiza un menor tiempo de producción.
Placa de circuito impreso Arlon 35N: una visión general
El proveedor describe un curado reducido en comparación con los ciclos de poliimida tradicionales, lo cual no representa una ventaja universal sobre el Arlon 33N. El curado final y el tiempo del ciclo de fábrica deben confirmarse para cada construcción.
La razón correcta para especificar 35N
La ficha técnica actual de Arlon identifica el 35N como una poliimida ignífuga con una Tg de 250 °C, una expansión del 1.2 % en el eje Z entre 50 y 260 °C , una descomposición a 407 °C con una pérdida de peso del 5 % y la certificación UL 94 V-1 . El fabricante presenta su comportamiento de curado como más corto o menos exigente que el de los sistemas de poliimida tradicionales, lo que lo hace relevante en aplicaciones donde la fiabilidad térmica y el tiempo del ciclo de fabricación son importantes.
La elección de ingeniería debe comenzar con las limitaciones reales del proyecto. Una placa multicapa con perforaciones densas puede ser vulnerable a la fatiga térmica de los orificios metalizados; una construcción gruesa con alto contenido de cobre puede generar dificultades de flujo de resina y registro; un pedido OEM repetido puede ser sensible a las variaciones de lote de material y proceso. El sistema de resina de 35N puede ser una opción, pero ninguno de estos problemas desaparece simplemente porque el material tenga una Tg alta.
Tabla: en pantallas estrechas, deslice el dedo horizontalmente para ver todas las columnas.
| Dimensión de decisión | Información 35N | Lo que aún debe definirse en la junta directiva |
|---|---|---|
| Sistema de resina | Laminado/preimpregnado de poliimida ignífugo | Aprobaciones requeridas para la construcción y los materiales dieléctricos. |
| Tg | 250 ° C | Requisitos reales de temperatura de funcionamiento, ciclos térmicos y montaje |
| Temperatura de descomposición del 5% | 407 ° C | Independientemente del perfil de soldadura/reflujo permitido y la clasificación de servicio a largo plazo. |
| Expansión del eje Z | 1.2%, 50–260 °C | Geometría de los orificios, recubrimiento de cobre y riesgo termomecánico específico de la placa. |
| Clasificación de llamas | UL 94V-1 | Ya sea que el fabricante de equipos originales (OEM) requiera este grado o una construcción V-0 específica. |
| Posicionamiento del proveedor | Curado reducido en comparación con la poliimida tradicional. | Si el proceso calificado y la combinación de paneles de la instalación generan un beneficio de programación |
Un requisito fundamental es que el Arlon 33N está clasificado como V-0 , mientras que el 35N lo está como V-1 . La sustitución de materiales no se justifica únicamente por una Tg o una designación en la hoja de especificaciones compartida. La especificación de materiales de PCB aprobada rige los cambios permitidos, y las propias aprobaciones de seguridad o fiabilidad del producto pueden imponer restricciones adicionales.
Límite de selección: Si el fabricante de equipos originales (OEM) exige la construcción 33N o la clasificación de inflamabilidad V-0 específicamente aprobadas, la clasificación V-1 de la 35N debe considerarse un cambio de diseño y documentación. Si el requisito permite el uso de una poliimida diferente, la decisión aún requiere una revisión de las propiedades térmicas, la disponibilidad del preimpregnado, el procesamiento y la calificación, y no simplemente una comparación de los valores de Tg a 250 °C.
Construya una ventana de laminación alrededor de la temperatura del producto, no un cronómetro.
El valor del concepto de curado más corto de una resina puede perderse si el taller de tableros interpreta un tiempo de espera publicado sin tener en cuenta la temperatura del panel, el espesor de la capa y el equilibrio de cobre. La guía de producto 35N de Arlon especifica el almacenamiento del preimpregnado alrededor de 60–70 °F (aproximadamente 16–21 °C) con una humedad relativa ≤30 % y desecación al vacío de 8 a 12 horas antes de la colocación . Describe el horneado de las capas internas durante 60 minutos a 107–121 °C directamente antes de la colocación, un prevacío de 30–45 minutos y calentamiento controlado alrededor de 4.5–6.5 °C/min hasta 100–150 °C.
Para el método de curado final publicado, la prensa se ajusta a unos 213 °C y el mantenimiento de 90 minutos comienza una vez que el producto alcanza aproximadamente los 210 °C . El enfriamiento bajo presión especificado también es importante. Estas son condiciones de referencia del proveedor; se deben establecer ajustes de fábrica y criterios de aceptación para la fabricación real, en lugar de copiarlos textualmente en cada hoja de ruta de producción.
Una pausa de 90 minutos es solo una parte del ciclo de prensa.
Registro de la exposición del preimpregnado, la desecación al vacío y la preparación de la capa interna.
Controla la rampa especificada y comienza el mantenimiento de temperatura utilizando el criterio de temperatura del producto.
Registro de anomalías relacionadas con el enfriamiento, el espesor, el registro y el material.
Por qué una pausa de 90 minutos no equivale a un ciclo de presión de 90 minutos.
Supongamos que el laminado entra en el rango de calentamiento crítico a 100 °C. A una velocidad ilustrativa de 5 °C/min , el intervalo de 100 a 150 °C dura (150 − 100) / 5 = 10 minutos . Esto es solo un segmento del ciclo de prensado. La preparación, el prevacío, el resto de la rampa de calentamiento, el tiempo necesario para que el panel alcance la temperatura de curado, el enfriamiento y la descarga añaden tiempo. Un material que se describe como de curado reducido en comparación con las poliimidas más antiguas no justifica citar un plazo de entrega de tablero universalmente más corto basándose únicamente en el número de lote.
Esto es especialmente importante en la producción de PCB multicapa , donde los paneles gruesos y las áreas ricas en cobre pueden no seguir el mismo historial de temperatura que un laminado de prueba delgado. La planificación de la producción debe determinar qué mediciones representan la región de calentamiento más lento y qué desviaciones requieren una revisión de ingeniería adicional.
Lo que debe registrar una calificación de ventana de proceso
- Condición de entrada: Designación del material, lote, tipo de núcleo y preimpregnado, historial de almacenamiento y trazabilidad.
- Condición de colocación: Tratamiento de la superficie de la capa interna, control de la humedad, preparación del material y tiempo real transcurrido antes de la carga en la prensa.
- Historial térmico: Velocidad de calentamiento en el intervalo indicado, temperatura del producto al llegar al curado y duración mantenida, enfriamiento y registro de prensado.
- Construcción resultante: Espesor del dieléctrico prensado, movimiento del panel, registro, calidad de la unión y evidencia de la sección transversal en la región con patrón de cobre más exigente.
- Cambiar límites: Cambios en el lote de material o en la construcción del preimpregnado, cambios en la distribución del cobre, nuevo espesor del panel o equipos revisados que puedan requerir una nueva cualificación.
El simple hecho de registrar que "la laminación se realizó correctamente" es una prueba débil cuando el fabricante espera repetibilidad en todos los pedidos piloto y de producción.
Formación de agujeros, interfaces de cobre y diagnóstico de fallas
Tras la laminación, el 35N aún debe perforarse, limpiarse y recubrirse. Una resina de alta Tg no elimina las marcas de perforación ni los defectos en las uniones de cobre. El material de referencia del proveedor indica aproximadamente 350 SFM para la perforación, con recomendaciones para herramientas de vías pequeñas, y permite la limpieza con permanganato alcalino o plasma compatible con poliimida. Las RPM reales y los parámetros de picoteo o apilamiento se derivan del tamaño de la herramienta y la geometría de la placa, no se copian como una configuración fija.
Separe los síntomas antes de elegir una acción correctiva.
Una vía defectuosa puede provocar un fallo en la prueba eléctrica, pero la causa raíz podría estar en una etapa anterior del proceso. Por ejemplo, si una sección transversal revela resina aislante sobre el cobre interno, aumentar el tiempo de recubrimiento final no solucionará de forma fiable el problema de exposición original. Si el orificio presenta rugosidad mecánica y la resina está fracturada, un proceso de limpieza más agresivo podría empeorar la interfaz en lugar de corregirla. Si la unión está limpia, pero la deposición de cobre es discontinua, la investigación del proceso se centra en la activación y la cobertura del recubrimiento.
Tabla: en pantallas estrechas, deslice el dedo horizontalmente para ver todas las columnas.
| Evidencia de defectos | Pregunta principal | Palanca de fabricación para investigar |
|---|---|---|
| Mancha de resina sobre la almohadilla de la capa interior | ¿Se eliminó el material dieléctrico suficiente tras la perforación? | Estado de la herramienta de perforación y desmanchado de poliimida calificado |
| Recesión dieléctrica excesiva | ¿La pared del agujero fue atacada en exceso o dañada? | Resistencia/exposición de la descontaminación y daños por perforación |
| Huecos o cobre delgado en el barril | ¿La metalización era continua a lo largo de todo el orificio? | Activación, acceso a la solución y distribución de la solución |
| Grietas tras la exposición al calor | ¿La falla se debe a fatiga del cobre, unión débil o separación del laminado? | Geometría del orificio, calidad del recubrimiento e historial térmico |
| Doblar/girar después de presionar | ¿La acumulación es asimétrica o la compactación es desigual? | Equilibrio del cobre, simetría de la disposición y proceso de prensado |
Para un fabricante de equipos originales (OEM), esto facilita una mejor conversación sobre la inspección que decir «una prueba eléctrica al 100 % garantiza la fiabilidad». La prueba eléctrica verifica la conectividad/aislamiento definidos en el momento de la prueba; puede que no revele una debilidad latente en los orificios metalizados durante los ciclos térmicos. El plan de inspección de la placa de circuito impreso (PCB) debe determinar si se necesitan muestras, microsecciones, pruebas de estrés térmico u otra evidencia específica del producto, y en qué etapa de producción.
Un verdadero proyecto piloto debería poner a prueba el proceso, no solo producir placas funcionales.
Si un diseño 35N es nuevo para la fábrica o implica campos de vías inusualmente densos, grandes desequilibrios de cobre o etapas de prensado adicionales, la prueba piloto más informativa es aquella que verifica los límites de fabricación sensibles. Una primera prueba establece una base, pero no es lo mismo que demostrar la repetibilidad.
Un plan ilustrativo de verificación de procesos
- Seleccione paneles y cupones representativos. Incluya secciones con alto contenido de cobre, secciones con poco cobre, secciones gruesas y los orificios relevantes más pequeños o más profundos. Utilice los planos y criterios de aceptación aprobados por el fabricante de equipos originales (OEM).
- Registre la variación de entrada. En lugar de combinar todos los paneles en un único grupo imposible de rastrear que indique si cumplen o no con los requisitos, es necesario distinguir entre lotes de material, construcción de preimpregnados, carga de los paneles y estado del equipo.
- Inspeccione antes de que los defectos se vuelvan inaccesibles. Compruebe el espesor y el registro de la prensa después de la laminación; inspeccione el estado de las paredes de los orificios y el recubrimiento de las muestras cuando el riesgo del proceso lo justifique.
- Verifique el tablero completado. Utilice las comprobaciones eléctricas y dimensionales acordadas, con microsecciones o evidencia térmica cuando lo requiera el plan de aceptación.
- Compare los lotes piloto y los lotes de repetición. Analizar valores medibles como el espesor, el registro, el cobre de los orificios o la estabilidad dimensional; investigar las desviaciones antes de que se conviertan en problemas en el terreno.
Definir etapas medibles para la construcción piloto.
En pantallas más pequeñas, deslice la tabla horizontalmente para ver todas las columnas.
| Puerta de clasificación | Pruebas a conservar | Desencadenante de escalada |
|---|---|---|
| Controles de entrada | Lote, especificación de resina/preimpregnado, historial de almacenamiento y laminado | Material o condición fuera del plano y hoja de ruta aprobados. |
| Proceso de prensado | Historial representativo de temperatura del producto y dimensiones registradas del panel | Excursión térmica o de registro fuera de los límites calificados |
| interconexión mecánica | Secciones de pared perforada, calidad de la conexión de cobre y pruebas térmicas acordadas | Manchas, defectos en las uniones, debilidad del barril o resultados no conformes |
| Liberación de repetibilidad | Múltiples construcciones o lotes representativos cuando sea necesario; comparación de aceptación documentada. | Variación que no puede explicarse o mantenerse dentro del plazo aprobado. |
Aquí no se asumen cifras de rendimiento ni límites de control de la máquina inventados. La cuestión es metodológica: la cualificación es más sólida cuando un plan de producción repetida está vinculado a las fuentes de variación conocidas. Una respuesta útil por parte de un fabricante de PCB es una lista de los riesgos que se controlan y cómo se supervisarán , no una afirmación sin fundamento de que la fábrica siempre logra cero defectos.
Fabricación de PCB Arlon 35N: Transferencia de PCB a PCBA y solicitud de cotización
Las propiedades térmicas del 35N no determinan las condiciones de reflujo aceptables para conectores, BGA, adhesivos, baterías u otros componentes ensamblados. El proceso final de ensamblaje de la placa de circuito impreso (PCBA) debe respetar la aleación de soldadura, el acabado superficial, las especificaciones de los componentes y el número previsto de ciclos de calentamiento. La gestión de la humedad de la placa también puede ser importante cuando una placa de alta temperatura se ha almacenado antes del ensamblaje. Por lo tanto, la aceptación del ensamblaje de la PCB debe definirse por separado de la aceptación de las propiedades del material de la placa desnuda.
Una solicitud 35N completa debe incluir archivos de fabricación, apilamiento, espesor/pesos de cobre, especificación precisa del núcleo/preimpregnado, orificios perforados/acabados y cualquier etapa de vía enterrada, impedancia y tolerancias, requisitos de inflamabilidad, clase de aceptación y pruebas, cantidades, plazos y reglas de sustitución aprobadas. Para PCBA, proporcione la lista de materiales, detalles de colocación, soldadura e inspección, además de las pruebas funcionales requeridas. La fábrica debe confirmar el origen del material, la ruta del proceso y las inspecciones especiales antes de comprometerse.
Highleap Electronics puede evaluar el alcance de la fabricación y el ensamblaje de PCB en función de esta información. El valor práctico reside en alinear la construcción de poliimida aprobada por el fabricante de equipos originales (OEM) con una ruta de fabricación verificable y una transición clara al ensamblaje, sin presentar Arlon 35N como un producto fabricado por Highleap ni convertir los puntos de partida del proceso del proveedor en afirmaciones de capacidad sin fundamento.
Prototipos de PCB Arlon 35N y fabricación de producción en serie
Para un prototipo de PCB Arlon 35N , superar la prueba eléctrica es un control de fabricación necesario, pero no una prueba concluyente de la robustez de la laminación y las interconexiones. La cuestión fundamental es si un proceso de poliimida aprobado puede reproducirse cuando cambian la carga del panel, el lote de material o la cantidad del pedido. Por ello, un fabricante de PCB Arlon 35N debería analizar el control del proceso junto con la perforación y la inspección de la placa terminada.
Elaborar un plan de transferencia de la fase piloto a la producción.
Durante la creación de prototipos de PCB con Arlon 35N y la fabricación de bajo volumen , documente la designación del material y su estado de entrada, el historial de temperatura del producto medido durante el curado, el espesor del dieléctrico prensado, los resultados del registro y las observaciones de microsección en orificios metalizados representativos. Acuerde qué datos se conservarán con el registro de fabricación y qué cambios requieren una nueva aprobación de ingeniería. Ninguna de estas decisiones se deriva automáticamente del tiempo de curado final publicado.
Pregunte por la repetibilidad, no solo por el precio del prototipo.
Un fabricante de equipos originales (OEM) que evalúa la fabricación de PCB multicapa Arlon 35N debe distinguir entre el objetivo del primer artículo y el plan de aceptación en curso. Entre las preguntas relevantes se incluyen si la distribución del cobre cambia entre revisiones, si un estilo de preimpregnado diferente afecta el llenado de resina, cómo se verifica el estado de los orificios perforados y qué evidencia se proporciona si un lote posterior tiene un historial térmico diferente. Una buena selección de proveedores se centra en el rango de procesos definido y las reglas de escalamiento, en lugar de una promesa de rendimiento o plazo de entrega sin fundamento.
Highleap puede revisar una solicitud de cotización para la fabricación de PCB con Arlon 35N para evaluar la viabilidad de la configuración, las limitaciones de fabricación, el alcance de la inspección y el ensamblaje opcional de la PCB. La adquisición de materiales y el proceso seleccionado requieren confirmación a nivel de proyecto. Si se incluye el ensamblaje, es importante comunicar con anticipación la masa térmica, los límites del perfil de reflujo y los requisitos de prueba para que los planes de la placa base y del ensamblaje de PCB se basen en supuestos compatibles.
Placa de circuito impreso Arlon 35N: Preguntas frecuentes
¿El Arlon 35N se cura más rápido que el Arlon 33N?
No necesariamente. Arlon promociona el 35N como un sistema que requiere menos tiempo de curado que los sistemas de poliimida tradicionales, mientras que sus páginas de procesamiento públicas para el 33N y el 35N describen un tiempo de curado final de 90 minutos. La duración total del ciclo de prensado depende del grosor del panel, el calentamiento y enfriamiento, la carga y el enrutamiento validado.
¿Se puede aceptar una placa 35N solo con una prueba eléctrica?
La prueba eléctrica confirma la continuidad y el aislamiento definidos en las condiciones de prueba. La debilidad latente del barril, la separación de la resina o la fatiga térmica pueden requerir secciones transversales acordadas, cupones y una calificación adicional específica del producto.
¿Qué medidas hacen que una configuración piloto de 35N sea útil?
Vincule los registros de lotes entrantes y el historial térmico de la prensa con el registro dimensional, el espesor del dieléctrico prensado, las observaciones de la sección transversal, la evidencia de cobre de orificio pasante y los criterios exactos de aprobación/rechazo especificados por el fabricante de equipos originales (OEM).
¿Cómo debería lanzarse a producción en serie un prototipo de PCB Arlon 35N?
Defina la construcción del material aprobado, la evidencia del historial térmico de la prensa, los límites dieléctricos y de registro, las comprobaciones de perforaciones y chapado, los resultados de la primera muestra, la trazabilidad del lote y los criterios para la renovación de la aprobación. La prueba eléctrica por sí sola no verifica todos los riesgos latentes de laminación o de perforación.
¿Dispone de un diseño de PCB que especifica Arlon 35N? Highleap Electronics puede evaluar los archivos de la placa, la configuración de capas, los requisitos de materiales, las limitaciones de fabricación y, si es necesario, el alcance del ensamblaje de la PCB. Incluya la cantidad de su pedido y los criterios de aceptación para que el presupuesto se ajuste a la fabricación real.
Especificación y límites de prueba: Los valores de Arlon indicados anteriormente son datos de materiales publicados o una guía ilustrativa del proceso del proveedor, no resultados de producción de Highleap, ni una garantía de capacidad de fabricación de placas, ni una calificación del producto. Confirme la revisión, la forma del material, la especificación IPC aplicable, la disponibilidad del lote y el plan de aceptación para cada proyecto.

Sobre la autora
Ashley
Gerente Senior de Negocios Internacionales en Highleap Electronics
Ashley se especializa en soluciones integrales de PCB y PCBA, apoyando a clientes internacionales con análisis DFM, optimización de archivos Gerber y coordinación de ingeniería desde la fabricación de PCB hasta la producción EMS.
Con sólidas habilidades de comunicación técnica y un inglés fluido, trabaja en estrecha colaboración con equipos de ingeniería para alinear la intención de diseño, los procesos de fabricación y los requisitos de calidad, lo que ayuda a garantizar una entrega confiable para proyectos complejos de PCB y PCBA.

Mensajes recomendados
Fabricación de PCB Arlon 86HP HDI
Ilustración de fabricación de PCB. Confirme lo especificado...
Fabricación y ensamblaje de PCB de alta Tg KB-6169GT
HIGHLEAP ELECTRONICS / KB-6169GT / Fabricación de PCB de alta temperatura de transición vítrea...
Fabricación y ensamblaje de PCB KB-6165F en China
ELECTRÓNICA HIGHLEAP / KB-6165F / FABRICACIÓN DE PCB Y...
Fabricación y ensamblaje de PCB multicapa KB-6165LE
HIGHLEAP ELECTRONICS / KB-6165LE / PCB MULTICAPA...
Cómo obtener una cotización para PCB
Realicemos un análisis DFM/DFA y le enviaremos un informe. Puede subir sus archivos de forma segura a través de nuestro sitio web. Necesitamos la siguiente información para poder ofrecerle un presupuesto:
-
- Gerber, ODB++ o .pcb, especificación.
- Lista de materiales si necesita ensamblaje
- Cantidad
- Convertir el tiempo
Además de la fabricación de PCB, ofrecemos una amplia gama de servicios electrónicos, incluyendo diseño de PCB, PCBA y soluciones llave en mano. Ya sea que necesite ayuda con el prototipado, la verificación del diseño, el suministro de componentes o la producción en masa, le brindamos soporte integral para garantizar el éxito de su proyecto.
Para servicios de PCBA, proporcione su lista de materiales (BOM) e instrucciones de montaje específicas. También ofrecemos análisis DFM/DFA para optimizar la fabricación y el montaje de sus diseños, garantizando así un proceso de producción sin problemas.