Pasta de soldadura para ensamblaje SMT: tipos, almacenamiento y defectos de impresión
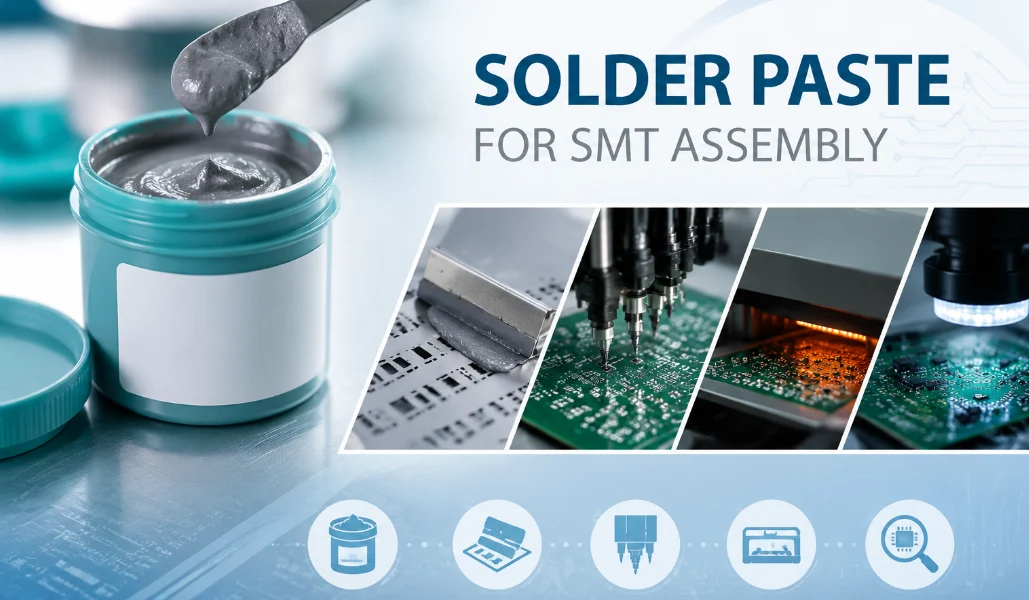
Figura 1. La selección de la pasta de soldadura afecta la calidad de impresión SMT, el rendimiento del reflujo y la fiabilidad a largo plazo de las uniones de soldadura.
La pasta de soldadura es el material gris que hace posible el ensamblaje de componentes de montaje superficial (SMT), pero los resultados de producción dependen de la aleación adecuada, la composición química del fundente, el control de almacenamiento y la precisión en la impresión de plantillas. Esta guía explica cómo la pasta de soldadura afecta el rendimiento del SMT, qué diferencias existen entre las opciones con y sin plomo, cómo almacenarla correctamente y qué defectos deben prevenir los operarios antes del reflujo.
1. ¿De qué está hecha la pasta de soldar?
La pasta de soldadura se compone de dos ingredientes: polvo microscópico de aleación de soldadura y un fundente que lo une formando una pasta. El polvo forma las uniones durante el proceso de reflujo, mientras que el fundente elimina el óxido del metal, ayuda a que la soldadura fundida humedezca las almohadillas y mantiene temporalmente las piezas en su lugar antes del calentamiento. En peso, la pasta se compone principalmente de polvo; en volumen, el fundente representa una fracción significativa, razón por la cual el depósito impreso se contrae visiblemente una vez que el fundente se quema en el horno.
El polvo se clasifica según el tamaño de partícula, indicado por un número de "Tipo": el Tipo 3 es adecuado para el ensamblaje general, mientras que los Tipos 4, 5 y más finos se necesitan para componentes diminutos y de paso reducido, donde la pasta debe pasar a través de pequeñas aberturas de la plantilla. El polvo más fino es más caro y más sensible a la manipulación, por lo que su grado se ajusta al detalle más pequeño de la placa. Si la diferencia entre pasta y fundente no está clara, esta comparación entre pasta y fundente de soldadura lo aclara.
2. Pasta de soldadura sin plomo frente a pasta de soldadura con plomo (SAC305 frente a Sn63/Pb37)
La pasta de soldadura sin plomo (normalmente SAC305) se funde a unos 217-227 °C, mientras que la pasta con plomo (Sn63/Pb37) se funde a una temperatura más baja, alrededor de 183 °C, y fluye con mayor facilidad. La elección suele estar motivada por el cumplimiento de la normativa: los productos que se venden en mercados sujetos a la RoHS deben utilizar un proceso de soldadura sin plomo, a menos que cumplan los requisitos para una exención, mientras que la pasta con plomo se sigue utilizando en algunas aplicaciones especializadas y tradicionales.
| Plomo (Sn63/Pb37) | Sin plomo (SAC305) | |
|---|---|---|
| punto de fusión | ~ 183 ° C | ~217-227°C |
| Humectación / facilidad de uso | Fluye con facilidad y es indulgente. | Menos indulgente, perfil más ajustado |
| Cumplimiento | Restringido según RoHS | RoHS |
| Comparecencia conjunta | Brillante | Más opaco, más granulado |
El punto de fusión más elevado de los materiales sin plomo implica una mayor tensión térmica en los componentes y un perfil de reflujo más ajustado, por lo que el control del proceso cobra mayor importancia. Para la mayoría de los productos comerciales actuales, los materiales sin plomo son la opción predeterminada y la premisa correcta, a menos que exista una razón específica para lo contrario.
3. Fundente sin limpieza, soluble en agua o de colofonia: ¿cuál elegir?
Para la mayoría de los ensamblajes, elija fundente sin limpieza; cuando necesite máxima humectación y vaya a lavar la placa, utilice fundente soluble en agua; y para soldadura manual y retrabajo, utilice fundente de resina. El fundente sin limpieza deja un pequeño residuo inocuo que normalmente no requiere lavado y es el estándar en la mayoría de la producción moderna. El fundente soluble en agua proporciona una excelente humectación, pero deja un residuo corrosivo que debe eliminarse por completo. El fundente a base de resina (RMA) es la opción clásica, disponible en variantes con y sin plomo, y su residuo generalmente se limpia para obtener un acabado limpio.
El fundente adecuado depende de cómo se limpie la placa, de la sensibilidad del circuito a los residuos y de la clase de fiabilidad. En caso de duda, no limpiar es la opción más segura en general, y la limpieza se añade cuando la apariencia o la alta fiabilidad lo requieren.
4. Cómo usar pasta de soldadura con plantilla y reflujo
Para usar pasta de soldadura, imprímala sobre las almohadillas mediante una plantilla, coloque los componentes sobre la pasta húmeda y luego caliente toda la placa en un horno de reflujo para que todas las uniones se formen simultáneamente: primero aplique y coloque, luego caliente. Esto es lo opuesto a la soldadura por cable, donde se calienta cada unión individualmente. En producción, la secuencia se ejecuta en una línea de ensamblaje SMT coordinada.
- Impresión con plantillas. Un acero cortado con láser Plantilla SMT Se coloca sobre la placa y una espátula fuerza la pasta a través de las aberturas hacia cada almohadilla. El tamaño de la abertura y el grosor de la plantilla determinan el volumen de soldadura, una de las variables más importantes, regida por una cuidadosa diseño de apertura de plantilla.
- Colocación. Una máquina de recogida y colocación deposita cada pieza sobre sus almohadillas recubiertas de pasta; la pasta adhesiva las mantiene en su lugar hasta que se produce el reflujo.
- Reflujo. La placa pasa por un perfil controlado: precalentamiento, mantenimiento, un pico por encima del punto de fusión de la aleación y luego enfriamiento. Una correcta perfil de soldadura por reflujo Permite que el flujo se active y que la tensión superficial alinee cada parte.
- Inspección. La inspección óptica automatizada (AOI) comprueba las uniones y la colocación después del reflujo, y los rayos X inspeccionan las uniones ocultas debajo de los BGA.
Para los prototipos, los fabricantes utilizan una plantilla manual con una placa calefactora o una estación de aire caliente; los principios son idénticos, solo que a menor escala. El error más común entre los principiantes es aplicar demasiada pasta, lo que provoca la formación de puentes, así que procure aplicar una capa fina y uniforme que coincida con el color de la almohadilla.
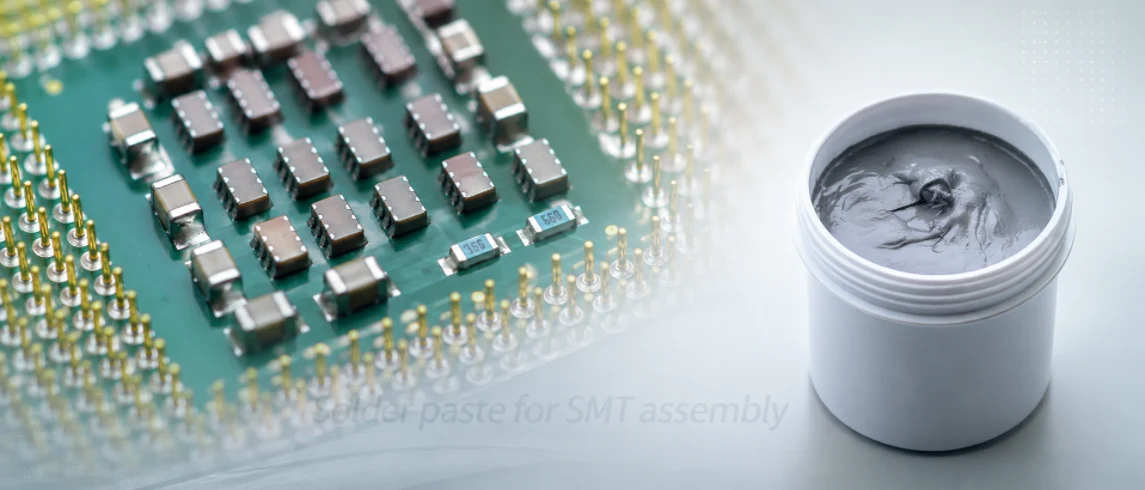
El control de la impresión mediante plantillas es una de las primeras comprobaciones de producción para garantizar un ensamblaje SMT fiable.
5. Cómo almacenar la pasta de soldadura y su vida útil.
Guarde la pasta de soldar sellada en el refrigerador a una temperatura de entre 2 y 10 °C, donde su vida útil suele ser de 6 a 12 meses; a temperatura ambiente, la pasta sin abrir dura solo unas semanas. Caliente el frasco sellado a temperatura ambiente (generalmente de 4 a 6 horas) antes de abrirlo para evitar que la condensación contamine la pasta y provoque salpicaduras o huecos.
Para mantenerla en buen estado, conviene seguir algunas reglas: respetar el tiempo de exposición y reposo, ya que la pasta impresa tiene una vida útil limitada en la plantilla antes de secarse; nunca volver a congelarla; nunca mezclar pasta vieja con nueva; y desechar la pasta caducada en lugar de arriesgarse a dañarla. La pasta de soldar es un material perecedero, y un manejo inadecuado puede causar defectos, así que trátela como un consumible.
6. Defectos de la pasta de soldadura: puentes, efecto lápida y huecos.
La mayoría de los defectos en la pasta de soldadura (puentes, formación de lápidas, huecos, soldadura insuficiente y bolas de soldadura) se deben al volumen de pasta, la alineación o el perfil de reflujo. Conocer la causa permite prevenir el retrabajo en lugar de tener que corregirlo.
| Defecto | Causa típica | Prevención |
|---|---|---|
| Puentes (cortos) | Demasiada pasta o aberturas demasiado grandes | Reduzca el tamaño de la abertura; verifique la plantilla y la presión de impresión. |
| Tumba | Pasta irregular o calentamiento que levanta un chip | Equilibra la almohadilla y aplica pasta en ambos extremos; ajusta el perfil. |
| Anular | Gases de flujo atrapados, humedad o un perfil deficiente | Manejo adecuado; perfil optimizado; rayos X para verificar |
| soldadura insuficiente | Poca pasta, orificios obstruidos, pasta seca | Compruebe la limpieza de la plantilla y la frescura de la pasta. |
| Bolas de soldadura / salpicaduras | Humedad en la pasta o precalentamiento demasiado rápido | Calentar la pasta sellada antes de usarla; reducir la velocidad de calentamiento. |
El denominador común es el control de procesos. Comprender el patrón general de fallos comunes en el ensamblaje SMT ayuda a diseñar placas que se impriman correctamente, y el efecto "tombstoning" en particular tiene un conjunto bien conocido de causas raíz y soluciones que vale la pena estudiar.
7. Pasta de soldadura en el ensamblaje SMT de producción
Más allá de unos pocos prototipos —y sobre todo para trabajos con paso fino o BGA—, la pasta de soldadura se gestiona mejor mediante un proceso controlado. En una línea de producción profesional, la plantilla se diseña en función de la geometría de las almohadillas de la placa y el paso más fino, la pasta se selecciona según los requisitos de RoHS y fiabilidad, y el perfil se ajusta a la aleación elegida, todo ello respaldado por la inspección de la pasta, la inspección óptica automatizada (AOI) y los rayos X para detectar uniones ocultas.
Muchos defectos relacionados con la pasta de impresión son, en realidad, problemas de diseño (tamaños, espaciado y orientación de las almohadillas que dificultan una buena impresión). Por ello, una verificación previa de la viabilidad de fabricación garantiza que la plantilla y el perfil tengan las mejores posibilidades de obtener uniones limpias desde el primer intento. Highleap realiza todo el proceso, desde el ensamblaje de PCB SMT hasta, cuando las placas lo requieren, el ensamblaje especializado de BGA con verificación por rayos X. Al solicitar un presupuesto de ensamblaje, indíquenos si el producto debe ser libre de plomo, cualquier requisito de limpieza y el componente o paso más pequeño de la placa.
Obtenga un presupuesto para el ensamblaje SMT
8. Preguntas frecuentes sobre pasta de soldadura
¿De qué está hecha la pasta de soldar?
Una suspensión de polvo fino de aleación de soldadura en un medio fundente. El polvo forma las uniones durante el proceso de reflujo; el fundente limpia el metal, facilita la humectación y mantiene las piezas en su lugar.
¿Cuál es la diferencia entre la pasta de soldadura sin plomo y la pasta de soldadura con plomo?
La pasta sin plomo (SAC305) se funde a unos 217-227 °C y cumple con la normativa RoHS; la pasta con plomo (Sn63/Pb37) se funde a una temperatura más baja, alrededor de 183 °C, fluye con mayor facilidad, pero su uso está restringido por la normativa RoHS.
¿Cómo se utiliza la pasta de soldar?
Imprime el diseño en las almohadillas (con una plantilla para obtener mejores resultados), coloca los componentes en la pasta húmeda y luego calienta toda la placa en un horno de reflujo para que todas las uniones se formen simultáneamente. Aplica y coloca primero, calienta al final.
¿La pasta de soldar necesita refrigeración y cuál es su vida útil?
Sí, guárdelo bien cerrado a una temperatura de entre 2 y 10 °C. Su vida útil suele ser de entre 6 y 12 meses. Déjelo a temperatura ambiente mientras esté cerrado antes de abrirlo para evitar la condensación.
¿Por qué se producen puentes en mis uniones de montaje superficial?
Generalmente se debe a un exceso de pasta o a aberturas de plantilla demasiado grandes, a veces con desalineación. Reducir el tamaño de la abertura, verificar la plantilla y comprobar la presión de impresión suele solucionar el problema.
¿Puede Highleap gestionar el ensamblaje BGA y de paso fino?
Sí. Highleap utiliza pastas de alta calidad, plantillas diseñadas para un paso preciso, perfiles de reflujo controlados e inspección por rayos X para detectar juntas ocultas, con una revisión previa de la viabilidad de fabricación.

Mensajes recomendados
Fabricación de PCB con filtro TMM4
La fabricación de la placa de circuito impreso del filtro TMM4 está controlada por...
Fabricación de PCB TMM3 para módulos de RF
La fabricación de PCB TMM3 es más útil donde el módulo de RF...
Fabricación de PCB TMM6
La fabricación de TMM6 es la página de control de procesos para un sistema de fabricación de mediados de siglo...
Fabricación de PCB TMM10 para diseños de RF compactos
Tabla de contenido Cómo TMM10 reduce el tamaño de las estructuras de RF TMM10 vs...
Cómo obtener una cotización para PCB
Realizaremos un análisis DFM/DFA y le enviaremos un informe. Puede subir sus archivos de forma segura a través de nuestro sitio web. Para poder ofrecerle un presupuesto, necesitamos la siguiente información:
-
- Gerber, ODB++ o .pcb, especificación.
- Lista de materiales si necesita ensamblaje
- Cantidad
- Convertir el tiempo
Para servicios de PCBA, proporcione su lista de materiales (BOM) e instrucciones de montaje específicas. También ofrecemos análisis DFM/DFA para optimizar la fabricación y el montaje de sus diseños, garantizando así un proceso de producción sin problemas.