
Soldadura de orificios pasantes: Mejores prácticas y control de defectos
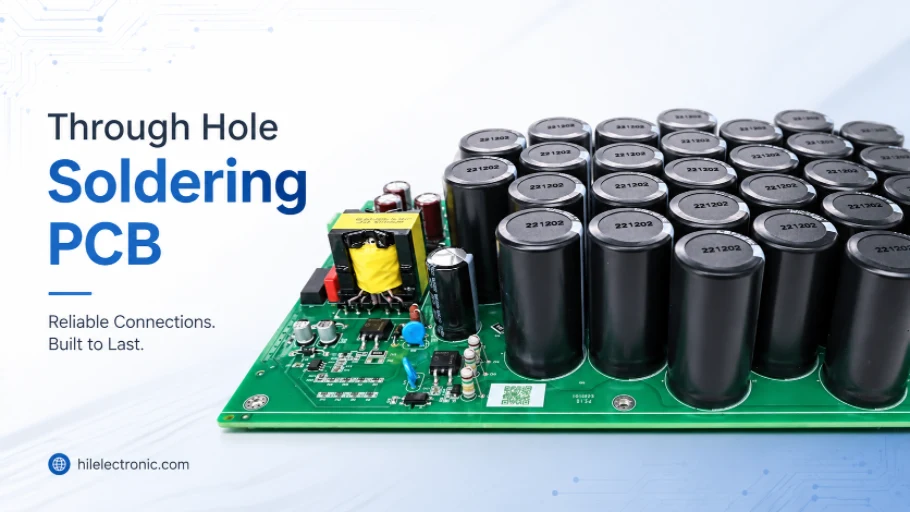
Figura 1. La soldadura de orificio pasante se utiliza para conectores, terminales, interruptores y otros componentes que necesitan resistencia mecánica.
La soldadura de orificio pasante consiste en fijar componentes con terminales de cable en orificios metalizados de una placa de circuito impreso y soldarlos por el lado opuesto. Produce uniones fuertes y mecánicamente robustas, por lo que sigue siendo el estándar para conectores, piezas grandes y componentes sometidos a esfuerzos físicos.
- La soldadura de orificio pasante (THT, por sus siglas en inglés) une componentes con plomo a través de orificios metalizados para obtener uniones fuertes y duraderas.
- Se prefiere para conectores, transformadores y piezas que soportan esfuerzos mecánicos o térmicos.
- La soldadura manual, la soldadura por ola y la soldadura selectiva se adaptan mejor a diferentes volúmenes y diseños de placas.
- Los orificios estrechos o con poca luz, como los que se encuentran cerca de un circuito integrado grande, requieren calor y técnica adicionales.
Índice
- ¿Qué es la soldadura de orificio pasante?
- Soldadura de orificio pasante frente a soldadura de montaje superficial
- Soldadura manual de componentes de orificio pasante paso a paso
- Soldadura de agujeros pequeños o muy juntos
- Soldadura por ola frente a soldadura selectiva
- Defectos comunes en la soldadura de componentes de orificio pasante y sus soluciones
- Ensamblaje de orificios pasantes en un fabricante
- Herramientas y materiales para soldadura de orificios pasantes
- Preguntas frecuentes
¿Qué es la soldadura de orificio pasante?
En la tecnología de orificio pasante, los terminales de un componente atraviesan orificios metalizados que conectan las capas de la placa. Se aplica soldadura de forma que fluya a través del orificio y humedezca tanto el terminal como el metalizado, formando una unión mecánica y eléctricamente sólida. Dado que el terminal queda anclado a través de la placa, la unión resiste la tracción y la vibración mucho mejor que una almohadilla de montaje superficial.
Características clave de la soldadura de orificios pasantes
- Fuerza mecánica: Los cables anclados a través de la placa resisten la tensión y la vibración.
- Agujeros pasantes metalizados: El revestimiento del barril contiene la soldadura y conecta las capas.
- Filete de soldadura: Una buena unión forma un filete liso y cóncavo en el lado de la soldadura.
- Fácil de rehacer: Las juntas más grandes son más fáciles de inspeccionar y reparar a mano.
- Partes sometidas a mayor tensión: Ideal para conectores, tomas y componentes de alimentación.
Esta durabilidad es la razón por la que la tecnología de orificios pasantes persiste incluso en un mundo de montaje superficial. Muchas placas combinan ambas tecnologías, y nuestro servicio de ensamblaje de tecnología mixta gestiona la parte de orificios pasantes junto con la tecnología SMT en un solo proceso.
Soldadura de orificio pasante frente a soldadura de montaje superficial
Los componentes de orificio pasante y de montaje superficial son complementarios, no competitivos. Saber dónde encaja cada uno explica por qué la mayoría de las placas modernas utilizan ambos.
Diferencias clave
- Montaje: Los terminales THT pasan a través de orificios; los componentes SMT se asientan sobre almohadillas superficiales.
- Resistencia mecánica: Las uniones THT son más resistentes; las uniones SMT son más pequeñas y ligeras.
- Densidad: La tecnología SMT permite una densidad de componentes mucho mayor.
- Automatización: La tecnología SMT está totalmente automatizada; la tecnología THT a menudo requiere más pasos manuales o selectivos.
- Mejor uso: THT para componentes sometidos a tensión, SMT para circuitos compactos de gran volumen.
| Aspecto | A través del orificio | Montaje superficial |
|---|---|---|
| Fuerza conjunta | Muy alto | Moderado |
| Densidad | Más Bajo | Alto |
| Automatización | Onda/selectiva/manual | Completamente automatizado |
| Piezas típicas | Conectores, alimentación | Circuitos integrados, componentes pasivos |
Un consejo de administración bien planificado utiliza cada tecnología donde resulta más eficaz, lo que permite mantener un equilibrio entre coste y fiabilidad.
Soldadura manual de componentes de orificio pasante paso a paso
La soldadura manual es el método más accesible y la base para comprender el resto. La técnica es sencilla pero precisa.
Pasos clave para una articulación limpia
- Insertar y sentar: Introduzca el cable completamente a través del orificio y coloque la pieza plana.
- Calentar ambas superficies: Toca la plancha con la almohadilla y el cable al mismo tiempo.
- Suministre soldadura a la junta: Aplique la soldadura a la unión calentada, no a la punta del soldador.
- Déjalo fluir: Permitir que la soldadura penetre por el orificio y forme un cordón.
- Retirar y dejar enfriar: Retire la soldadura, luego el soldador, y mantenga la unión inmóvil mientras se seca.
- Recorta el plomo: Recorta el exceso justo por encima de la articulación.
Una buena unión es brillante, lisa y cóncava. Las uniones opacas, irregulares o con picos indican un problema que debe corregirse. Estos principios básicos se aplican a los métodos de producción, pero comienzan con el control del calor y el tiempo en una sola unión.
Soldadura de agujeros pequeños o muy juntos
Algunas de las uniones más difíciles son los pequeños orificios en zonas poco iluminadas, como los que se encuentran detrás de un microcontrolador grande o debajo del cuerpo de un conector. Requieren una técnica más precisa.
Tácticas clave para hoyos difíciles
- Utilice una punta fina: Una punta pequeña, limpia, cónica o curvada alcanza las almohadillas de difícil acceso.
- Añadir fundente: El fundente líquido o en gel ayuda a que la soldadura fluya dentro de los conductos estrechos.
- Aumentar el calor brevemente: Una zona con alta emisión de calor cercana a un circuito integrado grande necesita más energía, aplicada rápidamente.
- Abordaje desde el lado accesible: Calentar y alimentar por el lado que esté abierto.
- Utilice una soldadura más fina: Un diámetro menor facilita el control en espacios reducidos.
- Enlatar previamente si es necesario: Estañar previamente el plomo puede ser útil cuando el acceso es difícil.
El riesgo en estos puntos reside en una soldadura fría por falta de calor o en daños colaterales por permanecer demasiado tiempo sobre un componente sensible adyacente. Lograr el equilibrio entre ambos es una habilidad, y en las placas de producción, esta es una de las razones por las que existe la soldadura selectiva. Una placa con numerosos orificios pasantes en ubicaciones de difícil acceso también es una buena candidata para una revisión del diseño para la fabricación que mejore el acceso antes del ensamblaje.
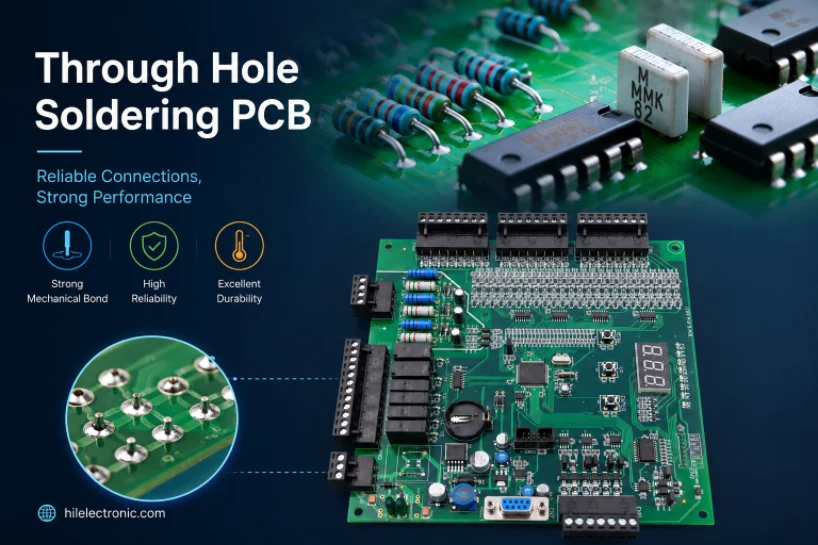
Figura 2. Se deben revisar las uniones de soldadura de orificio pasante para detectar humectación, llenado del barril, formación de puentes, exceso de soldadura y daños relacionados con el calor.
Soldadura por ola frente a soldadura selectiva
Para la producción en masa, la soldadura manual resulta poco práctica. La soldadura por ola y la soldadura selectiva automatizan las uniones pasantes de diferentes maneras.
Diferencias clave entre los métodos
- Soldadura por ola: La placa entera pasa sobre una ola de soldadura fundida.
- Soldadura selectiva: Una boquilla suelda únicamente uniones específicas, evitando así los componentes SMT cercanos.
- rendimiento: La tecnología wave es más rápida para placas con muchos componentes de orificio pasante.
- Precisión: Protege selectivamente los componentes sensibles o cercanos.
- Enmascaramiento: La onda a menudo necesita enmascaramiento; objetivos selectivos directos en las articulaciones.
| Método | Uso recomendado | Compensación |
|---|---|---|
| soldadura manual | Prototipos, reelaboración | Lento, dependiente del operador |
| Soldadura por ola | Alta densidad de THT, volumen | Necesita enmascaramiento, menos selectivo |
| Soldadura selectiva | Tableros mixtos, partes delicadas | Más lento que la ola por tabla |
Planifique con nosotros su ensamblaje de orificios pasantes.
La elección entre encapsulado por onda o selectivo depende de la combinación de componentes de orificio pasante y de montaje superficial, así como de la disposición de los componentes a su alrededor. Nuestra línea de montaje selecciona el método más adecuado para cada placa.
Defectos comunes en la soldadura de componentes de orificio pasante y sus soluciones
Las uniones pasantes fallan de maneras reconocibles. Conocer las señales agiliza la inspección y la reparación.
Defectos clave y soluciones
- Porro frío: Acabado opaco y granuloso por falta de calor; vuelva a fundir con la temperatura adecuada.
- Relleno insuficiente: La soldadura no penetró en el cañón; agregue calor y fundente, vuelva a llenar.
- Puente de soldadura: El exceso de soldadura provoca cortocircuitos en las almohadillas adyacentes; retírelo con una mecha o un soldador.
- Almohadilla levantada: El sobrecalentamiento dañó la almohadilla; repare la pista y vuelva a soldar con cuidado.
- Vacíos: Gas atrapado en la junta; control del flujo y del perfil de calentamiento.
La mayoría de los defectos se deben a un calor demasiado bajo, demasiado alto o aplicado durante un tiempo incorrecto. Una técnica consistente y un buen fundente previenen la mayoría. Para trabajos industriales de alta fiabilidad, los defectos se evalúan según una clase IPC definida, que admitimos en placas como nuestras placas de control industrial.
Ensamblaje de orificios pasantes en un fabricante
Cuando una placa pasa a producción, el ensamblaje de orificios pasantes se convierte en un proceso controlado con pasos documentados e inspección.
Elementos clave de la producción THT
- Selección de procesos: Mano, ola o selección elegida para que coincida con la tabla.
- Accesorios y paletas: Las herramientas sujetan las planchas y protegen las zonas sensibles.
- Control de perfil: La temperatura y el tiempo de soldadura se ajustan y se controlan.
- inspección: Las comprobaciones visuales y mediante AOI confirman la calidad y el relleno del filete.
- Documentación: Resultados registrados para garantizar la trazabilidad y la coherencia.
Este rigor es lo que hace que la soldadura de orificios pasantes en serie sea fiable y no dependa del operario. Para ensamblajes exigentes, como los de electrónica de potencia o placas de robótica , la soldadura controlada de orificios pasantes es esencial. El equipo de nuestras instalaciones puede recomendar el método adecuado, y nuestros servicios de fabricación integrales abarcan tanto la fabricación como el ensamblaje.
Herramientas y materiales para soldadura de orificios pasantes
Una buena soldadura de orificios pasantes comienza con el equipo adecuado. Un soldador con control de temperatura, la soldadura y el fundente correctos, y algunas herramientas de limpieza marcan la diferencia entre uniones brillantes y duraderas y un retrabajo frustrante.
Herramientas y materiales clave
- Soldador: Una plancha con control de temperatura y punta limpia y estañada.
- Soldar: Cable con o sin plomo del tamaño adecuado para la unión.
- Flux: Mejora la humectación y ayuda a que la soldadura fluya hacia el orificio.
- Herramientas para desoldar: trenza y una bomba para quitar o fijar juntas.
- Ayudas para sujetar: Se necesitan ayudas o un tornillo de banco para sujetar la tabla.
- Cuidado de la punta: Un limpiador y estañador de latón prolonga la vida útil de la punta.
| Propósito | Tip | |
|---|---|---|
| Hierro de temperatura | Funde la soldadura limpiamente | Ajustado para adaptarse a la aleación |
| Flujo | Ayuda a humedecer | Limpie los residuos después. |
| Mecha de soldadura | Elimina el exceso de soldadura | Utilizar con fundente añadido. |
| Manos amigas | Sostiene el trabajo | Evita que las articulaciones se muevan |
En el caso de placas multicapa con orificios pasantes metalizados, la calidad de la unión también depende de la propia placa, que está diseñada para soportar la demanda térmica dentro de nuestra construcción rígida multicapa.
Preguntas frecuentes
¿Por qué utilizar componentes de orificio pasante en lugar de componentes de montaje superficial?
El montaje pasante proporciona uniones mecánicas mucho más resistentes, por lo que se prefiere para conectores, transformadores y cualquier componente sometido a esfuerzos físicos o térmicos. El montaje superficial es mejor para la densidad y la automatización, razón por la cual muchas placas utilizan ambos.
¿Cómo puedo soldar un agujero de difícil acceso detrás de un chip grande?
Utilice una punta fina, añada fundente y aplique un poco más de calor durante un breve periodo, ya que la zona se calienta rápidamente. Acérquese por el lado accesible, utilice soldadura fina y evite permanecer cerca de la pieza sensible adyacente.
¿Qué aspecto tiene una buena junta pasante?
Brillante, lisa y cóncava, con la soldadura fluyendo a través del cañón para formar un filete limpio en el lado de la soldadura. Las uniones opacas, con grumos o con picos indican uniones frías o humectación insuficiente que deben volver a soldarse.
¿Cuál es la diferencia entre la soldadura por ola y la soldadura selectiva?
La soldadura por ola pasa toda la placa sobre la soldadura fundida y es rápida para placas con muchos componentes de orificio pasante. La soldadura selectiva se dirige solo a juntas específicas con una boquilla, protegiendo así los componentes de montaje superficial cercanos en placas mixtas.
¿Qué causa una soldadura fría?
Debido a la falta de calor, la soldadura no se fundió por completo ni humedeció las superficies. La solución consiste en volver a soldar la unión a la temperatura correcta, a menudo con fundente adicional, hasta que se forme un cordón liso y brillante.
¿Es posible que en una misma placa haya componentes de orificio pasante y de montaje superficial?
Sí, y es muy común. Estas placas se ensamblan primero con tecnología SMT, y luego se añaden los componentes de orificio pasante a mano, mediante soldadura por ola o soldadura selectiva, según el diseño y el volumen.
¿Todavía se utiliza la soldadura de orificios pasantes en la electrónica moderna?
Sin duda. Si bien el montaje superficial predomina en cuanto a la cantidad de componentes, el montaje pasante sigue siendo el estándar para conectores, componentes de alimentación y cualquier pieza que necesite una unión fuerte y resistente a la tensión, por lo que la mayoría de los productos aún lo incluyen.

Mensajes recomendados

Cotización y apilado de PCB RT duroid 6002
Esta página posee la tarea de definición de citas y stackup...

Fabricación de PCB con filtro TMM6
Tabla de contenido ¿Por qué los diseñadores de filtros de microondas utilizan...?

Placa de circuito impreso Taconic RF 35 vs RO4350B
Tabla de contenido RF-35 vs RO4350B Adquisición y...

Fabricación de PCB con filtro TMM4
La fabricación de la placa de circuito impreso del filtro TMM4 está controlada por...
Cómo obtener una cotización para PCB
Realicemos un análisis DFM/DFA y le enviaremos un informe. Puede subir sus archivos de forma segura a través de nuestro sitio web. Necesitamos la siguiente información para poder ofrecerle un presupuesto:
-
- Gerber, ODB++ o .pcb, especificación.
- Lista de materiales si necesita ensamblaje
- Cantidad
- Convertir el tiempo
Para servicios de PCBA, proporcione su lista de materiales (BOM) e instrucciones de montaje específicas. También ofrecemos análisis DFM/DFA para optimizar la fabricación y el montaje de sus diseños, garantizando así un proceso de producción sin problemas.