
Diseño y fabricación de placas de circuito impreso (PCB) para estaciones de acoplamiento Thunderbolt de alta velocidad.
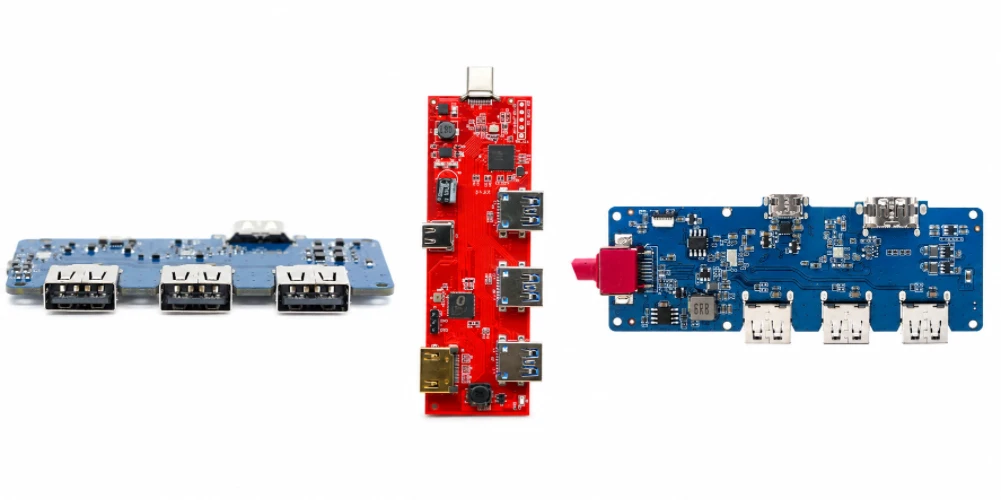
Tabla de contenidos.
- Arquitectura de PCB y tunelización de protocolo de la base Thunderbolt
- Thunderbolt, USB4 y USB-C: relacionados pero no intercambiables.
- Pérdida de inserción, pérdida de retorno y presupuesto del canal de alta velocidad
- Transiciones de capas, estructuras de vía, retemporizadores y recontroladores donde sea necesario.
- Suministro de energía USB-C, conversión de energía y densidad térmica
- Inspección de ensamblajes BGA/de paso fino y juntas ocultas
- Validación funcional e interoperabilidad de alta velocidad
- NPI, control de componentes y transferencia de producción
- Selección de un socio para la fabricación de placas de circuito impreso (PCB) para estaciones de acoplamiento Thunderbolt
Una placa de circuito impreso (PCB) para bases Thunderbolt no es simplemente un concentrador USB-C con una etiqueta de mayor velocidad. Las bases Thunderbolt utilizan una red de enrutamiento de alta velocidad para transmitir múltiples tipos de protocolos, y la arquitectura USB4 también admite protocolos de datos y visualización simultáneos. Esto genera requisitos más estrictos de integridad de señal, controlador, alimentación y validación que un concentrador USB convencional.
Las capacidades exactas dependen de la generación de Thunderbolt, el objetivo de interoperabilidad USB4, la implementación del controlador, la configuración del puerto y el alcance de la certificación. En algunos canales pueden ser necesarios repetidores de tiempo, controladores de nuevo, materiales especiales de baja pérdida y un número específico de capas, pero ninguno debe considerarse universal.
Highleap Electronics puede brindar soporte para placas de acoplamiento de alta velocidad diseñadas por el cliente mediante la fabricación de PCB de alta velocidad, el ensamblaje de paso fino/BGA, la inspección específica y la validación funcional definida por el cliente.
1. Arquitectura de PCB y tunelización de protocolo de la base Thunderbolt
Las arquitecturas Thunderbolt y USB4 pueden transportar múltiples tipos de protocolo a través de un enlace compartido de alta velocidad. La documentación de USB-IF describe explícitamente la tunelización de USB3, DisplayPort y PCIe en USB4. Un controlador de base o enrutador finaliza esa estructura y expone las funciones posteriores según el diseño del producto.
El acoplamiento Thunderbolt/USB4 utiliza una arquitectura enrutada en lugar de una simple estructura de concentradores. El enlace ascendente puede transportar múltiples tipos de protocolo y asignar ancho de banda dinámicamente, mientras que los controladores o puertos descendentes exponen funciones USB, de pantalla y derivadas de PCIe según el diseño. Esto hace que la topología del controlador, el firmware y la configuración de los puertos formen parte de la arquitectura eléctrica, y no solo software añadido después del ensamblaje de la placa de circuito impreso.
Dominios de arquitectura de alta velocidad
| Dominio | Papel en el muelle | Implicaciones para la fabricación |
|---|---|---|
| Enlace Thunderbolt/USB4 | Transporta tráfico enrutado/tunelizado a través de USB-C. | Control muy estricto de canales y conectores. |
| Túnel/ruta de DisplayPort | Los transportes muestran el tráfico hacia las salidas o puertos descendentes. | Pérdida, mapeo de carriles, validación de interoperabilidad. |
| Túnel/ruta PCIe | Permite funciones descendentes basadas en PCIe donde se implementan. | Topología del controlador y validación de alta velocidad. |
| Funciones de túnel/concentrador USB3 | Proporciona periféricos USB convencionales. | Pruebas de mapeo entre el hub y el controlador, y de compatibilidad con versiones anteriores. |
| La entrega de energía | Negocia la energía a través de USB-C donde esté diseñado | Firmware PD, ruta de alimentación y pruebas de carga. |
Por lo tanto, el paquete de fabricación debe incluir un diagrama de bloques que identifique la generación de Thunderbolt o la capacidad USB4, las funciones de los puertos de entrada/salida, las funciones encapsuladas y cualquier dispositivo de concentrador/puente independiente. Esto evita un grave error de aprovisionamiento: suponer que dos bases de acoplamiento con el mismo número de conectores pueden usar las mismas restricciones de PCB. Sus presupuestos de canales, requisitos de controlador y objetivos de cumplimiento pueden ser fundamentalmente diferentes.
Las bases de conexión Thunderbolt se diferencian de los concentradores USB convencionales porque su arquitectura de alta velocidad permite el uso de múltiples protocolos y ofrece funciones complejas. La documentación de USB4 describe la tunelización del tráfico USB3, DisplayPort y PCIe; las plataformas Thunderbolt se basan en conceptos de alta velocidad similares, con requisitos específicos de cada generación. Una base de conexión puede utilizar uno o más enrutadores/controladores, conmutadores, retemporizadores o dispositivos puente, según la topología, por lo que no existe un diagrama de bloques de PCB Thunderbolt universal.
Para la fabricación, la arquitectura debe plasmarse en un diagrama de bloques que identifique cada salto de alta velocidad, conector, punto final del protocolo y dominio de alimentación. Este documento sirve de guía para la revisión del canal, la configuración del controlador y las pruebas funcionales. Además, evita que el ensamblador trate todos los puertos USB-C como equivalentes: uno puede ser el puerto host ascendente, otro un puerto Thunderbolt/USB4 descendente, y otros pueden desempeñar diferentes funciones de datos o carga.
2. Thunderbolt, USB4 y USB-C: relacionados pero no intercambiables.
USB-C define el sistema de conector/cable; USB4 define una arquitectura USB de alta velocidad; Thunderbolt es una tecnología/marca de Intel con requisitos específicos de cada generación. Pueden interoperar de maneras definidas, pero un conector USB-C por sí solo no identifica una base Thunderbolt.
USB-C describe el sistema de conectores; USB4 define una arquitectura USB de alta velocidad; Thunderbolt es una tecnología certificada por Intel con requisitos específicos para cada generación. La información actual de Intel muestra diferencias sustanciales entre Thunderbolt 4 y Thunderbolt 5, mientras que USB-IF continúa desarrollando las especificaciones y herramientas de compatibilidad de USB4. Por lo tanto, un documento de fabricación debería fijar la generación y la revisión de la especificación objetivo para el proyecto, en lugar de establecer una velocidad o una cifra de carga como universal.
La información actual de la plataforma Thunderbolt de Intel también muestra que las capacidades evolucionan con cada generación. Para el contenido de fabricación, lo más seguro es especificar la generación objetivo y los requisitos de cumplimiento del cliente, en lugar de publicar una declaración permanente sobre ancho de banda, pantalla o carga para cada base Thunderbolt.
Disciplina de especificación
No se debe inferir la certificación Thunderbolt a partir de un controlador compatible con USB4, ni el rendimiento USB4/Thunderbolt a partir de la forma del conector. Los objetivos de certificación e interoperabilidad deben incluirse en la especificación del proyecto.
Esta distinción también afecta a las etiquetas, los cables y los equipos de prueba. Un cable USB-C que sea adecuado para un modo puede no ser compatible con el comportamiento óptimo de Thunderbolt/USB4, y un diseño compatible con USB4 no garantiza automáticamente la certificación Thunderbolt. Las pruebas funcionales de fábrica pueden demostrar los modos de funcionamiento definidos por el cliente; la certificación formal y el uso del logotipo siguen rigiéndose por los requisitos del programa correspondiente.
USB-C, USB4 y Thunderbolt están relacionados, pero describen diferentes capas del producto. USB Tipo-C define la interfaz del conector/cable; USB4 define una arquitectura USB que comparte dinámicamente un enlace de alta velocidad entre protocolos de datos/visualización; Thunderbolt es una tecnología/marca de Intel con su propia generación y ecosistema de certificación. Por lo tanto, la presencia de un conector Tipo-C no garantiza la compatibilidad con USB4 ni con Thunderbolt.
Esta distinción tiene consecuencias directas en la producción. El silicio del controlador, la configuración del firmware/NVM, la capacidad del cable, la compatibilidad con el host y el enrutamiento de puertos deben coincidir con el conjunto de características objetivo. Las etiquetas de marketing deben derivarse de la capacidad validada del producto, no de la apariencia del conector. Durante la introducción de nuevos productos (NPI), las configuraciones de prueba deben identificar las combinaciones exactas de host, cable y dispositivo utilizadas para que los resultados de compatibilidad puedan reproducirse posteriormente.
Disciplina de especificación
Congele la generación de Thunderbolt/USB4, la configuración del controlador y el conjunto de cables de referencia antes de la transferencia a producción. Una descripción vaga como "base USB-C compatible con Thunderbolt" no es suficiente para controlar la fabricación ni las pruebas.
3. Pérdida de inserción, pérdida de retorno y presupuesto del canal de alta velocidad
A velocidades de datos de clase Thunderbolt/USB4, todo el recorrido se comporta como un canal: la salida del transmisor, las pistas de la placa de circuito impreso, las vías, los dispositivos de protección ESD, los conectores y el cable contribuyen a las pérdidas y reflexiones . La impedancia controlada es necesaria, pero no suficiente por sí sola.
A estas velocidades de datos, la PCB forma parte de un canal integral que incluye derivaciones del encapsulado, pistas, vías, dispositivos de protección, conectores y cable. La pérdida de inserción describe la energía que se pierde a través del canal, mientras que la pérdida de retorno refleja las discontinuidades de impedancia; ambas son importantes porque alcanzar una impedancia diferencial nominal no garantiza un margen de ojo suficiente en el receptor. El modelo de canal o las reglas de diseño del cliente deben especificar el consumo permitido de la placa.
La fabricación debe preservar el espesor dieléctrico, la geometría del cobre y las características superficiales asumidas por el modelo de canal. El plan de producción puede coordinar la selección de materiales para PCB de alta velocidad y los requisitos de control de impedancia a partir de los objetivos de apilamiento y pérdidas establecidos.
- Especifique la familia de materiales y las restricciones Dk/Df cuando el diseño lo requiera.
- Trate los lanzamientos de conectores y los campos de paso como transiciones modeladas, no como huellas aisladas.
- Controle la perforación inversa, las vías ciegas u otras funciones de vías únicamente cuando el diseño/canal lo requiera.
- Evite las sustituciones no autorizadas de componentes ESD o de modo común en carriles críticos.
La selección de materiales debe ajustarse al presupuesto. La pérdida dieléctrica, la rugosidad del cobre, la geometría de las pistas y el espesor de las capas influyen en la atenuación, pero un laminado de baja pérdida no es necesario para todas las rutas. El fabricante debe comparar la geometría de apilamiento alcanzable con los objetivos de pérdida/impedancia publicados, documentar cualquier propuesta de material equivalente y evitar sustituciones que modifiquen las propiedades eléctricas sin aprobación. Esto proporciona al departamento de compras una justificación válida para utilizar materiales de alta calidad cuando realmente se requieren.
A estas velocidades de datos, las pistas de la PCB representan solo una parte del presupuesto del canal. La separación del encapsulado, las transiciones de las vías, los dispositivos de protección, los conectores y el cable contribuyen a la pérdida de inserción y a las reflexiones. La impedancia controlada mantiene una variable dentro de los límites, pero no puede compensar pérdidas excesivas ni discontinuidades en otras partes. El equipo de diseño debe definir las restricciones de material/apilamiento y del canal; el fabricante de la placa debe reproducirlas con una geometría de cobre y dieléctrico controlada.
La sustitución de materiales debe manejarse con cuidado, ya que las pérdidas dieléctricas y la rugosidad pueden afectar el margen de seguridad. Si el diseño se validó con una familia de materiales o una clase eléctrica específica, se debe modelar o aprobar una alternativa en lugar de seleccionarla únicamente por su constante dieléctrica nominal (Dk). Se pueden incluir cupones de impedancia, cupones de pérdidas u otras estructuras de prueba cuando el programa lo requiera. Posteriormente, la prueba funcional de producción verifica el comportamiento del sistema, mientras que el cumplimiento formal o la caracterización constituyen un ámbito de ingeniería independiente.
Highleap Electronics • Fabricación de PCB y ensamblaje de PCBA
Revisión de la fabricación de PCB para muelles de alta velocidad
Envíe los requisitos de configuración, enrutamiento, retemporizador, alimentación y validación para su revisión por parte del departamento de ingeniería.
Solicitar presupuesto para base Thunderbolt → Analizar PCBA de alta velocidad para base →
✓ Revisión DFM y DFA ✓ Prototipo para producción en serie ✓ Fabricación y ensamblaje de PCB
4. Transiciones de capas, estructuras de vías, retemporizadores y recontroladores donde sea necesario.
Las bases de acoplamiento de alta velocidad pueden requerir un enrutamiento complejo entre los controladores y los múltiples conectores Type-C o de pantalla. Las transiciones de vía introducen discontinuidades y efectos de cortocircuito, por lo que la estrategia de apilamiento y escape debe revisarse conjuntamente.
Las transiciones de vías pueden generar discontinuidades capacitivas/inductivas y segmentos de vía sin usar, por lo que los acoplamientos de alta velocidad de alta densidad pueden emplear antipads optimizados, vías ciegas, perforación posterior u otras estructuras. La elección correcta depende de la transición de capa, la longitud de la pista, la configuración de apilamiento y el margen de canal restante. Los procesos avanzados de vías deben justificarse mediante simulaciones o reglas de diseño, no como características de marketing.
Los repetidores o recontroladores pueden ampliar el margen del canal en algunas arquitecturas, pero su uso depende de la topología eléctrica, la longitud de las pistas, el número de conectores y las capacidades del controlador. Deben considerarse elementos de diseño con dependencias de firmware/configuración, no componentes genéricos que deba incluir toda base Thunderbolt.
De manera similar, el HDI o la perforación inversa pueden estar justificados en una implementación densa de alta velocidad, mientras que otro diseño válido puede cumplir con su presupuesto de canal sin ellos.
Los repetidores y los recontroladores son igualmente condicionales. Un repetidor puede recuperar una señal interrumpiéndola y retransmitiéndola, mientras que un recontrolador generalmente proporciona acondicionamiento analógico; el comportamiento del dispositivo y la compatibilidad de protocolo difieren. Su ubicación, relojes de referencia, integridad de la alimentación y firmware/configuración se integran en la topología validada. Si el diseño original no los requiere, insertar uno «por seguridad» no supone una mejora de fabricación, sino un rediseño.
Las transiciones de capa suelen ser inevitables entre los BGA del controlador y los múltiples conectores Tipo-C. Los stubs de vía, la geometría de antipad y las transiciones del plano de referencia pueden crear discontinuidades, por lo que la estrategia de escape debe revisarse junto con la configuración de la pila. Se pueden utilizar perforaciones posteriores, vías ciegas u otras técnicas cuando el análisis del canal lo justifique; ninguna debe considerarse obligatoria para todas las bases Thunderbolt.
Los repetidores y recontroladores también dependen de la topología. Un repetidor puede recuperar/retransmitir una señal y extender el alcance en una arquitectura, mientras que un recontrolador proporciona acondicionamiento analógico; el dispositivo y la ubicación correctos dependen del diseño de la plataforma. Estos componentes no son sustitutos genéricos para un enrutamiento deficiente. Sus requisitos de potencia, temperatura, configuración y firmware deben incluirse en la lista de materiales y el plan de pruebas, y los reemplazos requieren validación de ingeniería.
5. Suministro de energía USB-C, conversión de energía y densidad térmica
Las bases Thunderbolt suelen combinar controladores de alta velocidad con una importante capacidad de conversión de energía y múltiples puertos activos. La función USB Power Delivery puede negociar la alimentación entre el host y los dispositivos conectados, donde esté implementada, mientras que la base también puede usar un adaptador externo para alimentar sus rieles internos.
Una base Thunderbolt puede suministrar una potencia considerable, además de controladores de alta velocidad, múltiples puertos y funciones de red y visualización. La tecnología USB Power Delivery puede negociar la alimentación del host o de los puertos conectados, y un adaptador externo suele proporcionar la potencia interna de la base. El diagrama de distribución de energía debe definir las cargas simultáneas, la protección, la secuenciación y los límites térmicos para evitar que la placa de circuito impreso se evalúe frente a una suma irreal de la capacidad máxima de cada puerto.
La alimentación del controlador, los reguladores y las rutas de alta corriente pueden generar una densidad de calor significativa. La placa de circuito impreso debe preservar las vías térmicas, la distribución del cobre y el espaciado de los componentes definidos en el diseño, y el sistema de carcasa/disipador de calor debe validarse por separado a nivel de producto.
La revisión del proceso de fabricación puede abordar las implicaciones de la gestión térmica y el ensamblaje de las placas de circuito impreso sin establecer una clasificación de potencia estándar para todas las bases Thunderbolt.
La conversión de energía también genera interacción electromagnética y térmica con los carriles de alta velocidad. Los nodos de conmutación, los inductores y los reguladores de calor deben respetar la separación y la estrategia de retorno del diseño; las conexiones de cobre y las vías térmicas deben permanecer sin cambios. La producción puede verificar los estados de energía negociados y los casos de carga seleccionados, mientras que la certificación completa de temperatura y carga del gabinete requiere una validación independiente a nivel de sistema.
Proteger el canal validado
Antes del lanzamiento a producción, defina la generación de Thunderbolt/USB4, la configuración de capas, la lista de materiales de alta velocidad, el firmware y el conjunto de cables/host. Considere cualquier cambio en estos elementos como eventos de ingeniería controlados, no como simples sustituciones de componentes.
Los controladores de alta velocidad pueden disipar una cantidad significativa de energía incluso antes de considerar la carga del host y las cargas descendentes. Muchas bases Thunderbolt utilizan un adaptador externo y pueden implementar USB PD para el host o los puertos descendentes, pero las especificaciones exactas varían según el producto. El árbol de alimentación de la PCB puede incluir varios reguladores e interruptores de alta corriente, creando zonas térmicas concentradas junto a circuitos sensibles a la integridad de la señal.
La fabricación debe preservar los planos de cobre, las matrices de vías y los patrones de contacto de las almohadillas expuestas en esas zonas, y evitar modificaciones no autorizadas del cobre que alteren la disipación del calor o las referencias de alta velocidad. Las pruebas térmicas de NPI deben utilizar una carga de trabajo simultánea representativa (tráfico de alta velocidad, actividad de la pantalla y carga, cuando corresponda), ya que las pruebas en reposo pueden subestimar la temperatura. El cliente debe definir los límites operativos; la fábrica puede utilizar auditorías de muestras o mediciones específicas para detectar variaciones térmicas relacionadas con el proceso.
Análisis de alta velocidad y potencia
Si su base combina varios puertos USB-C activos y carga del host, envíe las suposiciones sobre la configuración de apilamiento/canales junto con el presupuesto de energía. Highleap puede revisar las interacciones de fabricación y ensamblaje antes de que se asigne el primer lote de controladores de alto valor.
6. Inspección de ensamblaje BGA/de paso fino y de juntas ocultas
Los controladores Thunderbolt/USB4 y sus dispositivos complementarios pueden usar encapsulados de paso fino o con terminación inferior. El margen de ensamblaje se ve afectado por el diseño de la plantilla , la planitud de la placa, el control de la pasta, la ubicación y el perfil de reflujo , especialmente en placas con grandes regiones de alimentación de cobre y un enrutamiento de alta velocidad denso.
Los controladores de acoplamiento de alta velocidad pueden usar encapsulados BGA grandes u otros encapsulados con terminación inferior y enrutamiento de escape denso. Las ventanas del proceso de ensamblaje dependen de la deposición de pasta, la deformación de la placa, la masa térmica y el perfil de reflujo. Cuando una placa también incluye conectores grandes de tipo C, DisplayPort/HDMI o de alimentación, pueden ser necesarias herramientas de soporte y operaciones secundarias para evitar que la masa de los conectores comprometa el proceso de paso fino.
La ruta de producción puede integrar el ensamblaje de PCB BGA con inspección óptica automatizada (AOI) y rayos X cuando se requiere verificación de uniones ocultas. Los criterios de inspección deben estar vinculados al paquete real y al plan de aceptación del cliente, en lugar de afirmar categóricamente que la inspección por rayos X por sí sola demuestra que un acoplamiento de alta velocidad es adecuado.
La radiografía es valiosa para detectar uniones ocultas específicas, pero los criterios de inspección deben ser específicos para cada encapsulado y riesgo. Los huecos, las aberturas, los puentes y los defectos de tipo "cabeza en almohada" presentan características diferentes, y un BGA visualmente aceptable no garantiza el correcto funcionamiento del protocolo. Un proceso de control de calidad robusto combina la verificación del primer artículo, la inspección óptica automatizada (AOI), la radiografía dirigida, reglas de retrabajo controladas y pruebas funcionales de alta velocidad.
El control de la deformación merece especial atención en las placas BGA de controladores grandes, ya que una placa de alta velocidad puede combinar estructuras dieléctricas delgadas con conectores y componentes de alimentación de cobre de gran espesor. El soporte del panel, el equilibrio del cobre y el perfilado por reflujo deben revisarse conjuntamente. Si se permite la reelaboración de un controlador crítico, el proceso de aprobación debe incluir una radiografía posterior a la reelaboración y una validación funcional, en lugar de una simple aceptación de la soldadura.
Los controladores y sus componentes complementarios suelen tener uniones ocultas densas, por lo que el volumen de pasta de soldadura, el soporte de la placa y el perfil de reflujo requieren un control de proceso riguroso. Los planos de cobre de gran tamaño y las masas de los conectores pueden generar diferencias térmicas locales en toda la placa. El análisis de perfiles y la radiografía de la primera muestra deben centrarse en los componentes de alto riesgo, en lugar de aplicar un procedimiento de inspección genérico.
Los BGA de alto valor también justifican reglas de retrabajo explícitas. Múltiples ciclos de aire caliente pueden dañar las almohadillas, deformar la placa o generar problemas de fiabilidad latentes, especialmente en estructuras densas de alta velocidad. La inspección óptica automatizada (AOI) debe detectar defectos visibles en componentes y conectores, mientras que la radiografía permite evaluar las uniones ocultas. Ninguna de estas técnicas reemplaza la validación eléctrica/funcional. La trazabilidad al lote del componente, la revisión de la plantilla/programa y el perfil de reflujo resulta valiosa cuando surgen problemas intermitentes de alta velocidad posteriormente.
7. Validación funcional de alta velocidad e interoperabilidad
La inspección eléctrica no demuestra el funcionamiento del protocolo. Un plan de validación de la base Thunderbolt debe abarcar el enlace con el host de destino, los dispositivos Thunderbolt/USB4 o USB conectados, las rutas de visualización, las funciones derivadas de PCIe (cuando estén presentes), el comportamiento de la entrega de energía y los modos de retrocompatibilidad necesarios.
La validación funcional debe evaluar la arquitectura, no solo los conectores individuales. Según el diseño, esto puede incluir el establecimiento de enlaces Thunderbolt/USB4, la tunelización USB3, la tunelización DisplayPort, las funciones descendentes derivadas de PCIe, los periféricos USB convencionales, la entrega de energía y los modos retrocompatibles. Las áreas de cumplimiento USB4 independientes de USB-IF ilustran por qué las pruebas lógicas/de protocolo son distintas de la simple continuidad eléctrica.
USB-IF mantiene pruebas de conformidad independientes para las funciones lógicas y de tunelización de USB4, lo que demuestra por qué la validación del protocolo va más allá de una simple comprobación de continuidad. Para la producción, el cliente debe definir el subconjunto de pruebas, dispositivos, cables, hosts y criterios de aprobación/rechazo a nivel de fábrica.
El departamento de producción puede realizar pruebas funcionales definidas por el cliente, mientras que la certificación formal sigue siendo un programa independiente regido por los organismos de normalización pertinentes y el propietario del producto.
Las pruebas de producción deben seguir siendo prácticas. El cliente debe definir un subconjunto reproducible con hosts, cables, pantallas, dispositivos de almacenamiento/red y criterios de aprobación/rechazo aprobados; NPI puede utilizar una matriz de interoperabilidad más amplia. Es fundamental controlar los activos de prueba de referencia y las versiones de firmware, ya que modificar un cable o el firmware del host puede alterar los resultados incluso si la placa de circuito impreso (PCBA) permanece sin cambios.
Una base Thunderbolt requiere una matriz de pruebas que abarque la arquitectura implementada, no solo la enumeración de USB. Según el diseño, esto puede incluir el establecimiento del enlace ascendente, los dispositivos Thunderbolt/USB4 descendentes, las funciones USB, las rutas de visualización, los puntos finales derivados de PCIe, como los controladores Ethernet/de almacenamiento, y el comportamiento de PD. No todas las bases exponen todos estos puntos finales, por lo que la matriz debe ser específica para cada arquitectura.
Las pruebas de interoperabilidad son sensibles a los hosts, cables, sistemas operativos y firmware de los dispositivos. El dispositivo de producción debe utilizar un subconjunto controlado que detecte fallos de montaje/configuración; las pruebas de compatibilidad y certificación más amplias corresponden al departamento de ingeniería de producto. Capture el modo de enlace negociado y el dominio de fallos cuando las herramientas lo permitan. Esto ayuda a distinguir un conector o canal defectuoso de un problema de firmware/configuración y genera datos de rendimiento mucho más útiles que una simple luz indicadora de aprobado/reprobado.
8. NPI, control de componentes y transferencia de producción
La disponibilidad del controlador de alta velocidad, el firmware, la configuración de la EEPROM, los componentes de protección y los conectores pueden estar estrechamente vinculados a la validación. Sustituir un componente por uno similar puede alterar la pérdida de inserción, el comportamiento del protocolo o el estado de certificación.
La fase NPI es fundamental para consolidar el canal eléctrico y su configuración. La configuración de apilamiento, el material, la estructura de las vías, los números de pieza del controlador y del dispositivo de protección, el firmware, los datos de la EEPROM/configuración y el cable/conjunto de prueba deben registrarse como una línea base validada. Cualquier cambio posterior de componente o fabricación que afecte al canal debe someterse a una revisión explícita, en lugar de tratarse como una simple sustitución de compra.
Durante la fase NPI, se deben bloquear los MPN aprobados, el firmware/configuración , la revisión de PCB, el apilamiento y el conjunto de cables de prueba antes de la producción en serie. El alcance del abastecimiento puede incluir el abastecimiento de componentes según las alternativas aprobadas por el cliente y el mantenimiento de registros de fabricación para los lotes subsiguientes.
Lección de producción
Para un muelle de alta velocidad, la configuración de componentes y la lista de materiales aprobadas forman parte del canal eléctrico validado. Considerarlas como detalles de compra intercambiables genera un riesgo de recalificación evitable.
Esto es especialmente importante para la gestión del ciclo de vida. Un dispositivo ESD, conector o temporizador descatalogado puede requerir una revalidación, incluso cuando la hoja de datos de un reemplazo parezca cercana. Por lo tanto, el departamento de compras debe saber qué elementos de la lista de materiales son eléctricamente críticos y cuáles tienen alternativas aprobadas. El alcance de la producción puede respaldar el abastecimiento controlado y la trazabilidad de lotes, pero el responsable del diseño debe aprobar los cambios que puedan afectar el cumplimiento o la interoperabilidad.
El NPI debería congelar más que solo la revisión de la PCB. El firmware/NVM del controlador, la configuración del temporizador, el firmware del PD, el contenido de la EEPROM, los dispositivos de protección aprobados, los conectores y los cables de referencia pueden afectar el comportamiento. Una compilación repetida con los mismos archivos Gerber pero con archivos de configuración diferentes no constituye la misma versión de hardware desde un punto de vista funcional. La suma de verificación de la configuración o el registro de versiones pueden prevenir este tipo de variación oculta.
La planificación del ciclo de vida de los componentes también es importante, ya que los controladores de alta velocidad y las piezas de interfaz especializadas pueden tener alternativas limitadas. Para cada componente crítico, defina si la sustitución requiere simulación, validación en banco de pruebas, nueva prueba de conformidad o simplemente aprobación de compras. Esta clasificación inicial agiliza la respuesta ante la escasez sin convertir un problema de suministro en un experimento eléctrico incontrolado durante la producción en masa.
9. Selección de un socio para la fabricación de placas de circuito impreso (PCB) para estaciones de acoplamiento Thunderbolt.
Un proveedor de PCB para bases Thunderbolt debe ser capaz de traducir los requisitos del canal en una fabricación controlada, ensamblar paquetes de controladores de alta densidad, gestionar la mecánica del conector USB-C y ejecutar una matriz de pruebas de alta velocidad acordada. Pregunte cómo se gestionan la impedancia, el control de lotes de material, las estructuras de vías, los rayos X, el retrabajo y la trazabilidad de la configuración.
Conclusión
El principal desafío en la fabricación de bases Thunderbolt reside en la validación del canal de alta velocidad y la arquitectura multiprotocolo. Un análisis preciso debe abordar la tunelización de protocolos, la pérdida de canal, el controlador/control de configuración y la interoperabilidad, sin considerar universal una topología, un material, una estrategia de resincronización o un número de capas.
La cualificación del proveedor debe evaluar la disciplina de sus procesos de alta velocidad. Pregunte cómo el fabricante controla la construcción dieléctrica y la impedancia, cómo se inspeccionan las estructuras de las vías, cómo se aprueban las sustituciones de materiales y cómo el ensamblador gestiona la inspección por rayos X de BGA, la programación del controlador y la alineación del conector Tipo-C. El proveedor también debe poder explicar la diferencia entre las pruebas funcionales de producción y las pruebas formales de conformidad con Thunderbolt/USB4.
Para obtener un presupuesto, proporcione la arquitectura/diagrama de bloques, la generación de Thunderbolt/USB4 objetivo, los requisitos de apilamiento/canales, la matriz de puertos, el presupuesto de energía, la lista de materiales (BOM/CPL), los archivos de configuración y las expectativas de prueba. Highleap podrá entonces definir el alcance de la fabricación, el ensamblaje de componentes de alto valor, la inspección y la validación definida por el cliente en torno al diseño real. Para una placa de circuito impreso (PCB) de base Thunderbolt , este nivel de definición es esencial, ya que "base USB-C de alta velocidad" no es una especificación de fabricación adecuada.
Punto de conversión de RFQ
Envíe el diagrama de bloques de alta velocidad y la configuración de apilamiento liberada junto con la lista de materiales/paquete de configuración. Highleap puede revisar los riesgos de fabricación relacionados con el canal, el ensamblaje BGA, la mecánica del Tipo-C y una matriz de pruebas de producción práctica antes del lanzamiento del nuevo producto.

Mensajes recomendados

Fabricación de PCB con filtro TMM4
La fabricación de la placa de circuito impreso del filtro TMM4 está controlada por...

Fabricación de PCB TMM3 para módulos de RF
La fabricación de PCB TMM3 es más útil donde el módulo de RF...

Fabricación de PCB TMM6
La fabricación de TMM6 es la página de control de procesos para un sistema de fabricación de mediados de siglo...

Fabricación de PCB TMM10 para diseños de RF compactos
Tabla de contenido Cómo TMM10 reduce el tamaño de las estructuras de RF TMM10 vs...
Cómo obtener una cotización para PCB
Realizaremos un análisis DFM/DFA y le enviaremos un informe. Puede subir sus archivos de forma segura a través de nuestro sitio web. Para poder ofrecerle un presupuesto, necesitamos la siguiente información:
-
- Gerber, ODB++ o .pcb, especificación.
- Lista de materiales si necesita ensamblaje
- Cantidad
- Convertir el tiempo
Para servicios de PCBA, proporcione su lista de materiales (BOM) e instrucciones de montaje específicas. También ofrecemos análisis DFM/DFA para optimizar la fabricación y el montaje de sus diseños, garantizando así un proceso de producción sin problemas.