
Handleiding voor het productieproces van flexibele printplaten

Het productieproces van flexibele printplaten (FPC's) transformeert dunne polymeerfilms en koperfolie tot buigbare circuits die de stroom leveren voor uiteenlopende toepassingen, van smartphones en medische implantaten tot autosensoren en ruimtevaartsystemen. In tegenstelling tot stijve FR4-printplaten vereisen flexibele circuits gespecialiseerde materialen, strengere procescontroles en zorgvuldige behandeling. De conditie van het substraat, de hechting van het koper en de laminering van de deklaag hebben een directe invloed op de assemblageopbrengst en de betrouwbaarheid op lange termijn. Dit artikel beschrijft het volledige productieproces voor enkelzijdige, dubbelzijdige en meerlaagse FPC's, de cruciale kwaliteitscontroles in elke fase en welke informatie u moet aanleveren bij een offerteaanvraag.
Inhoudsopgave
- Wat is een flexibele printplaat en waarom verschilt de productie ervan?
- Belangrijke materialen bij de productie van flexibele printplaten
- Productieproces van enkelzijdige flexibele printplaten
- Productieproces van dubbelzijdige flexibele printplaten
- Productieproces van meerlaagse flexibele printplaten
- Kwaliteitscontrole en industrienormen
- Ontwerpoverwegingen voor maakbaarheid
- Flexibele printplaatproductiediensten van Highleap
Flexibele printplaten maken driedimensionale routing mogelijk, zorgen voor een gewichtsvermindering tot 70% ten opzichte van stijve alternatieven en bieden betrouwbare prestaties bij dynamische buigtoepassingen. Deze voordelen gaan echter gepaard met een complexere productie: het productieproces van flexibele printplaten vereist nauwkeurige controle over lamineren, etsen, galvaniseren en het aanbrengen van de afdeklaag om consistente resultaten te garanderen.
Deze handleiding beschrijft het complete fabricageproces voor flexibele printplaten , van de voorbereiding van de grondstoffen tot de uiteindelijke elektrische testen. Het helpt ingenieurs en inkoopmedewerkers te begrijpen wat er in elke fase gebeurt en hoe ze de eisen correct kunnen specificeren.
1. Wat is een flexibele printplaat en waarom verschilt de productie ervan?
Een flexibele printplaat (FPC) gebruikt een dun polymeersubstraat – meestal polyimide (PI) of polyester (PET) – in plaats van stijf, met glasvezel versterkt epoxy. Dit fundamentele materiaalverschil brengt productie-uitdagingen met zich mee die bij standaard, stijve printplaten niet bestaan :
- Dimensionale instabiliteit: Flexibele substraten zetten uit en krimpen door temperatuur- en vochtigheidsveranderingen, waardoor nauwkeurigere positionering tijdens beeldvorming en laminering noodzakelijk is.
- Omgaan met gevoeligheid: Dunne films (doorgaans 12.5–50 μm) zijn gevoelig voor kreukels, vouwen en vervuiling, waardoor ze tijdens het hele productieproces in een cleanroom moeten worden behandeld.
- Kritische aspecten van hechting: De hechtsterkte tussen koper, lijm, substraat en afdeklaag heeft een directe invloed op de buiglevensduur en betrouwbaarheid bij herhaaldelijk buigen.
- Thermische beperkingen: Een lagere thermische massa betekent snellere opwarming tijdens het solderen, maar ook een grotere gevoeligheid voor temperatuurschommelingen tijdens het proces.
1.1 Classificaties van flexibele printplaten
IPC-6013 definieert vier primaire typen flexibele printplaten, elk met eigen fabricage-eisen:
| Type | constructie | Belangrijkste procesverschillen | Typische toepassingen |
|---|---|---|---|
| Enkelzijdig (Type 1) | Eén koperlaag, aan één of beide zijden bedekt | Geen doorvoergalvanisatie vereist | LED-strips, toetsenbordmembranen, eenvoudige connectoren |
| Dubbelzijdig (Type 2) | Twee koperlagen met PTH | Vereist boren → galvaniseren → beeldvormingssequentie | Smartphones, camera's, sensoren, displays |
| Meerlaags (Type 3) | Drie of meer koperlagen | Beeldvorming van de binnenlaag → lamineren → boren → galvaniseren | HDI-apparaten, complexe sensoren, interconnecties met hoge dichtheid |
| Stijf-flexibel (Type 4) | Stijve en flexibele secties aan elkaar gelamineerd. | Sequentiële laminering met selectieve flexvensters | Lucht- en ruimtevaart, medische implantaten, militaire systemen |
De complexiteit en de kosten van de productie nemen toe met het aantal lagen, omdat elke extra laag aparte beeldvormings-, inspectie- en lamineercycli vereist.
2. Belangrijkste materialen bij de productie van flexibele printplaten
Materiaalkeuze heeft een directe invloed op flexibiliteit, thermische prestaties, elektrische eigenschappen en productierendement. Inzicht in deze materialen helpt bij het correct specificeren van eisen en het anticiperen op kostenfactoren.
2.1 Substraatmaterialen
Polyimide (PI) domineert de markt voor flexibele printplaten dankzij de uitzonderlijke combinatie van eigenschappen:
- Bedrijfstemperatuurbereik: -269°C tot +400°C (kortstondig)
- Continue bedrijfstemperatuur: -200°C tot +260°C
- Treksterkte: 230–350 MPa
- Diëlektrische constante: 3.4–3.5 bij 1 MHz
- Uitstekende chemische en stralingsbestendigheid
Veelgebruikte PI-materialen zijn onder andere DuPont Kapton (HN-, EN- en FN-serie), Ube Upilex (S- en SGA-typen) en SKC Kolon PI-folies. Standaarddiktes zijn 12.5 μm, 25 μm, 50 μm en 75 μm.
Polyester (PET) biedt een kosteneffectief alternatief voor minder veeleisende toepassingen – circa 40-60% goedkoper dan polyimide. PET is echter beperkt tot continue bedrijfstemperaturen onder de 105 °C en is niet bestand tegen standaard loodvrije reflow-profielen, waardoor het gebruik ervan beperkt is tot toepassingen met assemblage bij lage temperaturen of voorgemonteerde componenten.
Vloeibaar kristalpolymeer (LCP) wint aan populariteit voor hoogfrequente toepassingen vanwege de ultralage diëlektrische constante (2.9–3.1) en dissipatiefactor (<0.002 bij 10 GHz), minimale vochtabsorptie (<0.02%) en stabiele elektrische prestaties tot in het millimetergolfbereik.
2.2 Soorten koperfolie
De keuze tussen verschillende kopersoorten heeft een aanzienlijke invloed op de flexibiliteit:
| Kopertype | Korrelstructuur | Flexibiliteit | Beste toepassing |
|---|---|---|---|
| Gewalst en gegloeid (RA) | Langwerpig, horizontaal | Superieur – bestand tegen meer dan 100,000 buigcycli. | Dynamische flexibiliteit (scharnieren, schuifmechanismen) |
| Elektrodepositie (ED) | Kolomvormig, verticaal | Lager – geschikt voor beperkte flexcycli | Statische flex (buigen om te installeren) |
Standaard koperdiktes variëren van 12 μm (⅓ oz) tot 70 μm (2 oz), waarbij 18 μm (½ oz) en 35 μm (1 oz) het meest voorkomen in flexibele toepassingen.
2.3 Coverlay en kleefmiddel
Coverlay is een voorgevormde polyimidefolie met een zelfklevende achterkant die printsporen beschermt – functioneel gelijk aan soldeermasker op stijve printplaten, maar ontworpen voor flexibiliteit. Een standaard coverlay bestaat uit een 12.5–25 μm dikke polyimidefolie met een 15–25 μm dikke kleeflaag.
Lijmsystemen vallen in twee categorieën uiteen:
- Acryl lijmen: Goede flexibiliteit, lagere kosten, geschikt voor de meeste toepassingen.
- Epoxy lijmen: Hogere temperatuurbestendigheid, betere chemische bestendigheid
De lijmloze (2-laags) FCCL- verbinding hecht koper rechtstreeks aan polyimide via dampafzetting of gegoten polyimideprocessen, waardoor de lijmlaag volledig overbodig is. Deze constructie biedt dunnere profielen, verbeterde flexibiliteit, betere dimensionale stabiliteit en superieure prestaties bij hoge temperaturen, maar wel tegen hogere materiaalkosten.

3. Productieproces van enkelzijdige flexibele printplaten
Een enkelzijdige FPC (flexibele printplaat) vertegenwoordigt de eenvoudigste en meest kosteneffectieve constructie voor flexibele circuits. Met slechts één koperlaag en zonder doorgeplateerde gaten, ligt de focus van het proces op nauwkeurige beeldvorming, schoon etsen en een correcte laminering van de afdeklaag.
3.1 Volledig procesverloop
Materiaal snijden → Bakken → Boren (NPTH) → Droge film lamineren → Belichten → Ontwikkelen → Etsen → Strippen → Oppervlaktebehandeling → Coverlay lamineren → Uitharden → Oppervlakteafwerking → Zeefdruk → Profileren → Elektrische test → FQC → Verpakken
3.2 Stapsgewijze procesdetails
Stap 1: Materiaal snijden
Flexibel kopergecoat laminaat (FCCL) wordt geleverd op rollen, doorgaans 250-500 mm breed. De productieplanning optimaliseert de paneelgrootte om het materiaalgebruik te maximaliseren voordat de platen worden gesneden voor verdere verwerking. Nauwkeurig snijden met minimale bramen voorkomt problemen in het vervolgproces.
Stap 2: Bakken (Voorconditionering)
Gesneden materialen worden gedurende 1 tot 4 uur op 120-150 °C gebakken om geabsorbeerd vocht te verwijderen. Deze cruciale stap voorkomt delaminatie, blaasvorming en dimensionale instabiliteit tijdens daaropvolgende processen bij hoge temperaturen. Het vochtgehalte moet vóór de verwerking onder de 0.1% komen.
Stap 3: Boren (niet-geplateerde doorvoergaten)
Bij enkelzijdige FPC's worden door middel van boren alleen gereedschapsgaten, positioneringspunten en eventuele niet-geplateerde mechanische gaten, zoals gespecificeerd in het ontwerp, gemaakt. Het flexibele substraat wordt ondersteund door stijve steunmaterialen (aluminium of fenolharsplaten) om de boornauwkeurigheid te garanderen. Laserboren kan worden gebruikt voor microvia's kleiner dan 100 μm.
Stap 4: Droge filmlaminering
Een lichtgevoelige droge filmresist wordt met behulp van verwarmde rollen bij 100-120 °C op het gereinigde koperen oppervlak gelamineerd. De juiste lamineerparameters zorgen voor een volledige hechting zonder luchtbellen of rimpels die beelddefecten zouden kunnen veroorzaken.
Stap 5: Blootstelling
UV-licht (doorgaans met een golflengte van 350-450 nm) brengt het circuitpatroon over van het fotomasker naar de droge resistfilm. Gecollimeerde lichtbronnen en vacuümcontact zorgen voor een scherpe patroondefinitie. De belichtingsenergie wordt gekalibreerd om volledige fotopolymerisatie te bereiken zonder overbelichting die fijne details aantast.
Stap 6: Ontwikkelen
De belichte panelen worden door een ontwikkeloplossing geleid (doorgaans 0.8–1.2% natriumcarbonaat bij 28–32 °C), die de onbelichte droge film oplost en verwijdert, waardoor de koperen gebieden zichtbaar worden die geëtst moeten worden. De ontwikkeltijd en spuitdruk worden gecontroleerd om een scherpe patroondefinitie te verkrijgen zonder de gepolymeriseerde resist aan te tasten.
Stap 7: etsen
Chemisch etsen verwijdert het blootliggende koper met behulp van koper(II)chloride (zuur) of een ammoniakale etsmiddel (alkalisch). De procesparameters – etsmiddelconcentratie, temperatuur (doorgaans 48–52 °C), sproeidruk en transportsnelheid – worden nauwkeurig geregeld om de gewenste spoorbreedtes te bereiken met minimale ondersnijding.
Stap 8: Strippen
De resterende droge resistlaag wordt chemisch verwijderd met een 2-4% natriumhydroxideoplossing bij 45-55 °C, waardoor het schone koperen circuitpatroon wordt blootgelegd voor verdere verwerking.
Stap 9: Oppervlaktebehandeling (vóór het aanbrengen van de afdeklaag)
Koperen oppervlakken worden gereinigd en micro-geëtst om oxidatie te verwijderen en een gecontroleerde oppervlakteruwheid te creëren (doorgaans 1.5–3.0 μm Ra) die de hechting met de afdeklaag bevordert. Deze stap is cruciaal voor betrouwbaarheid op lange termijn.
Stap 10: Voorbereiding en laminering van de afdeklaag
Het coverlay-materiaal wordt nauwkeurig gesneden (lasersnijden, stansen of CNC-frezen) met openingen voor pads, testpunten en componentlocaties volgens het ontwerp. Het voorbereide coverlay-materiaal wordt nauwkeurig uitgelijnd met het circuit met behulp van optische registratiesystemen en gelamineerd onder hitte (160–180 °C) en druk (15–25 kg/cm²) gedurende 30–60 minuten.
Stap 11: uitharden
Na het lamineren zorgt bakken bij 150–170 °C gedurende 1–2 uur voor een volledige uitharding van de lijm, waardoor de hechtsterkte en betrouwbaarheid op lange termijn worden gemaximaliseerd. Een goede uitharding voorkomt delaminatie tijdens latere thermische cycli.
Stap 12: Oppervlakteafwerking
Blootgestelde koperen contactvlakken worden voorzien van een beschermende oppervlaktebehandeling:
- ENIG (stroomloos nikkel-immersiegoud): 3–6 μm Ni + 0.05–0.15 μm Au – uitstekende soldeerbaarheid, vlak oppervlak, lange houdbaarheid
- Dompelblik: 0.8–1.2 μm Sn – goede soldeerbaarheid, lagere kosten, beperkte houdbaarheid
- Onderdompeling Zilver: 0.15–0.4 μm Ag – uitstekende prestaties bij hoge frequenties
- OSP: Organische coating van 0.2–0.5 μm – laagste kosten, kortste houdbaarheid
Stap 13: Zeefdruk
Componentaanduidingen, polariteitsmarkeringen en identificatiegegevens worden afgedrukt met flexibele inkten (meestal op epoxybasis) die bestand zijn tegen buigen zonder te barsten. Uitharding bij 120–150 °C gedurende 15–30 minuten.
Stap 14: Profilering (Singulatie)
De afzonderlijke circuits worden uit productiepanelen gesneden met behulp van:
- Laser snijden: Uiterste precisie (±50 μm), minimale belasting, voorkeur voor complexe contouren.
- Matrijzenponsen: Snelst voor grote volumes, vereist investering in gereedschap.
- CNC-routering: Flexibel, geen gereedschap nodig, gemiddelde snelheid
Stap 15: elektrisch testen
Alle circuits worden getest op continuïteit en isolatie met behulp van testapparatuur met flexibele meetpennen of speciale testopstellingen. Onderbrekingen, kortsluitingen en onjuiste aansluitingen worden vóór verzending vastgesteld.
Stap 16: Laatste kwaliteitscontrole
Visuele en dimensionale inspectie volgens de IPC-6013- en IPC-A-600-normen bevestigt:
- Lijnbreedte, afstand en randdefinitie
- Uitlijning en hechting van de afdeklaag
- Kwaliteit en dekking van de oppervlakteafwerking
- Algemene maattoleranties
- Geen gebreken (krassen, vervuiling, delaminatie)
Stap 17: verpakking
Goedgekeurde printplaten worden verpakt in antistatische zakken met droogmiddel en vochtigheidsindicatorkaartjes, waarna ze worden verzegeld voor verzending. Het verpakkingsontwerp beschermt flexibele printplaten tegen mechanische beschadiging tijdens transport.
4. Productieproces van dubbelzijdige flexibele printplaten
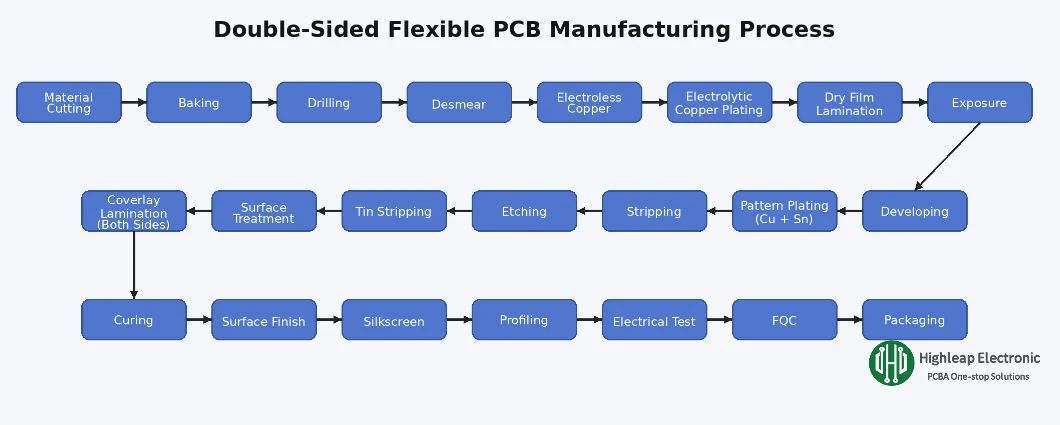
Dubbelzijdige FPC voegt een tweede koperlaag en geplateerde doorvoergaten (PTH) toe die beide zijden elektrisch met elkaar verbinden. Dit verhoogt de routingdichtheid, maar verandert de processtroom aanzienlijk: boren en plateren moeten plaatsvinden vóór het aanbrengen van de buitenste laag.
4.1 Volledig procesverloop
Materiaal snijden → Bakken → Boren → Ontvetten → Chemisch koper → Elektrolytisch koperplateren → Droge film lamineren → Belichten → Ontwikkelen → Patroonplateren (Cu + Sn) → Strippen → Etsen → Tin strippen → Oppervlaktebehandeling → Coverlay lamineren (beide zijden) → Uitharden → Oppervlakteafwerking → Zeefdruk → Profileren → Elektrische test → FQC → Verpakken
4.2 Belangrijkste procesverschillen met enkelzijdige
Boren voor PTH:
Dubbelzijdige FPC's vereisen doorgeplateerde gaten om de twee koperlagen elektrisch met elkaar te verbinden. Het boren gebeurt door de complete FCCL-stapel: bovenste koperlaag + lijm + PI + lijm + onderste koperlaag. De gatdiameter is doorgaans 0.2–0.5 mm voor standaardtoepassingen, met microvias tot 0.1 mm met behulp van laserboren.
Ontsmetten:
Bij het boren ontstaat harssmeer op de wanden van de gaten, dat vóór het galvaniseren verwijderd moet worden. Chemische verwijdering van het harssmeer (kaliumpermanganaat) of plasmabehandeling etst het hars weg, waardoor schoon koper bloot komt te liggen voor een betrouwbare hechting van de galvanische laag. Deze stap is cruciaal: onvoldoende verwijdering van het harssmeer leidt tot holtes in de galvanische laag en een slechte verbinding tussen de lagen.
Chemische koperafzetting:
Een dunne koperen kiemlaag (doorgaans 0.3–0.8 μm) wordt chemisch afgezet op de wanden en oppervlakken van de gaten door middel van autocatalytische plating. Dit creëert het initiële geleidende pad voor de daaropvolgende elektrolytische plating. Het chemische koperproces omvat de stappen van katalysatoractivering (op palladiumbasis), versnelling en koperafzetting.
Elektrolytisch koperplateren:
Elektrolytisch plateren zorgt voor een koperdikte die voldoet aan de ontwerpeisen – doorgaans 20-25 μm in gaten voor voldoende betrouwbaarheid. Verticale continue plating (VCP)-lijnen zorgen voor een uniforme stroomverdeling en een constante platingdikte over het gehele paneel.
Patroongalvanisatieproces:
Na het koperplateren wordt een droge film aangebracht en belicht om alleen de circuitpatroongebieden bloot te leggen. Door extra koperplating wordt de dikte van de sporen vergroot, gevolgd door een tin- of tin-loodplating die als etsbestendige laag dient. Na het verwijderen van de droge film wordt het ongewenste koper door etsen verwijderd, terwijl het tin het circuitpatroon beschermt. Ten slotte wordt het tin verwijderd om de afgewerkte koperen sporen bloot te leggen.
Dubbelzijdige deklaver:
Zowel de boven- als de onderkant moeten worden voorzien van een beschermlaag om de circuits aan beide zijden te beschermen. De uitlijning tussen de openingen in de beschermlaag en de contactvlakken aan beide zijden moet zorgvuldig worden gecontroleerd.
5. Productieproces van meerlaagse flexibele printplaten
Multilayer FPC bevat drie of meer geleidende lagen, waardoor een hogere routingdichtheid en complexere ontwerpen mogelijk zijn. Het belangrijkste verschil in productie is dat de binnenste lagen afzonderlijk moeten worden gefabriceerd en gecontroleerd vóór het lamineren, en dat het boren van doorvoergaten pas plaatsvindt nadat de lagen aan elkaar zijn gehecht.
5.1 Volledig procesverloop
Verwerking van de binnenste laag:
Materiaal snijden → Bakken → Droge film lamineren → Belichten → Ontwikkelen → Etsen → Verwijderen → AOI-inspectie → Oppervlaktebehandeling (bruinoxide)
lamineren:
Laaguitlijning → Opleggen → Warmperslaminering → Uitharding na laminering
Buitenste laagverwerking:
Boren (PTH) → Ontvetten → Chemisch koper → Elektrolytisch koperplateren → Beeldvorming buitenlaag → Patroonplateren → Etsen → Deklaminering → Oppervlakteafwerking → Zeefdruk → Profilering → Elektrische test → FQC → Verpakking
5.2 Kritieke stappen in de binnenste laag
Beeldvorming en etsen van de binnenste laag:
Elke binnenlaag wordt op dezelfde manier verwerkt als een enkelzijdige FPC: droge filmlaminering, belichting, ontwikkeling, etsen en strippen. Het cruciale verschil is dat de binnenlagen 100% vrij moeten zijn van defecten vóór de laminering; eventuele onderbrekingen of kortsluitingen in de gelamineerde laag kunnen niet worden gerepareerd.
AOI-inspectie:
Geautomatiseerde optische inspectie scant elke binnenlaag op onderbrekingen, kortsluitingen, afwijkingen in de spoorbreedte en andere defecten vóór het lamineren. Defecte panelen worden in dit stadium afgekeurd om verspilling van materiaal en verwerkingstijd aan onherstelbare printplaten te voorkomen.
Oppervlaktebehandeling (bruin/zwart oxide):
De binnenste koperlagen ondergaan een oxidebehandeling om een microscopisch ruw, geoxideerd koperoppervlak te creëren dat de hechting met de Bondply-lijm bevordert. Deze stap is cruciaal: een onvoldoende oxidebehandeling leidt tot delaminatie onder thermische spanning of tijdens buigcycli.
5.3 Lamineringsproces
Uitlijning van lagen:
Binnenste lagen, bondply (hechtvellen) en buitenste koperfolies worden nauwkeurig uitgelijnd met behulp van centreerpinnen of optische uitlijnsystemen. De typische tolerantie voor uitlijning is ±75 μm of beter; een verkeerde uitlijning veroorzaakt kortsluiting tussen de lagen of verbroken verbindingen met via's.
Layup en Hot Press:
De uitgelijnde stapel wordt in een lamineerpers geplaatst en onder gecontroleerde omstandigheden verlijmd, met een temperatuur (doorgaans een piek van 180-200 °C), druk (15-25 kg/cm²) en tijdsprofiel. De lijm vloeit, vult de openingen en hardt uit tot een uniforme meerlaagse structuur.
Nabewerking na laminering:
Na het lamineren worden doorgaande gaten geboord om alle lagen met elkaar te verbinden. Het vervolgproces volgt de dubbelzijdige FPC-workflow: desmear, chemisch koper aanbrengen, elektrolytisch plateren, beeldvorming van de buitenste laag en de resterende stappen tot en met de eindtest.
5.4 Sequentiële laminering voor complexe structuren
Voor meerlaagse ontwerpen die blinde of verborgen via's vereisen, is sequentiële laminering noodzakelijk:
- Begraven via's: Verbind alleen de binnenste lagen – gefabriceerd en geboord vóór de uiteindelijke laminering.
- Blinde via's: Verbind de buitenste laag met de binnenste laag door na het lamineren gaten te boren met behulp van gecontroleerde diepte of laserboren.
Elke opeenvolgende lamineercyclus brengt extra kosten en doorlooptijd met zich mee, maar maakt interconnecties met een hogere dichtheid mogelijk die niet haalbaar zijn met standaard doorsteekmontage.
6. Kwaliteitscontrole en industrienormen
De productie van flexibele printplaten vereist systematische kwaliteitscontrole, omdat de dunne, flexibele materialen gevoeliger zijn voor procesvariaties dan stijve printplaten. Meerdere inspectiepunten gedurende het productieproces sporen defecten op voordat ze kostbare schade veroorzaken.
6.1 Belangrijkste inspectiepunten
| Procesfase | inspectie methode | Gedefecten geconstateerd |
|---|---|---|
| Binnenkomend materiaal | Visuele diktemeting | Materiaaldefecten, verkeerde specificaties |
| Nabewerking (binnen/buiten) | AOI | Opens, shorts, schendingen van de spoorbreedte |
| Na laminering | Röntgenfoto, dwarsdoorsnede (monster) | Laagafwijkingen, holtes, delaminatie |
| Na het galvaniseren | Dikte meting, dwarsdoorsnede | Onvoldoende beplating, holtes in gaten |
| Na de deklaag | Visuele afpelsterktetest (monster) | Verkeerde uitlijning, luchtbellen, onvoldoende hechting |
| uiteinde | Elektrische test, visuele inspectie | Openingen, kortsluitingen, cosmetische gebreken |
6.2 Toepasselijke IPC-normen
- IPC-6013: Kwalificatie- en prestatiespecificatie voor flexibele/stijf-flexibele printplaten – definieert klassen 1, 2 en 3 met oplopende betrouwbaarheidseisen.
- IPC-2223: Ontwerpstandaard voor flexibele printplaten: ontwerprichtlijnen inclusief buigradius, tracering en materiaalkeuze.
- IPC-A-600: Acceptatiecriteria voor printplaten: visuele inspectiecriteria voor alle soorten printplaten, inclusief flexibele printplaten.
- IPC-4202/4203/4204: Materiaalspecificaties voor flexibele basismaterialen, afdeklagen en FCCL
- IPC-TM-650: Testmethoden voor flexspecifieke eisen, waaronder buigproeven en hechtingstesten.
6.3 IPC-klasseselectie
| IPC-klasse | Toepassing | Typisch gebruik |
|---|---|---|
| klasse 1 | Algemene elektronische producten | Consumentenapparaten, speelgoed, basiselektronica |
| klasse 2 | Speciaal ontworpen service-elektronica | Industriële apparatuur, telecommunicatie, automobielindustrie |
| klasse 3 | Elektronica met hoge betrouwbaarheid | Medische implantaten, ruimtevaart, militair |
7. Ontwerpoverwegingen met het oog op maakbaarheid
Ontwerpbeslissingen die vroeg in het ontwikkelingsproces worden genomen, hebben direct invloed op de productieopbrengst, de kosten en de betrouwbaarheid. Het volgen van DFM-richtlijnen helpt kostbare herontwerpen en productievertragingen te voorkomen.
7.1 Richtlijnen voor buigradius
Volgens IPC-2223 is de minimale buigradius afhankelijk van het type toepassing:
- Dynamische buiging (herhaaldelijk buigen): Minimale buigradius ≥10× totale plaatdikte
- Statische flex (buigen om te installeren): Minimale buigradius ≥6× totale plaatdikte
Voor een enkelzijdige flexibele printplaat met een dikte van 0.15 mm betekent dit een minimale radius van 1.5 mm voor dynamische toepassingen of 0.9 mm voor statische installaties.
7.2 Trace-routering in flexibele gebieden
- Volg de route zoveel mogelijk loodrecht op de bochtas.
- Gebruik gebogen lijnen; vermijd hoeken van 90° in buigzones.
- Plaats geen via's, pads of geplateerde gaten in buiggebieden.
- Verspring de geleiders aan weerszijden van de dubbelzijdige flexbalk (I-balkeffect) om spanningsconcentratie te verminderen.
- Gebruik gearceerde veelhoeken in plaats van massieve koperen vlakken in flexibele gebieden om de flexibiliteit te verbeteren.
7.3 Selectie van kopergewicht
Dunner koper verbetert de flexibiliteit, maar vermindert de stroomvoerende capaciteit. Houd rekening met de volgende factoren:
- 12 μm (⅓ oz): Maximale flexibiliteit, fijne sporen, lage stroomsterkte
- 18 μm (½ oz): Goede flexibiliteit, matige stroomsterkte – de meest voorkomende keuze.
- 35 μm (1 oz): Standaard stroomcapaciteit, beperkte flexibiliteit
- 70 μm (2 oz): Hoge stroomsterkte, beperkte flexibiliteit – doorgaans alleen gebruikt in starre omgevingen.
7.4 Toepassing van verstevigingsmiddelen
Verstevigingselementen bieden mechanische ondersteuning voor de montage van componenten of het inbrengen van connectoren op daarvoor bestemde plaatsen:
- FR-4: Kosteneffectief, veelgebruikt in ZIF-connectorgebieden - dikte 0.2–1.6 mm
- Polyimide: Dunnere profielen, betere thermische aanpassing – dikte 0.075–0.225 mm
- Roestvrij staal: EMI-afscherming + versteviging gecombineerd - dikte 0.1–0.3 mm
- Aluminium: Warmteafvoer + versteviging - dikte 0.5–2.0 mm
8. Flexibele printplaatproductiediensten van Highleap
Highleap Electronics biedt complete flexibele printplaatproductie, van prototype tot serieproductie, met procesbeheersing die is ontworpen om een consistente kwaliteit te garanderen voor alle soorten flexibele printplaten.
- Capaciteitsbereik: Enkelzijdige, dubbelzijdige en meerlaagse FPC's tot 10 lagen; stijf-flexibele constructie voor gecombineerde toepassingen
- Nauwkeurige lijnvoering: Minimale spoor-/ruimteafstand 50 μm/50 μm voor ontwerpen met hoge dichtheid.
- Materiaal opties: Polyimide (standaard en hoogwaardige kwaliteiten), LCP voor RF-toepassingen, kleef- en kleefloze FCCL
- Opties voor oppervlakteafwerking: ENIG, tin voor onderdompeling, zilver voor onderdompeling, OSP volgens toepassingsvereisten
- Bevestiging van de versteviger: FR-4, PI, roestvrij staal, aluminium met precisieplaatsing
- Assemblage-integratie: turnkey FPC-montage inclusief SMT-plaatsing en functionele testen
8.1 Wat moet u in uw offerteaanvraag opnemen?
Voor een snelle en nauwkeurige offerte, gelieve de volgende informatie te verstrekken:
- Gerber-bestanden (RS-274X-formaat) of ODB++-gegevens
- Fabricagetekening met afmetingen, toleranties en lagenopbouw.
- Materiaalspecificatie (PI-type, kopergewicht, met/zonder lijm)
- Vereisten voor oppervlakteafwerking
- Indien nodig, details over de versteviging (materiaal, dikte, locaties).
- Aantal (schattingen van prototype- en productievolume)
- IPC-klassevereiste (klasse 1, 2 of 3)
- Eventuele speciale test- of documentatievereisten
Ons engineeringteam beoordeelt de inzendingen en reageert met prijsopgaven, levertijden en DFM-aanbevelingen om uw project op schema te houden.
Sabrina heeft meer dan 18 jaar ervaring in de printplaatindustrie, met een sterke achtergrond in CAM-engineering en het beoordelen van printplaatbestanden. Ze ondersteunt printplaatprojecten van prototype tot serieproductie, met een focus op maakbaarheid en procesbetrouwbaarheid.
Haar werk helpt engineeringteams het productierisico te verlagen en stabiele, hoogwaardige resultaten te behalen bij de productie van printplaten.

aanbevolen berichten

PCB-assemblage voor vermogenselektronica in systemen voor hoogstroom- en vermogensomzetting.
Highleap Electronics levert printplaten voor vermogenselektronica...

PCB-assemblage voor auto-elektronica: traceerbaarheid en procescontrole
Highleap Electronics produceert printplaten en levert...

Printplaatassemblage voor zonne-omvormers, inclusief voedings- en besturingsprintplaten.
Als u op zoek bent naar een printplaatassemblage voor een zonne-omvormer, dan is Highleap de juiste keuze...

PLC-printplaatassemblage voor CPU-, I/O- en communicatiemodules
Highleap Electronics verzorgt de fabricage van printplaten en printplaatmontage...
Hoe u een offerte voor PCB's kunt krijgen
Wij voeren een DFM/DFA-analyse voor u uit en sturen u een rapport.
U kunt uw bestanden veilig uploaden via onze website.
Om u een offerte te kunnen sturen, hebben wij de volgende gegevens nodig:
-
- Gerber, ODB++ of .pcb, spec.
- BOM-lijst als u assemblage nodig heeft
- Aantal
- Draaitijd
Naast PCB-productie bieden wij een uitgebreid scala aan elektronische diensten, waaronder PCB-ontwerp, PCBA (Printed Circuit Board Assembly) en kant-en-klare oplossingen. Of u nu hulp nodig hebt met prototyping, ontwerpverificatie, component sourcing of massaproductie, wij bieden end-to-end ondersteuning om het succes van uw project te garanderen. Voor PCBA-diensten, verstrek uw BOM (Bill of Materials) en eventuele specifieke assemblage-instructies. Wij bieden ook DFM/DFA-analyse om uw ontwerpen te optimaliseren voor maakbaarheid en assemblage, wat zorgt voor een soepel productieproces.