
Het bouwen van IT-602G HDI-boards voor SSD's en geheugenmodules.
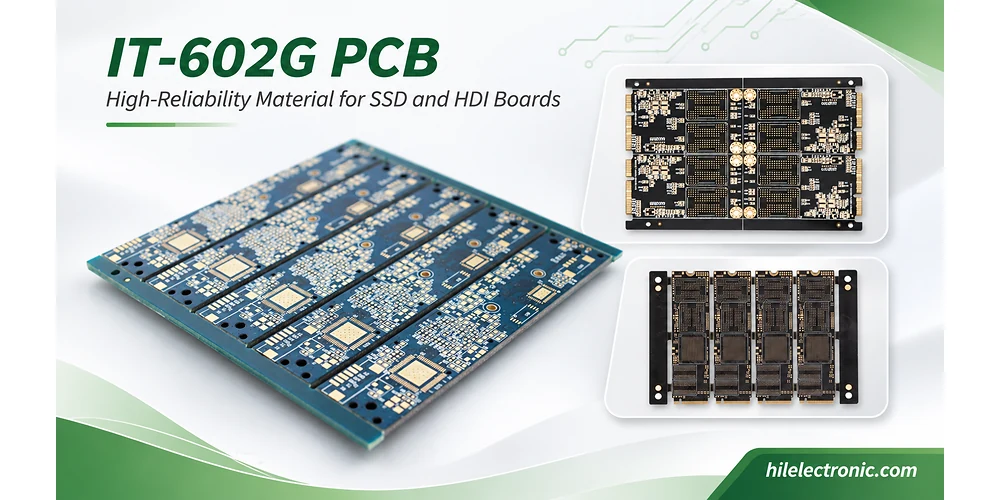
IT-602G PCB-voorbeelden voor HDI-, SSD- en geheugenmodule-toepassingen.
Een IT-602G printplaat wordt doorgaans overwogen wanneer een HDI- of geheugenmoduleontwerp een halogeenvrij laminaat met een hoge Tg-waarde, lage diëlektrische verliezen en gecontroleerde uitzetting in de Z-as vereist. Deze eigenschappen zijn relevant voor sequentiële laminering en interconnecties met een fijne pitch, maar ze ontslaan u niet van de noodzaak om de geometrie van de microvia's, de dikte van het diëlektricum, de koperbalans en de laaguitlijning te valideren. Highleap Electronics produceert en assembleert printplaten volgens de IT-602G-specificatie; de productieroute wordt beoordeeld aan de hand van de vrijgegeven stack-up, boorgegevens en het assemblagepakket.
ITEQ vermeldt IT-602G voor HDI, geheugen-/SSD-modules, servers en telecommunicatie-elektronica. De leverancier meldt een Tg van 210 °C volgens TMA en een 10 GHz Dk van ongeveer 3.5 met een Df van ongeveer 0.006, afhankelijk van het harsgehalte van het monster. Deze materiaaleigenschappen ondersteunen het ontwerp; de betrouwbaarheid van de uiteindelijke printplaat hangt echter ook af van de diëlektrische geometrie, de via-plating, de registratie en het assemblageproces.
Materiaaleigenschappen van IT-602G in een HDI- en hogesnelheids-PCB-opbouw
De belangrijkste aantrekkingskracht van IT-602G is de combinatie van lage uitzetting in de Z-as en nuttige diëlektrische eigenschappen – niet alleen de hoge Tg. ITEQ's huidige productinformatie vermeldt een Tg van 210 °C volgens TMA en 230 °C volgens DMA, samen met een cumulatieve uitzetting in de Z-as van 1.1% tussen 50 °C en 260 °C. Dit zijn materiaaltestresultaten. De spanning op een geplateerde via is ook afhankelijk van de dikte van de printplaat, de gatdiameter, de dikte van het koper en het aantal keren dat de via hoge temperaturen wordt blootgesteld.
| Door de leverancier gepubliceerde parameter | IT-602G typische waarde | Waarom dit belangrijk is tijdens de productie van printplaten |
|---|---|---|
| Tg, TMA / DMA | 210 ° C / 230 ° C | De methode moet vergezeld gaan van een Tg-vergelijking; de twee metingen zijn niet uitwisselbaar. |
| Uitzetting langs de Z-as, 50–260 °C | 1.1% | Relevant voor de belasting van doorgeplateerde buizen en ondergrondse interconnecties. |
| X/Y CTE, 40–125°C | 9 / 9 ppm/°C | Helpt bij het plannen van registratie rondom dicht bij elkaar gelegen elementen en grote BGA-arrays. |
| Dk bij 10 GHz, 55% / 70% harsmonsters | 3.85 / 3.47 | De daadwerkelijke constructie van geperst diëlektrisch materiaal beïnvloedt de impedantieberekeningen. |
| Df bij 10 GHz, 55% / 70% harsmonsters | 0.0060 / 0.0061 | Verlies moet worden gemodelleerd met behulp van de juiste steekproef en het gehele kanaal. |
| Ontledingstemperatuur, 5% massaverlies | 415 ° C | Een maatstaf voor thermische stabiliteit, geen toelaatbare continue bedrijfstemperatuur. |
De kwaliteit wordt aangeduid met IT-602GTC koperbekleed laminaat en IT-602GBS prepreg. De keuze van het glastype en het harsvolume, die de geperste diëlektrische laag bepalen, is net zo belangrijk als de kernselectie: het type versterking en de harsfractie beïnvloeden de diëlektrische afstand, de beschikbaarheid van hars naast geëtst koper en de uiteindelijke elektrische eigenschappen. De goedgekeurde constructie moet daarom worden afgestemd op een beoogde einddikte in plaats van te worden overgenomen uit een generieke materiaaltabel.
IT-602G is geen automatisch alternatief voor elk verliesarm laminaat. De diëlektrische eigenschappen ervan zijn mogelijk geschikt voor een specifiek kort of middellang kanaal, terwijl een langere en snellere verbinding wellicht een constructie met een lager verlies vereist. Die keuze moet binnen het totale budget voor interconnecties vallen, inclusief koperfolie, via's, connectoren en behuizingen.
IT-602G printplaatproductie voor HDI- en geheugenmodules
Een IT-602G PCB-fabrikant heeft meer nodig dan alleen de kwaliteitsaanduiding op een fabricagetekening. De vereiste kern- en prepreg-typen, beschikbare diëlektrische diktes, lamineervolgorde en fijngatgeometrie bepalen of de gespecificeerde meerlaagse constructie bouwbaar is. Een printplaat voor een geheugenmodule of SSD-controller kan korte interconnecties hebben, maar toch strakke BGA-uitlooproutes, dicht bij elkaar geplaatste referentievlakken en betrouwbare via's die meerdere warmtecycli doorstaan, vereisen.
Voor een OEM die van concept naar technische release gaat, vereist het fabricagepakket een gecontroleerde opbouw, een boortabel die onderscheid maakt tussen mechanische en laser-vias, impedantie-eisen en gegevens over de afmetingen van het pakket. Deze input stelt de fabrikant in staat de HDI-constructie, de via-architectuur en de BGA-uitloopstrategie te valideren. De exacte set bestanden is afhankelijk van de opbouwvolgorde en moet vóór de productierelease worden afgerond.
Waarom een lage uitzettingshoek langs de Z-as belangrijk is bij HDI-interconnecties met fijne pixelafstand
In-plane beweging is niet hetzelfde als eindlaagregistratie.
De leverancier geeft een X/Y CTE van 9/9 ppm/°C op tussen 40°C en 125°C. Ter illustratie van de uitzettingsberekening : een afstand van 100 mm die onderhevig is aan een temperatuurverandering van 100°C zou met ongeveer 100 × 9 × 10⁻⁶ × 100 = 0.09 mm veranderen als dit eenvoudige model met constante CTE van toepassing zou zijn. Dit is niet de resterende registratiefout van een gekoelde printplaat: compensatie van het ontwerp, vochtbeweging, glasrichting, gereedschap, krimp tijdens het uitharden en de persgeschiedenis dragen hier ook aan bij. Het laat wel zien waarom een beperkt budget voor capture pads registratiegegevens van de fabricage vereist, en niet alleen een lage CTE-waarde.
Bij een geheugenmodule met hoge dichtheid is de nauwkeurigheid van de via-landing afhankelijk van verschillende onafhankelijke stappen. Binnenlagen moeten uitgelijnd zijn vóór het persen, paneelbeweging moet worden gecompenseerd, boorcoördinaten moeten verwijzen naar het gecompenseerde paneel en koperen structuren moeten na alle opbouwfasen een adequate ringvorm behouden. De laser-microvia-vorming en de daaropvolgende opbouwprocessen vereisen daarom afzonderlijke registratie- en inspectiecontroles in plaats van één algemene tolerantie.
Bij een conventioneel geplateerd doorvoergat zetten de koperen huls en het omringende diëlektricum tijdens het solderen en gebruik verschillend uit. Het harsrijke laminaat heeft de neiging om door de dikte van de printplaat te bewegen; het koper van de huls beperkt die beweging. Herhaalde belasting kan leiden tot vermoeiing bij de knik van het gat, bij interne laagovergangen of in zwakke platinggedeelten. Een lage uitzetting vermindert één van de spanningsbronnen, maar kan dun koper, harsophoping of een slecht afgewerkte boorwand niet compenseren.
De eisen worden hoger bij HDI-lay-outs. Blinde via's, verborgen via's en opeenvolgende opbouwlagen voegen interfaces toe die tijdens herhaaldelijk persen en beeldvorming uitgelijnd moeten blijven. De definities van de lagenparen voor een produceerbare HDI-constructie moeten de lamineervolgorde expliciet maken in plaats van deze te verbergen in het totale aantal lagen.
Het registratiebudget moet worden vastgesteld op basis van registratietoleranties over de opeenvolgende lamineerfasen , omdat elke pers-, boor- en beeldvormingscyclus dimensionale variatie kan veroorzaken.
Mechanische interconnectie- en registratierisico's
- Via-naar-pad-geometrie: Kleinere contactvlakken bieden minder ruimte voor cumulatieve beeldverschuiving, uitlijning van de laserboor en variatie in de beplating. Kritische microvia-locaties moeten worden beoordeeld ten opzichte van de daadwerkelijke lagenvolgorde.
- Gestapelde microvias: De integriteit van de interface wordt beïnvloed door de manier waarop de microvia's worden gevuld, afgedekt en geplateerd, en niet alleen door de Tg van het laminaat. Verspringende structuren kunnen een ander risicoprofiel opleveren, afhankelijk van de routingdichtheid.
- BGA-ontsnappingsroutering: a gevuld en afgedekt via een structuur onder BGA-pads met fijne pitch. Een dicht ontsnappingspad kan worden verkort, maar de eisen met betrekking tot vulling, koperen afdekking en vlakmaking moeten worden vastgelegd in de fabricagetekening.
- Glas/harsverdeling: Fijne sporen in verschillende weefgebieden kunnen lokale variaties in de effectieve Dk-waarde vertonen; het effect van de glasweefstructuur op de printplaat is zowel een kwestie van elektrische lay-out als van laminaatconstructie.
Dit is slechts een illustratieve geometrie: een printplaat van 1.6 mm met een afgewerkt doorvoergat van 0.20 mm heeft een verhouding van 8:1 tussen de afgewerkte gatdiameter en de plaatdikte. De boordiameter en de vereisten voor de beplating moeten nog afzonderlijk worden gekozen, en het voorbeeld geeft geen uitsluitsel over de door Highleap toegestane aspectverhouding. Inspectie van de gatwand en de daadwerkelijke diktetolerantie bepalen of de constructie produceerbaar is.
Betrouwbaarheid van BGA's met fijne pitch en microvia's op een IT-602G HDI-kaart
Een BGA-ontsnappingspatroon met fijne pitch kan een via-in-pad of een kleine capture pad vereisen die is verbonden met een ingebedde of verspringende microvia. Deze kenmerken brengen elk hun eigen risico's met zich mee: variatie in de boordiepte van de laser, onvolledige voorbereiding van de target pad, holtes in de metallisatie van de microvia en verkeerde uitlijning tussen opeenvolgend gelamineerde lagen. Een materiaal met een lage volumetrische uitzetting in de Z-as elimineert geen interfacefouten die tijdens de fabricage ontstaan.
De gekozen boordiameter, capture-pad-grootte en gestapelde versus verspringende opstelling moeten voldoen aan de ontwerpvoorschriften voor microvia-diameter, capture-pad en verspringende via's, en niet aan een algemeen HDI-label.
Het kwalificatieplan moet de zwakste interconnectiegeometrie en het vereiste bewijsmateriaal identificeren: voltooide overlapping van de capture-pad, geschikte doorsneden, elektrische continuïteit en eventuele door de klant gedefinieerde thermische stress- of cyclustests. Een algemene verklaring dat het materiaal geschikt is voor HDI garandeert niet de betrouwbaarheid van een specifiek stacked-via-ontwerp.
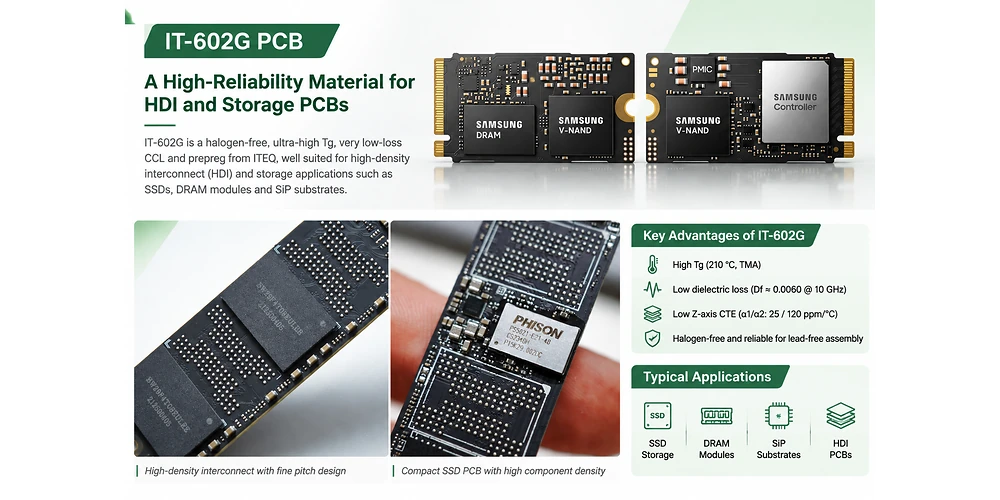
Overzicht van de IT-602G-opslag en HDI-toepassingen; de constructiewaarden worden beoordeeld aan de hand van de gegevens van de leverancier en de daadwerkelijke opbouw.
IT-602G Planning voor HDI-stapeling en laminering met gecontroleerde impedantie
IT-602G wordt vaak beschreven met een Dk-waarde van ongeveer 3.5 bij 10 GHz, maar dit getal is onvolledig zonder een basis voor het harsgehalte: leveranciersgegevens maken onderscheid tussen 3.85 voor een monster met 55% hars en 3.47 voor een monster met 70% hars. De meting van de uiteindelijke printspoorgeometrie ten opzichte van een gespecificeerde impedantietolerantie moet daarom gebruikmaken van de werkelijke dikte van het geperste diëlektricum, de uiteindelijke printspoorbreedte en het etsprofiel.
De vergelijkingsanalyse moet drie samenhangende dimensies vaststellen.
- Elektrisch: de beoogde impedantie- en insertieverlieswaarden, het relevante frequentiebereik van het signaal en de juiste materiaaleigenschappen als basis.
- Fysieke: Geperste diëlektrische dikte, geëtste koperdekking, afgewerkt kopergewicht, folieprofiel en haalbare tolerantie voor spoorbreedte.
- Werkwijze: hoe elke lamineercyclus de dikte, de uitlijning, de materiaalbeweging en de locatie van verborgen structuren verandert.
In de praktijk kan de keuze tussen een nominale diëlektrische laagdikte van 0.10 mm en 0.13 mm niet alleen op basis van Dk worden gemaakt. Dit beïnvloedt de vereiste spoorgeometrie voor een gewenste impedantie en de hoeveelheid hars die beschikbaar is om aangrenzende koperen elementen op te vullen. De relatie tussen de dichtheid van het koperpatroon en het harsgehalte van de prepreg verdient een expliciete technische controle voordat de drukcyclus wordt vrijgegeven.
De diëlektrische verliesfactor is slechts een onderdeel van het invoegverlies. Geleiderverlies neemt toe met de frequentie en is afhankelijk van de oppervlaktestructuur van het koper; overgangen en discontinuïteiten zorgen voor extra verlies. Als een kanaal niet aan de budgeteisen voldoet, kan het vervangen van het laminaat zonder eerst de bijdragen van de geleider, via en connector te scheiden, de kosten verhogen zonder de belangrijkste oorzaak op te lossen.
PCB-FABRICAGE & -MONTAGE
Bent u van plan een IT-602G HDI of een printplaat voor geheugenmodules te gebruiken?
Highleap kan de mogelijkheden voor HDI-opbouw, fine-pitch interconnecties en PCB-assemblage voor uw IT-602G-project met u bespreken.
Een eerste aanvraag is eenvoudig. U heeft geen compleet Gerber- of stuklijstpakket nodig om te beginnen. Een korte beschrijving van de HDI-printplaat en een geschatte hoeveelheid volstaan; details over de lagen en boorgaten kunnen later worden toegevoegd voor een definitieve offerte.
Fabricagevolgorde en inspectieprioriteiten voor IT-602G-printplaten
Wat een representatieve HDI-betrouwbaarheidscoupon zou moeten aantonen
Een bruikbaar testcoupon is bewust ontworpen om de meest risicovolle interconnectie in het ontwerp bloot te leggen – niet zomaar een handig gaatje in een ruim koperen veld. Als de productieprintplaat blinde via's bevat op fijne contactvlakken of een gestapelde overgang, moet de kwalificatiecoupon mogelijk de koperdikte, de diëlektrische interface en de thermische geschiedenis van die component reproduceren. Doorsneden kunnen scheidingen aan de basis van een microvia, onvolledige koperdekking of een scheur in een geplateerde interface aan het licht brengen. Elektrische continuïteitstesten zijn waardevol, maar een latente scheur is mogelijk pas zichtbaar nadat de juiste belasting is toegepast.
Bij gestapelde of verspringende structuren moet het bewijs van microvia-interface na thermische belasting gekoppeld worden aan de feitelijke via-architectuur en de acceptatiecriteria van de klant.
Wanneer een printplaat meerdere lamineercycli doorloopt, moet in de productievolgorde ook worden vastgelegd wanneer een reeds geplateerde interconnect aan een volgende perscyclus wordt blootgesteld. De hars kan vormvast blijven, terwijl de koperen interface spanning opbouwt. Daarom moeten materiaaleigenschappen en proceskwalificatie afzonderlijk worden gedocumenteerd.
Het productieproces van HDI in meerdere stappen brengt risico's met zich mee die niet zichtbaar zijn in een Dk-tabel van de afgewerkte printplaat. De procesroute moet aangeven welke interne lagen worden gescand en geïnspecteerd vóór het lamineren, wanneer blinde/verzonken via's worden geboord en geplateerd, en hoe de registratie wordt gecontroleerd vóór de volgende opbouw. Het aantal cycli is gebaseerd op de via-architectuur, niet op een algemene uitspraak over de geschiktheid van het materiaal voor HDI.
| Stadium | productiemechanisme: | Bewijsmateriaal dat de moeite waard is om te bewaren. |
|---|---|---|
| Voorbereiding van de binnenste laag | De koperdistributie en de harsbehoefte als gevolg van veranderingen in de etsdiepte | Goedgekeurde laagtekeningen en persconstructie |
| Lamineren en registreren | De harsstroom en thermische beweging veranderen de dikte en uitlijning van het diëlektricum. | Resultaten van de geperste dwarsdoorsnede, dikte en registratie |
| Boren / ontvetten | Beschadiging van de boorgatwand of achtergebleven smeerresten verstoren een betrouwbare hechting van het koper. | Inspectie van de boorwand en bewijsmateriaal uit microsecties |
| Metallisatie / koperplating | Dunne vatvormige secties of defecten in de interface concentreren cyclische spanning. | Plaatdikte en microsectiemetingen |
| Definitieve elektrische controle | Dimensionale verschuivingen beïnvloeden de impedantie, zelfs wanneer de laminaatkwaliteit correct is. | Overeengekomen impedantiecoupons en continuïteits-/isolatietests |
Waar fijne gaatjes de grens tussen hars en glas overschrijden, is voorbereiding van de gatwanden vóór de kopermetallisatie essentieel. Schone boorgatwanden en effectieve ontvetting bevorderen een uniforme metallisatie; representatieve microdoorsneden kunnen lokaal plaatgebrek onderscheiden van scheuren of loslatingen die verband houden met het substraat.
Bij de kwalificatie moet worden verwezen naar de betreffende klanttekening en de vereiste IPC-acceptatiecriteria. Materiaalconformiteit aan de hand van een basismateriaal-slashsheet is niet hetzelfde als kwalificatie van de afgewerkte printplaat volgens IPC-6012 of visuele aanvaardbaarheid volgens IPC-A-600. Wanneer thermische cycli belangrijk zijn, moet het testcoupon de daadwerkelijke via-architectuur en kritische materiaalinterfaces representeren.
SSD- en geheugenmodule-PCB-assemblage met IT-602G
Voorkom dat het voordeel op printplaatniveau verloren gaat tijdens de assemblageoverdracht.
De fabricagetekening en de montagetekening moeten naar dezelfde revisie en opbouw verwijzen. Als de assemblage-engineering een BGA-voetafdruk of soldeermaskeropening wijzigt om de pasta-afgifte te verbeteren, kan die wijziging de via-capture-geometrie, de koperbalans of de routingstrategie op een fijne HDI-laag beïnvloeden. Omgekeerd kan het wijzigen van een via-vulling of oppervlakteafwerking nadat een SMT-programma is gevalideerd, de vorming van soldeerverbindingen beïnvloeden. De productiebeoordeling moet deze interdisciplinaire wijzigingen identificeren voordat de productietekeningen worden vrijgegeven.
Bij een eerste testassemblage moeten defecten zoals open circuits/kortsluitingen, soldeerfouten en functionele storingen op printplaatniveau worden vastgesteld. Het benodigde bewijsmateriaal verschilt per type defect: elektrische testen en microsecties van de kale printplaat; beeldvorming en inspectie van de soldeerverbindingen; en productspecifieke functionele testen van de complete module. Geen van deze methoden is een vervanging voor de andere.
Een printplaat met hoge dichtheid moet ook bestand zijn tegen het gekozen soldeerprofiel. Bij geheugenmodules, SSD-kaarten en componenten met een fijne pitch spelen oppervlakteafwerking, BGA-uitlaatgeometrie, uitlijning van het soldeermasker en kromtrekking van de printplaat een rol tijdens de assemblage. De BGA-soldeer- en inspectie-eisen voor printplaten met een hoge interconnectdichtheid moeten worden herzien tijdens de afronding van de stack-up, en niet na de aanschaf van het laminaat.
Een elektrisch intacte via kan beschadigd raken tijdens overmatig lokaal herstelwerk; een vlakke, kale printplaat kan kromtrekken wanneer deze asymmetrisch wordt geassembleerd. Vochtbeheersing, stencilontwerp, componentplaatsing, reflow-limieten en de juiste inspectiemethode moeten afgestemd zijn op de daadwerkelijke materiaallijst en printplaatconstructie. Bij verborgen verbindingen moet inspectie in staat zijn om soldeerholtes of -bruggen te onderscheiden van een onderliggend defect in de kale printplaat.
Tijdens een gedetailleerde technische beoordeling kan Highleap de beschikbaarheid van IT-602G-materiaal, de opbouw van de printplaat, de boor- en galvaniseervereisten, de overeengekomen PCB-testen en de gevraagde assemblageomvang evalueren. Gerber- of ODB++-gegevens, boorinformatie, opbouw- en assemblagegegevens worden beoordeeld op basis van de complexiteit van de printplaat en de betrokken productiestappen.
Wat moet een offerte voor de assemblage van een SSD-controllerprintplaat (PCB) omvatten?
Voordat een SSD-controller-PCB of geheugenmodule-assemblage in productie gaat, moeten de stuklijst (BOM) en componentrevisies, BGA-pitch, plaatsingsgegevens, assemblagetekening, soldeerverbindingseisen, testdekking en goedgekeurde afwerking van de kale printplaat worden afgestemd. Dit zijn details voor de productieplanning, geen voorwaarden voor een eerste aanvraag. Als de via-vulling, soldeermaskeropeningen of padafmetingen nog moeten worden afgerond, kunnen deze worden opgelost tijdens de technische overdracht voordat de SMT-programmering begint. Highleap kan de kale printplaat en de geassembleerde assemblage als één gecoördineerde PCB/PCBA-analyse beoordelen.
Over de auteur
Shirley Leung
Productmanager PCB/PCBA & Technisch Verkoopingenieur
Shirley heeft 5 jaar praktijkervaring in de fabricage en assemblage van printplaten. Haar expertise omvat complexe meerlaagse printplaten, HDI-structuren, turnkey-componentenlevering, SMT-assemblage, testen en volledige systeemintegratie.
Als zowel technisch adviseur als verkoopspecialist ondersteunt ze klanten met DFM-richtlijnen, kostenoptimalisatie en productieplanning, waardoor projecten efficiënt van ontwerp naar massaproductie worden gebracht met consistente kwaliteit en tijdige levering.

aanbevolen berichten
Fabricage van Arlon 45NK printplaten met lage thermische uitzettingscoëfficiënt in China.
Illustratie van de PCB-productie. Bevestig de specificaties...
Arlon 85HP PCB-productiediensten in China
Illustratie van de PCB-productie. Bevestig de specificaties...
Arlon 86HP HDI PCB-productie
Illustratie van de PCB-productie. Bevestig de specificaties...
KB-6169GT Fabricage en assemblage van printplaten met hoge Tg-waarde
HIGHLEAP ELECTRONICS / KB-6169GT / HIGH-Tg PCB BUILDSHave...
Hoe u een offerte voor PCB's kunt krijgen
We voeren een DFM/DFA-analyse voor u uit en sturen u een rapport. U kunt uw bestanden veilig uploaden via onze website. We hebben de volgende informatie nodig om u een offerte te kunnen sturen:
-
- Gerber, ODB++ of .pcb, spec.
- BOM-lijst als u assemblage nodig heeft
- Aantal
- Draaitijd
Naast PCB-productie bieden we een uitgebreid scala aan elektronische diensten, waaronder PCB-ontwerp, PCBA en kant-en-klare oplossingen. Of u nu hulp nodig heeft bij prototyping, ontwerpverificatie, componentsourcing of massaproductie, wij bieden end-to-end ondersteuning om het succes van uw project te garanderen.
Voor PCBA-diensten verzoeken wij u uw BOM (Bill of Materials) en eventuele specifieke assemblage-instructies te verstrekken. Wij bieden ook DFM/DFA-analyses aan om uw ontwerpen te optimaliseren voor maakbaarheid en assemblage, wat een soepel productieproces garandeert.