
Przewodnik po elastycznym procesie produkcji płytek PCB

Proces produkcji elastycznych płytek PCB przekształca cienkie warstwy polimerowe i folie miedziane w giętkie obwody, które zasilają wszystko, od smartfonów i implantów medycznych po czujniki samochodowe i systemy lotnicze. W przeciwieństwie do sztywnych płytek FR4, elastyczne obwody wymagają specjalistycznych materiałów, ściślejszej kontroli procesu i starannego obchodzenia się z nimi – gdzie stan podłoża, przyczepność miedzi i laminacja warstwy wierzchniej bezpośrednio wpływają na wydajność montażu i długoterminową niezawodność. W tym artykule opisano kompletny proces produkcji jednostronnych, dwustronnych i wielowarstwowych płytek FPC, kluczowe bramki jakościowe na każdym etapie oraz informacje, które należy uwzględnić przy składaniu zapytania ofertowego.
Spis treści
- Czym jest elastyczna płytka PCB i dlaczego jej produkcja się różni?
- Kluczowe materiały w produkcji elastycznych płytek PCB
- Proces produkcji elastycznych płytek PCB jednostronnych
- Proces produkcji dwustronnej, elastycznej płytki PCB
- Proces produkcji wielowarstwowych elastycznych płytek PCB
- Kontrola jakości i standardy branżowe
- Zagadnienia projektowe dotyczące możliwości produkcji
- Elastyczne usługi produkcji PCB firmy Highleap
Elastyczne płytki drukowane umożliwiają trasowanie trójwymiarowe, redukcję masy nawet o 70% w porównaniu ze sztywnymi alternatywami oraz niezawodną pracę w zastosowaniach wymagających dynamicznego gięcia. Jednak te zalety wiążą się ze złożonością produkcji – proces produkcji elastycznych płytek PCB wymaga precyzyjnej kontroli nad laminowaniem, trawieniem, galwanizacją i nakładaniem warstw wierzchnich, aby uzyskać powtarzalne rezultaty.
W tym przewodniku opisano cały proces produkcji elastycznych płytek PCB , od przygotowania surowców po końcowe testy elektryczne. Dzięki niemu inżynierowie i specjaliści ds. zaopatrzenia zrozumieją, co dzieje się na każdym etapie i jak prawidłowo określić wymagania.
1. Czym jest elastyczna płytka PCB i dlaczego różni się jej produkcja?
Elastyczna płytka PCB (FPC) wykorzystuje cienkie podłoże polimerowe – zazwyczaj poliimidowe (PI) lub poliestrowe (PET) – zamiast sztywnego epoksydu wzmocnionego włóknem szklanym. Ta zasadnicza różnica materiałowa stwarza wyzwania produkcyjne, które nie występują w przypadku standardowych, sztywnych płytek PCB :
- Niestabilność wymiarowa: Elastyczne podłoża rozszerzają się i kurczą pod wpływem zmian temperatury i wilgotności, dlatego wymagają ściślejszej kontroli rejestracji podczas obrazowania i laminowania.
- Obsługa wrażliwości: Cienkie folie (zwykle o grubości 12.5–50 μm) są podatne na marszczenie, zagniecenia i zanieczyszczenia, dlatego wymagają obsługi na poziomie pomieszczenia czystego przez cały proces produkcji.
- Krytyczność adhezji: Wytrzymałość wiązania pomiędzy miedzią, klejem, podłożem i warstwą wierzchnią ma bezpośredni wpływ na trwałość i niezawodność przy wielokrotnym zginaniu.
- Ograniczenia termiczne: Niższa masa termiczna oznacza szybsze nagrzewanie podczas lutowania, ale także większą wrażliwość na zmiany temperatury procesu.
1.1 Klasyfikacje elastycznych płytek PCB
Norma IPC-6013 definiuje cztery podstawowe typy elastycznych płytek drukowanych, z których każdy ma odrębne wymagania produkcyjne:
| Typ | Budownictwo | Kluczowa różnica w procesie | Typowe zastosowania |
|---|---|---|---|
| Jednostronny (typ 1) | Jedna warstwa miedzi, pokryta jedną lub obiema stronami | Nie jest wymagane powlekanie otworów przelotowych | Paski LED, membrany klawiaturowe, proste złącza |
| Dwustronny (typ 2) | Dwie warstwy miedzi z PTH | Wymaga wiercenia → platerowania → sekwencji obrazowania | Smartfony, aparaty fotograficzne, czujniki, wyświetlacze |
| Wielowarstwowe (typ 3) | Trzy lub więcej warstw miedzi | Obrazowanie warstwy wewnętrznej → laminowanie → wiercenie → platerowanie | Urządzenia HDI, złożone czujniki, połączenia o dużej gęstości |
| Sztywno-giętki (typ 4) | Sekcje sztywne i giętkie laminowane razem | Laminowanie sekwencyjne z selektywnymi oknami elastycznymi | Lotnictwo i kosmonautyka, implanty medyczne, systemy wojskowe |
Złożoność i koszt produkcji rosną wraz ze wzrostem liczby warstw, ponieważ każda dodatkowa warstwa wymaga oddzielnych cykli obrazowania, kontroli i laminowania.
2. Kluczowe materiały w produkcji elastycznych płytek PCB
Wybór materiałów ma bezpośredni wpływ na elastyczność, wydajność termiczną, parametry elektryczne i wydajność produkcji. Zrozumienie tych materiałów pomaga prawidłowo określić wymagania i przewidzieć czynniki wpływające na koszty.
2.1 Materiały podłoża
Poliimid (PI) dominuje na rynku elastycznych płytek PCB ze względu na wyjątkowe połączenie właściwości:
- Zakres temperatur pracy: -269°C do +400°C (krótkotrwale)
- Temperatura pracy ciągłej: -200°C do +260°C
- Wytrzymałość na rozciąganie: 230–350 MPa
- Stała dielektryczna: 3.4–3.5 przy 1 MHz
- Doskonała odporność na działanie substancji chemicznych i promieniowania
Do popularnych materiałów PI należą DuPont Kapton (seria HN, EN, FN), Ube Upilex (typy S, SGA) oraz folie PI SKC Kolon. Standardowe grubości to 12.5 μm, 25 μm, 50 μm i 75 μm.
Poliester (PET) stanowi ekonomiczną alternatywę dla mniej wymagających zastosowań – jest o około 40–60% tańszy niż poliimid. PET jest jednak ograniczony do ciągłej pracy w temperaturach poniżej 105°C i nie wytrzymuje standardowych profili bezołowiowego lutowania rozpływowego, co ogranicza jego zastosowanie do zastosowań z montażem w niskich temperaturach lub z wstępnie zamocowanymi komponentami.
Polimer ciekłokrystaliczny (LCP) zyskuje coraz większą popularność w zastosowaniach o wysokiej częstotliwości ze względu na wyjątkowo niską stałą dielektryczną (2.9–3.1) i współczynnik stratności (<0.002 przy 10 GHz), minimalną absorpcję wilgoci (<0.02%) i stabilne parametry elektryczne w zakresie częstotliwości fal milimetrowych.
2.2 Rodzaje folii miedzianej
Wybór pomiędzy rodzajami miedzi ma istotny wpływ na parametry elastyczności:
| Typ miedzi | Struktura ziarna | Elastyczność | Najlepsza aplikacja |
|---|---|---|---|
| Walcowane wyżarzane (RA) | Wydłużony, poziomy | Wyższa jakość — wytrzymuje >100 000 cykli zginania | Dynamiczny flex (zawiasy, mechanizmy przesuwne) |
| Elektroosadzane (ED) | Kolumnowy, pionowy | Dolny — odpowiedni do ograniczonych cykli zginania | Statyczna elastyczność (wygięcie w celu instalacji) |
Standardowe grubości miedzi mieszczą się w przedziale od 12 μm (⅓ uncji) do 70 μm (2 uncje), przy czym w zastosowaniach elastycznych najczęściej stosuje się grubości 18 μm (½ uncji) i 35 μm (1 uncja).
2.3 Powłoka wierzchnia i klej
Coverlay to wstępnie uformowana folia poliimidowa z klejem, która chroni ścieżki obwodów – funkcjonalnie równoważna masce lutowniczej na sztywnych płytkach, ale zaprojektowana z myślą o elastyczności. Standardowa konstrukcja coverlay łączy folię PI o grubości 12.5–25 μm z klejem o grubości 15–25 μm.
Systemy klejowe dzielą się na dwie kategorie:
- Kleje akrylowe: Dobra elastyczność, niższy koszt, odpowiedni do większości zastosowań
- Kleje epoksydowe: Wyższa odporność na temperaturę, lepsza odporność chemiczna
Bezklejowy (2-warstwowy) FCCL łączy miedź bezpośrednio z poliimidem poprzez naparowywanie z fazy gazowej lub odlewanie poliimidu, całkowicie eliminując warstwę kleju. Taka konstrukcja zapewnia cieńsze profile, zwiększoną elastyczność, lepszą stabilność wymiarową i lepsze parametry w wysokich temperaturach – ale przy wyższych kosztach materiału.

3. Proces produkcji elastycznych płytek PCB jednostronnych
Jednostronna FPC to najprostsza i najbardziej ekonomiczna konstrukcja elastycznych obwodów. Dzięki tylko jednej warstwie miedzi i braku metalizowanych otworów przelotowych, proces koncentruje się na precyzyjnym obrazowaniu, czystym trawieniu i prawidłowym laminowaniu warstw wierzchnich.
3.1 Kompletny przebieg procesu
Cięcie materiału → Wypiekanie → Wiercenie (NPTH) → Laminowanie suchej folii → Naświetlanie → Wywoływanie → Trawienie → Zdejmowanie powłoki → Obróbka powierzchni → Laminowanie nakładkowe → Utwardzanie → Wykończenie powierzchni → Sitodruk → Profilowanie → Test elektryczny → FQC → Pakowanie
3.2 Szczegóły procesu krok po kroku
Krok 1: Cięcie materiału
Elastyczny laminat pokryty miedzią (FCCL) dostarczany jest w rolkach, zazwyczaj o szerokości 250–500 mm. Planowanie produkcji optymalizuje rozmiar panelu, aby zmaksymalizować wykorzystanie materiału przed cięciem arkuszy do obróbki. Precyzyjne cięcie z minimalną ilością zadziorów zapobiega problemom z dalszą obróbką.
Krok 2: Pieczenie (wstępne kondycjonowanie)
Materiały cięte są wypalane w temperaturze 120–150°C przez 1–4 godzin w celu usunięcia wchłoniętej wilgoci. Ten krytyczny etap zapobiega rozwarstwianiu, powstawaniu pęcherzyków powietrza i niestabilności wymiarowej podczas kolejnych procesów wysokotemperaturowych. Przed kontynuacją procesu zawartość wilgoci musi spaść poniżej 0.1%.
Krok 3: Wiercenie (otwory przelotowe niemetalizowane)
W przypadku jednostronnego FPC, wiercenie tworzy jedynie otwory pod narzędzia, elementy pozycjonujące oraz wszelkie niemetalizowane otwory mechaniczne określone w projekcie. Elastyczne podłoże jest podparte sztywnymi materiałami podkładowymi (blachami aluminiowymi lub fenolowymi), co zapewnia dokładność wiercenia. Wiercenie laserowe można stosować w przypadku mikroprzelotek o średnicy poniżej 100 μm.
Krok 4: Laminowanie na sucho
Folia fotoczuła na sucho jest laminowana na oczyszczoną powierzchnię miedzianą za pomocą wałków nagrzewanych do temperatury 100–120°C. Odpowiednie parametry laminowania zapewniają całkowitą przyczepność, bez pęcherzyków powietrza i zmarszczek, które mogłyby powodować wady obrazowania.
Krok 5: Ekspozycja
Światło UV (zwykle o długości fali 350–450 nm) przenosi wzór obwodu z fotomaski na suchą warstwę ochronną. Skolimowane źródła światła i kontakt próżniowy zapewniają ostrość wzoru. Energia naświetlania jest skalibrowana w celu uzyskania pełnej fotopolimeryzacji bez nadmiernej ekspozycji, która degraduje drobne detale.
Krok 6: Rozwój
Naświetlone panele przechodzą przez roztwór wywoływacza (zwykle 0.8–1.2% węglanu sodu w temperaturze 28–32°C), który rozpuszcza i usuwa nienaświetloną suchą warstwę, odsłaniając obszary miedzi do wytrawienia. Czas wywoływania i ciśnienie natrysku są kontrolowane, aby uzyskać wyraźny wzór bez naruszania warstwy ochronnej polimeru.
Krok 7: Wytrawianie
Trawienie chemiczne usuwa odsłoniętą miedź za pomocą chlorku miedzi(II) (kwaśnego) lub amoniaku (zasadowego). Parametry procesu – stężenie trawiącego, temperatura (zwykle 48–52°C), ciśnienie natrysku i prędkość przenośnika – są precyzyjnie kontrolowane, aby uzyskać docelową szerokość ścieżek z minimalnym podcięciem.
Krok 8: Demontaż
Resztę suchej warstwy ochronnej usuwa się chemicznie przy użyciu 2–4% roztworu wodorotlenku sodu w temperaturze 45–55°C, odsłaniając czysty wzór obwodu miedzianego do dalszej obróbki.
Krok 9: Obróbka powierzchni (przed nałożeniem powłoki)
Powierzchnie miedzi są czyszczone i mikrotrawione w celu usunięcia utleniania i uzyskania kontrolowanej chropowatości powierzchni (zwykle 1.5–3.0 μm Ra), która sprzyja przyleganiu do warstwy wierzchniej. Ten etap ma kluczowe znaczenie dla długoterminowej niezawodności.
Krok 10: Przygotowanie i laminowanie warstwy wierzchniej
Materiał na warstwę wierzchnią jest precyzyjnie cięty (cięcie laserowe, wykrawanie lub frezowanie CNC) z otworami na pady, punkty testowe i lokalizacje komponentów zgodnie z projektem. Przygotowana warstwa wierzchnia jest precyzyjnie dopasowywana do obwodu za pomocą optycznych systemów rejestracji i laminowana w temperaturze (160–180°C) i pod ciśnieniem (15–25 kg/cm²) przez 30–60 minut.
Krok 11: Utwardzanie
Wygrzewanie po laminowaniu w temperaturze 150–170°C przez 1–2 godziny zapewnia całkowite utwardzenie kleju, maksymalizując siłę wiązania i długotrwałą niezawodność. Prawidłowe utwardzenie zapobiega rozwarstwianiu podczas kolejnych cykli termicznych.
Krok 12: Wykończenie powierzchni
Odsłonięte pady miedziane otrzymują ochronną powłokę powierzchniową:
- ENIG (bezprądowe zanurzanie w niklu i złocenie): 3–6 μm Ni + 0.05–0.15 μm Au — doskonała lutowalność, płaska powierzchnia, długi okres trwałości
- Puszka zanurzeniowa: 0.8–1.2 μm Sn — dobra lutowalność, niższy koszt, ograniczony okres trwałości
- Srebro immersyjne: 0.15–0.4 μm Ag — doskonała wydajność przy wysokiej częstotliwości
- OSP: Powłoka organiczna o grubości 0.2–0.5 μm — najniższy koszt, najkrótszy okres trwałości
Krok 13: Sitodruk
Oznaczenia komponentów, oznaczenia polaryzacji i identyfikacja są drukowane elastycznymi tuszami (zazwyczaj na bazie epoksydu), które wytrzymują zginanie bez pękania. Utwardzanie odbywa się w temperaturze 120–150°C przez 15–30 minut.
Krok 14: Profilowanie (singulacja)
Poszczególne obwody wycinane są z paneli produkcyjnych przy użyciu:
- Cięcie laserowe: Najwyższa precyzja (±50μm), minimalne naprężenia, preferowane w przypadku skomplikowanych konturów
- Wykrawanie matrycowe: Najszybszy w przypadku dużych wolumenów, wymaga inwestycji w narzędzia
- Frezowanie CNC: Elastyczny, nie wymaga narzędzi, umiarkowana prędkość
Krok 15: Testy elektryczne
100% obwodów jest poddawane testom ciągłości i izolacji za pomocą testerów typu „flying probe” lub dedykowanych urządzeń testowych. Przerwy, zwarcia i nieprawidłowe połączenia są identyfikowane przed wysyłką.
Krok 16: Ostateczna kontrola jakości
Kontrola wizualna i wymiarowa zgodnie z normami IPC-6013 i IPC-A-600 weryfikuje:
- Szerokość śladu, odstępy i definicja krawędzi
- Wyrównanie i przyczepność warstwy wierzchniej
- Jakość wykończenia powierzchni i pokrycie
- Ogólne tolerancje wymiarowe
- Brak wad (zadrapań, zanieczyszczeń, rozwarstwień)
Krok 17: Pakowanie
Zatwierdzone obwody są pakowane w antystatyczne torebki z pochłaniaczem wilgoci i kartami wskazującymi wilgotność, a następnie zamykane na czas transportu. Konstrukcja opakowania chroni elastyczne obwody przed uszkodzeniami mechanicznymi podczas transportu.
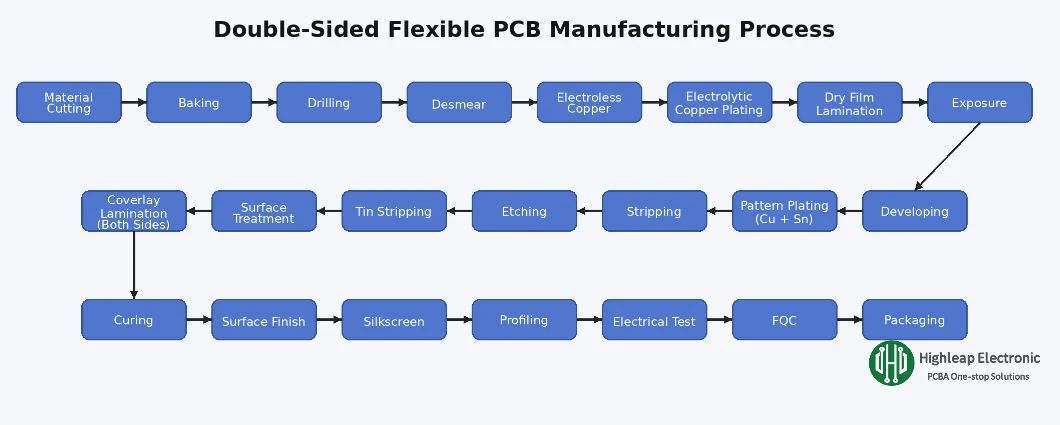
4. Proces produkcji dwustronnej, elastycznej płytki PCB
Dwustronna technologia FPC dodaje drugą warstwę miedzi i metalizowane otwory przelotowe (PTH), które łączą elektrycznie obie strony. Zwiększa to gęstość ścieżek, ale znacząco zmienia przebieg procesu – wiercenie i metalizacja muszą zostać wykonane przed naniesieniem obrazu na warstwę zewnętrzną.
4.1 Kompletny przebieg procesu
Cięcie materiału → Wypiekanie → Wiercenie → Odtłuszczanie → Miedź bezprądowa → Miedziowanie elektrolityczne → Laminowanie suchą warstwą → Naświetlanie → Wywoływanie → Galwanizacja wzoru (Cu + Sn) → Zdejmowanie powłoki → Trawienie → Zdejmowanie powłoki z cyny → Obróbka powierzchni → Laminowanie nawierzchniowe (obie strony) → Utwardzanie → Wykończenie powierzchni → Sitodruk → Profilowanie → Test elektryczny → FQC → Pakowanie
4.2 Kluczowe różnice w procesie w porównaniu z procesem jednostronnym
Wiercenie w celu wykonania PTH:
Dwustronna technologia FPC wymaga metalizowanych otworów przelotowych do elektrycznego połączenia dwóch warstw miedzi. Wiercenie odbywa się przez cały stos FCCL – górna miedź + klej + PI + klej + dolna miedź. Średnica otworu wynosi zazwyczaj 0.2–0.5 mm w standardowych zastosowaniach, a mikroprzelotki do 0.1 mm przy wierceniu laserowym.
Desmear:
Wiercenie powoduje osadzanie się żywicy na ściankach otworów, który należy usunąć przed nałożeniem powłoki. Chemiczne odtłuszczanie (nadmanganianem potasu) lub trawienie plazmowe odtłuszcza żywicę, odsłaniając czystą miedź i zapewniając niezawodne przyleganie powłoki. Ten etap jest krytyczny – niedostateczne odtłuszczanie powoduje powstawanie pustych przestrzeni w powłoce i słabe połączenie międzywarstwowe.
Osadzanie miedzi bezprądowe:
Cienka warstwa miedzi (zazwyczaj o grubości 0.3–0.8 μm) jest chemicznie osadzana na ściankach i powierzchniach otworów poprzez galwanizację autokatalityczną. Tworzy to początkową ścieżkę przewodzącą dla późniejszego galwanizowania elektrolitycznego. Proces bezprądowego osadzania miedzi obejmuje aktywację katalizatora (na bazie palladu), przyspieszenie i osadzanie miedzi.
Miedziowanie elektrolityczne:
Galwanizacja elektrolityczna pozwala uzyskać grubość miedzi zgodną z wymaganiami projektowymi – zazwyczaj 20–25 μm w otworach, co zapewnia odpowiednią niezawodność. Pionowe linie ciągłego galwanizowania (VCP) zapewniają równomierny rozkład prądu i stałą grubość galwanizacji na całym panelu.
Proces galwanizacji wzorcowej:
Po miedziowaniu nakładana jest sucha warstwa i obrazowana, aby naświetlić tylko obszary wzoru obwodu. Dodatkowa miedziowana warstwa zwiększa grubość ścieżek, a następnie nakładana jest cyna lub cynowo-ołowiowa warstwa ochronna, która służy jako warstwa ochronna. Po usunięciu suchej warstwy, trawienie usuwa niechcianą miedź, a cyna chroni wzór obwodu. Na koniec cyna jest usuwana, aby odsłonić gotowe ścieżki miedziane.
Dwustronna okładka:
Zarówno górna, jak i dolna powierzchnia wymagają laminowania warstwą ochronną, aby chronić obwody po obu stronach. Należy starannie kontrolować dopasowanie otworów w warstwie ochronnej do położenia padów po obu stronach.
5. Proces produkcji wielowarstwowych elastycznych płytek PCB
Wielowarstwowy FPC zawiera trzy lub więcej warstw przewodzących, co umożliwia większą gęstość ułożenia ścieżek i bardziej złożone projekty. Kluczowa różnica w procesie produkcji polega na tym, że warstwy wewnętrzne muszą być wytwarzane i kontrolowane oddzielnie przed laminowaniem, a wiercenie otworów przelotowych odbywa się po połączeniu warstw.
5.1 Kompletny przebieg procesu
Przetwarzanie warstwy wewnętrznej:
Cięcie materiału → Wypiekanie → Laminowanie na sucho → Naświetlanie → Wywoływanie → Trawienie → Usuwanie powłoki → Kontrola AOI → Obróbka powierzchni (tlenek brązowy)
Laminowanie:
Wyrównanie warstw → Layup → Laminowanie na gorąco → Utwardzanie po laminowaniu
Przetwarzanie warstwy zewnętrznej:
Wiercenie (PTH) → Odtłuszczanie → Miedź bezprądowa → Miedziowanie elektrolityczne → Obrazowanie warstwy zewnętrznej → Galwanizacja wzoru → Trawienie → Laminowanie nakładkowe → Wykończenie powierzchni → Sitodruk → Profilowanie → Test elektryczny → FQC → Pakowanie
5.2 Krytyczne kroki warstwy wewnętrznej
Obrazowanie i trawienie warstwy wewnętrznej:
Każda warstwa wewnętrzna jest przetwarzana podobnie jak w przypadku jednostronnego laminowania FPC: laminowanie na sucho, naświetlanie, wywoływanie, trawienie i usuwanie powłoki. Kluczową różnicą jest to, że warstwy wewnętrzne muszą być w 100% wolne od defektów przed laminowaniem – wszelkich pęknięć lub zwarć ukrytych wewnątrz laminowanego stosu nie da się naprawić.
Inspekcja AOI:
Automatyczna inspekcja optyczna skanuje każdą wewnętrzną warstwę w celu wykrycia przerw, zwarć, przekroczeń szerokości ścieżek i innych defektów przed laminowaniem. Wadliwe panele są odrzucane na tym etapie, aby uniknąć marnowania materiałów i czasu obróbki na płytkach nienadających się do odzysku.
Obróbka powierzchni (tlenek brązowy/czarny):
Wewnętrzne warstwy miedzi poddawane są procesowi utleniania, tworząc mikroskopijnie chropowatą, utlenioną powierzchnię miedzi, która sprzyja przyczepności z klejem bondply. Ten etap jest krytyczny – nieodpowiednie utlenianie prowadzi do rozwarstwienia pod wpływem naprężeń termicznych lub podczas cykli zginania.
5.3 Proces laminowania
Wyrównanie warstw:
Warstwy wewnętrzne, warstwy klejące (bondply) i zewnętrzne folie miedziane są precyzyjnie wyrównywane za pomocą pinów rejestrujących lub optycznych systemów wyrównywania. Typowa tolerancja wyrównywania wynosi ±75 μm lub mniej – brak wyrównania powoduje zwarcia między warstwami lub zerwanie połączeń z przelotkami.
Layup i prasowanie na gorąco:
Ułożony stos jest umieszczany w prasie laminującej i łączony w kontrolowanych warunkach temperatury (zwykle 180–200°C), ciśnienia (15–25 kg/cm²) i czasu. Klej bondply rozpływa się, wypełnia szczeliny i utwardza, tworząc jednolitą, wielowarstwową strukturę.
Obróbka po laminowaniu:
Po laminowaniu wierci się otwory przelotowe, aby połączyć wszystkie warstwy. Dalszy proces przebiega zgodnie z dwustronnym przepływem FPC: odtłuszczanie, miedziowanie bezprądowe, galwanizacja elektrolityczna, nanoszenie obrazu na warstwę zewnętrzną i pozostałe etapy, aż do testu końcowego.
5.4 Laminowanie sekwencyjne dla złożonych struktur
W przypadku projektów wielowarstwowych wymagających ślepych lub zakopanych przelotek, konieczne jest laminowanie sekwencyjne:
- Zakopane przelotki: Połącz tylko warstwy wewnętrzne – wykonane i wywiercone przed ostatecznym laminowaniem
- Ślepe przelotki: Połącz warstwę zewnętrzną z warstwą wewnętrzną — wywierć otwór po laminowaniu, stosując wiercenie o kontrolowanej głębokości lub laserowe
Każdy kolejny cykl laminowania zwiększa koszty i wydłuża czas realizacji, ale umożliwia uzyskanie połączeń o większej gęstości, co nie jest możliwe w przypadku standardowej konstrukcji przewlekanej.
6. Kontrola jakości i standardy branżowe
Produkcja elastycznych płytek PCB wymaga systematycznej kontroli jakości, ponieważ cienkie, elastyczne materiały są bardziej wrażliwe na zmiany procesu niż płytki sztywne. Liczne bramki kontrolne w całym procesie produkcyjnym wychwytują wady, zanim staną się kosztowne.
6.1 Kluczowe punkty kontroli
| Etap procesu | Metoda kontroli | Wykryto wady |
|---|---|---|
| Materiał przychodzący | Wizualny pomiar grubości | Wady materiałowe, błędna specyfikacja |
| Post-etch (wewnętrzny/zewnętrzny) | AOI | Otwarcia, zwarcia, naruszenia szerokości śladu |
| Po laminowaniu | Zdjęcie rentgenowskie, przekrój (próbka) | Nieprawidłowe dopasowanie warstw, pustki, rozwarstwienie |
| Po platerowaniu | Pomiar grubości, przekrój poprzeczny | Niedostateczne poszycie, puste przestrzenie w otworach |
| Po coverlayu | Badanie wizualne wytrzymałości na odrywanie (próbka) | Niewspółosiowość, pęcherzyki, niewystarczająca przyczepność |
| koniec | Test elektryczny, kontrola wizualna | Otwory, zwarcia, wady kosmetyczne |
6.2 Obowiązujące normy IPC
- IPC-6013: Specyfikacja kwalifikacji i wydajności dla elastycznych/sztywno-elastycznych płytek drukowanych — definiuje klasy 1, 2 i 3 wraz ze wzrastającymi wymaganiami dotyczącymi niezawodności
- IPC-2223: Standard projektowania przekrojowego dla elastycznych płytek drukowanych — wytyczne projektowe obejmujące promień gięcia, prowadzenie ścieżek i dobór materiałów
- IPC-A-600: Dopuszczalność płytek drukowanych — kryteria kontroli wizualnej wszystkich typów płytek drukowanych, w tym elastycznych
- IPC-4202/4203/4204: Specyfikacje materiałowe dla elastycznych materiałów bazowych, warstw wierzchnich i FCCL
- IPC-TM-650: Metody badań w zakresie wymagań dotyczących elastyczności, w tym badania zginania i przyczepności
6.3 Wybór klasy IPC
| Klasa IPC | Zastosowanie | Typowe zastosowanie |
|---|---|---|
| Klasa 1 | Ogólne produkty elektroniczne | Urządzenia konsumenckie, zabawki, podstawowa elektronika |
| Klasa 2 | Dedykowana elektronika serwisowa | Sprzęt przemysłowy, telekomunikacja, motoryzacja |
| Klasa 3 | Elektronika o wysokiej niezawodności | Implanty medyczne, lotnictwo i wojsko |
7. Zagadnienia projektowe dotyczące możliwości produkcji
Decyzje projektowe podejmowane na wczesnym etapie procesu rozwoju bezpośrednio wpływają na wydajność, koszty i niezawodność produkcji. Przestrzeganie wytycznych DFM pomaga uniknąć kosztownych przeróbek i opóźnień w produkcji.
7.1 Wytyczne dotyczące promienia gięcia
Zgodnie z normą IPC-2223 minimalny promień gięcia zależy od rodzaju zastosowania:
- Dynamiczne zginanie (wielokrotne zginanie): Minimalny promień gięcia ≥10× całkowita grubość płyty
- Giętkość statyczna (wygięcie w celu instalacji): Minimalny promień gięcia ≥6× całkowita grubość płyty
W przypadku jednostronnego FPC o grubości 0.15 mm oznacza to minimalny promień 1.5 mm w przypadku zastosowań dynamicznych lub 0.9 mm w przypadku instalacji statycznej.
7.2 Śledzenie tras w obszarach elastycznych
- Jeśli to możliwe, prowadź trasy prostopadle do osi gięcia
- Używaj zakrzywionych śladów — unikaj kątów 90° w strefach zgięcia
- Nie umieszczaj przelotek, padów ani otworów metalizowanych w miejscach zagięć
- Ślady przesunięcia po przeciwnych stronach dwustronnego zgięcia (efekt belki dwuteowej) w celu zmniejszenia koncentracji naprężeń
- W celu zwiększenia elastyczności w obszarach elastycznych należy stosować zakreskowane wielokąty zamiast pełnych wylewek miedzianych
7.3 Wybór ciężaru miedzi
Cieńsza miedź poprawia elastyczność, ale zmniejsza obciążalność prądową. Należy zrównoważyć te czynniki:
- 12μm (⅓ uncji): Maksymalna elastyczność, cienkie ślady, niski prąd
- 18μm (½ uncji): Dobra elastyczność, umiarkowany prąd — najczęstszy wybór
- 35μm (1 uncje): Standardowa wydajność prądowa, zmniejszona elastyczność
- 70μm (2 uncje): Duży prąd, ograniczona elastyczność — zwykle stosowany tylko w sztywnych obszarach
7.4 Zastosowanie usztywniacza
Usztywniacze zapewniają wsparcie mechaniczne przy montażu komponentów lub wkładaniu złączy w wyznaczonych miejscach:
- FR-4: Ekonomiczne, powszechnie stosowane w obszarach złączy ZIF – grubość 0.2–1.6 mm
- Poliimid: Cieńsze profile, lepsze dopasowanie termiczne — grubość 0.075–0.225 mm
- Stal nierdzewna: Ekranowanie EMI + usztywnienie w połączeniu — grubość 0.1–0.3 mm
- Aluminium: Rozpraszanie ciepła + usztywnienie — grubość 0.5–2.0 mm
8. Elastyczne usługi produkcji PCB firmy Highleap
Firma Highleap Electronics zapewnia kompleksową i elastyczną produkcję płytek PCB, od prototypu po produkcję seryjną, z kontrolą procesu zapewniającą spójną jakość dla wszystkich typów FPC.
- Zakres możliwości: Jednostronne, dwustronne i wielowarstwowe FPC do 10 warstw; konstrukcja sztywno-giętka do zastosowań łączonych
- Możliwość tworzenia cienkich linii: Minimalna odległość śladu/przestrzeni 50μm/50μm dla projektów o dużej gęstości
- Opcje materiałów: Poliimid (standardowy i wysokowydajny), LCP do zastosowań RF, klejący i bezklejowy FCCL
- Opcje wykończenia powierzchni: ENIG, cyna immersyjna, srebro immersyjne, OSP zgodnie z wymaganiami aplikacji
- Mocowanie usztywniające: FR-4, PI, stal nierdzewna, aluminium z precyzyjnym umiejscowieniem
- Integracja zespołów: Pod Klucz Montaż FPC w tym montaż SMT i testowanie funkcjonalne
8.1 Co należy uwzględnić w zapytaniu ofertowym
Aby otrzymać szybką i dokładną wycenę, podaj:
- Pliki Gerber (format RS-274X) lub dane ODB++
- Rysunek wykonawczy z wymiarami, tolerancjami i układem warstw
- Specyfikacja materiału (typ PI, gramatura miedzi, klej/bezklejowość)
- Wymagania dotyczące wykończenia powierzchni
- Szczegóły usztywnienia, jeśli wymagane (materiał, grubość, lokalizacja)
- Ilość (szacunki prototypów i wielkości produkcji)
- Wymagania dotyczące klasy IPC (klasa 1, 2 lub 3)
- Jakiekolwiek specjalne wymagania dotyczące testów lub dokumentacji
Nasz zespół inżynierów przegląda przesłane materiały i odpowiada, podając cenę, czas realizacji i zalecenia dotyczące DFM, aby zapewnić realizację Twojego projektu.
Sabrina ma ponad 18 lat doświadczenia w branży PCB, z bogatym doświadczeniem w inżynierii CAM i analizie plików PCB. Wspiera projekty PCB od prototypu do produkcji seryjnej, koncentrując się na możliwościach produkcyjnych i niezawodności procesu.
Jej praca pomaga zespołom inżynierskim ograniczać ryzyko produkcyjne i osiągać stabilne, wysokiej jakości wyniki produkcji płytek PCB.

Polecamy Wiadomości

Montaż PCB elektroniki przemysłowej
Montaż płytek PCB elektroniki przemysłowej obejmuje...

Zespół PCB elektroniki użytkowej
Highleap Electronics dostarcza płytki PCB do elektroniki użytkowej...

Montaż PCB z programowaniem oprogramowania układowego
Highleap Electronics dostarcza płytki PCB z oprogramowaniem układowym...
Producent 24-warstwowych płytek PCB w Chinach
Jak uzyskać wycenę płytek PCB Przeprowadźmy analizę DFM/DFA dla...
Jak uzyskać wycenę płytek PCB
Wykonamy dla Ciebie analizę DFM/DFA i prześlemy Ci raport.
Możesz bezpiecznie przesyłać pliki za pośrednictwem naszej strony internetowej.
Aby przedstawić Państwu ofertę, potrzebujemy następujących informacji:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę
Oprócz produkcji PCB oferujemy kompleksowy zakres usług elektronicznych, w tym projektowanie PCB, PCBA (Printed Circuit Board Assembly) i rozwiązania pod klucz. Niezależnie od tego, czy potrzebujesz pomocy w prototypowaniu, weryfikacji projektu, pozyskiwaniu komponentów czy masowej produkcji, zapewniamy kompleksowe wsparcie, aby zagwarantować sukces Twojego projektu. W przypadku usług PCBA, prosimy o dostarczenie BOM (listy materiałów) i wszelkich szczegółowych instrukcji montażu. Oferujemy również analizę DFM/DFA w celu optymalizacji projektów pod kątem możliwości produkcji i montażu, zapewniając płynny proces produkcji.