Lutowanie na gorącej płycie: proces, ograniczenia i porównanie lutowania rozpływowego
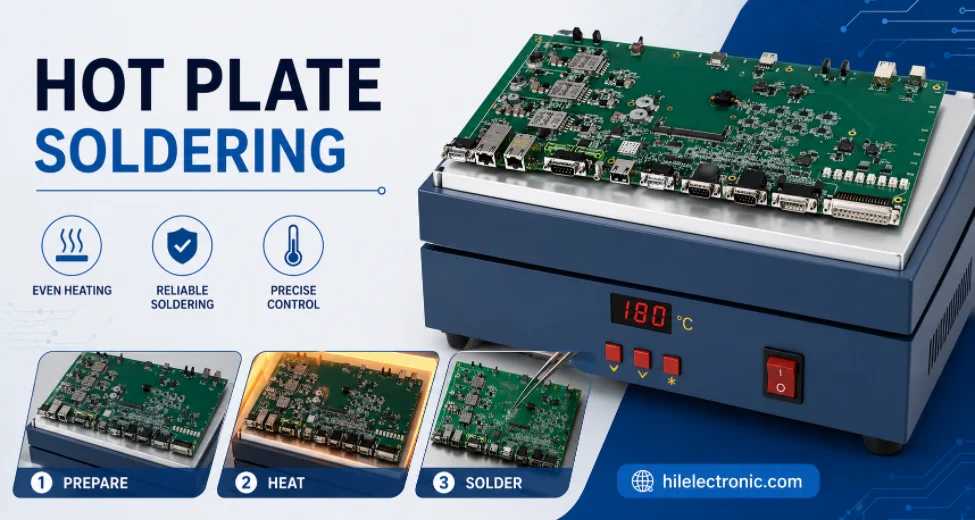
Rysunek 1. Obraz lutowania na płycie grzewczej w procesie produkcji i montażu płytek PCB firmy Highleap Electronics.
Lutowanie na gorącej płycie to popularna metoda lutowania rozpływowego płytek drukowanych montowanych powierzchniowo na stole warsztatowym: nakłada się pastę lutowniczą, umieszcza elementy i podgrzewa płytkę od dołu na płycie o kontrolowanej temperaturze, aż do stopienia i uformowania połączeń. Jest to tania metoda, szybka w przypadku jednej lub dwóch płytek i idealna do prototypowania — ale ma realne ograniczenia, które czynią ją nieodpowiednim narzędziem do produkcji. Ten poradnik wyjaśnia, czym jest lutowanie na gorącej płycie, jak je prawidłowo wykonać, czym różni się od pieca rozpływowego i kiedy należy przejść ze stołu warsztatowego na linię produkcyjną w Highleap Electronics.
1. Czym jest lutowanie na gorącej płycie?
Lutowanie na gorącej płycie to metoda lutowania rozpływowego, która polega na nagrzewaniu płytki PCB od dołu na płaskiej płycie o kontrolowanej temperaturze, aż pasta lutownicza się roztopi i utworzy wszystkie połączenia jednocześnie. Odwzorowuje ona proces lutowania rozpływowego w piecu – pasta topi się, topnik aktywuje się, a napięcie powierzchniowe dopasowuje elementy do siebie – ale ciepło jest dostarczane przez przewodzenie przez spód płytki, a nie przez gorące powietrze w komorze.
To narzędzie stacjonarne, popularne wśród twórców, laboratoriów i prototypowni, ponieważ dobrze kontrolowana płyta grzewcza jest niedroga i nagrzewa się w ciągu kilku minut. Mechanizm jest taki sam, jak w przypadku każdego procesu lutowania rozpływowego , więc stosuje się tę samą pastę i te same ogólne docelowe temperatury. Problem, o którym mowa poniżej, polega na tym, że nagrzewanie z jednej strony działa dobrze tylko w przypadku niektórych typów płytek i jest zasadniczo trudne do skalowania.
2. Jak lutować płytkę PCB na płycie grzewczej (krok po kroku)
Aby lutować na gorącej płycie, nałóż pastę lutowniczą na pady, umieść elementy w wilgotnej paście, umieść płytkę na płycie i stopniowo podgrzewaj, mocz i lutuj, aż spoiny będą widocznie wilgotne, a następnie schłódź. Przestrzeganie profilu temperatury, a nie tylko intensywne podgrzewanie, zapewnia czyste spoiny i chroni elementy. Metoda:
- Nałóż pastę. Użyj szablonu, aby uzyskać równomierne i powtarzalne nakładanie pasty, lub strzykawki do kilku połączeń; zbyt duża ilość pasty jest najczęstszą przyczyną powstawania mostków.
- Umieść komponenty do mokrej, lepkiej pasty, która utrzymuje je aż do momentu ponownego rozpływu.
- Przejedź przez profil. Rozgrzej i namocz, aby równomiernie ogrzać całą płytkę i części, a następnie podgrzej powierzchnię powyżej temperatury topnienia stopu, aby połączenia się roztopiły — obserwuj, aż pasta stanie się błyszcząca, a części się osadzą.
- Delikatnie ostudzić i sprawdź pod powiększeniem, czy nie ma zwilżenia i mostków.
Ważne są dwie uwagi. Po pierwsze, lutowanie na płycie grzewczej nagrzewa tylko dolną stronę, dlatego jest przeznaczone do montażu jednostronnego — obrócenie płytki, aby wykonać lutowanie na drugiej stronie, grozi ponownym roztopieniem elementów na pierwszej stronie. Po drugie, płyta kuchenna nie zastępuje płyty z kontrolowaną temperaturą; niekontrolowane nagrzewanie przekracza profil i uszkadza komponenty. Jeśli chodzi o pastę, ogólne zasady doboru i postępowania z pastą są takie same jak w przypadku każdej linii, a szybkie zapoznanie się z procesami lutowania bezołowiowego pomaga w dopasowaniu pasty do profilu.
3. Płyta grzewcza czy piec rozpływowy: którego lepiej użyć?
Użyj płyty grzewczej do prototypów jednostronnych i pojedynczych płytek, a pieca reflow do płytek dwustronnych, aby uzyskać powtarzalną jakość i dowolną objętość. Podstawową różnicą jest sposób dostarczania i kontrolowania ciepła: płyta grzewcza przewodzi ciepło przez spód płytki, podczas gdy piec reflow otacza całą płytkę kontrolowanym profilem gorącego powietrza, który równomiernie nagrzewa obie strony i każdy element.
| Gorący talerz | Piec rozpływowy | |
|---|---|---|
| Ogrzewanie | Przewodzenie od dołu, z jednej strony | Gorące powietrze dookoła, z obu stron |
| Najlepszy dla | Prototypy jednostronne, pojedyncze egzemplarze | Tablice dwustronne, produkcja |
| Kontrola profilu | Podstawowy, zależny od powierzchni | Precyzyjne, powtarzalne strefy |
| Wydajność | Jedna deska na raz | Ciągła, duża objętość |
Dla producenta weryfikującego układ, płyta grzewcza jest idealna. W momencie, gdy potrzebujesz spójnych, udokumentowanych połączeń na wielu płytkach, z obustronnym wypełnieniem, lub elementów fine-pitch i BGA wymagających precyzyjnego profilu, piec rozpływowy jest odpowiednim narzędziem — a różnica między tymi dwiema metodami stanowi również użyteczny punkt odniesienia dla lutowania rozpływowego i falowego w skali produkcyjnej.
4. Kiedy płyta grzewcza to złe narzędzie
Płyta grzewcza to nieodpowiednie narzędzie do płytek dwustronnych, układów BGA i elementów z zaciskami od spodu, dużych lub grubych płytek i wszystkiego, co wymaga powtarzalnej, udokumentowanej jakości. Każde ograniczenie ma tę samą przyczynę — ciepło dostaje się z jednej strony i trudno je precyzyjnie kontrolować:
- Montaż dwustronny — ogrzewanie od dołu powoduje ponowne roztopienie dolnej strony, więc nie można czysto ogrzać obu stron.
- BGA i złącza ukryte — wymagają one równomiernego, profilowanego reflow i kontroli rentgenowskiej, czego nie może zapewnić płyta grzewcza.
- Duże lub grube deski — podgrzewają się nierównomiernie na talerzu, przez co rogi pozostają zimne, a środki przegotowane.
- Powtarzalna jakość — niezawodność produkcji zależy od kontrolowanego, udokumentowanego profilu dla każdej płyty, a nie od oceny sędziowskiej.
Przekroczenie tych granic to moment, w którym nawyki związane z prototypowaniem przeradzają się w problemy z wydajnością, tak jak wiele problemów z wykonalnością pojawia się dopiero, gdy projekt opuszcza warsztat. Rozwiązaniem nie jest większa płyta grzewcza, ale właściwy proces.

Rysunek 2. Przed wyceną i produkcją należy sprawdzić szczegóły produkcyjne dotyczące lutowania na płycie grzewczej.
5. Profil temperatury reflow: część pomijana przez początkujących
Profil lutowania rozpływowego składa się z czterech etapów – podgrzewania wstępnego, moczenia, lutowania rozpływowego i chłodzenia – a jego wykonanie oddziela czyste spoiny od uszkodzonych, niezależnie od tego, czy lutowanie odbywa się na płycie grzewczej, czy w piecu. Najczęstszym błędem początkującego jest pominięcie profilu i po prostu ustawienie maksymalnej temperatury, co powoduje szok termiczny elementów, spala topnik, zanim zdąży on zadziałać, i powoduje powstawanie zimnych lub popękanych spoin. Każdy etap ma swoje przeznaczenie:
- Rozgrzej zwiększa temperaturę płyty w kontrolowanym tempie (zwykle kilka stopni na sekundę), aby złagodzić szok termiczny i rozpocząć aktywację strumienia.
- Moczyć utrzymuje stałą temperaturę pośrednią, tak aby cała płytka i wszystkie elementy osiągnęły jednolitą temperaturę, a topnik dokładnie czyści powierzchnie przed stopieniem.
- Przepływ podgrzewa złącza powyżej temperatury topnienia stopu — w przypadku popularnych past bezołowiowych wynosi ona około 217–227°C — na krótki czas, tak aby lut się zestalił i zwilżył, a następnie opadł.
- Chłodzenie obniża płytę w kontrolowanym tempie, tworząc mocną strukturę słojów, nie powodując szoku termicznego części.
Na płycie grzewczej można to przybliżyć, zwiększając kąt nachylenia płyty i obserwując płytkę, co sprawdza się w przypadku prostych płytek jednostronnych, ale jest z natury niedokładne. W piecu reflow produkcyjnym każdy etap jest przechowywany w oddzielnych strefach grzania, dzięki czemu zarówno duże, jak i małe elementy osiągają odpowiednią temperaturę – powtarzalność, której nie można osiągnąć na stole reflow, i powód, dla którego ta sama pasta zachowuje się tak różnie na linii produkcyjnej. Dopasowanie pasty do profilu zaczyna się od stopu, dlatego warto przyjrzeć się zachowaniu lutu bezołowiowego podczas topienia, zanim ustawisz temperatury.
6. Kiedy przejść z gorącej płyty do reflow produkcyjnego
Przejdź z gorącej płyty na proces produkcyjny, gdy potrzebujesz więcej niż kilku płytek, obustronnie obsadzonych, elementów BGA lub fine pitch albo sprawdzonych, powtarzalnych połączeń. To punkt, w którym reflow stołowy przestaje oszczędzać czas i zaczyna kosztować wydajność, a profesjonalna linia produkcyjna się zwraca.
Highleap przenosi projekt z etapu prototypu do niezawodnej produkcji seryjnej poprzez montaż płytek SMT PCB z profilowanym reflowem, AOI i prześwietlaniem rentgenowskim ukrytych połączeń – dzięki czemu połączenia, które wybrałeś na gorąco, są teraz wykonane zgodnie z kontrolowanym profilem i zweryfikowane. Wcześniejsze sprawdzenie projektu poprzez prototyp PCB zapewnia płynne przejście. Prosząc o wycenę, podaj, czy płytka jest jedno- czy dwustronna, z najmniejszym rastrem lub z BGA, oraz ilość, którą chcesz uzyskać, aby zastosować odpowiedni proces.
7. Najczęściej zadawane pytania dotyczące lutowania na płycie grzewczej
Czy można użyć kuchennej płyty grzewczej lub patelni do lutowania płytki PCB?
Jest to ryzykowne i niezalecane. Płyta kuchenna nie ma precyzyjnej regulacji temperatury, przez co przekracza ona zadany profil i uszkadza podzespoły, a płyty grzewcze są nierówne. Specjalnie zaprojektowana, kontrolowana płyta grzewcza do lutowania jest niedroga i znacznie bezpieczniejsza.
Jaką temperaturę należy ustawić na płycie grzewczej podczas lutowania?
Płyta musi doprowadzić spoiny do temperatury powyżej temperatury topnienia lutu – około 217–227°C w przypadku zwykłej pasty bezołowiowej – ale temperatura jest zwiększana poprzez podgrzewanie i wygrzewanie, a nie poprzez utrwalanie tego punktu na zimno. Powierzchnia płyty często osiąga nieco wyższą temperaturę niż docelowa temperatura spoiny.
Czy można lutować rozpływowo układy BGA na płycie grzewczej?
Niezawodnie. Układy BGA wymagają równomiernego nagrzewania od góry i od dołu oraz kontroli rentgenowskiej w celu weryfikacji ukrytych połączeń kulowych, czego nie zapewnia dolna płyta grzewcza. Prace nad układami BGA powinny być wykonywane w piecu reflow lub na odpowiednim stanowisku naprawczym.
Czy potrzebujesz pasty lutowniczej do lutowania na płycie grzewczej?
Tak — lutowanie rozpływowe na płycie grzewczej topi wstępnie nałożoną pastę lutowniczą, więc pasta (najlepiej nadrukowana za pomocą szablonu) jest niezbędna. Nie można lutować rozpływowo na płycie grzewczej drutem lutowniczym przeznaczonym do lutowania pojedynczych połączeń lutowniczych.
Czy płyta grzewcza może usuwać lub przerabiać elementy montowane powierzchniowo?
Tak, jeśli chodzi o spód płytki — podgrzewanie płytki powoduje ponowne lutowanie połączeń, dzięki czemu można zdjąć elementy, co jest przydatne przy odzyskiwaniu lub przerabianiu elementów SMD. Jest to mniej kontrolowane niż lutowanie gorącym powietrzem, jeśli chodzi o usuwanie jednego elementu spośród wielu.
Dlaczego złącza moich płyt grzejnych są matowe lub nie topią się równomiernie?
Zazwyczaj nierównomierny kontakt płyt, zbyt duża lub gruba płyta w stosunku do płyty lub niewystarczająca temperatura. Płaska płyta w pełnym kontakcie, płyta o odpowiednim rozmiarze i odpowiednie namoczenie, zapewniające równomierne rozprowadzanie ciepła, poprawiają rezultaty.

Polecamy Wiadomości
Produkcja płytek PCB filtrów TMM4
Produkcja płytek PCB filtrów TMM4 jest kontrolowana przez...
Produkcja płytek PCB TMM3 dla modułów RF
Produkcja płytek PCB metodą TMM3 jest najbardziej przydatna, gdy moduł RF...
Produkcja płytek PCB TMM6
Produkcja TMM6 to strona kontroli procesu dla średniej wielkości...
Produkcja płytek PCB TMM10 do kompaktowych projektów RF
Spis treściJak TMM10 zmniejsza struktury RFTMM10 kontra...
Jak uzyskać wycenę płytek PCB
Przeprowadzimy dla Ciebie analizę DFM/DFA i prześlemy raport. Możesz bezpiecznie przesłać pliki za pośrednictwem naszej strony internetowej. Aby przygotować wycenę, potrzebujemy następujących informacji:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę
W przypadku usług PCBA prosimy o dostarczenie BOM (listy materiałów) i wszelkich szczegółowych instrukcji montażu. Oferujemy również analizę DFM/DFA w celu optymalizacji projektów pod kątem możliwości produkcji i montażu, zapewniając płynny proces produkcji.