
Jak testować płytkę drukowaną: metody PCB i PCBA

Płytka drukowana, która przestała działać, może mieć uszkodzony element, uszkodzone złącze lutownicze, przerwaną ścieżkę, zwartą szynę zasilania lub błąd logiczny w podsystemie cyfrowym. Prawidłowe testowanie płytki drukowanej wymaga znajomości odpowiedniego przyrządu na każdym etapie, wartości, na które należy zwrócić uwagę, oraz ich wpływu na to, która część płytki uległa awarii. Niniejszy przewodnik przeprowadzi Cię przez każdy etap testowania PCB – od pierwszej inspekcji wizualnej po weryfikację działania – wraz ze szczegółowymi procedurami, oczekiwanymi odczytami i punktami decyzyjnymi na każdym etapie.
Testowanie płytek drukowanych — krótki przewodnik
- Etap 1 — Kontrola wizualna: Przypalenia, pęknięcia, oderwane pady, mostki lutownicze, spuchnięte kondensatory — nie potrzeba żadnych narzędzi, wykrywa 30–40% usterek
- Etap 2 — Weryfikacja szyny zasilającej: Pomiar napięcia stałego multimetrem zgodnie ze specyfikacją projektową; sprawdź przed podłączeniem zasilania do nieznanych płytek
- Etap 3 — Testowanie ciągłości: Tryb ciągłości multimetru; weryfikacja integralności ścieżek, sprawdzenie podejrzewanych przerw w obwodach i połączeń lutowanych
- Etap 4 — Testowanie na poziomie komponentów: Rezystancja, napięcie przewodzenia diody, ESR kondensatora — identyfikuj uszkodzone poszczególne elementy w obwodzie lub poza nim
- Etap 5 — Testowanie integralności sygnału: Oscyloskop; weryfikacja sygnałów zegara, przebiegów magistrali komunikacyjnej i tętnień zasilania
- Etap 6 — Testowanie funkcjonalne: Zastosuj dane wejściowe, zweryfikuj dane wyjściowe; potwierdź, że płyta wykonuje swoją zamierzoną funkcję od początku do końca
Potrzebujesz zbudowania i przetestowania płytki PCB? Uzyskaj wycenę →
Ta strona to ogólne centrum testowania. W przypadku kontroli niskonakładowych lub bezuchwytowych należy stosować testowanie metodą „latającej sondy” ; w przypadku płytek zmontowanych należy połączyć plan testowy z testowaniem funkcjonalnym PCBA ; w celu zapewnienia ciągłości i izolacji płytki bez obudowy należy stosować testowanie elektryczne PCB.
Spis treści
- Narzędzia potrzebne do testowania płytek drukowanych
- Etap 1: Kontrola wizualna — na co zwrócić uwagę i gdzie
- Etap 2: Testowanie szyny zasilającej za pomocą multimetru
- Etap 3: Testowanie ciągłości — śledzenie otwartych obwodów i uszkodzonych połączeń
- Etap 4: Testowanie na poziomie komponentów (rezystory, kondensatory, diody, tranzystory)
- Etap 5: Testowanie integralności sygnału za pomocą oscyloskopu
- Etap 6: Testowanie funkcjonalne i weryfikacja wyników
- Najczęstsze rodzaje awarii PCB i jak je zidentyfikować
- Jak profesjonalne fabryki PCB testują płytki drukowane
- Najczęściej zadawane pytania
Narzędzia potrzebne do testowania płytek drukowanych
Różne etapy testowania płytek drukowanych wymagają różnych przyrządów. Użycie odpowiedniego narzędzia na każdym etapie nie jest kwestią preferencji — każdy przyrząd mierzy coś innego, a żadne pojedyncze narzędzie nie obejmuje wszystkich rodzajów awarii.
Multimetr cyfrowy (DMM)
Niezbędny przyrząd do testowania płytek drukowanych. Dobry multimetr cyfrowy mierzy napięcie stałe i przemienne, prąd stały i przemienny, rezystancję, ciągłość obwodu (z sygnałem dźwiękowym), napięcie przewodzenia diody, a często także pojemność i częstotliwość. Do testowania płytek drukowanych minimalne parametry to: dokładność pomiaru napięcia stałego 0.5% lub lepsza; tryb ciągłości obwodu z sygnałem dźwiękowym poniżej 200 ms (wolno reagujące multimetry nie wykrywają usterek); oraz wejście prądowe zabezpieczone do co najmniej 200 mA z oddzielnym bezpiecznikiem do pomiarów w zakresie amperomierza. Pomiar rzeczywistej wartości skutecznej (TRMS) ma znaczenie podczas pomiaru sygnałów przemiennych w zasilaczach impulsowych, gdzie przebieg nie jest sinusoidalny.
Oscyloskop
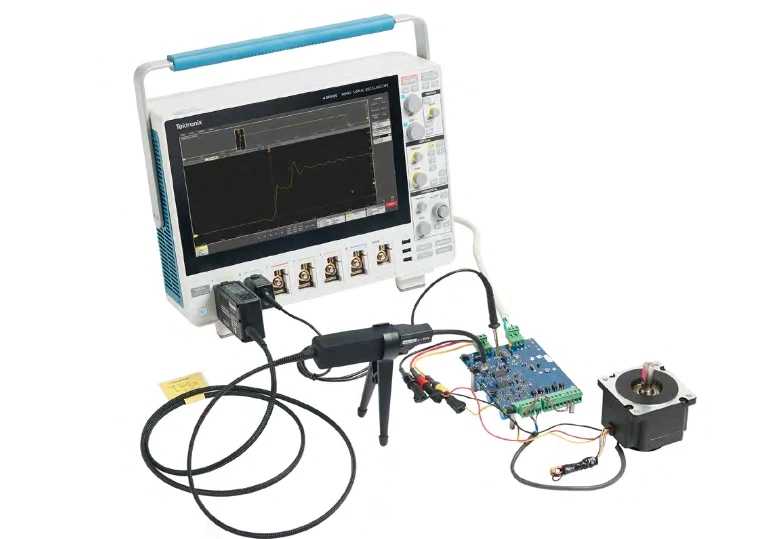
Oscyloskop wyświetla napięcie w funkcji czasu, co czyni go odpowiednim narzędziem do każdego testu, w którym kształt przebiegu, jego synchronizacja lub częstotliwość mają znaczenie. Do testowania płytek drukowanych, dwukanałowy oscyloskop cyfrowy o szerokości pasma co najmniej 100 MHz obejmuje większość wbudowanych układów elektronicznych i testowanie zasilaczy. Szerokość pasma musi być co najmniej 5-krotnie większa od najwyższej częstotliwości sygnału, której dokładnego odczytu można oczekiwać. W przypadku cyfrowych magistrali komunikacyjnych (SPI, I2C, UART, CAN) oscyloskop 4-kanałowy z dekodowaniem protokołów jest znacznie bardziej przydatny niż model 2-kanałowy. Oscyloskop 20 MHz nadaje się jedynie do pomiaru tętnień zasilania i sygnałów o niskiej częstotliwości — nie będzie on poprawnie rejestrował oscylacji i przesterowań na szybkich zboczach sygnału cyfrowego.
Miernik LCR lub tester komponentów
Dedykowany miernik LCR (indukcyjność-pojemność-rezystancja) mierzy wartości komponentów dokładniej niż multimetr, szczególnie w przypadku kondensatorów, w których ESR (równoważna rezystancja szeregowa) jest często bardziej użyteczna diagnostycznie niż wartość pojemności. Wysoki ESR to najczęstsza przyczyna awarii kondensatorów elektrolitycznych i nie zostanie wykryta wyłącznie za pomocą pomiaru pojemności.
Zasilacz prądu stałego z ograniczeniem prądu
Podczas pierwszego testowania naprawionej lub podejrzanej płytki, zasilanie jej z zasilacza warsztatowego o ograniczonym prądzie zamiast z fabrycznego źródła zasilania pozwala na ustawienie limitu prądu tuż powyżej oczekiwanego prądu spoczynkowego. W przypadku wystąpienia zwarcia, zasilacz ograniczy i wyświetli prąd zwarciowy, zamiast pozwolić, aby zwarcie przegrzało podzespoły.
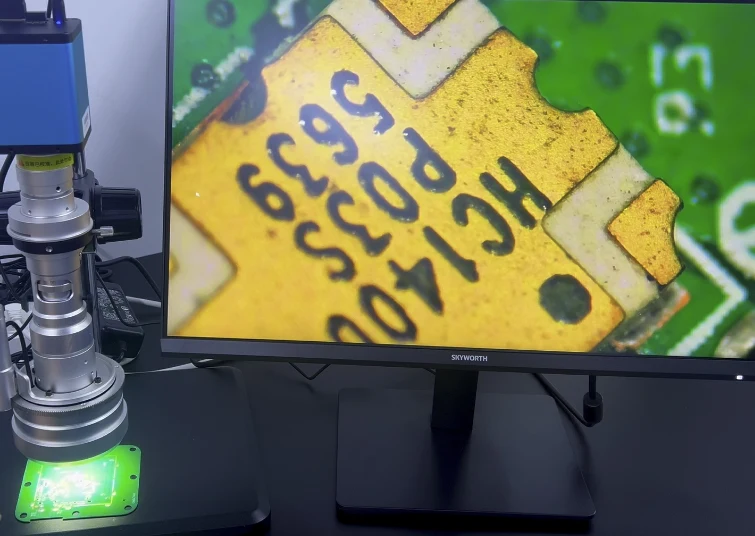
Mikroskop inspekcyjny lub mikroskop cyfrowy
Połączenia lutownicze SMD o drobnym skoku, elementy pasywne 0402 i mniejsze oraz kontrola kulek lutowniczych BGA wymagają powiększenia, którego nie zapewni ręczna lupa. Mikroskop cyfrowy z wyświetlaczem ekranowym pozwala na inspekcję, mając jednocześnie wolne obie ręce.
Instrumenty uzupełniające
Analizator logiczny: rejestruje i dekoduje sygnały cyfrowe na wielu kanałach jednocześnie – znacznie bardziej przydatny niż oscyloskop do debugowania komunikacji SPI, I2C, UART, USB lub CAN, gdzie wymagany jest odczyt rzeczywistej zawartości danych. Generator funkcji: stosuje sygnały testowe do określonych węzłów, umożliwiając scharakteryzowanie odpowiedzi filtra, wzmocnienia wzmacniacza lub integralności ścieżki sygnału. Kamera termowizyjna lub telefon z kamerą termowizyjną: identyfikuje przegrzewające się komponenty, które nie są jeszcze widocznie uszkodzone.
Etap 1: Kontrola wizualna — na co zwrócić uwagę i gdzie
Kontrola wizualna to najszybszy i najtańszy etap testowania, który pozwala wykryć zaskakująco dużą część usterek płytek drukowanych – dane branżowe sugerują, że 30–40% usterek płytek ma widoczną przyczynę. Technika ta nie wymaga żadnych przyrządów, a jedynie dobrego oświetlenia, powiększenia i systematycznego podejścia.
Spalone lub opalone miejsca
Brązowe lub czarne przebarwienia na powierzchni płytki PCB wokół komponentu wskazują, że komponent ten rozproszył więcej ciepła, niż było to przewidziane. Zazwyczaj oznacza to przeciążony rezystor, zwarcie tranzystora mocy lub tranzystora MOSFET albo awarię regulatora napięcia. Zanotuj dokładną lokalizację i sprawdź schemat, aby określić, jaką funkcję pełni dany komponent i co mogło spowodować przeciążenie. Nie zakładaj, że przepalony komponent jest przyczyną — mógł ulec awarii, ponieważ inny komponent uległ awarii wcześniej, przepuszczając przez niego nadmierny prąd.
Spuchnięte lub nieszczelne kondensatory
Kondensatory elektrolityczne ulegają awarii z powodu nagromadzenia się gazu wewnątrz obudowy, co powoduje wybrzuszenie lub wybrzuszenie górnej części puszki. W poważnych przypadkach pęka uszczelka odpowietrzająca na górze, a elektrolit wycieka na powierzchnię płytki PCB. Spuchnięty kondensator jest definitywnie uszkodzony i należy go wymienić. Sprawdź również pobliskie kondensatory – awaria kondensatora w jednym obszarze zasilacza często wskazuje na problem systemowy (przepięcie, nadmierne tętnienia lub nieprawidłowe napięcie znamionowe kondensatora), który wpływa na wszystkie kondensatory w tej sekcji.
Mostki lutowane
Mostek lutowniczy to niewielka kropka lutu łącząca dwa sąsiednie pady lub wyprowadzenia, które nie powinny być połączone elektrycznie. Mostki w układach scalonych o drobnym rastrze (obudowy QFP lub QFN o rastrze 0.5 mm) są zbyt małe, aby je dostrzec bez powiększenia. Mostki lutownicze powodują zwarcia między pinami – objawy zależą wyłącznie od tego, które piny są zmostkowane: mostek między sąsiednimi pinami sygnałowymi może powodować okresowe awarie; mostek między pinem zasilania a masą spowoduje przepalenie bezpiecznika zasilania lub natychmiastowe zniszczenie układu scalonego.
Zimne połączenia lutowane
Zimne złącze lutownicze powstaje, gdy lut krzepnie przed całkowitym zwilżeniem zarówno wyprowadzenia elementu, jak i pola lutowniczego. Zimne złącza mają matowy i ziarnisty wygląd, a nie są gładkie i błyszczące; często mają wklęsły lub spękany wygląd, a nie gładki menisk, jaki charakteryzuje dobre złącze. Zimne złącza charakteryzują się wysoką rezystancją, która może być przerywana — złącze przechodzi test ciągłości na zimno, ale otwiera się po ogrzaniu przez samonagrzewanie się elementu podczas pracy. Pod powiększeniem należy zwrócić uwagę na charakterystyczną ziarnistą teksturę i nieregularny kształt.
Podniesione podkładki i zerwane ślady
Uszkodzenia fizyczne spowodowane niewłaściwą obsługą, przeróbkami lub naprężeniami termicznymi mogą odkleić pad od podłoża PCB, powodując zerwanie połączenia ze ścieżką pod spodem. Podniesione pady wyglądają jak lekko uniesione lub oddzielone od powierzchni płytki, często ze ścieżką nadal przymocowaną do padu, a nie do płytki. Przerwane ścieżki są rzadsze, ale występują w punktach naprężeń w pobliżu krawędzi płytki, w pobliżu dużych, ciężkich elementów, które tworzą dźwignię, lub w miejscach narażonych na wielokrotne zginanie. Przed przystąpieniem do badania elektrycznego należy użyć lupy, aby wizualnie sprawdzić ciągłość ścieżki.
Pęknięte elementy
Kondensatory i rezystory ceramiczne mogą pękać w wyniku szoku termicznego, naprężeń mechanicznych lub nieprawidłowego obchodzenia się z nimi. Pęknięty kondensator ceramiczny może wizualnie wyglądać identycznie jak nieuszkodzony, ale czasami w powiększeniu widoczna jest linia pęknięcia. Przyczyną uszkodzenia jest przerwa w obwodzie lub przerwa okresowa. Sprawdź korpusy podzespołów w punktach zgięcia płytki oraz w pobliżu wszelkich obszarów wykazujących oznaki naprężeń mechanicznych.
Etap 2: Testowanie szyny zasilającej za pomocą multimetru
Weryfikacja szyny zasilania potwierdza, że płytka otrzymuje prawidłowe napięcie wejściowe i dostarcza prawidłowe, regulowane napięcie do każdej sekcji obwodu. Awarie szyny zasilania stanowią dużą część całkowitej liczby awarii płytek drukowanych, ponieważ wpływają na każdy komponent zasilany przez uszkodzoną szynę.
Procedura: pomiar szyn zasilania DC
Ustaw multimetr w tryb pomiaru napięcia stałego, ustawiając zakres na napięcie powyżej oczekiwanego. Umieść czarną sondę w znanym, dobrym punkcie uziemienia — pinie uziemienia złącza, zacisku ujemnym kondensatora elektrolitycznego lub odsłoniętej miedzianej wylewce uziemiającej, jeśli jest dostępna. Umieść czerwoną sondę kolejno w każdym punkcie pomiarowym zasilania.
Oczekiwane odczyty: zmierzone napięcie powinno mieścić się w granicach ±5% napięcia znamionowego dla większości cyfrowych układów logicznych (3.3 V, 5 V, 12 V). Precyzyjne układy analogowe mogą wymagać regulacji ±1–2%. Odczyt 0 V na szynie, która powinna być aktywna, oznacza, że albo zasilacz nie dostarcza napięcia, albo stabilizator liniowy lub przetwornica DC-DC na tej szynie uległa awarii, albo wystąpiło zwarcie zwierające szynę do masy. Odczyt znacznie niższy od nominalnego (na przykład 3.1 V na szynie 5 V) sugeruje awarię wysokiej rezystancji, przeciążenie stabilizatora lub wejście stabilizatora w tryb ograniczania prądu z powodu nadmiernego obciążenia.
Sprawdzanie, czy nie ma zwarć w zasilaniu przed włączeniem zasilania
Przed podłączeniem zasilania do nieznanej lub podejrzanej płytki, zmierz rezystancję między każdą szyną zasilania a masą, gdy płytka jest odłączona od zasilania. Na większości płytek drukowanych rezystancja między przewodem zasilania a masą jest skończona (zwykle od 10 kΩ do kilku MΩ) ze względu na rezystory obniżające napięcie i impedancję wejściową układów scalonych. Odczyt poniżej około 100 Ω między szyną zasilania a masą wskazuje na zwarcie, które należy sprawdzić przed podłączeniem zasilania. Wyjątki: płytki o dużej pojemności początkowo będą miały odczyt bliski zeru, a następnie wzrosną wraz z ładowaniem kondensatora przez prąd pomiarowy multimetru — jest to normalne.
Testowanie regulatora napięcia
Liniowe regulatory napięcia (LDO) mają trzy zaciski: wejściowy, wyjściowy i uziemiający/regulacyjny. Po podłączeniu zasilania zmierz napięcie wejściowe (powinno być wyższe niż napięcie spadku napięcia w regulatorze), a następnie zmierz napięcie wyjściowe (powinno być zgodne z nominalnym napięciem wyjściowym regulatora). Regulator, który pokazuje prawidłowe napięcie wejściowe, ale nieprawidłowe napięcie wyjściowe, jest uszkodzony lub nieprawidłowo podłączony. Regulator, który pokazuje prawidłowe napięcie wyjściowe bez obciążenia, ale nieprawidłowe pod obciążeniem, jest albo zbyt słaby w stosunku do aktualnego zapotrzebowania, albo ulega przegrzaniu.
Pomiar tętnień
Zasilacze impulsowe i przetwornice DC-DC generują tętnienia napięcia wyjściowego – niewielkie wahania napięcia przemiennego nakładające się na napięcie stałe. Nadmierne tętnienia wskazują na awarię kondensatora wyjściowego, cewkę indukcyjną niezgodną ze specyfikacją lub problem z pętlą sprzężenia zwrotnego. Aby zmierzyć tętnienia, należy ustawić multimetr w tryb napięcia przemiennego podczas pracy zasilacza; tętnienia powinny zazwyczaj wynosić mniej niż 1% nominalnego napięcia wyjściowego. Aby uzyskać dokładniejszy pomiar tętnień, należy użyć oscyloskopu ustawionego na sprzężenie AC z podstawą czasu ustawioną na rejestrację kilku cykli przełączania.
Etap 3: Testowanie ciągłości — śledzenie otwartych obwodów i uszkodzonych połączeń
Test ciągłości obwodu weryfikuje, czy istnieje ścieżka przewodząca między dwoma punktami, które powinny być połączone. Tryb pomiaru ciągłości obwodu multimetru przepuszcza przez obwód niewielki prąd testowy i emituje sygnał dźwiękowy, jeśli rezystancja spadnie poniżej określonego progu (zwykle 30–100 Ω, w zależności od miernika). Test ciągłości obwodu to właściwa metoda sprawdzania podejrzeń o przerwane połączenia lutowane, przerwane ścieżki, przepalone bezpieczniki i styki złączy.
Badanie ciągłości połączeń lutowanych
Umieść jedną sondę na przewodzie elementu, a drugą na ścieżce podłączonej do tego punktu lutowniczego (nie na samym punkcie lutowniczym). Jeśli połączenie lutownicze jest dobre, natychmiast usłyszysz sygnał dźwiękowy. Jeśli połączenie jest otwarte, nie usłyszysz sygnału dźwiękowego, mimo że przewód elementu może sprawiać wrażenie, jakby znajdował się na polu lutowniczym. W przypadku elementów przewlekanych, sonduj przewód elementu od góry, a odpowiadającą mu ścieżkę od dołu — otwarte połączenie nie wykaże ciągłości między nimi, nawet po fizycznym włożeniu elementu.
Śledzenie przerwanych śladów
Jeśli węzeł w testach okazuje się otwarty, podczas gdy powinien być podłączony, należy systematycznie prześledzić połączenie za pomocą schematu. Rozpocznij od jednego końca podejrzewanego śladu i sprawdź ciągłość do pośrednich punktów testowych, przesuwając się w kierunku drugiego końca. Punkt, w którym ciągłość nie jest przerwana, lokalizuje przerwę. Ślady pod płytką mogą być niewidoczne w miejscach zgięcia płytki; jeśli przerwa jest potwierdzona elektrycznie, ale niewidoczna, delikatnie zegnij płytkę, trzymając sondy po obu stronach podejrzewanego miejsca — przerywana przerwa pojawi się i zniknie wraz z wyginaniem płytki.
Sprawdzanie niezamierzonych zwarć
Test ciągłości pozwala również zidentyfikować zwarcia – połączenia między punktami, które powinny zostać odizolowane. W przypadku sąsiednich pinów układu scalonego, należy ustawić multimetr w tryb rezystancji, a nie w tryb ciągłości (sygnał dźwiękowy ciągłości może być słyszalny w przypadku ścieżek o oporności kilkuset omów, które nie są prawdziwymi zwarciami). W przypadku sąsiednich pól zasilania i masy na złączach, każda rezystancja poniżej kilku kiloomów wymaga sprawdzenia.
Testowanie złączy i bezpieczników
Złącza są częstymi punktami awarii wynikającymi z powtarzających się cykli łączenia, zanieczyszczeń lub wygiętych pinów. Przetestuj każdy pin złącza z odpowiadającym mu polem PCB w trybie ciągłości. W przypadku bezpieczników, dobry bezpiecznik wskazuje rezystancję bliską zeru (sygnał dźwiękowy ciągłości), a przepalony bezpiecznik wskazuje przerwę. Testuj bezpieczniki w obwodzie przy odłączonym zasilaniu, aby uniknąć błędów odczytu spowodowanych przez równoległe ścieżki.
Etap 4: Testowanie na poziomie komponentów (rezystory, kondensatory, diody, tranzystory)
Testowanie na poziomie komponentów pozwala zidentyfikować, który konkretny element uległ awarii. Większość komponentów można testować w obwodzie po odłączeniu zasilania, choć równoległe ścieżki w obwodzie mogą wpływać na odczyty. W razie wątpliwości należy odlutować jeden koniec komponentu, aby odłączyć go od obwodu przed pomiarem.
Rezystory
Ustaw multimetr w tryb rezystancji. Po odłączeniu zasilania od płytki zmierz rezystancję rezystora. Prawidłowy odczyt rezystora mieści się w granicach ±5% wartości oznaczonej (dla standardowych komponentów o tolerancji 5%) lub ±1% dla komponentów precyzyjnych. Odczyt znacznie wyższy od wartości oznaczonej wskazuje na częściową przerwę – rezystancja wewnętrzna wzrosła, co jest częste w przypadku rezystorów drutowych o dużej mocy po przeciążeniu. Odczyt zerowy wskazuje na zwarcie. Odczyt nieskończony (przerwa) wskazuje na całkowitą awarię elementu rezystancyjnego, zazwyczaj z powodu przegrzania.
Uwaga: pomiary rezystancji w obwodzie są zaburzone przez równoległe ścieżki przebiegające przez inne elementy. Jeśli odczyt wydaje się nieprawidłowy, należy sprawdzić schemat pod kątem równoległych elementów, zanim stwierdzi się, że rezystor jest uszkodzony.
Kondensatory
Prosty pomiar pojemności za pomocą multimetru często nie wystarcza do zdiagnozowania awarii kondensatora. Kondensatory ulegają uszkodzeniu głównie z powodu wzrostu ESR (równoważnej rezystancji szeregowej), a nie utraty pojemności. Kondensator o ESR 10-krotnie większym niż normalny będzie nadal mierzyć pojemność zbliżoną do swojej wartości znamionowej, ale nie będzie skutecznie filtrował tętnień, powodując objawy przypominające problemy z zasilaniem.
Aby zmierzyć ESR: użyj dedykowanego miernika ESR lub miernika LCR z funkcją pomiaru ESR. Przed pomiarem całkowicie rozładuj kondensator. W przypadku kondensatorów elektrolitycznych przewlekanych, wartości ESR poniżej 0.5 Ω są zazwyczaj akceptowalne; wartości powyżej 1–2 Ω wskazują na uszkodzenie kondensatora. Do pomiaru multimetrem bez miernika ESR: naładuj kondensator na krótko z zasilania, a następnie przełącz go w tryb pomiaru rezystancji i obserwuj odczyt — dobry kondensator będzie wskazywał wysoki, ale skończony odczyt, który będzie stopniowo wzrastał wraz z rozładowywaniem się kondensatora do miernika; zwarty kondensator będzie wskazywał wartość bliską zeru; kondensator rozwarty będzie wskazywał natychmiast nieskończoność.
Diody i diody Schottky'ego
Ustaw multimetr w tryb testu diody. Umieść czerwoną sondę na anodzie, a czarną na katodzie. Sprawna dioda krzemowa wskazuje napięcie przewodzenia 0.5–0.7 V. Dioda Schottky'ego wskazuje 0.2–0.4 V. Odczyt zerowy wskazuje zwarcie (dioda uległa uszkodzeniu w wyniku zwarcia, co jest częste przy obciążeniu napięciem wstecznym). Odczyt OL (przeciążenie) w obu położeniach wskazuje na przerwanie diody. W przypadku testowania diod w obwodzie należy pamiętać, że elementy równoległe mogą wpływać na odczyt — napięcie przewodzenia znacznie poniżej wartości oczekiwanej może wskazywać na równoległą ścieżkę o niskiej rezystancji, a nie na uszkodzoną diodę.
Tranzystory (BJT)
Tranzystor bipolarny można testować jako dwie diody połączone ze sobą. W przypadku tranzystora NPN: czerwona sonda do bazy, czarna sonda do emitera powinny wskazywać napięcie przewodzenia ~0.6–0.7 V; czerwona do bazy, czarna do kolektora również powinny wskazywać ~0.6–0.7 V. Wszystkie pozostałe kombinacje powinny wskazywać przerwę (OL). Odczyt zera w dowolnej kombinacji wskazuje na zwarcie między tymi złączami. W przypadku tranzystora PNP należy odwrócić polaryzację sondy. Tranzystor, który poprawnie testuje się jako pojedyncze złącza, ale ulega awarii w obwodzie, może mieć obniżone wzmocnienie (hFE), a nie uszkodzenie złącza — do weryfikacji wzmocnienia należy użyć gniazda pomiarowego hFE w multimetrze lub testerze komponentów.
MOSFET
Tranzystory MOSFET są trudniejsze do testowania w obwodzie, ponieważ pojemność bramka-dren może gromadzić ładunek, który wpływa na pomiar. Po odłączeniu zasilania należy zewrzeć bramkę ze źródłem, aby rozładować zgromadzony ładunek. Następnie należy zmierzyć rezystancję dren-źródło: powinna być bardzo wysoka (w megaomach) dla tranzystora polowego z kanałem N i VGS = 0. Przyłożyć niewielkie napięcie (zwykle 5 V) między bramką a źródłem z zasilacza laboratoryjnego, a następnie ponownie zmierzyć rezystancję dren-źródło — powinna ona znacznie spaść. Tranzystor MOSFET, który wykazuje niską rezystancję dren-źródło przy bramce zwartej ze źródłem, uległ zwarciu. Tranzystor MOSFET, który nie włącza się po przyłożeniu VGS, ma otwartą bramkę lub obniżone napięcie progowe.
Etap 5: Testowanie integralności sygnału za pomocą oscyloskopu
Oscyloskop jest niezbędny do testowania płytek drukowanych, na których występują sygnały zmieniające się w czasie – sygnały zegarowe, cyfrowe magistrale danych, wyjścia PWM, sygnały czujników analogowych oraz przebiegi przełączania zasilania. Odczyty napięcia stałego lub przemiennego multimetru nie ujawniają kształtu sygnału, czasu, szumu ani zawartości protokołu.
Tętnienia i szumy zasilania
Podłącz sondę oscyloskopu do szyny zasilania z włączonym sprzężeniem AC. Ustaw skalę pionową na 50–100 mV/działkę. Ustaw podstawę czasu tak, aby rejestrowała kilka cykli przełączania zasilacza (dla częstotliwości przełączania 100 kHz ustaw około 2–5 µs/działkę). Prawidłowe wyjście zasilacza powinno wykazywać tętnienia poniżej 1% napięcia znamionowego dla układów cyfrowych; poniżej 0.1% dla precyzyjnych układów analogowych. Nadmierne tętnienia, które narastają przy wyższym prądzie obciążenia, wskazują na awarię kondensatora wyjściowego. Wysokoczęstotliwościowe impulsy szumowe, niezwiązane z częstotliwością przełączania, mogą wskazywać na słabe odsprzęganie lub problem z układem.
Weryfikacja sygnału zegara
Oscylatory kwarcowe i układy scalone zegara generują odniesienie czasowe dla wszystkich synchronicznych obwodów cyfrowych. Oscyloskop należy ustawić na wyzwalanie sygnałem zegara. Prawidłowy zegar powinien wyświetlać czysty przebieg prostokątny (lub sinusoidalny dla sygnału wyjściowego oscylatora kwarcowego przed buforem) z czasami narastania i opadania odpowiednimi do częstotliwości sygnału. Brak sygnału zegara: awaria kwarcu, usterka podzespołu w obwodzie oscylatora lub niezgodność pojemności obciążenia ze specyfikacją. Zniekształcony zegar: może wskazywać na nieprawidłową pojemność obciążenia, awarię kwarcu lub nadmierne obciążenie obwodów sterowanych. Należy sprawdzić częstotliwość zegara z numerem katalogowym kwarcu lub oscylatora na elemencie.
Testowanie magistrali komunikacji cyfrowej
W przypadku magistrali SPI, I2C, UART, CAN i podobnych oscyloskop weryfikuje obecność sygnałów i ich prawidłowe poziomy napięcia. Skorzystaj z funkcji dekodowania protokołu, jeśli jest dostępna: wyświetla ona zdekodowane dane wraz z przebiegiem, pozwalając sprawdzić nie tylko obecność sygnałów, ale także, czy przesyłane są prawidłowe dane. Kluczowe kontrole dla każdego typu magistrali:
SPI: weryfikacja stanu chip select w stanie niskim podczas transakcji, obecności zegara i jego prawidłowej częstotliwości, przełączania MOSI i MISO podczas przesyłania danych. I2C: weryfikacja warunku początkowego (spadek sygnału SDA przy wysokim stanie SCL), poprawnego bajtu adresu i bitów ACK. UART: weryfikacja szybkości transmisji (liczba bitów na sekundę), ramkowania 8N1 lub innego, poprawnego stanu wysokiego bezczynności. CAN: weryfikacja sygnalizacji różnicowej w CANH/CANL, stanów dominujących/recesywnych i struktury ramki.
Testowanie sygnału analogowego
W przypadku sygnałów wejściowych czujników i analogowych etapów przetwarzania oscyloskop weryfikuje amplitudę i częstotliwość sygnału oraz brak szumów, które mogłyby zakłócić konwersję analogowo-cyfrową. Kluczowe pomiary: sprawdzenie, czy sygnał mieści się w oczekiwanym zakresie bez przesterowania; sprawdzenie poziomu szumów (losowych wahań w sygnale, gdy sygnał wejściowy powinien być stały); identyfikacja okresowych zakłóceń na częstotliwości przełączania zasilacza sprzężonego ze ścieżką analogową.
Etap 6: Testowanie funkcjonalne i weryfikacja wyników
Testy funkcjonalne potwierdzają, że płyta poprawnie wykonuje swoją funkcję – nie tylko, że poszczególne komponenty spełniają wymagania specyfikacji, ale także, że zintegrowany system generuje prawidłowe dane wyjściowe dla znanych danych wejściowych. Jest to ostatni etap testowania i jedyny, który może ujawnić błędy na poziomie systemu, pomijane podczas testów na poziomie komponentów.
Definiowanie specyfikacji testu
Przed rozpoczęciem testów funkcjonalnych należy wiedzieć, co płytka ma robić: jakie sygnały wejściowe akceptuje, jakie sygnały wyjściowe generuje, jak wygląda prawidłowy sygnał wyjściowy dla każdego stanu wejściowego oraz jakie są wymagania czasowe. W przypadku płytek ze schematem, informacje te pochodzą z opisu funkcjonalnego. W przypadku płytek bez dokumentacji, przed przeprowadzeniem rzetelnych testów funkcjonalnych konieczne jest przeprowadzenie inżynierii wstecznej funkcji na podstawie schematu i kart katalogowych komponentów.
Pomiar bodźca wejściowego i wyjściowego
Zastosuj każdy warunek wejściowy, który płytka jest w stanie obsłużyć, i sprawdź odpowiadający mu sygnał wyjściowy. W przypadku cyfrowych płytek sterujących: zastosuj zdefiniowane sygnały wejściowe i sprawdź, czy wyjścia przełączają się prawidłowo i w określonym czasie. W przypadku analogowych płytek przetwarzających: zastosuj skalibrowany sygnał wejściowy z generatora funkcji i zmierz sygnał wyjściowy oscyloskopem, aby zweryfikować wzmocnienie, odpowiedź częstotliwościową i parametry szumów. W przypadku płytek zasilających: zastosuj znamionowe napięcie wejściowe i obciążenie, a następnie sprawdź regulację napięcia wyjściowego w pełnym zakresie obciążenia, od stanu jałowego do maksymalnego prądu znamionowego.
Testowanie warunków brzegowych
Testuj na granicach określonego zakresu pracy, a nie tylko w warunkach nominalnych. Płytka, która działa prawidłowo w temperaturze pokojowej 25°C, może ulec awarii w temperaturze roboczej 70°C lub przy dolnym zakresie napięcia zasilania. Testowanie graniczne jest szczególnie ważne w przypadku płytek powracających z serwisu z okresowymi problemami, które nie powtarzają się w temperaturze pokojowej.
Automatyczny test funkcjonalny (łóżko gwoździ)
W przypadku testów seryjnych, ręczne sondowanie jest zastępowane przez uchwyt z gwoździami – specjalnie zaprojektowany uchwyt z pinami sprężynowymi, które jednocześnie stykają się z punktami testowymi na powierzchni płytki. Program testowy automatycznie stosuje bodźce i sprawdza odpowiedzi, weryfikując każdy punkt testowy zgodnie ze specyfikacją w ciągu kilku sekund. To podejście jest stosowane przez profesjonalne fabryki montażu płytek PCB do testów produkcyjnych; zapewnia ono pełne pokrycie i udokumentowany rekord pozytywnego/negatywnego wyniku dla każdej płytki w danym cyklu produkcyjnym.
Najczęstsze rodzaje awarii PCB i jak je zidentyfikować
Zrozumienie najczęstszych trybów awarii płyt drukowanych pomaga w ustaleniu priorytetów testów, które należy wykonać w pierwszej kolejności. Różne tryby awarii powodują różne objawy, a ukierunkowanie testów na podstawie zaobserwowanego objawu pozwala zaoszczędzić znaczną ilość czasu na diagnostykę.
Jak profesjonalne fabryki PCB testują płytki drukowane
Zrozumienie sposobu testowania płytek PCB w profesjonalnych fabrykach zajmujących się montażem płytek PCB pozwala zrozumieć standardy testowania, jakie musi spełniać elektronika produkcyjna, a także wyjaśnia, o jaką dokumentację testową należy poprosić przy komercyjnym pozyskiwaniu płytek PCB.
Zautomatyzowana inspekcja optyczna (AOI)
Systemy AOI rejestrują obrazy zmontowanych płytek o wysokiej rozdzielczości i porównują je z obrazem referencyjnym wygenerowanym z danych CAD. System sygnalizuje różnice — nieprawidłowo umieszczone komponenty, nieprawidłowe komponenty, brakujące komponenty, mostki lutownicze, wystające wyprowadzenia i niewystarczającą ilość lutu. Nowoczesne systemy AOI kontrolują rozmieszczenie komponentów 2D i geometrię połączeń lutowanych 3D za pomocą pomiaru wysokości światłem strukturalnym lub laserem. AOI jest przeprowadzane bezpośrednio po lutowaniu rozpływowym i wykrywa wady rozmieszczenia i lutowania na etapie, na którym poprawki są proste i niedrogie.
Test w obwodzie (ICT)
ICT wykorzystuje przyrząd pomiarowy typu bed-of-nails do jednoczesnego elektrycznego badania każdego dostępnego węzła na płytce. Program testowy weryfikuje, czy każdy element jest obecny, znajduje się we właściwym miejscu i mieści się w określonej tolerancji. ICT może mierzyć rezystancję, pojemność, indukcyjność, napięcie złącza diody i wzmocnienie tranzystora dla poszczególnych elementów, gdy pozostają one w obwodzie. Wykrywa pominięcia elementów, nieprawidłowe wartości, odwróconą polaryzację i niektóre wady lutowania, ale wymaga dedykowanych przyrządów testowych i programów testowych, które muszą zostać opracowane dla każdego projektu płytki.
Test sondy latającej
Testery Flying Sond wykorzystują sondy sterowane przez roboty, które poruszają się po powierzchni płytki, nawiązując kontakt elektryczny z każdym punktem testowym po kolei. Nie wymagają one specjalnego osprzętu – ścieżka sondy jest programowana na podstawie listy połączeń płytki. Test Flying Sond jest standardem w przypadku prototypów i produkcji nisko- i średnioseryjnej, gdzie koszt osprzętu nie może być uzasadniony. Weryfikuje on ciągłość i zwarcia na całej liście połączeń płytki, choć jest wolniejszy niż ICT.
Kontrola rentgenowska
Kontrola rentgenowska jest wymagana w przypadku obudów BGA (ang. Ball Grid Array) i innych komponentów, w których połączenia lutownicze są ukryte pod obudową i niedostępne dla żadnej sondy powierzchniowej. Obrazowanie rentgenowskie pozwala określić rozmiar, kształt i położenie kulki lutowniczej, zidentyfikować puste przestrzenie w lutowiu oraz wykryć mostki między sąsiednimi kulkami. Tomografia komputerowa 3D (RTM) zapewnia przekroje poprzeczne płytki, umożliwiając inspekcję ukrytych przelotek i połączeń warstw wewnętrznych.
Test funkcjonalny
Po testach na poziomie montażu, płytki przechodzą testy funkcjonalne obwodów , które weryfikują ich działanie od początku do końca. Płytka jest zasilana z zasilacza produkcyjnego, a program testowy sprawdza wszystkie funkcje wejścia/wyjścia, interfejsy komunikacyjne i tryby pracy zdefiniowane w specyfikacji produktu. Testy funkcjonalne wykrywają awarie na poziomie systemu, które nie są wykrywane podczas testów na poziomie komponentów — błędy oprogramowania układowego, błędy marginesu czasowego oraz problemy z integracją między podsystemami. W Highleap Electronics testy funkcjonalne są oferowane w ramach naszej kompleksowej usługi PCBA , z wykorzystaniem dostarczonych przez klienta specyfikacji testowych i oprogramowania układowego.
Możliwości testowania PCB firmy Highleap Electronics
Nasz zakład produkcji i montażu płytek PCB stosuje wieloetapową kontrolę jakości w każdym cyklu produkcyjnym:
- W 100% zautomatyzowana kontrola optyczna (AOI) po lutowaniu rozpływowym wszystkich zmontowanych płytek
- Test elektryczny sondy latającej w celu sprawdzenia ciągłości płytki drukowanej i izolacji
- Kontrola rentgenowska 3D ukrytych połączeń lutowniczych BGA i QFN
- Weryfikacja impedancji kontrolowanej z pomiarem TDR — wyniki uwzględnione w dokumentacji
- Testowanie obwodów funkcjonalnych zgodnie ze specyfikacją testową i oprogramowaniem układowym dostarczonymi przez klienta
- Inspekcja IPC-A-610 klasy 2 i klasy 3 według specyfikacji klienta
Najczęściej zadawane pytania
Jak sprawdzić płytkę drukowaną za pomocą multimetru?
Testowanie płytki drukowanej multimetrem przebiega następująco: (1) Przy odłączonym zasilaniu płytki sprawdź rezystancję między każdą szyną zasilania a masą — wartości poniżej 100 Ω sugerują zwarcie. (2) Podłącz zasilanie i zmierz napięcie stałe na każdej szynie zasilania — porównaj ze specyfikacją projektu (zwykle 3.3 V, 5 V lub 12 V ±5%). (3) Użyj trybu ciągłości, aby sprawdzić podejrzane przerwane ścieżki lub uszkodzone połączenia lutowane — sygnał dźwiękowy oznacza, że połączenie jest nienaruszone. (4) W trybie diodowym sprawdź poszczególne diody i złącza tranzystorów. (5) W trybie rezystancji przy wyłączonym zasilaniu sprawdź poszczególne rezystory pod kątem ich oznaczonych wartości. Multimetr obsługuje etapy 1–4 kompletnego testu płytki drukowanej; oscyloskop jest dodatkowo potrzebny do sprawdzenia integralności sygnału.
Jaki jest pierwszy krok w testowaniu płytki drukowanej?
Pierwszym krokiem jest zawsze kontrola wizualna – przed podłączeniem jakiegokolwiek urządzenia lub włączeniem zasilania. Sprawdź płytkę pod dobrym oświetleniem i powiększeniem pod kątem: przepalonych lub odbarwionych miejsc, spuchniętych lub nieszczelnych kondensatorów, mostków lutowniczych między sąsiednimi pinami, zimnych lub matowych lutów, odstających pól lutowniczych oraz pękniętych ścieżek lub elementów. Kontrola wizualna nie wymaga użycia żadnych urządzeń i pozwala zidentyfikować znaczną część usterek bez ryzyka podania zasilania na płytkę zwartą.
Jak sprawdzić, czy na płytce drukowanej nie ma zwarć?
Aby sprawdzić, czy nie ma zwarć: ustaw multimetr w tryb rezystancji lub ciągłości obwodu, przy całkowicie odłączonym zasilaniu płytki. Zmierz rezystancję między każdą szyną zasilania a masą. Odczyt poniżej 100 Ω wskazuje na prawdopodobne zwarcie. Aby zlokalizować zwarty element, podłącz płytkę do zasilacza warsztatowego o ograniczonym prądzie, ustawionego na kilkaset miliamperów – zwarty element będzie się lekko nagrzewał od prądu zwarciowego; użyj kamery termowizyjnej lub delikatnie dotknij, aby zidentyfikować, który element się nagrzewa. Alternatywnie, systematycznie odłączaj sekcje płytki (wyjmując układy scalone, złącza lub przecinając/podnosząc ścieżki), aż zwarcie zniknie, identyfikując podsekcję, w której występuje zwarcie.
Jak wygląda uszkodzona płytka drukowana?
Widoczne oznaki uszkodzenia płytki drukowanej obejmują: brązowe lub czarne ślady wypalenia na powierzchni płytki w pobliżu podzespołów, zwłaszcza w pobliżu elementów zasilania; kondensatory z wypukłymi lub wybrzuszonymi wierzchołkami zamiast płaskich; białe lub brązowe osady krystaliczne na powierzchni (oznaka wycieku elektrolitu); zieloną korozję na miedzianych ścieżkach lub padach (wnikanie wilgoci); pęknięte korpusy podzespołów widoczne w powiększeniu; matowe, ziarniste spoiny lutownicze zamiast gładkich, błyszczących; przerwy między wyprowadzeniami podzespołów a padami wskazujące na uniesione pady lub niewystarczającą ilość lutu. Nie wszystkie usterki są widoczne — płytka może wyglądać idealnie, a mimo to mieć uszkodzony układ scalony, uszkodzoną ścieżkę wewnętrzną na płytce wielowarstwowej lub subtelny błąd synchronizacji.
Czy można przetestować płytkę PCB bez jej włączania?
Tak — a w przypadku nieznanych lub podejrzanych płytek zaleca się przeprowadzenie testów przed włączeniem zasilania. Po odłączeniu zasilania płytki można wykonać: oględziny, pomiary rezystancji między szynami zasilania a masą (w celu wykrycia zwarć), testowanie ciągłości ścieżek i połączeń oraz pomiary na poziomie komponentów (wartości rezystorów, napięcie przewodzenia diody, zachowanie ładowania/rozładowywania kondensatorów). Testy te wykrywają przyczyny awarii, które mogłyby spowodować natychmiastowe uszkodzenie po włączeniu zasilania — zwarcia szyn zasilania, przepalone bezpieczniki, przerwy w połączeniach z krytycznymi elementami rozruchowymi. Dopiero po zaliczeniu tych testów można włączyć zasilanie, najlepiej za pomocą zasilacza o ograniczonym prądzie.
Jak sprawdzić ciągłość obwodu PCB?
Ustaw multimetr w tryb ciągłości (zwykle oznaczony symbolem diody lub ikoną głośnika). Przyłóż jedną sondę do jednego końca połączenia, które chcesz sprawdzić, a drugą do drugiego. Sygnał dźwiękowy oznacza ciągłość — rezystancja połączenia jest poniżej progu pomiarowego miernika, zazwyczaj 30–100 Ω. Brak sygnału dźwiękowego oznacza przerwę w obwodzie. W przypadku testowania ciągłości połączenia lutowanego: przyłóż sondę do wyprowadzenia elementu po jednej stronie połączenia, a do ścieżki po drugiej stronie. W przypadku testowania ścieżek: przyłóż sondę do każdego końca ścieżki. Jeśli oczekujesz konkretnej wartości rezystancji (na przykład dla rezystora), użyj trybu rezystancji zamiast trybu ciągłości, aby uzyskać bardziej precyzyjny pomiar.
Jaka jest różnica pomiędzy testowaniem ICT a testowaniem funkcjonalnym płytek PCB?
Testowanie obwodowe (ICT) wykorzystuje przyrząd pomiarowy z gwoździami do pomiaru wartości poszczególnych komponentów i weryfikacji połączeń na liście połączeń, gdy płytka jest odłączona lub częściowo zasilona. Wykrywa nieprawidłowe lub brakujące komponenty, wady lutownicze oraz przerwy/zwarcia połączeń. Testowanie funkcjonalne polega na podaniu zasilania i bodźców do płytki i weryfikacji jej działania od początku do końca – potwierdza, że płytka wykonuje zadanie, do którego została zaprojektowana, a nie tylko, że wszystkie komponenty są obecne. ICT wykrywa wady produkcyjne; testy funkcjonalne wykrywają błędy projektowe, problemy z oprogramowaniem układowym i awarie integracji, których nie można wykryć za pomocą kontroli poszczególnych komponentów. Oba te czynniki są zazwyczaj wymagane do montażu płytek PCB w warunkach produkcyjnych.

Powiązane artykuły
Miedziowanie PCB: proces, grubość, kontrola jakości
Dowiedz się, jak działa miedziowanie płytek PCB, co kontroluje grubość ścianek otworów i jakie kontrole jakości chronią przewodność i długoterminową niezawodność.
Norma IPC-A-610 dotycząca akceptacji zespołów PCB
Dowiedz się, co obejmuje norma IPC-A-610 w zakresie zespołów elektronicznych, czym różnią się klasy 1, 2 i 3 oraz w jaki sposób kupujący powinni określać warunki akceptacji zespołu.
Wyjaśnienie metod testowania płytek PCB IPC-TM-650
Zapoznaj się z metodami testowania płytek PCB opisanymi w podręczniku IPC-TM-650, jego strukturą, momentami cytowania oraz sposobem wykorzystywania testów przez producentów w kontroli jakości.
Uzyskaj szybką wycenę
Odkryj, w jaki sposób nasza wiedza specjalistyczna może pomóc w projekcie PCBA.