
Zgodność z kosztami montażu płytek PCB IoT i integracja RF

Rysunek 1. Montaż płytki PCB IoT
Spis treści
- Wymagania dotyczące montażu płytek PCB IoT: czym różnią się urządzenia podłączone od urządzeń produkowanych fabrycznie
- Podział kosztów montażu płytek PCB IoT według wolumenu produkcji
- Pozyskiwanie komponentów IoT i zarządzanie ryzykiem BOM
- FCC, CE i RoHS: Jak wymagania regulacyjne wpływają na proces montażu
- Montaż anten i RF dla płytek PCB bezprzewodowego IoT
- Skalowanie produkcji płytek PCB IoT od prototypu do produkcji seryjnej
- Testowanie funkcjonalne urządzeń IoT zasilanych bateryjnie
Montaż PCB IoT obejmuje wszystko, od znacznika czujnika BLE o wymiarach 20 × 20 mm, generującego prąd o natężeniu 3 µA w trybie uśpienia, po wielopłytkową bramkę przemysłową z modemem komórkowym, przełącznikiem Ethernet i przetwarzaniem brzegowym. Wspólnym mianownikiem tych produktów jest kombinacja wyzwań, które nie występują w większości innych kategorii PCB: wydajność komunikacji bezprzewodowej RF, która jest wrażliwa na decyzje montażowe, docelowy czas pracy baterii zależny od czystości procesu na poziomie µA, certyfikaty regulacyjne powiązane z konkretnymi konfiguracjami produkcyjnymi oraz wzrost wolumenu, który pozwala na przejście z 200 jednostek pilotażowych do 50 000 jednostek produkcyjnych w ciągu 12 miesięcy. Inżynierowie z doświadczeniem w elektronice użytkowej lub sterowaniu przemysłowym rutynowo niedoceniają co najmniej dwóch z tych czynników — skutkują opóźnieniami w certyfikacji, awariami w terenie spowodowanymi upływami prądu w trybie uśpienia lub przekroczeniem kosztów z powodu nieplanowanych ponownych uruchomień. Niniejszy przewodnik omawia decyzje montażowe specyficzne dla IoT, które decydują o tym, czy produkt trafi na rynek zgodnie z harmonogramem i będzie działał zgodnie z projektem w praktyce.
Wymagania dotyczące montażu płytek PCB IoT: czym różnią się urządzenia podłączone od urządzeń produkowanych fabrycznie
Trzy ograniczenia montażowe charakterystyczne dla IoT
1. Wydajność RF jest zależna od montażu
Urządzenia bezprzewodowe mają specyfikacje dotyczące wydajności RF (moc nadawania, czułość odbioru, tłumienie odbiciowe anteny), które są testowane podczas certyfikacji i muszą być konsekwentnie powtarzane w produkcji. Zmienne w montażu, o których większość inżynierów nie myśli jako o problemach RF – resztkowe obciążenie dielektryczne topnika w pobliżu anteny, zmienność grubości maski lutowniczej w obszarze anteny, grubość powłoki konforemnej – wszystkie one powodują mierzalne zmiany częstotliwości rezonansowej anteny i wydajności RF. Urządzenie, które pomyślnie przejdzie testy laboratoryjne i wstępne badania zgodności, może nie uzyskać certyfikacji, jeśli montaż produkcyjny wprowadzi nawet niewielkie zmiany w środowisku RF.
2. Docelowy czas pracy baterii jest zależny od µA
Czujnik BLE zaprojektowany na 2-letnią żywotność baterii CR2032 pobiera średnio około 4 µA. Zanieczyszczenia jonowe z pozostałości topnika tworzą powierzchniowe ścieżki upływu o natężeniu 0.5–3 µA na każdy zanieczyszczony węzeł o wysokiej impedancji. Trzy zanieczyszczone węzły pobierają 1.5–9 µA – zwiększając prąd w trybie uśpienia o 37–225% i skracając czas pracy baterii o 27–70%. Ten rodzaj awarii jest niewidoczny w standardowych testach elektrycznych i AOI; ujawnia się dopiero po pomiarze prądu z rozdzielczością µA podczas testu funkcjonalnego.
3. Konfiguracja produkcji jest powiązana z certyfikacją regulacyjną
Certyfikaty FCC, CE i inne regulacje prawne testują finalny produkt w konfiguracji produkcyjnej – konkretnej wersji płytki PCB, konkretnej wersji oprogramowania układowego, konkretnego ekranu i obudowy. Wszelkie zmiany w montażu po certyfikacji (inny rodzaj powłoki ochronnej, inny dostawca ekranu, aktualizacja oprogramowania układowego zmieniająca cykl pracy RF) mogą wymagać ponownego testowania. Oznacza to, że decyzje montażowe podjęte na etapie prototypu mogą mieć wpływ na certyfikację w produkcji seryjnej.
Kategorie współczynnika kształtu i złożoności montażu IoT
| Typ urządzenia IoT | Typowy koszt BOM | Wyzwanie Zgromadzenia Podstawowego | Wymagania dotyczące testów krytycznych |
|---|---|---|---|
| Tag czujnika BLE/Zigbee | $ $ 3 8- | Upływ prądu podczas snu, egzekwowanie zakazu używania anteny | Prąd snu ≤ 150% celu |
| Węzeł LoRaWAN / NB-IoT | $ $ 8 25- | Umiejscowienie modułu, profil termiczny układu scalonego modemu | Rejestracja RF, prąd snu |
| Połączenie Wi-Fi + BLE | $ $ 6 18- | Współistnienie — skuteczność ekranowania | Wydajność RF w obu pasmach, współistnienie |
| Brama komórkowa / koncentrator | $ $ 25 80- | Mieszane THT+SMT, zarządzanie termiczne dla modemu komórkowego | Test funkcjonalny wszystkich interfejsów |
Podział kosztów montażu płytek PCB IoT według wolumenu produkcji
Ukryte warstwy kosztów, których większość inżynierów nie dostrzega
Biznesplany inżynieryjne dla produktów IoT zazwyczaj obejmują zestawienie materiałów (BOM) + robociznę SMT + testy. Rzeczywisty koszt jednostkowy obejmuje kilka dodatkowych warstw:
- Amortyzacja certyfikacji regulacyjnej: FCC ID + znak CE + IC Canada dla nowego produktu radiowego kosztuje od 15 000 do 60 000 dolarów. Przy 5,000 sztuk to 3–12 dolarów za sztukę. Przy 100 000 sztuk to 0.15–0.60 dolara za sztukę. Założenia dotyczące wolumenu drastycznie zmieniają ekonomię.
- Powłoka ochronna: Wymagane w przypadku IoT do zastosowań zewnętrznych, przemysłowych i medycznych. Selektywne powlekanie natryskowe z inspekcją UV kosztuje od 0.40 do 1.20 USD za płytkę – często pomijane w wycenach wstępnego montażu.
- Ładowanie i serializacja oprogramowania sprzętowego na jednostkę: Każde urządzenie podłączone do chmury wymaga unikalnego identyfikatora urządzenia (adresu MAC, UUID lub numeru seryjnego) zaprogramowanego w procesie produkcyjnym. Programowanie in-line za pomocą SWD/JTAG/UART kosztuje od 0.20 do 0.80 USD za sztukę — nie jest opcjonalne w przypadku produktów podłączonych do chmury.
- Koszty utrzymania zapasów bezpieczeństwa komponentów: Układy SoC BLE z długim wyprowadzeniem sygnału lub moduły komórkowe z terminem realizacji 12–20 tygodni wymagają 3-miesięcznego zapasu bezpieczeństwa. Przy cenie 3.50 USD/moduł, 10 000 jednostek zapasu buforowego = 35 000 USD zamrożonych w zapasach — to kapitał obrotowy, a nie koszt produkcji, ale realny.
Koszt montażu według poziomu objętości
| objętość | Koszt montażu / Płyta | Główny czynnik kosztowy | Najbardziej efektywna dźwignia kosztów |
|---|---|---|---|
| 50–200 (prototyp) | $ $ 25 80- | NRE, minimalne ilości zamówienia | Unikaj ponownych obrotów — od razu uzyskaj prawidłowy wynik DFM |
| 500–2,000 (pilotaż) | $ $ 6 18- | Konfiguracja urządzeń testowych, certyfikacja | Zainwestuj już teraz w funkcjonalny sprzęt testowy — inwestycja zwróci się natychmiast |
| 5,000-20,000 | $ $ 2.50 6- | Ceny komponentów, strata wydajności | Optymalizacja BOM, zatwierdzone alternatywy |
| 50,000 + | $ $ 0.80 2.50- | Koszt komponentów, wydajność linii | Umowy długoterminowe na komponenty, linia dedykowana |
Pozyskiwanie komponentów IoT i zarządzanie ryzykiem BOM
Dlaczego dostępność SoC IoT jest ryzykowna pod względem strukturalnym
Bezprzewodowe układy SoC IoT (seria Nordic nRF52/53, Silicon Labs EFR32, Semtech SX1276, moduły Quectel) to specjalistyczne półprzewodniki o niższych wolumenach produkcji niż popularne układy scalone dla konsumentów. Są one pierwszymi, które trafiają do alokacji w okresie ograniczeń podaży i najwolniej wracają do pierwotnego stanu. Czas realizacji prototypu układu BLE może wynieść 26 tygodni w zależności od wielkości produkcji.
Najlepsze praktyki:
- Projekt w dwóch zatwierdzonych źródłach dla każdego krytycznego aktywnego komponentu — zidentyfikuj alternatywy na etapie schematu, zweryfikuj zgodność pinów, przetestuj zgodność oprogramowania sprzętowego i wypisz wszystkie zatwierdzone źródła w BOM przed przekazaniem do produkcji.
- Decyzja: moduł czy radio dyskretne: Wstępnie certyfikowane moduły (u-blox ANNA-B, Nordic nRF9160-DK, Quectel EC21) posiadają modułowe certyfikaty FCC/CE, które są przenoszone na produkt końcowy. Dyskretne chipsety wymagają pełnej certyfikacji produktu końcowego. Próg rentowności dla dyskretyzacji wynosi zazwyczaj 50 000–100 000 jednostek rocznie. Poniżej tego progu moduły wygrywają pod względem całkowitego kosztu, jeśli uwzględni się certyfikację.
- Przed zamrożeniem projektu przeszukaj komponenty wymagające długiego czasu realizacji: Niestandardowe częstotliwości kryształów, specjalistyczne czujniki MEMS od pojedynczych dostawców, specjalistyczne układy PMIC o niskim poborze mocy — oznacz każdy komponent z terminem realizacji >12 tygodni i oceń alternatywy przed zadeklarowaniem wielkości produkcji.
Alternatywna kwalifikacja komponentu pasywnego
Kondensatory MLCC, rezystory i cewki indukcyjne są produktami masowymi. Zamienniki ze źródeł wtórnych są prawie zawsze funkcjonalnie równoważne w aplikacjach IoT pracujących poniżej 3 GHz. Przed pierwszą serią produkcyjną należy sporządzić pisemną listę zamienników i dokonać jej kwalifikacji. Zakład montażowy nie powinien dokonywać zamienników w zestawieniu materiałów bez udokumentowanego procesu zatwierdzania — nieautoryzowane zamienniki unieważniają certyfikację i unieważniają roszczenia gwarancyjne.
Usługa zaopatrzenia w komponenty zintegrowana z zakładem montażowym umożliwia monitorowanie czasu realizacji wszystkich pozycji BOM i umożliwia pozyskiwanie autoryzowanych zamienników w przypadku braków — znacznie redukując ryzyko terminowe w porównaniu z niezależnym zakupem komponentów.
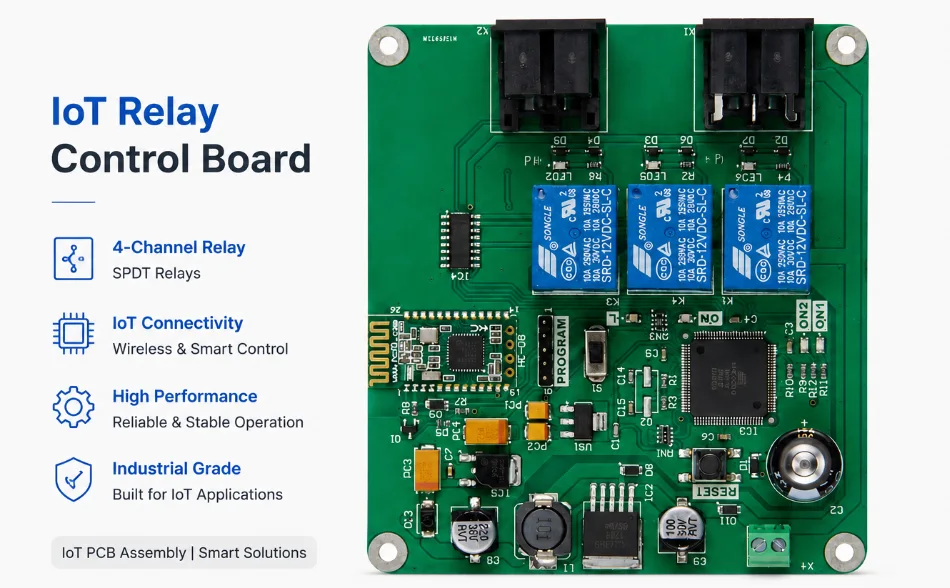
Rysunek 2. Płytka montażowa PCB IoT
FCC, CE i RoHS: Jak wymagania regulacyjne wpływają na proces montażu
Co tak naprawdę testuje certyfikacja — i co może ją unieważnić
Testy FCC i CE oceniają finalny zmontowany produkt w jego konfiguracji produkcyjnej: rzeczywistej wersji płytki PCB, rzeczywistego oprogramowania układowego, rzeczywistej anteny, rzeczywistej obudowy i rzeczywistego ułożenia kabli. Zmiany w montażu po certyfikacji mogą wymagać ponownego testu:
- Zmiana typu lub grubości powłoki ochronnej: Powłoka dodaje obciążenie dielektryczne w pobliżu anteny, zmieniając częstotliwość rezonansową. Certyfikowana konfiguracja określa materiał powłoki i docelową grubość — odchylenia wymagają ponownego testu RF.
- Ekranowanie może się zmieniać: Różni dostawcy puszek, inna metoda instalacji lub przerwa w lutowaniu obwodowym zmieniają parametry EMC. Certyfikacja jest specyficzna dla testowanej konfiguracji.
- Zmiana wersji oprogramowania sprzętowego: Niektóre granty FCC są specyficzne dla oprogramowania sprzętowego, szczególnie w przypadku urządzeń z funkcją przeskoku częstotliwości lub adaptacyjnym sterowaniem mocą. Należy zachować kontrolę wersji oprogramowania sprzętowego w wersji produkcyjnej.
- Prowadzenie kabli wewnątrz obudowy: Kabel USB poprowadzony równolegle do anteny PCB na odcinku 40 mm może sprzężyć wystarczająco dużo sygnałów RF, aby wyeliminować emisję przewodzoną. Jest to problem związany z montażem obudowy, a nie z płytką PCB — ale ujawnia się podczas testu EMC.
Profile lutowania rozpływowego bezołowiowego RoHS i komponenty IoT wrażliwe na ciepło
Montaż bezołowiowy zgodny z normą RoHS wymaga lutowania SnAgCu o szczytowych temperaturach rozpływowych 245–260°C. Wiele komponentów IoT ma ograniczoną tolerancję temperaturową:
- Czujniki MEMS (akcelerometry, żyroskopy, barometry): wiele z nich ma maksymalną temperaturę pracy 250°C, niektóre 245°C
- Oscylatory kwarcowe: typowo maksymalnie 260°C, ale czas powyżej likwidusu musi być kontrolowany
- Uchwyty na baterie pastylkowe: części mechaniczne z tworzywa sztucznego o wytrzymałości do 230°C u niektórych dostawców
- Wstępnie certyfikowane moduły bezprzewodowe zawierające wewnętrzne komponenty: sprawdź arkusz danych modułu pod kątem maksymalnej temperatury lutowania rozpływowego
Rozwiązanie: profilowanie z termoparami na rzeczywistych płytkach produkcyjnych przed pierwszym cyklem produkcyjnym. Standardowy podręcznikowy profil lutowania rozpływowego stanowi punkt wyjścia; profil produkcyjny musi zostać zweryfikowany pod kątem składu komponentów, masy płytki i charakterystyki pieca.
Klasa IPC dla produktów IoT
Większość komercyjnych urządzeń IoT jest dostarczana z certyfikatem IPC klasy 2. Medyczny IoT z wymaganiami klinicznymi (noszone EKG, ciągłe monitory glukozy, wykrywanie upadków z wysyłaniem alertów) wymaga klasy 3 — dokładniejszej kontroli połączeń lutowanych, minimalnej grubości miedzi w przelotkach oraz formalnej dokumentacji kontroli pierwszego artykułu wymaganej do złożenia wniosku do FDA. Klasa 3 zwiększa koszt montażu o 20–40%, ale nie podlega negocjacjom w przypadku wniosków FDA 510(k) i podobnych.
Montaż anten i RF dla płytek PCB bezprzewodowego IoT
Wymuszanie strefy wykluczenia anteny PCB
Anteny PCB (odwrócone F, linia meandrowa, antena chipowa z siecią dopasowania) są bardzo wrażliwe na pobliską miedź, komponenty i obciążenie dielektryczne. Zmienne montażowe, które zmieniają wydajność anteny:
- Zmiany grubości maski lutowniczej w obszarze prześwitu anteny — maska lutownicza ma stałą dielektryczną ~3.5, a zmiany grubości zmieniają skuteczną przenikalność elektryczną
- Powłoka konformalna nakładana na obszar anteny — dodaje obciążenie dielektryczne, które przesuwa częstotliwość rezonansową w dół, zwykle o 3–8% w przypadku standardowej powłoki akrylowej
- Ekranowanie może powodować bliskość płaszczyzny uziemienia anteny
- Tolerancja rozmieszczenia komponentów w pobliżu linii zasilającej antenę
Naruszenia strefy wykluczenia powinny zostać wykryte podczas przeglądu DFM przed rozpoczęciem produkcji. Każdy proces montażu, który modyfikuje środowisko RF (powłoka ochronna, instalacja osłony), powinien zostać zweryfikowany pod kątem wydajności RF na pierwszym wyprodukowanym egzemplarzu.
Jakość montażu osłony
Skuteczność ekranowania puszki zależy od ciągłego uszczelnienia uziemienia wokół obwodu puszki. Pojedyncza przerwa w spoinie lutowniczej tworzy antenę szczelinową, która może w rzeczywistości pogorszyć emisję przy częstotliwości rezonansowej przerwy. Wymagania dotyczące inspekcji:
- Kontrola wizualna pod powiększeniem (10×) w celu sprawdzenia ciągłości lutowania na całym obwodzie
- Weryfikacja przekroju poprzecznego pierwszego artykułu w celu potwierdzenia powstania wiązań międzymetalicznych (a nie tylko zwilżania powierzchni)
- Test RF przed i po instalacji osłony w pierwszej partii produkcyjnej w celu potwierdzenia, że tłumienie jest zgodne z oczekiwaniami
Pozostałości topnika i wydajność RF
Pozostałości topnika niewymagające czyszczenia przesuwają środowisko RF w pobliżu ścieżek i pod osłonami. W przypadku produktów IoT pracujących z częstotliwością powyżej 2.4 GHz, należy określić czyszczenie wodne po lutowaniu rozpływowym. Wzrost kosztów wynosi od 0.08 do 0.25 USD za płytkę. Porównaj to z kosztem ponownego testu EMC (5,000–15 000 USD) lub reklamacji dotyczących wydajności RF w terenie.
Skalowanie produkcji płytek PCB IoT od prototypu do produkcji seryjnej
Luka między prototypem a produkcją
Prototypy do walidacji projektów IoT są często montowane ręcznie lub na liniach półautomatycznych. Produkcja seryjna wykorzystuje zautomatyzowany montaż SMT z drukiem szablonowym i reflow. Procesy te nie są identyczne, a funkcje, które pomyślnie przeszły testy prototypów, czasami zawodzą w produkcji seryjnej:
- Podkładki termiczne QFN lutowane ręcznie na prototypach charakteryzują się minimalnym ubytkiem. Podkładki termiczne QFN drukowane metodą szablonową i lutowane metodą reflow często wykazują ubytki rzędu 20–40%, jeśli otwór szablonu nie jest w formie okienka – co powoduje, że rezystancja termiczna pod obciążeniem jest 2–3 razy wyższa niż oczekiwana.
- Pasywne materiały 0201 nakładane ręcznie nigdy nie tworzą nagrobków. Pasta nakładana szablonowo z asymetrycznymi nagrobkami objętościowymi w tempie 1–5%, jeśli równowaga termiczna podkładki nie jest zaprojektowana.
- Strefy wykluczenia anten są przestrzegane w przypadku montażu ręcznego, lecz naruszane w przypadku montażu automatycznego, jeśli program rozmieszczania ma błąd przesunięcia współrzędnych.
Protokół kwalifikacji pierwszego artykułu produkcyjnego
Aby zniwelować lukę między prototypem a produkcją, konieczny jest ustrukturyzowany program kwalifikacji przed podjęciem zobowiązania do produkcji seryjnej:
- Zbuduj 10–20 jednostek, wykorzystując pełne narzędzia produkcyjne — szablon, system pick-and-place, profil reflow, selektywne mycie
- Przeprowadź pełny test funkcjonalny, w tym pomiar prądu podczas snu i wydajności RF
- Przekrój poprzeczny płyt 2–3: puste przestrzenie między płytkami termicznymi QFN, grubość miedzi w tulei mikroprzelotki, formowanie się połączeń międzymetalicznych lutowanych
- Przeprowadź 50-cykliczny szok termiczny (od -40°C do +85°C) na 5 płytkach, aby wykryć utajone zmęczenie lutowane
- Dokumentuj wszystkie wyniki jako linię bazową produkcji; zatwierdź przed skalowaniem wolumenu
To wydłuża czas produkcji o 2–3 tygodnie i wydłuża go o 3,000–8,000 dolarów. Pozwala to uniknąć kosztów zwrotu produktu w terenie w wysokości 50 000–500 000 dolarów z powodu wady produkcyjnej, która nie była widoczna na etapie prototypu.
Testowanie funkcjonalne urządzeń IoT zasilanych bateryjnie
Testowanie prądu snu: dlaczego musi to być test produkcyjny
Prąd uśpienia to najważniejszy parametr wydajności urządzeń IoT zasilanych bateryjnie. Jest on zależny od jakości montażu w sposób, którego nie wykrywają standardowe testy elektryczne ani AOI:
- Zanieczyszczenie jonowe: Pozostałości strumienia między pinami MCU o wysokiej impedancji powodują upływ prądu rzędu 0.5–3 µA na każdy zanieczyszczony węzeł. Urządzenie zaprojektowane do uśpienia z poborem prądu na poziomie 4 µA i trzema zanieczyszczonymi węzłami pobiera 5.5–13 µA — żywotność baterii spada z 2 lat do 8 miesięcy.
- Zamiana komponentów: Alternatywny tranzystor MOSFET lub LDO z większym upływem bramki/spoczynku niż zaprojektowana część dodaje µA, które pojawiają się tylko podczas pomiaru w stanie uśpienia.
- ESD lub uszkodzenie termiczne: Uszkodzenie mikrokontrolera może spowodować wyłączenie bramkowania w trybie uśpienia — zegar obwodowy nadal działa, pobierając 500 µA w trybie „uśpienia” zamiast 4 µA. Jest to niewykrywalne przez oględziny ani test ciągłości.
Każda płytka IoT powinna zostać przetestowana pod kątem prądu w stanie uśpienia na stanowisku testów funkcjonalnych. Pomiar wymaga:
- Amperomierz o rozdzielczości 100 nA połączony szeregowo z zasilaniem (minimalna rozdzielczość 1 µA; w przypadku projektów o bardzo niskim poborze mocy preferowana jest rozdzielczość 100 nA)
- Sekwencja testu oprogramowania sprzętowego, która cyklicznie przechodzi przez tryby wybudzania/działania/uśpienia i utrzymuje stan uśpienia przez 5 sekund
- Granica zaliczenia/niezaliczenia: ≤ 150% docelowego prądu uśpienia (np. jeśli zaprojektowano dla 4 µA, niezaliczenie dla prądu powyżej 6 µA)
Test wydłuża czas testu o 8–15 sekund na płytkę. Przy koszcie testu funkcjonalnego wynoszącym 0.15 dolara za sekundę, daje to 1.20–2.25 dolara za płytkę – niewiele w porównaniu z kosztem powrotu do pracy po przedwczesnej awarii akumulatora.
Programowanie oprogramowania sprzętowego i serializacja w produkcji
Każde urządzenie IoT musi być dostarczane z oprogramowaniem sprzętowym i unikalnym identyfikatorem urządzenia. Programowanie ISP w trybie inline na stacji testów funkcjonalnych programuje oprogramowanie sprzętowe i zapisuje numer seryjny urządzenia, adres MAC lub dane uwierzytelniające do chmury, jednocześnie weryfikując funkcjonalność. Nie jest to opcjonalne — urządzeń dostarczanych bez unikalnych identyfikatorów nie można konfigurować, zarządzać nimi ani aktualizować bezprzewodowo.
Platforma montażowa IoT firmy Highleap
Highleap Electronics zapewnia pełne wsparcie montażu IoT od prototypu do produkcji seryjnej:
- Procesy uwzględniające częstotliwości radiowe: Przegląd DFM obejmuje audyt strefy wykluczenia anteny, test wydajności pierwszego egzemplarza RF z pomiarem strat odbiciowych, kontrolę obwodu osłony
- Badanie prądu snu: Pomiar prądu z rozdzielczością 100 nA podczas testu funkcjonalnego; standard dla wszystkich zamówień urządzeń IoT zasilanych bateryjnie
- Programowanie oprogramowania sprzętowego: Wbudowany interfejs SWD/JTAG/UART ISP z przydzielaniem numerów seryjnych dla poszczególnych jednostek i możliwością śledzenia w chmurze
- Powłoka ochronna: Selektywne natryskiwanie z kontrolą fluorescencyjną UV; dostępne materiały akrylowe, poliuretanowe i silikonowe
- Pozyskiwanie komponentów: Kontrola czasu realizacji dla każdego BOM; autoryzowane wsparcie kwalifikacji alternatywnych; baza danych ponad 500 000 części na platformach Nordic, Silicon Labs, Quectel, u-blox i Semtech
- Zakres głośności: Prototypy od 50 sztuk do 100 000 sztuk rocznie — brak konieczności zmiany partnera podczas skalowania

Polecamy Wiadomości

Producent 14-warstwowych płytek HDI PCB w Chinach do niestandardowych płytek Microvia
HIGHLEAP ELECTRONICS / MICROVIAS / SEKWENCYJNE...

Producent 14-warstwowych płytek PCB w Chinach
NIESTANDARDOWA SZTYWNA PŁYTKA PCB WIELOWARSTWOWAHighleap Electronics...

Montaż 14-warstwowych płytek PCB i kompleksowa produkcja płytek PCB
PRODUKCJA PCB + PCBAHighleap Electronics zapewnia 14...

14-warstwowy układ PCB do szybkiej i wielowarstwowej produkcji
PRZEGLĄD INŻYNIERII I STOSOWANIA ELEMENTÓW 14-warstwowej płytki PCB to...
Jak uzyskać wycenę płytek PCB
Przeprowadzimy analizę DFM/DFA dla Ciebie i wrócimy do Ciebie z raportem. Możesz bezpiecznie przesłać swoje pliki za pośrednictwem naszej witryny. Wymagamy następujących informacji, aby przedstawić Ci wycenę:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę
W przypadku usług PCBA prosimy o dostarczenie BOM (listy materiałów) i wszelkich szczegółowych instrukcji montażu. Oferujemy również analizę DFM/DFA w celu optymalizacji projektów pod kątem możliwości produkcji i montażu, zapewniając płynny proces produkcji.