
Produkcja PCB ITEQ IT-150G dla HDI o drobnym rozstawie
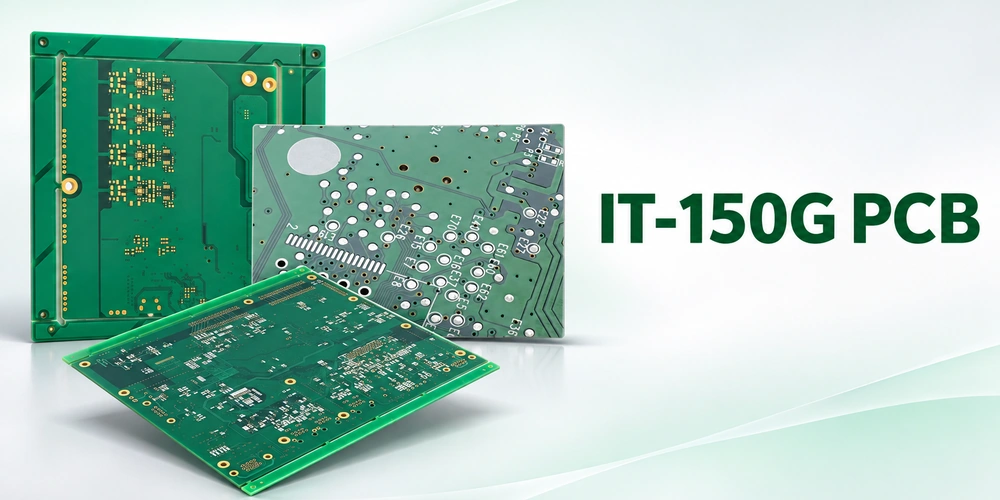
Ilustracja układów płytek PCB wielowarstwowych o małym rozstawie.
ITEQ IT-150G to bezhalogenowy system epoksydowy o średniej temperaturze zeszklenia (Tg) do sztywnych płytek PCB wielowarstwowych i HDI. ITEQ podaje temperaturę zeszklenia 150°C w DSC. Jego przydatność do cienkich płytek zależy od głębokości i geometrii każdego mikroprzelotki laserowej, które są ustalane przez prasowanie stosu i wyjście obudowy, nawet gdy grubość gotowej płytki pozostaje taka sama.
Projekt może przejść kontrolę trasowania z nominalnymi wartościami dielektrycznymi, ale nadal wymagać innej wersji, gdy CAM sprawdza rzeczywisty wzór prepregu i miedzi. Rozpocznij kontrolę projektu od przejścia pierwszej warstwy pod elementem.
Zacznij od ucieczki spod opakowania
W małym kontrolerze lub na płytce przenośnej, pojedyncza ślepa przelotka z L1 do L2 może wystarczyć do dotarcia do kanału routingu. Jest to dobre rozwiązanie na początek w konstrukcji 1+N+1, gdzie po każdej stronie centralnej struktury wielowarstwowej dodawana jest jedna warstwa narastająca. Jeśli kolejna warstwa musi pozostać nieprzerwaną płaszczyzną odniesienia, należy najpierw sprawdzić, czy sieć może poruszać się bokiem za pierwszą ślepą przelotką i przechodzić w inne miejsce. Druga mikroprzelotka pod pierwszą może zwolnić obszar routingu, ale zmienia sekwencję laminacji i wprowadza dodatkowy interfejs miedziany w ścieżce pionowej.
Sprawdź geometrię, którą faktycznie zobaczy laser
Określ warstwę początkową i końcową. Sprawdź lokalną głębokość utwardzonego dielektryka, minimalny otwór użyty w uzgodnionej definicji współczynnika kształtu, rozmiar padu docelowego po wytrawieniu oraz pozostały margines przechwytywania po rejestracji warstwy. Przelotka laserowa może być stożkowa, więc otwór na powierzchni nie opisuje obszaru styku z padem docelowym. Płytki otwór, który znajduje się częściowo poza padem docelowym, nadal może być zawodny. Mechaniczny otwór przelotowy dla złącza lub punktu montażowego na tej samej płytce wymaga osobnego wiercenia i sprawdzenia powłoki.
Hipotetyczny przykład HDI. Ten sam projekt zewnętrzny zakłada nominalny otwór górny o średnicy 100 µm. Przy dielektryku formowanym metodą tłoczenia o grubości 65 µm stosunek głębokości do otworu górnego wynosi 0.65:1. Przy 90 µm wynosi on 0.90:1, nawet jeśli regulacja rdzenia utrzymuje stałą grubość całkowitą. Są to obliczenia ekranowania. Dopuszczalna geometria, konwencja pomiaru i tolerancja na pasowanie zależą od kwalifikowanego procesu. Jeśli poprawiona konstrukcja nie pasuje do tego procesu, należy sprawdzić dielektryk i przypisanie warstw przed poszerzeniem przelotki, która dzieli pole lutownicze o drobnym skoku.
Zapisz powstałe pary warstw i wszelkie zakopane przelotki w projekcie przelotek HDI . Użyj odrębnej definicji wiercenia dla każdego przęsła i zaznacz, czy wypełniona i spłaszczona powierzchnia jest częścią pola lutowniczego elementu. Zaślepka przelotki pod lutem może powodować przeciekanie lutu, jeśli brakuje określonego sposobu przygotowania padów lub jest on niekompletny.
Wartości z karty katalogowej IT-150G dla kompilacji
ITEQ identyfikuje laminat pokryty miedzią jako IT-150GTC , a prepreg jako IT-150GBS . Rdzeń zapewnia utwardzoną warstwę dielektryczną; prepreg spaja warstwy i opływa miedź podczas prasowania. Opis materiału powinien identyfikować obie części konstrukcji. IT-150GS i IT-158 to oddzielne nazwy gatunków, które mogą pojawiać się w tych samych wynikach wyszukiwania.
| Właściwość | Zgłoszony wynik | Podstawa testu |
|---|---|---|
| Przemiana szklista i rozkład | Temperatura topnienia 150°C; Temperatura topnienia 365°C | DSC dla Tg; TGA przy 5% utracie masy dla Td |
| Dk przy 1 / 2 / 5 / 10 GHz | 3.7 / 3.6 / 3.5 / 3.5 | Zawartość żywicy 75%; IPC-TM-650 2.5.5.9 przy 1 GHz i 2.5.5.13 przy 2–10 GHz |
| Df przy 1 / 2 / 5 / 10 GHz | 0.0137 / 0.0140 / 0.0145 / 0.0148 | Ta sama żywica i częstotliwość bazowa co w rzędzie Dk |
| Rozszerzenie osi Z | 3.1% od 50°C do 260°C | IPC-TM-650 2.4.24; próbka laminatu |
| Opór cieplny i MOT | T260 i T288 każdy >60 min; MOT 130°C | IPC-TM-650 2.4.24.1 dla czasów T; UL 746 zgodnie z listą dla MOT |
Źródło: Karta katalogowa ITEQ IT-150G, wersja 1.0-26 . Poniżej przedstawiono wyniki badań próbek testowych z karty katalogowej. Do modelowania rzeczywistej geometrii i impedancji śladu należy wykorzystać zatwierdzone przez producenta dane konstrukcyjne.
Ta klasa ma sens, gdy głównym ograniczeniem jest zwarta budowa połączeń, a poprowadzony kanał ma wystarczający margines strat. Jeśli długi lub szybki tor zbliża się do limitu strat wtrąceniowych, przed wyborem IT-150G należy porównać konstrukcje elektryczne. Wartość przy 75% zawartości żywicy nie przenosi się automatycznie na inny typ szkła lub mieszaną konstrukcję żywiczną.
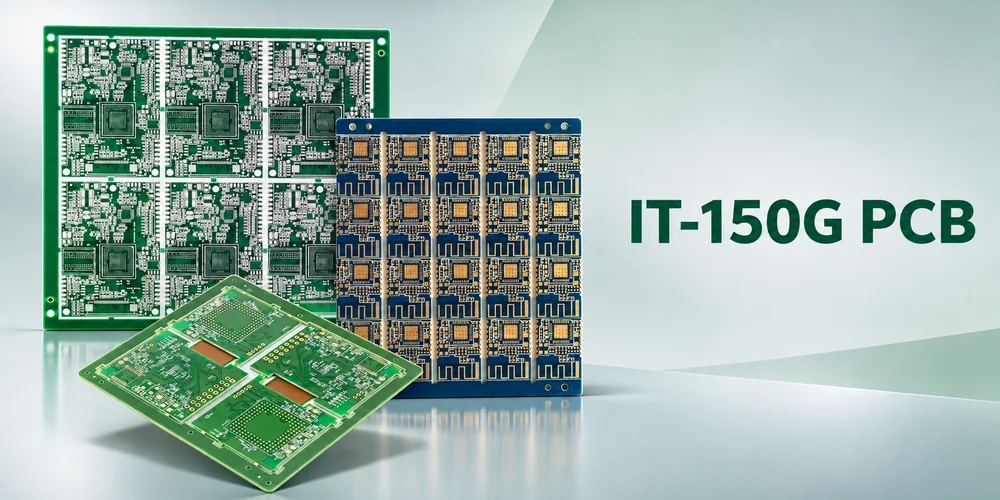
Ilustracja płytki PCB o drobnym rozstawie. Opublikowany stos określa geometrię mikroprzelotek.
Zamknij żywicę i wyrównaj grubość przed zwolnieniem CAM
Dwa obszary na tym samym panelu mogą wymagać różnych objętości żywicy. Prepreg nałożony na gęstą miedź wypełnia stosunkowo niewielką ilość wytrawionego reliefu; sąsiednie obszary oczyszczone z miedzi wymagają żywicy do wypełnienia głębszych zagłębień. Jeśli pakiet łączący nie spełnia obu warunków, rezultatem może być lokalnie cienki dielektryk, puste przestrzenie lub nierówna grubość. Płytki otwór przelotowy, wcześniej przesłonięty, może zostać wywiercony na innej głębokości dielektrycznej niż planowano. Zmiany te zmieniają również odległość od kontrolowanego śladu do jego płaszczyzny odniesienia.
Podczas przeglądu stosu HDI , porównaj obie strony konstrukcji pod kątem grubości utwardzonej, rozkładu miedzi i podparcia panelu. Pozwól zespołowi CAM zaproponować wszelkie dopuszczalne cechy równoważenia miedzi z wyłączeniami anten, odniesieniami impedancji i granicami izolacji. Określ grubość tłoczenia jako cel i tolerancję zgodnie z ustaloną metodą weryfikacji. W przypadku zmiany rodzaju szkła, konstrukcji prepregu lub wagi miedzi, ponownie sprawdź objętość wypełnienia, lokalną głębokość lasera i impedancję. Sama poprawiona lista materiałów nie odzwierciedla tych efektów zespołom ds. układu lub testów.
WYKONANIE I MONTAŻ PCB
Planujesz budowę płytki PCB IT-150G?
Highleap może wspólnie omówić wymagania dotyczące konstrukcji i montażu płyty.
Należy uwzględnić rozpiętość wierteł, docelową grubość dielektryka i wzór rozmieszczenia pakietów o drobnym skoku.
Oddzielna akceptacja przez laser od kontroli połączeń lutowanych
Niezawodność mikroprzelotek zaczyna się od docelowej miedzi. Pozostałości lub nieodpowiedni interfejs mogą pozostawić przelotkę, która przekracza ciągłość w temperaturze pokojowej i otwiera się po podgrzaniu; przekrój metalograficzny może pokazać geometrię wychwytywania, wypełniania i miedzi w próbkowanej płaszczyźnie. Próbka poddana naprężeniom termicznym, która reprezentuje rzeczywistą rozpiętość warstwy i obejmuje monitorowanie rezystancji, może wykryć przerwy zależne od temperatury, które mogą być ukryte w schłodzonej próbce. Użyj rysunku, aby ustalić, która struktura reprezentuje produkt i jak będą oceniane defekty. Norma IPC-2226A zapewnia kontekst projektu HDI; specyfikacja zakupu powinna oddzielnie określać obowiązujące wymagania dotyczące akceptacji i kwalifikacji płytki.
Podczas montażu mikro BGA pojawia się kolejny problem: tworzenie się złączy nad płytką. Przed nałożeniem pasty należy sprawdzić wykończenie powierzchni, wypełnienie i planarizację, odstępy między lutami a maską lutowniczą oraz podparcie panelu. Promieniowanie rentgenowskie pozwala zbadać ukryte złącza pod kątem takich problemów, jak mostki lutownicze czy puste przestrzenie, ale nie pozwala na ustalenie przyczepności na zakopanym interfejsie mikroprzelotek. Wada, która pojawia się podczas lutowania rozpływowego, wymaga izolacji elektrycznej, aby określić, które połączenie uległo awarii. Testy termiczne ITEQ ustalają bazę materiałową; profil montażu jest ustalany na podstawie pasty, komponentów i zmierzonych temperatur zamontowanej płytki.
Zwolnij stos i zapakuj razem
Prześlij plik stack-up z oznaczeniami rdzenia i prepregu, mapą wierceń dla każdej pary warstw oraz wzorem drobnych pól. Określ wymagania dotyczące stałej impedancji lub płaszczyzny odniesienia, które podlegają negocjacjom, oraz jakie kupony lub sekcje są wymagane w planie akceptacji. W celu montażu, sparuj te pliki z zestawieniem materiałów (BOM), danymi dotyczącymi rozmieszczenia, wykończeniem i ograniczeniami dotyczącymi paneli. Dzięki wycenie PCB i montażu firmy Highleap Electronics , zespoły zajmujące się płytkami i montażem mogą ocenić, czy rozwiązanie wydaje się możliwe do zrealizowania w proponowanej konstrukcji i gdzie może być konieczna zmiana układu przed oddaniem produktu do użytku.
O autorze
Shirley Leung
Menedżer ds. produktów PCB/PCBA i inżynier ds. sprzedaży technicznej
Shirley posiada 5-letnie doświadczenie praktyczne w produkcji i montażu płytek PCB. Jej specjalizacja obejmuje złożone płytki wielowarstwowe, struktury HDI, dostawę komponentów pod klucz, montaż SMT, testowanie oraz pełną integrację systemów.
Jako doradca techniczny i specjalistka ds. sprzedaży wspiera klientów, zapewniając doradztwo w zakresie DFM, optymalizacji kosztów i planowania produkcji. Pomaga w sprawnym przechodzeniu projektów od fazy projektowania do produkcji masowej, przy zachowaniu spójnej jakości i terminowej realizacji.

Polecamy Wiadomości
Produkcja płytek PCB IT-601G dla płytek wielowarstwowych i HDI
Ilustracja gęstego układania ścieżek PCB w konstrukcji HDI.ITEQ...
Produkcja i montaż płytek PCB klawiatury mechanicznej FPGA
Rysunek 1. Zmontowana klawiatura referencyjna Clavier. To jest...
Płytki PCB IT-858G do motoryzacji, do sterowania mocą w ciężkich warunkach miedzianych
Zastosowania PCB IT-858G w elektronice samochodowej i...
Płytka drukowana IT-958G do serwerów i płyt backplane’ów o dużej prędkości
Przykłady wielowarstwowej płytki PCB IT-958G dla serwerów i szybkich...
Jak uzyskać wycenę płytek PCB
Przeprowadzimy analizę DFM/DFA dla Ciebie i wrócimy do Ciebie z raportem. Możesz bezpiecznie przesłać swoje pliki za pośrednictwem naszej witryny. Wymagamy następujących informacji, aby przedstawić Ci wycenę:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę
Oprócz produkcji PCB oferujemy kompleksowy zakres usług elektronicznych, w tym projektowanie PCB, PCBA i rozwiązania pod klucz. Niezależnie od tego, czy potrzebujesz pomocy w prototypowaniu, weryfikacji projektu, pozyskiwaniu komponentów czy masowej produkcji, zapewniamy kompleksowe wsparcie, aby zagwarantować sukces Twojego projektu.
W przypadku usług PCBA prosimy o dostarczenie BOM (listy materiałów) i wszelkich szczegółowych instrukcji montażu. Oferujemy również analizę DFM/DFA w celu optymalizacji projektów pod kątem możliwości produkcji i montażu, zapewniając płynny proces produkcji.