
Proces produkcji PCB: od projektowania PCB i inżynierii CAM po produkcję i montaż
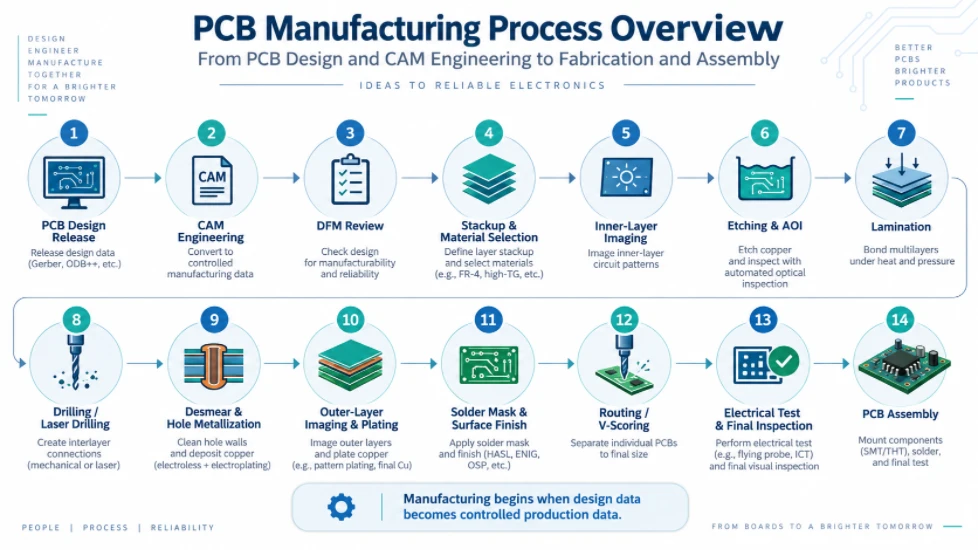
Rysunek 1. Przegląd procesu produkcji PCB
Proces produkcji PCB nie rozpoczyna się, gdy panel pokryty miedzią dociera do linii produkcyjnej. W profesjonalnej fabryce PCB produkcja rozpoczyna się od konwersji danych projektanta na kontrolowane dane produkcyjne. Za tę konwersję odpowiada inżynieria CAM.
Projektant PCB definiuje założenia elektryczne, ograniczenia mechaniczne, docelowe układy warstw oraz interfejsy komponentów. Inżynier CAM konwertuje te założenia na gotowe do produkcji grafiki, programy wiercenia i trasowania, dane paneli, referencje inspekcyjne, wykresy impedancji i instrukcje procesowe. Dane wyjściowe są następnie udostępniane w systemie ERP lub systemie instrukcji produkcyjnych fabryki, dzięki czemu każdy dział produkcji pracuje w oparciu o jedną, kontrolowaną definicję.
Niniejszy przewodnik wyjaśnia cały proces produkcji płytek PCB, od przekazania projektu inżynieryjnego, przez przygotowanie materiałów, obróbkę warstwy wewnętrznej, laminowanie, wiercenie, galwanizację, nanoszenie obrazu na warstwę zewnętrzną, maskę lutowniczą, wykończenie powierzchni, profilowanie, testy elektryczne i kontrolę końcową. Wyjaśnia również, co projektanci PCB powinni wiedzieć o CAM, aby ich płytki przeszły przez proces inżynieryjny z mniejszą liczbą pytań, kompromisów i stabilniejszą ścieżką do produkcji.
Na czym właściwie polega proces produkcji płytek PCB?
Proces produkcji płytek drukowanych to kontrolowana konwersja danych projektowych PCB na fizyczną płytkę spełniającą wymagania elektryczne, wymiarowe, materiałowe i niezawodnościowe. Obejmuje on więcej niż tylko naświetlanie i trawienie. Proces gotowy do produkcji zazwyczaj składa się z czterech połączonych warstw inżynieryjnych:
| Warstwa inżynierska | Główna odpowiedzialność | Typowy wynik |
|---|---|---|
| Projekt PCB | Definiuje łączność obwodów, trasowanie, rozmieszczenie, interfejsy mechaniczne, cele stosu i ograniczenia projektowe. | Dane Gerber/ODB++/IPC-2581, pliki wierceń NC, rysunki wykonawcze, zestawienia warstw, listy połączeń i notatki projektowe. |
| Inżynieria CAM i DFM | Sprawdza możliwość produkcji, rozstrzyga niejednoznaczności danych, stosuje zatwierdzoną kompensację procesu i tworzy dane gotowe do produkcji. | Materiały graficzne do produkcji, programy wierceń/trasowań, dane paneli, odniesienia AOI, dane testowe, kupony i pytania techniczne, gdy zajdzie taka potrzeba. |
| Inżynieria produkcji / ERP-MI | Definiuje trasę procesu, materiały, sprzęt, instrukcje specjalne, kontrole i punkty kontrolne odbioru. | Podróżny lub MI, kolejność stanowisk pracy, wywołania materiałów, notatki dotyczące procesów specjalnych i wymagania dotyczące kontroli. |
| Produkcja i weryfikacja | Zajmuje się fizycznym montażem, wykańczaniem i testowaniem gołej płytki PCB. | Dostarczamy płytki gotowe do wysyłki lub montażu PCB. |
To rozróżnienie ma znaczenie, ponieważ wiele opisów procesu produkcji płytek PCB rozpoczyna się od „wydrukowania warstwy wewnętrznej”. W przemysłowej fabryce płytek PCB panel nie powinien osiągnąć tego etapu, dopóki system CAM nie ustali znaczenia każdej warstwy, możliwości produkcji, metody produkcji i zestawu skompensowanych danych, z którego musi korzystać każde centrum obróbcze.
Proces produkcji PCB w skrócie
Publikacja projektu PCB → pobieranie danych → normalizacja CAM → przegląd DFM i możliwości → pytania inżynieryjne, jeśli wymagane → przegląd stosu i impedancji → kompensacja CAM → panelizacja i narzędzia → definicja procesu ERP/MI → przygotowanie materiału → obrazowanie warstwy wewnętrznej → trawienie warstwy wewnętrznej → obszarowy ogląd obszaru warstwy wewnętrznej → układanie warstw i laminowanie → wiercenie / wiercenie laserowe → odtłuszczanie i metalizacja otworów → obrazowanie warstwy zewnętrznej → miedziowanie i trawienie → obszarowy ogląd obszaru warstwy zewnętrznej → maska lutownicza → legenda → wykończenie powierzchni → profilowanie / trasowanie / rylcowanie V → test elektryczny i kontrola wymiarowa → kontrola końcowa i pakowanie → opcjonalny montaż PCB.
Dokładna trasa zmienia się w zależności od liczby warstw, struktury przejścia, ciężaru miedzi, systemu materiałowego, wykończenia powierzchni i specjalnych wymagań mechanicznych. Dwuwarstwowa płytka FR-4 może ominąć kilka operacji wielowarstwowych, podczas gdy płytka HDI może powtarzać cykle laminowania i wiercenia laserowego wielokrotnie.
Dlaczego inżynieria CAM stanowi pomost między projektowaniem PCB a produkcją
Oprogramowanie CAD PCB opisuje, jakie funkcje elektryczne i mechaniczne musi spełniać produkt. Sprzęt produkcyjny potrzebuje innego poziomu informacji: skompensowanej geometrii przewodnika, definicji narzędzi wiertniczych, współrzędnych paneli, polaryzacji procesu, danych obrazowych, próbek, cech narzędzi, ścieżek, informacji o punktacji, referencji inspekcyjnych i notatek specyficznych dla procesu. Inżynieria CAM tworzy tę warstwę translacji.
Z tego powodu CAM nie powinien być traktowany jako „kontrola Gerbera” na ostatnią chwilę. Prawidłowa analiza CAM sprawdza, czy projekt przetrwa całą linię produkcyjną. Na przykład, przelotka może być zgodna z zasadami projektowania CAD, ale nadal mieć niewystarczający margines międzypierścieniowy po uwzględnieniu tolerancji wiercenia i tolerancji pasowania. Ścieżka może spełniać nominalną szerokość w projekcie, ale wymagać kompensacji trawienia w oparciu o masę miedzi i wybrany proces obrazowania/trawienia. Mechanicznie poprawne gniazdo może wymagać innego procesu, ponieważ jest platerowane, nieregularne, ma kontrolowaną głębokość lub znajduje się na krawędzi płytki.
Inżynier CAM musi chronić intencje elektryczne projektanta podczas konwersji nominalnych wymiarów projektowych na wymiary produkcyjne. Dlatego dobra fabryka odróżnia kompensację procesu od modyfikacji projektu . Kompensacja produkcyjna ma na celu osiągnięcie wymiaru gotowego klienta po wytrawieniu, galwanizacji, laminowaniu lub obróbce skrawaniem. Zmiana wpływająca na łączność, rozmiar gotowego otworu, geometrię o kontrolowanej impedancji, definicję obrysu lub inne wymagania funkcjonalne powinna być traktowana jako kwestia inżynierska, a nie jako bezmyślnie przeprojektowywana.
Etap 1: Pakiet danych produkcyjnych i zamierzenia projektowe
Jakość procesu produkcji PCB jest w dużym stopniu uzależniona od jakości pakietu. System CAM może naprawić problemy z formatowaniem, ale nie jest w stanie bezpiecznie odgadnąć brakującego założenia projektowego. Najmocniejszy pakiet zawiera zarówno dane czytelne dla maszyny, jak i zwięzłą definicję procesu produkcyjnego.
| Dane lub wymagania | Dlaczego CAM tego potrzebuje | Częsta dwuznaczność, której należy unikać |
|---|---|---|
| Warstwy miedzi, maski lutowniczej i legendy | Ustala zamierzony obraz kompilacji dla każdej strony i warstwy wewnętrznej. | Niejasne nazwy warstw, brak informacji o polaryzacji, zduplikowane lub przestarzałe warstwy. |
| Pliki wierteł NC i tabela wierteł | Oddziela otwory PTH, NPTH, mikroprzelotki i specjalne wymagania dotyczące wierceń oraz mapuje gotowe otwory na narzędzia produkcyjne. | Stosowanie tego samego symbolu do otworów platerowanych i nieplaterowanych lub mieszanie średnic gotowych i narzędzi. |
| Zarys płytki i warstwa trasy | Definiuje wymiary wykończeniowe, wycięcia wewnętrzne, szczeliny i cechy profili. | Kontury powielone na kilku warstwach, otwarte kontury, sprzeczne wymiary lub niejasna geometria rowków. |
| Rysunek wykonawczy | Komunikuje informacje na temat grubości, tolerancji, wykończenia, miedzi, uwag mechanicznych i procesów specjalnych. | Notatki kolidują z danymi Gerber/drill lub są to ogólne skopiowane notatki, które nie mają zastosowania do tablicy. |
| Układ warstw PCB | Definiuje wagę miedzi, konstrukcję dielektryczną, grubość końcową i architekturę o kontrolowanej impedancji. | Nominalne wymiary dielektryczne bez wskazania, czy producent może optymalizować materiały. |
| Tabela impedancji kontrolowanej | Łączy każdy cel impedancji z warstwą, geometrią śladu, płaszczyzną odniesienia i tolerancją. | Określenie celu, ale nie zidentyfikowanie odpowiednich sieci lub geometrii. |
| Lista połączeń IPC lub dane dotyczące inteligentnego projektu | Wspiera porównywanie łączności i zmniejsza ryzyko, że niejednoznaczność graficzna stanie się błędem elektrycznym. | Lista połączeń wygenerowana na podstawie innej wersji projektu. |
| Wykończenie powierzchni i wykończenia selektywne | Określa przebieg procesu i ma wpływ na lutowalność, płaskość, zużycie styków i kompatybilność montażu. | Wywołujemy globalne poruszenie w ENIG, jednocześnie oczekując zdecydowanych działań, bez definiowania wybranych obszarów. |
| Specjalne wymagania mechaniczne | Umożliwia oprogramowaniu CAM definiowanie pogłębień stożkowych, otworów walcowych, frezowania o kontrolowanej głębokości, nacięć, powlekania krawędzi lub pasowania wtłaczanego. | Podaje się jedynie kształt rysunkowy bez podania ostatecznej średnicy, głębokości, pozostałej grubości i tolerancji. |
Format Gerber pozostaje powszechny, natomiast ODB++ i IPC-2581 mogą przenosić bardziej ustrukturyzowane informacje, jeśli obsługują je zarówno projektant, jak i producent. Niezależnie od formatu, kontrola wersji jest kluczowa. Dane miedzi, wierceń, rysunków, stosów i list połączeń powinny opisywać tę samą wersję.
Etap 2: Normalizacja danych CAM i przegląd DFM
2.1 Normalizacja danych: rekonstrukcja jednej niezawodnej definicji płyty
Pierwszym zadaniem CAM jest zapewnienie wewnętrznej spójności danych. Jednostki, współrzędne, początek układu współrzędnych, kolejność warstw, stan odbicia lustrzanego, polaryzacja, definicje apertury, formaty wierteł i geometria profilu są sprawdzane przed rozpoczęciem jakiejkolwiek edycji produkcyjnej. Inżynier CAM identyfikuje również nieużywane dane, zduplikowane warstwy i cechy, które mogły zostać wyeksportowane w inny sposób z różnych systemów CAD.
W tym miejscu inteligentny pakiet wydania oszczędza czas. Im mniej niejasności musi interpretować inżynier CAM, tym mniejsze ryzyko, że inżynierowie poświęcą czas na odróżnienie celowej funkcji od artefaktu eksportowego.
2.2 Sprawdzanie łączności i relacji warstw
CAM porównuje projekt w różnych warstwach miedzi, danych wiertniczych oraz, jeśli jest dostępna, listy połączeń klienta. Celem nie jest jedynie znalezienie oczywistych przerw lub zwarć. Chodzi również o weryfikację relacji między padami a otworami, poprzez struktury, łączność płaszczyzn, antypady, ulgi termiczne oraz zamierzony związek między miedzią a cechami mechanicznymi.
2.3 Przegląd szerokości linii, odstępów i grubości miedzi
Minimalnej szerokości i odstępu między przewodnikami nie można określić niezależnie od grubości miedzi i procesu technologicznego. Wraz ze wzrostem ciężaru miedzi trawienie staje się trudniejsze, a trawienie boczne ma większy wpływ na gotową geometrię. Dlatego CAM analizuje minimalną linię/odstęp wraz z miedzią bazową, miedzią gotową oraz tym, czy cecha jest izolowana, czy znajduje się w gęstym polu miedzi.
Projektanci powinni unikać traktowania limitów możliwości produkcyjnych PCB jako uniwersalnej wartości, która ma zastosowanie do każdej grubości miedzi i każdej warstwy. Bardziej produkowalny projekt wykorzystuje standardowe możliwości produkcyjne dla wybranej konstrukcji i rezerwuje ekstremalną geometrię tylko tam, gdzie gęstość obwodów to wymaga.
2.4 Pierścień pierścieniowy, tolerancja wiercenia i luz między otworem a miedzią
Gotowy otwór po platerowaniu nie ma tego samego rozmiaru co wiertło produkcyjne. Fabryka musi uwzględnić osadzanie miedzi na ściankach otworu, tolerancję wiercenia oraz zmienność procesu. Dlatego system CAM ocenia geometrię podkładki i pierścienia po uwzględnieniu wiertła produkcyjnego i naddatków pasowania.
Ta sama zasada dotyczy odstępów między otworami a przewodami. Pomiar CAD wykonany z nominalnego gotowego otworu może nie odzwierciedlać ryzyka produkcyjnego. System CAM sprawdza otwór produkcyjny, jego kompensację oraz ilość miedzi, która musi pozostać po wierceniu, platerowaniu i rejestracji. Jest to szczególnie ważne w przypadku gęstych projektów wielowarstwowych, otworów wciskanych oraz projektów o minimalnej dopuszczalnej średnicy pierścienia nośnego w fabryce.
2.5 PTH, NPTH, szczeliny i otwory nieregularne
Otwory przelotowe platerowane i nieplaterowane powinny być jednoznacznie określone w pakiecie projektowym. CAM może wykorzystywać różne etapy wiercenia, reguły kompensacji lub sekwencje procesów dla elementów PTH i NPTH. Gniazda platerowane i nieregularne otwory platerowane wymagają dodatkowej analizy, ponieważ ich wykonalność zależy od geometrii, dostępu narzędzia, sposobu platerowania, pierścienia i sąsiadującej miedzi.
Cechy szczególne, takie jak otwory ząbkowane, poszycie krawędzi i poszycie półotworów, muszą być wyraźnie określone. Mają one wpływ na układ i profilowanie paneli, ponieważ cecha ta musi pozostać mechanicznie podparta aż do właściwego etapu produkcji.
2.6 Możliwość produkcji maski lutowniczej
Oprogramowanie CAM przeprowadza testy DFM maski lutowniczej pod kątem geometrii padów, szerokości zapory, tolerancji dopasowania, obróbki przelotek i wymagań montażowych. Otwór maski lutowniczej, który wygląda akceptowalnie w systemie CAD, może stać się problematyczny, gdy dwa sąsiednie otwory się łączą, gdy nie można niezawodnie utrzymać wąskiej zapory maski lub gdy przelotka zostanie przypadkowo odsłonięta w obszarze lutowania.
Projektanci powinni określić zamierzony sposób obróbki przelotki tam, gdzie ma to znaczenie: otwarta, z otworem w kształcie namiotu, zaślepiona, wypełniona żywicą i zakryta lub inna kontrolowana struktura. CAM nie powinien wnioskować o wysokiej niezawodności obróbki przelotki wyłącznie na podstawie obecności otworu w warstwie maski lutowniczej.
2.7 Przegląd legendy i oznaczeń komponentów
Tekst sitodrukowy jest sprawdzany pod kątem czytelności i kolizji z odsłoniętymi padami, punktami testowymi, złotymi punktami styku i innymi obszarami, na których tusz jest niedopuszczalny. System CAM może odciąć niekrytyczne legendy od padów zgodnie z ustaloną regułą produkcyjną, ale oznaczenia krytyczne dla montażu powinny być zaprojektowane z odpowiednim odstępem, a nie polegać na automatycznym odcinaniu.
2.8 Krawędź płytki, rowek V i odstęp między frezowaniami
Komponenty, miedź, przelotki i elementy platerowane w pobliżu krawędzi płytki muszą zostać ocenione pod kątem zamierzonej metody depanelizacji. Rowkowanie V, frezowanie wypustkowe, wiercenie otworów i frezowanie CNC stwarzają różne warunki mechaniczne. System CAM musi również określić, czy krawędź płytki ma być odsłonięta, platerowana, ząbkowana, czy też stanowić część złącza/systemu styków.
2.9 Złote palce i mieszane wykończenia powierzchni
Selektywne, twarde, złote styki to nie tylko „kolejne wykończenie powierzchni PCB ”. Mogą wymagać dedykowanych połączeń galwanicznych i określonej sekwencji procesów, zanim te tymczasowe połączenia zostaną usunięte podczas profilowania. Gdy projekt łączy złote styki z ENIG, OSP, cyną immersyjną, srebrem immersyjnym lub HASL na pozostałej części płytki, CAM musi poprawnie zdefiniować obszary selektywne i kolejność produkcji.
Jeśli produkt nie pozwala na tymczasowe połączenia galwaniczne, należy o tym poinformować z wyprzedzeniem, ponieważ może to zmienić zalecany proces. To samo dotyczy wymagań dotyczących fazowania, tolerancji długości palców oraz geometrii „długich/krótkich palców”.
2.10 Saldo miedzi i miedź resztkowa
Inżynierowie CAM sprawdzają również, ile miedzi pozostaje na każdej warstwie i jak miedź jest rozłożona na panelu. Jednym z przydatnych wskaźników inżynieryjnych jest wskaźnik miedzi resztkowej:
Residual copper ratio = copper pattern area ÷ unit board area × 100%
Ma to znaczenie, ponieważ laminowanie jest procesem przepływowym. Bardzo zróżnicowane gęstości miedzi na sąsiednich warstwach mogą zmieniać zapotrzebowanie na żywicę, lokalną grubość dielektryka i równowagę mechaniczną. Płytki z grubej miedzi wzmacniają ten efekt. Projekt z dużymi obszarami pozbawionymi miedzi obok gęstej miedzi może wymagać zmian w układzie warstw, strategii równoważenia miedzi lub dodatkowych kontroli procesu.
Dla projektanta PCB wniosek jest prosty: równowaga miedzi to nie tylko kwestia estetyczna. Wpływa ona na możliwości produkcyjne, kontrolę grubości płytki, ryzyko odkształceń, a w niektórych konstrukcjach także na zachowanie dielektryczne wokół struktur impedancyjnych.
2.11 Materiały o kontrolowanej impedancji i wysokiej częstotliwości
Kontrolowaną impedancję należy rozpatrywać jako układ warstw, a nie jako wartość szerokości ścieżki. CAM i inżynieria procesowa uwzględniają grubość dielektryka, grubość miedzi, gotową geometrię przewodnika, relację płaszczyzny odniesienia oraz rzeczywisty układ materiałowy. W przypadku projektów RF i mikrofalowych z wykorzystaniem materiałów takich jak Rogers , Taconic, Arlon lub innych laminatów o niskiej stratności, obróbka specyficzna dla danego materiału może również wpływać na wiercenie, przygotowanie powierzchni, laminowanie i zachowanie wymiarów.
Najbezpieczniejszy projekt zapewnia docelową impedancję, tolerancję i geometrię elektryczną, jednocześnie pozwalając producentowi na zaproponowanie kontrolowanego ułożenia warstw w razie potrzeby. Ostateczną geometrię produkcyjną należy potwierdzić przed rozpoczęciem produkcji, zamiast zakładać, że nominalna szerokość ścieżki CAD pozostanie niezmieniona.
Etap 3: Kompensacja CAM, panelizacja i dane produkcyjne
Po rozwiązaniu problemów z DFM, CAM konwertuje nominalne dane projektowe na dane produkcyjne. Te zmiany są celowymi działaniami kontrolnymi procesu, a nie arbitralnymi zmianami w obwodzie.
3.1 Kompensacja trawienia i obrazowania
Podczas trawienia miedź jest usuwana zarówno bocznie, jak i pionowo. W zależności od masy miedzi i procesu, inżynier CAM może skompensować cechy przewodnika, tak aby gotowe ścieżki i wymiary padów po naniesieniu obrazu, powlekaniu i wytrawieniu trafiały w cel. Strategia kompensacji może się różnić między warstwami wewnętrznymi i zewnętrznymi, ponieważ różnią się one przebiegiem procesów.
3.2 Kompensacja wiercenia i powlekania
W przypadku otworów PTH, wiertło produkcyjne jest dobierane tak, aby gotowy otwór spełniał wymagania klienta po metalizacji ścianek otworu. Elementy NPTH są obsługiwane osobno, ponieważ nie są przeznaczone do uzyskania tej samej miedziowanej powłoki. System CAM również efektywnie grupuje narzędzia wiertnicze, chroniąc jednocześnie specjalne tolerancje i elementy o kontrolowanym dopasowaniu.
3.3 Optymalizacja maski lutowniczej i legendy
Otwory produkcyjne są dostosowane do procesu nakładania maski lutowniczej i możliwości rejestracji. System CAM sprawdza minimalne zapory, relacje między maską a padem lutowniczym, odsłoniętą miedź i niezamierzone otwory. Legendę można odciąć od powierzchni lutowalnych zgodnie z zatwierdzonymi zasadami, natomiast oznaczenia krytyczne powinny pozostać dokładnie tam, gdzie wymaga tego rysunek.
3.4 Panelizacja
Indywidualna płytka PCB klienta jest zazwyczaj produkowana w większym panelu roboczym. System CAM dobiera orientację, liczbę matryc, odstępy, szyny, otwory narzędziowe, punkty odniesienia, kupony, metodę odłączania i strategię trasowania w oparciu o wydajność produkcji i późniejsze potrzeby montażowe. Panelizacja może wpływać na wykorzystanie materiału, rozkład powłoki, sztywność płytki, wykonalność V-score oraz automatyzację.
Gdy klient dostarcza matrycę montażową, system CAM powinien zachować założenia montażowe i zweryfikować, czy matryca jest również zgodna z procesem produkcyjnym. Podczas produkcji panelu w fabryce, wymagania montażowe powinny być nadal uwzględniane, jeśli płytki będą bezpośrednio trafiać do produkcji SMT.
3.5 Kupony, narzędzia i cechy niezwiązane z produktem
Panel roboczy może zawierać próbki impedancji, tarcze rejestracyjne, próbki testowe, elementy sterowania procesem i oprzyrządowanie. Znajdują się one poza gotowym obwodem, ale są częścią kontroli produkcji. Ich rozmieszczenie powinno być zaprojektowane tak, aby odzwierciedlały odpowiednie warunki produkcji, nie zakłócając produktu ani depanelizacji.
3.6 Czego CAM nie powinien zmieniać po cichu
CAM nie powinien wykorzystywać wygody produkcyjnej jako pretekstu do zmiany projektu elektrycznego klienta. Zmiany w rozmiarze otworów gotowych, obrysie płytki, geometrii impedancji wykraczające poza uzgodniony model kompensacji, łączności, odstępach między płytkami miedzianymi, które wpływają na wydajność, lub funkcjonalnych cechach mechanicznych, powinny być powodem do zapytania inżynierskiego. Kontrolowany proces zatwierdzania jest częścią niezawodnego procesu produkcji płytek PCB.
Etap 4: Inżynieria stosu i wydanie procesu ERP/MI
Gdy dane CAM będą gotowe do produkcji, fabryka musi zdefiniować, w jaki sposób płytka zostanie faktycznie zbudowana. To właśnie tutaj projektowanie stosu , dobór materiałów i przebieg procesu stają się formalnymi instrukcjami produkcyjnymi.
4.1 Grubość gotowej płyty jest wynikiem ułożenia warstw
Grubość końcowa to nie tylko suma katalogowych wartości rdzenia i prepregu. Inżynieria musi uwzględniać rozkład miedzi, przepływ żywicy, strukturę miedzi oraz wpływ powłok i wykończeń na grubość, tam gdzie ma to znaczenie. Przydatny model koncepcyjny to:
Designed board thickness ≈ core thickness + dielectric thickness after lamination + copper-layer contributions + applicable surface/coating contributions
W przypadku płytek wielowarstwowych efektywna grubość dielektryka po prasowaniu zależy od systemu prepregów i otaczającego wzoru miedzi. To kolejny powód, dla którego resztkowy stosunek miedzi ma znaczenie podczas analizy warstw.
4.2 Budowa warstwowa i materiały specjalne
Standardowe laminaty FR-4, laminaty FR-4 o wysokiej temperaturze zeszklenia (Tg), laminaty niskostratne, materiały RF na bazie PTFE, materiały z rdzeniem metalowym i konstrukcje sztywno-giętkie nie mają jednej uniwersalnej receptury laminowania. Inżynieria CAM i procesowa muszą dopasować wymagania wydajnościowe klienta do zweryfikowanego materiału i procesu. Konstrukcje hybrydowe o wysokiej częstotliwości zasługują na szczególną uwagę, ponieważ różne materiały mogą charakteryzować się odmiennymi właściwościami przepływu, wymiarowymi i przygotowania powierzchni.
4.3 Podróżnik ERP/MI konwertuje decyzje CAM na instrukcje fabryczne
System ERP lub MI fabryki powinien definiować zestaw materiałów, wymagania dotyczące miedzi, metodę obrazowania, kolejność laminowania, programy wierceń, trasę galwanizacji, wymagania dotyczące maski lutowniczej i legendy, wykończenie powierzchni, instrukcje dotyczące trasowania/nacięcia V, specjalne operacje mechaniczne, punkty kontroli i wymagania dotyczące testów elektrycznych.
Operacje specjalne muszą być jasno określone. Na przykład, rowek o kontrolowanej głębokości lub pogłębienie stożkowe powinno mieć odpowiedni identyfikator programu oraz wymaganą średnicę/geometrię, a także głębokość lub pozostałą grubość i tolerancję. Selektywny proces obróbki metodą „złotego palca” powinien określać wymaganą selektywną kolejność wykończenia i frezowania. Konstrukcja przelotki ślepej/zakopanej powinna definiować, który cykl laminowania tworzy strukturę każdej przelotki.
To praktyczny punkt, w którym inżynieria CAM staje się recepturą produkcyjną. Jeśli cel produkcyjny jest niejasny, operatorzy niższego szczebla są zmuszeni do niezależnej interpretacji intencji. Dobry proces eliminuje tę niejasność przed wydaniem partii.
Etap 5: Proces wytwarzania PCB krok po kroku
Po zatwierdzeniu przez CAM i wydaniu MI rozpoczyna się fizyczna produkcja. Poniższa sekwencja opisuje typowy proces wytwarzania wielowarstwowych płytek PCB metodą subtraktywną. Dokładny przebieg różni się w zależności od projektu.
Krok 1: Przygotowanie materiału i cięcie paneli
Rdzenie pokryte miedzią, folia miedziana i prepreg są dobierane zgodnie z zatwierdzonym układem warstw. Tożsamość materiału, waga miedzi, grubość i identyfikowalność partii są weryfikowane przed cięciem paneli na wymiar roboczy. Laminaty wysokoczęstotliwościowe i specjalistyczne mogą wymagać specjalnych procedur magazynowania, obsługi lub kontroli przygotowania powierzchni.
Krok 2: Obrazowanie warstwy wewnętrznej
Grafika CAM warstwy wewnętrznej jest przenoszona na fotorezyst za pomocą bezpośredniego naświetlania laserowego lub innej zatwierdzonej metody naświetlania. Cele rejestracyjne wbudowane w dane CAM pomagają kontrolować wyrównanie warstw. Celem jest stworzenie wzoru rezystu, który ochroni miedź, która ma pozostać po wytrawieniu.
Krok 3: Trawienie warstwy wewnętrznej i usuwanie powłoki ochronnej
Niezabezpieczona miedź jest usuwana chemicznie, tworząc wewnętrzny wzór przewodnika. Następnie powłoka ochronna jest usuwana, a panel czyszczony. Parametry trawienia są kontrolowane tak, aby gotowa geometria przewodnika odpowiadała skompensowanemu celowi CAM, a nie tylko oryginalnym wymiarom nominalnym CAD.
Krok 4: AOI warstwy wewnętrznej
Automatyczna inspekcja optyczna porównuje wytrawioną warstwę z warstwą odniesienia CAM. Otwory, zwarcia, nacięcia, wystające fragmenty i inne wady przewodnika można wykryć przed laminowaniem, gdy warstwa jest nadal dostępna. Ten punkt kontrolny zapobiega trwałemu zakopaniu się znanego defektu warstwy wewnętrznej wewnątrz płytki wielowarstwowej.
Krok 5: Obróbka wiązania, układanie i rejestracja warstw
Rdzenie wewnętrzne są przygotowywane do klejenia i układane warstwami prepregu i folii miedzianej zgodnie z zatwierdzoną kolejnością. Orientacja i kolejność warstw są starannie kontrolowane. W przypadku płytek wielowarstwowych, układ warstw to miejsce, w którym układ elektryczny staje się fizyczną strukturą.
Krok 6: Laminowanie
Stos jest prasowany w kontrolowanym cyklu cieplno-ciśnieniowym. Żywica prepreg przepływa, wypełnia przestrzenie wokół miedzi i utwardza się, aby połączyć warstwy. Parametry prasowania muszą być dopasowane do systemu materiałowego i konstrukcji. Gęstość miedzi, grubość dielektryka i geometria ciężkiej miedzi wpływają na przepływ żywicy i ostateczną grubość.
Krok 7: Weryfikacja rejestracji i wiercenie
Po laminowaniu, dopasowanie można zweryfikować za pomocą promieni rentgenowskich lub innych metod wyrównania przed wierceniem mechanicznym. Wiercenie CNC tworzy otwory PTH, elementy i narzędzia zgodnie z programem wiercenia kompensowanego. Wiercenie laserowe jest stosowane do mikroprzelotek w konstrukcjach HDI. Programy specjalne mogą być stosowane do pogłębień stożkowych, pogłębiaczy i elementów o kontrolowanej głębokości.
Krok 8: Odbarwienie i przygotowanie ścianek otworu
Wiercenie mechaniczne odsłania dielektryk i może pozostawić smugi żywicy na wewnętrznych powierzchniach styku miedzi. Usuwanie smug i kondycjonowanie otworu przygotowują ścianki otworu, aby późniejsza metalizacja mogła utworzyć niezawodne połączenie elektryczne z wewnętrznymi warstwami miedzi.
Krok 9: Metalizacja miedzią bezprądową i otworami przelotowymi
Cienka, przewodząca warstwa miedzi jest osadzana na nieprzewodzącej ściance otworu, tworząc zalążek dla późniejszej miedzi elektrolitycznej. Ten etap przekształca wywiercony otwór w strukturę, która po nałożeniu powłoki może łączyć elektrycznie warstwy.
Krok 10: Obrazowanie warstwy zewnętrznej
Skompensowany wzór warstwy zewnętrznej jest nanoszony na panel. W zależności od wybranej metody produkcji, fabryka może zastosować galwanizację wzorcową lub inną kwalifikowaną sekwencję. Polaryzacja CAM i dobór procesu muszą być zgodne z zamierzoną metodą galwanizacji i trawienia.
Krok 11: Miedziowanie i trawienie warstwy zewnętrznej
Miedź jest stosowana tam, gdzie jest to wymagane, aby spełnić wymagania dotyczące przewodników i ścianek otworów. Tymczasowy system metalowej warstwy ochronnej jest następnie przetwarzany, aby usunąć niechcianą miedź bazową. Rezultatem jest gotowy wzór zewnętrznego przewodnika.
Krok 12: AOI warstwy zewnętrznej
Gotowa zewnętrzna miedź jest sprawdzana pod kątem odniesienia CAM. Projekty o cienkich liniach, gęste wybicia BGA i przejścia z dużą ilością miedzi wymagają szczególnie stabilnego obrazowania i trawienia, ponieważ defekty w tym miejscu bezpośrednio wpływają na gotową łączność.
Krok 13: Nakładanie maski lutowniczej, naświetlanie i utwardzanie
Nakładana jest ciekła, fotoobrazowalna maska lutownicza, obrazowana na podstawie danych maski lutowniczej CAM, wywoływana i utwardzana. Maska chroni miedź przed utlenianiem i kontroluje miejsca, w których lut może być lutowany podczas montażu. Dopasowanie CAM i projektowanie otworów są ważne w przypadku padów o drobnym rozstawie, przelotek i gęsto rozmieszczonych pól lutowniczych.
Krok 14: Legenda / sitodruk
Oznaczenia referencyjne, oznaczenia biegunowości, logo, kody dat i inne zatwierdzone oznaczenia są drukowane lub nanoszone cyfrowo. Legenda musi być czytelna i nie może zanieczyszczać powierzchni lutowanych ani styków.
Krok 15: Wykończenie powierzchni
Odsłonięta miedź otrzymuje określone wykończenie. Typowe opcje to ENIG, ENEPIG, OSP, bezołowiowa powłoka HASL, srebro immersyjne, cyna immersyjna i selektywne twarde złoto. Prawidłowe wykończenie zależy od procesu montażu, odstępu między elementami, wymagań dotyczących styków, oczekiwań dotyczących przechowywania, wydajności RF i kosztów.
Mieszane wykończenia wymagają określonej kolejności. Na przykład, złote styki mogą być pokryte selektywnym, twardym złotem, podczas gdy reszta płytki otrzymuje inne, lutowalne wykończenie. CAM i MI muszą wyraźnie oddzielać te obszary.
Krok 16: Profilowanie, frezowanie, nacinanie rowków i specjalne prace mechaniczne
Frezowanie CNC, żłobienie V lub dziurkowanie oddzielają geometrię produktu od panelu produkcyjnego. Rowki, krawędzie, fazowania, ząbki i operacje o kontrolowanej głębokości są wykonywane zgodnie z danymi mechanicznymi i przebiegiem procesu. Kolejność jest istotna, gdy element musi pozostać podparty podczas galwanizacji lub innej wcześniejszej operacji.
Krok 17: Testowanie elektryczne i weryfikacja impedancji
Testy elektryczne PCB weryfikują ciągłość i izolację zgodnie z zatwierdzoną listą połączeń lub danymi testowymi. W razie potrzeby mierzone są próbki o kontrolowanej impedancji. Celem jest potwierdzenie, że fizyczny proces produkcyjny zachował sieć elektryczną zdefiniowaną w projekcie.
Krok 18: Kontrola wymiarowa, wizualna i ostateczna jakość
Kontrola końcowa weryfikuje kluczowe wymiary, otwory, profil, oznaczenia, maskę lutowniczą, wykończenie, jakość wykonania i inne wymagania klienta. Dodatkowa kontrola lub mikrosekcja mogą być wykorzystane do walidacji procesu, kwalifikacji lub spełnienia wymagań wysokiej niezawodności.
Krok 19: Czyszczenie, pakowanie i wydawanie
Zatwierdzone płytki są czyszczone, zabezpieczane przed uszkodzeniami mechanicznymi i środowiskowymi, oznaczane etykietą umożliwiającą identyfikację oraz pakowane zgodnie z wykończeniem i wymaganiami klienta. Na tym etapie proces produkcji gołych płytek PCB jest zakończony.
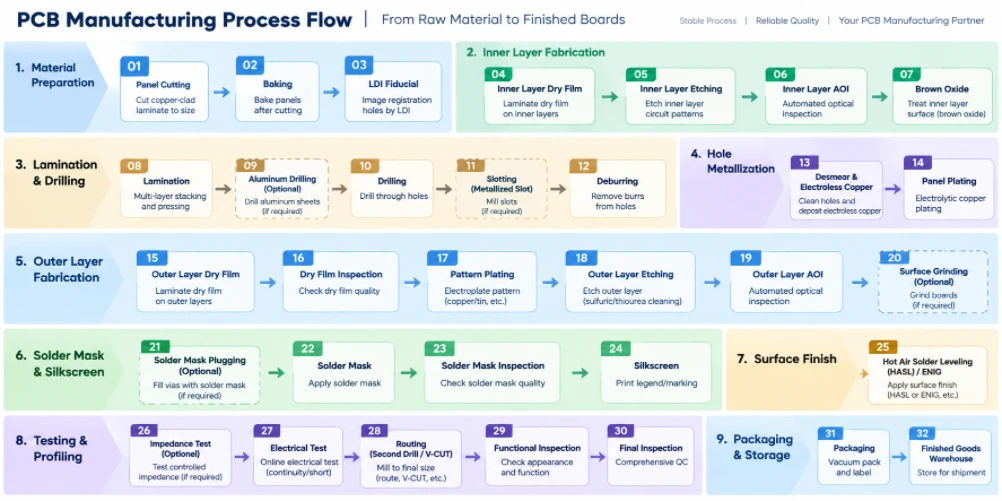
Rysunek 2. Przebieg procesu produkcji PCB
Specjalne gałęzie procesu produkcji PCB
Podstawowy przepływ opisany powyżej to struktura. Zaawansowane płytki dodają pętle procesowe lub specjalne elementy sterujące, które muszą zostać rozwiązane podczas CAM, a nie odkryte na hali produkcyjnej.
HDI i laminowanie sekwencyjne
Produkcja płytek HDI PCB może wykorzystywać mikroprzelotki ślepe, mikroprzelotki zakopane, mikroprzelotki ułożone warstwowo lub naprzemiennie oraz struktury przelotek w padach. Projekty te mogą wymagać powtarzających się cykli tworzenia podpłytek, laminowania, wiercenia laserowego, metalizacji i obrazowania. Inżynier CAM musi odwzorować każdą przelotkę na odpowiednim etapie laminowania i upewnić się, że układ warstw może zostać fizycznie wyprodukowany w zamierzonej kolejności. Możliwości produkcji płytek HDI PCB firmy Highleap są przeznaczone dla projektów wymagających tego typu kontrolowanej struktury połączeń.
Produkcja PCB z grubej miedzi
Produkcja płytek PCB z dużą zawartością miedzi zmienia sposób trawienia przewodników, galwanizacji, wypełniania żywicą i laminowania. Duże różnice w gęstości miedzi utrudniają równomierne prasowanie, a wraz ze wzrostem grubości miedzi trudniej jest zachować drobne odstępy. Projektanci powinni zatem wspólnie omówić aktualne wymagania, wagę miedzi i minimalną geometrię, zamiast wybierać je niezależnie.
Produkcja płytek PCB RF i wysokiej częstotliwości
W produkcji płytek PCB o wysokiej częstotliwości często wykorzystuje się materiały Rogers, Taconic, Arlon lub inne specjalistyczne materiały, czasami w hybrydowych układach warstw z FR-4. Należy uwzględnić specyficzne dla danego materiału wiercenie, przygotowanie powierzchni i laminowanie, a geometrię impedancji należy sfinalizować w odniesieniu do rzeczywistego układu warstw. Z tego powodu przegląd CAM/DFM powinien zostać przeprowadzony przed całkowitym zamrożeniem gęstego układu RF.
Produkcja płytek PCB sztywno-giętkich
Produkcja płytek PCB typu „rigid-flex” obejmuje zastosowanie materiału giętkiego, warstwy wierzchniej, selektywnego łączenia i stref przejść mechanicznych. Inżynier CAM musi zweryfikować granice między płytami „rigid-flex”, obszary gięcia, geometrię miedzi, otwory warstwy wierzchniej, wymagania dotyczące usztywnień oraz kolejność prowadzenia ścieżek. Te cechy zmieniają zarówno definicję warstw, jak i mechaniczny proces produkcji.
Funkcje kontrolowanej głębokości, pogłębienia stożkowego i pogłębiania
Specjalne elementy o kontrolowanej głębokości powinny być zdefiniowane poprzez gotową geometrię, lokalizację, tolerancję i jednoznaczne wymagania dotyczące głębokości. Rysunek przedstawiający jedynie symbol graficzny nie wystarcza do niezawodnego programowania CNC. Jeśli klient określa pozostałą grubość materiału zamiast głębokości cięcia, w uwagach produkcyjnych należy wyraźnie zaznaczyć, że CAM i obróbka korzystają z tego samego odniesienia.
Metalizowane rowki, ząbki i poszycia krawędzi
Te elementy łączą galwanizację elektryczną z końcowym profilowaniem mechanicznym. System CAM musi zdecydować, kiedy element zostanie nawiercony lub wyfrezowany, jak pozostanie przymocowany podczas galwanizacji oraz jak odsłonięta zostanie obrobiona krawędź. Ich lokalizacja może również wpływać na panelizację i projekt odłączalny.
Co projektanci PCB powinni wiedzieć, aby inżynieria CAM była szybsza i bezpieczniejsza
Projektant nie musi zostać operatorem CAM. Jednak zrozumienie decyzji produkcyjnych, które musi podjąć CAM, pomaga projektantowi tworzyć dane, które trafiają do produkcji z mniejszą liczbą pytań inżynieryjnych.
| Decyzja dotycząca projektu PCB | Co musi ocenić inżynier CAM | Lepsze praktyki projektowania/wydawania |
|---|---|---|
| Minimalny ślad i przestrzeń | Waga miedzi, zachowanie podczas trawienia, struktury izolowane i gęste oraz możliwości procesu produkcyjnego. | W miarę możliwości należy stosować normalną wydajność procesu; minimalną geometrię należy zachować dla obszarów o naprawdę dużej gęstości. |
| Przez podkładkę i pierścień pierścieniowy | Wiercenie produkcyjne, naddatek na powłokę, tolerancja wiercenia i dopasowanie warstw. | Projektuj z uwzględnieniem marginesu wydajności, zwłaszcza w przypadku warstw wewnętrznych i otworów o dużym współczynniku kształtu. |
| Prześwit między otworami a przewodami miedzianymi | Rzeczywisty rozmiar wiertła produkcyjnego i tolerancja położenia, a nie tylko nominalny otwór wykończeniowy. | Zmierz luzy, wykorzystując realistyczne założenia produkcyjne i zaznacz otwory wciskane lub otwory krytyczne. |
| PTH i NPTH | Różne rodzaje wynagrodzeń i trasowania procesów. | Należy je wyraźnie oddzielić w danych dotyczących wierceń i notatkach dotyczących produkcji. |
| Szczeliny i nieregularne otwory | Status platerowania/nieplatformowania, wykonalność narzędzia, pierścień pierścieniowy i sekwencja procesu. | Określ wymiary gotowego rowka, jego szerokość i długość oraz określ, czy ma być ocynkowany. |
| Zapory maski lutowniczej i obróbka przelotowa | Tolerancja rejestracji, możliwa do wykonania szerokość zapory oraz to, czy otwory przelotowe są otwarte, zwężone, zatkane lub wypełnione. | Określ funkcjonalność bezpośrednio poprzez leczenie; nie polegaj na przypadkowych otwarciach Gerbera. |
| Sitodruk na podkładkach | Wykluczanie tuszu i automatyczne przycinanie. | Trzymaj elementy krytyczne dla montażu z dala od odsłoniętej miedzi i lutowanych pól lutowniczych. |
| Wynik V / routing | Odległość miedzi od krawędzi, odstęp między elementami, grubość płytki, orientacja nacięć i stabilność układu. | Określ zamierzoną metodę depanelizacji i zabezpiecz kruche/ciężkie elementy w pobliżu linii pęknięcia. |
| Złote palce | Wykończenie selektywne, łączenie galwaniczne, fazowanie i kolejność procesów. | Zdefiniuj obszar twardego złota, geometrię palców i fazę; poinformuj o ograniczeniach dotyczących tymczasowych połączeń galwanicznych. |
| Kontrolowana impedancja | Rzeczywisty układ dielektryczny, wykończona miedź, kompensacja ścieżek i płaszczyzna odniesienia. | Podaj cel/tolerancję i zidentyfikuj sieci; w miarę możliwości zezwól na optymalizację stosu. |
| Ciężka miedź | Współczynnik trawienia, odstępy, wypełnienie żywicą i równowaga miedzi. | Zwiększ margines geometryczny i unikaj dużych, niekontrolowanych różnic w gęstości miedzi. |
| Materiał o wysokiej częstotliwości | Dostępność materiałów, grubość, wiercenie, łączenie i zachowanie wymiarów. | Zablokuj dokładną rodzinę/specyfikację materiałów tylko wtedy, gdy jest to konieczne ze względów elektrycznych; w przeciwnym razie zezwól na zatwierdzone odpowiedniki po uzgodnieniu. |
| Obróbka o kontrolowanej głębokości | Geometria narzędzia, powierzchnia odniesienia, głębokość/pozostała grubość i tolerancja. | Dostarcz rysunek z pełnymi wymiarami i pojedynczą, jednoznaczną definicję głębokości. |
| Grubość płyty | Dielektryk prasowany, miedziana konstrukcja, powłoki i tolerancja układania warstw. | Określ ostateczną grubość i tolerancję; pozwól wykonawcy zaprojektować szczegółową konstrukcję, która je spełni. |
| Dystrybucja miedzi | Resztkowy współczynnik miedzi, zapotrzebowanie na żywicę, równowaga grubości i ryzyko odkształcenia. | Jeśli pozwala na to funkcja obwodu, należy stosować przewody miedziane o zbalansowanej zawartości miedzi i jak najwcześniej rozważyć kombinacje przewodów o bardzo niskiej/dużej zawartości miedzi. |
Dlaczego „projektowanie według normy” może stwarzać problemy produkcyjne
System CAD PCB zazwyczaj odzwierciedla zamierzony efekt końcowy. Fabryka musi produkować w kierunku tego efektu końcowego poprzez procesy, które polegają na dodawaniu i usuwaniu materiału. Powlekanie otworów zmniejsza średnicę wierconego otworu. Trawienie usuwa miedź bocznie. Laminowanie zmienia grubość dielektryka. Obróbka powierzchni i maska lutownicza dodają warstwy fizyczne. Kompensacja CAM ma na celu zniwelowanie tych efektów.
Najbardziej produktywna relacja projektant-CAM opiera się zatem na gotowych wymaganiach i marginesie procesu . Projektant powinien jasno określić, co musi być zgodne z wymaganiami gotowej płytki; inżynier CAM powinien zdefiniować skompensowane dane produkcyjne niezbędne do ich osiągnięcia.
Typowe pytania dotyczące inżynierii CAM i dlaczego się pojawiają
Pytania inżynieryjne niekoniecznie świadczą o złym projekcie. Stanowią one formalny mechanizm zapobiegający przekształcaniu się niejednoznacznych danych w nieodwracalne decyzje produkcyjne. Typowe przyczyny to: niezgodność między rysunkiem a danymi Gerber, niejasna definicja PTH/NPTH, rozmiar gotowego otworu kolidujący z rozmiarem padu, niewystarczający odstęp między przewodem miedzianym a otworem lub między przewodem miedzianym a krawędzią, docelowa impedancja niezgodna z dostarczonym układem warstw, niezdefiniowane gniazdo galwanizowane, konflikty w wykończeniu powierzchni, mieszane zmiany w projekcie lub cecha mechaniczna, dla której brakuje informacji o głębokości/tolerancji.
Zespoły projektowe mogą skrócić czas realizacji, odpowiadając na pytania korekcyjne w tych samych jednostkach i odniesieniach współrzędnych, które wykorzystano w pakiecie produkcyjnym, oraz zwracając jedną skonsolidowaną zatwierdzoną wersję zamiast sekwencji niezwiązanych ze sobą poprawek plików.
Wyjścia CAM, które sterują fabryką PCB
Po zatwierdzeniu, CAM generuje więcej niż tylko „pliki Gerber do produkcji”. Kompletny zestaw danych produkcyjnych może obejmować pliki obrazowania warstw wewnętrznych i zewnętrznych, skompensowane programy wierceń, programy tras, dane V-score, tablice paneli, dane dotyczące maski lutowniczej i legendy, dane referencyjne AOI, listy połączeń testów elektrycznych, próbki impedancji, docelowe układy warstw, funkcje narzędzi oraz pliki specyficzne dla procesu dla operacji specjalnych.
System ERP/MI łączy te pliki w sekwencję. Ten sam projekt płytki PCB może wymagać innej ścieżki, w zależności od tego, czy wykorzystuje standardowe otwory przelotowe, przelotki ślepe/zakopane, przelotki wypełnione żywicą w padach, selektywne złocenie, platerowanie krawędzi, trasowanie o kontrolowanej głębokości czy materiały specjalistyczne. Dlatego CAM i planowanie procesu powinny być częścią procesu produkcji PCB, a nie poza nim.
Od gotowej płytki PCB do montażu PCB
Produkcja płytek PCB polega na wytworzeniu czystej płytki drukowanej. Montaż płytki rozpoczyna się po przejściu kontroli końcowej. Gdy produkcja i montaż są skoordynowane, decyzje CAM mogą również wspierać wydajność procesu SMT , uwzględniając szyny montażowe, punkty odniesienia, otwory narzędziowe, wystające elementy i depanelizację.
Typowy proces montażu PCB obejmuje kontrolę przychodzącą, nadruk pasty lutowniczej, SPI (w razie potrzeby), montaż pick-and-place, lutowanie rozpływowe, AOI, kontrolę rentgenowską ukrytych połączeń, takich jak BGA/QFN, montaż przewlekany oraz lutowanie falowe/selektywne/ręczne (w zależności od potrzeb), czyszczenie, programowanie i testy funkcjonalne. Program montażu PCB pod klucz może również integrować pozyskiwanie komponentów i montaż produktu końcowego.
Utrzymanie łączności między inżynierią produkcji a montażem jest szczególnie przydatne w przypadku złączy przelotowych, BGA o drobnym rozstawie, złączy wciskanych, wykończeń selektywnych, złączy krawędziowych i projektów paneli, które muszą przejść przez zautomatyzowany sprzęt SMT.
Lista kontrolna dla projektantów PCB przed premierą
- Sprawdź, czy każdy plik produkcyjny należy do tej samej wersji projektu.
- Zapewnij wyraźny obrys planszy, bez powtarzających się lub sprzecznych konturów.
- Jednoznacznie identyfikuj PTH, NPTH, szczeliny, mikroprzelotki, przelotki ślepe i przelotki zakopane.
- Podaj rozmiary gotowych otworów i tolerancje dla otworów krytycznych.
- Sprawdź pierścień pierścieniowy, stosując realistyczne wiertło i dopuszczalny luz.
- Sprawdź odstępy między otworami a przewodami miedzianymi oraz między przewodami miedzianymi a krawędzią, nie tylko domyślne ustawienia CAD DRC.
- Dopasuj minimalną liczbę linii/odstępów do wybranej grubości miedzi i technologii płytki.
- Określ grubość i tolerancję gotowej płyty.
- Dokonaj zestawienia lub upoważnij producenta do jego zaproponowania.
- Identyfikuj sieci, cele i tolerancje o kontrolowanej impedancji.
- Stan po obróbce: otwarty, zamknięty namiotem, zatkany, wypełniony żywicą/zakryty lub inny.
- Trzymaj sitodruk z dala od pól lutowniczych i powierzchni stykowych.
- Zdefiniuj wykończenie powierzchni, w tym selektywne obszary o twardym złocie lub wykończeniu mieszanym.
- Otwory wymiarowe, wycięcia, poszycia krawędzi i specjalne wykończenia krawędzi.
- Dokładnie zdefiniuj pogłębienia stożkowe, otwory walcowe i frezowanie o kontrolowanej głębokości.
- Przegląd równowagi miedzi w projektach wielowarstwowych i z dużą ilością miedzi.
- Zdefiniuj wymagania dotyczące wyniku V, routingu, kart lub macierzy dostarczonych przez klienta.
- Udostępnij listę połączeń/dane inteligentne, jeśli są dostępne, w celu weryfikacji łączności.
- Usuń przestarzałe warstwy mechaniczne, mapy wierceń i stare notatki dotyczące rewizji z pakietu wydania.
- Rozwiązuj pytania dotyczące inżynierii CAM przed udostępnieniem danych produkcyjnych.
Jak zmienia się proces produkcji płytek PCB w zależności od typu płytki
| Rodzaj tablicy | Kluczowa różnica w procesie | Skupienie na CAM/projektowaniu |
|---|---|---|
| Płytka dwustronna | Brak wielowarstwowego układu wewnętrznych rdzeni sygnałowych; dwie miedziane strony są połączone metalizacją przelotową. | Definicja PTH/NPTH, obrazowanie warstwy zewnętrznej, platerowanie i profilowanie. |
| Wielowarstwowa płytka drukowana | Dodaje obrazowanie/AOI warstwy wewnętrznej, układ warstw, laminowanie i kontrolę wewnętrznego pasowania. | Stos, równowaga miedzi, pierścień pierścieniowy i odstęp między otworami a warstwą wewnętrzną. |
| PCB HDI | Dodaje formowanie mikroprzelotek laserowych i często sekwencyjne cykle laminowania. | Struktura przelotki poprzez cykl laminowania, obróbkę przelotek w podkładce, cienkie linie/przestrzenie i rejestrację. |
| PCB z grubej miedzi | Wymaga bardziej wymagającego trawienia, powlekania i kontroli przepływu żywicy. | Linia/odstęp a grubość miedzi, gęstość miedzi i wypełnienie laminacji. |
| Płytka PCB RF / mikrofalowa | Wykorzystuje systemy materiałów o niskich stratach lub hybrydowych, charakteryzujące się większą czułością elektryczną. | Definicja materiału, kontrolowana impedancja, profil miedzi i spójność ułożenia warstw. |
| Sztywno-elastyczna płytka drukowana | Łączy sztywne i elastyczne systemy materiałowe z selektywnymi wiązaniami i obszarami przejścia mechanicznego. | Granica sztywna/giętka, warstwa wierzchnia, obszar gięcia, usztywnienia, kolejność trasowania i laminowania. |
Gdzie jakość jest wbudowana w produkcję PCB
Kontrola jakości PCB to nie pojedyncza kontrola końcowa. To łańcuch prewencji i weryfikacji. CAM DFM zapobiega wprowadzeniu niezgodnej geometrii do produkcji. Wewnętrzna warstwa AOI zapobiega zakopywaniu wadliwych przewodników. Kontrola pasowania chroni dopasowanie warstwy do otworu. Kontrola platerowania chroni integralność ścianek otworu. Zewnętrzna warstwa AOI wykrywa wady przewodników przed nałożeniem maski lutowniczej. Test elektryczny weryfikuje gotową sieć. Ostateczna kontrola wymiarowa i wizualna potwierdza, że płytka spełnia również wymagania mechaniczne i wykonawcze.
Dlatego technicznie solidny proces produkcji PCB jest projektowany wokół punktów kontrolnych. Każda inspekcja powinna wychwycić rodzaj wady, którą można jeszcze naprawić lub wyeliminować na tym etapie, zamiast polegać na inspektorze końcowym, który wykryje wszystko po tym, jak koszt płytki się już skumuluje.
Jak Highleap podchodzi do inżynierii produkcji PCB
Highleap Electronics oferuje usługi produkcji płytek PCB od prototypu do produkcji, w tym wielowarstwowe, HDI, o kontrolowanej impedancji, z dużą ilością miedzi, wysokoczęstotliwościowe i inne zaawansowane konstrukcje. Opublikowane informacje o możliwościach Highleap obejmują sztywne płytki do 60 warstw oraz możliwość tworzenia cienkich linii HDI o grubości do 2/2 mila dla kwalifikowanych projektów; rzeczywista wydajność zależy od masy miedzi, ułożenia warstw, rozkładu cech i weryfikacji DFM.
Dla inżynierów oceniających projekt, najbardziej użytecznym punktem wyjścia jest nie tylko tabela minimalnych możliwości. Prześlij kompletny pakiet projektowy, aby zespół CAM mógł ocenić projekt jako system: budowa warstw, linie/przestrzenie, wiercenia, pierścienie, odstępy między otworami a miedzią, krawędź płytki, maska lutownicza, wykończenie powierzchni, impedancja, cechy mechaniczne i panelizacja.
W przypadku projektów wykraczających poza płytkę drukowaną, Highleap może przenieść udostępnione dane produkcyjne do montażu PCB lub programu montażu PCB pod klucz , utrzymując produkcję, pozyskiwanie komponentów, montaż i wymagania testowe w ramach jednego procesu prac inżynieryjnych.
Często zadawane pytania dotyczące procesu produkcji PCB
Jak powstają płytki PCB?
Przemysłowe płytki PCB powstają poprzez konwersję danych projektowych PCB na dane produkcyjne CAM, przygotowanie materiałów powlekanych miedzią, naniesienie obrazu i wytrawienie warstw przewodzących, laminowanie struktur wielowarstwowych, wiercenie i metalizację otworów, formowanie warstw zewnętrznych, nałożenie maski lutowniczej i wykończenie powierzchni, profilowanie płytki, testowanie elektryczne i przeprowadzenie kontroli końcowej. Zaawansowane płytki mogą być dodatkowo wyposażone w wiercenie laserowe, laminowanie sekwencyjne, wypełnianie, selektywne platerowanie lub specjalne operacje mechaniczne.
Czym jest CAM w produkcji PCB?
CAM, czyli inżynieria wytwarzania wspomagana komputerowo, to etap, który przekształca dane projektowe PCB klienta w dane gotowe do produkcji. Inżynierowie CAM przeprowadzają kontrole DFM, normalizują dane warstw i wierceń, stosują zatwierdzoną kompensację produkcyjną, tworzą panele i narzędzia, generują pliki maszynowe i wspierają proces ERP/MI stosowany w fabryce.
Czy CAM to to samo co projektowanie PCB?
Nie. Projekt PCB definiuje przeznaczenie obwodu i produktu. Inżynieria CAM przygotowuje ten projekt do konkretnego procesu produkcyjnego. CAM powinien zachować projekt funkcjonalny, uwzględniając jednocześnie wymagania dotyczące obrazowania, trawienia, wiercenia, galwanizacji, laminowania, maski lutowniczej, profilowania i testowania.
Dlaczego projekt może przejść test CAD DRC, ale nie przejść testu PCB DFM?
CAD DRC weryfikuje reguły skonfigurowane przez projektanta. Factory DFM weryfikuje projekt pod kątem rzeczywistych warunków produkcyjnych, takich jak gramatura miedzi, kompensacja wiercenia, tolerancja pasowania, struktura laminacji, możliwość zastosowania maski lutowniczej, sposób powlekania, panelizacja i procesy specjalne. Reguła CAD może zatem być poprawna pod względem elektrycznym, ale niekompletna z punktu widzenia produkcji.
Dlaczego producent płytek PCB zmienia szerokość ścieżki lub rozmiar wiertła w oprogramowaniu CAM?
Producenci mogą stosować kompensację kontrolowaną, aby gotowa płytka spełniała żądane wymiary po wytrawieniu i pokryciu galwanicznym. Na przykład, grafika na warstwie zewnętrznej może wymagać kompensacji wytrawiania, a wiertło produkcyjne do otworu po pokryciu galwanicznym może różnić się od gotowego otworu, ponieważ na ściankach otworu zostanie później osadzona miedź. Zmiany funkcjonalne wykraczające poza uzgodnioną kompensację produkcyjną należy potwierdzić z klientem.
Jakie pliki powinienem przesłać w celu wykonania płytki PCB?
Pakiet Solid Release zazwyczaj zawiera dane dotyczące miedzi, maski lutowniczej i legendy; pliki wierceń NC; obrys płytki; rysunek wykonawczy; układ warstw; grubość końcową; wymagania dotyczące miedzi; wykończenie powierzchni; wymagania dotyczące kontrolowanej impedancji; specjalne uwagi mechaniczne; oraz listę połączeń lub inteligentny zestaw danych, jeśli jest dostępny. Wszystkie pliki powinny reprezentować tę samą wersję.
Co jest przyczyną największej liczby pytań dotyczących inżynierii CAM?
Do najczęstszych przyczyn zaliczają się sprzeczne wersje, niejasny status PTH/NPTH, niewystarczający odstęp pierścienia lub między otworami a miedzą, niezdefiniowane szczeliny lub elementy o kontrolowanej głębokości, konflikty w wykończeniu powierzchni, niejasne wymagania dotyczące ułożenia warstw/impedancji, miedź zbyt blisko frezowanej krawędzi oraz uwagi dotyczące produkcji niezgodne z rzeczywistymi danymi projektowymi.
Czy montaż płytek PCB jest częścią procesu produkcji płytek PCB?
W ścisłym znaczeniu, produkcja płytek PCB polega na wytworzeniu płytki, a montaż płytek PCB polega na montażu na niej komponentów. W gotowym procesie produkcji elektroniki, stanowią one kolejne części jednego łańcucha produkcyjnego. Wczesna koordynacja tych procesów pozwala zoptymalizować panelizację, punkty odniesienia, obróbkę powierzchni, wykończenie powierzchni oraz depanelizację w przypadku montażu SMT i przewlekanego.
Wyślij projekt przed wyprodukowaniem płytki przez fabrykę
Najszybszy proces produkcji PCB to nie ten, który wymaga najmniejszej liczby etapów. To taki, który eliminuje niepewność przed rozpoczęciem produkcji. Prześlij do Highleap dane dotyczące PCB, stackingu, wymagań dotyczących wiercenia i notatek produkcyjnych do analizy CAM/DFM. Nasz zespół inżynierów może zidentyfikować problemy z wykonalnością, potwierdzić przebieg procesu i w razie potrzeby połączyć produkcję gołej płytki bezpośrednio z montażem PCB.

Polecamy Wiadomości
Czym jest zimne lutowanie i jak można mu zapobiegać?
[pac_divi_table_of_contents title="W tym artykule"...
Demistyfikacja lutowania BGA: wskazówki i najlepsze praktyki
[pac_divi_table_of_contents title="W tym artykule"...

Wybór właściwego materiału PTFE dla Twojej płytki PCB
[pac_divi_table_of_contents title="W tym artykule"...

20 układów analogowych, które inżynierowie powinni opanować
[pac_divi_table_of_contents title="W tym artykule"...
Jak uzyskać wycenę płytek PCB
Wykonamy dla Ciebie analizę DFM/DFA i prześlemy Ci raport.
Możesz bezpiecznie przesyłać pliki za pośrednictwem naszej strony internetowej.
Aby przedstawić Państwu ofertę, potrzebujemy następujących informacji:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę
Oprócz produkcji PCB oferujemy kompleksowy zakres usług elektronicznych, w tym projektowanie PCB, PCBA (Printed Circuit Board Assembly) i rozwiązania pod klucz. Niezależnie od tego, czy potrzebujesz pomocy w prototypowaniu, weryfikacji projektu, pozyskiwaniu komponentów czy masowej produkcji, zapewniamy kompleksowe wsparcie, aby zagwarantować sukces Twojego projektu. W przypadku usług PCBA, prosimy o dostarczenie BOM (listy materiałów) i wszelkich szczegółowych instrukcji montażu. Oferujemy również analizę DFM/DFA w celu optymalizacji projektów pod kątem możliwości produkcji i montażu, zapewniając płynny proces produkcji.