
Typy urządzeń do lutowania PCB: lutowanie rozpływowe, falowe i selektywne
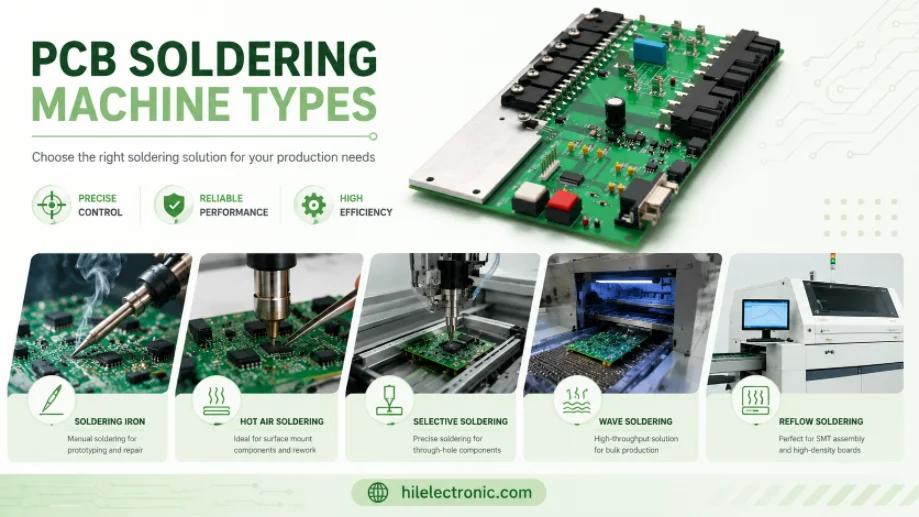
Rysunek 1. Typy maszyn do lutowania płytek PCB na potrzeby przeglądu produkcji i montażu płytek PCB firmy Highleap Electronics.
Lutownica PCB to sprzęt produkcyjny używany do łączenia komponentów w zespoły na dużą skalę, najczęściej piec rozpływowy do montażu powierzchniowego (SMT), system lutowania falowego do montażu przewlekanego (THT) lub lutownica selektywna do montażu płytek w technologii mieszanej. Każda maszyna rozwiązuje inny problem produkcyjny, dlatego właściwy wybór zależy od rodzaju płytek, wydajności, wrażliwości termicznej i ryzyka defektów. Niniejszy przewodnik porównuje główne typy lutownic do PCB, wyjaśnia, kiedy każdy proces jest odpowiedni, oraz pokazuje, jak Highleap Electronics stosuje je w montażu powierzchniowym (SMT) i przewlekanym (THT).
1. Jakie są główne rodzaje lutownic?
Trzy główne urządzenia do lutowania produkcyjnego to piece rozpływowe (do elementów montowanych powierzchniowo), urządzenia do lutowania falowego (do elementów przewlekanych) oraz urządzenia do lutowania selektywnego (do elementów przewlekanych na płytkach, na których znajdują się również elementy montowane powierzchniowo). Każde z nich dostarcza stopione lutowie w inny sposób, dlatego o wyborze urządzenia decyduje przede wszystkim rodzaj komponentów na płytce.
| Maszyna | Luty | Jak to działa |
|---|---|---|
| Piec rozpływowy | Montaż powierzchniowy (SMT) | Roztapia wstępnie nałożoną pastę lutowniczą za pomocą profilu gorącego powietrza |
| Lutowanie na fali | Przelotowy (THT) | Przesuwa płytkę nad falą stopionego lutu |
| Lutowanie selektywne | Przelotowe na płytach mieszanych | Lutuje określone połączenia za pomocą ukierunkowanej dyszy |
Nowoczesne płytki drukowane są w większości montowane powierzchniowo, dlatego lutowanie rozpływowe jest podstawową metodą, a w przypadku złączy przewlekanych, dużych kondensatorów lub części mechanicznych stosuje się lutowanie falowe lub selektywne. W tym porównaniu lutowania rozpływowego i falowego omówiono kompromisy między metodami lutowania przewlekanego.
2. Lutowanie rozpływowe: jak lutuje się płytki SMT
Lutowanie rozpływowe (reflow) polega na nałożeniu pasty lutowniczej na pady, umieszczeniu elementów i przepuszczeniu płytki przez piec rozpływowy, którego kontrolowany profil temperatury topi pastę, dzięki czemu wszystkie połączenia powstają jednocześnie. Jest to dominujący proces we współczesnej elektronice, ponieważ prawie wszystkie obecne elementy są montowane powierzchniowo, a cała płytka jest lutowana w jednym, powtarzalnym przejściu.
Jakość lutowania rozpływowego wynika z profilu temperaturowego – wstępnego podgrzania, wygrzewania, osiągnięcia temperatury powyżej temperatury topnienia stopu, a następnie kontrolowanego chłodzenia – który piec rozpływowy utrzymuje w wielu strefach grzewczych, aby zarówno duże, jak i małe elementy osiągnęły odpowiednią temperaturę bez przegrzewania. To profilowane, równomierne nagrzewanie z obu stron to dokładnie to, czego nie może zapewnić stołowa płyta grzewcza, i dlatego lutowanie rozpływowe w warunkach produkcyjnych zapewnia spójne połączenia na tysiącach płytek. Po lutowaniu rozpływowym, AOI i prześwietlenie rentgenowskie potwierdzają połączenia, w tym te ukryte pod układami BGA.
3. Lutowanie falowe a selektywne w przypadku otworów przelotowych
Zastosuj lutowanie falowe, gdy płytka ma wiele połączeń przewlekanych do lutowania jednocześnie, oraz lutowanie selektywne, gdy tylko kilka elementów przewlekanych znajduje się wśród elementów montowanych powierzchniowo, których nie należy naruszać. Oba rodzaje lutowania wykorzystują wyprowadzenia przewlekane, ale lut nakłada się na nie w zupełnie inny sposób, a ta różnica decyduje o tym, który z nich będzie pasował do Twojej płytki.
Podczas lutowania falowego cała dolna część płytki jest przepuszczana przez stojącą falę lutowniczą, lutując każde odsłonięte złącze przelotowe w jednym przejściu – szybko i wydajnie, gdy występuje wiele połączeń przelotowych. Lutowanie selektywne z kolei kieruje małą, precyzyjną dyszę lutowniczą do poszczególnych połączeń, co jest właściwym podejściem, gdy płytka jest głównie montowana powierzchniowo, z zaledwie kilkoma elementami przelotowymi, które podczas lutowania falowego byłyby narażone na nadmierne ciepło lub mostkowanie. W praktyce płytka z gęstą instalacją SMT i kilkoma złączami to klasyczny przypadek lutowania selektywnego, podczas gdy płytka z rzędami pinów przelotowych preferuje lutowanie falowe.
4. Lutowanie maszynowe a lutowanie ręczne: kiedy używać którego
Stosuj lutowanie maszynowe dla powtarzalnej jakości i dowolnej ilości, a lutowanie ręczne tylko w przypadku prototypów, przeróbek, napraw i kilku nieregularnych połączeń. Różnica polega na spójności i skali: maszyna stosuje kontrolowany, udokumentowany proces do każdego połączenia identycznie, podczas gdy lutowanie ręczne zależy od umiejętności operatora i nie zapewnia powtarzalności na wielu płytkach.
Lutowanie ręczne nadal ma sens — buduje się jeden prototyp, przerabia wadliwe złącze, montuje element, który nie nadaje się do zautomatyzowanych procesów, a także jest podstawową metodą lutowania PCB, którą powinien znać każdy inżynier. Jednak w produkcji, lutowanie maszynowe wygrywa pod względem wydajności, szybkości i identyfikowalności, a także jest jedynym praktycznym sposobem na niezawodne przetwarzanie elementów o małym rozstawie elementów i układów BGA. Poleganie na lutowaniu ręcznym po etapie prototypu to miejsce, w którym cierpi zarówno jakość, jak i wydajność, co jest tą samą lekcją, która pojawia się w przypadku ogólnej produkcji — metody laboratoryjne nie są skalowalne.

Rysunek 2. Przed wyceną i produkcją należy sprawdzić szczegóły produkcyjne poszczególnych typów maszyn do lutowania płytek PCB.
5. Wady lutowania w zależności od procesu i jak im zapobiegać
Każda maszyna lutownicza ma swoje charakterystyczne wady: lutowanie rozpływowe prowadzi do powstawania nagrobków, mostków i pustych przestrzeni; lutowanie falowe powoduje powstawanie mostków, sopli i niepełnego wypełnienia otworów; a lutowanie selektywne może powodować problemy z niewystarczającym wypełnieniem lub przestojem. Wiedza o tym, która wada dotyczy którego procesu, pozwala producentowi dostroić maszynę, zamiast skupiać się na objawach, i wyjaśnia, dlaczego dobór procesu i kontrola parametrów są tak ważne:
| Przetwarzanie | Typowa wada | Zapobieganie |
|---|---|---|
| Przepływ | Nagrobki, mostkowanie, pustki | Zrównoważona konstrukcja wkładu, prawidłowa objętość pasty, dopasowany profil |
| fala | Mosty, sople, słabe wypełnienie dziur | Prawidłowe podgrzewanie wstępne, prędkość przenośnika i zapory maski lutowniczej |
| Selektywny | Niewystarczające wypełnienie, problemy z zaleganiem | Wybór dyszy, czas przebywania i kąt podejścia |
| Jakikolwiek proces | Zimne/tępe stawy | Odpowiednia temperatura, czyste powierzchnie, świeży topnik |
Wspólnym mianownikiem jest to, że większości defektów można zapobiec poprzez odpowiednie zaprojektowanie padów i podstaw oraz prawidłowe parametry maszyny, a nie pecha. Na przykład, tombstoning w lutowaniu rozpływowym (reflow) powstaje w wyniku nierównomiernego nagrzewania lub niezrównoważonych padów, które podnoszą mały chip do pozycji pionowej, podczas gdy mostki falowe często prowadzą do układu, który ignoruje kierunek przemieszczania się płytki nad falą. Dlatego układ sprawdzony pod kątem zamierzonego procesu lutowania daje znacznie lepsze rezultaty niż ten odrzucony – ta sama logika leży u podstaw każdego wstępnego przeglądu typowych problemów z wykonalnością . Po lutowaniu, połączenia decydujące o niezawodności są potwierdzane przez AOI, a w przypadku połączeń ukrytych, przez prześwietlenie rentgenowskie, a nie przez domniemanie dobrej jakości, co jest podstawą niezawodnej kontroli jakości PCB.
6. Jak Highleap lutuje płytki na dużą skalę
Firma Highleap lutuje płytki za pomocą odpowiedniej maszyny do danego zadania – lutowania rozpływowego profilowanego w przypadku montażu powierzchniowego oraz lutowania falowego lub selektywnego w przypadku montażu przewlekanego – w ramach jednego procesu montażu, wspieranego przez AOI i inspekcję rentgenowską. W przypadku montażu SMT PCB , elementy montowane powierzchniowo są umieszczane i lutowane rozpływowo do kontrolowanego profilu, natomiast zawartość otworów przelotowych jest lutowana falowo lub selektywnie, w zależności od składu płytki.
Ponieważ maszyna lutownicza to tylko część całego procesu, Highleap dostarcza ją w ramach montażu pod klucz , obejmującego również zaopatrzenie w komponenty, inspekcję i testy – dzięki czemu płytka jest dostarczana w stanie gotowym do lutowania, zweryfikowanym i gotowym do użycia. Przed montażem, przed rozpoczęciem produkcji, przeprowadzana jest kontrola możliwości produkcyjnych, która potwierdza, że układ jest zgodny z planowanymi procesami lutowania. Prosząc o wycenę, prosimy o podanie informacji, czy płytka jest w całości wykonana w technologii SMT, czy w technologii mieszanej, o liczbę otworów przelotowych oraz o objętość, aby zastosować odpowiedni proces lutowania.
7. Często zadawane pytania dotyczące lutownicy
Na jaką temperaturę należy ustawić lutownicę?
W przypadku większości prac elektronicznych lutownica jest ustawiona na temperaturę około 315–370°C (600–700°F), wyższą w przypadku lutów bezołowiowych niż ołowiowych oraz w przypadku połączeń o większej masie termicznej. Zbyt niska temperatura powoduje zimne połączenia, a zbyt wysoka uszkadza pady i komponenty.
Czym jest robotyczna lub automatyczna maszyna lutownicza?
To programowalny system, który przesuwa grot lutowniczy lub laser do każdego złącza i automatycznie podaje drut lutowniczy, automatyzując lutowanie punktowe połączeń przewlekanych i złączy. Wypełnia on lukę między lutowaniem ręcznym a lutowaniem falowym lub selektywnym.
Czy lutownice działają z lutem bezołowiowym?
Tak — piece rozpływowe, maszyny falowe i maszyny selektywne wykorzystują procesy bezołowiowe, wykorzystując wyższe temperatury i profile dostosowane do stopów bezołowiowych. Produkcja zgodna z dyrektywą RoHS odbywa się standardowo bezołowiowo na tym samym sprzęcie, prawidłowo skonfigurowanym.
Jaka jest różnica pomiędzy lutowaniem ręcznym i lutowaniem maszynowym w produkcji?
Lutowanie maszynowe polega na zastosowaniu kontrolowanego, udokumentowanego procesu do każdego połączenia w taki sam sposób, co zapewnia stałą wydajność przy dużej objętości i umożliwia obsługę elementów o małym rozstawie i BGA. Lutowanie ręczne zależy od umiejętności operatora i nadaje się do prototypów, przeróbek i niestandardowych części.
Jak lutuje się płytki drukowane w produkcji masowej?
Elementy montowane powierzchniowo są lutowane rozpływowo po nałożeniu pasty, a następnie wszelkie elementy przewlekane są dodawane metodą lutowania falowego lub selektywnego. Automatyczna inspekcja (AOI i rentgenowska) weryfikuje połączenia, dzięki czemu cały proces jest szybki i powtarzalny.
Czy za pomocą jednego urządzenia można wykonywać zarówno lutowanie SMT, jak i lutowanie przewlekane?
Żadna pojedyncza maszyna nie wykonuje obu czynności — lutowanie rozpływowe obsługuje montaż powierzchniowy i falowy, a selektywnie obsługuje montaż przewlekany — ale linia produkcyjna łączy je sekwencyjnie, tak aby płytka drukowana w technologii mieszanej była w całości lutowana w jednym procesie.

Polecamy Wiadomości

Taconic RF 35 vs RO4350B PCB
Spis treściRF-35 vs RO4350B Zaopatrzenie i...

Produkcja płytek PCB filtrów TMM4
Produkcja płytek PCB filtrów TMM4 jest kontrolowana przez...

Produkcja płytek PCB TMM3 dla modułów RF
Produkcja płytek PCB metodą TMM3 jest najbardziej przydatna, gdy moduł RF...

Produkcja płytek PCB TMM6
Produkcja TMM6 to strona kontroli procesu dla średniej wielkości...
Jak uzyskać wycenę płytek PCB
Przeprowadzimy dla Ciebie analizę DFM/DFA i prześlemy raport. Możesz bezpiecznie przesłać pliki za pośrednictwem naszej strony internetowej. Aby przygotować wycenę, potrzebujemy następujących informacji:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę
W przypadku usług PCBA prosimy o dostarczenie BOM (listy materiałów) i wszelkich szczegółowych instrukcji montażu. Oferujemy również analizę DFM/DFA w celu optymalizacji projektów pod kątem możliwości produkcji i montażu, zapewniając płynny proces produkcji.