
Producent sztywnych i elastycznych płytek PCB i proces produkcji

Produkcja płyt PCB typu „rigid-flex” łączy w sobie produkcję sztywnych płytek PCB i elastyczne przetwarzanie obwodów w ramach jednej zintegrowanej struktury. W porównaniu ze standardową produkcją sztywnych płytek PCB, proces ten jest bardziej wymagający, ponieważ wymaga kontroli dwóch bardzo różnych systemów materiałowych w obrębie jednego produktu. Sekcje sztywne muszą zapewniać stabilność wymiarową i wytrzymałość montażu, natomiast sekcje elastyczne muszą zachować giętkość, odporność na zmęczenie i długotrwałą niezawodność połączeń.
Z tego powodu etapy produkcji sztywnej i elastycznej płytki PCB obejmują znacznie więcej niż tylko połączenie elastycznego obwodu ze sztywną płytką. Cały proces obejmuje przygotowanie sztywnego i elastycznego materiału, formowanie oddzielnych obwodów, laminowanie warstw wierzchnich, łączenie wielowarstwowe, nawiercanie wtórne, metalizację, nanoszenie obrazu na warstwę zewnętrzną, maskę lutowniczą, profilowanie, testowanie i kontrolę końcową. Każdy etap musi być starannie kontrolowany, aby zapewnić, że sztywne i elastyczne części będą działać razem jako jeden niezawodny produkt końcowy.
W Highleap Electronics, nasz proces produkcji płytek PCB typu rigid-flex opiera się na stabilności procesu, kompatybilności materiałowej oraz niezawodnym połączeniu sekcji sztywnych i elastycznych. Jest to szczególnie ważne w przypadku produktów, które muszą spełniać zarówno wymagania dotyczące kompaktowej obudowy, jak i długoterminowej niezawodności mechanicznej.
Materiały używane w produkcji płytek PCB Rigid Flex
W konstrukcji PCB typu „rigid-flex” wykorzystuje się zarówno elastyczne materiały obwodowe, jak i sztywne materiały PCB. Kompatybilność materiałowa jest kluczowym elementem procesu, ponieważ różne materiały odmiennie reagują na ciepło, ciśnienie, wiercenie i zmiany wymiarów podczas produkcji.
Materiały na sekcje elastyczne
- Poliimid PI: Najczęściej stosowany materiał bazowy typu „flex” ze względu na doskonałą odporność na ciepło, elastyczność, stabilność chemiczną i parametry dielektryczne.
- Poliester PET: Tańsza alternatywa, stosowana w mniej wymagających zastosowaniach, choć oferuje niższą odporność na temperaturę niż poliimid.
- Miedź RA walcowana i wyżarzana: Zwykle preferowany w obszarach giętkich, ponieważ zapewnia lepszą ciągliwość i odporność na zmęczenie podczas gięcia.
- Miedź ED osadzana elektrolitycznie: Bardziej ekonomiczny, ale generalnie mniej odpowiedni do dynamicznego zginania niż miedź RA.
- Systemy klejowe: W zależności od wymagań dotyczących elastycznej konstrukcji i laminowania stosuje się kleje akrylowe i epoksydowe.
- Rdzeń elastyczny bez kleju: Stosowany do cieńszych konstrukcji, zwiększonej elastyczności i lepszych właściwości termicznych.
- Okładka: Zazwyczaj obwody elastyczne są laminowane folią poliimidową w celu zapewnienia izolacji, ochrony mechanicznej i odporności na warunki atmosferyczne.
- Usztywnienia: W miejscach, gdzie potrzebne jest lokalne wzmocnienie, dodaje się PI, FR4, stal nierdzewną lub inne materiały wzmacniające.
Materiały na profile sztywne
- Rdzeń FR4: Najbardziej powszechny sztywny materiał bazowy zapewniający wsparcie konstrukcyjne i stabilność wymiarową.
- prepreg: Stosowany do łączenia sztywnych struktur wielowarstwowych.
- Prepreg No-Flow: Często stosowany w laminowaniu sztywno-giętkim w celu zapobiegania nadmiernemu przepływowi żywicy do obszarów giętkich.
- Folia miedziana: Służy do tworzenia warstw przewodzących w sztywnych częściach płytki.
Ostateczny układ sztywno-giętki musi zostać zaprojektowany i wyprodukowany z uwzględnieniem interakcji tych materiałów, zwłaszcza w obszarach przejściowych, gdzie stykają się strefy sztywne i giętkie. W projektach, w których elastyczna konstrukcja sekcji jest głównym czynnikiem wpływającym na wydajność, strategia materiałowa jest ściśle powiązana z wymaganiami dotyczącymi konstrukcji elastycznych płytek PCB.
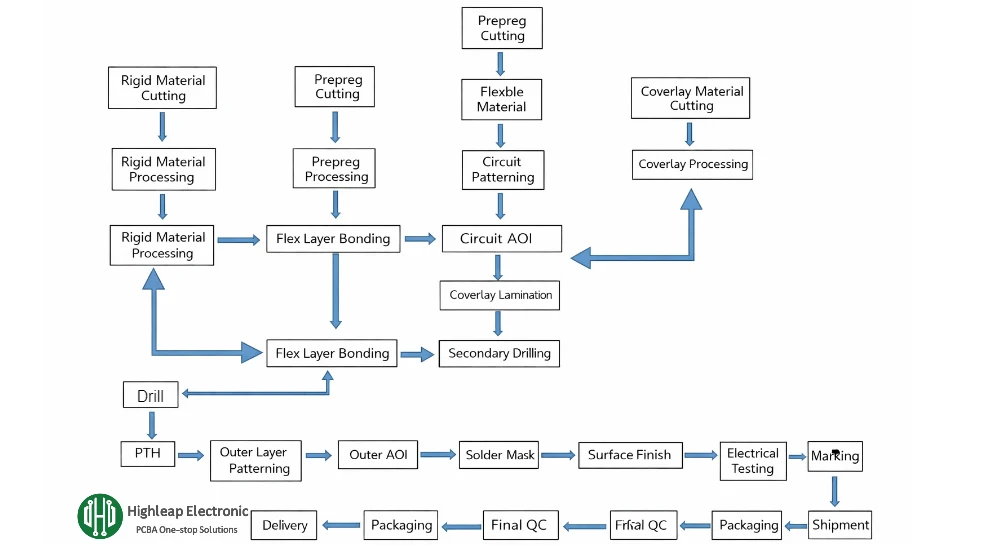
Etapy produkcji sztywnej płytki PCB Flex
- Cięcie materiałów sztywnych: Duże, sztywne panele laminowane pokryte miedzią są cięte na arkusze o wymiarach produkcyjnych, zgodnie z planem układania i panelizacji. Na tym etapie sztywne materiały są przygotowywane zgodnie z wymaganiami procesu produkcyjnego i narzędzi.
- Cięcie materiałów elastycznych: Oryginalne materiały w rolkach używane do produkcji profili elastycznych, takie jak podłoże poliimidowe, klej, warstwa wierzchnia i materiały wzmacniające PI, są cięte na wymagany wymiar roboczy. To przygotowanie jest ważne, ponieważ materiały elastyczne są cieńsze i bardziej wrażliwe na wymiary niż laminaty sztywne.
- Wiercenie wstępne: Wstępne wiercenie wykonuje się w celu wykonania otworów narzędziowych, otworów wyrównawczych i otworów na połączenia elektryczne, niezbędnych na wczesnych etapach budowy. Dokładność otworów na tym etapie wpływa na późniejszą precyzję i niezawodność powlekania.
- Leczenie czarnych dziur i dziur przewodzących: Ściany otworów poddaje się obróbce przewodzącej, aby rozpocząć metalizację. W niektórych procesach obróbki przewodzącej na bazie węgla przygotowuje się wywiercone otwory do późniejszego miedziowania.
- Miedziowanie pierwotne: Miedź jest osadzana i powlekana na ściankach otworów oraz powierzchni płytki w celu zapewnienia przewodności i przygotowania panelu do obrazowania i tworzenia obwodów.
- Wyrównanie ekspozycji: Po laminowaniu na sucho okładka filmu jest dokładnie wyrównana z nawierconym panelem. Prawidłowe wyrównanie jest niezbędne, aby wzór obrazu odpowiadał rozmieszczeniu otworów i zamierzonemu układowi obwodów.
- Opracowanie: Nienaświetlona, sucha warstwa jest usuwana, a na powierzchni płytki pozostaje tylko naniesiony wzór rezystu.
- Akwaforta: Niezabezpieczona miedź jest trawiona chemicznie, w wyniku czego ścieżki obwodów i pola lutownicze są zdefiniowane przez wzorzysty rezystor.
- Inspekcja AOI: Automatyczna kontrola optyczna ma na celu wykrycie przerw w obwodach, zwarć, niedotrawienia, przetrawienia i innych wad liniowych przed przejściem panelu do dalszych etapów przetwarzania.
- Laminowanie Flex Coverlay: Na obwody giętkie nakładana jest warstwa ochronna, która zapobiega utlenianiu, zapewnia izolację i zachowuje elastyczność produktu. Ten etap stanowi jedną z zasadniczych różnic między obróbką giętkich płytek PCB a obróbką sztywnych płytek PCB.
- Nadruk na okładce: Warstwa wierzchnia oraz wszelkie materiały wzmacniające są łączone za pomocą kontrolowanego ciepła i ciśnienia, tak aby warstwa wierzchnia przylegała prawidłowo, bez pęcherzyków powietrza, zmarszczek lub niewystarczającego uszczelnienia wokół obszarów obwodu.
- Wykrawanie: Częściowo obrobiony elastyczny panel roboczy jest cięty lub dziurkowany do wymaganego rozmiaru pośredniego za pomocą mechanicznych narzędzi dziurkujących lub odpowiedniego sprzętu procesowego, w zależności od konstrukcji produktu.
- Wtórny układ: Przygotowane sekcje elastyczne i sztywne są układane w stosy zgodnie ze strukturą warstwy sztywnej i elastycznej. Prawidłowe ułożenie warstw jest niezbędne do zachowania równoległości i zapewnienia stabilności finalnej laminowanej struktury.
- Laminowanie wtórne: Ułożone w stos materiały sztywne i giętkie są laminowane w jedną zintegrowaną strukturę panelową. Na tym etapie stosuje się starannie dobrane prepregi i materiały wiążące, aby uzyskać zarówno wytrzymałość strukturalną w strefach sztywnych, jak i zachowaną elastyczność w wymaganych obszarach.
- Tłoczenie wtórne: Pod próżnią i kontrolowanym ciśnieniem termicznym, sztywno-giętki stos jest łączony w jedną, sklejoną strukturę. Proces ten musi zapobiegać powstawaniu pustych przestrzeni, rozwarstwianiu, przelaniu się żywicy i odchyleniom od osi, zachowując jednocześnie integralność zarówno sekcji sztywnych, jak i elastycznych.
- Wiercenie wtórne: W laminowanej sztywno-giętkiej strukturze wierci się dodatkowe otwory, aby utworzyć wymagane połączenia elektryczne między warstwami sztywnymi i elastycznymi w finalnej wersji płytki.
- Czyszczenie plazmowe: Obróbka plazmowa pozwala na skuteczniejsze czyszczenie ścianek i powierzchni otworów niż konwencjonalne metody czyszczenia na mokro. Poprawia to niezawodność metalizacji i jej przyczepność w dalszej obróbce.
- Chemiczne osadzanie miedzi w stosie Rigid-Flex: W wywierconych otworach osadzana jest cienka warstwa miedzi bezprądowej, która ma na celu zapewnienie początkowego przewodnictwa w nowo utworzonej strukturze połączeń.
- Miedziowanie elektrolityczne: Galwanizacja zwiększa grubość miedzi w otworach i na powierzchni, aby spełnić wymagania dotyczące niezawodności elektrycznej i konstrukcyjnej. Jest to kluczowy etap dla jakości powlekanych otworów przelotowych i długoterminowej niezawodności produktu.
- Laminowanie na sucho obwodów zewnętrznych: Na powierzchnię płytki pokrytej miedzią nakładana jest warstwa światłoczułej, suchej folii, w celu przygotowania powierzchni do naniesienia wzoru na warstwę zewnętrzną.
- Ekspozycja i wywoływanie warstwy zewnętrznej: Obraz zewnętrznej warstwy obwodu zostaje przeniesiony przez naświetlenie, a nienaświetlona warstwa rezystu zostaje usunięta, dzięki czemu można dokładnie uformować pożądany zewnętrzny układ obwodów.
- Trawienie warstwy zewnętrznej: Nadmiar miedzi poza wymaganym wzorem obwodu jest wytrawiany, w wyniku czego powstają ścieżki i pady zewnętrznej warstwy.
- Weryfikacja AOI obwodów warstwy zewnętrznej: Kolejny etap AOI przeprowadza się po uformowaniu obwodu warstwy zewnętrznej, aby potwierdzić, że w gotowym wzorze nie pozostały żadne otwory ani zwarcia.
- Sitodruk maski lutowniczej na sztywnych powierzchniach: Maskę lutowniczą nakłada się na sztywne powierzchnie płytki w celu ochrony obwodów miedzianych, poprawy izolacji i ułatwienia późniejszych operacji montażowych.
- Naświetlanie i utwardzanie maski lutowniczej: Maska lutownicza jest obrazowana i utwardzana w taki sposób, aby pozostawała tylko w wymaganych obszarach ochronnych i zapewniała stabilną przyczepność.
- Wykończenie powierzchni: Aby zapobiec utlenianiu i poprawić lutowalność podczas montażu, odsłonięte pady pokrywa się powłoką wykończeniową, np. ENIG.
- Depanelowanie laserowe lub otwieranie okien elastycznych: Cięcie laserowe może być stosowane w celu usunięcia sztywnego materiału w wyznaczonych obszarach, odsłonięcia części giętkich lub zdefiniowania złożonych struktur przejściowych sztywność-giętkość z dużą precyzją.
- Usztywnienie lub element wzmacniający: W określonych miejscach mocuje się elementy stalowe, usztywnienia FR4, usztywnienia poliimidowe lub inne materiały wzmacniające, aby zwiększyć lokalne wsparcie, grubość lub stabilność zespołu.
- Testy elektryczne: Testowanie za pomocą sondy latającej lub urządzenia pomiarowego jest stosowane w celu wykrycia przerw, zwarć i problemów z ciągłością, aby upewnić się, że płytka spełnia wymagane parametry elektryczne.
- Sitodruk: Symbole, znaki odniesienia, loga i informacje identyfikacyjne są nadrukowane na płytce, aby ułatwić późniejszy montaż, kontrolę i śledzenie.
- Frezowanie CNC lub profilowanie końcowe: Do obróbki końcowego kształtu płyty zgodnie z wymiarami i tolerancjami klienta stosuje się frezowanie lub frezowanie CNC.
- Ostateczna kontrola jakości FQC: Gotowa sztywna i elastyczna płytka PCB przechodzi kompleksową kontrolę wyglądu, weryfikację wymiarów, ocenę jakości wykonania i ocenę strukturalną zgodnie z wewnętrznymi standardami jakości i wymaganiami klienta.
- Pakowanie i wysyłka: Zatwierdzone płytki są pakowane z zastosowaniem zabezpieczeń antystatycznych, kontroli wilgoci i odpowiednich zabezpieczeń transportowych, a następnie przechowywane lub wysyłane zgodnie z wymaganiami klienta.
Jak w praktyce zazwyczaj dzieli się przepływ produkcji
Chociaż cały proces można przedstawić jako długą sekwencję kolejnych kroków, produkcja płytek PCB typu rigid-flex odbywa się zazwyczaj w kilku głównych etapach:
- Etap przygotowania materiału: Materiały sztywne i giętkie są cięte, organizowane i przygotowywane do oddzielnego przetwarzania.
- Etap formowania obwodu giętkiego: w przypadku części giętkiej wykonano wiercenie, obróbkę przewodzącą, obrazowanie, trawienie, AOI i laminowanie warstwą wierzchnią.
- Etap łączenia sztywno-giętkiego: sekcje sztywne i giętkie są układane w stosy, laminowane i prasowane w jedną strukturę.
- Etap wtórnego połączenia: Do stworzenia niezawodnego połączenia elektrycznego poprzez laminowaną strukturę stosuje się wiercenie, czyszczenie plazmowe, osadzanie miedzi i miedziowanie.
- Etap wykańczania warstwy zewnętrznej: ukończono zewnętrzne obwody, maskę lutowniczą, wykończenie powierzchni, profilowanie i znakowanie.
- Etap weryfikacji: testowanie, końcowa kontrola i pakowanie zapewniają gotowość produktu do wysyłki lub montażu.
Ten etapowy widok pomaga klientom zrozumieć, dlaczego płytki PCB typu rigid-flex wymagają dłuższych i bardziej kontrolowanych procesów produkcyjnych niż zwykłe płytki sztywne. W przypadku programów na wczesnym etapie rozwoju wiele zespołów rozpoczyna pracę od prototypu płytki PCB, zanim przejdzie do produkcji seryjnej.

Dlaczego produkcja sztywnych, elastycznych płytek PCB jest trudniejsza niż produkcja standardowych płytek PCB
Produkcja PCB typu „rigid-flex” jest bardziej złożona, ponieważ łączy różne systemy materiałowe i wymagania procesowe w jednym produkcie. Sekcja elastyczna musi zachować giętkość, podczas gdy sekcja sztywna musi zapewniać stabilność strukturalną, dokładność wymiarową i niezawodność montażu.
Główne trudności produkcyjne obejmują:
- Obsługa cienkich, elastycznych materiałów: Materiały elastyczne są miękkie i cienkie, dlatego istnieje większe prawdopodobieństwo ich marszczenia, rozciągania i zacinania się podczas transportu i przetwarzania.
- Ruch wymiarowy: Materiały elastyczne wykazują na ogół niższą stabilność wymiarową niż FR4, co utrudnia ich wyrównywanie.
- Kontrola jakości nakładek: nieodpowiednie laminowanie może powodować powstawanie pęcherzyków, pustych przestrzeni, słabą izolację lub zmniejszoną elastyczność.
- Kontrola laminowania: konstrukcje sztywno-giętkie są bardzo wrażliwe na przepływ żywicy, równowagę ciśnień i profil cieplny.
- Niezawodność otworów platerowanych: połączenia między sekcjami sztywnymi i elastycznymi muszą zachować przewodność pod wpływem naprężeń termicznych i mechanicznych.
- Przetwarzanie obszaru przejściowego: Strefy przejściowe między sztywnością a elastycznością są często najbardziej wrażliwymi mechanicznie i konstrukcyjnie częściami płyty.
Z tego powodu, udana produkcja płyt PCB typu rigid-flex wymaga doświadczenia zarówno w produkcji wielowarstwowych sztywnych płytek PCB, jak i w obróbce elastycznych obwodów. W układach o wyższej gęstości, ta sama dyscyplina rejestracji i połączeń staje się jeszcze ważniejsza w przypadku projektów wykorzystujących struktury HDI PCB.
Krytyczne punkty kontroli procesu w produkcji płytek PCB Rigid Flex
Przechowywanie i przygotowywanie materiałów
Materiały poliimidowe, warstwy wierzchnie, prepregi i inne materiały wiążące należy przechowywać i obsługiwać w kontrolowanych warunkach. Absorpcja wilgoci i zmiana wymiarów muszą być kontrolowane przed krytycznymi procesami, takimi jak laminowanie i nanoszenie obrazu.
Dokładność rejestracji i ekspozycji
Ponieważ płytki sztywno-giętkie zawierają zarówno materiały sztywne, jak i elastyczne, dokładność rejestracji musi być starannie kontrolowana podczas wiercenia, obrazowania i nakładania warstw. Każde odchylenie od osi może wpłynąć na niezawodność otworów, odstępy między przewodnikami i ostateczną wydajność obwodu.
Ciśnienie laminowania i przepływ żywicy
Laminowanie sztywno-giętkie jest jednym z najważniejszych punktów kontrolnych w tym procesie. Ciśnienie, temperatura, czas wiązania i przepływ żywicy muszą być zrównoważone, aby strefy sztywne prawidłowo się połączyły, nie uszkadzając stref giętkich.
Jakość ścianek otworów i metalizacja
Niezawodność metalizowanych otworów przelotowych zależy od jakości wiercenia, przygotowania ścianek otworu, skuteczności czyszczenia plazmowego, osadzania miedzi i grubości powłoki galwanicznej. Niewłaściwa kontrola w tym zakresie może powodować okresowe awarie lub długotrwałe problemy z niezawodnością.
Ochrona obszaru elastycznego
Podczas całego procesu obróbki, sekcje giętkie muszą być chronione przed zarysowaniami, przeciążeniami, zanieczyszczeniami i uszkodzeniami termicznymi. Niewłaściwe obchodzenie się z nimi może obniżyć wydajność gięcia lub spowodować ukryte wady.
Dyscyplina inspekcyjna
Produkcja płytek PCB typu rigid-flex wymaga czegoś więcej niż tylko kontroli końcowej. Kontrola AOI, testy elektryczne, kontrola wymiarów, wizualna kontrola jakości wykonania i ocena strukturalna to kluczowe elementy kontroli procesu. W środowiskach produkcyjnych, w których weryfikacja procesu ma kluczowe znaczenie, dodatkowe kontrole mogą być wspierane kompleksowymi metodami kontroli.
Środki ostrożności przy produkcji sztywnych i elastycznych płytek PCB
Aby zachować spójną jakość i ograniczyć ryzyko produkcyjne, producenci powinni zwrócić uwagę na następujące środki ostrożności:
- Wybierz właściwy system materiałowy zarówno do powierzchni sztywnych, jak i elastycznych, w zależności od końcowego zastosowania.
- Dokładnie kontroluj projekt obszaru gięcia dzięki czemu ścieżki, przelotki, otwory w warstwie pokrywającej i usztywnienia nie powodują koncentracji naprężeń.
- W razie potrzeby użyj prepregu bez rozpływu aby zapobiec nadmiernemu wyciekowi żywicy w trakcie laminowania.
- W razie potrzeby przed ostatecznym połączeniem sztywno-giętkim należy przeprowadzić pełną obróbkę giętką aby skuteczniej zarządzać ekspansją i recesją.
- Utrzymuj stabilne warunki środowiskowe takich jak temperatura, wilgotność i czystość podczas produkcji.
- Chroń sekcje giętkie podczas przenoszenia i transportu w fabryce.
- Sprawdź niezawodność elektryczną i mechaniczną poprzez testowanie i ostateczną kontrolę przed wysyłką.
Te środki ostrożności są istotne, ponieważ płytki PCB typu rigid-flex są często stosowane w kompaktowych, wartościowych i wymagających niezawodności produktach, w których awarie mogą być trudne i kosztowne do usunięcia po montażu. Jeśli płytka będzie bezpośrednio wykorzystywana w produkcji, należy również uwzględnić jej możliwości produkcyjne oraz wymagania dotyczące dalszego montażu płytek PCB.
Często zadawane pytania dotyczące produkcji płytek PCB Rigid Flex
Na czym polega proces produkcji płyt PCB typu rigid-flex?
Proces produkcji płytek PCB typu rigid-flex łączy w sobie wytwarzanie elastycznych obwodów i produkcję sztywnych płytek PCB w ramach jednej zintegrowanej struktury. Zazwyczaj obejmuje on przygotowanie materiału, wiercenie, obróbkę otworów przewodzących, miedziowanie, obrazowanie obwodów, trawienie, laminowanie warstw wierzchnich, łączenie elementów rigid-flex, wiercenie wtórne, obróbkę warstwy zewnętrznej, testowanie i kontrolę końcową.
Dlaczego sztywna płytka PCB jest trudniejsza w produkcji niż standardowa płytka PCB?
Sztywno-giętkie płytki PCB są trudniejsze w produkcji, ponieważ łączą w sobie materiały sztywne i elastyczne o różnych właściwościach termicznych i mechanicznych. Proces musi zachować stabilność wymiarową w sekcjach sztywnych, jednocześnie zachowując podatność na gięcie i odporność na zmęczenie w obszarach giętkich. Laminowanie, pozycjonowanie i niezawodność metalizowanych otworów są bardziej wymagające niż w przypadku standardowej sztywnej płytki PCB.
Jakie materiały są używane w produkcji sztywnych, giętkich płytek PCB?
W płytkach PCB typu rigid-flex zazwyczaj stosuje się rdzenie FR4 i prepreg w sekcjach sztywnych, natomiast w sekcjach elastycznych stosuje się folię poliimidową, walcowaną wyżarzaną miedź, warstwę wierzchnią, systemy klejące oraz opcjonalne usztywnienia. Prepreg No-Flow jest często stosowany podczas laminowania typu rigid-flex, aby kontrolować przepływ żywicy i chronić obszary giętkie.
Jaki jest najważniejszy etap w produkcji sztywnej, giętkiej płytki PCB?
Kilka etapów ma kluczowe znaczenie, ale laminowanie i niezawodność połączeń są zazwyczaj najważniejsze. Nakładanie warstw wtórnych, laminowanie, wiercenie, czyszczenie plazmowe, osadzanie miedzi i miedziowanie decydują o tym, czy sztywne i giętkie sekcje zachowają stabilność mechaniczną i niezawodność elektryczną w gotowej płytce.
Jak wykonać niezawodne otwory w płytkach PCB z elastyczną konstrukcją sztywną?
Niezawodność otworów metalizowanych zależy od precyzyjnego wiercenia, odpowiedniego przewodzącego przygotowania otworu lub chemicznego osadzania miedzi, skutecznego czyszczenia plazmowego i kontrolowanej grubości powłoki galwanicznej. Te kroki zapewniają mocne pokrycie ścianek otworu miedzią i stabilne połączenie elektryczne między warstwami sztywnymi i elastycznymi.
Czy sztywna, elastyczna płytka PCB wykorzystuje maskę lutowniczą czy warstwę ochronną?
Sztywne i giętkie płytki PCB zazwyczaj wykorzystują oba te rozwiązania, ale w różnych obszarach. Sekcje sztywne zazwyczaj są zabezpieczone maską lutowniczą, natomiast sekcje giętkie są zazwyczaj zabezpieczone warstwą poliimidową. To połączenie zapewnia izolację, ochronę obwodów i elastyczność wymaganą w miejscach zgięcia.
Jak testuje się sztywne i giętkie płytki PCB przed wysyłką?
Sztywne, giętkie płytki PCB są zazwyczaj testowane poprzez testy ciągłości elektrycznej i izolacji, inspekcję AOI, weryfikację wymiarów, kontrolę wyglądu oraz ostateczną kontrolę jakości. W zależności od zastosowania, mogą być również wymagane dodatkowe kontrole niezawodności.
Na co powinni zwrócić uwagę kupujący przy wyborze producenta płytek PCB typu rigid-flex?
Kupujący powinni sprawdzić, czy producent posiada udokumentowane doświadczenie zarówno w produkcji sztywnych płytek PCB, jak i w obróbce elastycznych obwodów, czy fabryka jest w stanie kontrolować laminowanie i niezawodność metalizowanych otworów oraz czy obsługuje prototypy, produkcję niskoseryjną i seryjną, zapewniając stabilne procedury kontroli jakości i inspekcji. W przypadku wymagań specyficznych dla danego projektu, mogą również omówić projekt bezpośrednio z producentem za pośrednictwem strony kontaktowej.
Wniosek
Proces produkcji płyt PCB typu rigid-flex obejmuje pełną sekwencję czynności, takich jak przygotowanie materiału sztywnego, przygotowanie materiału elastycznego, wiercenie, obróbka otworów przewodzących, miedziowanie, obrazowanie obwodów, trawienie, AOI, laminowanie nakładką, laminowanie metodą rigid-flex, laminowanie wtórne, czyszczenie plazmowe, metalizacja, soldermaska, wykańczanie powierzchni, profilowanie, testowanie i kontrola końcowa. Jest to bardziej wymagający proces niż standardowa produkcja płytek PCB, ponieważ płytka musi łączyć w sobie właściwości strukturalne sztywnych płytek PCB z podatnością na gięcie elastycznych obwodów w jednym, stabilnym produkcie.
Dla inżynierów i kupujących zrozumienie pełnego procesu produkcji elementów sztywno-giętkich pomaga w podejmowaniu trafniejszych decyzji projektowych, doprecyzowaniu wymagań dotyczących zaopatrzenia i zmniejszeniu ryzyka projektowego. Dla producentów, stała jakość zależy od zdyscyplinowanej kontroli materiałów, laminowania, metalizacji otworów, stabilności wymiarowej i kontroli na każdym głównym etapie produkcji. Dzięki odpowiedniemu zarządzaniu procesem, płytki PCB sztywno-giętkie mogą zapewnić oszczędność miejsca, integrację i niezawodność wymaganą przez zaawansowane systemy elektroniczne.
Sabrina ma ponad 18 lat doświadczenia w branży PCB, z bogatym doświadczeniem w inżynierii CAM i analizie plików PCB. Wspiera projekty PCB od prototypu do produkcji seryjnej, koncentrując się na możliwościach produkcyjnych i niezawodności procesu.
Jej praca pomaga zespołom inżynierskim ograniczać ryzyko produkcyjne i osiągać stabilne, wysokiej jakości wyniki produkcji płytek PCB.

Powiązane artykuły
Wielkoformatowa, jednostronna płytka PCB aluminiowa
Produkcja jednostronnych płytek PCB z aluminium o niestandardowych rozmiarach, zastosowania termiczne, wytwarzanie i montaż płytek PCB, łącznie z oceną techniczną.
Płyta rozdzielcza zasilania sterowania lotem drona
Produkcja płyt rozdzielczych zasilania sterowania dronami, montaż płytek PCB, pozyskiwanie komponentów i testowanie prototypów, małych partii i produkcji wielkoseryjnej.
Produkcja i montaż szybkich płytek PCB RFSoC: kluczowe zagadnienia inżynieryjne
Zleć produkcję płytek PCB RFSoC z kontrolowaną impedancją, niezawodną wydajnością RF, montażem BGA o dużej gęstości i testami gotowymi do produkcji.