
Punto de fusión de la soldadura: Guía de temperatura de la aleación
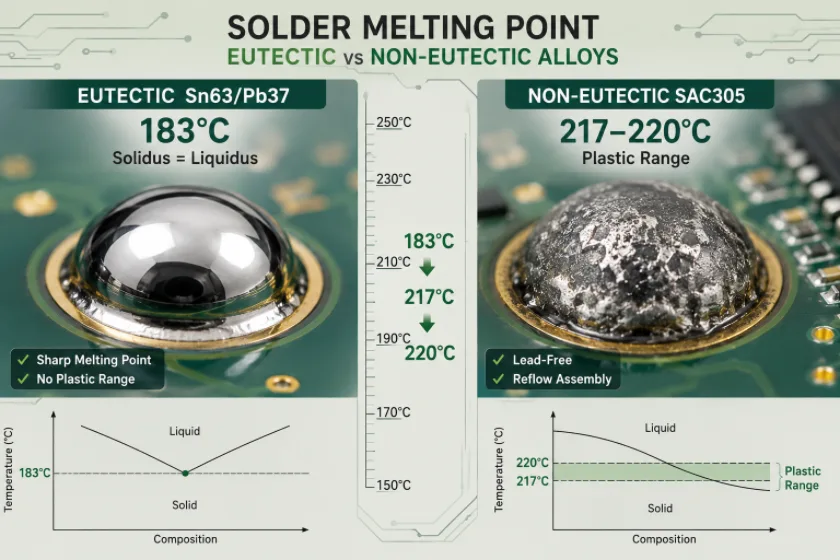
Figura 1. Punto de fusión de la soldadura.
El punto de fusión de la soldadura depende completamente de su aleación. La soldadura eutéctica de estaño-plomo (Sn63/Pb37) se funde a un único y preciso valor de 183 °C (361 °F) , mientras que la aleación sin plomo más común, SAC305, se funde en un rango de aproximadamente 217–220 °C (423–428 °F) . En toda la familia de aleaciones de soldadura, los valores varían desde aproximadamente 138 °C para el estaño-bismuto de baja temperatura hasta 300 °C e incluso más para las soldaduras con alto contenido de plomo. Esta guía proporciona las cifras exactas para cada aleación, explica la diferencia entre un punto de fusión y un rango de fusión, y muestra por qué esos pocos grados determinan si una unión de PCB es correcta o defectuosa.
¿Cuál es el punto de fusión de la soldadura?
El punto de fusión es la temperatura a la que una aleación de soldadura pasa de estado sólido a líquido, lo que le permite humedecer las superficies metálicas y formar una unión. La dificultad radica en que solo las aleaciones eutécticas tienen un único punto de fusión. Una mezcla eutéctica —el ejemplo clásico es Sn63/Pb37— se funde y solidifica a una temperatura exacta, sin estados intermedios. Esta transición abrupta es la razón por la que la soldadura eutéctica produce uniones limpias y es fácil de trabajar.
La mayoría de las aleaciones no eutécticas se funden en un rango delimitado por dos temperaturas:
- Sólido — la temperatura a la que la aleación comienza para derretirse. Debajo de esto está completamente sólido.
- Líquido — la temperatura a la que se encuentra la aleación fully líquido. Por encima de esto fluye libremente.
Entre el solidus y el liquidus, la soldadura se encuentra en una fase parcialmente sólida y parcialmente líquida, en un rango pastoso o plástico. Las uniones que se ven afectadas en este rango tienden a presentar un aspecto granuloso y débil (una causa clásica de una unión defectuosa o fría), razón por la cual se prefieren las aleaciones eutécticas sin rango plástico para la soldadura manual.
Punto de fusión de la soldadura con plomo (estaño-plomo)
La soldadura de estaño-plomo (SnPb) dominó la electrónica durante décadas y todavía se utiliza en la industria aeroespacial, la defensa y la medicina, donde su fiabilidad y la ausencia de filamentos de estaño son cruciales. Su comportamiento de fusión depende de la proporción de estaño a plomo, y todas las aleaciones de SnPb comparten el mismo punto de solidificación de 183 °C (temperatura eutéctica):
| aleación de estaño y plomo | Punto de fusión / rango | Notas |
|---|---|---|
| Sn63 / Pb37 (eutéctico) | 183 °C (361 °F) — punto único | El soldador electrónico de referencia; gama sin plástico |
| Sn60 / Pb40 | 183–190 °C (361–374 °F) | Muy común; gama pequeña de plástico |
| Sn50 / Pb50 | 183–216 °C (361–421 °F) | Amplia gama de plásticos; uso general |
| Sn40 / Pb60 | 183–238 °C (361–460 °F) | Mayor contenido de plomo; fontanería/industria |
En la práctica, la conclusión es que la aleación Sn63/Pb37 es la que hay que elegir cuando se desean las uniones más limpias posibles, porque evita la zona pastosa por la que pasan las otras proporciones.
Punto de fusión de la soldadura sin plomo
Las normativas RoHS y similares impulsaron a la mayoría de los fabricantes de electrónica comercial a utilizar soldadura sin plomo, compuesta principalmente de estaño con adiciones de plata, cobre y, en ocasiones, bismuto o níquel. Las aleaciones sin plomo se funden entre 30 y 45 °C más que la aleación de estaño-plomo, lo que constituye la principal consecuencia práctica de este cambio: aumenta las temperaturas máximas de reflujo y la tensión térmica en las placas y los componentes.
| Aleación sin plomo | Punto de fusión / rango | Notas |
|---|---|---|
| SAC305 (Sn96.5/Ag3.0/Cu0.5) | 217–220 °C (423–428 °F) | Aleación sin plomo estándar para SMT |
| SAC387 (Sn95.5/Ag3.8/Cu0.7) | ~217–218 °C (423–424 °F) | Variante SAC cercana al punto eutéctico |
| Sn96.5/Ag3.5 (Sn-Ag) | 221 ° C (430 ° F) | Estaño-plata eutéctico, sin cobre |
| Sn99.3/Cu0.7 (Sn-Cu) | 227 ° C (441 ° F) | De bajo costo, común en la soldadura por ola. |
La aleación SAC305 es la base de la mayoría de los ensamblajes de PCB sin plomo. Existen variantes con menor contenido de plata y dopadas para reducir costos o mejorar la resistencia a golpes y ciclos térmicos, pero sus puntos de fusión se mantienen cerca de los 217 °C de la aleación SAC.
Soldaduras de baja y alta temperatura
Más allá de las aleaciones convencionales, existen dos grupos especializados situados en los extremos de la escala de temperaturas.
Soldaduras de baja temperatura
La aleación de estaño-bismuto (Sn42/Bi58) se funde a tan solo 138 °C (281 °F) , y la de indio-estaño (In52/Sn48) a unos 118 °C (244 °F) . Estas se utilizan cuando los componentes o sustratos no toleran el calor normal de reflujo: por ejemplo, en LED sensibles al calor, ciertos sensores, sustratos flexibles y soldadura por pasos, donde se debe realizar una segunda unión sin fundir la primera. La desventaja es que las aleaciones de bismuto tienden a ser más frágiles.
Soldaduras de alta temperatura
Las aleaciones con alto contenido de plomo, como Sn10/Pb88/Ag2 (con un punto de fusión de entre 268 y 290 °C) y Sn5/Pb95 (con un punto de fusión de entre 308 y 312 °C), se mantienen sólidas a temperaturas que fundirían la soldadura común. Se utilizan en el montaje de chips de semiconductores de potencia, en la electrónica de pozos petrolíferos y de gas, y en otros entornos de alta temperatura. Como referencia, el estaño puro se funde a 232 °C y el plomo puro a 327 °C.
Tabla comparativa de puntos de fusión de soldadura
Esta tabla consolidada muestra las aleaciones más comunes una al lado de la otra, desde el punto de fusión más bajo hasta el más alto.
| Aleación | Composición | Punto de fusión (°C) | Fusión (°F) | Tipo / uso |
|---|---|---|---|---|
| In52/Sn48 | 52% In, 48% Sn | 118 | 244 | Piezas sensibles a bajas temperaturas |
| Sn42/Bi58 | 42% Sn, 58% Bi | 138 | 281 | Sin plomo y de baja temperatura |
| Sn63 / Pb37 | 63% Sn, 37% Pb | 183 | 361 | Eutéctico con plomo (referencia) |
| Sn60 / Pb40 | 60% Sn, 40% Pb | 183-190 | 361-374 | Liderado, general |
| SAC305 | 96.5 % Sn, 3 % Ag, 0.5 % Cu | 217-220 | 423-428 | Montaje superficial sin plomo (predeterminado) |
| Sn96.5/Ag3.5 | 96.5% Sn, 3.5% Ag | 221 | 430 | Plata de estaño sin plomo |
| Sn99.3/Cu0.7 | 99.3% Sn, 0.7% Cu | 227 | 441 | Soldadura por ola sin plomo |
| Estaño puro (Sn) | 100% Sn | 232 | 450 | Metal de referencia |
| Sn10/Pb88/Ag2 | 10% Sn, 88% Pb, 2% Ag | 268-290 | 514-554 | Alta temperatura (fijación del chip) |
| plomo puro (Pb) | 100% Pb | 327 | 621 | Metal de referencia |
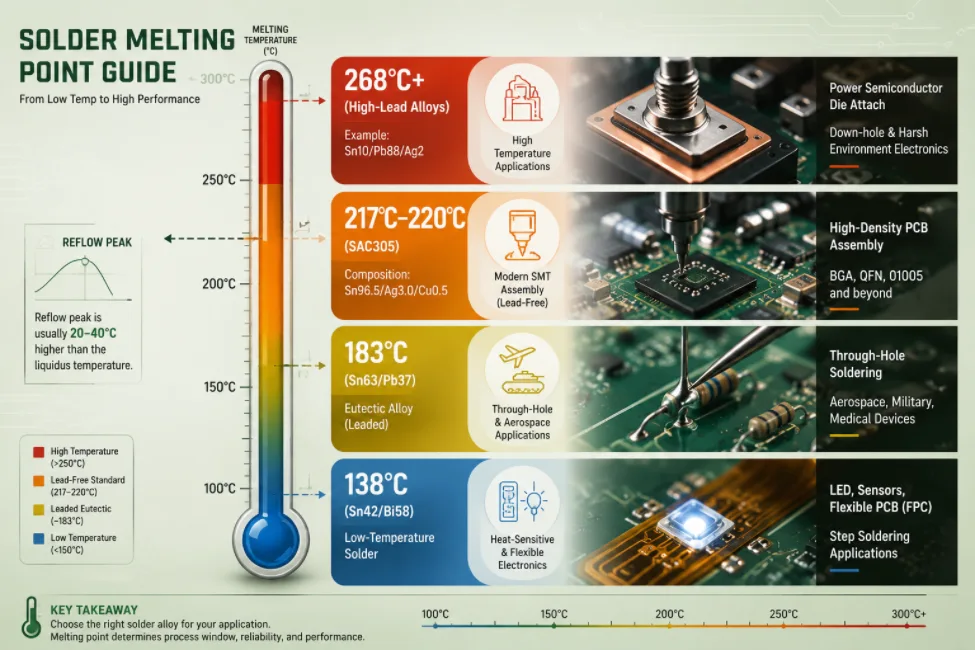
Figura 2. Detalles del punto de fusión de la soldadura
Punto de fusión frente a temperatura de soldadura y reflujo.
Un error común es confundir el punto de fusión con la temperatura que se ajusta en el soldador o el horno. No es así. El punto de fusión indica cuándo la soldadura se vuelve líquida; para humedecer las almohadillas y lograr una soldadura fluida, se trabaja a una temperatura ligeramente superior al punto de fusión.
- Temperatura de la punta del soldador Se ajusta muy por encima del punto de fusión para introducir calor rápidamente en la junta antes de que la punta se enfríe. Los ajustes típicos son aproximadamente 315–370 °C (600–700 °F) para soldadura con plomo y 350–400 °C (660–750 °F) Para productos sin plomo, ajustado según el tamaño de la punta y la masa de la articulación.
- Temperatura máxima de reflujo se sitúa entre 20 y 40 °C por encima del liquidus de la aleación. Para SAC305 (liquidus ~220 °C) un pico típico es 235–250 °C; para Sn63/Pb37 con plomo un pico alrededor 210–225 °C es normal.
La diferencia entre el punto de fusión y la temperatura de trabajo es intencionada: si el margen es demasiado pequeño, la soldadura apenas fluye (uniones frías, mala humectación); si es demasiado grande, se corre el riesgo de levantar las almohadillas, dañar las piezas sensibles al calor o superar la temperatura de transición vítrea de la placa.
Por qué el punto de fusión de la soldadura es importante en el ensamblaje de placas de circuito impreso.
En la producción, el punto de fusión es el valor fundamental en torno al cual se basa todo proceso térmico. Un error en este valor repercute negativamente en el rendimiento. Los lugares donde más importa son:
- Análisis de reflujo. El perfil de reflujo de cuatro zonas (precalentamiento, mantenimiento de temperatura, reflujo, enfriamiento) se define a partir del solidus y el liquidus de la aleación en pasta. El pico debe superar el liquidus por un margen de seguridad sin sobrecalentar las piezas; por eso, un perfil ajustado para SAC305 difiere de uno para un proceso con plomo.
- Material del tablero (Tg). Las temperaturas más altas de los materiales sin plomo se acercan a la temperatura de transición vítrea de un laminado, por lo que se requiere una Tg alta. FR-4 Se suele especificar para construcciones sin plomo con el fin de evitar la deslaminación y la deformación.
- Aleaciones mixtas. Hacer pasar bolas con plomo a través de un perfil sin plomo (o viceversa) crea uniones poco fiables. La compatibilidad de la aleación debe controlarse en toda la lista de materiales, especialmente con BGA.
- Pasta de soldar y plantillas. La pasta se adapta a la aleación y el volumen de depósito correcto de un plantilla cortada con láser Garantiza que la junta tenga suficiente metal una vez que se queme el fundente.
- Opciones de baja temperatura. Cuando una placa contiene componentes que no pueden soportar un pico de temperatura de 245 °C, se opta por una aleación de baja temperatura o un proceso selectivo.
Highleap Electronics , fabricante chino de PCB y PCBA, utiliza procesos con y sin plomo, con perfiles de reflujo adaptados a la aleación de la pasta y la masa térmica de la placa, verificados mediante AOI y rayos X en componentes de matriz de área. Si no está seguro de qué aleación o acabado se adapta mejor a su diseño, una revisión DFM abarca la aleación de soldadura, el acabado superficial y las consideraciones térmicas antes de la fabricación de la placa, como parte del ensamblaje de PCB llave en mano estándar y el trabajo SMT.
Preguntas frecuentes sobre el punto de fusión de la soldadura
¿Cuál es el punto de fusión de la soldadura en grados Celsius y Fahrenheit?
Depende de la aleación. La soldadura con plomo más común, Sn63/Pb37, se funde a 183 °C (361 °F). La soldadura sin plomo más común, SAC305, se funde a unos 217–220 °C (423–428 °F).
¿Cuál es el punto de fusión de la soldadura sin plomo?
La mayoría de las soldaduras electrónicas sin plomo se funden entre aproximadamente 217 °C y 227 °C. La SAC305 tiene un punto de fusión de 217–220 °C, la estaño-plata eutéctica de 221 °C y la estaño-cobre (Sn99.3/Cu0.7) de 227 °C, aproximadamente entre 30 y 45 °C más caliente que la soldadura de estaño-plomo.
¿Por qué la soldadura eutéctica tiene un único punto de fusión?
Una aleación eutéctica como la Sn63/Pb37 tiene una composición específica que se funde y solidifica a una temperatura exacta, sin un rango pastoso intermedio. Esta transición nítida produce uniones limpias y facilita la soldadura manual.
¿A qué temperatura debo ajustar mi soldador?
Por encima del punto de fusión de la soldadura para que el calor se transfiera rápidamente: aproximadamente 315–370 °C (600–700 °F) para soldadura con plomo y 350–400 °C (660–750 °F) para soldadura sin plomo, ajustado según el tamaño de la punta y la masa de la unión. La cifra exacta es una temperatura de trabajo, no el punto de fusión en sí.
¿La temperatura de soldadura es la misma que el punto de fusión?
No. El punto de fusión es cuando la soldadura se vuelve líquida; la temperatura de soldadura o reflujo se ajusta por encima de este punto. Los picos de reflujo suelen estar entre 20 y 40 °C por encima del punto de fusión de la aleación para que la soldadura humedezca correctamente.
¿Puedo mezclar soldadura con plomo y sin plomo?
Es mejor evitarlo. Mezclar aleaciones —por ejemplo, al pasar bolas BGA sin plomo por un perfil con plomo— crea incompatibilidades intermetálicas y de punto de fusión que provocan uniones poco fiables. En la producción, la compatibilidad de las aleaciones se controla en todo el conjunto.
¿Cuál es la soldadura con el punto de fusión más bajo?
Entre las aleaciones comunes, la de indio-estaño (In52/Sn48) se funde a unos 118 °C y la de estaño-bismuto (Sn42/Bi58) a 138 °C. Estas soldaduras de baja temperatura se utilizan para componentes sensibles al calor y soldadura por etapas, aunque las aleaciones de bismuto son más frágiles.

Mensajes recomendados

Servicio de fabricación de placas de circuito impreso Taconic RF-35: desde el prototipo hasta la producción en serie.
Figura 1. Placa de circuito impreso Taconic RF-35. La Taconic RF-35 es la pieza clave...

Fabricación de PCB Isola Astra MT77
Figura 1. Fabricación de PCB Isola Astra MT77 Isola Astra...

Guía de materiales y fabricación de PCB Nelco N4000-13 | Highleap Electronics
Figura 1. PCB Nelco N4000-13. La PCB Nelco N4000-13 es una...

Laminado revestido de cobre: Guía completa de selección de materiales para ingenieros de PCB
Todas las propiedades eléctricas importantes en un circuito impreso...
Cómo obtener una cotización para PCB
Realicemos un análisis DFM/DFA y le enviaremos un informe. Puede subir sus archivos de forma segura a través de nuestro sitio web. Necesitamos la siguiente información para poder ofrecerle un presupuesto:
-
- Gerber, ODB++ o .pcb, especificación.
- Lista de materiales si necesita ensamblaje
- Cantidad
- Convertir el tiempo
Para servicios de PCBA, proporcione su lista de materiales (BOM) e instrucciones de montaje específicas. También ofrecemos análisis DFM/DFA para optimizar la fabricación y el montaje de sus diseños, garantizando así un proceso de producción sin problemas.