
Keraamisen pohjan piirilevyjen valmistus ja SMT-kokoonpanopalvelut

Sisällysluettelo
Keraamisessa piirilevyssä käytetään alumiinioksidia (Al₂O₃), alumiininitridiä (AlN) tai piinitridiä (Si₃N₄) sekä mekaanisena pohjana että sähköisenä eristeenä – kuparipiirin ja kiinnityspinnan välissä ei ole dielektristä kerrosta. Lämmönkestävyys vaihtelee 0.3 °C/W (AlN DBC) - 0.8 °C/W (alumiinioksidi DBC), kun alumiinisen MCPCB:n vastaava luku on 3 °C/W ja FR4:n 15 °C/W.
Tämä opas keskittyy materiaalivalinnan jälkeisiin asioihin: lämpöpinon integrointiin, alustan paksuuteen, pinnan viimeistelyyn, vikatyyppeihin, kokoonpanoon ja spesifikaatioiden kirjoittamiseen.
Keskeiset ostokset
- Keraaminen pohja on yksi kerros lämpöpinossa – alusta, TIM ja kylmälevy on optimoitava yhdessä
- 0.635 mm on tuotantostandardi; ohuemmat alustat parantavat lämmöneristysominaisuuksia, mutta heikentävät käsittelytoleranssia
- Pinnan viimeistely parantaa SMT:n saantoa ja langan liitettävyyttä — ENIG SMT:lle, kovakulta langan liittämiseen
- Useimmat kenttäviat johtuvat kolmesta perimmäisestä syystä: asennuksesta johtuva halkeilu, DBC-kalvon delaminaatio ja reunan lohkeilu
- Täydellinen spesifikaatio vaatii 12 parametria – kaksi yleisimmin pois jätettyä parametria ovat pohjapinnan viimeistely ja eristystestijännite.
1) Keraaminen pohjalevy lämpöpinossa
Keraaminen alusta ei ole erillinen lämpöratkaisu. Se on yksi kerros pinossa, joka kulkee laitteen liitoksesta jäähdytysnesteeseen – ja sen ylä- ja alapuolella olevat kerrokset vaikuttavat suoraan järjestelmän lämmönkestävyyteen.
50 µm:n paksuinen silikoninen TIM-tyyny, jonka ominaisvastus on 3 W/m·K, lisää 0.5–1.0 °C/W lämpötilaa 0.3 °C/W:n AlN DBC-levyn päälle, lähes kaksinkertaistaen kokonaisimpedanssin. Monissa järjestelmissä vaihtaminen silikonisesta TIMistä faasimuutosmateriaaliin palauttaa liitoskohdan lämpötilan enemmän kuin päivittäminen alumiinioksidista AlN:ään.
Kolme koko pinoon vaikuttavaa spesifikaatiopäätöstä:
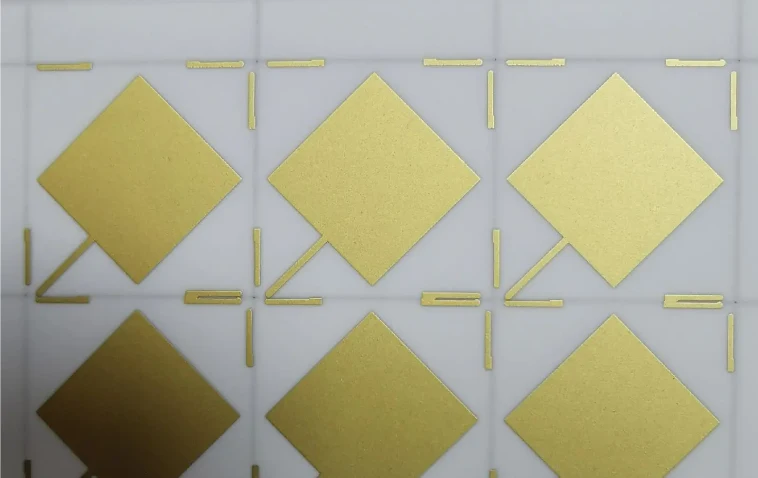
- Pohjan kuparipeitto: Täysin peittävä pohjakupari minimoi leviämisvastuksen keraamisen ja TIM-rajapinnan välillä. Osittainen peitto luo lämpökatkoksia alustamateriaalista riippumatta.
- Pohjan kuparin tasaisuus: ≤25 µm TIR mahdollistaa ohuen, erittäin hyvin johtavan TIM:n (faasimuutos-, juotos- ja hopeasintrauskalvo). Tämä yksittäinen ominaisuus voi muuttaa TIM:n johtavuutta 3 W/m·K:sta yli 150 W/m·K:iin.
- Alustan paksuus: Ohuempi materiaali vähentää pystysuuntaista johtavuusvastusta, mutta myös sivuttaisleviämistä. Suurikokoisille siruille ohuempi materiaali on aina parempi. Pienille siruille suurella alustalla mallinna ennen päätöksentekoa.
2) Alustan paksuuden valinta
Paksuus hallitsee kahta asiaa samanaikaisesti: lämmönkestävyyttä (ohuempi = parempi) ja mekaanista kestävyyttä (paksumpi = vahvempi). Oletusarvo 0.635 mm sopii useimpiin sovelluksiin – mutta ei kaikkiin.
| Paksuus | Käytä Milloin | Vältä milloin |
|---|---|---|
| 0.25–0.32 mm | Pienikokoinen (<15 × 15 mm), pysyvästi metallialustaan kiinnitetty; laserdiodialuslevyt | Kaikki sovellukset, jotka vaativat manuaalista käsittelyä, ruuvikiinnitystä tai yli 20 mm paksuja tukemattomia levyjä |
| 0.38 mm | Keskikokoiset (15–40 mm) moduulit kiinnitettynä pohjalevyihin; tiukat lämpöbudjetit ja hallittu käsittely | Puristin- tai puristusliitos; kestää tärinää vaativia ympäristöjä ilman jäykkää liimausta |
| 0.635 mm | DBC-tehomoduulien tuotantostandardi; ruuvikiinnitys metalliholkeilla; yleinen kokoonpanon käsittely | Pysyvästi liimatut sovellukset, joissa 0.38 mm:n kerros toisi merkittävän lämpömarginaalin takaisin |
| 1.0 mm+ | Suurikokoinen (>60 mm); usein toistuvaa käsittelyä tuotannon aikana; raskaat ulokepalkkikomponentit | Lämpökriittiset sovellukset – lisättyä johtumisvastusta harvoin perustellaan pelkästään lämpöön liittyvillä perusteilla |
Yksi rajoitus ohittaa lämpöoptimoinnin: eristysjännite. 17 kV/mm dielektrisellä lujuudella 0.635 mm:n alumiinioksidisubstraatti tarjoaa noin 10 kV toimivan eristyksen. Yli 10 kV:n vaativissa sovelluksissa ei voida käyttää ohuempia substraatteja lämpöbudjetista riippumatta.
3) Pinnan viimeistelyvaihtoehdot
Pinnan viimeistely määrää juotettavuuden, johtimien liitettävyyden ja säilyvyyden. Se on määriteltävä sekä ylä- että alapinnoille erikseen – ja sen on vastattava koko kokoonpanojärjestystä, ei vain ensimmäistä työvaihetta.
| Suorittaa loppuun | Tuote mallit | Best For | Ei sovellu |
|---|---|---|---|
| ENIG | 3–6 µm Ni / 0.05–0.1 µm Au | SMT-kokoonpano; lyijytön juote; useimmat keraamiset piirilevyt | Lankaliitos — ohut Au-kerros aiheuttaa sidoksen irtoamisen |
| Kova kulta | 3–5 µm Ni / 0.5–2.0 µm Au (galvanoitu) | Johtimien liittäminen (Al-kiila, Au-pallo); liittimen koskettimet; hybridipakkaukset | Au-paksuus >1.5 µm voi aiheuttaa juotteen kuivumista – tarkista kokoonpanoprosessin aikana |
| Paljas kupari / OSP | Syövytetty tai orgaaninen säilöntäaine | Juotetaan tai hopeasintrataan kylmälevyyn; kustannusherkkä välitön kokoonpano | Lankaliitos; useita uudelleensulatusjaksoja; pitkä säilyvyysaika ilman hermeettistä pakkausta |
| Upotushopea | 0.1–0.3 µm Ag | RF/mikroaaltopiirit, joissa pintajohtavuus vähentää lisäyshäviötä yli 1 GHz:n taajuudella | Hallitsemattomat säilytysympäristöt – rikkipitoinen tummuminen heikentää juotettavuutta |
Kun samalla piirilevyllä tarvitaan sekä SMT- että johdinliitoksia, käytä kovaa kultaa kaikissa liitoskohdissa. Vyöhykeviimeistely (ENIG SMT-liitoksissa, kova kulta liitosliitoksissa) maksaa prosessissa enemmän kuin mitä kullan säästöt oikeuttavat.
4) Kenttävikatilat
Keraamisen pohjan piirilevyjen viat ovat mekaanisia ja rajapintoihin liittyviä – eivät kemiallisia tai kosteuteen liittyviä kuten FR4. Kaikki kolme tärkeintä vikaantumistapaa ovat suunnittelussa ehkäistävissä.
Kiinnityksen aiheuttama halkeilu on yleisin kenttävika. Paljas ruuvikiinnitys ilman metalliholkkeja aiheuttaa pistemäisiä kuormia, joita alumiinioksidi (murtolujuus 3–4 MPa·m½) ei kestä. Korjaus: juotetut tai epoksiliimatut metalliholkit kaikissa ruuvikohdissa; vääntömomenttiraja 0.3–0.5 N·m M3-läpivientialumiiniholkeille 0.635 mm:n alumiinioksidissa. Liimakiinnitys kylmälevyyn poistaa kiinnityspisteiden kuormitukset kokonaan.
DBC-kertymän delaminaatiota lämpösyklien aikana tapahtuu, kun sidoksen laatu on marginaalinen tai kuparin geometria luo jännityskeskittymiä. Suuret, yksittäiset kuparisaarekkeet, joilla on jyrkät reunat, ovat suurempi riski. Korjaus: vältä kuparilaikkujen sivusuhteita >5:1; määritä sidoksen vähimmäiskuorimislujuus ≥20 N/cm²; vaadi lämpöshokkitestaus JEDEC JESD22-A104 -standardin mukaisesti ensimmäisen artikkelin hyväksynnän yhteydessä.
Reunan lohkeilu ja halkeaman eteneminen alkavat käsittelyvauriosta – mikrohalkeamasta, joka syntyy erottelun aikana, tai pudonneesta piirilevystä. Halkeama on tarkastuksessa näkymätön, mutta leviää lämpövaihtelussa avoimeksi piiriksi. Korjaus: viistetyt kulmat (säde ≥0.3 mm); ≥0.5 mm:n kuparin ja reunan välinen välys; fluoresoiva halkeamantunnistus luotettaville erille.
Juotosten väsyminen vaikuttaa alumiinioksidiin juotettujen piisirujen väsymiseen — CTE-epätasapaino ~3.5 ppm/°C aiheuttaa leikkausjännitystä, joka kuluttaa SAC305-liitokset 1 000–3 000 autoteollisuuden lämpösyklin kuluessa. Korjaus: käytä AlN-substraatteja GaN/SiC-laitteissa (CTE-epätasapaino ~1.1 ppm/°C); määritä hopeasintraus autoteollisuuden sirujen kiinnitykselle — sintrattu hopea kestää yli 10 000 sykliä lämpötilassa ΔT = 150 °C; vaaditaan ≤5 %:n tyhjäosuus röntgensäteilyllä.
5) Kokoonpano ja integrointi
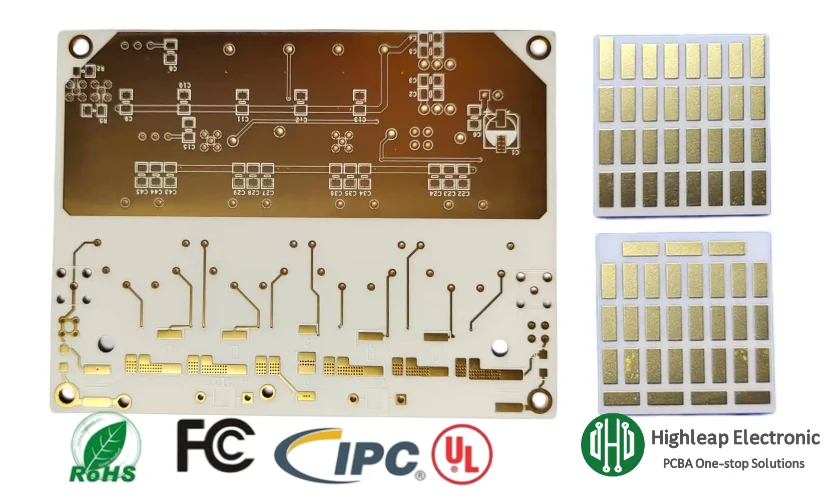
FR4-standardin mukaiset kokoonpanoparametrit vahingoittavat keraamisia alustoja. Erot eivät ole valinnaisia säätöjä – ne estävät halkeilua ja liitosten pettämistä, joita on vaikea diagnosoida jälkikäteen.
Uudelleensulatusta edeltävä profiili: Vähennä kiihtymisnopeutta 1–2 °C:een/s (vs. FR4:n 3 °C/s). Pidennä liotusaluetta 150–180 °C:ssa 90–120 sekuntiin lämpötilan tasaamiseksi keraamisessa osassa ennen uudelleensulatukseen siirtymistä. Huippulämpötila ja aika likviduksen yläpuolella pysyvät muuttumattomina.
Kiinnitysvaihtoehdot luotettavuusvaatimuksen mukaan:
- SAC305-juotos: Standardi muille kuin autoteollisuuden sovelluksille; röntgensäteilyllä mitattuna ≤10 %:n tyhjäosuus; soveltuu <3 000 syklille lämpötilassa ΔT ≤ 100 °C
- AuSn / AuGe eutektinen: Hermeettiset pakkaukset ja korkean lämpötilan sovellukset; vaatii kullattuja tyynyjä; suurempi liitosjäykkyys kuin hopeasintterillä
- Hopean sintraus: Paras auto- ja ilmailuteollisuuteen; 150–250 W/m·K liitoksen johtavuus; ei uudelleensulamisriskiä seuraavissa toimenpiteissä; vaatii paljasta kuparia tai Ag-pinnoitteen kiinnityspisteisiin
Sähköiset yhteenliitännät – puristusliittimiä ei voi käyttää keraamisissa pinnoissa. Vakiovaihtoehdot: juotetut pinnirimat; reunaliittimet jousikontakteilla; nauha-/joustokaapeliliitos; suora pinta-asennus järjestelmän piirilevylle (käsittele keraamista moduulia komponenttina, suunnittele lämpötyyny ja juotosmäärä keraamisen massan ja CTE:n mukaan).
Kylmälevyn kiinnitys, pienimmästä suurimpaan lämmönkestävyyteen: juote/kovajuotos → hopeasintteri → faasimuutos-TIM puristimella → lämpötahna ruuvipuristimella.
6) Kuinka kirjoittaa täydellinen spesifikaatio
Tarjousviiveiden ja alkuperäisartikkelien virheiden ensisijainen syy on puutteelliset tiedot – eivät valmistuskapasiteetti. Keraamisesta piirilevystä tehtyyn tarjouspyyntöön vaaditaan nämä 12 parametria:
- Substraattimateriaali ja puhtaus — Al2O3 96 %, Al2O3 99.6 %, AlN tai Si3N4
- Alustan paksuus ± toleranssi — esim. 0.635 mm ± 0.05 mm
- Metallointiprosessi — DBC, paksukalvo, ohutkalvo tai AMB
- Kuparin paksuus, ylä- ja alaosa — määritetään erikseen; esim. 0.3 mm / 0.3 mm DBC:lle
- Pinnan viimeistely, ylä- ja alaosa — useimmiten jätetään pois; pohjan viimeistelyn on vastattava kylmälevyn kiinnitystapaa
- Levyn mitat ja toleranssit — sisällytä tarvittaessa nurkan viiste tai säde
- Jäljen vähimmäisleveys ja -tila — varmista valmistajan kyvykkyyttä vasten ennen piirustuksen viimeistelyä
- Kautta vaatimukset — halkaisija, täytemateriaali, viimeistely
- Sähkötestausvaatimukset — jatkuvuus-/eristysjännite; tarvittaessa korkea-potentiometrin jännite; toiseksi yleisin pois jätetty kenttä
- Pätevyysvaatimukset — lämpösyklien kestoalue ja syklit; sidoslujuus; sovellettava standardi (AEC-Q101, IEC 60068-2-14, MIL-PRF-38534)
- Määrän erittely — prototyyppi ja tuotanto voivat tapahtua eri linjoilla, joilla on erilaiset hinnoittelut ja toimitusajat
- Kerrosten pinoaminen (monikerroksiset mallit) — keraaminen ja johdinkerrosjärjestys; täytteen ja kannen kautta LTCC:tä tai yhteispolttoa varten
DFM-tarkistus ennen lähettämistä
Täydellinen paperilla oleva spesifikaatio voi silti sisältää yhteensopimattomia parametriyhdistelmiä – esimerkiksi 100 µm:n jälki/väli 0.25 mm:n DBC-alustalla. Highleap Electronics tarjoaa DFM-tarkistuksen osana tarjousprosessia. Tiimimme tarkistaa Gerber-tiedot ja täydellisen spesifikaation ennen tarjouksen antamista, varmistaa prosessin soveltuvuuden ja tunnistaa ongelmat ennen materiaalin vahvistamista.
7) Liittyvät tuotteet
- DBC-alusta: Yleisin tehoelektroniikan keraaminen piirilevyrakenne — kupari, joka on sidottu keramiikkaan noin 1 065 °C:ssa. Kun insinöörit sanovat tehomoduuleista "keraaminen piirilevy", he tarkoittavat tyypillisesti kuvioitua DBC-substraattia.
- Paksukalvoinen keraaminen piirilevy: Seripainetut johtimet (5–20 µm), poltettu 850–1 000 °C:ssa. Edullisempi kuin DBC keskivirran sovelluksissa; mahdollistaa integroidut vastukset ja kondensaattorit keraamisessa pohjassa.
- AMB-alusta: Aktiivisessa metallijuotostuksessa käytetään Ag-Cu-Ti-juotosta 800–900 °C:ssa. Vahvempi kupari-keraaminen sidos kuin DBC:llä; suositaan Si₃N₄-pohjaisille alustoille ja automoduuleille, jotka vaativat yli 10 000 lämpösyklin käyttöiän.
- Pitkäaikaishoidon sairausvakuutus: Monikerroksinen keraaminen materiaali, johon on upotettu johtimia ja reikiä ja joka on poltettu 850–900 °C:ssa. Käytetään RF-moduuleissa ja monisirupaketteissa, joissa keraaminen pohja on kolmiulotteinen yhteenliitäntärakenne, ei pelkkä lämpöalusta.
- IMS / metalliytiminen piirilevy: Edullisempi vaihtoehto, kun keraamisen lämmönsiirtobudjetin suuruutta ei vaadita. Lämmönkestävyys 3–5 kertaa suurempi kuin alumiinioksidin DBC:llä. Oikea valinta, kun sovelluksen lämmönsiirtobudjetti sen sallii.
- Keraaminen pohjapiirilevykokoonpano: Alustan valmistuksen yhteydessä hankittu sirun kiinnitys, langan liitos ja korkean lämpötilan uudelleensulatus vähentävät käsittelyriskiä ja varmistavat prosessien yhteensopivuuden.

Usein Kysytyt Kysymykset
Mitä eroa on keraamisella piirilevyllä ja DBC-substraatilla?
DBC (Direct Bonded Copper) on metallointimenetelmä, jossa kuparifolio sidotaan keramiin noin 1 065 °C:ssa. Kaikki DBC-substraatit ovat keraamipohjaisia piirilevyjä, mutta keraamipohjaisiin piirilevyihin kuuluu myös paksukalvo- ja ohutkalvorakenteita. Tehoelektroniikassa näitä kahta termiä käytetään usein synonyymeinä; RF-sovelluksissa ohutkalvo keraamisella pohjalla on yleisempi kuin DBC.
Voiko keraaminen piirilevy korvata suoraan metalliytimisen piirilevyn?
Ei ilman uudelleensuunnittelua. Keraaminen materiaali vaatii metalliholkit kiinnitysrei'issä, hitaamman uudelleensulatuksen nopeuden (1–2 °C/s), ei puristussovitteisia liittimiä ja erilaiset singulaatiosäännöt. Lämpövoitto on todellinen – 0.3–0.8 °C/W vs. 3 °C/W alumiinisella MCPCB:llä – mutta vaihto vaatii selkeitä muutoksia kiinnitys-, yhteenliitäntä- ja kokoonpanoprosessiin.
Millainen pintakäsittely tarvitaan sekä SMT:hen että johdinliitokseen?
Kovakultaa (3–5 µm Ni / 0.5–2.0 µm galvanoitua Au) vaaditaan. ENIGin ~0.05 µm:n kultakerros on liian ohut lankaliitokselle ja aiheuttaa liitoksen irtoamisia. Määritä kovakulta kaikkiin liitäntäpisteisiin, kun sekä SMT että lankaliitos ovat kokoonpanosekvenssissä.
Miksi keraamiset piirilevyt halkeilevat tarkastuksen jälkeen?
Suurin osa tarkastuksen jälkeisistä halkeamista johtuu kokoonpanoprosessista, ei alustan vaurioista: paljaista ruuvikiinnikkeistä, ylikiristetyistä kiinnikkeistä tai epätasaisista kylmälevypinnoista. Erittelystä johtuvat alikriittiset mikrohalkeamat – jotka eivät ole näkyvissä vakiotarkastuksessa – leviävät myös avoimiin piireihin lämpövaihteluissa. Fluoresoiva halkeamien tunnistus sisääntulon ja metalliholkin asennuksessa estää molemmat vikaantumistyypit.
Mikä on keraamisten pohjapiirilevyprototyyppien läpimenoaika?
Alumiinioksidin DBC: 2–4 viikkoa. AlN DBC: 3–5 viikkoa. Paksukalvo: 3–4 viikkoa. Ohutkalvo: 4–6 viikkoa. Erikoismitat lisäävät viiveaikaa 1–2 viikkoa. Kaikkien 12 spesifikaatioparametrin toimittaminen tarjouspyynnössä poistaa yleisimmän viivästyksen syyn.
Onko keraaminen pohjapiirilevy sama kuin korkean lämpötilan piirilevy?
Ei. Korkean lämpötilan piirilevyt kattavat keraamiset, PTFE/lasi-, polyimidi- ja metalliytimiset alustat – kaikki piirilevyt, joiden lämpötila on yli FR4:n 130–150 °C:n rajan. Keraaminen pohja on parhaiten suoriutuva luokka: käyttölämpötilat yli 300 °C, lämmönjohtavuus 60–600 kertaa korkeampi kuin polymeerieristeillä. PTFE on korkean lämpötilan piirilevy, mutta sillä ei ole lämmönjohtavuusetua.
Tarjouspyyntö keraamisesta piirilevystä

suositeltava Viestejä

Piirilevykokoonpanon valmistaja Kiinassa
Highleap Electronics on piirilevykokoonpanojen valmistaja...

Verkkokytkimen piirilevykokoonpano: Ethernet-, PoE- ja porttitestaus
Verkkokytkimen piirilevykokoonpano Highleap Electronicsilla tuo...

Tehoelektroniikan piirilevykokoonpano suurvirta- ja tehomuunnosjärjestelmiin
Highleap Electronics tarjoaa tehoelektroniikan piirilevyjä...

Autoelektroniikan piirilevykokoonpano: jäljitettävyys ja prosessinohjaus
Highleap Electronics valmistaa piirilevyjä ja tarjoaa...
Kuinka saada tarjous piirilevyistä
Anna meidän suorittaa DFM/DFA-analyysi puolestasi ja palaamme sinulle raportin kera.
Voit ladata tiedostosi turvallisesti verkkosivustomme kautta.
Tarvitsemme seuraavat tiedot voidaksemme tehdä tarjouksen:
-
- Gerber, ODB++ tai .pcb, sp.
- Tuoteluettelo, jos tarvitset kokoonpanoa
- Määrä
- Käännä aika