
DBC-prosessi keraamisten alustojen valmistukseen

DBC-prosessi (Direct Bonded Copper) luo pysyvän metallurgisen sidoksen kuparin ja keraamin välille kontrolloidun korkean lämpötilan hapetuksen avulla. Tämän valmistusprosessin ymmärtäminen antaa insinööreille mahdollisuuden määrittää luotettavuusvaatimukset täyttävät materiaalit ja auttaa hankintatiimejä arvioimaan toimittajien kykyjä.
Sisällysluettelo
Highleap Electronicsilla noudatamme valvottuja DBC-valmistusprosesseja ja yhdenmukaisia laatustandardeja varmistaaksemme vakaan alustan suorituskyvyn tehoelektroniikkasovelluksissa. Tässä oppaassa esitetään DBC-käsittelyn perusperiaatteet, ja sen tarkoituksena on auttaa insinöörejä ymmärtämään prosessivaatimuksia paremmin, määrittelemään asianmukaiset eritelmät ja arvioimaan toimittajia luottavaisemmin.
1) DBC-prosessin yleiskatsaus
DBC-prosessi edustaa erikoistunutta valmistustekniikkaa DBC-substraattien – keraamisten piirilevyjen, joissa kuparijohtimet on kiinnitetty suoraan keraamiseen pintaan ilman välissä olevia liimoja – valmistamiseksi. 1970-luvulla kehitetystä prosessista on tullut standardimenetelmä korkean suorituskyvyn omaavien substraattien valmistukseen tehoelektroniikassa.
Toisin kuin perinteisessä mekaaniseen tai liimaamiseen perustuvassa piirilevyjen valmistuksessa , DBC-prosessissa kuparin ja keraamisen rajapinnan välille muodostuu kemiallinen sidos. Tämä sidos muodostuu huolellisesti kontrolloidun reaktion kautta, jossa kuparioksidi toimii välifaasina, mikä johtaa poikkeukselliseen sidoslujuuteen ja lämmönjohtavuuteen.
Prosessi vaatii erikoislaitteita, kuten korkean lämpötilan uuneja, jotka pystyvät tarkkaan ilmakehän säätöön, puhdastiloja kontaminaatioherkille vaiheille ja tarkastusjärjestelmiä sidosten laadun varmistamiseksi. Nämä vaatimukset erottavat DBC-valmistuksen tavanomaisesta elektroniikkatuotannosta.
2) Kuparin ja keraamisen suoran sidoksen periaate
DBC-teknologian perusperiaatteena on kuparioksidikerroksen muodostaminen kuparin ja keraamisen rajapinnan välille, joka reagoi molempien materiaalien kanssa muodostaen pysyvän sidoksen. Tämä tapahtuu lähellä kuparin ja hapen eutektista pistettä (1065 °C) olevissa lämpötiloissa.
2.1 Sidosmekanismi
Kun kuparifolio koskettaa keraamia korotetuissa lämpötiloissa kontrolloidussa happiatmosfäärissä, tapahtuu seuraava sarja:
- Pinnan hapettuminen: Rajapinnassa oleva kupari hapettuu muodostaen Cu₂O:ta (kuparioksidia)
- Eutektinen muodostuminen: Noin 1065 °C:ssa kupari ja kuparioksidi muodostavat eutektisen nesteen rajapinnalle.
- Keraaminen kostutus: Nestemäinen faasi kostuttaa ja tunkeutuu keraamiseen pintaan
- Kiinteytys: Jäähtyessään rajapinta jähmettyy, jolloin muodostuu vahva metallurginen sidos.
Alumiinioksidikeraamien (Al₂O₃) sidos muodostuu kuparioksidin ja keraamisen pinnan välisen mekaanisen lukituksen ja kemiallisen reaktion yhdistelmällä. Alumiininitridin (AlN) kanssa pinnan lisäesikäsittely voi olla tarpeen, koska AlN:n natiivi oksidikerros voi häiritä sidosta.
2.2 Kriittiset prosessiparametrit
- Lämpötila: Lämpötilaa on valvottava tarkasti ±2 °C:n tarkkuudella, jotta varmistetaan asianmukainen eutektinen muodostuminen ilman liiallista kuparin sulamista.
- Hapen osapaine: Säätelee oksidikerroksen paksuutta; liian pieni määrä estää sitoutumisen, liian suuri määrä aiheuttaa liiallista hapettumista
- Aika lämpötilassa: Riittää täydelliseen kostumiseen, mutta ei niin pitkäksi aikaa, että se aiheuttaa kuparin raekasvua
- Jäähdytysnopeus: Vaikuttaa jäännösjännitykseen ja keraamisen halkeilun mahdollisuuteen
3) Keskeiset valmistusvaiheet
DBC-alustan valmistus noudattaa määriteltyä prosessointivaiheiden sarjaa, joista jokainen on kriittinen lopputuotteen laadun kannalta. Näiden vaiheiden ymmärtäminen auttaa insinöörejä ja ostajia arvioimaan toimittajien kykyjä.
3.1 Materiaalin valmistelu
- Keramiikan tarkastus: Saapuvat keraamiset alustat tarkastetaan pintavirheiden, tasaisuuden ja epäpuhtauksien varalta
- Kuparin valmistus: Hapetonta kuparifoliota tarkastetaan ja puhdistetaan öljyjen ja pintaoksidien poistamiseksi.
- Pintakäsittely: Jotkin keraamit, erityisesti AlN, vaativat pinnan hapettumista tai muita käsittelyjä ennen liimausta
3.2 Liimaus
- Pinokokoonpano: Kuparifolio on sijoitettu keraamisen alustan toiselle tai molemmille puolille
- Uunin lastaus: Kokoonpanot lastataan korkean lämpötilan uuneihin, joissa on kontrolloidun ilmakehän ominaisuudet
- Lämpöprofiilin toteutus: Tarkat lämpötilan nousut, pito ja jäähdytysprofiilit toteutetaan keraamisen tyypin mukaan
- Vakuuden jälkeinen tarkastus: Visuaalinen ja ultraäänitarkastus varmistaa liitoksen eheyden
3.3 Piirikuviointi
- Fotoresistin käyttö: Valoherkkä resisti laminoidaan tai päällystetään kuparipinnalle
- Altistuminen ja kehitys: Piirikuviot siirretään fotolitografialla
- Kuparin etsaus: Ei-toivottu kupari poistetaan rautakloridilla tai kuparikloridietsausaineilla
- Vastusta irrotusta: Jäljelle jäänyt fotoresisti poistetaan, jolloin jäljelle jää kuparipiirikuvio
3.4 Pinnan viimeistely
- Nikkelipinnoitus: Tarjoaa hapettumissuojan ja juotettavan pinnan
- Kultaus: Käytetään lankaliitoksille tai parannetulle korroosionkestävyydelle
- Hopeointi: Käytetään sintrattujen hopeamuottien kiinnityssovelluksissa
3.5 Erottelu ja lopullinen käsittely
- Laserpiirustus: Keraaminen uurretaan yksittäisten alustojen katkoviivojen luomiseksi
- Rikkominen tai leikkaaminen: Yksittäiset alustat erotetaan toisistaan piirtoviivoja pitkin
- Viimeinen tarkastus: Mittatarkastus, visuaalinen tarkastus ja sähkötestaus
- Pakkaus: Alustat pakataan ESD-turvallisiin, kosteussuojattuihin säiliöihin
4) Prosessin haasteet ja kontrollipisteet
DBC-valmistus tarjoaa ainutlaatuisia haasteita, jotka vaativat huolellista prosessinohjausta. Näiden haasteiden ymmärtäminen auttaa määrittämään asianmukaiset laatuvaatimukset.
4.1 Liimautumisen tyhjiön muodostuminen
Kuparin ja keraamisen rajapinnan tyhjiöt heikentävät lämmönjohtavuutta ja voivat aiheuttaa paikallisia kuumia kohtia teholaitteiden alle. Syitä ovat kontaminaatio, riittämätön ilmakehän hallinta ja virheelliset lämpötilaprofiilit. Laadukkaiden laitteiden valmistajat käyttävät pyyhkäisyakustista mikroskopiaa (SAM) liimaustöissä esiintyvien tyhjiöiden havaitsemiseen ja kvantifiointiin, tyypillisesti määrittäen tyhjiöiden enimmäisprosentin (esim. <2 % kokonaispinta-alasta).
4.2 Keraaminen halkeilu
Kuparin ja keraamin välinen CTE-epäsuhta aiheuttaa lämpöjännitystä jäähdytyksen aikana. Jos jäähdytys on liian nopeaa tai epätasaista, keraaminen voi haljeta. Prosessin optimointi tasapainottaa jäähdytysnopeutta jännityksen minimoimiseksi ja samalla tuottavuuden säilyttämiseksi. Keraamin paksuuden ja kuparin paksuuden suhde vaikuttaa myös halkeilualttiuteen.
4.3 Pinnan viimeistelylaatu
Teholaitteiden kokoonpano vaatii tarkkoja pinnanlaatuvaatimuksia luotettavaa sirujen kiinnitystä ja johtojen liittämistä varten. Pinnoituksen paksuus, tasaisuus ja kontaminaation hallinta vaikuttavat suoraan loppupään kokoonpanon saantoon. Kriittisiin parametreihin kuuluvat pinnoitteen paksuuden toleranssi, pinnan karheus ja puhtaus.
4.4 Mittasäätö
Korkean lämpötilan käsittely voi aiheuttaa vääntymistä ja mittamuutoksia. Tasomaisuutta (tyypillisesti <0.1 mm per 25 mm), mittatoleranssia sekä kuparikuvioiden ja keraamisten ominaisuuksien välistä kohdistusta koskevat vaatimukset edellyttävät huolellista prosessinohjausta koko valmistuksen ajan.
5) Luotettavuus ja lämpösyklien suorituskyky
DBC-substraatin luotettavuus lämpövaihteluissa on kriittistä tehoelektroniikan sovelluksissa. Liitosprosessin parametrit vaikuttavat suoraan pitkän aikavälin luotettavuuteen.
5.1 Lämpösyklin mekanismit
Lämpösyklien aikana kuparin ja keraamin välinen lämpötiheysero luo syklistä jännitystä rajapintaan. Useiden syklien aikana tämä jännitys voi aiheuttaa väsymishalkeamien syntymistä kuparin ja keraamin rajapinnalle ja lopulta levitä sidoksen läpi. Vikaantumistyyppejä ovat delaminaatio, kuparin halkeilu ja keraamin murtuminen.
5.2 Lämpösyklin kestävyyteen vaikuttavat tekijät
- Kuparin paksuus: Paksumpi kupari lisää rasitusta; optimaalinen paksuus tasapainottaa virrankestoa ja luotettavuutta
- Lämpötilan vaihtelu: Suurempi ΔT kiihdyttää väsymistä; -40 °C - +150 °C on vaativampi kuin 0 °C - +100 °C
- Keraaminen materiaali: Si₃N₄ tarjoaa erinomaisen lämpösyklin kestävyyden korkeamman murtumissitkeyden ansiosta.
- Liimauslaatu: Tyhjät ja heikot sidokset kiihdyttävät vikaantumista
- Piirin geometria: Terävät kulmat ja kapeat raot keskittävät rasituksen
5.3 Testausstandardit
Lämpösyklien luotettavuus varmennetaan tyypillisesti alan standardien, kuten AQG 324:n (autoteollisuuden laatuvaatimus), tai asiakaskohtaisten testiprotokollien mukaisesti. Yleisiä testiolosuhteita ovat lämpötilan vaihtelut -40 °C:sta +125 °C:seen tai -55 °C:sta +150 °C:seen, ja syklien määrä vaihtelee 1 000:sta yli 5 000:een sovellusvaatimuksista riippuen.
Ota yhteyttä prosessitekniikkaan
6) Miten DBC-prosessi vaikuttaa lopulliseen alustan laatuun
Jokainen DBC-valmistusprosessin vaihe vaikuttaa valmiin substraatin laatuun ja suorituskykyyn. Toimittajia arvioitaessa tai substraatteja määritettäessä on otettava huomioon, miten prosessin ominaisuudet vaikuttavat:
- Lämpötehokkuus: Liimakerroksen tyhjäpitoisuus vaikuttaa suoraan lämmönkestävyyteen; määritä suurin tyhjäprosentti
- Sähköinen luotettavuus: Keramiikan laatu ja käsittely vaikuttavat osittaispurkausominaisuuksiin korkeilla jännitteillä
- Kokoonpanon tuotto: Pinnan viimeistelyn laatu vaikuttaa sirujen kiinnityksen ja johtojen liittämisen onnistumisasteeseen
- Pitkäaikainen luotettavuus: Liimausprosessin parametrit määräävät lämpösyklien käyttöiän
Highleap Electronics ylläpitää tiukkaa prosessinvalvontaa koko DBC-valmistuksen ajan. Laitteistoomme kuuluvat edistyneet tarkastuslaitteet liitosaukkojen havaitsemiseen, mittojen varmentamiseen ja pinnanlaadun analysointiin. Jos haluat lisätietoja keraamisten piirilevyjen ominaisuuksistamme tai keskustella erityisvaatimuksistasi, suunnittelutiimimme on valmiina auttamaan.
Lue lisää oikean keraamisen materiaalin valinnasta DBC-keraamisten substraattien oppaastamme tai tutustu prototyyppivaihtoehtoihin DBC-substraattien prototyyppipalvelusivullamme.
Saat kattavan yleiskatsauksen DBC-teknologiasta ja -sovelluksista DBC-substraattikeskuksemme sivulta tai lukemalla lisää terminologiasta suoraan sidotun kuparisubstraatin määritelmäsivultamme.

suositeltava Viestejä
Korkean kuvasuhteen piirilevyjen valmistus pinnoitetuille läpirei'ille
Highleap Electronics tarjoaa korkean kuvasuhteen piirilevyjä...
Sulautettujen passiivisten piirilevyjen valmistus integroituihin malleihin
Highleap Electronics tarjoaa upotettuja passiivisia piirilevyjä...
Ontelopiirilevyjen valmistus tarkkuuslevysuunnittelua varten
Ontelopiirilevy on tarkoitukseen rakennettu piirilevy, jossa on upotettu tai...
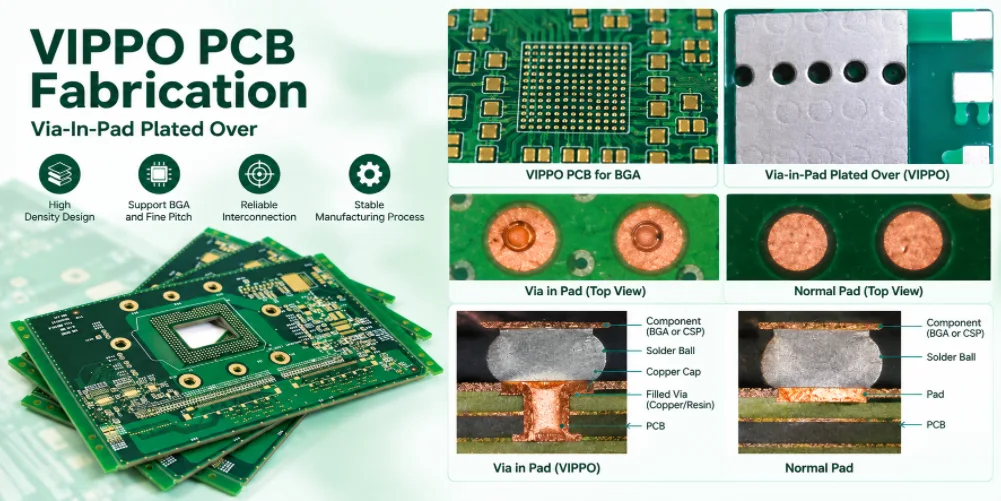
VIPPO-piirilevyjen valmistus BGA- ja lämpötyynyjen suunnitteluun
Highleap Electronics tarjoaa VIPPO-piirilevyjen valmistusta...
Kuinka saada tarjous piirilevyistä
Anna meidän suorittaa DFM/DFA-analyysi puolestasi ja palaamme sinulle raportin kera.
Voit ladata tiedostosi turvallisesti verkkosivustomme kautta.
Tarvitsemme seuraavat tiedot voidaksemme tehdä tarjouksen:
-
- Gerber, ODB++ tai .pcb, sp.
- Tuoteluettelo, jos tarvitset kokoonpanoa
- Määrä
- Käännä aika
Piirilevyvalmistuksen lisäksi tarjoamme kattavan valikoiman elektronisia palveluita, kuten piirilevysuunnittelua, PCBA:ta (Printted Circuit Board Assembly) ja avaimet käteen -ratkaisuja. Tarvitsetpa sitten apua prototyyppien valmistuksessa, suunnittelun todentamisessa, komponenttien hankinnassa tai massatuotannossa, tarjoamme päästä päähän -tukea varmistaaksemme projektisi onnistumisen. PCBA-palveluita varten toimita materiaaliluettelosi (Bill of Materials) ja mahdolliset erityiset kokoonpanoohjeet. Tarjoamme myös DFM/DFA-analyysin optimoidaksemme suunnitelmasi valmistettavuutta ja kokoonpanoa varten, mikä varmistaa sujuvan tuotantoprosessin.