
Joustavan piirilevyjen valmistusprosessin opas

Joustavan piirilevyn valmistusprosessi muuntaa ohuet polymeerikalvot ja kuparifolion taivutettaviksi piireiksi, jotka käyttävät kaikkea älypuhelimista ja lääketieteellisistä implanteista autojen antureihin ja ilmailujärjestelmiin. Toisin kuin jäykät FR4-levyt, joustavat piirilevyt vaativat erikoismateriaaleja, tiukempaa prosessinohjausta ja huolellista käsittelyä – alustan kunto, kuparin tarttuvuus ja pinnoitteen laminointi vaikuttavat suoraan kokoonpanon saantoon ja pitkäaikaiseen luotettavuuteen. Tässä artikkelissa selitetään yksipuolisten, kaksipuolisten ja monikerroksisten FPC-levyjen koko valmistusprosessi, kunkin vaiheen kriittiset laatuvaatimukset ja mitä tarjouspyyntöä varten on annettava.
Sisällysluettelo
- Mikä on joustava piirilevy ja miksi valmistus eroaa?
- Keskeiset materiaalit joustavien piirilevyjen tuotannossa
- Yksipuolisen joustavan piirilevyn valmistusprosessi
- Kaksipuolisen joustavan piirilevyn valmistusprosessi
- Monikerroksinen joustava piirilevyjen valmistusprosessi
- Laadunvalvonta ja teollisuusstandardit
- Valmistettavuuden suunnittelunäkökohdat
- Highleapin joustavat piirilevyjen valmistuspalvelut
Joustavat piirilevyt mahdollistavat kolmiulotteisen reitityksen, jopa 70 %:n painonpudotuksen jäykkiin vaihtoehtoihin verrattuna ja luotettavan suorituskyvyn dynaamisissa taivutussovelluksissa. Nämä edut tulevat kuitenkin valmistuksen monimutkaisuuden mukana – joustava piirilevyjen valmistusprosessi vaatii tarkkaa hallintaa laminoinnissa, syövytyksessä, pinnoituksessa ja pinnoitteiden asennuksessa yhdenmukaisten tulosten saavuttamiseksi.
Tämä opas kattaa joustavien piirilevyjen koko valmistusprosessin raaka-aineiden valmistelusta aina lopulliseen sähkötestaukseen asti ja auttaa insinöörejä ja hankinta-ammattilaisia ymmärtämään, mitä kussakin vaiheessa tapahtuu ja miten vaatimukset määritetään oikein.
1. Mikä on joustava piirilevy ja miksi sen valmistus eroaa toisistaan?
Joustava piirilevy (FPC) käyttää ohutta polymeerialustaa – tyypillisesti polyimidiä (PI) tai polyesteriä (PET) – jäykän lasikuituvahvisteisen epoksin sijaan. Tämä perustavanlaatuinen materiaaliero luo valmistushaasteita, joita ei ole tavallisissa jäykissä piirilevyissä :
- Mittaepästabiilisuus: Joustavat alustat laajenevat ja supistuvat lämpötilan ja kosteuden muutosten myötä, mikä vaatii tarkempaa kohdistuksen hallintaa kuvantamisen ja laminoinnin aikana.
- Käsittelyherkkyys: Ohutkalvot (tyypillisesti 12.5–50 μm) ovat alttiita rypistymiselle, taittumiselle ja kontaminaatiolle, mikä vaatii puhdastilatason käsittelyä koko tuotannon ajan.
- Tartuntakriittisyys: Kuparin, liiman, alustan ja päällysteen välinen sidoslujuus vaikuttaa suoraan taipuisan aineen käyttöikään ja luotettavuuteen toistuvassa taivutuksessa.
- Lämpörajoitukset: Pienempi lämpömassa tarkoittaa nopeampaa kuumenemista juottamisen aikana, mutta myös suurempaa herkkyyttä prosessilämpötilan vaihteluille.
1.1 Joustavat piirilevyluokitukset
IPC-6013 määrittelee neljä päätyyppiä taipuisia piirilevyjä, joilla jokaisella on omat valmistusvaatimuksensa:
| Tyyppi | rakentaminen | Keskeinen prosessiero | tyypillisiä käyttökohteita |
|---|---|---|---|
| Yksipuolinen (tyyppi 1) | Yksi kuparikerros, peitettynä yhdeltä tai molemmilta puolilta | Läpireiän pinnoitusta ei tarvita | LED-nauhat, näppäimistökalvot, yksinkertaiset liittimet |
| Kaksipuolinen (tyyppi 2) | Kaksi kuparikerrosta PTH:lla | Vaatii porauksen → pinnoituksen → kuvantamissekvenssin | Älypuhelimet, kamerat, anturit, näytöt |
| Monikerroksinen (tyyppi 3) | Kolme tai useampia kuparikerroksia | Sisäkerroksen kuvantaminen → laminointi → poraus → pinnoitus | HDI-laitteet, monimutkaiset anturit, tiheät yhteenliitännät |
| Jäykkä-joustava (tyyppi 4) | Jäykät ja joustavat osat laminoitu yhteen | Peräkkäinen laminointi selektiivisillä joustavilla ikkunoilla | Ilmailu, lääketieteelliset implantit, sotilasjärjestelmät |
Valmistuksen monimutkaisuus – ja kustannukset – kasvavat kerrosten määrän kasvaessa, koska jokainen lisäkerros vaatii erilliset kuvantamis-, tarkastus- ja laminointisyklit.
2. Keskeiset materiaalit joustavien piirilevyjen tuotannossa
Materiaalivalinnat vaikuttavat suoraan joustavuuteen, lämpöominaisuuksiin, sähköisiin ominaisuuksiin ja valmistuksen saantoon. Näiden materiaalien ymmärtäminen auttaa määrittämään vaatimukset oikein ja ennakoimaan kustannustekijöitä.
2.1 Alustamateriaalit
Polyimidi (PI) hallitsee joustavien piirilevyjen markkinoita poikkeuksellisen ominaisuuksiensa yhdistelmän ansiosta:
- Käyttölämpötila-alue: -269 °C - +400 °C (lyhytaikainen)
- Jatkuva käyttölämpötila: -200 °C - +260 °C
- Vetolujuus: 230–350 MPa
- Dielektrisyysvakio: 3.4–3.5 1 MHz:n taajuudella
- Erinomainen kemikaalien ja säteilyn kestävyys
Yleisiä PI-materiaaleja ovat DuPont Kapton (HN-, EN- ja FN-sarjat), Ube Upilex (S- ja SGA-tyypit) ja SKC Kolon PI-kalvot. Vakiopaksuudet ovat 12.5 μm, 25 μm, 50 μm ja 75 μm.
Polyesteri (PET) tarjoaa kustannustehokkaan vaihtoehdon vähemmän vaativiin sovelluksiin – noin 40–60 % halvempi kuin polyimidi. PET:n jatkuva käyttölämpötila on kuitenkin alle 105 °C, eikä se kestä lyijyttömiä reflow-profiileja, mikä rajoittaa sen käytön sovelluksiin, joissa kokoonpano kestää alhaiset lämpötilat tai komponentit on esikiinnitetty.
Nestekidepolymeeri (LCP) on yleistymässä korkeataajuussovelluksissa erittäin alhaisen dielektrisen vakionsa (2.9–3.1) ja häviökerroimensa (<0.002 10 GHz:n taajuudella), minimaalisen kosteuden imeytymisensä (<0.02 %) ja vakaan sähköisen suorituskykynsä millimetriaaltotaajuuksilla ansiosta.
2.2 Kuparifoliotyypit
Kuparityyppien valinta vaikuttaa merkittävästi taipuisuuksiisi:
| Kuparityyppi | Viljan rakenne | Joustavuus | Paras sovellus |
|---|---|---|---|
| Valssattu hehkutettu (RA) | Pitkänomainen, vaakasuora | Ylivertainen – kestää yli 100 000 taivutussykliä | Dynaaminen jousto (saranat, liukumekanismit) |
| Elektrodepositio (ED) | Pylväsmainen, pystysuora | Alempi – sopii rajoitetun jouston sykleille | Staattinen taipuisuus (taivuttamalla asennettava) |
Kuparin vakiopaksuudet vaihtelevat 12 μm:stä (⅓ oz) 70 μm:iin (2 oz), ja 18 μm (½ oz) ja 35 μm (1 oz) ovat yleisimpiä joustavissa sovelluksissa.
2.3 Päällyste ja liima
Coverlay on valmiiksi muodostettu polyimidikalvo, jossa on liimautuva tausta, joka suojaa piirilevyjen johtimia – toiminnallisesti vastaa juotosmaskia jäykillä piirilevyillä, mutta on suunniteltu joustavaksi. Vakiorakenne yhdistää 12.5–25 μm:n PI-kalvon ja 15–25 μm:n liiman.
Liimajärjestelmät voidaan jakaa kahteen luokkaan:
- Akryyliliimat: Hyvä joustavuus, alhaiset kustannukset, riittävä useimpiin sovelluksiin
- Epoksiliimat: Korkeampi lämmönkesto, parempi kemikaalien kestävyys
Liimaton (2-kerroksinen) FCCL kiinnittää kuparin suoraan polyimidiin höyrypinnoitus- tai valupolyimidiprosessien avulla, jolloin liimakerros poistuu kokonaan. Tämä rakenne tarjoaa ohuempia profiileja, paremman joustavuuden, paremman mittapysyvyyden ja erinomaisen suorituskyvyn korkeissa lämpötiloissa – mutta korkeammilla materiaalikustannuksilla.

3. Yksipuolisen joustavan piirilevyn valmistusprosessi
Yksipuolinen FPC edustaa yksinkertaisinta ja kustannustehokkainta joustavaa piirirakennetta. Koska siinä on vain yksi kuparikerros eikä pinnoitettuja läpireikiä, prosessissa keskitytään tarkkaan kuvantamiseen, puhtaaseen etsaukseen ja asianmukaiseen pinnoitelaminointiin.
3.1 Täydellinen prosessivirta
Materiaalin leikkaus → Paisto → Poraus (NPTH) → Kuivakalvolaminointi → Valotus → Kehitys → Etsaus → Kuorinta → Pintakäsittely → Päällyslaminointi → Kovetus → Pinnan viimeistely → Silkkipaino → Profilointi → Sähkötestaus → FQC → Pakkaus
3.2 Vaiheittaiset prosessitiedot
Vaihe 1: Materiaalin leikkaaminen
Joustava kuparipinnoitettu laminaatti (FCCL) toimitetaan rullina, jotka ovat tyypillisesti 250–500 mm leveitä. Tuotannon suunnittelu optimoi paneelin koon materiaalin hyödyntämisen maksimoimiseksi ennen levyjen leikkaamista prosessointia varten. Tarkka leikkaus minimaalisella purseiden määrällä estää jatkokäsittelyongelmat.
Vaihe 2: Paistaminen (esikäsittely)
Leikatut materiaalit paistetaan 120–150 °C:ssa 1–4 tuntia imeytyneen kosteuden poistamiseksi. Tämä kriittinen vaihe estää delaminaation, kuplimisen ja mittaepästabiilisuuden seuraavien korkean lämpötilan prosessien aikana. Kosteuspitoisuus on laskettava alle 0.1 %:n ennen jatkamista.
Vaihe 3: Poraus (ei-pinnoitetut läpireiät)
Yksipuolisessa FPC:ssä poraaminen luo vain työkalureiät, asemointiominaisuudet ja kaikki suunnittelussa määritellyt pinnoittamattomat mekaaniset reiät. Joustava alusta on tuettu jäykkien tukimateriaalien (alumiini- tai fenolilevyt) välissä poraustarkkuuden varmistamiseksi. Laserporausta voidaan käyttää alle 100 μm:n mikroläpivientien poraamiseen.
Vaihe 4: Kuivalinointi
Valoherkkä kuivakalvoresisti laminoidaan puhdistetulle kuparipinnalle lämmitettyjen telojen avulla 100–120 °C:ssa. Oikeat laminointiparametrit varmistavat täydellisen tarttumisen ilman ilmakuplia tai ryppyjä, jotka voisivat aiheuttaa kuvavirheitä.
Vaihe 5: Valotus
UV-valo (tyypillisesti 350–450 nm:n aallonpituus) siirtää piirikuvion fotomaskista kuivakalvoresistille. Kollimoidut valonlähteet ja tyhjiökosketus varmistavat terävän kuvion määrittelyn. Valotusenergia kalibroidaan täydellisen fotopolymeroinnin saavuttamiseksi ilman ylivalotusta, joka heikentäisi hienoja ominaisuuksia.
Vaihe 6: Kehittäminen
Valotetut paneelit kulkevat kehitysliuoksen (tyypillisesti 0.8–1.2 % natriumkarbonaattia 28–32 °C:ssa) läpi, joka liuottaa ja poistaa valottamattoman kuivan kalvon paljastaen syövytettävät kuparialueet. Kehitysaikaa ja ruiskutuspainetta säädetään, jotta kuvio saadaan selkeästi määriteltyä vahingoittamatta polymeroitunutta resistiä.
Vaihe 7: Etsaus
Kemiallinen syövytys poistaa paljaan kuparin kuparikloridilla (hapan) tai ammoniakkietsausaineella (emäksinen). Prosessiparametreja – syövytysaineen pitoisuutta, lämpötilaa (tyypillisesti 48–52 °C), ruiskutuspainetta ja kuljettimen nopeutta – säädetään tarkasti, jotta saavutetaan tavoitejäljen leveydet ja minimoidaan alileikkaus.
Vaihe 8: Kuorinta
Jäljelle jäänyt kuiva kalvoesisti poistetaan kemiallisesti käyttämällä 2–4-prosenttista natriumhydroksidiliuosta 45–55 °C:ssa, jolloin puhdas kuparipiirikuvio paljastuu myöhempää käsittelyä varten.
Vaihe 9: Pintakäsittely (ennen pinnoitusta)
Kuparipinnat puhdistetaan ja mikroetsataan hapettuman poistamiseksi ja kontrolloidun pinnan karheuden (tyypillisesti 1.5–3.0 μm Ra) aikaansaamiseksi, mikä edistää tarttumista pinnoitteeseen. Tämä vaihe on kriittinen pitkäaikaisen luotettavuuden kannalta.
Vaihe 10: Päällysteen valmistelu ja laminointi
Päällystemateriaali leikataan tarkasti (laserleikkaamalla, lävistämällä tai CNC-jyrsimällä) ja siinä on aukot mittauspisteille, testipisteille ja komponenttien sijainneille suunnittelun mukaisesti. Valmisteltu päällyste kohdistetaan tarkasti piiriin optisten kohdistusjärjestelmien avulla ja laminoidaan lämmössä (160–180 °C) ja paineessa (15–25 kg/cm²) 30–60 minuutin ajan.
Vaihe 11: Kovetus
Laminoinnin jälkeinen paistaminen 150–170 °C:ssa 1–2 tunnin ajan varmistaa liiman täydellisen kovettumisen, maksimoiden sidoslujuuden ja pitkäaikaisen luotettavuuden. Asianmukainen kovetus estää laminaation irtoamisen seuraavien lämpösyklien aikana.
Vaihe 12: Pintakäsittely
Paljaissa kuparilevyissä on suojaava pintakäsittely:
- ENIG (sähkötön Nickel Immersion Gold): 3–6 μm Ni + 0.05–0.15 μm Au – erinomainen juotettavuus, tasainen pinta, pitkä säilyvyysaika
- Upotuspurkki: 0.8–1.2 μm Sn – hyvä juotettavuus, alhaisemmat kustannukset, rajallinen säilyvyysaika
- Immersiohopea: 0.15–0.4 μm Ag – erinomainen suorituskyky korkeataajuuksilla
- OSP: 0.2–0.5 μm:n orgaaninen pinnoite – edullisin, lyhin säilyvyysaika
Vaihe 13: Silkkipainatus
Komponenttien tunnukset, napaisuusmerkinnät ja tunnistetiedot painetaan joustavilla musteilla (yleensä epoksipohjaisilla), jotka kestävät taivutusta halkeilematta. Kovettuminen 120–150 °C:ssa 15–30 minuuttia.
Vaihe 14: Profilointi (Singulaatio)
Yksittäiset piirit leikataan tuotantopaneeleista käyttämällä:
- Laserleikkaus: Suurin tarkkuus (±50 μm), minimaalinen jännitys, suositeltava monimutkaisille ääriviivoille
- Stanssaus: Nopein suurille volyymeille, vaatii työkaluinvestointeja
- CNC-jyrsintä: Joustava, ei vaadi työkaluja, kohtalainen nopeus
Vaihe 15: Sähkötestaus
100 % piireistä testataan jatkuvuus- ja eristystesteillä lentävien mittauslaitteiden tai erillisten testauslaitteiden avulla. Katkokset, oikosulut ja virheelliset liitännät tunnistetaan ennen toimitusta.
Vaihe 16: Lopullinen laadunvalvonta
IPC-6013- ja IPC-A-600-standardien mukainen visuaalinen ja mittatarkastus varmistaa:
- Jäljen leveys, välistys ja reunan määritelmä
- Peittokerroksen kohdistus ja tarttuminen
- Pinnan viimeistelyn laatu ja peittokyky
- Kokonaismittatoleranssit
- Ei vikoja (naarmuja, likaantumista, delaminaatiota)
Vaihe 17: Pakkaus
Hyväksytyt piirit pakataan antistaattisiin pusseihin kuivausaineen ja kosteusindikaattorikorttien kanssa, ja ne suljetaan kuljetusta varten. Pakkaussuunnittelu suojaa taipuisia piirejä mekaanisilta vaurioilta kuljetuksen aikana.
4. Kaksipuolisen joustavan piirilevyn valmistusprosessi
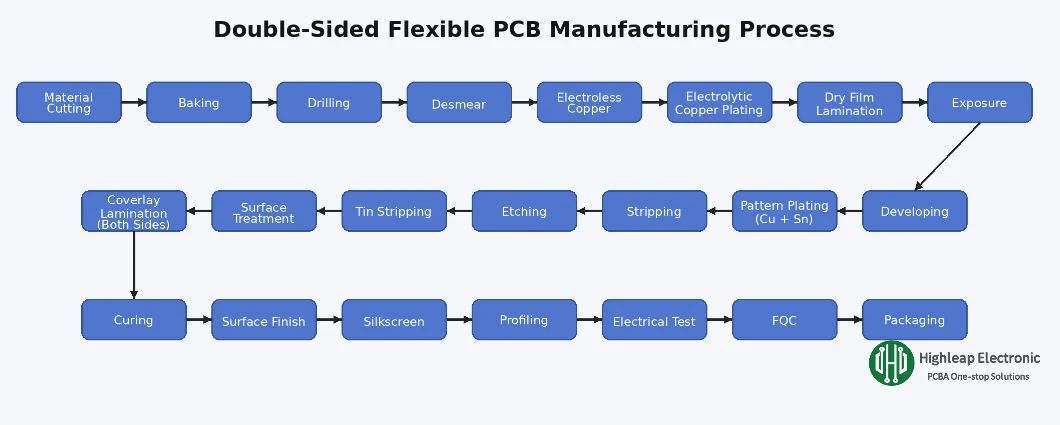
Kaksipuolinen FPC lisää toisen kuparikerroksen ja pinnoitetut läpivientireiät (PTH), jotka yhdistävät sähköisesti molemmat puolet. Tämä lisää reititystiheyttä, mutta muuttaa merkittävästi prosessivirtausta – poraus ja pinnoitus on tehtävä ennen ulkokerroksen kuvantamista.
4.1 Täydellinen prosessivirta
Materiaalin leikkaus → Paisto → Poraus → Rasvan poisto → Elektrolyysitön kupari → Elektrolyyttinen kuparipinnoitus → Kuivakalvolaminointi → Valotus → Kehitys → Kuviopinnoitus (Cu + Sn) → Kuorinta → Etsaus → Tinan kuorinta → Pintakäsittely → Peitelaminointi (molemmat puolet) → Kovetus → Pinnan viimeistely → Silkkipaino → Profilointi → Sähkötestaus → FQC → Pakkaus
4.2 Keskeiset prosessierot yksipuoliseen verrattuna
PTH:n poraus:
Kaksipuolinen FPC vaatii pinnoitetut läpireiät kahden kuparikerroksen sähköistä yhdistämistä varten. Poraus tapahtuu koko FCCL-pinon läpi – yläkupari + liima + PI + liima + alakupari. Reiän halkaisija on tyypillisesti 0.2–0.5 mm vakiosovelluksissa, ja laserporauksella voidaan tehdä mikroläpivientejä jopa 0.1 mm:iin.
Levitä:
Poraaminen aiheuttaa reiän seinämille hartsitahroja, jotka on poistettava ennen pinnoitusta. Kemiallinen tahranpoisto (kaliumpermanganaatti) tai plasmakäsittely syövyttää hartsia paljastaen puhtaan kuparin luotettavaa pinnoitteen tarttumista varten. Tämä vaihe on kriittinen – riittämätön tahranpoisto aiheuttaa pinnoitusonteloita ja huonon välikerrosten liitoksen.
Elektrolyysitön kuparin laskeuma:
Ohut kuparisiemenkerros (tyypillisesti 0.3–0.8 μm) kerrostetaan kemiallisesti reiän seinämille ja pinnoille autokatalyyttisen pinnoituksen avulla. Tämä luo alustavan johtavan reitin myöhempää elektrolyyttistä pinnoitusta varten. Kemiallinen kupariprosessi sisältää katalyytin aktivoinnin (palladiumpohjainen), kiihdytyksen ja kuparin kerrostusvaiheet.
Elektrolyyttinen kuparipinnoitus:
Elektrolyyttinen pinnoitus rakentaa kuparin paksuuden suunnitteluvaatimusten mukaisesti – tyypillisesti 20–25 μm rei'issä riittävän luotettavuuden takaamiseksi. Pystysuuntaiset jatkuvat pinnoituslinjat (VCP) takaavat tasaisen virranjaon ja yhdenmukaisen pinnoituspaksuuden koko paneelissa.
Kuviointiprosessi:
Kuparointivaiheen jälkeen levitetään kuivakalvo, joka kuvataan paljastaen vain piirikuvioalueet. Lisäkuparointi lisää jälkien paksuutta, jota seuraa tina- tai tina-lyijypinnoitus, joka toimii syövytyssuojana. Kuivan kalvon poistamisen jälkeen syövytys poistaa ei-toivotun kuparin, kun taas tina suojaa piirikuviota. Lopuksi tina poistetaan, jotta valmiit kuparijäljet paljastuvat.
Kaksipuolinen peitelevy:
Sekä ylä- että alapinta vaativat peitelaminaation suojaamaan piirejä molemmilta puolilta. Peiteaukkojen ja liitäntätyynyjen sijaintien välistä kohdistusta molemmilla puolilla on valvottava huolellisesti.
5. Monikerroksisen joustavan piirilevyn valmistusprosessi
Monikerroksinen FPC sisältää kolme tai useampia johtavia kerroksia, mikä mahdollistaa suuremman reititystiheyden ja monimutkaisempia rakenteita. Keskeinen valmistusero on se, että sisäkerrokset on valmistettava ja tarkastettava erikseen ennen laminointia – ja läpireikien poraus tehdään kerrosten yhteen liittämisen jälkeen .
5.1 Täydellinen prosessivirta
Sisäkerroksen käsittely:
Materiaalin leikkaus → Paistaminen → Kuivakalvolaminointi → Valotus → Kehitys → Etsaus → Kuorinta → AOI-tarkastus → Pintakäsittely (ruskea oksidi)
laminointi:
Kerrosten kohdistus → Layout → Kuumapuristuslaminointi → Laminoinnin jälkeinen kovettuminen
Ulkokerroksen käsittely:
Poraus (PTH) → Rasvan poisto → Elektrolyyttinen kupari → Elektrolyyttinen kuparipinnoitus → Ulkokerroksen kuvantaminen → Kuviointi → Etsaus → Peitolaminointi → Pinnan viimeistely → Silkkipaino → Profilointi → Sähkötestaus → FQC → Pakkaus
5.2 Kriittiset sisäkerroksen vaiheet
Sisäkerroksen kuvantaminen ja etsaus:
Jokainen sisäkerros käsitellään samalla tavalla kuin yksipuolinen FPC: kuivakalvolaminointi, valotus, kehitys, etsaus ja kuorinta. Ratkaiseva ero on, että sisäkerrosten on oltava 100 % virheettömiä ennen laminointia – laminoitujen pinojen sisällä olevia aukkoja tai oikosulkuja ei voida korjata.
AOI-tarkastus:
Automaattinen optinen tarkastus skannaa jokaisen sisäkerroksen havaitakseen aukot, oikosulut, juovaleveyksien ylitykset ja muut viat ennen laminointia. Vialliset paneelit hylätään tässä vaiheessa materiaalien ja käsittelyajan hukkaamiseksi korjauskelvottomille levyille.
Pintakäsittely (ruskea/musta oksidi):
Sisäkerroksen kuparipinnat oksidikäsitellään, jolloin muodostuu mikroskooppisen karkea, hapettunut kuparipinta, joka edistää tarttumista sideaineliimaan. Tämä vaihe on kriittinen – riittämätön oksidikäsittely johtaa delaminaatioon lämpörasituksessa tai taivutussyklien aikana.
5.3 Laminointiprosessi
Tasojen kohdistus:
Sisäkerrokset, liimakerrokset ja ulommat kuparikalvot kohdistetaan tarkasti kohdistustapeilla tai optisilla kohdistusjärjestelmillä. Tyypillinen kohdistustoleranssi on ±75 μm tai parempi – virheellinen kohdistus aiheuttaa oikosulkuja kerrosten välille tai katkenneita liitäntöjä läpivientireikiin.
Layup ja kuumaprässi:
Kohdistettu pino asetetaan laminointipuristimeen ja liimataan kontrolloidussa lämpötilassa (yleensä huippulämpötilassa 180–200 °C), paineessa (15–25 kg/cm²) ja aikaprofiileissa. Liimautuva liima virtaa, täyttää rakoja ja kovettuu muodostaen yhtenäisen monikerrosrakenteen.
Laminoinnin jälkeinen käsittely:
Laminoinnin jälkeen porataan läpivientireiät kaikkien kerrosten yhdistämiseksi. Seuraava prosessi noudattaa kaksipuolista FPC-virtausta: tahranpoisto, kemiallinen kupari, elektrolyyttinen pinnoitus, ulkokerroksen kuvantaminen ja loput vaiheet lopputestaukseen asti.
5.4 Monimutkaisten rakenteiden peräkkäinen laminointi
Monikerroksisissa malleissa, jotka vaativat sokeita tai haudattuja reikiä, vaaditaan peräkkäinen laminointi:
- Haudatut läpiviennit: Yhdistä vain sisäkerrokset – valmistetaan ja porataan ennen lopullista laminointia
- Sokeat reiät: Yhdistä ulkokerros sisäkerrokseen – poraa laminoinnin jälkeen syvyyssäädellyllä porauksella tai laserporauksella
Jokainen peräkkäinen laminointisykli lisää kustannuksia ja läpimenoaikaa, mutta mahdollistaa tiheämmät yhteenliitännät, jotka eivät ole mahdollisia tavanomaisella läpireikärakenteella.
6. Laadunvalvonta ja alan standardit
Joustavien piirilevyjen valmistus vaatii systemaattista laadunvalvontaa, koska ohuet ja joustavat materiaalit ovat herkempiä prosessivaihteluille kuin jäykät piirilevyt. Useat tarkastusportit tuotannon aikana havaitsevat virheet ennen kuin niistä tulee kalliita.
6.1 Tärkeimmät tarkastuskohdat
| Prosessivaihe | Tarkastusmenetelmä | Havaitut viat |
|---|---|---|
| Saapuva materiaali | Visuaalinen paksuuden mittaus | Materiaalivirheet, väärä erittely |
| Jälkiviisaus (sisempi/ulompi) | AOI:t | Avaukset, shortsit, jälkileveyden ylitykset |
| Jälkilaminointi | Röntgenkuva, poikkileikkaus (näyte) | Kerrosten virheellinen kohdistus, tyhjät kohdat, delaminaatio |
| Pinnoituksen jälkeinen | Paksuuden mittaus, poikkileikkaus | Riittämätön pinnoitus, tyhjiä reikiä |
| Peiton jälkeen | Visuaalinen kuorimislujuustesti (näyte) | Väärin kohdistus, kuplat, riittämätön tarttuvuus |
| pää | Sähköinen testi, silmämääräinen tarkastus | Avoimet housut, shortsit, kosmeettisia vikoja |
6.2 Sovellettavat IPC-standardit
- IPC-6013: Joustavien/jäykkien painettujen piirilevyjen kelpoisuus- ja suorituskykyvaatimukset – määrittelee luokat 1, 2 ja 3 kasvavine luotettavuusvaatimuksineen
- IPC-2223: Joustavien piirilevyjen leikkaussuunnittelustandardi – suunnitteluohjeet, mukaan lukien taivutussäde, jälkireititys ja materiaalivalinta
- IPC-A-600: Piirilevyjen hyväksyttävyys – visuaaliset tarkastuskriteerit kaikille piirilevytyypeille, mukaan lukien taipuisat piirilevyt
- IPC-4202/4203/4204: Joustavien pohjamateriaalien, peitemateriaalien ja FCCL:n materiaalispesifikaatiot
- IPC-TM-650: Taipuvuuskoekohtaiset testausmenetelmät, mukaan lukien taivutuskoe ja tarttuvuuskoe
6.3 IPC-luokan valinta
| IPC-luokka | Hakemus | Tyypillinen käyttö |
|---|---|---|
| Luokan 1 | Yleiset elektroniikkatuotteet | Kulutuslaitteet, lelut, peruselektroniikka |
| Luokan 2 | Erillinen huoltoelektroniikka | Teollisuuslaitteet, televiestintä, autoteollisuus |
| Luokan 3 | Erittäin luotettava elektroniikka | Lääketieteelliset implantit, ilmailu- ja avaruustekniikka, sotilasala |
7. Valmistettavuuden suunnittelussa huomioon otettavat näkökohdat
Kehitysprosessin alkuvaiheessa tehdyt suunnittelupäätökset vaikuttavat suoraan valmistuksen saantoon, kustannuksiin ja luotettavuuteen. DFM-ohjeiden noudattaminen auttaa välttämään kalliita uudelleensuunnitteluja ja tuotantoviiveitä.
7.1 Taivutussäteen ohjeet
IPC-2223-standardin mukainen vähimmäistaivutussäde riippuu käyttökohteesta:
- Dynaaminen taipuminen (toistuva taivutus): Pienin taivutussäde ≥10 × levyn kokonaispaksuus
- Staattinen taipuisuus (taivuttamalla asennettavaksi): Pienin taivutussäde ≥6 × levyn kokonaispaksuus
0.15 mm paksulle yksipuoliselle FPC:lle tämä tarkoittaa vähintään 1.5 mm:n sädettä dynaamisissa sovelluksissa tai 0.9 mm:n sädettä staattisessa asennuksessa.
7.2 Jäljitysreititys joustavilla alueilla
- Reititä jäljet kohtisuoraan taivutusakseliin nähden, kun mahdollista
- Käytä kaarevia jälkiä – vältä 90° kulmia joustavilla alueilla
- Älä aseta reikiä, tyynyjä tai pinnoitettuja reikiä taivutusalueille
- Porrasta jälkiä kaksipuolisen taipuisan rakenteen vastakkaisilla puolilla (I-palkkivaikutus) jännitysten keskittymisen vähentämiseksi
- Käytä vinoviivottuja polygoneja kiinteiden kuparivalujen sijaan taipuisissa kohdissa joustavuuden parantamiseksi
7.3 Kuparin painon valinta
Ohuempi kupari parantaa joustavuutta, mutta heikentää virransietokykyä. Tasapainota nämä tekijät:
- 12 μm (⅓ unssia): Maksimaalinen joustavuus, hienot joustojäljet, pieni virta
- 18 μm (½ unssia): Hyvä joustavuus, kohtalainen virta – yleisin valinta
- 35 μm (1 unssia): Vakiovirtakapasiteetti, rajoitettu joustavuus
- 70 μm (2 unssia): Suuri virta, rajoitettu joustavuus – käytetään tyypillisesti vain jäykillä alueilla
7.4 Jäykisteiden käyttö
Jäykisteet tarjoavat mekaanista tukea komponenttien asennukselle tai liittimien asettamiselle määrätyille alueille:
- FR-4: Kustannustehokas, yleinen ZIF-liitinalueilla – paksuus 0.2–1.6 mm
- Polyimidi: Ohuemmat profiilit, parempi lämmöneristyskyky – paksuus 0.075–0.225 mm
- Ruostumaton teräs: EMI-suojaus + jäykistys yhdistettynä – paksuus 0.1–0.3 mm
- Alumiini: Lämmönpoisto + jäykistys – paksuus 0.5–2.0 mm
8. Highleapin joustavat piirilevyjen valmistuspalvelut
Highleap Electronics tarjoaa joustavaa piirilevyjen valmistusta prototyypistä tuotantovolyymiin. Prosessinohjaus on suunniteltu takaamaan tasalaatuisuus kaikissa FPC-tyypeissä.
- Ominaisuusalue: Yksipuolinen, kaksipuolinen ja monikerroksinen FPC jopa 10 kerrokseen asti; jäykkä-joustava rakenne yhdistettyihin sovelluksiin
- Hienoviivaominaisuus: Minimijälki/tila 50 μm/50 μm tiheästi käytettäville malleille
- Materiaalivaihtoehdot: Polyimidi (vakio- ja korkean suorituskyvyn laatu), LCP RF-sovelluksiin, liimautuva ja liimaton FCCL
- Pintakäsittelyvaihtoehdot: ENIG, upotustina, upotushopea, OSP sovellusvaatimusten mukaisesti
- Jäykistimen kiinnitys: FR-4, PI, ruostumaton teräs, alumiini, tarkka sijoittelu
- Kokoonpanon integrointi: avaimet käteen -periaatteella FPC-kokoonpano mukaan lukien SMT-sijoittelu ja toiminnallinen testaus
8.1 Mitä tarjouspyyntöön tulee sisällyttää
Nopeaa ja tarkkaa tarjousta varten anna:
- Gerber-tiedostot (RS-274X-muoto) tai ODB++-data
- Valmistuspiirustus mitoineen, toleransseineen ja kerrosten pinoamisjärjestyksineen
- Materiaalitiedot (PI-tyyppi, kuparipaino, liima/liimaton)
- Pinnan viimeistelyvaatimus
- Jäykisteiden tiedot tarvittaessa (materiaali, paksuus, sijainnit)
- Määrä (prototyyppi ja tuotantomäärän arviot)
- IPC-luokkavaatimus (luokka 1, 2 tai 3)
- Mahdolliset erityiset testaus- tai dokumentointivaatimukset
Suunnittelutiimimme tarkistaa lähetykset ja vastaa hinnoittelu-, toimitusaika- ja DFM-suosituksilla pitääkseen projektisi aikataulussa.
Sabrinalla on yli 18 vuoden kokemus piirilevyteollisuudesta, ja hänellä on vahva tausta CAM-suunnittelussa ja piirilevytiedostojen tarkistuksessa. Hän tukee piirilevyprojekteja prototyypistä sarjatuotantoon keskittyen valmistettavuuteen ja prosessien luotettavuuteen.
Hänen työnsä auttaa suunnittelutiimejä vähentämään tuotantoriskejä ja saavuttamaan vakaita, korkealaatuisia piirilevyjen valmistustuloksia.

suositeltava Viestejä

PLC-piirilevykokoonpano CPU-, I/O- ja tietoliikennemoduuleille
Highleap Electronics tarjoaa piirilevyjen valmistusta ja piirilevyjen...

PCB-ionikontaminaation analyysi
Piirilevyjen ionikontaminaation analyysi auttaa laitevalmistajia määrittämään...

I-Tera MT40 -piirilevyn valmistusprosessi ja varmennus
Highleap Electronics tarjoaa Isola I-Tera MT40 PCB...

I-Tera MT40 -piirilevyjen toimittajan kelpoisuuden tarkistuslista
Highleap Electronics valmistaa piirilevyjä...
Kuinka saada tarjous piirilevyistä
Anna meidän suorittaa DFM/DFA-analyysi puolestasi ja palaamme sinulle raportin kera.
Voit ladata tiedostosi turvallisesti verkkosivustomme kautta.
Tarvitsemme seuraavat tiedot voidaksemme tehdä tarjouksen:
-
- Gerber, ODB++ tai .pcb, sp.
- Tuoteluettelo, jos tarvitset kokoonpanoa
- Määrä
- Käännä aika
Piirilevyvalmistuksen lisäksi tarjoamme kattavan valikoiman elektronisia palveluita, kuten piirilevysuunnittelua, PCBA:ta (Printted Circuit Board Assembly) ja avaimet käteen -ratkaisuja. Tarvitsetpa sitten apua prototyyppien valmistuksessa, suunnittelun todentamisessa, komponenttien hankinnassa tai massatuotannossa, tarjoamme päästä päähän -tukea varmistaaksemme projektisi onnistumisen. PCBA-palveluita varten toimita materiaaliluettelosi (Bill of Materials) ja mahdolliset erityiset kokoonpanoohjeet. Tarjoamme myös DFM/DFA-analyysin optimoidaksemme suunnitelmasi valmistettavuutta ja kokoonpanoa varten, mikä varmistaa sujuvan tuotantoprosessin.