
Takaisin blogiin
Lyijy vs lyijytön juottaminen ja juotoksen sulamispisteet piirilevyssä
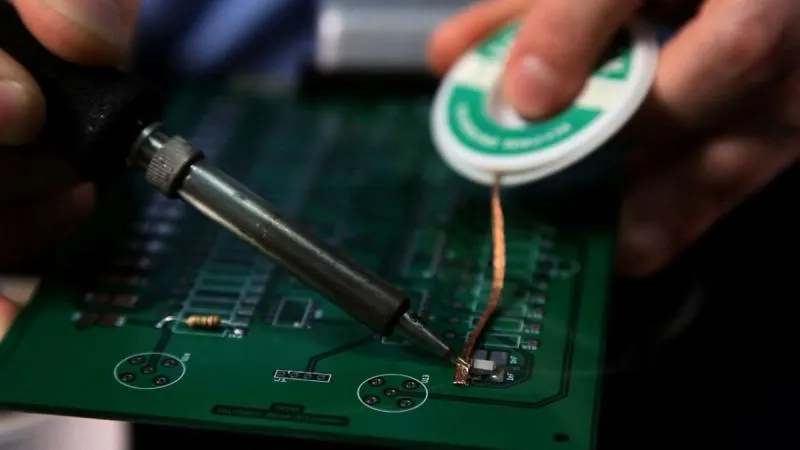
juotteen sulamispiste
Maailman elektroniikkateollisuudessa on käynnissä merkittävä muutos kohti ympäristön kannalta kestäviä käytäntöjä. Yksi kriittinen näkökohta tässä muutoksessa on siirtyminen perinteisestä lyijypohjaisesta juottamisesta lyijyttömään juottamiseen Printed Circuit Board Assemblyssa (PCBA). Näiden kahden juotosmenetelmän välisten vivahteiden ymmärtäminen on välttämätöntä elektronisten tuotteiden luotettavuuden, suorituskyvyn ja ympäristönmukaisuuden varmistamiseksi. Tässä kattavassa artikkelissa käsitellään molempien juotostekniikoiden teknisiä näkökohtia, haasteita ja käytännön näkökohtia, ja se tarjoaa arvokkaita näkemyksiä piirilevyteollisuuden ammattilaisille.
Juotosliitosten merkitys
Juotosliitokset ovat elektronisten kokoonpanojen selkäranka, ja ne muodostavat sekä mekaanisia että sähköisiä liitoksia komponenttien ja piirilevyjen välille. Näiden liitosten eheys on ratkaisevan tärkeää; jopa yksittäinen viallinen juotosliitos voi vaarantaa koko elektroniikkalaitteen toimivuuden. Siksi eri juotostyyppien ominaisuuksien ja käyttäytymisen ymmärtäminen on elintärkeää korkean luotettavuuden saavuttamiseksi elektroniikkavalmistuksessa.
Perinteinen lyijyjuotto
Lyijypohjaisen juotteen koostumus ja ominaisuudet
Lyijypohjainen juote, yleensä tina-lyijy-seos (SnPb), on ollut alan standardi vuosikymmeniä. Yleisimmin käytetty formulaatio Sn37Pb tarjoaa useita edullisia ominaisuuksia:
- Sulamispiste: Sn37Pb:n eutektinen koostumus sulaa suhteellisen alhaisessa lämpötilassa 183 °C.
- Kostuvuus: Erinomainen kostuvuus takaa vankat ja luotettavat juotosliitokset.
- Mekaaniset ominaisuudet: Lyijyjuote on suhteellisen pehmeää ja tarjoaa hyvän iskunvaimennuksen ja jännityksen jakautumisen.
Lyijypohjaisen juottamisen edut
Lyijyjuotteen käytön tärkeimmät edut ovat:
- Matala sulamispiste: Helpottaa helpompia ja vähemmän energiaa kuluttavia juotosprosesseja.
- Erinomainen kostuvuus: Varmistaa vahvan tartunnan komponenttien ja piirilevyjen välillä.
- Luotettava mekaaninen suorituskyky: Juotoksen pehmeys auttaa vaimentamaan mekaanista rasitusta ja lisäämään liitoksen kestävyyttä.
Terveys- ja ympäristöriskit
Teknisistä eduistaan huolimatta lyijy on erittäin myrkyllistä ja aiheuttaa merkittäviä terveysriskejä työntekijöille ja ympäristölle. Tämä on johtanut tiukkoihin määräyksiin ja maailmanlaajuiseen pyrkimykseen poistaa lyijyä elektroniikkakokoonpanoista.

juotteen sulamispiste
Lyijytön juottaminen
Lyijyttömän juotteen koostumus ja ominaisuudet
Lyijyttömät juotosseokset, jotka koostuvat pääasiassa tina-hopea-kupari (SAC) -koostumuksista, kuten SAC305 (96.5 % Sn, 3.0 % Ag, 0.5 % Cu), ovat nousseet ympäristöystävälliseksi vaihtoehdoksi. Keskeisiä ominaisuuksia ovat:
- Sulamispiste: SAC305 sulaa noin 217 °C:ssa, korkeammalla kuin lyijypohjainen juote.
- Kostuvuus: Yleensä huonompi kuin lyijyjuote, mikä vaatii aktiivisempia sulatteita.
- Mekaaniset ominaisuudet: Lyijyttömät juotosliitokset ovat yleensä kovempia ja hauraampia.
Lyijyttömän juottamisen haasteita
Siirtyminen lyijyttömään juottamiseen tuo mukanaan useita haasteita:
- Korkeampi sulamispiste: Vaatii korkeampia käsittelylämpötiloja, mikä lisää komponenttien ja piirilevyjen lämpörasitusta.
- Hauraus: Lyijyttömät juotosliitokset ovat alttiimpia halkeilemaan ja väsymään, erityisesti lämpösykliolosuhteissa.
- Kostuvuusongelmat: Huonompi kostuvuus voi johtaa epätäydellisiin tai heikkoihin liitoksiin, mikä edellyttää juotosparametrien tarkkaa hallintaa.
Kattava vertailu lyijyn ja lyijyttömän juottamisen välillä
Sulamispiste ja lämpöjännitys
Siirtyminen lyijypohjaisesta juottamisesta lyijyttömään sisältää merkittäviä muutoksia juotosprosessin lämpöprofiilissa. Lyijyttömät juotokset, kuten tina-hopea-kupari (SAC) -seoksiin perustuvat, sulamispisteet ovat korkeammat (noin 217 °C) verrattuna perinteiseen tina-lyijy- (SnPb) juotteeseen (183 °C). Tämä korkeampi sulamispiste lisää lämpökuormitusta kokoonpanon aikana, mikä johtaa useisiin mahdollisiin ongelmiin:
- vääntymisen: Korkeampi lämpötila voi aiheuttaa PCB-substraatin vääntymisen, varsinkin jos sitä ei lämmitetä tasaisesti.
- delaminaatio: Piirilevyn kerrokset voivat erota korkeampien lämpötilojen rasituksessa.
- Komponenttien vaurioituminen: Herkät komponentit eivät välttämättä kestä lyijyttömään juottamiseen vaadittavia korkeampia takaisinvirtauslämpötiloja.
Näiden riskien vähentämiseksi huolellinen lämmönhallinta on välttämätöntä. Tähän sisältyy reflow-profiilin optimointi tasaisen kuumennuksen varmistamiseksi, esilämmitysvaiheiden käyttö lämpöshokin vähentämiseksi ja materiaalien valitseminen, joilla on korkeampi lämpöstabiilisuus.
Mekaaninen luotettavuus
Mekaaninen luotettavuus on ratkaiseva tekijä juotosliitoksen suorituskyvyssä. Lyijyttömät juotosliitokset ovat tyypillisesti kovempia ja hauraampia kuin lyijypohjaiset vastineet. Tällä mekaanisten ominaisuuksien erolla on useita seurauksia:
- Cracking: Lyijyttömien juotteiden hauraus tekee niistä alttiimpia halkeilemaan mekaanisen rasituksen vaikutuksesta.
- Väsymys: Toistuva lämpökierto, joka on yleinen auto- ja ilmailuelektroniikassa, voi johtaa lyijyttömien juotosliitosten väsymishäiriöihin.
Näihin haasteisiin vastaaminen vaatii erityisiä strategioita, kuten:
- Seoksen valinta: Seosten käyttö, joihin on lisätty pieniä lisäaineita, kuten vismuttia tai nikkeliä, voi parantaa lyijyttömien juotteiden mekaanisia ominaisuuksia.
- Yhteinen muotoilu: Juotosliitosten suunnittelu jännityksen jakautumiseksi tasaisemmin ja keskittymispisteiden vähentämiseksi.
- Vahvistustekniikat: Alitäytön tai muiden vahvistusmenetelmien käyttäminen juotosliitosten tukemiseksi ja niiden kestävyyden parantamiseksi.
Kostuvuus ja nivelten muodostuminen
Kostuvuus on kriittinen ominaisuus, joka vaikuttaa juotosliitosten muodostumiseen ja luotettavuuteen. Lyijypohjaisilla juotteilla on erinomainen kostuvuus, ja ne muodostavat vahvoja ja luotettavia liitoksia pienellä vaivalla. Sitä vastoin lyijyttömät juotokset kärsivät usein huonosta kostuvuudesta, mikä johtaa mahdollisiin ongelmiin:
- Epätäydellinen kostutus: Huono kostuvuus voi johtaa pehmusteen epätäydelliseen peittämiseen, mikä johtaa heikkoihin liitoksiin.
- Tyhjennys: Loukkuun jäänyt ilma tai juoksutusainejäämät voivat muodostaa juotosliitokseen onteloita, mikä vaarantaa sen mekaanisen ja sähköisen eheyden.
Laadukkaan liitosmuodostuksen varmistamiseksi lyijyttömällä juottimella voidaan käyttää useita strategioita:
- Active Fluxes: Aktiivisempien juoksutusainekoostumusten käyttäminen, jotka edistävät parempaa kostutusta ja vähentävät hapettumista.
- Optimoidut juotosparametrit: Juotoslämpötilan, -ajan ja -ilman säätäminen kostuvuuden parantamiseksi.
- Pinnan esikäsittely: Varmista, että juotettavat pinnat ovat puhtaat ja oksidivapaat.
Ympäristö- ja terveysvaikutukset
Ensisijainen syy siirtyä lyijyttömään juottamiseen on lyijyaltistukseen liittyvien ympäristö- ja terveyshaittojen merkittävä väheneminen. Lyijy on myrkyllinen aine, joka aiheuttaa vakavia riskejä ihmisten terveydelle ja ympäristölle, mikä johtaa tiukkoihin määräyksiin, kuten vaarallisten aineiden käytön rajoittamista koskevaan RoHS - direktiiviin. Lyijyttömällä juottamisella on tässä suhteessa useita etuja:
- Vähentynyt myrkyllisyys: Lyijyn poistaminen juotosprosessista vähentää merkittävästi työntekijöiden altistusriskiä ja minimoi ympäristön saastumisen.
- Sääntelyn noudattaminen: Lyijyttömän juotoskäytännön ottaminen käyttöön varmistaa maailmanlaajuisten ympäristömääräysten noudattamisen.
Lyijytön juottaminen ei kuitenkaan ole vailla kompromisseja. Lyijyttömän juotoksen vaatimat korkeammat käsittelylämpötilat lisäävät energiankulutusta, mikä voi vaikuttaa kokonaisympäristöjalanjälkeen. Näiden huolenaiheiden tasapainottamiseksi valmistajat voivat ottaa käyttöön energiatehokkaita käytäntöjä, kuten:
- Tehokas lämmönhallinta: Reflow-uunien ja muiden lämmityslaitteiden optimointi energiankulutuksen vähentämiseksi.
- Advanced Materials: Kehitetään ja käytetään materiaaleja, jotka mahdollistavat alhaisemman lämpötilan lyijyttömät juotosprosessit.
- Kierrätys ja jätehuolto: Kierrätystoimien tehostaminen ja jätteiden käsittely ympäristövaikutusten minimoimiseksi.
Yksityiskohtainen fyysisten ominaisuuksien vertailu
Lyijyttömän ja lyijyttömän juottamisen erojen havainnollistamiseksi tässä on yksityiskohtainen vertailu niiden fysikaalisista ominaisuuksista:

Yksityiskohtainen fyysisten ominaisuuksien vertailu
Lyijyttömän juottamisen haasteita
Hapetus
Korkeammat juotoslämpötilat lisäävät hapettumisriskiä, mikä voi heikentää juotosliitosten laatua. Tämä haaste edellyttää parempia sulatekoostumuksia ja kontrolloituja juotosympäristöjä liitoksen eheyden säilyttämiseksi.
Komponenttien yhteensopivuus
Jotkut komponentit, erityisesti ne, joissa on muovipakkaukset tai elektrolyyttikondensaattorit, eivät välttämättä kestä lyijyttömän juottamisen edellyttämiä korkeampia lämpötiloja. Komponenttien huolellinen valinta ja mahdolliset suunnittelusäädöt ovat tarpeen yhteensopivuuden varmistamiseksi.
Tina Viikset
Lyijyttömät juotokset, erityisesti ne, joissa on korkea tinapitoisuus, ovat alttiita tinaviirusteiden kasvulle, mikä voi aiheuttaa sähköisiä oikosulkuja. Lieventämisstrategioihin kuuluu sulkukerrosten, kuten nikkelin, käyttö ja sopivien seoskoostumusten valinta.
Johtava anodifilamentti (CAF)
Lyijytön juottaminen voi pahentaa CAF:n muodostumista piirilevyissä, mikä johtaa oikosulkuihin ja vioihin. Tiukat materiaalin ja prosessin säädöt ovat välttämättömiä tämän ongelman estämiseksi, erityisesti suuritiheyksissä kokoonpanoissa.
Käytännön huomioita lyijyttömään juottamiseen siirtymiseen
Prosessin säätö
Alloy melting point is only one input to a reflow profile. The SMT soldering process must also account for the assembled board’s thermal mass, component limits and the solder-paste supplier’s process window; an alloy’s melting temperature is not an oven setpoint.
Materiaalin valinta
Oikeiden materiaalien valinta on ratkaisevan tärkeää. Komponenttien on kestettävä korkeampia lämpötiloja, ja PCB-levyillä tulee olla sopivat Tg-arvot (lasittumislämpötila). Tämä varmistaa, että kokoonpano kestää lyijyttömän juotosprosessin suorituskyvystä tinkimättä.
Valmistettavuuden suunnittelu (DFM)
DFM-periaatteet on mukautettava lämmönhallintaan, liitosten luotettavuuteen ja komponenttien sijoitteluun. Tyynyjen suunnittelun optimointi ja riittävän lämpökevennys ovat tärkeitä onnistuneen lyijyttömän juottamisen kannalta.
Laadunvalvonta
Tehostetut laadunvalvontatoimenpiteet, mukaan lukien röntgentarkastus ja automaattinen optinen tarkastus (AOI), ovat välttämättömiä lyijyttömän juottamisen erityisten vikojen havaitsemiseksi ja korjaamiseksi. Nämä tarkastukset auttavat varmistamaan juotosliitosten luotettavuuden ja kokoonpanon yleisen laadun.
Tärkeimmät huomiot CAM-insinööreille
Pinnan viimeistelytyyppi ja vaikutus Gerber-tiedoston luomiseen
Suunnitellessaan tiheitä piirilevyjä CAM-insinöörien on otettava huomioon pinnan viimeistelytyyppi. Tinalla ruiskutetuissa pintaprosesseissa poraus- ja jyrsintäkompensaatioarvot ovat korkeammat verrattuna tinaamattomiin pintaprosesseihin. Tämä edellyttää pintakäsittelyn, poran koon sekä johtimien leveyden ja välistyksen huolellista harkintaa. Lisäksi lyijytön juotos korkeammalla käsittelylämpötilallaan vaikuttaa johtimien lämpölaajenemiseen. Siksi johtimien leveydet on suunniteltava kestämään odotettu virtakuorma ilman ylikuumenemista. Myös oikeanlainen etäisyys johtimien välillä on ratkaisevan tärkeää oikosulkujen estämiseksi, erityisesti tiheissä malleissa.
Sähkö- ja lämpönäkökohdat
Pintakäsittelyn tyyppi vaikuttaa suoraan levyn paksuuteen ja juotosmaskin välykseen. Eri pinnoitteilla on erilaiset paksuusvaatimukset; esimerkiksi tinaruiskutuksessa on kiinnitettävä huomiota ohuimpaan levypaksuuteen, jotta levy ei puhalleta pois prosessin aikana. Lisäksi pinnan viimeistely vaikuttaa vaadittavaan juotosmaskin välykseen. Tinalla ruiskutetuilla pinnoitteilla on erilaiset fysikaaliset ominaisuudet kuin tinaamattomilla pinnoilla, mikä vaatii erityisiä välyksen säätöjä optimaalisen suorituskyvyn ja luotettavuuden varmistamiseksi.
Juotosmaskin suunnittelu ja tyynyn asettelu
Juotosmaskin suunnittelussa on olennaista varmistaa asianmukainen laajeneminen tyynyjen ympärillä valitun juotospinnan viimeistelyn mukaan. Lyijyttömät pinnat, joihin liittyy tyypillisesti korkeampia juotoslämpötiloja, saattavat vaatia hieman suurempaa laajennusta selviytyäkseen lämpörasitusta. Juotosmaskin tarkka kohdistus tyynyn kanssa on kriittistä, koska virheellinen kohdistus voi johtaa juotossilloittumiseen tai huonoihin juotosliitoksiin. Patjan asettelun suhteen tasaisen koon ja muodon säilyttäminen on erittäin tärkeää yhtenäisten juotosliitosten kannalta. Tämä on erityisen tärkeää lyijyttömässä juotoksessa, jossa kovemmat ja hauraammat liitokset vaativat tarkan tyynyn suunnittelun mekaanisten vikojen estämiseksi. Via-in-pad -malleja tulee välttää, ellei niitä ole täytetty ja suljettu kunnolla juotteen imeytymisen ja tyhjenemisen estämiseksi.
Yhteenveto
Siirtyminen lyijystä lyijyttömään juottamiseen piirilevyissä johtuu ympäristö- ja terveysnäkökohdista, jotka tuovat mukanaan merkittäviä teknisiä haasteita. Fysikaalisten ominaisuuksien, prosessivaatimusten ja mahdollisten vikaantumistyyppien erojen ymmärtäminen on ratkaisevan tärkeää luotettavien ja korkealaatuisten juotosliitosten saavuttamiseksi lyijyttömissä kokoonpanoissa.
Vaikka lyijytön juottaminen aiheuttaa esteitä, kuten korkeammat prosessointilämpötilat, lisääntynyt hapettuminen ja mahdolliset luotettavuusongelmat, niitä voidaan lieventää huolellisella prosessin ohjauksella, materiaalivalinnalla ja suunnittelun mukauttamisella. Alan kehittyessä jatkuva tutkimus ja teknologinen kehitys lisää entisestään lyijyttömän juottamisen luotettavuutta ja suorituskykyä elektroniikkavalmistuksessa.
suositeltava Viestejä
PCB Via-in-Pad -tekniikan kattava analyysi
[pac_divi_table_of_contents...

Piirilevyn reiän valinta piirilevyn suorituskyvyn ja kustannusten optimoimiseksi
[pac_divi_table_of_contents...

Piirilevyjen valmistusprosessin kulku – Ultimate Guide on täällä
[pac_divi_table_of_contents...

PCB-pintakäsittelyn tutkiminen: ENIG:n ja DIG:n merkitys
PCB-pintakäsittely: ENIG PCB jatkuvasti kehittyvällä...
Ota nopea lainaus