
Produzione di PCB con base ceramica e servizi di assemblaggio SMT

Sommario
Un PCB con base ceramica utilizza allumina (Al₂O₃), nitruro di alluminio (AlN) o nitruro di silicio (Si₃N₄) sia come base meccanica che come isolante elettrico, senza alcuno strato dielettrico tra il circuito in rame e la superficie di montaggio. La resistenza termica varia da 0.3 °C/W (DBC in AlN) a 0.8 °C/W (DBC in allumina), rispetto a 3 °C/W per i PCB in alluminio e 15 °C/W per i PCB in FR4.
Questa guida si concentra su ciò che segue la selezione dei materiali: integrazione dello stack termico, spessore del substrato, finitura superficiale, modalità di guasto, assemblaggio e stesura delle specifiche.
Punti chiave
- La base ceramica è uno strato in una pila termica: substrato, TIM e piastra fredda devono essere ottimizzati congiuntamente.
- 0.635 mm è lo standard di produzione; i substrati più sottili migliorano le prestazioni termiche ma riducono la tolleranza di manipolazione.
- La finitura superficiale influisce sulla resa SMT e sulla saldabilità dei fili: ENIG per SMT, oro duro quando è necessaria la saldabilità dei fili.
- La maggior parte dei guasti sul campo è riconducibile a tre cause principali: fessurazioni indotte dal montaggio, delaminazione DBC e scheggiatura dei bordi.
- Una specifica completa richiede 12 parametri: i due più comunemente omessi sono la finitura della superficie inferiore e la tensione di prova di isolamento.
1) PCB con base in ceramica nello stack termico
Il substrato ceramico non è una soluzione termica a sé stante. È uno strato di una pila che si estende dalla giunzione del dispositivo al liquido di raffreddamento, e gli strati sopra e sotto di esso influenzano direttamente la resistenza termica del sistema.
Un pad di TIM in silicone da 50 µm con una conduttività termica di 3 W/m·K aggiunge 0.5–1.0 °C/W a un circuito stampato DBC in AlN da 0.3 °C/W, quasi raddoppiando l'impedenza totale. In molti sistemi, il passaggio da un TIM in silicone a un materiale a cambiamento di fase consente di recuperare una temperatura di giunzione maggiore rispetto al passaggio dall'allumina all'AlN.
Tre decisioni relative alle specifiche che influenzano l'intera architettura:
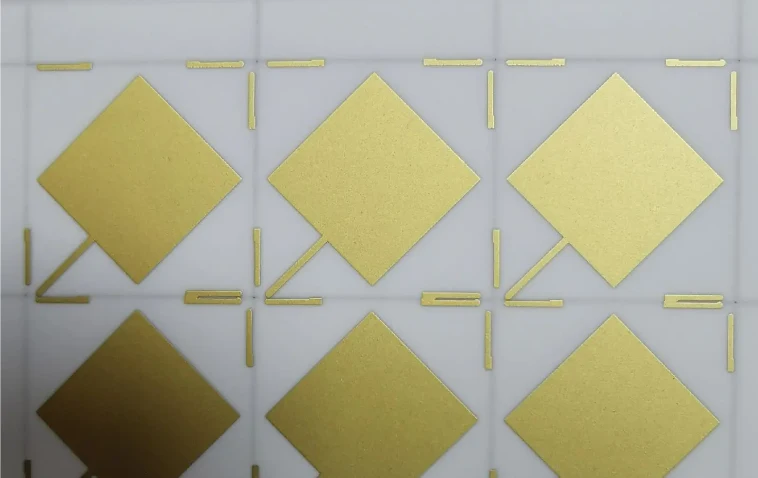
- Copertura inferiore in rame: La copertura completa del substrato di rame riduce al minimo la resistenza alla diffusione all'interfaccia tra la ceramica e il materiale di interfaccia termica (TIM). Una copertura parziale crea zone morte termiche indipendentemente dal materiale del substrato.
- Planarità del fondo in rame: Uno spessore TIR ≤25 µm consente l'utilizzo di TIM (materiali di interfaccia termica) sottili e ad alta conduttività (a cambiamento di fase, per saldatura, sinterizzati d'argento). Questa singola specifica può portare la conduttività del TIM da 3 W/m·K a oltre 150 W/m·K.
- Spessore del supporto: Uno spessore minore riduce la resistenza di conduzione verticale, ma riduce anche la propagazione laterale. Per dispositivi con chip di grandi dimensioni, uno spessore minore è sempre preferibile. Per chip di piccole dimensioni su substrati di grandi dimensioni, è necessario effettuare una modellazione prima di prendere una decisione.
2) Selezione dello spessore del substrato
Lo spessore controlla due aspetti contemporaneamente: la resistenza termica (più sottile = migliore) e la robustezza meccanica (più spesso = più resistente). Lo spessore predefinito di 0.635 mm è adatto alla maggior parte delle applicazioni, ma non a tutte.
| Spessore | Utilizzare quando | Evitare quando |
|---|---|---|
| 0.25–0.32 mm | Piccolo formato (<15×15 mm), incollato in modo permanente a un supporto metallico; supporti per diodi laser | Qualsiasi applicazione che richieda movimentazione manuale, montaggio a vite o schede >20 mm senza supporto |
| 0.38 mm | Moduli di medio formato (15–40 mm) incollati alle piastre di base; budget termici ristretti con gestione controllata | Fissaggio a morsetto o a pressione; ambienti ad alta vibrazione senza incollaggio rigido |
| 0.635 mm | Standard di produzione per moduli di potenza DBC; montaggio a vite con boccole metalliche; movimentazione generale dell'assemblaggio | Applicazioni con incollaggio permanente in cui 0.38 mm consentirebbero di recuperare un margine termico significativo |
| 1.0mm+ | Grande formato (>60 mm); manipolazione frequente durante la produzione; componenti pesanti a sbalzo | Applicazioni termicamente critiche: l'aumento della resistenza alla conduzione è raramente giustificato esclusivamente da ragioni termiche. |
Un vincolo prevale sull'ottimizzazione termica: la tensione di isolamento. Con una rigidità dielettrica di 17 kV/mm, un substrato di allumina di 0.635 mm fornisce un isolamento di lavoro di circa 10 kV. Le applicazioni che richiedono tensioni superiori a 10 kV non possono utilizzare substrati più sottili, indipendentemente dal budget termico.
3) Opzioni di finitura superficiale
La finitura superficiale determina la saldabilità, la capacità di collegamento dei fili e la durata di conservazione. Deve essere specificata separatamente per la superficie superiore e inferiore e deve corrispondere all'intera sequenza di assemblaggio, non solo alla prima operazione.
| Finitura | Structure | Ideale per | Non adatto per |
|---|---|---|---|
| ENIG | 3–6 µm Ni / 0.05–0.1 µm Au | Assemblaggio SMT; saldatura senza piombo; la maggior parte dei PCB con base ceramica di produzione | Collegamento dei fili: un sottile strato di Au provoca il distacco del collegamento. |
| Oro duro | 3–5 µm Ni / 0.5–2.0 µm Au (elettrodepositato) | Collegamento a filo (cuneo di Al, sfera di Au); contatti di connettori; contenitori ibridi | Uno spessore dell'oro superiore a 1.5 µm può causare il distacco della saldatura: verificare con il processo di assemblaggio. |
| Rame nudo / OSP | Come inciso o conservante organico | Saldare o sinterizzare l'argento per fissare la piastra fredda; montaggio immediato a basso costo | Collegamento a filo; cicli di rifusione multipli; lunga durata di conservazione senza confezionamento ermetico |
| Argento ad immersione | 0.1–0.3 µm Ag | Circuiti RF/microonde in cui la conduttività superficiale riduce la perdita di inserzione al di sopra di 1 GHz | Ambienti di stoccaggio non controllati: l'ossidazione da zolfo compromette la saldabilità. |
Quando sia il montaggio SMT che il wire bonding sono necessari sulla stessa scheda, specificare l'utilizzo di oro duro su tutti i pad. La finitura zonale (ENIG sui pad SMT, oro duro sui pad di collegamento) comporta una maggiore complessità di processo rispetto al risparmio di oro.
4) Modalità di guasto sul campo
I guasti dei PCB con base ceramica sono di natura meccanica e interfacciale, non chimica o legati all'umidità come nel caso dell'FR4. Tutte e tre le principali modalità di guasto sono prevenibili in fase di progettazione.
La fessurazione causata dal montaggio è il guasto più comune in campo. Il montaggio con viti nude senza boccole metalliche applica carichi puntuali che l'allumina (tenacità a frattura 3–4 MPa·m½) non può sopportare. Soluzione: boccole metalliche brasate o incollate con resina epossidica in tutte le posizioni delle viti; limite di coppia 0.3–0.5 N·m per M3 attraverso boccole di alluminio in allumina da 0.635 mm. Il fissaggio adesivo alla piastra fredda elimina completamente i carichi puntuali di montaggio.
La delaminazione del DBC sotto cicli termici si verifica quando la qualità del legame è marginale o la geometria del rame crea concentrazioni di stress. Grandi isole di rame isolate con bordi netti presentano un rischio maggiore. Soluzione: evitare rapporti di aspetto delle patch di rame >5:1; specificare una resistenza minima di pelatura del legame ≥20 N/cm²; richiedere test di shock termico secondo JEDEC JESD22-A104 durante la qualificazione del primo articolo.
La scheggiatura dei bordi e la propagazione delle crepe iniziano con danni dovuti alla manipolazione: una microfrattura introdotta durante la separazione o la caduta di una scheda. La crepa è invisibile a un'ispezione superficiale, ma si propaga fino a creare un circuito aperto a causa dei cicli termici. Soluzione: angoli smussati (raggio ≥0.3 mm); distanza tra rame e bordo ≥0.5 mm; rilevamento delle crepe tramite fluorescenza per lotti ad alta affidabilità.
La fatica da saldatura durante il fissaggio dei chip colpisce i chip di silicio saldati all'allumina: la differenza di coefficiente di dilatazione termica (CTE) di circa 3.5 ppm/°C crea uno stress di taglio che esaurisce le giunzioni SAC305 entro 1,000-3,000 cicli termici automobilistici. Soluzione: utilizzare substrati di AlN per i dispositivi GaN/SiC (differenza di CTE di circa 1.1 ppm/°C); specificare la sinterizzazione dell'argento per il fissaggio dei chip in ambito automobilistico: l'argento sinterizzato resiste a oltre 10,000 cicli a ΔT = 150°C; richiedere una frazione di vuoti ≤5% tramite raggi X.
5) Assemblaggio e integrazione
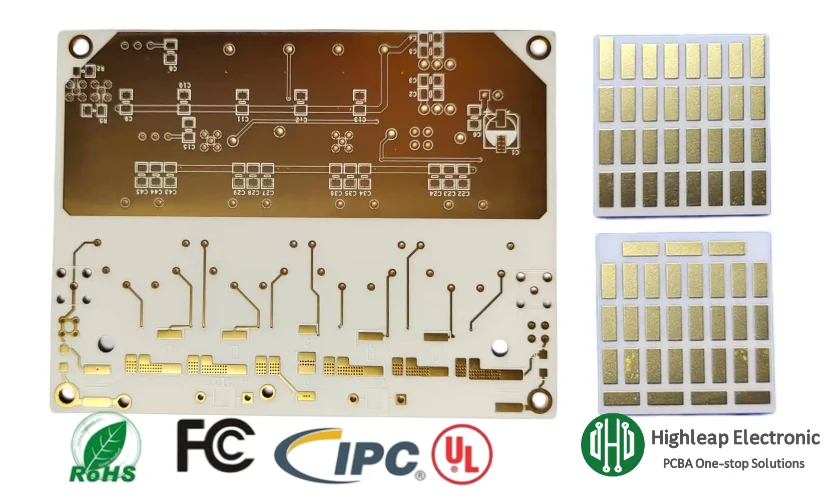
I parametri di assemblaggio standard FR4 danneggiano i substrati ceramici. Le differenze non sono regolazioni opzionali, bensì prevengono crepe e cedimenti delle giunzioni, difficili da diagnosticare a posteriori.
Profilo di rifusione: ridurre la velocità di riscaldamento a 1–2 °C/s (rispetto a 3 °C/s per FR4). Estendere la zona di mantenimento a 150–180 °C a 90–120 secondi per uniformare la temperatura su tutta la ceramica prima di avviare la rifusione. La temperatura di picco e il tempo al di sopra del punto di liquidus rimangono invariati.
Opzioni di fissaggio del chip in base ai requisiti di affidabilità:
- Saldatura SAC305: Standard per applicazioni non automobilistiche; frazione di vuoti ≤10% rilevata tramite raggi X; adatto per <3,000 cicli a ΔT ≤ 100 °C
- Eutettico AuSn/AuGe: Confezioni ermetiche e applicazioni ad alta temperatura; richiede cuscinetti con finitura dorata; maggiore rigidità del giunto rispetto alla sinterizzazione dell'argento.
- Sinterizzazione dell'argento: Ideale per il settore automobilistico e aerospaziale; conduttività del giunto di 150–250 W/m·K; nessun rischio di rifusione nelle operazioni successive; richiede finitura in rame nudo o argento sui pad di fissaggio del chip.
Interconnessione elettrica: i connettori a pressione non possono essere utilizzati sulla ceramica. Opzioni standard: connettori a pin saldati; connettori a bordo con contatti a molla; collegamento di cavi a nastro/flessibili; montaggio diretto sulla superficie del PCB di sistema (trattare il modulo ceramico come un componente, progettare il pad termico e il volume di saldatura in base alla massa e al coefficiente di dilatazione termica della ceramica).
Applicazione della piastra fredda, dalla resistenza termica più bassa a quella più alta: saldatura/brasatura → sinterizzazione dell'argento → pasta termica a cambiamento di fase con morsetto → pasta termica con morsetto a vite.
6) Come scrivere una specifica completa
Le specifiche incomplete sono la causa principale dei ritardi nelle quotazioni e dei fallimenti dei primi prototipi, non la capacità produttiva. Una richiesta di offerta per PCB con base ceramica richiede questi 12 parametri, tutti quanti:
- Materiale del substrato e purezza — Al₂O₃ 96%, Al₂O₃ 99.6%, AlN o Si₃N₄
- Spessore del substrato ± tolleranza — ad esempio, 0.635 mm ± 0.05 mm
- Processo di metallizzazione — DBC, pellicola spessa, pellicola sottile o AMB
- Spessore del rame, superiore e inferiore — specificato indipendentemente; ad esempio, 0.3 mm / 0.3 mm per DBC
- Finitura superficiale, superiore e inferiore — più comunemente omesso; la finitura inferiore deve corrispondere al metodo di fissaggio della piastra fredda
- Dimensioni e tolleranze della scheda — includere smusso o raggio d'angolo se necessario
- Larghezza e spazio minimi della traccia — verificare la compatibilità con le capacità del produttore prima di finalizzare il layout
- Requisiti via — diametro, materiale di riempimento, finitura
- Requisiti per le prove elettriche — tensione di continuità/isolamento; tensione di rigidità dielettrica se necessaria; secondo campo più comunemente omesso
- Requisiti di qualificazione — Intervallo e numero di cicli termici; resistenza del legame; norma applicabile (AEC-Q101, IEC 60068-2-14, MIL-PRF-38534)
- Ripartizione della quantità — la prototipazione e la produzione potrebbero avvenire su linee di produzione diverse, con prezzi e tempi di consegna differenti.
- Sovrapposizione di strati (progettazione multistrato) — sequenza degli strati ceramici e conduttori; tramite riempimento e copertura per LTCC o co-cotti
Revisione DFM prima dell'invio
Una specifica completa sulla carta può comunque contenere combinazioni di parametri incompatibili, ad esempio, una traccia/spazio di 100 µm su un substrato DBC da 0.25 mm. Highleap Electronics offre un servizio di revisione DFM (Design for Manufacturing) come parte del processo di preventivazione. Il nostro team esamina i dati Gerber e la specifica completa prima di emettere il preventivo, confermando la capacità del processo e identificando eventuali problemi prima che venga impegnato qualsiasi materiale.
7) Prodotti correlati
- Substrato DBC: La costruzione più comune per i PCB con base ceramica nell'elettronica di potenza prevede il legame del rame alla ceramica a circa 1,065 °C. Quando gli ingegneri parlano di "PCB con base ceramica" per i moduli di potenza, in genere si riferiscono a un substrato DBC (Digital Blocked Circuit) con pattern.
- PCB ceramico a film spesso: Conduttori serigrafati (5–20 µm) cotti a 850–1,000 °C. Costo inferiore rispetto al DBC per applicazioni a corrente moderata; consente l'integrazione di resistori e condensatori nella base ceramica.
- Substrato AMB: La brasatura attiva con metalli utilizza una lega Ag-Cu-Ti a 800–900 °C. Offre un legame rame-ceramica più forte rispetto alla brasatura DBC; è la soluzione preferita per substrati a base di Si₃N₄ e moduli per autoveicoli che richiedono una durata di oltre 10,000 cicli termici.
- LTCC: Ceramica multistrato con conduttori e vie incorporati, co-cotta a 850–900 °C. Utilizzata per moduli RF e package multichip, dove la base ceramica costituisce la struttura di interconnessione tridimensionale, e non solo un substrato termico.
- PCB con nucleo metallico (IMS): Alternativa più economica quando non è richiesto un budget termico elevato per la ceramica. Resistenza termica 3-5 volte superiore rispetto al DBC di allumina. La scelta ideale quando il budget termico dell'applicazione lo consente.
- Assemblaggio PCB con base in ceramica: Il fissaggio del chip, il collegamento dei fili e la saldatura a rifusione ad alta temperatura, eseguiti congiuntamente alla fabbricazione del substrato, riducono i rischi di manipolazione e garantiscono la compatibilità del processo.

Domande frequenti
Qual è la differenza tra un PCB con base ceramica e un substrato DBC?
Il DBC (Direct Bonded Copper) è un metodo di metallizzazione che prevede il legame di una lamina di rame a un substrato ceramico a circa 1,065 °C. Tutti i substrati DBC sono PCB con base ceramica, ma i PCB con base ceramica includono anche configurazioni a film spesso e a film sottile. Nell'elettronica di potenza i due termini sono spesso usati in modo intercambiabile; nelle applicazioni RF, la configurazione a film sottile su base ceramica è più comune del DBC.
Un circuito stampato con base in ceramica può sostituire direttamente un circuito stampato con nucleo metallico?
Non senza una riprogettazione. La ceramica richiede boccole metalliche nei fori di montaggio, velocità di rifusione più lente (1–2 °C/s), connettori senza innesto a pressione e regole di separazione diverse. Il guadagno termico è reale — 0.3–0.8 °C/W contro 3 °C/W per i circuiti stampati in alluminio — ma la sostituzione richiede modifiche esplicite al montaggio, all'interconnessione e al processo di assemblaggio.
Quale finitura superficiale è necessaria sia per il montaggio SMT che per il wire bonding?
È richiesto oro duro (3–5 µm Ni / 0.5–2.0 µm Au galvanizzato). Lo strato d'oro di ~0.05 µm di ENIG è troppo sottile per il wire bonding e causa distacchi durante l'adesione. Specificare oro duro su tutti i pad quando sia l'SMT che il wire bonding sono inclusi nella sequenza di assemblaggio.
Perché i PCB con base ceramica si crepano dopo aver superato il controllo di importazione?
La maggior parte delle crepe che si formano dopo l'ispezione deriva dal processo di assemblaggio, non da difetti del substrato: viti non fissate, elementi di fissaggio serrati eccessivamente o superfici irregolari della piastra di raffreddamento. Anche le microfratture subcritiche dovute alla singolarizzazione, invisibili durante le ispezioni standard, si propagano fino a formare circuiti aperti a causa dei cicli termici. Il rilevamento delle crepe tramite fluorescenza in fase di ingresso e durante il montaggio delle boccole metalliche previene entrambe le modalità di guasto.
Quali sono i tempi di consegna per i prototipi di PCB con base ceramica?
Rivestimento DBC in allumina: 2-4 settimane. Rivestimento DBC in AlN: 3-5 settimane. Film spesso: 3-4 settimane. Film sottile: 4-6 settimane. Dimensioni personalizzate: aggiungere 1-2 settimane. Fornire tutti i 12 parametri di specifica nella richiesta di offerta elimina la causa più comune di ritardo.
I PCB con base ceramica sono uguali ai PCB per alte temperature?
No. I PCB per alte temperature comprendono substrati in ceramica, PTFE/vetro, poliimmide e con anima metallica: qualsiasi scheda con una temperatura nominale superiore al limite di 130-150 °C dell'FR4. La base ceramica è la categoria con le prestazioni migliori: temperature di esercizio superiori a 300 °C, conduttività termica da 60 a 600 volte superiore a quella dei dielettrici polimerici. Il PTFE è resistente alle alte temperature ma non offre alcun vantaggio in termini di conduttività termica.
Richiedi un preventivo per il tuo PCB con base ceramica

Messaggi consigliati

Assemblaggio PCB per elettronica di consumo
Highleap Electronics fornisce circuiti stampati (PCB) per l'elettronica di consumo...

Assemblaggio di PCB con programmazione del firmware
Highleap Electronics fornisce servizi di assemblaggio di PCB con firmware...
Produttore di PCB a 24 strati in Cina
Come ottenere un preventivo per i PCB Eseguiamo un'analisi DFM/DFA per...
Produzione di PCB a linee ultrafini per instradamento ad alta densità
Come ottenere un preventivo per i PCB Eseguiamo un'analisi DFM/DFA per...
Come ottenere un preventivo per i PCB
Eseguiamo per te l'analisi DFM/DFA e ti invieremo un report.
Puoi caricare i tuoi file in modo sicuro tramite il nostro sito web.
Per fornirti un preventivo abbiamo bisogno delle seguenti informazioni:
-
- Specifiche Gerber, ODB++ o .pcb.
- Elenco BOM se è necessario l'assemblaggio
- Quantità
- Tempo di svolta