
Pasta saldante per assemblaggio SMT: tipologie, conservazione e difetti di stampa
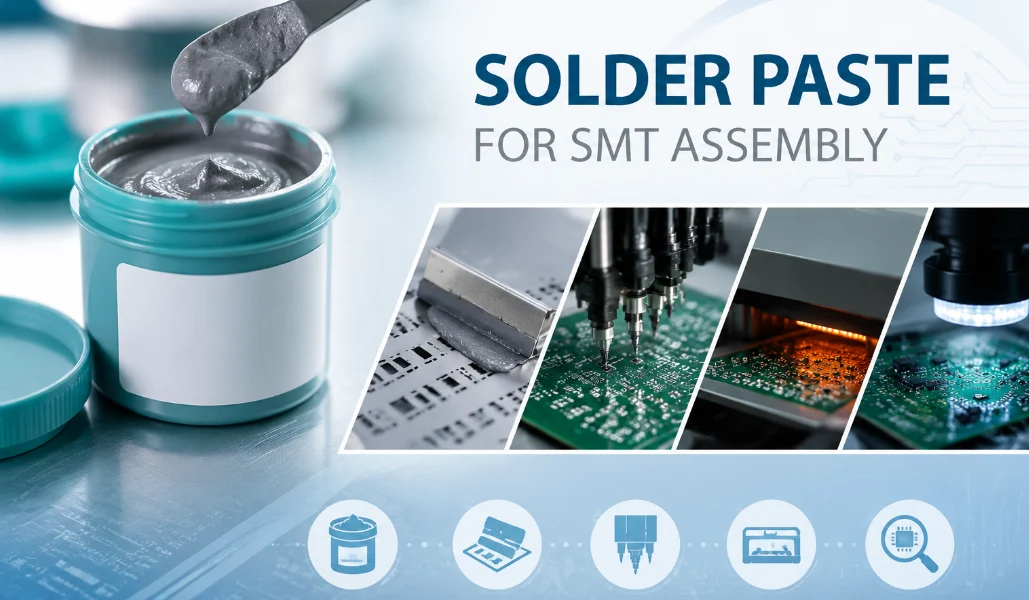
Figura 1. La scelta della pasta saldante influisce sulla qualità di stampa SMT, sulla resa della rifusione e sull'affidabilità a lungo termine delle giunzioni di saldatura.
La pasta saldante è il materiale grigio che rende possibile l'assemblaggio SMT, ma i risultati di produzione dipendono dalla lega giusta, dalla composizione del flussante, dal controllo dello stoccaggio e dalla disciplina nella serigrafia. Questa guida spiega come la pasta saldante influisce sulla resa SMT, quali sono le differenze tra le opzioni senza piombo e con piombo, come conservarla correttamente e quali difetti gli operatori devono prevenire prima della rifusione.
1. Di cosa è fatta la pasta saldante?
La pasta saldante è composta da due ingredienti: una polvere microscopica di lega saldante e un flussante che la lega insieme formando una pasta. La polvere forma i giunti durante il processo di rifusione, mentre il flussante rimuove l'ossido dal metallo, aiuta la saldatura fusa a bagnare i pad e tiene temporaneamente i componenti in posizione prima del riscaldamento. In termini di peso, la pasta è costituita principalmente da polvere; in termini di volume, il flussante rappresenta una frazione significativa, motivo per cui un deposito stampato si restringe visibilmente una volta che il flussante si è bruciato nel forno.
La polvere viene classificata in base alla granulometria, indicata con un numero di "Tipo": il Tipo 3 è adatto all'assemblaggio generale, mentre i Tipi 4, 5 e più fini sono necessari per componenti minuscoli e con passo stretto, dove la pasta deve passare attraverso piccole aperture dello stencil. La polvere più fine costa di più ed è più sensibile alla manipolazione, quindi la granulometria viene scelta in base alla più piccola caratteristica presente sul circuito stampato. Se la differenza tra pasta saldante e flussante semplice non è chiara, questo confronto tra pasta saldante e flussante per saldatura la chiarisce.
2. Pasta saldante senza piombo vs pasta saldante con piombo (SAC305 vs Sn63/Pb37)
La pasta saldante senza piombo (tipicamente SAC305) fonde a circa 217-227 °C, mentre la pasta con piombo (Sn63/Pb37) fonde a una temperatura inferiore, circa 183 °C, e scorre più facilmente. La scelta è solitamente dettata dalla conformità: i prodotti venduti nei mercati RoHS richiedono un processo di saldatura senza piombo, a meno che non rientrino in un'esenzione, mentre la pasta con piombo è ancora utilizzata in alcune applicazioni specializzate e legacy.
| Piomboidale (Sn63/Pb37) | Senza piombo (SAC305) | |
|---|---|---|
| Punto di fusione | ~ 183 ° C | ~217-227°C |
| Bagnabilità / facilità d'uso | Scorre facilmente, perdona | Profilo meno permissivo e più stretto |
| Conformità | Limitato ai sensi della direttiva RoHS | A norma RoHS |
| Aspetto congiunto | Brillante | Più opaco, più granuloso |
Il punto di fusione più elevato dei materiali senza piombo comporta maggiori sollecitazioni termiche sui componenti e un profilo di rifusione più stretto, pertanto il controllo del processo assume maggiore importanza. Per la maggior parte dei prodotti commerciali odierni, l'assenza di piombo rappresenta lo standard predefinito e il presupposto di partenza corretto, a meno che non vi siano motivi specifici per un'alternativa.
3. Flusso no-clean, idrosolubile o a base di colofonia: quale scegliere?
Per la maggior parte delle operazioni di assemblaggio, scegli un flussante no-clean; quando hai bisogno della massima bagnabilità e dovrai lavare il circuito stampato, scegli un flussante idrosolubile; e per la saldatura manuale e le rilavorazioni, opta per un flussante a base di colofonia. Il flussante no-clean lascia un piccolo residuo innocuo che normalmente non necessita di lavaggio ed è la soluzione standard per gran parte della produzione moderna. Il flussante idrosolubile offre un'eccellente bagnabilità, ma lascia un residuo corrosivo che deve essere rimosso completamente con un lavaggio. Il flussante a base di colofonia (RMA) è la formulazione classica, disponibile in varianti con e senza piombo, e il suo residuo viene solitamente rimosso per una finitura pulita.
Il tipo di flussante più adatto dipende da come viene pulito il circuito stampato, dalla sensibilità del circuito ai residui e dalla classe di affidabilità. In caso di dubbio, la soluzione "no-clean" è generalmente la più sicura, con l'aggiunta di un flusso di pulizia laddove l'aspetto estetico o un'elevata affidabilità lo richiedano.
4. Come utilizzare la pasta saldante con uno stencil e la tecnica di rifusione
Per utilizzare la pasta saldante, si applica sui pad tramite uno stencil, si posizionano i componenti sulla pasta ancora umida e poi si riscalda l'intera scheda in un forno a rifusione in modo che ogni giunzione si formi contemporaneamente: prima si applica e si posiziona, poi si riscalda. Questo è l'opposto della saldatura a filo, in cui ogni giunzione viene riscaldata singolarmente. In produzione, la sequenza viene eseguita su una linea di assemblaggio SMT coordinata.
- Stampa a stencil. Un acciaio tagliato al laser Stencil SMT si posiziona sulla scheda e una spatola spinge la pasta attraverso le aperture su ogni pad. La dimensione dell'apertura e lo spessore dello stencil determinano il volume di saldatura, una delle variabili più importanti, governata da un'attenta progettazione dell'apertura dello stencil.
- Placement. Una macchina pick-and-place posiziona ciascun componente sui suoi supporti ricoperti di pasta; la pasta appiccicosa li tiene in posizione fino alla rifusione.
- Riflusso. La scheda passa attraverso un profilo controllato: preriscaldamento, mantenimento, un picco sopra il punto di fusione della lega, quindi raffreddamento. Un corretto profilo di saldatura a rifusione permette al flusso di attivarsi e alla tensione superficiale di allineare ciascuna parte.
- Ispezione. Il sistema AOI controlla le giunzioni e il loro posizionamento dopo la rifusione, mentre i raggi X ispezionano le giunzioni nascoste sotto i BGA.
Per i prototipi, i creatori utilizzano uno stencil manuale con una piastra riscaldante o una stazione ad aria calda; i principi sono identici, solo in scala ridotta. L'errore più comune dei principianti è quello di usare troppa pasta, che crea ponti di pasta, quindi è meglio puntare a uno strato sottile e uniforme che corrisponda al tampone.
Il controllo della stampa degli stencil è uno dei primi controlli di produzione per un assemblaggio SMT affidabile.
5. Come conservare la pasta saldante e la sua durata di conservazione
Conservare la pasta saldante in un contenitore sigillato in frigorifero a una temperatura compresa tra 2 e 10 °C, dove si conserva in genere per 6-12 mesi; a temperatura ambiente, se non aperta, la pasta si conserva solo per poche settimane. Prima di aprire il barattolo sigillato, portarlo a temperatura ambiente (spesso per 4-6 ore) per evitare che la condensa contamini la pasta e causi schizzi o perdite.
Ecco alcune regole aggiuntive per mantenerla in buone condizioni: rispettate i tempi di utilizzo e di inattività, poiché la pasta stampata ha una durata limitata sullo stencil prima di asciugarsi; non ricongelatela mai; non mescolate mai la pasta vecchia con quella nuova; e gettate via la pasta scaduta piuttosto che rischiare di sprecarla. La pasta saldante è un materiale deperibile e una manipolazione scorretta è una causa nascosta di difetti, quindi trattatela come il prodotto di consumo che è.
6. Difetti della pasta saldante: ponticelli, strutture a forma di lapide e vuoti
La maggior parte dei difetti della pasta saldante – ponti di saldatura, deformazione a "tombston", vuoti, quantità insufficiente di stagno e sfere di stagno – sono riconducibili al volume della pasta, all'allineamento o al profilo di rifusione. Conoscere la causa permette di prevenire le rilavorazioni anziché doverle inseguire:
| Difetto | Causa tipica | Prevenzione |
|---|---|---|
| Collegamento (cortometraggio) | Troppa pasta o fori troppo grandi | Ridurre le dimensioni dell'apertura; verificare la stencilatura e la pressione di stampa |
| lapidazione | Pasta non uniforme o riscaldamento non uniforme che tira un chip in posizione verticale | Bilanciare il tampone e la pasta su entrambe le estremità; regolare il profilo |
| Svuotamento | Gas di flusso intrappolati, umidità o un profilo inadeguato | Gestione corretta; profilo ottimizzato; radiografia per la verifica |
| Saldatura insufficiente | Poca pasta, fori ostruiti, pasta secca | Verificare la pulizia dello stencil e la freschezza della pasta. |
| Sfere di saldatura / schizzi | Umidità nella pasta o preriscaldamento troppo rapido | Riscaldare la pasta prima dell'uso; rallentare la velocità di riscaldamento. |
Il filo conduttore è il controllo del processo. Comprendere lo schema generale dei difetti comuni nell'assemblaggio SMT aiuta a progettare schede che si stampino bene, e in particolare il fenomeno del "tombstoning" (ovvero la formazione di vuoti o avvallamenti) ha una serie ben nota di cause principali e soluzioni che vale la pena studiare.
7. Pasta saldante nell'assemblaggio SMT di produzione
Al di là di una manciata di prototipi – e certamente per lavori a passo fine o BGA – la pasta saldante è gestita al meglio come un processo controllato. Su una linea professionale, lo stencil viene progettato in base alla geometria dei pad e al passo più fine della scheda, la pasta viene scelta in base ai requisiti RoHS e di affidabilità e il profilo viene impostato per la lega scelta, supportato da ispezione della pasta, AOI e raggi X per i giunti nascosti.
Molti difetti legati alla pasta saldante sono in realtà problemi di progettazione: dimensioni, spaziatura e orientamento dei pad che rendono difficile una buona stampa. Pertanto, un controllo di fattibilità preliminare offre allo stencil e al profilo le migliori possibilità di ottenere giunzioni pulite fin dal primo tentativo. Highleap gestisce l'intero processo, dall'assemblaggio SMT dei PCB all'assemblaggio BGA specializzato, con verifica a raggi X, laddove necessario . Quando richiedete un preventivo per l'assemblaggio, specificate se il prodotto deve essere privo di piombo, eventuali requisiti di pulizia e il componente più piccolo o il passo più piccolo sulla scheda.
Richiedi un preventivo per l'assemblaggio SMT
8. Domande frequenti sulla pasta saldante
Di cosa è fatta la pasta saldante?
Una sospensione di polvere fine di lega per saldatura in un mezzo flussante. La polvere forma i giunti durante la rifusione; il flussante pulisce il metallo, favorisce la bagnatura e mantiene i componenti in posizione.
Qual è la differenza tra pasta saldante senza piombo e pasta saldante con piombo?
La pasta senza piombo (SAC305) fonde a circa 217-227 °C ed è conforme alla direttiva RoHS; la pasta con piombo (Sn63/Pb37) fonde a una temperatura inferiore, circa 183 °C, scorre più facilmente, ma è soggetta a restrizioni ai sensi della direttiva RoHS.
Come si usa la pasta saldante?
Stampate il disegno sui pad (utilizzando uno stencil per risultati ottimali), posizionate i componenti nella pasta ancora umida, quindi riscaldate l'intera scheda in un forno a rifusione in modo che ogni giunzione si formi contemporaneamente. Prima applicate e posizionate, poi riscaldate.
La pasta saldante necessita di refrigerazione e qual è la sua durata di conservazione?
Sì, conservalo ben chiuso a una temperatura compresa tra 2 e 10 °C, dove la durata di conservazione è in genere di 6-12 mesi. Prima di aprirlo, lascialo a temperatura ambiente per evitare la formazione di condensa.
Perché i miei giunti a montaggio superficiale formano ponticelli?
Solitamente il problema è dovuto a una quantità eccessiva di pasta o ad aperture dello stencil troppo grandi, a volte con un disallineamento. Ridurre le dimensioni delle aperture, verificare lo stencil e controllare la pressione di stampa di solito risolve il problema.
Highleap è in grado di gestire l'assemblaggio di componenti a passo fine e BGA?
Yes. Highleap uses fine-grade pastes, stencils designed for tight pitch, controlled reflow profiles, and X-ray inspection for hidden joints, with a manufacturability review beforehand. The solder-paste stencil fundamentals connect aperture geometry, foil thickness and release behavior to the amount of paste deposited on each pad.

Messaggi consigliati
Database dei materiali per PCB: gradi e proprietà dei laminati
Come ottenere un preventivo per i PCB Eseguiamo un'analisi DFM/DFA per...

Fabbricazione di PCB TMM
Indice dei contenuti Ambito di applicazione della fabbricazione di PCB TMM per RF e...

Preventivo e stackup PCB RT duroid 6002
Questa pagina è responsabile dell'attività di quotazione e definizione dello stackup...

Produzione di PCB per filtri TMM6
Indice dei contenuti Perché i progettisti di filtri a microonde utilizzano...
Come ottenere un preventivo per i PCB
Eseguiremo un'analisi DFM/DFA per te e ti invieremo un report. Puoi caricare i tuoi file in modo sicuro tramite il nostro sito web. Per poterti fornire un preventivo, abbiamo bisogno delle seguenti informazioni:
-
- Specifiche Gerber, ODB++ o .pcb.
- Elenco BOM se è necessario l'assemblaggio
- Quantità
- Tempo di svolta
Per i servizi PCBA, vi preghiamo di fornire la vostra distinta base (BOM) e le istruzioni di assemblaggio specifiche. Offriamo anche analisi DFM/DFA per ottimizzare i vostri progetti in termini di producibilità e assemblaggio, garantendo un processo produttivo fluido.