
ブラインド埋め込みPCBリードタイムを短縮する方法

目次
ブラインド埋め込みビア PCB のリードタイムは、HDI 構造における連続ラミネーション サイクルの数によって決まります。タイプ I HDI (1+N+1) は標準で 10~14 営業日、タイプ II は 14~18 営業日、内側コアに埋め込みビアがあるタイプ III は 18~25 営業日が必要です。( HDI の連続ラミネーション プロセスを参照) これらのタイムラインは、経験豊富な HDI 工場で在庫材料を使用して製造されたボードに適用されます。各ラミネーション サイクルには、プレス硬化 (8~12 時間)、冷却 (3~5 時間)、サイクル間検査、レーザー ドリル設定、めっきなど、圧縮できないプロセス時間が最低 24~48 時間追加され、これは特急料金で削減することはできません。(レーザー ダイレクト イメージングおよびドリルを参照) 各段階で時間がどこに費やされているか、どの要素を圧縮できるか、どの要素が物理的に制約されているかを理解することが、現実的な HDI プロジェクト スケジュールとプログラム実行中に失敗するスケジュールを分けるものです。
1) ブラインド埋め込みビアPCBのリードタイム:HDIタイプ別の標準ベンチマーク
1.1 有能なHDI工場における標準リードタイム
| HDIタイプ | ラミネーションサイクル | 標準リードタイム | 迅速な最低納期 | スーパーラッシュミニマム | |
|---|---|---|---|---|---|
| タイプI | 1 + N + 1 | 2 | 10-14営業日 | 7営業日 | 5日間(タイプIのみ) |
| タイプII | 2 + N + 2 | 3 | 14-18営業日 | 10営業日 | 達成不可能 |
| タイプIII | 埋設コア+ブラインドアウター | 4-6 | 18-25営業日 | 14営業日 | 達成不可能 |
| 任意のレイヤーのHDI | 積層マイクロビア全層 | 5-8 | 25-35営業日 | 18営業日 | 達成不可能 |
これらのタイムラインは、在庫のある材料、DFM(設計製造性)に問題のないガーバーファイル、金型セットアップの遅延なし(金型を保管したまま再発注)、および標準的な生産キューへの負荷を前提としています。これらの要素に何らかのずれが生じると、上記の所要時間が長くなります。
1.2 標準基板のリードタイムとの比較
10層の標準PCB(HDIなし、スルーホールビアのみ)は、通常8~12営業日かかります(10層HDIのコスト分析を参照)。同じ層数のタイプI HDIは10~14日かかります。その差はわずか2~3日です。追加の時間は、外側積層後の工程間検査とレーザー穴あけのセットアップに要する時間です。多くのプログラムでは、タイプI HDIの配線密度と基板サイズのメリットを考慮すると、この2~3日の差は許容範囲内です。
タイプIII HDIの納期は18~25日で、標準的なPCBの納期よりも1.8~2.2倍長くなっています。この差は、埋め込みビア処理のための複数回のラミネーション工程によるもので、各工程で硬化・冷却・検査・穴あけ・プレート化の全工程が必要となります。これは工場の非効率性によるものではなく、タイプIIIの製造工程を正しく行うための物理的な最小時間なのです。
1.3 納期遵守率の変動要因
納期遅延の原因としては、以下のようなものが考えられます。
- 積層降伏破壊: ラミネート工程で剥離や位置ずれが発生した場合、パネルは廃棄され、工程がやり直される可能性があります。これにより、1件あたり1~2営業日が追加されます。工程管理に精通した工場では、最終検査ではなく工程間検査で問題を発見します。
- レーザードリルキューの競合: CO₂レーザー加工機とUVレーザー加工機は、複数の用途に対応しています。生産ピーク時には、4~12時間の待ち時間が発生することがよくあります。特急注文の場合は、優先的に順番待ちリストに登録することで、通常料金の25~40%の追加料金で、レーザー加工の順番待ちリストの先頭に作業を進めることができます。
- 資材不足: 在庫として保管している資材であっても、複数の大口注文が同時に入ると、生産途中で不足してしまう可能性があります。資材予約システムを導入している工場は、注文時に確実に資材を確保できますが、そうでない工場ではそれができません。
2) 連続積層が非圧縮性時間フロアを生み出す理由
2.1 HDIリードタイムの物理的根拠
逐次積層(各積層層を個別に積層、穴あけ、めっきしてから次の層を積層する方式)によって、ブラインドビアや埋め込みビアが可能になります。また、この方式は、特急料金を支払っても超えることのできない最低納期を実現します。
各ラミネートサイクルは以下で構成されます。
- スタックアセンブリとプレスローディング: 所要時間:1~2時間。手動または自動で実施可能。前工程の検査と並行して実施することも可能。
- 硬化温度(175~185℃)まで昇温する: 60~90分。剥離を引き起こす温度勾配のリスクなしに加速することはできません。
- 硬化保持温度: 90~180分。これは樹脂の架橋反応時間です。反応時間が短いと硬化が不完全になり、使用中に剥離の原因となります。圧縮しないでください。
- 制御された冷却: 制御された速度(2~4℃/分)で3~5時間冷却してください。急速冷却は、銅と積層材の熱膨張係数の差により熱衝撃と反りを引き起こします。冷却速度を速めることはできません。
- パネル検査およびX線登録確認: 1ロットあたり1~2時間。
- レーザードリルの設定と加工: 光学校正およびドリルプログラムの検証を含め、4~8時間。
- 無電解銅めっきおよび電気めっき: 6〜10時間。
最小サイクル時間:ラミネーションサイクル1回あたり約18~28時間。タイプI基板(2サイクル)の場合:標準的なPCB処理工程(外層イメージング、ソルダーマスク、表面仕上げ、テスト)を追加する前のサイクル時間だけで36~56時間。
2.2 スケジュール計画における意味
実務上の意味合い:5回のラミネーションサイクルを要するタイプIII HDI基板は、ラミネーションサイクルだけでも最低90~140時間かかります。これにラミネーション前の準備(内層イメージング、AOI)とラミネーション後の処理(外層、仕上げ、テスト)を加えると、合計最低時間は200時間を超え、8時間シフトで稼働する工場では約25営業日に相当します。タイプIII HDIのリードタイムが10日であると主張する工場は、複数のシフトを24時間7日稼働させているか(複雑なHDIでは異例)、品質を損なう可能性のある簡略化されたプロセスを使用しているか、あるいはHDIのタイプ分類を偽っているかのいずれかです。
(HDI基板設計ガイドラインを参照)
2.3 圧縮可能な処理ステップと圧縮不可能な処理ステップ
| プロセスステップ | 標準時 | 圧縮可能? | 迅速な対応 |
|---|---|---|---|
| CAMレビューと求人情報 | 4-8時間 | はい、優先キュー | 2-4時間 |
| 内層イメージングとエッチング | 8-16時間 | 部分的に - シフトスケジューリング | 6-10時間 |
| ラミネートプレスの温度を上げて硬化させる | 60〜90分 | いいえ、物理学 | 60〜90分 |
| 積層硬化保持時間 | 90〜180分 | いいえ、化学 | 90〜180分 |
| 冷却時間(1サイクルあたり) | 3-5時間 | いいえ - 熱ストレスのリスク | 3-5時間 |
| レーザードリルのセットアップと加工 | 6-12時間 | はい、優先的なマシンアクセス | 2-6時間 |
| めっき(無電解めっき+電解めっき) | 10-18時間 | 部分的に - 浴槽容量 | 6-12時間 |
| 外層イメージングおよびソルダーマスク | 8-16時間 | はい、優先スケジュールです | 4-8時間 |
| 表面仕上げ(ENIG) | 6-10時間 | 部分的に | 4-8時間 |
| 電気テスト(フライングプローブ) | 4-8時間 | はい、優先スケジュールです | 2-4時間 |
タイプI HDI基板の圧縮可能時間合計:8~14時間。そのため、特急対応によってリードタイムが短縮されるのは最大でも3~5日であり、支払った料金に関わらず10日間も短縮されることはありません。
3) HDIタイプ別のリードタイム:プロセスタイムラインとボトルネック
3.1 タイプI HDI:ほとんどのHDIプログラムの基準
タイプI HDI(1+N+1)プロセスのタイムライン(標準リードタイム10~14日):
- 0日目~1日目: CAMレビュー、DFMチェック、ジョブリリース。ガーバーファイルレビュー、インピーダンスターゲット確認、ラミネーションプログラム生成。
- 1日目~2日目: 内層の製造 ― イメージング、エッチング、AOI。コア積層体を加工して、完成した内層銅層にする。
- 2日目~4日目: 最初の積層工程:コア材+プリプレグ+外側銅箔。プレス工程(8~12時間)、冷却工程(3~5時間)、厚さ測定および検査。
- 4日目~6日目: ブラインドビア(外側積層層)のレーザー加工、レーザー加工検査、デスミア除去、無電解銅めっき。
- 6日目~8日目: 電気めっき(仕様に基づいたバレル銅によるブラインドめっき)、タイプIが別個の積層構造を持つ場合は外側積層のための第2ラミネーションサイクル、または外層への直接処理。
- 8日目~11日目: 外層イメージング、エッチング、ソルダーマスク塗布および硬化、ENIG表面処理。
- 11日目~13日目: 電気試験(フライングプローブまたは治具)、X線検査、最終光学検査、梱包。
- 13日目~14日目: 発送準備および発送。
3.2 タイプII HDI:複雑性の向上
タイプIIでは、片面につき1回のラミネーションサイクルが追加されます(対称型2+N+2の場合は合計2回)。追加サイクルは、最初のブラインドビア層と2番目のブラインドビア層の間に挿入されます。
- 最初の積層とレーザー穴あけ後(上記2~6日目):2回目のプリプレグと外側の銅積層(さらに8~12時間の硬化+3~5時間の冷却)、2回目のレーザー穴あけ
- 正味追加日数:ラミネート加工・穴あけ・プレート加工の1工程につき、3~5営業日追加されます。
- 合計:標準で14~18営業日
タイプIIのリードタイムにおけるボトルネックは、工程間の相互依存性にある。最初のブラインドビア層が最小銅厚までめっきされ、2層目の積層が完全に硬化するまで、2回目のレーザー加工を開始できない。並列処理は不可能である。
3.3 タイプIII HDI:複数埋め込みビアサイクル
タイプIIIでは、外側のビルドアップ層が適用される前に、コア内部に埋め込みビア処理を追加します。コア内部の各埋め込みビア層ペアには、以下の要件があります。
- コア掘削(機械式、埋設ビアホール用)
- 埋め込みビアバレル用PTHめっき
- コアパターニング(埋め込みビアに隣接する内層を画像化し、エッチングする)
- 埋め込みビアを囲むための別のラミネーション工程
埋め込みビア層ペアが2組の場合:外側ビルドアップ開始前にさらに2回のラミネーションサイクルが必要です。合計ラミネーションサイクル:2(外側ビルドアップ)+2(コア埋め込みビア)=4サイクル。埋め込みビア層ペアが3~4組の複雑なタイプIIIの場合:合計5~6サイクル、納期は18~25営業日です。
3.4 提示された納期がこれらのベンチマークよりも長くなる可能性がある理由
実際のリードタイムがこれらのベンチマークを超える原因となる要因はいくつかあります。
- 在庫のない資材: 製造開始前に調達に5~15日追加されます。
- キューの読み込み: 工場がフル稼働の場合、プレスとレーザー加工に2~5日余分に時間がかかります。
- エンジニアリングに関するお問い合わせ: 提出されたファイルにおけるDFMの問題により、ジョブリリース前に1~3日間のやり取りが発生します。
- 再ラミネート加工: ラミネート加工工程が失敗すると、再プレスまたはパネルの廃棄と再開に1~2日余計にかかる。
- クラス3 検査: 断面分析、微細断面レビュー、拡張に1~2日追加 電気テスト
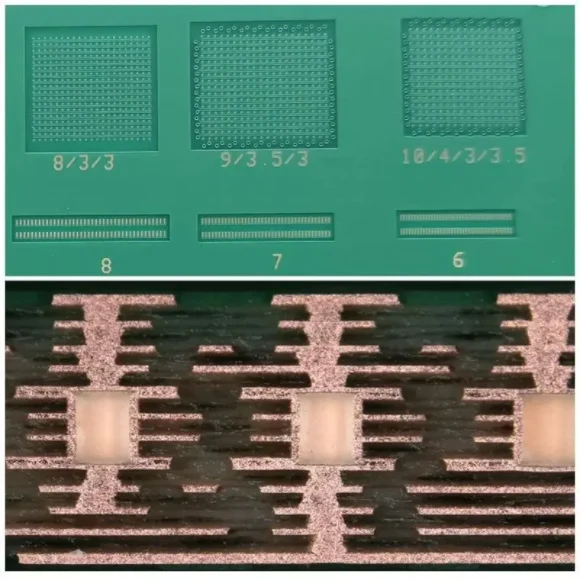
4) 材料の入手可能性:リードタイムの最大の変動要因
4.1 在庫品と非在庫品
材料の入手状況によって、注文が出されたその日に製造が開始されるか、5~15日後に開始されるかが決まります。
| 材料 | 在庫状況 | リードタイムの影響 |
|---|---|---|
| 標準FR-4(厚さ0.8~3.2mm、ガラス転移温度135℃) | 常に在庫あり | 追加日数なし |
| 高Tg FR-4(Tg 150~170℃、一般的な厚さ) | 通常在庫あり | 0〜2日 |
| ハロゲンフリーFR-4(IEC 61249-2-21) | 一般的な仕様で在庫されていることが多い | 0〜5日 |
| パナソニック メグトロン6 (標準厚さ) | 専門店で取り扱っています | 0~3日(在庫のあるサプライヤーからの場合) |
| メグトロン6(非標準厚さまたはプリプレグ重量) | 在庫なし | 7〜14日 |
| 特殊低損失ラミネート (標準厚さ) | 在庫が少ない | 3〜10日 |
| PTFEベースの低損失ラミネート | 在庫なし | 10〜20日 |
| イゾラ I-テラ MT40 | ほとんどの工場では在庫がない | 10〜18日 |
4.2 リードタイム短縮のための資材委託
定期的な注文と特殊な材料を必要とするHDIプログラムの場合、顧客委託材料は最も効果的なリードタイム短縮戦略です。顧客は事前に材料を購入し、工場に発送します。工場はそれを将来の注文に備えて保管します。材料によるリードタイムへの影響はゼロです。さらに、工場が調達時に上乗せするマージンを経由するよりも、直接大量購入することで材料費を低く抑えられる可能性があります。
委託販売には、保管責任と保険に関する合意、年間最低委託量(管理コストを正当化するために通常10~20枚のパネル/年)、および材料トレーサビリティに関する明確なプロトコル(制御インピーダンスの再現性を確保するために、生産ロットごとにロット番号を追跡)が必要です。
4.3 材料代替プロトコル
指定された材料が入手できない場合、納期が重要な場合は、適切な代替材料を使用することで調達の遅延を解消できます。工場のエンジニアリングチームは、電気的同等性に関する文書を添えて代替材料を提案する必要があります。一般的に承認されている代替材料は以下のとおりです。
- Megtron 6 → Isola I-Tera MT40(10GHzにおけるDfは類似、Dkは異なる ― インピーダンスの再計算が必要)
- 特殊低損失ラミネート材 → Taconic RF-35(電気特性が近いので、ご使用の周波数で誘電率(Dk)が一致することを確認してください)
- 高Tg FR-4代替品(Shengyi S1000-2M、Panasonic R-1566W、Isola 370HR ― ほとんどの用途で同等品)
代替品を承認する前に、必ず設計上の周波数、損失、およびTgの要件を満たしていることを確認してください。検証なしに代替品を使用することは、信号完全性に敏感な設計において、現場での故障の一般的な原因となります。
5) 納期を短縮しつつも、納期を早めることのない設計上の決定
5.1 HDIタイプの削減
最も効果的なリードタイム短縮策は、設計に本当にタイプIIIが必要かどうかを仕様書に記載する前に確認することです。タイプIII基板は18~25日、タイプII基板は14~18日、タイプI基板は10~14日かかります。タイプIII→タイプII→タイプIの順で短縮した場合、各ステップで4~11営業日のリードタイム短縮が見込めます。
答えるべき質問は、BGA ファンアウトにインナーコアに埋め込みビア (タイプ III) が必要か、それとも 2 層のアウターブラインドビア (タイプ II) または 1 層のアウターブラインドビア (タイプ I) で実現できるかということです。この質問は、スタックアップを決定した後ではなく、DFM レビュー中に答えるのが最適です。( HDI ボードの DFM チェックリストを参照) Highleap の PCB 設計および DFM サービスでは、提出された設計の HDI タイプ削減の実現可能性を評価します。
5.2 スタック型ビアからスタッガード型ビアへの変換
積層マイクロビアでは、積層工程の間にビア充填(ビアバレルへの樹脂注入)と平坦化(機械的または化学的な表面平滑化)が必要です。この工程間の処理により、積層ビア層1層あたり8~16時間かかります。千鳥配置マイクロビア(層間のオフセットを最低0.25mm)に変更すると、充填と平坦化が完全に不要になり、積層工程1サイクルあたり1~2営業日を節約できます。
配線面積のずれによるコスト:BGAファンアウト領域で5~8%の追加面積が発生します。BGAコーナーに配線可能な領域がある基板の場合、リードタイムとコストの両面でメリットがあるため、このトレードオフはほぼ例外なく採用する価値があります。
5.3 ファイルの完全性とDFMステータス
最も見落とされがちなリードタイム要因は、ファイル品質とDFM(設計製造性)の正確性です。0日目に生産開始となるジョブは、1日目にラミネーション工程を開始します。一方、DFMに関する未解決の疑問点があるジョブは、エンジニアリング部門とのやり取りが解決するまで3~5日目から開始されます。スケジュールがタイトなプログラムでは、ビア仕様の確認、インピーダンス目標値の指定、ドリルファイルの検証が完了したDFM完全ファイルを提出することで、この遅延を完全に解消できます。
Highleap社でジョブ保留の遅延を引き起こす主な原因は、ブラインドビアの深さが指定されていないこと(ターゲット層が確認されないとレーザードリルをプログラムできない)、制御インピーダンス仕様が欠落していること(トレース幅と層割り当てがないとスタックアップを検証できない)、およびドリルファイルの矛盾(スルーホールドリルファイルにはビアが示されているが、ガーバーレイヤースタックアップではブラインドビアとして示されている)です。これらの3つの項目を最初の提出時にすべて揃えることで、最も一般的なジョブリリース遅延を解消できます。
5.4 IPCクラスの選択
クラス3検査は、クラス2検査に比べて1~2営業日余計に時間がかかります。これは、初回品に対する断面解析の拡張、手動再検査を必要とするより厳格なAOI合否判定基準、およびより包括的な電気試験範囲によるものです。クラス2検査で十分なプログラム(商業および産業用途の大部分)では、最初からクラス2を指定することで、スケジュールの割増を回避できます。生産指示書に基づいてプログラム途中でクラス2からクラス3にアップグレードすると、コストとリードタイムの両方が増加します。
6) HDIの生産スケジュールを正確に計画する方法
6.1 現実的なHDIスケジュールバッファの構築
新しいHDI設計を初めて生産する場合、提示されたリードタイムに以下のバッファを追加してください。
- 材料確認: 計測を開始する前に、資材が在庫にあるか、または調達中であることを確認してください。在庫がない場合は、資材のリードタイムを加算してください。
- 最初の記事レビュー: 初回製品検査報告書、電気試験結果、断面データに関する社内技術レビューに3~5営業日を要し、その後本格生産に移行します。
- 貴施設における受入検査: 寸法チェック、イオン汚染試験(必要な場合)、および用途固有の受入基準については、1~2営業日かかります。
注文から組立ラインで基板が使用可能になるまでの現実的な所要時間:提示されたリードタイム+初回試作品プログラムの場合は4~8日。
6.2 定期注文のバッチ処理戦略
HDIの定期発注プログラム(四半期ごとまたは月ごとの発注)の場合、初回発注時と比べてリードタイム管理が大幅に改善される理由は以下のとおりです。
- 金型は保持されるため、再注文時にNRE(非反復エンジニアリング)による遅延は発生しません。
- 資材は委託販売または事前注文することで調達リードタイムをなくすことができます。
- 初回製品検査が完了しました。検査はIQCサンプリングのみに効率化できます。
- 工場では、お客様の注文を他の類似仕様のジョブとまとめて処理することができ、場合によっては単発の注文よりも優れたスケジュール調整が可能になります。
効果的な定期プログラムでは、タイプIの場合は納期予定日の6~8週間前、タイプII/IIIの場合は8~10週間前に発注書を作成し、標準リードタイムを確保して特急料金が発生しないようにする必要があります。迅速な納期が求められる緊急スケジュールについては、特急オプションと、リードタイムを標準ベンチマーク以下に短縮する設計変更に関するガイドをご覧ください。
6.3 仕様書におけるリードタイム要件の文書化
リードタイムは、口頭での期待ではなく、文書化された仕様要素であるべきです。HDIプログラムの発注書には、必要な完了日(出荷日だけでなく)、許容される納期(複雑なHDIの場合は±2日が妥当)、生産が予定より遅れた場合の早期警告のためのエスカレーション手順、および電気テストに不合格となった基板の交換ポリシー(交換品の納期保証)を明記する必要があります。
7) Highleap社によるPCB経由のブラインド埋め込み配線の予測可能なリードタイム
7.1 Highleapが約束する標準リードタイム
| HDIタイプ | 標準リードタイム | 迅速対応オプション | スーパーラッシュ(タイプIのみ) |
|---|---|---|---|
| 在庫資材を使用したタイプI | 10-12営業日 | 7営業日(+25~40%) | 5営業日(+50~70%) |
| 在庫資材を使用したタイプII | 14-16営業日 | 10営業日(+30~45%) | 無し |
| 在庫資材を使用したタイプIII | 18-22営業日 | 14営業日(+35~55%) | 無し |
| 在庫にない特殊材料を使用したあらゆるタイプ | 材料リードタイム+上記 | 材料のリードタイム短縮+迅速な製造 | 資材納期+超特急対応(タイプI) |
7.2 資材在庫プログラム
Highleapは、標準FR-4、高Tg FR-4、およびハロゲンフリーFR-4を、一般的な厚さで全て標準在庫しています。Megtron 6、I-Tera MT40、または特殊低損失ラミネートシリーズを使用する大量顧客向けには、専用の材料委託プログラムをご用意しています。委託材料を利用することで、材料調達のリードタイムを完全に排除し、インピーダンスの再現性が求められるプログラムにおいて、ロット間のDk値の一貫性を確保できます。
7.3 納期遵守の約束
Highleapは納期厳守と交換保証をお約束します。生産ロットの出荷が約束日から2営業日以上遅れた場合、次の生産枠で無償で交換用ボードを提供いたします。この保証は、通常注文と特急注文の両方に適用されます。HDIプログラムの納期遵守状況データは、ご要望に応じて提供いたします。
7.4 DFMレビューとファイル準備状況チェック
Highleap HDIの新規注文はすべて、ファイル提出後24時間以内(複雑なタイプIIIの場合は48時間以内)に無料のDFMレビューを受けられます。このレビューでは、注文が生産キューに入れられる前に、エンジニアリング上の問い合わせや作業の保留につながる可能性のあるすべての問題を特定します。完全でDFMチェック済みのファイルで提出されたジョブは、通常、注文確認後4時間以内にラミネーションが開始され、約束されたリードタイム枠を最大限に活用できます。

おすすめの投稿

TMM6フィルター基板の製造
目次 電子レンジ用フィルター設計者が使用する理由...

Taconic RF 35 vs RO4350B PCB
目次RF-35とRO4350Bの調達と...

TMM4フィルター基板の製造
TMM4フィルター基板の製造は、以下の要因によって制御されます。

RFモジュール向けTMM3基板製造
TMM3 PCB製造は、RFモジュールが最も適している用途において最も有用です。
PCBの見積りを取得する方法
弊社が DFM/DFA 分析を実行し、レポートをお送りします。
当社のウェブサイトを通じてファイルを安全にアップロードできます。
見積もりを提供するには、以下の情報が必要です。
-
- Gerber、ODB++、または .pcb 仕様。
- 組み立てが必要な場合のBOMリスト
- 数量
- ターンタイム