
ブラインドビア基板のラミネーション不良防止
目次
ブラインドビアPCBシーケンシャルラミネーション ― 主要なプロセス情報
- 標準PCB: 1回のラミネート加工サイクル(全層を同時にプレス)
- タイプI HDI: 2回の積層サイクル ― まずコア材を積層し、次に外側の積層層を積層する
- タイプII HDI: 3回のラミネート加工サイクルにより、片面につき1層の積層層が追加されます。
- タイプIII HDI: 4~6サイクル ― 外側のビルドアップの前にコア処理によって埋め込まれる
- サイクルあたりの最小値: 8~12時間(硬化時間+冷却時間)—物理的に圧縮不可能
- 登録要件: 層間寸法±0.075mm(標準PCBの±0.15mmと比較)
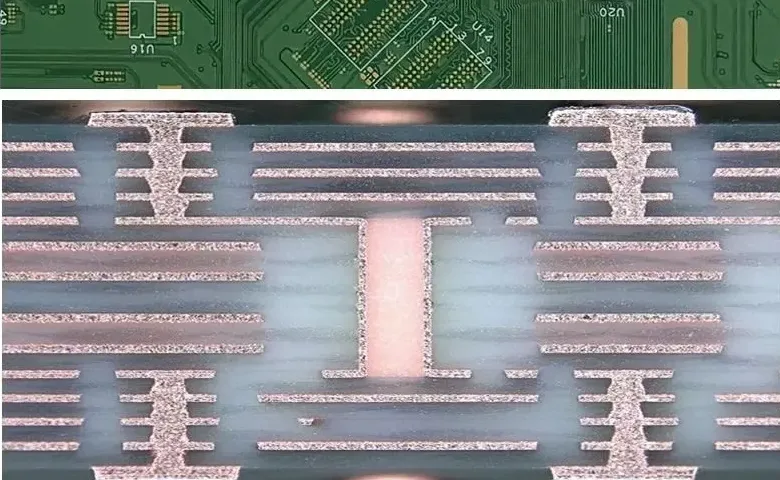
ブラインドビアPCBのラミネーション工程は、HDI製造と標準PCB製造の根本的な違いです。標準基板では、すべての層を同時にプレスし、機械的に穴あけを行う単一のラミネーションサイクルを使用しますが、ブラインドビアHDI基板では、次の層を追加する前に、各積層層をラミネーション、検査、レーザー穴あけ、めっきする必要があります。タイプI HDIでは2回のラミネーションサイクルが必要で、タイプIIでは3回、埋め込みビア付きタイプIIIでは4~6回必要です。各サイクルで8~12時間の非圧縮処理時間が発生するため、HDIのリードタイムは標準PCBの2~3倍長くなり、ブラインド埋め込みビアPCBの製造コストは複雑さに対して非線形に増加します。このガイドでは、歩留まりと信頼性の結果を決定するプロセスパラメータと欠陥防止対策とともに、シーケンシャルラミネーション工程のすべてのステップについて説明します。
1. ブラインドビアPCBラミネーション:シーケンシャルビルド vs. シングルサイクルプロセス
1.1 標準的なラミネーションではブラインドビアを製造できない理由
標準的な多層基板製造では、すべての層が単一の積層工程で圧着されます。積層後、スルーホールビアが上から下へ機械的にドリル加工され、すべての層を貫通します。これは、スルーホールビアが基板の両面からアクセスできるためです。
ブラインドビアは、定義上、特定の内層で終端し、基板の全厚を貫通しません。すべての層が積層された後には形成できません。理由は以下のとおりです。
- 機械式ドリルでは、過剰穿孔のリスクなしに、特定の内層に対応する正確な誘電体厚さで確実に停止することはできない。
- レーザー穿孔(深さ制御が可能)では、FR-4の1~2層以上を貫通するのに十分なエネルギーが得られない。 プリプレグ 1回の通過で
- ブラインドビアが接続される内側の銅パッドは、その上の層が積層される前にのみアクセス可能です。
逐次積層法では、基板を層ごとに構築することでこの問題を解決します。まず内側のコアを積層し、次に最初の積層層にブラインドビアをドリルで開けてメッキしてから、次の層を追加します。
1.2 逐次積層方式と単層積層方式:プロセス比較
| 属性 | 標準プリント基板(シングルサイクル) | タイプI HDI(シーケンシャル、2サイクル) | タイプIII HDI(逐次型、4~6サイクル) |
|---|---|---|---|
| 達成可能なタイプ経由 | スルーホールのみ | 盲目 L1–L2、L(n-1)–Ln | 盲目の外側+埋もれた内側 |
| 最小ビア径 | 0.20mm(機械式) | 0.10mm(レーザー) | 0.10mm(レーザー) |
| ラミネーションサイクル | 1 | 2 | 4-6 |
| リードタイム対標準 | ベースライン | 1.4~1.8× | 2.0~3.0× |
| コスト対標準 | ベースライン | 2.3~3.2× | 5.8~9.5× |
| 登録要件 | ±0.15mm | ±0.075mm | ±0.050mm |
1.3 ラミネート加工のサイクルが増えるごとにコストとリスクが増大する理由
各ラミネート加工サイクルで追加されるもの:
- 直接費用: プレス時間、プリプレグ材料、めっき浴時間 — 試作品数量の場合、1枚あたり約18~45ドル
- 登録エラーの蓄積: 各サイクルごとに±0.025~0.075mmの位置合わせ誤差が生じます。4サイクル後には、累積誤差は±0.10~0.15mmに達し、高密度HDIの環状リング仕様に近づきます。
- 利回りリスク: 各サイクルにおいて、工程不良(剥離、ボイド、位置ずれ)が発生し、そのパネルを廃棄する必要が生じる確率は1~3%である。4サイクル全体では、少なくとも1サイクルで不良が発生する確率は4~12%に達する。
- 熱曝露: 各ラミネーションサイクルでは、既に完成した層がさらに170~190℃の温度変化にさらされます。Tgに敏感な材料では、Dkの変化が見られる場合があります。PTFE系材料は特に慎重な温度管理が必要です。
この複合的な効果こそが、タイプIII HDIが標準的なPCBの1.5~2倍の材料しか使用していないにもかかわらず、価格が5.8~9.5倍になる理由である。つまり、コストを押し上げるのは材料ではなく、プロセスの複雑さなのだ。
2. HDIタイプ別のラミネーションサイクル要件
2.1 タイプI HDIラミネーションシーケンス
タイプ I (1+N+1): コアの両側に 1 つのビルドアップ層があり、ブラインド ビアが L1–L2 と L(n-1)–Ln を接続します。
サイクル1 — コア積層:
- 入力: 画像化およびエッチングされた内層コア (L2 ~ L(n-1))、コア間のプリプレグ、薄膜 銅箔 外面
- 出力:完全に積層された内部コアと、固体銅製の外表面(これらは外面処理後にL2とL(n-1)になります)
- 検査:厚さ測定、X線基準点位置合わせ、目視による層間剥離チェック
サイクル2 — 外側積層構造:
- 入力:サイクル1のコア(サイクル間にブラインドビア穴あけ、デスミア、無電解銅めっきを含む)、レーザー穴あけ可能なプリプレグ、薄い外側銅箔(通常12~18µmの箔)
- 出力:すべての層が結合された完全な多層スタック
- サイクル2後:外層イメージング、エッチング、ソルダーマスク、表面仕上げ、テスト
2.2 タイプII HDIラミネーションシーケンス
タイプII(2+N+2):片側につき2層の構成で、積み重ね(L1-L2およびL2-L3)により2段階のブラインド構造を実現。
サイクル 1 — コア積層:タイプ I サイクル 1 と同じです。
サイクル2 — 最初の外側のビルドアップ:
- レーザー加工可能なプリプレグをコアに積層
- このサイクル後:最初のレーザードリルパス(L2からコアへのブラインドビア)、デスミア処理、無電解銅めっき、電気めっき
- 積層ビアの場合:サイクル3の前に樹脂充填と平坦化を行う
- 千鳥配置ビアの場合:充填せずにサイクル3へ直接進む
サイクル3 — 2回目の外側構築:
- サイクル2構造の上に、レーザー加工可能な2番目のプリプレグを積層する。
- このサイクル後:2回目のレーザードリル加工(L1からL2パッドへのブラインドビア)、デスミア処理、無電解めっき
- 次に外層処理が開始される。
2.3 タイプIII HDI:コア埋め込みビア処理
タイプIIIでは、外側のビルドアップ層を塗布する前に、埋め込みビア処理を追加します。L4~L5に埋め込みビアを備えた10層のタイプIIIの場合:
コアサブサイクル1 — L4–L5は形成によって埋没した:
- コア積層板(L4~L5層のみ)は、埋め込みビアバレル用に機械的に穴あけ加工およびメッキ処理が施されている。
- L4とL5は、埋め込みビアパッドと相互接続トレースでイメージ化されている。
- コアサブアセンブリの検査と酸化処理
コアサブサイクル2 — コア全体の積層:
- L4-L5サブアセンブリ、残りの内層コア、およびプリプレグを積層する。
- 埋め込みビアはコア内部に永久的に封入された。
外側構築サイクル(タイプIまたはIIと同じ):完全なコアの上に適用されます。
コア内の埋め込みビア層のペアが1組増えるごとに、外側の積層が始まる前に、機械加工、ドリル加工、プレート加工、積層加工のサイクルが1回完全に追加されます。
3. プレラミネート準備:内層と材料要件
3.1 内層の品質要件
ラミネート加工の各工程の結果は、先行する内層の製造品質に左右される。
銅表面の清浄度:銅内部に有機汚染物質(油、指紋、フォトレジスト残留物など)が付着していると、樹脂の接着が阻害されます。銅表面は、アルカリ洗浄、マイクロエッチング(1~2µmの銅除去)、酸リンス、脱イオン水リンスという多段階プロセスで洗浄されます。清浄度は、水滴試験によって確認されます。適切に洗浄された表面は均一に濡れますが、汚染があると水滴が発生します。
酸化処理:裸の銅は表面エネルギーが低く、エポキシ樹脂との密着性が低い。茶色または黒色の酸化処理により、銅表面の粗さが0.3~0.5µm(エッチング後)から1.5~3.0µmに向上し、剥離強度が劇的に改善される。最新の「マイクロエッチング」または「有機接着促進」システム(例:MacDermid MultiBond、Atotech Universal Etch)は、特定の樹脂システムにおいて酸化処理の代替として使用できるが、使用するプリプレグの化学組成に適合していることを確認する必要がある。
位置合わせ精度:内層のターゲット(通常は十字型の銅製フィーチャ)は、後続のドリルプログラムで環状リングを維持するために、公称位置から±0.075mm以内に収まる必要があります。この許容範囲外の層は、積層後ではなく、積層前に廃棄されます。
3.2 プリプレグの準備とステージング
プリプレグ(部分的に硬化したBステージエポキシ樹脂を予め含浸させたガラス繊維布)は、銅層間の接着材です。積層前の要件:
水分制御:プリプレグは周囲の空気から水分を吸収します。水分含有量が0.2%を超えると、以下の問題が発生します。
- ラミネート加工中に蒸気が発生し、空隙や気泡が生じる。
- 硬化ラミネートのTgの低下
- その後の熱処理中に銅と樹脂の界面で剥離が発生する
プリプレグは、21℃以下、相対湿度50%以下の環境で保管する必要があります。温度管理されていない環境で24時間以上保管されたパネルは、使用前に120℃で2時間焼成する必要があります。
レーザー加工可能なビルドアップ層用プリプレグの選択:ブラインドビア形成用の外側ビルドアッププリプレグは、ビア壁を汚染する炭化を起こさずにレーザー加工できるものでなければなりません。標準的な織布ガラス繊維布プリプレグは、きれいにレーザー加工するのが困難です。ブラインドビアのレーザー加工が計画されているビルドアップ層には、ガラス繊維含有量を減らした不織布または改質ガラス繊維布プリプレグ(例:Panasonic R-1661W、Isola I-Tera MT40プリプレグ、特殊低損失ラミネート、特殊低損失ラミネートボンドプライ)が指定されます(マイクロビア形成のためのレーザー加工を参照)。
3.3 積層層用銅箔の選定
外側の積層層には、通常、内側のコア(17~35µm)よりも薄い銅箔(9~18µm)が使用されます。薄い箔:
- より高解像度の画像撮影が可能(トレース/スペースが2/2ミルに対し、厚箔の場合は最小3/3ミル)
- レーザーがプリプレグに到達する前に除去しなければならない銅の量を減らし、ビア壁の品質を向上させる。
- ラミネート加工中にしわが寄らないよう、より慎重な取り扱いが必要です。
高周波挿入損失を低減するためにLP(ロープロファイル)またはVLP(ベリーロープロファイル)銅を使用する設計では、これらの箔は、信号周波数がコスト増に見合う場合、外側の信号層にのみ使用されます。内側のコア層には、標準的なED銅を使用できます。
4. ラミネーションプレスサイクル:パラメータ、フェーズ、およびプロセス制御
内層、プリプレグ、銅箔をプレスブックに装填する。加熱前に接触圧力(50~100 PSI)を加え、昇温時の層ずれを防ぐ。
プレス機の温度は毎分2~4℃の速度で175~185℃まで上昇する。ゆっくりとした昇温により、ゲル化が始まる前に水分が蒸発し、樹脂が均一に流れる。
全面積層圧力(300~400 PSI)を印加します。樹脂が流れ、空隙を埋め、架橋します。硬化時間は樹脂の化学組成によって決まり、短縮することはできません。
温度は2~4℃/分の速度で低下する。急速冷却は熱膨張係数の不一致による反りや潜在的な層間剥離を引き起こす。この段階を加速することはできない。
厚さ測定、目視検査、X線層位置合わせチェック(内側基準点はドリルターゲットから±0.075mm以内にある必要がある)。
4.1 印刷工程の各段階の詳細
フェーズ1 — 負荷と初期圧力:
積層体は、剥離フィルムとミラープレートの間に挟まれてプレスブックに装填される。加熱開始前に初期接触圧力(50~100 PSI)が加えられ、初期温度上昇中の層ずれを防ぐ。
フェーズ2 — 温度上昇(60~90分):
温度は周囲温度から硬化温度設定値(標準FR-4の場合は通常175~185℃、高Tgグレードの場合は最大195℃)まで上昇します。昇温速度は2~4℃/分に制御されます。この低速昇温の目的は次のとおりです。
- 樹脂が流れる前に残留水分を蒸発させる
- 樹脂が完全なゲル化を開始する前に、パネル全体に均一に流動温度(130~150℃)に達することを可能にする。
- パネル全体の温度勾配を最小限に抑えます。これは、特に大型パネルにおいて重要です。大型パネルでは、温度上昇が速すぎると、端と中心の温度差によって硬化が不均一になる可能性があるためです。
フェーズ3 — 完全加圧および硬化保持時間(90~180分):
樹脂が流動温度に達した時点で、完全なラミネーション圧力(標準FR-4の場合は300~400 PSI)が加えられます。樹脂は流れ、隙間や空隙を埋め、架橋(ゲル化)を開始します。硬化保持は、プロセスクーポンをDSC(示差走査熱量測定)で測定して、樹脂が完全なTgに達するまで続きます。硬化保持が不十分だと、Tgが基準値以下、剥離強度が低下し、z軸方向のCTEが高くなるボードが生成され、これらはすべて使用中の信頼性の問題を引き起こします。
フェーズ4 — 制御された冷却(3~5時間):
硬化保持後、プレス温度は2~4℃/分の制御された速度で低下します。この速度は、銅層(面内方向17 ppm/℃)と積層体(面内方向14~18 ppm/℃、z軸方向50~70 ppm/℃)の熱膨張係数の差によって決まります。冷却速度が速すぎると、以下のような残留応力が発生します。
- 即座に反り(目に見える反りとねじれが IPC-6012 ±0.75%の制限)
- その後の熱サイクルによって潜在的な剥離として現れる内部応力
- その後の穴あけ作業中に、ビアドリルの挿入箇所に微細な亀裂が発生する。
冷却工程は、低コストのHDI製造において最も短縮されやすい工程であり、コスト圧力下で製造された基板における反りや信頼性低下の最も一般的な原因となっている。
4.2 マルチオープニングプレスとシングルオープニングプレスの比較
マルチオープニングプレスは、複数のパネルスタック(通常8~12個の開口部)を同時に処理します。各開口部には、ミラープレートで区切られた1枚以上のパネルが収容されます。これにより、サイクルタイムを変更することなくスループットが向上します。
シングル開口部真空プレスは、以下の用途に使用されます。
- 均一な圧力分布が重要な非対称スタックアップを備えた高複雑度HDI
- 真空状態を維持してボイド形成を防ぐ必要がある薄型プリプレグ(60µm未満)
- PTFEベースの材料では、温度と圧力プロファイルがFR-4とは異なり、プレス負荷間の相互汚染が懸念される。
PTFEまたはセラミック充填高周波ラミネートの場合、FR-4材料と高周波材料のプレスラインは、専用ラインを使用するか、またはプレスラインを徹底的に洗浄する必要があります。PTFE材料がFR-4樹脂で混入すると誘電率が変化し、破壊分析を行わない限り検出が困難です。
4.3 プロセス制御と監視
高品質なHDI工場における生産ラミネート加工には以下が含まれます。
熱電対によるモニタリング:プレスブックのパネルの四隅と中央に複数の熱電対を配置します。温度変化は各サイクルごとに記録され、検証済みのプレスプロファイル範囲と比較されます。熱電対がプロファイル範囲外にあるパネルは、寸法および断面の検証対象としてフラグが立てられます。
樹脂流動試験片:パネル端部に配置された小型試験片は、積層時の樹脂流動を収集します。許容範囲外の樹脂流動(少なすぎると空隙、多すぎると端部剥離)が発生した場合は、プリプレグロットの水分含有量とプレス温度の校正について調査を行います。
パネル厚さ測定:積層後の厚さは、パネル1枚あたり9箇所以上で測定されます。公称値の±10%を超えるばらつきが見られた場合は、圧力分布の不均一性またはプリプレグのロットばらつきがないか確認します。

5.サイクル間処理:サイクル間の検査、穴あけ、めっき
5.1 次サイクル前の積層後検査
すべての工程は、次の工程に進む前に検査に合格しなければなりません。欠陥のあるパネルを次の工程に送り出すことは、HDI製造において最もコストのかかる品質不良です。欠陥が隠蔽され、根本的に欠陥のある基板に余分な工程が加えられ、最終的にパネルは最終検査で廃棄されることになります。
サイクル間の点検チェックリスト:
- X線層の位置合わせ:内層の基準点は、ドリルターゲットに対して±0.075mm以内で位置合わせされなければならない。
- パネル寸法チェック:長さ、幅、厚さが仕様範囲内であること
- 剥離膨れ、端部剥離、表面空隙の目視検査
- 断面サンプル(破壊試験、プロセスクーポン上):樹脂ボイド検査、銅-樹脂界面の健全性、剥離強度推定
5.2 各積層サイクル後のレーザー穴あけ
レーザー穿孔は、各外装積層体の後に行われます。主なプロセスパラメータ:
標準的なFR-4積層造形用CO₂レーザー:
- 波長:10.6µm ― 有機樹脂によく吸収されるが、銅にはあまり吸収されない
- 銅アブレーション工程:短い最初のパルスで外側の銅箔に「窓」をアブレーションする
- 誘電体アブレーション:連続するパルスによってプリプレグ材料が除去され、内層のキャプチャパッドに到達します。
- 最小ビア径:0.10mm(めっき前穴径0.12mm)
- 最大アスペクト比:1:1(奥行きが直径以下)
薄膜およびPTFE用UV(Nd:YAG)レーザー:
- 波長:355nm — 炭化を伴わない低温アブレーション
- 用途:40µm以下のプリプレグ、ポリイミドフレキシブル材料、PTFEベースのビルドアップフィルム
- ビアあたりのコストはCO₂(ビアあたり約0.008~0.025ドル、参考値)よりも高い(0.015~0.040ドル)。
- より優れた血管壁品質 ― 残留物が少なく、よりクリーンなアブレーション
コンフォーマルマスク技術: CO₂レーザーで一般的に用いられる手法で、レーザー加工前に外側の銅箔にブラインドビアの位置に窓状のエッチングを施します。CO₂レーザーは、銅を貫通することなく、事前に開けられた窓内の誘電体を貫通します。これにより、ビアあたりのレーザーパルス数を減らし、ビア壁の均一性を向上させます。
5.3 デスミア処理と無電解銅めっき:ビア壁の準備
レーザー加工後、ビアの壁面にはアブレーションプロセスによる残留物が残る。
- CO₂レーザーアブレーションによる炭化樹脂(ドリル痕)
- プリプレグ基材からのガラス繊維残渣
- キャプチャパッド上の酸化銅
過マンガン酸塩によるデスミア処理:
- 膨潤剤:ドリルスメアを膨潤させて薬剤の浸透性を向上させる
- 過マンガン酸エッチング:炭化した樹脂とスミアを酸化除去する
- 還元剤:残留過マンガン酸塩を中和し、捕集パッドの銅から酸化物を取り除きます。
PTFEラミネートの場合、過マンガン酸塩の代わりにCF₄/O₂プラズマが使用されます。プラズマはPTFEマトリックスを侵食することなく炭化残留物を除去します。専用のプラズマチャンバーが必要です。標準的な過マンガン酸塩ラインではPTFEが汚染され、接着不良の原因となります。
デスミア処理後、ビア壁を含むすべての表面にパラジウム触媒を塗布し、無電解銅(0.5~1.5µm)を蒸着して電気めっき用の導電性シード層を形成する。
ℹ千鳥配置 vs. 積み重ね配置:充填コストを左右する設計上の選択
積層マイクロビア(層間で互いに直接上下に配置されている)では、積層サイクル間に樹脂充填と平坦化が必要となり、充填に1ビアあたり0.05~0.15ドル、平坦化に1パネルあたり1.50~5.00ドルのコストがかかります。千鳥配置マイクロビア(オフセット≧0.25mm)では、これらの工程が両方とも不要になります。600ビア設計の場合、ビア処理コストだけでも、積層型が1基板あたり約68ドル、千鳥配置が1基板あたり約10.80ドルの差が生じます。これらは600ビア設計の例示値であり、実際のコストは異なります。
5.4 積層設計におけるビア充填と平坦化
スタックビアを使用する設計(L1-L2ビアがL2-L3ビアの真上にある場合)では、L1-L2ビルドアップ層の積層を進める前に、L2-L3ビアを充填して平坦化する必要があります。
樹脂充填:
- エポキシ樹脂またはポリマー樹脂インクは、真空下またはスキージ塗布によりビアバレルに注入される。
- 充填率は95%以上で、空隙があってはなりません。空隙があると、その後の組み立てリフロー時にガスが発生します。
- 150~175℃で60~90分間硬化させる
平面化:
- 充填されたビア表面は、わずかにドーム状になっている場合(オーバーフィル)と、凹んでいる場合(アンダーフィル)がある。
- 機械的平坦化(ベルト研磨または回転研削)により、ビア表面が周囲の銅と±15µm以内の平面になるまで材料が除去されます。
- この平坦性は、その後の積層積層において均一な圧力と接着層の厚さを実現するために非常に重要です。
コストへの影響:ビア充填は1ビアあたり0.05~0.15ドル、平坦化は1パネルあたり1.50~5.00ドルのコスト増となります。600ビア設計の場合、充填と平坦化を合わせると、1基板あたり約31.50~95.00ドルのコスト増となる可能性があります(参考値。実際のコストはビア数、材料、サプライヤーによって異なります)。そのため、これらの工程を省略できる千鳥配置ビア設計は、コストに大きな影響を与えます。ビア構造のコスト比較については、ブラインド埋め込みビアPCBコストガイドを参照してください。
6. 一般的なラミネート欠陥、根本原因、および予防策
⚠ HDIラミネート加工で最も一般的な故障モード
内層酸化膜処理が不十分なことが、剥離不良の40~60%の原因となっています。銅表面の粗さが1.5µm未満(エッチング後の銅は0.3~0.5µm)では、エポキシ接着に必要な剥離強度が得られません。ブラウン酸化膜処理または最新の有機系接着促進処理は必須工程であり、オプションの品質向上策ではありません。
6.1 層間剥離
定義:銅層と隣接する樹脂/ガラス積層板との間の剥離。基板表面に水ぶくれや気泡として現れる場合もあれば、隠れていて断面でしか検出できない場合もある。
根本原因:
- 酸化処理が不十分:銅樹脂剥離強度が4 N/cm未満
- プリプレグの水分含有量が0.2%を超えると、硬化中に発生する蒸気によって空隙が生じ、それが剥離領域へと拡大する。
- 硬化時間不足:部分的に架橋した樹脂の凝集強度が低下している
- 積層前の銅表面の汚染
予防策:銅表面処理の品質評価(生産用試験片を用いた月次剥離強度試験)、不適合材料に対する強制的なベーキング処理を含むプリプレグ水分モニタリング、各積層ロット後の工程試験片断面サンプリング。
6.2 登録エラー
定義:ドリルターゲットと内層パッドの位置ずれにより、ブラインドビアのキャプチャパッドにおける環状リングが減少またはゼロになる。
根本原因:
- 積層時のパネル寸法変化:FR-4は硬化中にわずかにXY方向に膨張します(通常0.02~0.05%)。ドリル加工プログラムは、この予測可能な膨張を補正する必要があります。
- 内層の寸法不安定性:エッチングが対称的でなかった内層(上面と下面で銅の密度が異なる)は、積層時に反り、特徴が本来の位置からずれる。
- プレススタックのずれ:位置決めピンが正しく装着されている必要があります。ピンの装着がずれていると、層がずれる可能性があります。
予防策:穴あけ前にすべてのパネルに対してX線による穴位置測定を実施(サンプリングベースではない)。測定された材料膨張特性に基づいて、各層にアートワークのスケーリング補正を適用。製造前に非対称な設計を検出するため、内層DFM中に銅分布解析を実施。
6.3 空隙と空気の閉じ込め
定義:硬化樹脂中に存在する空気またはガスのポケットで、断面において剥離状の介在物または点状の空隙として現れる。
根本原因:
- 所定のパネル設計に対して樹脂含有量が不十分なプリプレグ(銅と誘電体の面積比が高いほど、より多くの樹脂流量が必要となる)
- 真空補助プレスサイクルにおける真空不足
- ゲル化前に樹脂の適切な流れと脱ガスを妨げるほど、初期の昇温速度が速すぎる。
予防策:樹脂含有量をパネルの銅密度に合わせて調整。高密度な内部銅パターンを持つデザインには真空ラミネート加工を採用。樹脂がゲル化する前にガスを完全に除去するための、検証済みの昇温速度プロトコルを策定。
6.4 反りと弓
定義:パネル形状の偏差がIPC-6012の制限値を超える場合(HDIクラス3では反りおよびねじれがパネル対角線の0.75%以下、クラス2では1.5%以下)。
根本原因:
- 非対称な銅分布:積層体の上半分が下半分よりも著しく多くの銅を含んでいる場合、冷却中の熱膨張係数の差により、銅の多い側に湾曲が生じる。
- 急速冷却:急速冷却中に厚いパネルの表面から中心部にかけての温度勾配により曲げモーメントが発生する
- プリプレグとコアの熱膨張係数の不一致:積層構造内の異なる材料の熱膨張係数の違いにより、内部応力が発生する。
予防策: DFM(設計製造性)段階での銅バランス解析 ― 対称設計の場合、積層構造の上半分と下半分の銅密度は互いに±10%以内である必要があります。冷却速度の制御監視。非対称設計(一部の用途では避けられない)の場合、積層構造のバランスを取るために裏面に銅配線を追加することができます。
6.5 厚みバリエーション
定義:積層後の誘電体層の厚さが±10%の仕様範囲外であり、制御インピーダンス配線の寸法が目標値から外れること。
根本原因:
- 樹脂の流れが不均一:パネル端部(中央部が薄い)では流れが多すぎ、端部(厚い部分)では流れが少なすぎる — 樹脂含有量の不一致のあるプリプレグが原因
- 大型パネル全体にわたるプレス圧力の不均一性
- 樹脂含有量のプリプレグロット間ばらつき
予防策:各積層サイクル後に9点厚みマッピングを実施。入荷プリプレグの樹脂含有量を測定(DkとDfだけでなく)。ミラープレートの平面度を検証(摩耗後に湾曲したミラープレートは圧力不均一性を引き起こす)。
7. Highleap社によるHDI基板向け制御ラミネーションプロセス
7.1 設備およびプロセスインフラストラクチャ
HighleapのHDIラミネート加工機能には以下が含まれます。
- プレスプラテン全体で±1℃の温度均一性を備えた真空補助式多段開閉油圧プレス
- PTFE/特殊低損失ラミネート専用のプレスライン - FR-4プレスラインとの相互汚染なし
- 温度21℃以下、相対湿度45%以下の環境制御されたプリプレグ保管、ロットごとの水分モニタリング
- 生産ラミネーションサイクルごとにインライン熱電対によるデータ記録を行う
- レーザー穴あけ加工の前後に、全パネル(サンプリングではなく)に対してX線層位置合わせ測定を実施。
7.2 サイクル間検査プロトコル
Highleapは、ラミネート加工の各サイクル間に以下の作業を実施します。
- 100% X線位置合わせチェック:内層のすべての基準点を測定し、サンプリングは行いません。
- 9箇所でのパネル厚さマッピング:±10%の範囲外のパネルは生産から除外されます
- 剥離、膨れ、端部分離の目視検査
- プロセス試験片の断面(生産ロットごとに1枚の試験片):剥離強度測定、樹脂空隙検査、銅樹脂界面品質評価
このインターサイクルゲートにより、不良パネルに追加の工程投資を行う前に、積層欠陥の85~90%を検出できます。インターサイクル検査で欠陥を検出する場合と最終電気テストで検出する場合のコストは、約15ドル対85ドルの無駄な工程コストです(例示)。歩留まりと積層サイクル数のコストへの影響については、「ブラインド埋め込み型PCBコスト分析」を参照してください。各積層サイクルのリードタイムへの影響については、「HDI PCBリードタイムガイド」を参照してください。
7.3 資材の取り扱いとロット追跡
すべての生産ロットには、プリプレグのロット番号、銅箔のロット番号、ラミネートコアのロット番号など、材料の完全なトレーサビリティ情報が含まれており、これらはすべて生産トラベラーと検査記録にリンクされています。インピーダンス制御プログラムでは、入荷ロットのクーポンでプリプレグの誘電率(Dk)を測定し、測定値を最終インピーダンス計算に使用します(公称データシート値ではありません)。これにより、TDRクーポンの結果がロットごとに再現可能になります(インピーダンス制御PCBの要件を参照)。
7.4 HighleapにおけるHDIラミネーションの品質指標
- タイプI HDIラミネーションの歩留まり(すべての工程間検査に合格したパネル):平均97.8%
- タイプII HDIラミネートの歩留まり:平均95.2%
- タイプIII HDIラミネートの歩留まり:平均91.6%
- 最終検査時の剥離率:出荷パネルの0.3%未満
- インピーダンス制御による初回合格率(±10%以内):98.1%のロット
- 反り許容度(曲がりとねじれが仕様範囲内):HDIパネルの99.2%
これらの指標は、ベンダーの資格審査のためにご要望に応じて提供いたします。

おすすめの投稿

Taconic RF 35 vs RO4350B PCB
目次RF-35とRO4350Bの調達と...

TMM6フィルター基板の製造
目次 電子レンジ用フィルター設計者が使用する理由...

TMM4フィルター基板の製造
TMM4フィルター基板の製造は、以下の要因によって制御されます。

RFモジュール向けTMM3基板製造
TMM3 PCB製造は、RFモジュールが最も適している用途において最も有用です。
PCBの見積りを取得する方法
弊社が DFM/DFA 分析を実行し、レポートをお送りします。
当社のウェブサイトを通じてファイルを安全にアップロードできます。
見積もりを提供するには、以下の情報が必要です。
-
- Gerber、ODB++、または .pcb 仕様。
- 組み立てが必要な場合のBOMリスト
- 数量
- ターンタイム