
60/40 versus 63/37 soldeer: smeltpunten, eutectisch gedrag en welke te gebruiken
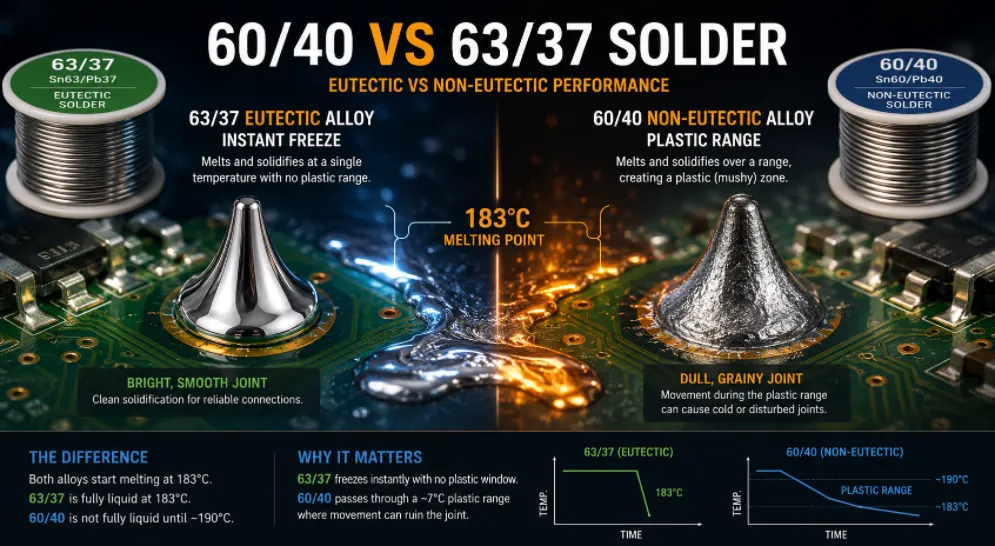
Afbeelding 1. 60/40 versus 63/37 soldeer
Laatst bijgewerkt: mei 2026 · Een praktische vergelijking voor handsoldeerwerk, herstelwerkzaamheden en assemblage
De keuze tussen 60/40 en 63/37 soldeer komt neer op één metallurgisch feit: de ene is eutectisch en de andere niet. Dit feit heeft een enorme invloed op hoe elke legering smelt, stolt en verbindingen vormt. Beide zijn tin-loodsoldeerlegeringen die al decennialang de basis vormen voor elektronica en die, ondanks de opkomst van loodvrij soldeer, ook in 2026 nog steeds relevant zijn. Deze handleiding legt het verschil in eenvoudige bewoordingen uit, geeft de smeltwaarden naast elkaar weer, beschrijft de gevolgen voor de verbindingskwaliteit tot aan het fysieke uiterlijk van een slechte verbinding en sluit af met duidelijke richtlijnen over wanneer welke legering te gebruiken en hoe deze te specificeren voor een assemblageopdracht.
- Wat de getallen 60/40 en 63/37 nu eigenlijk betekenen.
- Het eutectisch punt en waarom 63/37 zo bijzonder is.
- Smeltpunten en het plasticbereik, naast elkaar.
- Hoe het kunststofassortiment koude en verstoorde verbindingen veroorzaakt.
- Keuze tussen 60/40 en 63/37 via aanvraag.
- RoHS, loodvrij, en waar nog steeds loodhoudend soldeer wordt gebruikt
- Vormen, opslag en veilige hantering van beide legeringen
- Uw soldeerlegering specificeren op een montageorder
- Veelgestelde vragen
Wat de getallen 60/40 en 63/37 nu eigenlijk betekenen.
De getallen geven simpelweg de verhouding tin/lood in gewicht weer. 60/40 soldeer bestaat uit 60% tin en 40% lood. 63/37 soldeer bestaat uit 63% tin en 37% lood. Een verschuiving van drie procent tin klinkt onbeduidend, maar het zorgt ervoor dat de ene legering precies op een speciaal punt in het tin-loodsysteem terechtkomt en de andere er net buiten valt. Dat kleine verschil beïnvloedt hun smeltgedrag op een manier die je aan de werkbank kunt voelen.
Waarom worden tin en lood überhaupt samen gebruikt?
Tin zorgt voor de bevochtiging en hechting; lood verlaagt het smeltpunt en verbetert de verwerkbaarheid en vloei. Geen van beide metalen afzonderlijk is geschikt om elektronica goed te solderen — tin smelt op zichzelf hoger en is brozer, terwijl lood op zichzelf slecht bevochtigt. Gecombineerd domineerde deze combinatie generaties lang het solderen van elektronica, juist omdat het vergevingsgezind is, gemakkelijk vloeit en betrouwbare verbindingen vormt bij gematigde temperaturen die componenten in de buurt niet beschadigen.
Waarom een verschil van 3% ertoe doet
In de meeste legeringssystemen is een samenstellingsverandering van 3% ruis. In het tin-loodsysteem is het echter het verschil tussen het smelten op het eutectisch punt en het smelten ernaast – en dat ene verschil bepaalt of de legering smelt bij één temperatuur of over een bepaald temperatuurbereik. De resterende discussie tussen de twee verhoudingen gaat eigenlijk over hoe elke legering overgaat van vast naar vloeibaar, en niet over welke metalen aanwezig zijn.
Het eutectisch punt en waarom 63/37 zo bijzonder is.
Een eutectische legering heeft een specifieke samenstelling die smelt en stolt bij één scherpe temperatuur – en zich gedraagt als een zuiver metaal in plaats van een mengsel. In het tin-loodsysteem is die magische verhouding 63% tin / 37% lood. Op het eutectisch punt gaat 63/37 rechtstreeks van vast naar vloeibaar (en weer terug) zonder tussenstadium.
Wat "eutectisch" in de praktijk betekent.
De meeste mengsels smelten geleidelijk: als je ze verwarmt, beginnen ze bij een bepaalde temperatuur zachter te worden en worden ze pas bij een hogere temperatuur volledig vloeibaar. Een eutectische samenstelling slaat die tussenfase over. Verwarm 63/37 tot 183 °C en het is tot dat punt vast, daarna volledig vloeibaar; koel het af tot onder 183 °C en het is tot dat punt vloeibaar, daarna volledig vast. De overgang is in principe ogenblikkelijk, een eigenschap die professionals zeer waarderen.
Niet-eutectische 60/40 en het papperige midden ervan
60/40 ligt net onder het eutectisch punt, dus het is niet-eutectisch . In plaats van één smelttemperatuur heeft het een smelttraject . Tijdens het opwarmen begint het bij een bepaalde temperatuur te verzachten en is het pas volledig vloeibaar bij een hogere temperatuur; bij het afkoelen doorloopt het hetzelfde traject weer. Binnen dat traject is de legering deels vast en deels vloeibaar – een pasteuze, halfvaste "plastische" toestand die de oorzaak is van de eigenaardigheden van 60/40 en de reden waarom het een vaste hand vereist tijdens het afkoelen.
Smeltpunten en het plasticbereik, naast elkaar.
De twee legeringen beginnen op hetzelfde punt te smelten; wat er net daarboven gebeurt, verschilt aanzienlijk. De tabel maakt dit contrast concreet.
| Eigendom | 63/37 (Sn63Pb37) | 60/40 (Sn60Pb40) |
|---|---|---|
| Type | Eutectisch | Niet-eutectisch |
| Smelt bij | 183 °C (361 °F), enkel punt | ~183–190 °C, een bereik |
| Kunststof assortiment | Geen | ~7 °C temperatuurvenster |
| bevriest | Direct en schoon | Geleidelijk door het bereik |
| Risico op koude gewrichten | Lagere | Hoger indien verstoord |
| Relatieve kosten | Iets hoger (meer tin) | Lagere |
| Typische voorkeur | Fijne pitch, SMT, voordelen | Doorsteekmontage, hobby, budget |
Hetzelfde begin, een ander einde.
Beide legeringen beginnen te smelten bij 183 °C. Het verschil zit hem in wat er boven die temperatuur gebeurt: 63/37 is volledig vloeibaar bij 183 °C, terwijl 60/40 pas bij ongeveer 190 °C volledig vloeibaar is. In de praktijk ligt een soldeerbout met een temperatuur van 300-350 °C ruim boven beide temperaturen, waardoor het gevoel tijdens het solderen vergelijkbaar is. Het verschil treedt op tijdens het kritieke afkoelingsmoment, niet tijdens het verwarmen van de verbinding.
Waarom het afkoelingsmoment het belangrijkste is.
De kwaliteit van het solderen wordt bepaald in de seconde of twee nadat je de soldeerbout hebt verwijderd. Dan stolt de verbinding en vergrendelt de interne structuur. Een legering die direct stolt, geeft beweging geen kans om de verbinding te beschadigen; een legering die in een halfvloeibare toestand blijft, biedt een moment waarop een kleine aanraking de verbinding kan verpesten. Dit is in één zin de volledige praktische argumentatie voor eutectisch soldeer.
Hoe het kunststofassortiment koude en verstoorde verbindingen veroorzaakt.
Dit is de kern van waarom professionals de voorkeur geven aan 63/37. Wanneer 60/40 afkoelt en het plasticiteitsbereik bereikt, is er een periode waarin de verbinding er solide uitziet, maar vanbinnen nog halfvloeibaar is. Als het onderdeel of de draad in die periode beweegt – een duwtje, een trilling, een handbeweging – wordt de stollende kristalstructuur verstoord voordat deze goed kan uitharden.
Hoe een verstoord gewricht eruitziet
Het resultaat is een verstoorde of koude verbinding : dof, korrelig en klonterig in plaats van helder en glad. Zulke verbindingen kunnen mechanisch zwak en elektrisch onbetrouwbaar zijn en moeten vaak opnieuw worden bewerkt. Omdat 63/37 geen plasticiteitsbereik heeft, stolt het zodra het afkoelt tot onder de 183 °C, waardoor er vrijwel geen ruimte is voor beweging die de verbinding kan beschadigen. Die ene eigenschap – een schone, onmiddellijke stolling – is het praktische voordeel dat eutectisch soldeer de standaard maakt voor fijnmazige verbindingen en professioneel handsoldeerwerk.
Waarom verstoorde gewrichten gevaarlijk zijn, en niet alleen lelijk.
Een doffe verbinding is niet alleen een cosmetisch probleem. De verstoorde kristalstructuur kan microscopische holtes en een slechte metallurgische binding veroorzaken, waardoor de verbinding een snelle test kan doorstaan, maar later kan falen onder trillingen of thermische cycli. Intermitterende defecten die te wijten zijn aan koude verbindingen behoren tot de meest frustrerende om te diagnosticeren, juist omdat de verbinding soms wel werkt. Het voorkomen ervan bij de bron – met een flexibele legering en een geleidelijke afkoeling – is veel goedkoper dan ze later te moeten verhelpen.
De vergevingsgezinde kant van 60/40
Het plastic assortiment is niet alleen maar een nadeel. Sommige technici waarderen het juist voor taken zoals het afvegen van verbindingen, het afwerken van een soldeerverbinding of het modelleren van soldeer op grotere verbindingen, waarbij een korte werkperiode juist van pas komt. Voor ongestoorde doorsteekverbindingen presteert 60/40 prima en is het bovendien iets goedkoper – vandaar dat het een verstandige standaardkeuze blijft voor algemene hobby- en reparatiewerkzaamheden.
Keuze tussen 60/40 en 63/37 via aanvraag.
Geen van beide legeringen is universeel "beter"; elke legering is geschikt voor een ander soort werk. Kies de legering die het beste bij de klus past.
Per taaktype
- Fijne pitch SMT en professioneel handmatig solderen: 63/37. De schone, snelle bevriezing vermindert brugvorming en koude verbindingen waar precisie het belangrijkst is.
- Golfsolderen en galvaniseren: 63/37 is de meest gangbare keuze vanwege het consistente en voorspelbare gedrag bij meerdere gewrichten tegelijk.
- Algemene hobbywerkzaamheden, doorsteekboringen en reparaties: 60/40 is prima en meestal ook goedkoper.
- Gezamenlijk boetseren en afvegen: Het kunststof venster met een verhouding van 60/40 biedt een kortstondig bruikbaar stadium waar sommige technici de voorkeur aan geven.
Speciaal voor beginners
Beide legeringen zijn geschikt om mee te leren solderen, maar de vergevingsgezinde stolling van 63/37 zorgt voor minder mislukte soldeerverbindingen omdat er geen plastic venster is dat door een trillende hand kan worden beschadigd. Veel beginners vinden het de makkelijkere legering om consistente resultaten mee te behalen, en daarom wordt deze vaak aanbevolen voor een eerste rol soldeer, ondanks de iets hogere prijs.
Een eenvoudige beslissingsregel
Als het werk klein, compact of betrouwbaar moet zijn, kies dan voor 63/37. Als het werk groot, doorlopend, ongestoord en budgetbewust is, is 60/40 prima. Bij twijfel is de ruimere tolerantie van 63/37 de veiligere standaardkeuze — de kleine meerprijs levert consistentie op.
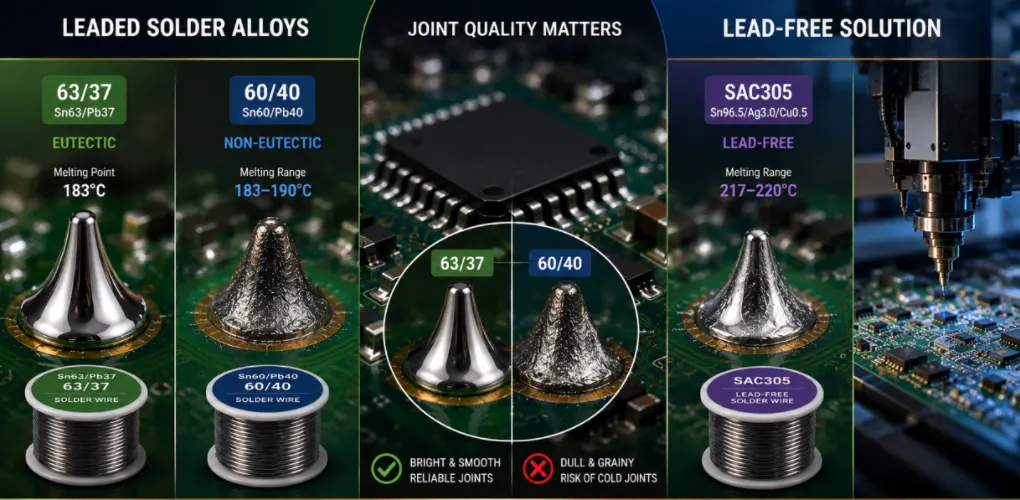
Figuur 2. Vergelijking van 60/40 en 63/37 soldeerverbindingen
RoHS, loodvrij, en waar nog steeds loodhoudend soldeer wordt gebruikt
Zowel 60/40 als 63/37 bevatten lood, waardoor ze niet voldoen aan de RoHS-richtlijn. Ze mogen daarom niet worden gebruikt in commerciële producten die in de EU en vele andere markten met beperkingen op gevaarlijke stoffen worden verkocht.
Het loodvrije alternatief
Voor productie die aan de normen voldoet, gebruiken fabrikanten loodvrije legeringen, meestal SAC305 (96.5% tin, 3% zilver, 0.5% koper). SAC305 smelt bij een hogere temperatuur – rond de 217–220 °C – en gedraagt zich anders dan loodhoudend soldeer: het hecht minder goed, ziet er doffer uit, zelfs als het correct is aangebracht, en vereist hetere soldeerbouten en een strengere procescontrole. Overstappen van loodhoudend naar loodvrij soldeer is een proceswijziging, geen simpele materiaalwissel.
Waar soldeer met lood nog steeds is toegestaan en de voorkeur geniet
Loodhoudend soldeer wordt nog steeds veel gebruikt voor prototyping, herstelwerkzaamheden, reparaties, hobbyprojecten en bepaalde vrijgestelde, zeer betrouwbare toepassingen – in de lucht- en ruimtevaart, defensie en sommige medische contexten – waar lood nog steeds is toegestaan omdat de bewezen betrouwbaarheid en het ontbreken van het risico op tinwhiskering opwegen tegen andere bezwaren. Voor alledaags leren en werk in de werkplaats, waar RoHS niet van toepassing is, blijven 63/37 en 60/40 uitstekende en gebruiksvriendelijke opties.
Het mengen van loodhoudende en loodvrije producten
Vermijd het mengen van de twee op dezelfde soldeerverbinding. Het combineren van SAC305 met loodhoudend soldeer levert een legering op met onvoorspelbaar smeltgedrag en kan de verbinding verzwakken. Als een printplaat loodvrij is gefabriceerd, bewerk deze dan loodvrij; als deze met lood is gefabriceerd, bewerk deze dan met lood. Gebruik apart soldeer en idealiter ook aparte soldeerboutpunten voor elk type soldeer.
Vormen, opslag en veilige hantering van beide legeringen
Zowel 60/40 als 63/37 komen in dezelfde fysieke vorm voor en vereisen dezelfde loodveilige gewoonten.
Beschikbare vormen
De meest voorkomende vormen zijn harskerndraad (de standaard voor handmatig solderen, met flux in de kern), massieve draad (voor gebruik met aparte flux), staafdraad (voor golf- en dompelsolderen) en pastadraad (voor stencilprinten en reflowsolderen). Gangbare draaddiameters van 0.6–0.8 mm zijn geschikt voor de meeste printplaatwerkzaamheden; dunnere draad is geschikt voor SMT met fijne pitch, dikkere draad is geschikt voor grote verbindingen en draden.
Opslag
Bewaar soldeerdraad op een koele, droge plaats; veel producten verwijzen naar materiaalnormen zoals ASTM B32 voor de samenstelling. Draad is jarenlang houdbaar. Soldeerpasta is anders: het heeft eisen met betrekking tot koeling en houdbaarheid die voor draad niet gelden, moet voor gebruik op kamertemperatuur komen en degradeert na opening. Daarom wordt soldeerpasta meestal ingekocht voor een specifieke productierun in plaats van opgeslagen.
Veiligheid
Lood vormt een reëel gezondheidsrisico. Werk in een goed geventileerde ruimte, vermijd het inademen van soldeerfluxdampen, eet of drink niet aan de werkbank en was uw handen na het hanteren van loodhoudend soldeer. Houd soldeer en voedsel strikt gescheiden. Deze voorzorgsmaatregelen zijn eenvoudig en niet onderhandelbaar, en ze gelden evenzeer voor 60/40 als voor 63/37 – de legeringen verschillen in smeltgedrag, niet in toxiciteit.
Uw soldeerlegering specificeren op een montageorder
Als u de assemblage uitbesteedt, is de keuze van de legering niet alleen een kwestie van persoonlijke voorkeur; het beïnvloedt het proces, het thermische profiel en de markten waarop u legaal kunt verkopen. Specificeer dit daarom vooraf.
Wat te vermelden
- Met lood versus loodvrij — Dit is de eerste en meest ingrijpende beslissing, die wordt bepaald door de nalevingsregels van uw doelmarkt.
- Specifieke legering indien loodhoudend — 63/37 voor fijnmazige en zeer betrouwbare werkzaamheden, 60/40 waar kosten een rol spelen en de verbindingen niet verstoord worden.
- Nalevingsdocumentatie vereist — RoHS/REACH-verklaringen als u verkoopt op gereguleerde markten.
Waarom dit het proces verandert
Een loodvrije productielijn heeft een heter reflow-profiel met een hogere piektemperatuur en een nauwkeurigere temperatuurregeling dan een productielijn met lood; de twee zijn niet onderling verwisselbaar tijdens de productie. Door uw assemblagebedrijf vóór de productie te informeren over de legering en de vereiste temperatuurnormen, kan het het juiste thermische profiel instellen, de juiste pasta kiezen en controleren of de printplaat en componenten de vereiste temperaturen aankunnen.
Van specificatie tot gebouwde printplaat
Highleap Electronics beschikt over zowel loodhoudende als RoHS-conforme loodvrije assemblagelijnen en controleert vóór aanvang van de productie de juiste legering, het juiste reflow-profiel en de benodigde documentatie voor uw printplaat en beoogde markt. Eventuele problemen met de naleving van de regelgeving of thermische aspecten worden tijdens een gratis DFM-beoordeling aan het licht gebracht.
Vraag een offerte aan voor PCB-assemblage →
Veelgestelde vragen
Is 63/37 of 60/40 soldeer beter?
Voor de meeste elektronica-toepassingen is 63/37 een goede keuze. Het eutectische gedrag zorgt voor een schone, onmiddellijke stolling die koude soldeerverbindingen tegengaat, wat vooral belangrijk is bij fijnmazige en professionele soldeerwerkzaamheden. 60/40 is goedkoper en prima geschikt voor algemene hobby- en doorsteekmontage.
Smelt 60/40 en 63/37 bij dezelfde temperatuur?
Ze beginnen te smelten bij hetzelfde punt, 183 °C. 63/37 is daar volledig vloeibaar; 60/40 is pas volledig vloeibaar bij ongeveer 190 °C, waardoor het een plasticiteitsbereik heeft dat 63/37 niet heeft.
Wat is een eutectisch soldeer?
Een legering waarvan de samenstelling smelt en stolt bij één scherpe temperatuur, net als een zuiver metaal. 63/37 is de eutectische tin-loodlegering; 60/40 ligt net onder het eutectisch punt en is dat niet.
Kan ik deze soldeerverbindingen gebruiken in producten die in Europa worden verkocht?
Nee. Beide bevatten lood en voldoen niet aan de RoHS-richtlijn. Gebruik een loodvrije legering zoals SAC305 voor commerciële producten die aan de richtlijnen voldoen en die in de EU en vergelijkbare markten worden verkocht.
Waarom ziet mijn 60/40-verbinding er dof en korrelig uit?
Waarschijnlijk een verstoorde soldeerverbinding — het onderdeel is bewogen terwijl het soldeer nog in de plastische fase zat. Verwarm opnieuw met vloeimiddel tot het een glanzende, gladde kegel vormt en houd het vervolgens volkomen stil terwijl het afkoelt.
Is de ene legering sterker dan de andere?
63/37 is marginaal sterker en consistenter, maar voor de meeste gewrichten is het verschil klein. Consistentie, en niet pure sterkte, is de werkelijke reden waarom professionals er de voorkeur aan geven.
Kan ik 60/40 en 63/37 mengen?
Je kunt het doen, en het resultaat is een mengsel dat bijna eutectisch is, maar er is weinig reden om dit bewust te doen. Vermijd echter het mengen van loodhoudend soldeer met loodvrij soldeer; die combinatie smelt onvoorspelbaar en kan de verbindingen verzwakken.

aanbevolen berichten

TMM PCB-fabricage
Inhoudsopgave TMM PCB-fabricagebereik voor RF en...

RT duroid 6002 PCB-offerte en stapeling
Deze pagina is verantwoordelijk voor de taak 'citaat en stapeldefinitie'...

Taconic RF 35 versus RO4350B printplaat
Inhoudsopgave RF-35 versus RO4350B Inkoop en...

TMM6 filter printplaatproductie
Inhoudsopgave: Waarom ontwerpers van magnetronfilters gebruikmaken van...
Hoe u een offerte voor PCB's kunt krijgen
We voeren een DFM/DFA-analyse voor u uit en sturen u een rapport. U kunt uw bestanden veilig uploaden via onze website. We hebben de volgende informatie nodig om u een offerte te kunnen sturen:
-
- Gerber, ODB++ of .pcb, spec.
- BOM-lijst als u assemblage nodig heeft
- Aantal
- Draaitijd
Voor PCBA-diensten verzoeken wij u uw BOM (Bill of Materials) en eventuele specifieke assemblage-instructies te verstrekken. Wij bieden ook DFM/DFA-analyses aan om uw ontwerpen te optimaliseren voor maakbaarheid en assemblage, wat een soepel productieproces garandeert.