
EVT, DVT en PVT voor PCB-assemblage en productvalidatie
Inhoudsopgave
- EVT, DVT en PVT als productiepoorten
- EVT-constructies: het bewijzen van de technische architectuur
- DVT-builds: Validatie van het vrijgegeven productontwerp
- PVT-builds: het productiesysteem valideren
- EVT versus DVT versus PVT: Resultaten en exitcriteria
- Plan een EVT-, DVT- of PVT-bouwproject met Highleap.
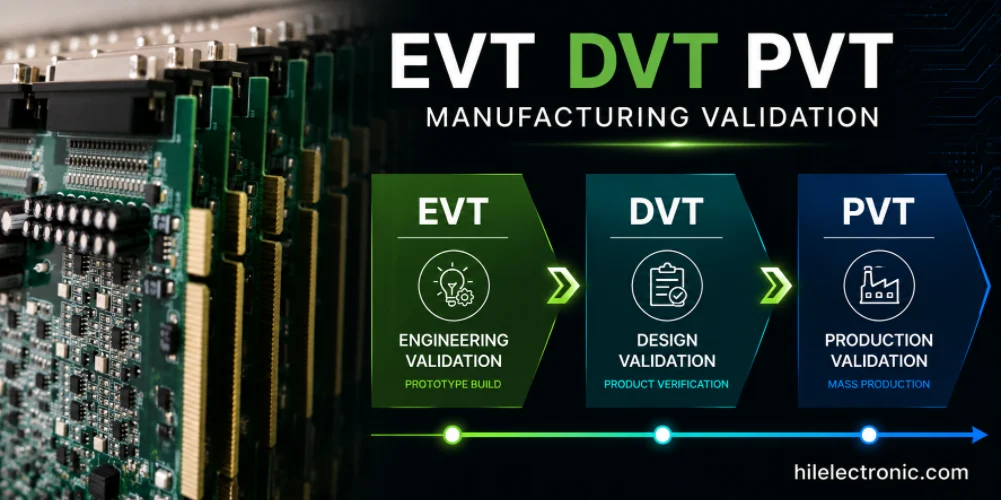
EVT, DVT en PVT — respectievelijk Engineering Validation Test, Design Validation Test en Production Validation Test — zijn de drie meest voorkomende fasen die hardwareprogramma's doorlopen tussen prototype en massaproductie. Elke fase beantwoordt een andere vraag, levert ander bewijsmateriaal voor de productie op en vereist dat de printplaatassemblagelijn in een andere modus draait. Dit artikel beschrijft wat elke test valideert, hoe de assemblageomstandigheden verschillen en hoe Highleap Electronics inkoop, SMT, testen en documentatie aanpast aan de betreffende fase, in plaats van elke test op dezelfde manier te behandelen.
1. EVT, DVT en PVT als poorten in de productiefase
De drie fasen bestaan omdat "van prototype naar productie" geen éénstaps proces is. Elke fase beperkt een specifieke risicocategorie:
- Engineering Validatietest (EVT) Dit bevestigt dat de technische architectuur werkt. Het bord start op, de firmware wordt opgestart, de belangrijkste interfaces communiceren en de fundamentele ontwerpuitgangspunten zijn correct.
- Ontwerpvalidatietest (DVT) bevestigt dat het vrijgegeven productontwerp voldoet aan alle eisen – elektrisch, mechanisch, thermisch, wettelijk en betrouwbaarheidseisen – onder omstandigheden die vergelijkbaar zijn met massaproductie.
- Productievalidatietest (PVT) bevestigt dat het productieproces zelf — lijn, inkoop, gereedschap, testen, documentatie — dat gevalideerde ontwerp herhaalbaar kan leveren.
Bedrijven geven deze fasen verschillende namen. Sommige voegen EP (Engineering Prototype), MP (Mass Production) of tussenliggende poorten toe. Het aantal fasen, het aantal prototypes en de beoordelingen van de poorten hangen af van het productontwikkelingsproces van de klant, niet van een universele regel. Highleap voert elke fase uit aan de hand van de eigen definitie van de klant en legt geen vast sjabloon op.
2. EVT-constructies: Het bewijzen van de technische architectuur
EVT is de vroegste formele bouwfase na het maken van breadboards en de eerste prototypes. Het ontwerp is nog in ontwikkeling. De materiaallijst kan placeholder-onderdelen bevatten. Herwerk, blauwe draden en doorgesneden sporen op EVT-printplaten zijn normaal — zo lost het ontwerpteam de laatste architectonische vraagstukken op voordat een definitief ontwerp wordt vastgesteld.
Vanuit een productieperspectief wordt de EVT PCB-assemblage gekenmerkt door:
- Hoge frequentie van ontwerpwijzigingen. Er kunnen in snel tempo meerdere revisies worden aangemaakt. Het bestandsbeheer moet deze snelle opeenvolging van revisies kunnen verwerken, terwijl tegelijkertijd moet worden voorkomen dat de verkeerde revisie de betreffende regel bereikt.
- Aanvaardbare technische aanpassingen. Handmatige aanpassingen na de montage (verbindingsdraden, wijzigingen in de vulling van weerstanden, correcties aan knip- en verbindingsstukken) zijn te verwachten en moeten worden vastgelegd in een herstelverslag, niet verborgen.
- Onvolledige BOM-rijpheid. Sommige componenten kunnen nog steeds generiek of geprefereerd zijn in plaats van de definitieve MPN. Highleap geeft dit aan in plaats van het stilzwijgend te vervangen.
- Beperkte testomvang. De focus ligt op het opstarten, de bootloader en de primaire interfaces. Volledige functionele tests zijn meestal nog niet gedefinieerd. Zie prototype printplaat afhandeling voor de omliggende workflow.
- Kleine hoeveelheden. Voldoende exemplaren om het ontwerpteam testboards te geven en een kleine marge voor beschadigde exemplaren. Volumestatistieken zijn niet het doel bij EVT.
- Het proces is representatief, maar niet definitief. Er wordt gebruikgemaakt van standaard SMT, maar het stencilontwerp, het reflowprofiel en het ontwerp van de mal zijn mogelijk nog niet geoptimaliseerd.
Wat EVT kan tolereren: tijdelijke alternatieven voor onderdelen met een lange levertijd, handmatige nabewerking, DNP-invulling tijdens de productie met aanpassingen na de assemblage, en eenvoudige visuele inspectie in plaats van een volledige inspectieprocedure. Wat EVT niet aan DVT moet doorverwijzen: fouten in de footprint die de plaatsing beïnvloeden, duidelijke DFM-schendingen en onopgeloste mechanische interferentie – omdat het doorvoeren hiervan naar DVT een extra productiecyclus kost.
Highleap vereist voor EVT hetzelfde kernbestandspakket als voor latere fasen, maar verwacht en tolereert revisiewijzigingen. Feedback over de bestandskwaliteit, de nauwkeurigheid van de footprint en het lay-outrisico wordt tijdens EVT gegeven, zodat het ontwerpteam actie kan ondernemen vóór de DVT-release.
3. DVT-tests: Validatie van het vrijgegeven productontwerp
DVT is het punt waarop het ontwerp niet langer flexibel is. De printplaatstructuur, de materiaallijst (BOM) en de firmware liggen dicht bij de uiteindelijke serieproductieversie. De mechanische assemblage, connectoren en interfaces zijn zoals ze uiteindelijk geleverd zullen worden. DVT-producties zijn doorgaans de eerste eenheden die naar conformiteitslaboratoria, betrouwbaarheidstests, klanten voor veldproeven en wettelijke beoordelingen kunnen worden gestuurd.
De fabricagekenmerken van DVT omvatten:
- PCB-configuratie die bijna klaar is voor productiegebruik. Dezelfde fabrikant, opbouw, gecontroleerde impedantie en oppervlakteafwerking zijn gepland voor massaproductie — zie de onderliggende informatie. PCB-productie nadering.
- Bevroren sleutelcomponenten. Kritieke onderdelen (hoofdprocessor, vermogensmodule, connectoren, RF-front-end) zijn afkomstig van goedgekeurde leveranciers op het beoogde MPN-adres.
- Mechanische en interfacevalidatie. De printplaten passen in de daarvoor bestemde behuizingen, de bijbehorende connectoren sluiten goed aan en de kabelgeleiding is gecontroleerd.
- Firmware wordt binnenkort uitgebracht. De DVT-apparaten draaien op volledig functionele firmware, waardoor functionele tests en interoperabiliteitstests zinvol zijn.
- Voorbereiding op naleving en betrouwbaarheid. Er worden monsters genomen voor EMC-, veiligheids-, milieu-, mechanische schok- en thermische cyclustests. Deze monsters moeten worden meegenomen in de DVT-hoeveelheid en niet achteraf worden bepaald.
- Testdekking uitgebreid. Het AOI- en röntgendekkingsgebied komt overeen met het beoogde volume. De functionele testscripts zijn compleet of bijna compleet. De ICT- of flying probe-strategie is gedefinieerd.
Een praktische checklist voor diepe veneuze trombose (DVT) omvat:
- PCB-revisie bij beoogde volumerevisie
- BOM in bevroren toestand met goedgekeurde alternatieven vermeld
- Mechanische pasvorm gecontroleerd in de daadwerkelijke behuizing.
- Firmware in de beoogde DVT-releaseversie.
- Testopstellingen — ICT, FCT en programmeren — zijn beschikbaar of bevinden zich in de laatste fase van de ontwikkeling.
- Het aantal betrouwbaarheidsmonsters dat is afgeleid van de DVT-run.
- Het aantal nalevingsmonsters is vastgesteld en gereserveerd.
DVT is de laatste praktische stap om een ontwerpfout op te sporen voordat deze kostbaar wordt. Alles wat tijdens DVT wordt ontdekt, leidt tot een ontwerpwijziging; hetzelfde probleem dat tijdens PVT wordt ontdekt, is een productieprobleem én een ontwerpwijziging.
4. PVT-builds: Validatie van het productiesysteem
PVT lijkt oppervlakkig gezien op een kleine productierun, maar de bedoeling is anders. PVT is niet "een grotere DVT". Het is een oefening voor het massaproductiesysteem – lijn, materialen, gereedschap, personeel, documentatie en testen – met een ontwerp dat al gevalideerd is in DVT.
Wat PVT daadwerkelijk valideert:
- De configuratie van de productielijn. Dezelfde SMT-lijn, feeders, reflow-oven en inspectiestations die voor volumeproductie geschikt zijn, worden ook voor PVT-productie gebruikt.
- Vrijgegeven werkinstructies. De schriftelijke procedures die operators in grote hoeveelheden zullen volgen, worden geoefend in PVT — inclusief THT-sequenties, handmatige soldeerstappen, conformal coating en verpakking.
- Productiesjablonen en -armaturen. De definitieve stencilrevisie, ICT-mal, functionele testopstelling en programmeerinstallatie zijn geïnstalleerd. De prototype-gereedschappen worden buiten gebruik gesteld.
- Productie-inkoop. Onderdelen worden via AVL-leveranciers verkregen volgens het volumekortingsplan, met een reële minimale bestelhoeveelheid (MOQ) en levertijd. Eerder gebruikte alternatieven worden niet meer toegepast.
- Productietestprogramma's. ICT-, FCT- en programmeerscripts worden in de definitieve versie uitgevoerd. De dekking wordt gemeten, niet aangenomen.
- Verpakking zoals verzonden. De dozen, etiketten en verzendveilige verpakkingen worden precies zo gebruikt als ze in grote hoeveelheden verzonden zullen worden.
- Cyclustijd en takttijd. De lijnsnelheid wordt gemeten ten opzichte van het beoogde volume en de cadans. Kn knelpunten worden geïdentificeerd vóór de opvoering.
- Training en instructies voor de operator. Operators voeren PVT-werkzaamheden uit volgens de volumewerkinstructies. Tekortkomingen in de training of documentatie komen hier eerder aan het licht dan tijdens de opstartfase.
- Traceerbaarheid en serialisatie. Serienummers worden toegekend en geregistreerd binnen het volumetraceerbaarheidssysteem.
- Opbrengst en defectdetectie. De first-pass yield (FPY) wordt gemeten. Een Pareto-analyse van defecten wordt uitgevoerd en afgerond vóór de volumegoedkeuring.
PVT moet worden uitgevoerd met een hoeveelheid die zinvolle opbrengstgegevens oplevert, maar het aantal is niet bepalend voor wat PVT is — de validatie van het productiesysteem is dat wel. Een productierun van dezelfde omvang in een prototypecel met soft-tooling is een grote DVT, geen PVT.
5. EVT versus DVT versus PVT: Resultaten en exitcriteria
Een vergelijking naast elkaar helpt te verduidelijken wat elke fase zou moeten opleveren en wanneer de poort daadwerkelijk gesloten is.
| Stadium | Hoofddoel | Typische bouwconditie | Vereiste uitvoer | Uitgangsbeslissing |
|---|---|---|---|---|
| EVT | Bewijs de technische architectuur | Flexibel ontwerp, herziening mogelijk, tijdelijke alternatieven beschikbaar | Werkende debug-units, lijst met ontwerpwijzigingen, DFM-feedback | Architectuur bevestigd; overgaan naar DVT-release. |
| DVT | Valideer het vrijgegeven ontwerp aan de hand van de vereisten. | PCB bijna klaar voor productie, belangrijke onderdelen vastgelegd, complete firmware | Conformiteitsmonsters, betrouwbaarheidsmonsters, rapport over mechanische pasvorm, uitgebreide testdekking | Ontwerp voldoet aan specificaties; klaar voor productiesysteemtest. |
| PVT | Valideer het productiesysteem | Volumelijn, definitieve matrijs, volume-inkoop, vrijgegeven werkinstructies | Opbrengstgegevens, cyclustijdregistratie, Pareto-analyse van defecten, traceerbaarheidsgegevens, verpakkingsproef | Productiesysteem klaar voor massaproductie |
Waar verschillende kwesties moeten worden afgesloten:
- Ontwerpproblemen Het proces moet worden afgerond bij EVT of DVT. Alles wat met het ontwerp te maken heeft en de PVT-fase overleeft, leidt tot een kostbare herwerkcyclus.
- problemen in het productieproces Kan voorkomen bij DVT, maar moet verdwijnen vóór het einde van PVT.
- Problemen met de toeleveringsketen — De beschikbaarheid van MPN's, de minimale bestelhoeveelheid (MOQ) en de levertijd moeten door DVT worden vastgesteld en vastgelegd vóór PVT, zodat de opstartplanning realistisch is.
- Testproblemen Problemen met de installatie, het aantal valse meldingen en dekkingshiaten moeten tijdens de DVT worden opgelost en tijdens de PVT worden bevestigd.
Het aantal monsters wordt per project vastgesteld op basis van statistische behoeften, het verbruik van destructieve testen en nalevingsvereisten. Highleap publiceert geen vast aantal dat voor elk product geldt.
6. Plan een EVT-, DVT- of PVT-bouwproject met Highleap
Highleap Electronics voert EVT-, DVT- en PVT-tests uit via dezelfde geïntegreerde workflow als voor massaproductie, waarbij het niveau van bestandscontrole, de strengheid van de inkoop en de testdekking worden aangepast aan de betreffende fase. Omdat productiediensten , inkoop , assemblage, programmering en testen in één productieproces zijn geïntegreerd, wordt feedback van de ene fase direct doorgegeven aan de volgende, zonder tussenkomst van een leverancier. Highleap is in dit proces een productiepartner, geen instantie voor naleving of certificering — wettelijke testen worden uitgevoerd door geaccrediteerde externe laboratoria op monsters die tijdens de DVT- en PVT-tests zijn geproduceerd.
Om de omvang van een fasebouwproject te bepalen, dient u het volgende op te geven:
- Huidige fase (EVT, DVT, PVT) en de door de klant gehanteerde definitie van die fase.
- Ontwerpvolwassenheid — of het schema en de lay-out nog in ontwikkeling zijn of al zijn vrijgegeven.
- Huidige PCB-revisie en eventuele wijzigingen die nog moeten worden doorgevoerd.
- BOM-status — placeholder-onderdelen, alternatievenbeleid en bevroren items
- Verwachte productiehoeveelheid en hoe validatie- en destructieve monsters worden geteld.
- Validatiedoelstellingen — conformiteitsmonsters, betrouwbaarheidsmonsters, veldproefeenheden
- Testvereisten — ICT, vliegende sonde, FCT, programmeren, grensscan
- Doelstelling voor de productiedatum en geschatte jaarlijkse vraag
- Of het nu gaat om volledige turnkey-aankoop of om gedeeltelijke uitbesteding
- Gouden voorbeeld of voorbeeld van een eerdere revisie, indien beschikbaar als referentie.

aanbevolen berichten

TMM4 filter printplaatproductie
De productie van de TMM4-filterprintplaat wordt gecontroleerd door...

TMM3 printplaatproductie voor RF-modules
TMM3 PCB-productie is vooral nuttig wanneer de RF-module...

TMM6 PCB-fabricage
TMM6-fabricage is de pagina voor procescontrole voor een mid-Dk...

TMM10 printplaatproductie voor compacte RF-ontwerpen
InhoudsopgaveHoe TMM10 RF-structuren verkleintTMM10 versus...
Hoe u een offerte voor PCB's kunt krijgen
Wij voeren graag een DFM/DFA-analyse voor u uit en sturen u vervolgens een rapport. U kunt uw bestanden veilig uploaden via onze website. Om u een offerte te kunnen geven, hebben we de volgende informatie nodig:
-
- Gerber, ODB++ of .pcb, spec.
- BOM-lijst als u assemblage nodig heeft
- Aantal
- Draaitijd
Voor PCBA-diensten verzoeken wij u uw BOM (Bill of Materials) en eventuele specifieke assemblage-instructies te verstrekken. Wij bieden ook DFM/DFA-analyses aan om uw ontwerpen te optimaliseren voor maakbaarheid en assemblage, wat een soepel productieproces garandeert.