
Hoe verwijder je soldeerflux van een printplaat: de juiste methode voor elk type flux.
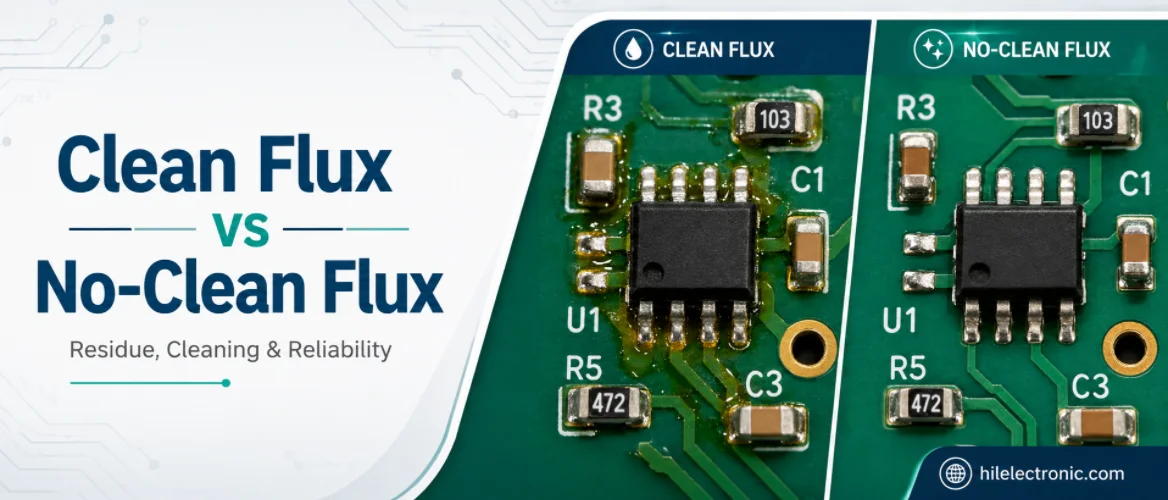
Afbeelding 1. Referentieafbeelding voor het controleren van de productie van printplaten met behulp van fluxverwijdering.
Het verwijderen van soldeerflux van een printplaat lijkt triviaal, totdat je het verkeerde oplosmiddel op de verkeerde resten gebruikt en eindigt met een troebele, gecorrodeerde of zelfs nog meer vervuilde printplaat. Hoe je flux van een printplaat verwijdert, hangt volledig af van het type flux dat is gebruikt, omdat hars, wateroplosbare en niet-reinigbare resten op compleet verschillende chemische processen reageren. Deze handleiding legt uit waarom resten überhaupt verwijderd moeten worden, hoe je je flux kunt identificeren, de stapsgewijze methode voor elk type en in welk geval het het slimst is om de resten te laten zitten.
1. Waarom fluxresten verwijderd moeten worden
Flux dient om oxiden van metaal te verwijderen, zodat het soldeer het kan bevochtigen. Om die taak te volbrengen, is het chemisch actief bij de soldeertemperatuur. Wat er na het vormen van de verbinding achterblijft, is niet altijd onschadelijk.
Wat residuen daadwerkelijk doen
Afhankelijk van het fluxmiddel kan residu mild tot agressief corrosief zijn en koper en geleiders langzaam aantasten. Onder invloed van vochtigheid en spanning kunnen er geleidende dendrieten ontstaan tussen de fijnmazige contactpunten, wat lekstroom en intermitterende storingen veroorzaakt. Het verstoort de test met een nagelbed en voorkomt dat de beschermende coating hecht, waardoor een laagje residu het probleem permanent opsluit. Zelfs in hoogohmige, hoogspannings- en RF-circuits kan "onschadelijk" residu de prestaties beïnvloeden. Daarom is reinheid een vastgelegde eis in de kwaliteitsnormen, en geen cosmetische luxe.
De activiteitsniveaus van de flux zijn net zo belangrijk als het type.
Fluxen worden geclassificeerd op basis van hun activiteit volgens IPC J-STD-004 — bijvoorbeeld ROL0/ROL1 (hars, lage activiteit), ORH1 (organisch, hoge activiteit) en vergelijkbare aanduidingen binnen de hars-, organische en anorganische families. Hoe hoger de activiteit, hoe agressiever de reinigingschemie moet zijn en hoe minder acceptabel het is om residu op de printplaat achter te laten. Een residu van een flux met lage activiteit dat niet gereinigd hoeft te worden, kan prima zijn, terwijl een residu van een flux met hoge activiteit op dezelfde printplaat een risico voor de betrouwbaarheid vormt. De J-STD-004-aanduiding van de flux, en niet alleen het algemene type, geeft dus aan hoe grondig de reiniging moet zijn.
Chemische processen die niet gereinigd hoeven te worden, domineren nu een groot deel van de SMT-productie. Tegelijkertijd worden de reinheidseisen echter eerder strenger dan soepeler naarmate printplaten kleiner en dichter worden. De markt voor PCB-assemblage bereikte in 2025 een waarde van ongeveer 103.6 miljard dollar, waarvan een groot deel bestaat uit werkzaamheden met een fijne pitch, waarbij residu tussen dicht bij elkaar liggende geleiders het minst acceptabel is.
"De meeste 'mysterieuze' storingen in het veld herleid ik tot resten – een printplaat die nooit grondig is gereinigd volgens de normen die de coating of het circuit eigenlijk vereiste. Reiniging is een goedkope verzekering; het achteraf opsporen van de corrosie die daardoor voorkomen had kunnen worden, is dat niet."
— een SMT-procesingenieur
2. Ken eerst je flux: hars, wateroplosbaar en no-clean.
De allerbelangrijkste stap bij het verwijderen van soldeerflux van een printplaat is het identificeren van het type flux, omdat de chemische samenstelling van het residu bepaalt welk reinigingsmiddel gebruikt moet worden. Het gebruik van water op harsresten, of het achterlaten van geactiveerde, wateroplosbare resten op de printplaat, leidt beide tot slechte resultaten.
| Flux-type | Residu-karakter | Reinigingsmethode |
|---|---|---|
| Rosine (R / RMA / RA) | Kleverig, op harsbasis; geactiveerde varianten zijn corrosief. | Isopropylalcohol (IPA) of een speciaal fluxverwijderingsmiddel |
| Wateroplosbaar (OA) | Zeer actieve organische zuren; moeten worden verwijderd. | Gedemineraliseerd water (vaak met een verzepingsmiddel) |
| Niet-schoon | Lage, opzettelijk onschadelijke reststoffen | Wordt meestal laten zitten; reinig met het bijbehorende oplosmiddel indien verwijdering noodzakelijk is. |
Als je niet zeker weet welke flux er op de printplaat zit, is de veiligste standaard voor een handgesoldeerde of gerepareerde verbinding het gebruik van een speciale fluxverwijderaar of zeer zuivere IPA, en een duidelijk begrip van het verschil tussen soldeerpasta en soldeerflux, zodat je weet met welk residu je te maken hebt.
Hoe weet je welke flux je hebt?
De definitieve bron is het gegevensblad van het soldeer, de pasta of de flux, waarop de productfamilie en de J-STD-004-aanduiding staan vermeld. Visueel gezien is harsresten meestal amberkleurig, glanzend en plakkerig; wateroplosbare resten zijn vaak witachtig of helder en kenmerkend voor productielijnen met een hoog volume die een inline waterige reinigingscyclus gebruiken; bij no-clean blijft een dunne, overwegend heldere film achter. Wanneer de geschiedenis onbekend is – een retourzending, een handmatig herstelde soldeerverbinding, een printplaat zonder label – beschouw het dan als mogelijk geactiveerd en reinig het met een fluxverwijderaar in plaats van aan te nemen dat het onschadelijk is.
3. Stap voor stap flux verwijderen van een printplaat
De onderstaande methode werkt voor harsresten en resten die niet gereinigd kunnen worden met IPA of een fluxverwijderaar; voor wateroplosbare flux kunt u het oplosmiddel vervangen door een spoeling met gedemineraliseerd water.
De procedure
- Schakel het apparaat uit en bescherm het. Schakel de stroom uit en verwijder of bescherm vochtgevoelige onderdelen, batterijen en niet-afgedichte relais of schakelaars.
- Kies de reiniger op basis van het type flux. Hoogzuivere isopropylalcohol of een speciaal fluxverwijderingsmiddel voor hars en no-clean materialen; gedemineraliseerd water (eventueel met een verzepingsmiddel) voor wateroplosbare materialen.
- Aanbrengen en roeren. Maak de resten nat en bewerk ze met een zachte, antistatische borstel in één richting om de resten te verwijderen in plaats van ze uit te smeren; voor grotere productievolumes wordt een ultrasoon bad of sproeisysteem gebruikt.
- Spoelen. Spoel na met een vers oplosmiddel of gedemineraliseerd water, zodat opgeloste resten worden weggespoeld en niet opnieuw als een waas neerslaan.
- Volledig laten drogen. Droog met schone perslucht en, indien nodig, door middel van een bakproces op lage temperatuur, zodat er geen vocht onder de onderdelen achterblijft.
- Inspecteer en controleer. Inspecteer onder vergroting en controleer bij kritieke printplaten de reinheid met een ionentest (ROSE) of ionenchromatografietest in plaats van alleen met het blik.
Hoe schoon is "schoon genoeg"?
Reinheid is een meetbaar resultaat, geen visuele beoordeling. De traditionele screening is een ionenverontreinigingstest (ROSE-test), die residuen oplost en een enkel natriumchloride-equivalentgetal teruggeeft – historisch gezien een ruwe acceptatiewaarde van ongeveer 1.56 µg/cm². Voor strengere of modernere eisen identificeert en kwantificeert ionchromatografie (IC) de specifieke ionensoorten (chloriden, residuen van zwakke organische zuren, enzovoort) ten opzichte van per-ionlimieten, wat veel diagnostischer is dan een enkel ROSE-getal. Hoogbetrouwbare printplaten, alles wat een conforme coating krijgt en dichte, fijnmazige assemblages vallen aan de uiterste grens van deze limieten, dus het reinigingsproces wordt gekwalificeerd aan de hand van het getal dat het product daadwerkelijk vereist.
4. No-Clean Flux: Wanneer je het kunt laten zitten
No-clean flux is zo samengesteld dat het residu onschadelijk is en op de printplaat kan blijven zitten. Dat is precies de reden waarom het zo populair is: het elimineert een processtap. Maar "no-clean" is een eigenschap van het residu, geen regel, en er zijn gevallen waarin je het toch moet verwijderen.
Laat resten van niet-reinigbare componenten achter wanneer de assemblage algemeen toepasbaar is, de hoeveelheid resten minimaal is en er geen componenten verderop in het proces gevoelig voor zijn. Verwijder de resten wanneer de printplaat hoogohmige of hoogspanningsnetten , RF-circuits , een zeer kleine pitch-afstand, een te volgen conformal coating (resten verstoren de hechting), strenge eisen aan reinheid in de medische of ruimtevaartindustrie of een cosmetische specificatie bevat. De fout die u moet vermijden, is het mengen van chemicaliën: het gedeeltelijk reinigen van resten van niet-reinigbare componenten met het verkeerde oplosmiddel kan deze activeren en een grotere rommel achterlaten dan niets doen.
Er is ook een subtielere valkuil: resten van no-clean soldeermateriaal die een tweede verhittingscyclus hebben ondergaan – een herwerkingsgang of een retouche – kunnen verkoolen of zich verspreiden. Zodra deze resten wit en korstig zijn, zijn ze moeilijker te verwijderen en is de kans groter dat ze problemen veroorzaken. Als een no-clean printplaat herwerkt of van een conformal coat wordt voorzien, is het raadzaam om het aangetaste gebied te reinigen met de bijbehorende fluxverwijderaar, in plaats van te hopen dat de resten onschadelijk blijven tijdens een proces waarvoor de printplaat nooit geschikt was.
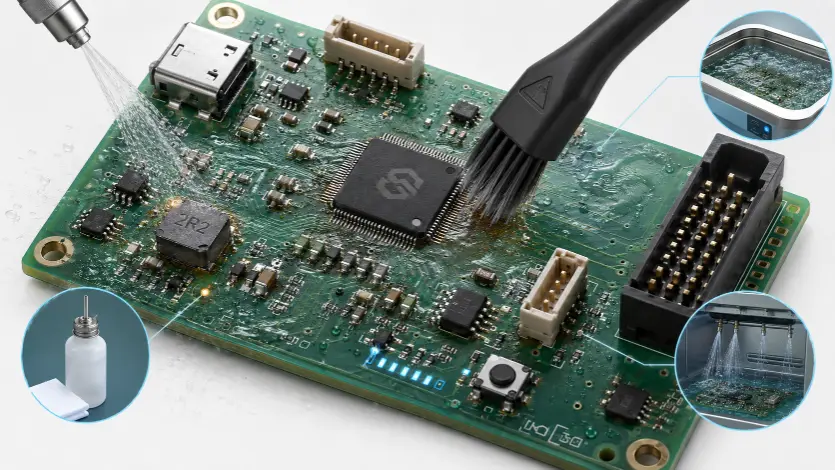
Afbeelding 2. Hoe flux van een printplaat te verwijderen. Details moeten worden gecontroleerd vóór de offerte en productie.
5. Schoonmaak en hygiënecontrole bij Highleap
Aan de productiezijde is reinheid een gecontroleerd en gemeten resultaat, in plaats van een simpele veegbeurt. Bij Highleap stemmen we het PCB-reinigingsproces af op de fluxchemie van de printplaat – oplosmiddel of waterig – voeren we dit uit als een gedocumenteerde stap en verifiëren we het resultaat aan de hand van de reinheidseisen in de IPC J-STD-001- en IPC-A-610-normen, inclusief ionische reinheidstesten voor printplaten die dit vereisen. Wanneer een printplaat wordt voorzien van een conformal coating, reinigen we deze volgens de norm die de coating vereist, zodat deze goed hecht en beschermt.
Als uw product specifieke eisen stelt aan reinheid, coating of betrouwbaarheid, of als u in het veld problemen ondervindt met fluxresten, laat ons dan weten welke flux u gebruikt en voor welke toepassing. Wij integreren reiniging en verificatie dan in het proces. Voor herstelwerkzaamheden en reparaties hanteren onze technici dezelfde reinigingsnormen als voor de productie.
Neem contact met ons op om uw hygiëne-eisen te bespreken.
6. Veelgestelde vragen over het verwijderen van soldeerflux van een printplaat
Wat is de beste manier om soldeerflux van een printplaat te verwijderen?
Voor harsresten en resten die niet gereinigd kunnen worden, werkt isopropylalcohol van hoge zuiverheid (90% of hoger) of een speciaal fluxverwijderingsmiddel goed. Voor wateroplosbare (organische zuur) flux kunt u het beste reinigen met gedemineraliseerd water, eventueel met een verzepingsmiddel. Het juiste reinigingsmiddel hangt af van de chemische samenstelling van de flux, dus identificeer eerst het type flux.
Kan ik isopropylalcohol gebruiken om vloeimiddel te verwijderen?
Ja, voor harsresten en resten die niet gereinigd hoeven te worden, is isopropylalcohol een gangbaar en effectief reinigingsmiddel, idealiter met een zuiverheid van 90% of hoger, aangebracht met een zachte antistatische borstel. Het is echter niet de juiste keuze voor wateroplosbare flux, die gereinigd moet worden met gedemineraliseerd water.
Moet ik flux die niet gereinigd kan worden, verwijderen?
Normaal gesproken niet — de resten van de no-clean-oplossing zijn zo samengesteld dat ze onschadelijk zijn en op standaard printplaten kunnen blijven zitten. Verwijder de resten alleen als de printplaat hoogohmige of hoogspanningsverbindingen, RF-circuits, een beschermende coating, strenge reinigingseisen voor medische of ruimtevaarttoepassingen of cosmetische specificaties bevat.
Waarom is fluxresten een probleem als ik ze laat zitten?
Geactiveerde hars en wateroplosbare resten kunnen corrosief zijn en onder invloed van vochtigheid en spanning geleidende dendrieten vormen, wat lekkage en intermitterende storingen kan veroorzaken. Resten belemmeren ook elektrische tests en voorkomen dat de beschermende coating hecht. Daarom moeten ze worden verwijderd wanneer een van deze problemen zich voordoet.
Hoe maak ik wateroplosbare flux schoon?
Wateroplosbare (organische zure) flux wordt verwijderd met een spoeling met gedemineraliseerd water, vaak met een verzepingsmiddel om het los te weken, gevolgd door een grondige spoeling en droging. Laat geen wateroplosbare resten achter op de printplaat, omdat deze zeer reactief en corrosief zijn.
Hoe weet ik of het moederbord echt schoon is?
Visuele inspectie onder vergroting detecteert grove resten, maar voor kritische printplaten wordt de reinheid geverifieerd met een ionenverontreinigingstest (ROSE-test) of ionenchromatografie. Deze methoden meten de resterende ionenverontreiniging ten opzichte van een vastgestelde limiet, in plaats van af te gaan op het uiterlijk.
Kan ik een printplaat reinigen met een ultrasone reiniger?
Ja, ultrasoon reinigen is effectief en wordt veel gebruikt in de productie, maar het moet met zorg worden toegepast op printplaten met gevoelige componenten of fijne verbindingsdraden, omdat cavitatie-energie delicate onderdelen kan beschadigen. De procesparameters moeten worden afgestemd op de assemblage.

aanbevolen berichten

RT duroid 6002 PCB-offerte en stapeling
Deze pagina is verantwoordelijk voor de taak 'citaat en stapeldefinitie'...

TMM6 filter printplaatproductie
Inhoudsopgave: Waarom ontwerpers van magnetronfilters gebruikmaken van...

Taconic RF 35 versus RO4350B printplaat
Inhoudsopgave RF-35 versus RO4350B Inkoop en...

TMM4 filter printplaatproductie
De productie van de TMM4-filterprintplaat wordt gecontroleerd door...
Hoe u een offerte voor PCB's kunt krijgen
Wij voeren graag een DFM/DFA-analyse voor u uit en sturen u vervolgens een rapport. U kunt uw bestanden veilig uploaden via onze website. Om u een offerte te kunnen geven, hebben we de volgende informatie nodig:
-
- Gerber, ODB++ of .pcb, spec.
- BOM-lijst als u assemblage nodig heeft
- Aantal
- Draaitijd
Voor PCBA-diensten verzoeken wij u uw BOM (Bill of Materials) en eventuele specifieke assemblage-instructies te verstrekken. Wij bieden ook DFM/DFA-analyses aan om uw ontwerpen te optimaliseren voor maakbaarheid en assemblage, wat een soepel productieproces garandeert.