
Fabricage en assemblage van medische keramische printplaten

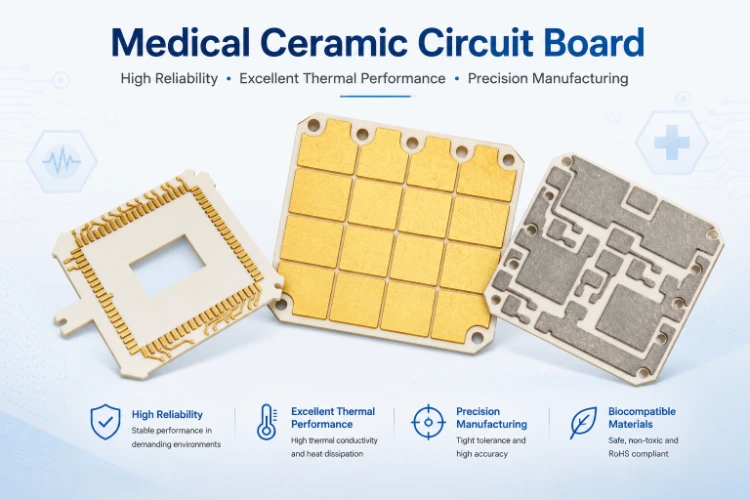
Afbeelding 1. Medische keramische printplaat
Inhoudsopgave
- Waarom medische apparaten keramische printplaten gebruiken
- Wettelijke vereisten die het ontwerp van keramische printplaten voor medisch gebruik bepalen
- Materiaalselectie voor keramische printplaten voor medische toepassingen
- Toepassingsspecifieke ontwerpvoorbeelden
- Assemblage- en testvereisten voor medische printplaten
- Kwalificatie- en validatieproces
- Medische keramische printplaatdiensten van Highleap
Een keramische printplaat voor medische toepassingen moet voldoen aan eisen die veel verder gaan dan de standaard industriële specificaties. Medische apparaten functioneren in of op het menselijk lichaam, in sterilisatieomgevingen en in diagnostische systemen waar meetnauwkeurigheid direct van invloed is op de uitkomst voor de patiënt. Het substraat moet jarenlang – soms zelfs decennia – betrouwbaar functioneren onder omstandigheden die organische printplaatmaterialen aantasten.
Keramische substraten voldoen aan deze eisen dankzij inherente materiaaleigenschappen: chemische inertheid die sterilisatie in een autoclaaf overleeft, dimensionale stabiliteit die de kalibratie gedurende duizenden thermische cycli behoudt, en diëlektrische prestaties die hoogfrequente ultrasone en beeldvormingssignalen zonder drift ondersteunen. Deze gids beschrijft waarom keramische printplaten essentieel zijn voor medische toepassingen en wat ingenieurs en inkoopteams correct moeten specificeren.
1. Waarom medische apparaten keramische printplaten gebruiken
1.1 Eigenschappen die van belang zijn bij medische toepassingen
| eis | FR4-beperking | Keramisch voordeel |
|---|---|---|
| Sterilisatiecompatibiliteit | FR4 absorbeert vocht tijdens autoclavering (stoom van 121 °C); degradeert bij herhaalde cycli. | Vrijwel geen vochtabsorptie; vormvast gedurende een onbeperkt aantal autoclaafcycli. |
| biocompatibiliteit | Organische harsen kunnen stoffen afgeven; ze zijn niet inherent biocompatibel. | Aluminiumoxide en AlN zijn inert, niet-giftig en worden gebruikt in implanteerbare apparaten. |
| Stabiliteit op de lange termijn | Dk/Df-waarden veranderen met de leeftijd, vochtigheid en temperatuurschommelingen. | Stabiele diëlektrische eigenschappen gedurende een levensduur van meer dan 20 jaar. |
| Thermisch beheer | 0.3 W/m·K — onvoldoende voor laserdrivers en ultrasone vermogensversterkers. | 24–230 W/m·K afhankelijk van het materiaal — geschikt voor krachtige medische elektronica |
| Signaalintegriteit bij hoge frequenties | Het diëlektrisch verlies neemt significant toe boven 1 GHz. | Verliesfactor <0.001; ondersteunt ultrageluid (1–20 MHz) en RF-beeldvorming zonder kwaliteitsverlies. |
| Hermetische afdichting | Kan geen hermetische afsluitingen vormen. | Keramische substraten kunnen aan titanium of kovar-behuizingen worden gesoldeerd voor implanteerbare apparaten. |
1.2 Categorieën medische apparaten die keramische printplaten gebruiken
- Implanteerbare apparaten: Pacemakers, cochleaire implantaten, neurostimulatoren – vereisen hermetisch afgesloten keramische substraten met een betrouwbaarheid die tientallen jaren meegaat.
- Diagnostische beeldvorming: Ultrasone transducerarrays, röntgendetectormodules en MRI-gradiëntspoeldrivers vereisen thermisch beheer en signaalintegriteit, eigenschappen die keramiek biedt.
- Chirurgische instrumenten: Elektrochirurgische generatoren, laserscalpelaandrijvingen — krachtige RF-trappen waar keramiek de thermische en spanningsvereisten aankan.
- Patiëntbewaking: Precisiesensormodules voor temperatuur-, druk- en biochemische metingen, waarbij de langdurige diëlektrische stabiliteit van keramiek de kalibratienauwkeurigheid waarborgt.
2. Wettelijke vereisten die het ontwerp van keramische printplaten voor medisch gebruik bepalen
2.1 Kwaliteitssysteem
Medische keramische printplaten moeten worden geproduceerd volgens een ISO 13485-gecertificeerd kwaliteitsmanagementsysteem. Dit is geen optie, maar een voorwaarde voor de verkoop van medische hulpmiddelen in de VS (FDA), de EU (CE/MDR) en de meeste andere gereguleerde markten.
ISO 13485 vereist:
- Gedocumenteerde procescontroles voor elke productiestap.
- Volledige materiaaltraceerbaarheid (keramische substraatbatch → fabricagebatch → assemblagebatch → eindproduct)
- Gevalideerde processen — dit betekent dat het productieproces bewezen is consistent conforme resultaten te leveren, en niet alleen achteraf wordt gecontroleerd.
- CAPA-systeem (Corrective and Preventive Action) voor afwijkingen
- Wijzigingsbeheer — geen proces- of materiaalwijzigingen zonder formele evaluatie en goedkeuring.
2.2 Biocompatibiliteit
Voor apparaten die in contact komen met de patiënt (met name implantaten), moeten het keramische substraat en alle oppervlaktematerialen worden beoordeeld volgens ISO 10993 (biologische beoordeling van medische hulpmiddelen). Aluminiumoxide wordt algemeen aanvaard als biocompatibel; oppervlakteafwerkingen en soldeermaterialen vereisen een aparte beoordeling.
2.3 IEC 60601-naleving
Elektrische medische apparatuur moet voldoen aan de IEC 60601-1-norm voor veiligheid. Het ontwerp van de keramische printplaat beïnvloedt de kruip- en isolatieafstand, de isolatieweerstand en de diëlektrische doorslagspanning. Al deze aspecten moeten tijdens het ontwerp worden gecontroleerd en tijdens de productietests worden bevestigd.
Afbeelding 2. Medische keramische printplaat
3. Materiaalselectie voor keramische printplaten voor medische toepassingen
- 99.6% aluminiumoxide: De standaard voor de meeste medische keramische printplaten. Hogere zuiverheid dan industrieel aluminiumoxide van 96%; lagere oppervlakteporositeit zorgt voor een betere hechting van de metaallagen en schonere oppervlakken voor betere biocompatibiliteit. Gebruikt in substraten voor diagnostische beeldvorming, sensormodules en herbruikbare, steriliseerbare instrumenten.
- Aluminiumnitride (AlN): Geselecteerd wanneer thermisch beheer de grootste uitdaging vormt — bijvoorbeeld voor chirurgische laserdiode-drivers, krachtige ultrasone zendertrappen en vermogensversterkers in MRI-systemen waar een thermische geleidbaarheid van meer dan 170 W/m·K vereist is.
- Siliciumnitride (Si₃N₄): Gekozen voor implanteerbare voedingsmodules waar extreme thermische cyclusbetrouwbaarheid (>10,000 cycli) en mechanische schokbestendigheid cruciaal zijn. De buigsterkte van circa 800 MPa voorkomt scheuren in het substraat tijdens de assemblage en de implantatie van het apparaat.
4. Toepassingsspecifieke ontwerpvoorbeelden
4.1 Ultrasone transducerarray
- Substraat: 99.6% Al₂O₃ (0.38 mm dik)
- Metaalcoating: Dunne film (gesputterd goud) voor verbindingen van transducer-elementen met fijne pitch (50 µm lijn/ruimte)
- Belangrijkste vereiste: Lage diëlektrische verliezen (<0.001 Df) bij 1–15 MHz; dimensionale stabiliteit ±0.02 mm voor nauwkeurigheid van de elementafstand.
4.2 Voedingsmodule voor implanteerbare neurostimulatoren
- Substraat: AlN (0.635 mm dik)
- Metallisatie: DBC (0.3 mm Cu) voor stroomtoevoer naar stimulatie-elektroden
- Belangrijkste vereiste: Hermetische afdichting (substraatvlakheid ≤5 µm voor soldeerverbinding met titanium behuizing); thermisch beheer voor laadpompcircuits.
4.3 RF-vermogensfase van de elektrochirurgische generator
- Substraat: Al₂O₃ 96% (1.0 mm dik)
- Metallisatie: Dikke film (Ag-Pd-geleiders met geïntegreerde dikke-filmweerstanden)
- Belangrijkste vereiste: Spanningsisolatie >5 kV volgens IEC 60601-1; thermische belastbaarheid voor een RF-uitgangsvermogen van 200–400 W bij 300–500 kHz
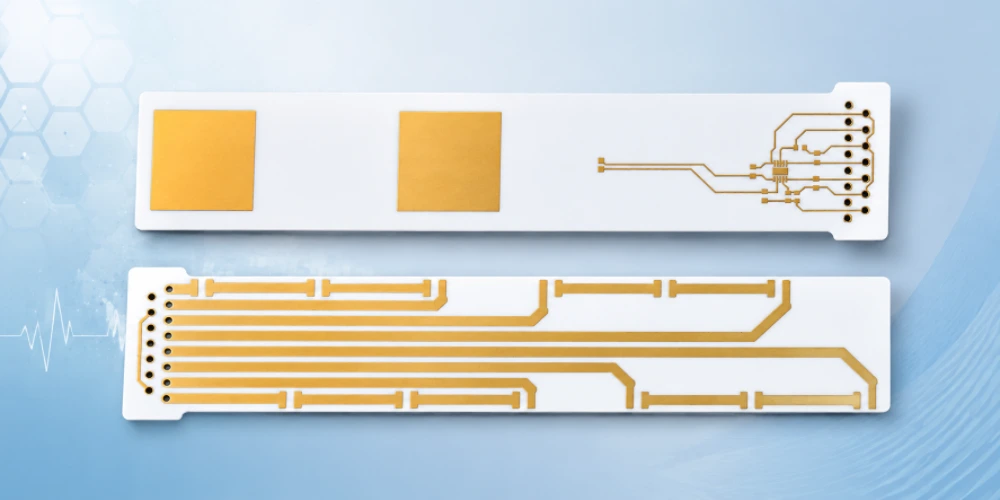
Afbeelding 3. Medische keramische printplaat
5. Assemblage- en testvereisten voor medische printplaten
- Assemblageomgeving: Gecontroleerde reinheid (ISO Klasse 7/8 cleanroom of beter voor implanteerbare apparaten); gedocumenteerde reinigingsprocessen tussen de assemblagestappen.
- Traceerbaarheid van componenten: Elk onderdeel is traceerbaar tot de productielotdatum van de fabrikant; geautoriseerde distributeur zoeken vereist — geen marktcomponenten van brokers
- Procesvalidatie: Soldeerreflowprofielen, chipbevestigingsprocessen en draadverbindingsparameters moeten formeel gevalideerd worden (IQ/OQ/PQ-protocol) vóór de productie.
- testen: 100% elektrische testen; X-ray inspectie voor BGA- en die-attach-holteanalyse; functionele testen onder gesimuleerde bedrijfsomstandigheden.
- Betrouwbaarheid: Versnelde levensduurtesten volgens IEC 60068 — thermische schok, trillingen, vochtigheid — met gedocumenteerde acceptatiecriteria
6. Kwalificatie- en validatieproces
Het kwalificeren van een leverancier van keramische printplaten voor medische apparaten omvat het volgende:
- Leveranciersaudit: Beoordeling ter plaatse van de naleving van ISO 13485, keramiekspecifieke procesbeheersing en cleanroomfaciliteiten.
- Proceskwalificatie: Testseries bouwen (doorgaans 3 opeenvolgende series); controleren of de dimensionale, elektrische en betrouwbaarheidsresultaten aan de specificaties voldoen.
- Ontwerpvalidatie: Test de geassembleerde modules onder de meest ongunstige bedrijfsomstandigheden; bevestig de naleving van IEC 60601, biocompatibiliteit (ISO 10993) en productspecifieke normen.
- Documentatiepakket: Volledige ondersteuning voor DHF (Design History File) — materiaalcertificaten, procesvalidatierapporten, inspectieverslagen, traceerbaarheidsmatrices.
Dit proces duurt doorgaans 6 tot 12 maanden. Door te beginnen met een leverancier die al ISO 13485-gecertificeerd is en aantoonbare ervaring heeft met medische keramische printplaten, wordt deze doorlooptijd aanzienlijk verkort.
7. Diensten van Highleap voor medische keramische printplaten
Highleap Electronics levert keramische printplaten voor medische toepassingen onder ons ISO 13485-gecertificeerde kwaliteitssysteem:
- Materialen: Al₂O₃ (96%, 99.6%), AlN, Si₃N₄ — met ingangsinspectie en volledige traceerbaarheid van de partij
- Metallisatie: DBC, dikke film, dunne film — de keuze hangt af van uw toepassingsvereisten.
- Bijeenkomst: SMT-montage, chipbevestiging, draadverbindingen in gecontroleerde omgevingen
- Certificaten: ISO 9001, ISO 13485 (medisch), IATF 16949, ISO 14001
- Documentatie: CoC, materiaaltraceerbaarheid, inspectierapporten, betrouwbaarheidstestgegevens — opgemaakt voor wettelijke indiening.
- Technische ondersteuning: DFM-beoordeling, thermische simulatie en ontwerprichtlijnen voor naleving van IEC 60601
Wij ondersteunen bedrijven in de medische hulpmiddelenindustrie vanaf de eerste prototypefase tot en met de productie, en bieden de processtabiliteit en de nauwkeurige documentatie die medische regelgevende instanties vereisen.

aanbevolen berichten

RT duroid 6002 PCB-offerte en stapeling
Deze pagina is verantwoordelijk voor de taak 'citaat en stapeldefinitie'...

TMM6 filter printplaatproductie
Inhoudsopgave: Waarom ontwerpers van magnetronfilters gebruikmaken van...

Taconic RF 35 versus RO4350B printplaat
Inhoudsopgave RF-35 versus RO4350B Inkoop en...

TMM4 filter printplaatproductie
De productie van de TMM4-filterprintplaat wordt gecontroleerd door...
Hoe u een offerte voor PCB's kunt krijgen
We voeren een DFM/DFA-analyse voor u uit en sturen u een rapport. U kunt uw bestanden veilig uploaden via onze website. We hebben de volgende informatie nodig om u een offerte te kunnen sturen:
-
- Gerber, ODB++ of .pcb, spec.
- BOM-lijst als u assemblage nodig heeft
- Aantal
- Draaitijd
Voor PCBA-diensten verzoeken wij u uw BOM (Bill of Materials) en eventuele specifieke assemblage-instructies te verstrekken. Wij bieden ook DFM/DFA-analyses aan om uw ontwerpen te optimaliseren voor maakbaarheid en assemblage, wat een soepel productieproces garandeert.