
Ruwheid van koper op printplaten: signaalverlies, materiaalselectie en productiecontrole
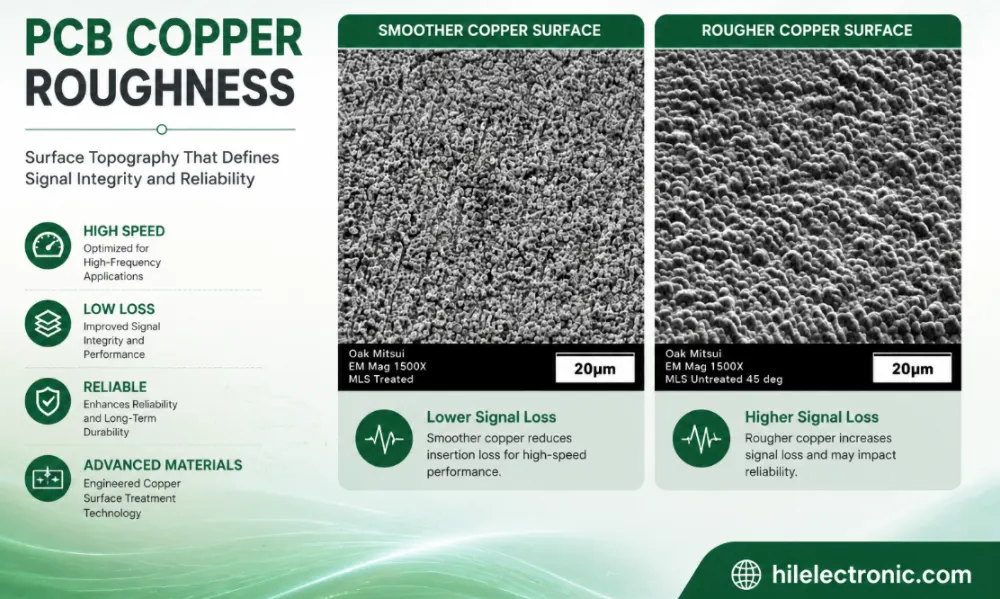
De ruwheid van het koper op een printplaat (PCB) is de microscopische oppervlaktestructuur van de koperfolie en de behandelde interfaces. Bij hoge frequenties concentreert de stroom zich nabij het geleideroppervlak, waardoor ruwheid de effectieve padlengte en het geleiderverlies vergroot. Het kan ook de fasevertraging en het schijnbare impedantiemodel beïnvloeden.
Highleap Electronics produceert geen koperfolie. Wij kopen de goedgekeurde folie/laminaatconstructie in, verwerken deze, produceren de printplaat (PCB) en assembleren de printplaatassemblage (PCBA).
Leidt een lagere koperruwheid altijd tot een betere printplaat? Elektrisch gezien vermindert gladder koper doorgaans het verlies aan hoogfrequente geleiders. De productie vereist echter nog steeds voldoende hechting, procescompatibiliteit, beschikbaarheid en kwalificatie. De juiste folie is een weloverwogen afweging, geen marketingtruc.
Wat is de ruwheid van het koper op een printplaat?
Elektrochemisch afgezette koperfolie heeft een trommelzijde en een behandelde zijde. Leveranciers van laminaten bieden mogelijk standaard-, omgekeerd behandelde, zeer dunne of extreem dunne constructies aan . De benamingen zijn niet altijd even consistent bij alle leveranciers, dus het gepubliceerde ontwerp moet de exacte folie of een goedgekeurde ruwheidslimiet vermelden.
HTE / koper met standaardprofiel
Sterke hechting en brede beschikbaarheid, maar doorgaans een hoger geleiderverlies.
RTF
De behandeling wordt aangepast om de oneffenheden in het oppervlak die door het signaal worden waargenomen te verminderen, afhankelijk van de constructie.
VLP
Lager profiel voor betere prestaties bij hoge frequenties.
HVLP / geavanceerde gladde folie
Wordt gebruikt waar 112G, 224G, mmWave of lange kanalen de extra kosten en controle rechtvaardigen.
Voor een koper is het nuttige onderscheid tussen de technologienaam en de eisen die aan de uiteindelijke printplaat worden gesteld. De printplaat moet nog steeds de interactie tussen ruwheid, hars en hechting, basisfolieprofiel, ruwheid van de behandelde zijde en de dikte van het afgewerkte koper beheersen. Highleap leest deze eisen uit de daadwerkelijke ontwerpgegevens en zet ze om in een opbouw, procesroute en inspectieplan, in plaats van ervan uit te gaan dat het trefwoord alleen al bepaalt hoe de printplaat moet worden gebouwd.
Hoe de ruwheid van koper de prestaties van printplaten beïnvloedt
| Effect | Mechanisme | Ontwerpconsequentie |
|---|---|---|
| Hoger inbrengverlies | Langere effectieve stroomweg aan het ruwe oppervlak | Verlaagde kanaalmarge |
| Fasevertraging verandering | Ruwheid beïnvloedt het effectieve inductieve/capacitieve gedrag. | Tijds- en modelcorrelatiefout |
| Fout in het impedantiemodel | Het model met gladde geleider komt niet overeen met de productiefolie. | Mismatch tussen coupon en simulatie |
| Meer verwarming | Verhoogde wisselstroomweerstand | Mogelijke thermische impact in hoogvermogen RF-circuits |
| Partijvariatie | Verschillende folie of behandeling | Inconsistente insertieverlies |
Algemene datasheetwaarden zijn niet voldoende wanneer gewone elektrische tests geen ongeoorloofde vervanging van een ruwere folie of een hoger invoegverlies dan gesimuleerd kunnen detecteren. De beoordeling moet gebruikmaken van de exacte kern of prepreg, het koperprofiel, de uiteindelijke dikte en de via-route. Dit is waar persoonlijke technische ondersteuning voorkomt dat de koper zelfstandig meerdere documenten van leveranciers moet interpreteren.
Algemene datasheetwaarden zijn niet voldoende wanneer gewone elektrische tests geen variatie tussen prototype en productiemodel of niet-goedgekeurde vervanging van een ruwere folie kunnen detecteren. De beoordeling moet gebruikmaken van de exacte kern of prepreg, het koperprofiel, de uiteindelijke dikte en de via-route. Dit is waar persoonlijke technische ondersteuning voorkomt dat de koper zelfstandig meerdere documenten van leveranciers moet interpreteren.
Wanneer de ruwheid van koper cruciaal wordt
- Lange 56G-, 112G- of 224G-elektrische kanalen.
- 800G en 1.6T optische module host- of moduleboards.
- 77 GHz radar- en mmWave-antenne-/voedingsstructuren.
- Laminaatontwerpen met lage verliezen, waarbij het verlies aan geleiders een groot deel van het totale verlies uitmaakt.
- Dunne sporen of smalle geometrieën met een hoge stroomconcentratie.
- Ontwerpen die een correlatie vereisen tussen simulatie en S-parameter meting.
Herhaalbaarheid is de belangrijkste productietest. Een prototype kan functioneren, zelfs met een ruime procesmarge, maar bij massaproductie treden variaties op in materiaalbatches, koperverdeling, paneelbelasting en galvanisatie. Om een stabiele vergelijking tussen batches te garanderen, nemen we controle van het afgewerkte koper, correlatie van teststukken met het vrijgegeven model, verificatie van de folie van de leverancier en traceerbaarheid van materiaalbatches op in de productievrijgave.
Herhaalbaarheid is de belangrijkste productietest. Een prototype kan functioneren, zelfs met een ruime procesmarge, maar bij massaproductie treden variaties op in materiaalbatches, koperverdeling, paneelbelasting en galvanisatie. Om een stabiele vergelijking tussen batches te garanderen, nemen we correlatie tussen coupons en het vrijgegeven model, verificatie van de folie van de leverancier, traceerbaarheid van materiaalbatches en controle van het afgewerkte koper op in de productievrijgave.
Ruwheidsgegevens en -modellering van koper
De RMS-ruwheid alleen is mogelijk niet voldoende om het oppervlak volledig te beschrijven. Modellen zoals Hammerstad, Huray en meerlaagse benaderingen gebruiken verschillende parameters. De ontwerper en fabrikant moeten het eens worden over welk folieoppervlak en welke gegevens worden weergegeven.
Veelvoorkomende fouten zijn onder andere het modelleren van de laminaatzijde terwijl het signaal een ander oppervlak detecteert, het gebruik van een generieke VLP-waarde of het negeren van koper dat tijdens de fabricage is aangebracht.
Het resultaat van de beoordeling moet een opbouwbaar stappenplan en een korte lijst met beheersbare variabelen zijn. Highleap documenteert de overeengekomen materiaalidentiteit, geometrie, procesroute en inspectiebasis, en coördineert vervolgens de resterende details intern tussen CAM, fabricage, kwaliteit en assemblage.
De technische variabelen in dit gedeelte kunnen niet onafhankelijk van elkaar worden geëvalueerd. Een verandering in de ruwheid van de behandelde zijde kan het effect van de uiteindelijke koperdikte beïnvloeden, terwijl de interactie tussen ruwheid, hars en hechting en het profiel van de basisfolie de geometrie en het testresultaat op de uiteindelijke printplaat beïnvloedt. Highleap beoordeelt de daadwerkelijke productieconstructie, waardoor de opbouw en compensatie gebaseerd zijn op inkoopbare materialen in plaats van nominale voorbeelden.
Elektrisch verlies versus koperhechting
De ruwe behandeling bevordert de hechting van koper aan het diëlektricum. Een te gladde folie zonder een geschikt hars-/behandelingssysteem kan de afpelsterkte of de procesbestendigheid verminderen. Moderne laminaatsystemen maken gebruik van chemische behandelingen en een speciaal harsontwerp om een betere hechting met een lager profiel te bereiken.
Highleap verwijdert of polijst de koperlaag na het lamineren niet. De juiste oplossing is om een gekwalificeerde koperbeklede constructie bij de materiaalleverancier te bestellen.
Ontwerpintentie en fabriekscompensatie hebben verschillende eigenaren. De klant definieert de elektrische en betrouwbaarheidseisen; Highleap voert de goedgekeurde CAM-, boor-, galvaniseer- en lamineeraanpassingen uit die nodig zijn om de gewenste eindwaarden te bereiken. Elke wijziging die de architectuur of kwalificatie beïnvloedt, wordt ter goedkeuring voorgelegd in plaats van verborgen te blijven in het CAM-proces.
De juiste balans wordt bereikt door een gekwalificeerde laminaat- en folieconstructie, niet door de printplaatfabrikant te vragen de hechtingsbehandeling te verwijderen. De harssamenstelling, chemische behandeling en folieprofiel zijn als een systeem ontworpen. Highleap controleert de goedgekeurde constructie en verwerkingsmethode en controleert vervolgens het afgewerkte koper en de geometrie. Elke overstap naar een gladdere folie moet worden geëvalueerd op zowel elektrische voordelen als mechanische eigenschappen.
Gevolgen van het niet specificeren van het kopertype
- De fabriek kan een standaardfolie opgeven die niet overeenkomt met het kanaalmodel.
- Door materiaalvervanging kan de Dk/Df-waarde van de hars behouden blijven, maar het geleiderverlies veranderen.
- Voor prototypes en productieseries kan gebruik worden gemaakt van verschillende beschikbare folies.
- Testcoupons met invoegverlies kunnen defect raken, zelfs als de impedantietest slaagt.
- RF-structuren kunnen verschuiven doordat ruwheid de verliezen en de effectieve elektrische lengte beïnvloedt.
De ernstige defecten doen zich meestal voor nadat de componenten zijn geassembleerd. Een printplaat kan de continuïteitstest doorstaan en toch een hogere insertieverlieswaarde vertonen dan gesimuleerd, een fasevertragingmismatch of variatie tussen prototype en productie tijdens systeemvalidatie. Vroegtijdig DFM is daarom minder kostbaar dan het onderzoeken van een afgewerkte printplaat, omdat oorzaken zoals materiaal, geometrie, fabricage en assemblage nog kunnen worden gescheiden vóór de matrijs en de plaatsing van de componenten.
Herhaalde productie brengt een ander risico met zich mee: een latere batch kan een andere beschikbare constructie gebruiken, terwijl de nominale materiaalfamilie ongewijzigd blijft. Highleap registreert de goedgekeurde opbouw, kopergehalte, procesveronderstellingen en inspectiemethode, zodat prototypes en productie worden vergeleken met dezelfde vrijgavebasis.
Highleap beheerst de ruwheid van koper tijdens de productie.
- Controleer de aanduiding van het laminaat en de folie bij de leverancier.
- Noteer het kopertype, het basisgewicht en het afgewerkte koper in de stapel.
- Gebruik een compensatie voor het kunstwerk die is afgestemd op de koperdikte en het proces.
- Door middel van gecontroleerde beplating blijven de afgewerkte geometrie en het koper binnen het model.
- Houd materiaalvervangingen onder de controle van de klant bij wijzigingen.
- Gebruik representatieve impedantie- en verliescoupons indien gespecificeerd.
- Koppel de productiegegevens aan de vrijgegeven simulatieaannames.
De goedgekeurde productiegegevens worden bewaard voor herhaalbestellingen. Materiaalidentiteit, schaalverdeling, boorroute, galvaniseerdoel en inspectiemethode blijven onder wijzigingsbeheer. Dit beschermt het product tegen ongeautoriseerde vervanging door een ruwere folie of een hoger inbrengverlies dan gesimuleerd, veroorzaakt door een niet-gedocumenteerde proces- of leveringswijziging.
Een claim op capaciteit heeft alleen waarde als deze gekoppeld is aan een gecontroleerd productieproces. Highleap koppelt de traceerbaarheid van materiaalbatches, de controle van afgewerkt koper, de correlatie van teststukken met het vrijgegeven model en de verificatie van de folie van de leverancier aan de inkomende inspectie, laminering, boren, galvaniseren, beeldvorming en eindverificatie. De exacte volgorde blijft afhankelijk van het goedgekeurde materiaal en de printplaatconstructie.
Highleap hogesnelheids printplaatfabricage en -assemblage
Highleap ondersteunt materiaalsystemen met lage en ultralage verliezen , plat koper, gecontroleerde impedantie, fijnlijnetsen, HDI, back drilling, AOI, doorsneden en optionele S-parameter-/insertieverliestests. PCBA-services omvatten SPI, BGA-assemblage, AOI, röntgenonderzoek, connectoren en functionele testen.
Het assemblageproces begint met de constructie van de kale printplaat. Kromming, koperbalans, padafwerking, conditie van de via's en thermische massa beïnvloeden het printproces, de plaatsing en het reflow-proces. Highleap beoordeelt de printplaat en de componentlay-out samen, zodat een printplaat die voldoet aan de tests voor de kale printplaat niet verandert in een printplaat met een lage opbrengst nadat er hoogwaardige componenten op zijn geplaatst.
Eén projectingenieur coördineert de fabricage en alle SMT-vraagstukken. Dit voorkomt een veelvoorkomende fout waarbij de printplaat wordt geoptimaliseerd zonder rekening te houden met de assemblage, of waarbij het assemblageplan uitgaat van pad-, kromming- en thermische omstandigheden die de kale printplaatconstructie niet betrouwbaar kan leveren.
De controle van de ruwheid van het koper begint al vóór de fabricage, omdat de folie wordt aangeleverd als onderdeel van het koperbeklede laminaat. Tijdens de productie veranderen galvaniseren en etsen nog steeds de dikte en vorm van de geleider, waardoor de uiteindelijke printspoor consistent moet blijven met het model. Op geassembleerde printplaten kunnen aftakkingen, pads en componentovergangen lokale discontinuïteiten veroorzaken, zelfs wanneer het lange gerouteerde gedeelte glad koper gebruikt. Deze review behandelt daarom zowel PCB- als PCBA-interfaces.
Stuur eerst het PCB-ontwerp; wij bevestigen dan de benodigde koperdikte.
De inkoopafdeling hoeft geen koperruwheidsmodel te selecteren voordat zij een offerte aanvraagt. Stuur eerst de Gerber-bestanden of PCB-ontwerpbestanden op . Als er al koper- of materiaalspecificaties zijn opgenomen, is er geen aparte ruwheidsspecificatie nodig voor de eerste beoordeling.
Onze ingenieurs koppelen de elektrische intentie aan het beschikbare productiemateriaal.
Een toegewijde Highleap-ingenieur zal de routing, het frequentiebereik en de materiaalsamenstelling met ons hogesnelheidsproductieteam bespreken. We zullen nagaan of standaard koper, VLP, HVLP of een ander goedgekeurd profiel moet worden besproken en we nemen rechtstreeks contact met u op als leveranciersgegevens of goedkeuring van de klant nodig zijn.
De toegewezen engineer zorgt ervoor dat alle communicatie binnen één projectkanaal verloopt. Vragen over materiaal, opbouw, CAM, fabricage, kwaliteit en assemblage worden gebundeld, zodat de inkoper technische problemen niet tussen verschillende fabrieksafdelingen hoeft door te sturen.
Kostenfactoren voor koperruwheid
VLP/HVLP-folie kan de kosten van laminaten verhogen en de flexibiliteit in de inkoop beperken. Strikte controle op de folie kan de levertijd verlengen. De kosten moeten worden gerechtvaardigd door middel van kanaalanalyse; het specificeren van het gladste beschikbare koper op niet-kritische lagen is meestal niet nodig.
De offerte weerspiegelt het volledige traject dat nodig is om een acceptabel rendement te behalen. Belangrijke factoren zijn onder andere de beschikbaarheid van VLP- of HVLP-lampen, goedgekeurde materiaalsamenstellingen, kopergewicht, levertijd en vereiste verliesmetingen. De materiaalprijs is slechts één component; extra laminering, speciale boorwerkzaamheden, nauwkeurige positionering, inspectietijd en testcoupons kunnen een even grote of zelfs grotere invloed hebben.
De doorlooptijd wordt vaak bepaald door de beschikbaarheid van materialen, speciaal koper, minimale afnamehoeveelheden van leveranciers, sequentiële verwerking of externe karakterisering. De engineer identificeert de feitelijke planningsbeperking en controleert of een goedgekeurd alternatief deze kan wegnemen zonder de productvereisten te wijzigen.
Het specificeren van VLP of HVLP op elke laag kan de materiaalkosten verhogen zonder de niet-kritische delen van het ontwerp te verbeteren. Sommige constructies zijn alleen beschikbaar in bepaalde diktes, kopergewichten of leveranciersregio's, wat ook van invloed kan zijn op de levertijd en de minimale bestelhoeveelheden. Highleap kan helpen bepalen welke laagparen verliesgevoelig zijn en of de goedgekeurde materiaalfamilie een praktische constructie met gladder koper biedt.
Koper maakt deel uit van het materiaalsysteem en het kanaalmodel.
Een laminaat met een lage Df-waarde en ongecontroleerd koper is geen gecontroleerde hogesnelheids-PCB. Highleap maakt de bestelde folie, beplating, geometrie en het testplan onderdeel van de productievrijgave.
Algemene datasheetwaarden zijn niet voldoende wanneer gewone elektrische tests geen fasevertraging of variatie tussen prototype en productiemodel kunnen detecteren. De beoordeling moet gebruikmaken van de exacte kern of prepreg, het koperprofiel, de uiteindelijke dikte en de via-route. Dit is waar persoonlijke technische ondersteuning voorkomt dat de koper zelfstandig meerdere documenten van leveranciers moet interpreteren.
Het harssysteem, de glassoort en het koperprofiel moeten samen worden uitgebracht. Het wijzigen van alleen de folie kan het invoegverlies, de fasevertraging, het hechtingsgedrag en de beschikbaarheid van het materiaal beïnvloeden, zelfs als de naam van de laminaatfamilie ongewijzigd blijft. Voor herhaalproductie registreert Highleap de exact aangeschafte constructie en behandelt een wijziging van het koperprofiel als een gecontroleerde vervanging in plaats van een routinematige aankoopbeslissing.
Veelgestelde Vragen / FAQ
Wat is het verschil tussen VLP- en HVLP-koper?
Beide termen beschrijven foliecategorieën met een laag profiel, maar de benaming en specificaties verschillen per leverancier. Specificeer de exacte folie- of ruwheidsgegevens.
Vermindert een gladder koper het verlies op de printplaat?
Meestal wel bij hoge frequenties, maar de complete geometrie van de geleider, de beplating, de hechting en het diëlektrische systeem blijven van belang.
Kan Highleap de ruwheid van koper meten?
Materiaalcertificering en leveranciersgegevens zijn de gebruikelijke controles. Gespecialiseerde oppervlaktemetrologie kan worden besproken indien contractueel vereist.
Is de oppervlakteafwerking belangrijker dan de ruwheid van het koper?
Beide factoren kunnen van belang zijn, maar de ruwheid van de basislaag beïnvloedt vaak de volledige lengte van de printkop, terwijl de afwerking de blootgestelde delen en pads beïnvloedt.
Produceert Highleap koperfolie?
Nee. Wij produceren printplaten met behulp van goedgekeurde kopergecoate laminaten en folieconstructies.
Moet ik bij contact met Highleap specificeren of het om VLP- of HVLP-koper gaat?
Nee. Stuur eerst de Gerber-bestanden of PCB-ontwerpbestanden op. Een engineer van Highleap zal de kanaal- en materiaalconstructie met ons technische team beoordelen en bevestigen of een specifiek koperprofiel nodig is.
Technische referentie: Materiaaleigenschappen en interfacebeschrijvingen moeten worden gecontroleerd aan de hand van het actuele gegevensblad van de fabrikant, de klantspecificaties en de toepasselijke interfacenorm voor de exacte productieconstructie. Highleap Electronics is de leverancier van de printplaatfabricage en -assemblage; de handelsmerken van laminaten en componenten behoren toe aan de respectievelijke fabrikanten.

aanbevolen berichten

RT duroid 6002 PCB-offerte en stapeling
Deze pagina is verantwoordelijk voor de taak 'citaat en stapeldefinitie'...

TMM6 filter printplaatproductie
Inhoudsopgave: Waarom ontwerpers van magnetronfilters gebruikmaken van...

Taconic RF 35 versus RO4350B printplaat
Inhoudsopgave RF-35 versus RO4350B Inkoop en...

TMM4 filter printplaatproductie
De productie van de TMM4-filterprintplaat wordt gecontroleerd door...
Hoe u een offerte voor PCB's kunt krijgen
Wij voeren graag een DFM/DFA-analyse voor u uit en sturen u vervolgens een rapport. U kunt uw bestanden veilig uploaden via onze website. Om u een offerte te kunnen geven, hebben we de volgende informatie nodig:
-
- Gerber, ODB++ of .pcb, spec.
- BOM-lijst als u assemblage nodig heeft
- Aantal
- Draaitijd
Voor PCBA-diensten verzoeken wij u uw BOM (Bill of Materials) en eventuele specifieke assemblage-instructies te verstrekken. Wij bieden ook DFM/DFA-analyses aan om uw ontwerpen te optimaliseren voor maakbaarheid en assemblage, wat een soepel productieproces garandeert.