
Soorten PCB-soldeermachines: Reflow-, golf- en selectieve apparatuur
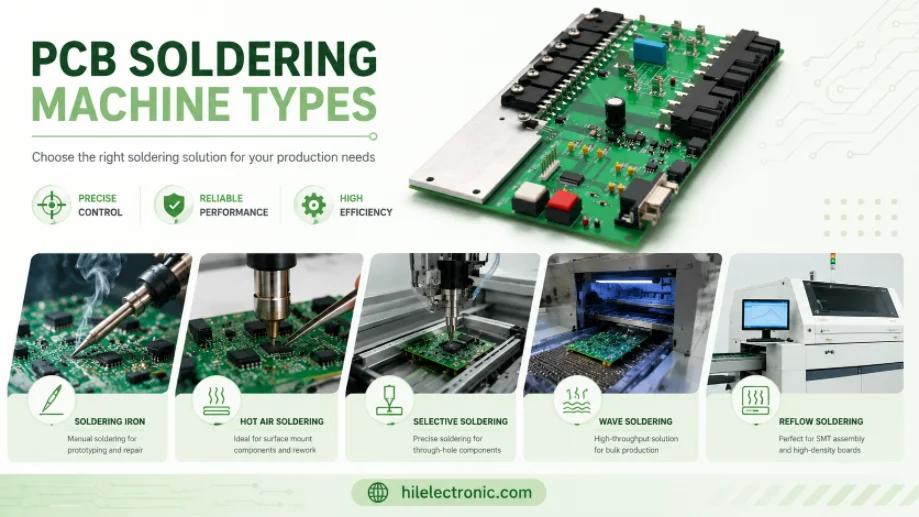
Afbeelding 1. Afbeelding van verschillende typen PCB-soldeermachines voor de PCB-productie en -assemblage van Highleap Electronics.
Een PCB-soldeermachine is de productieapparatuur die wordt gebruikt om componenten op grote schaal te verbinden tot een assemblage. Meestal gaat het om een reflow-oven voor SMT (Single-Mounted Tape), een golfsoldeersysteem voor through-hole-assemblage of een selectieve soldeermachine voor printplaten met gemengde technologieën. Elke machine lost een ander productieprobleem op, dus de juiste keuze hangt af van de samenstelling van de printplaten, de doorvoersnelheid, de thermische gevoeligheid en het risico op defecten. Deze handleiding vergelijkt de belangrijkste typen PCB-soldeermachines, legt uit wanneer elk proces geschikt is en laat zien hoe Highleap Electronics ze toepast bij zowel SMT- als through-hole-assemblage.
1. Wat zijn de belangrijkste soorten soldeermachines?
De drie belangrijkste soldeermachines voor productie zijn reflow-ovens (voor SMD-componenten), golfsoldeermachines (voor doorsteekcomponenten) en selectieve soldeermachines (voor doorsteekcomponenten op printplaten die ook SMD-componenten bevatten). Elk type machine brengt het gesmolten soldeer op een andere manier aan, waardoor het type componenten op uw printplaat, meer dan wat ook, bepalend is voor de keuze van de juiste machine.
| Machine | Soldaten | Hoe werkt onze technologie? |
|---|---|---|
| Reflow-oven | Opbouwmontage (SMT) | Smelt de voorgeïnstalleerde soldeerpasta met een heteluchtstraal. |
| Golf solderen | Doorlopend gat (THT) | Beweegt de printplaat over een golf gesmolten soldeer. |
| Selectief solderen | Doorvoergaten op gemengde printplaten | Soldeert specifieke verbindingen met een gericht mondstuk. |
Moderne printplaten zijn meestal SMD-componenten, waardoor reflow-solderen de meest gebruikte methode is. Golfsolderen of selectief solderen wordt toegevoegd wanneer er doorsteekconnectoren, grote condensatoren of mechanische onderdelen aanwezig zijn. De afwegingen tussen de verschillende doorsteekmethoden worden verder onderzocht in deze vergelijking van reflow-solderen versus golfsolderen.
2. Reflow solderen: hoe SMT-printplaten worden gesoldeerd
Bij reflowsolderen worden SMD-componenten op printplaten gesoldeerd door soldeerpasta op de contactpunten aan te brengen, de componenten te plaatsen en de printplaat door een reflowoven te leiden. De gecontroleerde temperatuur in deze oven zorgt ervoor dat de pasta smelt, waardoor alle verbindingen in één keer worden gevormd. Het is het dominante proces in de moderne elektronica, omdat bijna alle huidige componenten SMD-componenten zijn en een complete printplaat in één herhaalbare doorgang gesoldeerd kan worden.
De kwaliteit van het reflow-proces hangt af van het temperatuurprofiel: voorverwarmen, op temperatuur houden, een piek boven het smeltpunt van de legering en vervolgens gecontroleerd afkoelen. De reflow-oven handhaaft dit profiel in meerdere verwarmde zones, zodat zowel grote als kleine onderdelen de juiste temperatuur bereiken zonder oververhitting. Deze geprofileerde, gelijkmatige verwarming aan beide zijden is precies wat een tafelmodel verwarmingsplaat niet kan evenaren, en het is de reden waarom reflow-solderen in productieomgevingen consistente verbindingen oplevert over duizenden printplaten. Na het reflow-proces worden de verbindingen, inclusief de verborgen verbindingen onder BGA's, gecontroleerd met AOI en röntgenstraling.
3. Golfsolderen versus selectief solderen voor doorsteekverbindingen
Gebruik golfsolderen wanneer een printplaat veel doorsteekverbindingen heeft die tegelijk gesoldeerd moeten worden, en selectief solderen wanneer er slechts een paar doorsteekcomponenten tussen SMD-componenten zitten die niet verstoord mogen worden. Beide methoden solderen de aansluitingen van doorsteekcomponenten, maar ze brengen het soldeer op een heel verschillende manier aan, en dat verschil bepaalt welke methode het meest geschikt is voor uw printplaat.
Golfsolderen leidt de hele onderkant van de printplaat door een staande golf van gesmolten soldeer, waardoor elke blootliggende doorsteekverbinding in één keer wordt gesoldeerd. Dit is snel en efficiënt wanneer er veel doorsteekverbindingen zijn. Selectief solderen daarentegen richt een kleine, precieze soldeerkop op individuele verbindingen. Dit is de juiste aanpak wanneer een printplaat voornamelijk uit SMD-componenten bestaat met slechts enkele doorsteekcomponenten die bij golfsolderen aan oververhitting zouden worden blootgesteld of kortsluiting zouden veroorzaken. In de praktijk is een printplaat met veel SMD-componenten en een handvol connectoren een klassiek voorbeeld van selectief solderen, terwijl een printplaat met rijen doorsteekpinnen beter geschikt is voor golfsolderen.
4. Machinaal solderen versus handmatig solderen: wanneer gebruik je welke?
Gebruik machinaal solderen voor consistente kwaliteit en bij grote volumes, en handmatig solderen alleen voor prototypes, herstelwerkzaamheden, reparaties en een handvol lastige verbindingen. Het verschil zit hem in consistentie en schaalbaarheid: een machine past een gecontroleerd, gedocumenteerd proces op elke verbinding identiek toe, terwijl handmatig solderen afhankelijk is van de vaardigheid van de operator en die consistentie niet kan evenaren over een groot aantal printplaten.
Handmatig solderen behoudt een legitieme rol – voor het bouwen van een prototype, het herstellen van een defecte soldeerverbinding, het bevestigen van een onderdeel dat niet geschikt is voor geautomatiseerde processen, en het soort basis PCB-solderen dat elke engineer zou moeten beheersen. Maar voor productie wint machinaal solderen het op het gebied van opbrengst, snelheid en traceerbaarheid, en het is de enige praktische manier om fine-pitch en BGA-componenten betrouwbaar te verwerken. Als je na de prototypefase nog steeds op handmatig solderen vertrouwt, lijden zowel de kwaliteit als de doorvoer daaronder. Dit is dezelfde les die geldt voor de maakbaarheid in het algemeen: laboratoriummethoden zijn niet schaalbaar.

Figuur 2. De fabricagegegevens van de verschillende typen PCB-soldeermachines moeten vóór de offerte en productie worden gecontroleerd.
5. Soldeerfouten per proces en hoe deze te voorkomen
Elke soldeermachine heeft zijn eigen karakteristieke defecten: reflow-solderen leidt vaak tot tombstoning, brugvorming en holtes; golfsolderen produceert brugvorming, ijspegels en onvolledige vulling van gaten; en selectief solderen kan leiden tot onvoldoende vulling of problemen met de verblijftijd. Weten welk defect bij welk proces hoort, stelt een fabrikant in staat de machine te optimaliseren in plaats van alleen symptomen te bestrijden. Dit verklaart waarom processelectie en parametercontrole zo belangrijk zijn.
| Proces | Typisch defect | Voorkomen |
|---|---|---|
| reflow | Grafstenen plaatsen, overbruggen, leegtes | Evenwichtig remblokontwerp, juiste hoeveelheid rempasta, afgestemd profiel |
| Wave | Bruggen, ijspegels, slecht opgevulde gaten | Correcte voorverwarming, transportsnelheid en soldeermaskerafscherming. |
| Selectief | Onvoldoende vulling, verblijfsproblemen | Keuze van de sproeier, verblijftijd en aanloophoek |
| Elk proces | Koude/doffe gewrichten | Voldoende temperatuur, schone oppervlakken, verse flux. |
De rode draad is dat de meeste defecten te voorkomen zijn door een goed ontwerp van de pads en footprints, plus de juiste machineparameters, en niet door pech. Het ontstaan van bijvoorbeeld tombstoning tijdens reflow-solderen komt door ongelijkmatige verwarming of onevenwichtige pads die een kleine chip rechtop trekken, terwijl golfbruggen vaak te wijten zijn aan een lay-out die geen rekening houdt met de richting waarin de printplaat over de golf beweegt. Daarom levert een lay-out die is gecontroleerd voor het beoogde soldeerproces veel betere resultaten op dan een lay-out die zomaar over de muur wordt gegooid – dezelfde logica achter elke pre-productiecontrole op veelvoorkomende maakbaarheidsproblemen . Na het solderen worden de verbindingen die de betrouwbaarheid bepalen, gecontroleerd door AOI en, voor verborgen verbindingen, door röntgenonderzoek, in plaats van dat ze als goed worden beschouwd. Dit vormt de basis van een betrouwbare kwaliteitscontrole van printplaten.
6. Hoe Highleap uw printplaten op grote schaal soldeert.
Highleap soldeert printplaten met de juiste machine voor de klus: geprofileerd reflow-solderen voor SMD-componenten en golf- of selectief solderen voor doorsteekcomponenten. Dit alles binnen één assemblageproces, ondersteund door AOI- en röntgeninspectie. Tijdens de SMD-printplaatassemblage worden SMD-componenten geplaatst en met een gecontroleerd profiel gesoldeerd, terwijl doorsteekcomponenten worden gesoldeerd met golf- of selectief solderen, afhankelijk van de samenstelling van de printplaat.
Omdat de soldeermachine slechts een deel van het geheel is, levert Highleap deze als onderdeel van een turnkey-assemblage die ook de inkoop, inspectie en testen van componenten omvat. Zo wordt een printplaat gesoldeerd, gecontroleerd en gebruiksklaar geleverd. Een voorafgaande beoordeling van de produceerbaarheid bevestigt dat de lay-out geschikt is voor de beoogde soldeerprocessen voordat de productie van start gaat. Vermeld bij uw offerteaanvraag of de printplaat volledig uit SMT-componenten bestaat of een mix van technologieën bevat, het aantal doorsteekcomponenten en uw productievolume, zodat het juiste soldeerproces kan worden toegepast.
7. Veelgestelde vragen over soldeermachines
Op welke temperatuur moet een soldeerbout worden ingesteld?
Voor de meeste elektronicawerkzaamheden wordt een soldeerbout ingesteld op een temperatuur van ongeveer 315–370 °C (600–700 °F), hoger voor loodvrij soldeer dan voor soldeer met lood en voor verbindingen met een grotere thermische massa. Een te lage temperatuur resulteert in koude verbindingen; een te hoge temperatuur beschadigt de soldeerpunten en componenten.
Wat is een robot- of automatische soldeermachine?
Het is een programmeerbaar systeem dat een soldeerpunt of laser naar elke verbinding beweegt en automatisch soldeerdraad aanvoert, waardoor punt-tot-punt solderen van doorvoergaten en connectorverbindingen wordt geautomatiseerd. Het overbrugt de kloof tussen handmatig solderen en volgolf- of selectieve soldeermachines.
Kunnen soldeerapparaten met loodvrije soldeer werken?
Ja, reflow-ovens, golfovens en selectieve smeltovens werken allemaal met loodvrije processen, waarbij hogere temperaturen en profielen worden gebruikt die geschikt zijn voor loodvrije legeringen. RoHS-conforme productie is standaard loodvrij op dezelfde apparatuur, mits correct ingesteld.
Wat is het verschil tussen handmatig solderen en machinaal solderen in een productieomgeving?
Machinaal solderen past een gecontroleerd en gedocumenteerd proces toe op elke verbinding, waardoor een consistente opbrengst bij grote volumes wordt gegarandeerd en componenten met een fijne pitch en BGA-componenten verwerkt kunnen worden. Handmatig solderen is afhankelijk van de vaardigheid van de operator en is geschikt voor prototypes, herstelwerkzaamheden en afwijkende onderdelen.
Hoe worden printplaten in massaproductie gesoldeerd?
Oppervlaktemontagecomponenten worden na het printen en plaatsen van de soldeerpasta door middel van reflow-solderen verbonden. Eventuele doorsteekcomponenten worden vervolgens met golfsolderen of selectief solderen toegevoegd. Geautomatiseerde inspectie (AOI en röntgen) controleert de verbindingen, waardoor het hele proces snel en herhaalbaar is.
Kan één machine zowel SMT- als doorsteeksoldeerwerkzaamheden uitvoeren?
Geen enkele machine kan beide – reflow-solderen is geschikt voor surface-mount-toepassingen en wave- of selectieve soldeertechnieken voor through-hole-toepassingen – maar een productielijn combineert ze in een bepaalde volgorde, zodat een printplaat met gemengde technologieën in één keer volledig gesoldeerd wordt.

aanbevolen berichten

Taconic RF 35 versus RO4350B printplaat
Inhoudsopgave RF-35 versus RO4350B Inkoop en...

TMM4 filter printplaatproductie
De productie van de TMM4-filterprintplaat wordt gecontroleerd door...

TMM6 PCB-fabricage
TMM6-fabricage is de pagina voor procescontrole voor een mid-Dk...

TMM3 printplaatproductie voor RF-modules
TMM3 PCB-productie is vooral nuttig wanneer de RF-module...
Hoe u een offerte voor PCB's kunt krijgen
Wij voeren graag een DFM/DFA-analyse voor u uit en sturen u vervolgens een rapport. U kunt uw bestanden veilig uploaden via onze website. Om u een offerte te kunnen geven, hebben we de volgende informatie nodig:
-
- Gerber, ODB++ of .pcb, spec.
- BOM-lijst als u assemblage nodig heeft
- Aantal
- Draaitijd
Voor PCBA-diensten verzoeken wij u uw BOM (Bill of Materials) en eventuele specifieke assemblage-instructies te verstrekken. Wij bieden ook DFM/DFA-analyses aan om uw ontwerpen te optimaliseren voor maakbaarheid en assemblage, wat een soepel productieproces garandeert.