
Waarom SMT-pads loslaten tijdens het solderen
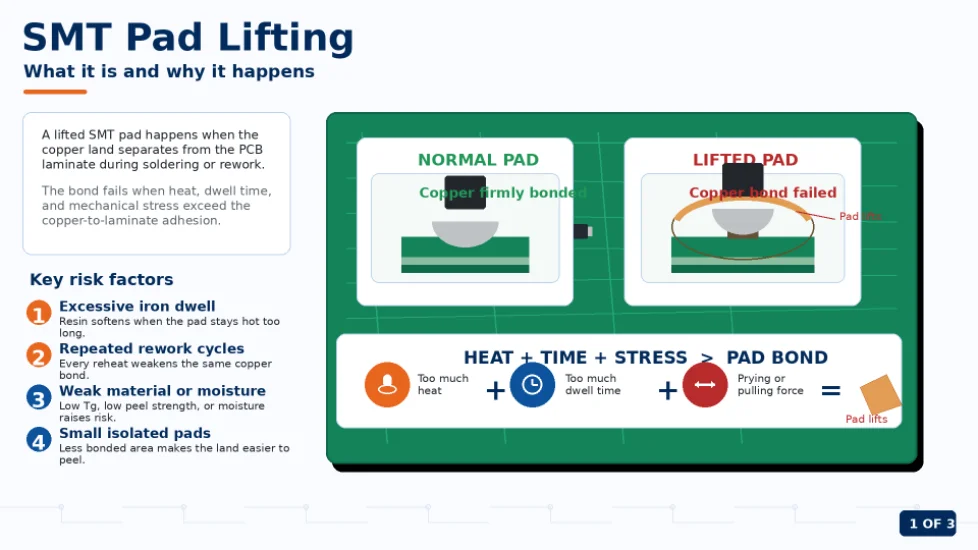
Afbeelding 1. SMT-pad-opheffing: wat het is en waarom het gebeurt.
Wanneer een koperen pad loslaat van de printplaat tijdens het solderen, is de oorzaak bijna altijd hitte, tijd en spanning die de hechting tussen het koper en het laminaat verzwakken. Het loslaten van een SMT-pad , formeel bekend als een losgekomen pad, treedt op wanneer te veel hitte of te veel herstelcycli die hechting verzwakken, vaak verergerd door een kleine pad, een zwak laminaat of mechanische kracht. Deze handleiding legt de werkelijke oorzaken van het loslaten van een pad uit, onderverdeeld in materiaal-, ontwerp- en procesgerelateerde oorzaken, en geeft praktische manieren om dit te voorkomen.
Key afhaalrestaurants
- Een contactvlak laat los wanneer hitte en tijd de hechting tussen koper en laminaat aantasten; een te lange verblijftijd van ijzer is de meest voorkomende oorzaak.
- Herhaaldelijk bijwerken of opnieuw solderen verergert de schade, dus het beperken van bijwerken beschermt de soldeerpunten.
- Zwakke laminaten (lage glasovergangstemperatuur of lage afpelsterkte) en ingesloten vocht maken het loslaten veel gemakkelijker.
- Kleine pads zonder verankering via of printspoor, en pads die verbonden zijn met grote koperen geleiders zonder thermische ontlasting, lopen het grootste risico.
- Kortstondig, heet contact met voldoende vloeimiddel, in combinatie met voorverwarming en goede materialen, voorkomt in de meeste gevallen dat de soldeerpad loslaat.
Inhoudsopgave
- Wat een losgeraakt SMD-pad is
- Verhoogde pads: Doorsteekmontage versus opbouwmontage
- Waarom remblokken loslaten: hitte en contacttijd.
- Hoe het materiaal van de ondergrond de hechting van de pads beïnvloedt
- PCB-ontwerpfactoren die pad-lifting veroorzaken
- Factoren tijdens het soldeerproces die de soldeerpunten kunnen loslaten
- Samenvatting van de oorzaken van het loslaten van SMD-pads
- Hoe voorkom je dat SMD-pads loslaten?
- Hoe repareer je een losgeraakt PCB-pad?
- Veelgestelde Vragen / FAQ
Wat een losgeraakt SMD-pad is
Een pad, ofwel soldeerpunt, is het stukje koper waarop een component wordt gesoldeerd. Het is verbonden met het onderliggende laminaat door het harssysteem van de printplaat, en die verbinding heeft een beperkte sterkte.
Verhoogd terrein versus verhoogd platform
Wanneer het koper loslaat van het laminaat, ontstaat er een opstaande contactvlak, waarbij het contactvlak van het oppervlak omhoog komt, of in het ergste geval een contactvlak dat volledig loslaat, vaak inclusief de bijbehorende verbindingslijn. In beide gevallen is de elektrische verbinding verbroken en kan de printplaat zonder reparatie onbruikbaar worden. Het koper zelf begeeft het zelden; het is de verbinding met de printplaat die het begeeft.
Waarom dit zo belangrijk is
Een losgekomen soldeerpad wordt beschouwd als een defect of een meldingsplichtige situatie volgens de assemblageacceptatiecriteria, en kan intermitterende of open verbindingen in het veld veroorzaken. Inzicht in de factoren die hieraan ten grondslag liggen, is de eerste stap naar het bouwen van printplaten die zowel de assemblage als eventuele latere reparaties doorstaan.
Verhoogde pads: Doorsteekmontage versus opbouwmontage
Het optillen van de remblokken heeft gevolgen voor beide soorten remblokken, maar de geometrie verschilt en daarmee ook het risico.
| Kenmerk | Oppervlakte-gemonteerd land | Doorlopende gatenpad |
|---|---|---|
| Bond aan boord | Oppervlaktekoper verbonden met laminaat | Een kussen plus een verchroomde loop door het gat |
| Hoe het tilt | Het land laat los van het oppervlak. | De pad en de loop kunnen scheuren, waardoor de draad vaak losraakt. |
| Reparatie | Jumper van draad naar printplaat of via | Jumper, of in ernstige gevallen herbouwen met een oogje. |
Oppervlakte-gemonteerde contactvlakken hebben minder verankering dan doorgeplateerde contactvlakken, waardoor ze sneller loslaten. Daarom zijn verankerende via's en druppelvormige contactvlakken zo belangrijk bij een goede footprint-review . Doorgeplateerde contactvlakken worden beter vastgehouden door de behuizing, maar als ze loslaten, nemen ze vaak ook de verbindingssporen mee. In beide gevallen is de oplossing hetzelfde: beheers de temperatuur en de tijd, en bouw op een laminaat met voldoende afpelsterkte.
Waarom remblokken loslaten: hitte en contacttijd.
Vrijwel elk geval van loslatende pads is terug te voeren op één mechanisme: de hechting tussen koper en laminaat verslechtert wanneer het te lang te heet is.
Het allerbelangrijkste principe is dat kortstondig, heet contact minder schade aanricht dan langdurig, lauw contact . Door een strijkijzer enkele seconden op een soldeerpad te laten rusten, wordt er veel meer warmte in de verbinding gebracht dan bij een snelle, beslissende verbinding, zelfs bij een lagere temperatuur van de soldeerpunt. Hoe langer het koper heet blijft, hoe zachter de hars wordt en hoe zwakker de verbinding, totdat het soldeerpad loslaat.
Daarom is techniek net zo belangrijk als de apparatuur. Een schone, goed vertinde punt en voldoende flux zorgen ervoor dat het soldeer binnen een seconde of twee smeedt, waardoor de pad niet de langdurige verhitting krijgt die nodig is om hem los te maken. Het streven naar meer hitte of een langere inwerktijd, in plaats van meer flux, is de klassieke oorzaak van een losgekomen soldeerpad.
Hoe het materiaal van de ondergrond de hechting van de pads beïnvloedt
Niet alle platen zijn even bestand tegen loslaten. De eigenschappen van het laminaat bepalen hoeveel hitte de verbinding tussen de platen kan verdragen voordat deze het begeeft.
| Materiële factor | Effect op de hechting van de pad |
|---|---|
| Glastransitietemperatuur (Tg) | Laminaat met een hogere Tg-waarde wordt minder zacht bij verhitting en houdt pads beter vast. |
| Koperen afpelsterkte | Meet direct hoe stevig koper zich aan het laminaat hecht. |
| Laminaatkwaliteit | Slecht gedroogd of laagwaardig materiaal laat zich gemakkelijker verwijderen. |
| Geabsorbeerd vocht | Opgesloten vocht kan bij verhitting delaminatie en afbladdering veroorzaken. |
De afpelsterkte van koper is de eigenschap die het loslaten van de printplaat het meest direct voorspelt en wordt geverifieerd met behulp van gestandaardiseerde testmethoden. Het kiezen van een laminaat met een geschikte Tg (glasovergangstemperatuur) en afpelsterkte voor de toepassing is een beslissing die tijdens de printplaatproductie wordt genomen en is vooral belangrijk voor printplaten die aan hoge soldeertemperaturen of nabewerking worden blootgesteld. Ontwerpen met veel koper en thermische eisen, zoals die op substraten met een metalen kern , verdienen hier bijzondere aandacht.
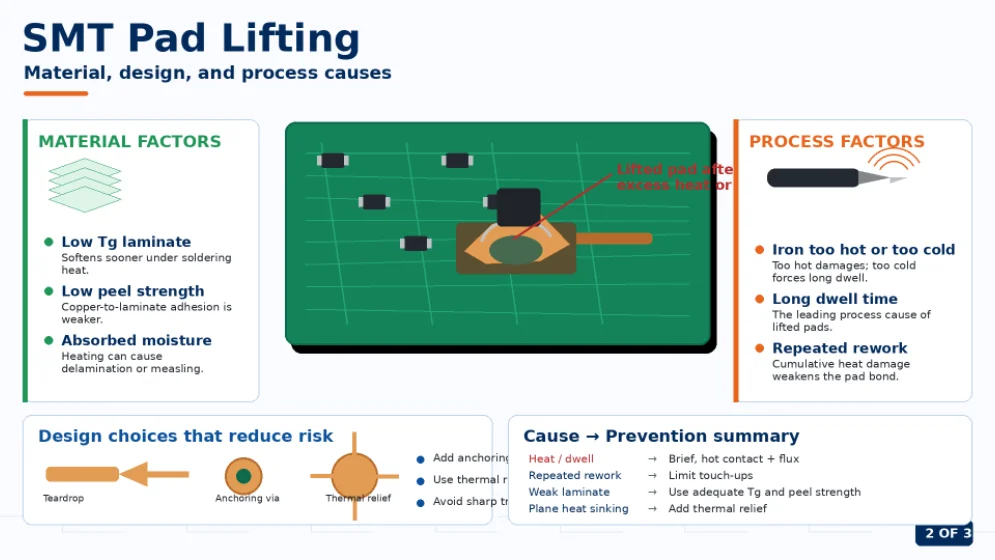
Figuur 2. Ontwerp en proces van SMT-padliftmateriaal
PCB-ontwerpfactoren die pad-lifting veroorzaken
De manier waarop een soldeerpad is ontworpen en aangesloten, heeft een grote invloed op de soldeerbestendigheid. Twee soldeerpads op dezelfde printplaat, waarvan er één verankerd is en de andere geïsoleerd, kunnen zich heel verschillend gedragen.
Afmetingen en verankering van het kussen
Een klein, geïsoleerd pad met slechts een dunne printspoor heeft weinig hechtingsoppervlak om loslaten te voorkomen. Door een verankeringsvia toe te voegen die het pad verbindt met een binnenste laag, of door druppelvormige contactpunten te gebruiken waar het printspoor het pad raakt, wordt de effectieve hechting vergroot en wordt loslaten tegengegaan. Ontwerpen met een fijne pitch en kleine passieve componenten, zoals die in lay-outs met een hoge dichtheid voorkomen , profiteren het meest van deze eigenschappen.
Thermische ontlasting op vliegtuigen
Een pad dat direct is verbonden met een groot koperen gietvlak of een geaard vlak is moeilijk te verwarmen, omdat het koper warmte afvoert. De gebruiker moet dan langer en met meer warmte verwarmen, wat er juist voor zorgt dat de pads loskomen. Een thermisch ontlastende verbinding, waarbij de pad met een paar smalle spaken aan het vlak is bevestigd, zorgt ervoor dat de verbinding snel op temperatuur komt zonder langdurig verwarmen.
Traceerroutering
Door een kwetsbare printspoor zo te plaatsen dat het niet wordt uitgetrokken wanneer een onderdeel wordt gehanteerd, en door scherpe overgangen bij de contactvlakken te vermijden, wordt de mechanische belasting van het optillen verminderd. Goede keuzes op het gebied van footprint en routing zijn precies waar een ontwerpbeoordeling voor productie op let.
Factoren tijdens het soldeerproces die de soldeerpunten kunnen loslaten
Zelfs een goed ontworpen printplaat op hoogwaardig materiaal kan last krijgen van losgeraakte soldeerpunten als het soldeerproces niet correct wordt uitgevoerd.
- IJzertemperatuur. Te hoge temperaturen beschadigen de hechting direct; te lage temperaturen zorgen voor een langere inwerktijd, waardoor de pads ook loslaten. Stel de temperatuur zo in dat de pads snel nat worden.
- Verblijfsduur. Langdurig contact is de voornaamste oorzaak. Maak de verbinding en ga verder.
- Herwerkcycli. Elke keer dat een verbinding opnieuw wordt verhit, wordt deze belast. Beperk daarom het aantal keren dat een verbinding opnieuw wordt bewerkt.
- Voorverwarmen. Door de strijkplank eerst op te warmen, wordt de thermische schok verminderd en de tijd dat het strijkijzer op de mat moet blijven, verkort.
- Loodvrije temperaturen. Loodvrije legeringen smelten heter, waardoor de marge vóór beschadiging kleiner is en de techniek belangrijker wordt.
Desolderen is bijzonder riskant, omdat het verwijderen van een onderdeel kan betekenen dat een soldeerpad herhaaldelijk verhit moet worden. Door gebruik te maken van de juiste desoldeergereedschappen, verse soldeerflux en zo min mogelijk warmte, wordt het soldeerpad zowel tijdens het verwijderen als tijdens het installeren beschermd.
Samenvatting van de oorzaken van het loslaten van SMD-pads
Bovenstaande factoren kunnen worden samengevat in een handige diagnostische tabel.
| Veroorzaken | Waarom het de pad optilt | Voorkomen |
|---|---|---|
| Overmatige verblijftijd / hitte | Verzacht de hechting tussen koper en laminaat. | Kortstondig, heet contact; vloeimiddel om snel nat te worden |
| Herhaaldelijk herwerken | Cumulatieve hitteschade | Beperk het aantal retouches en reflow-cycli. |
| Zwakke laminaatlaag / vocht | Lage Tg of afpelsterkte zorgt ervoor dat het eerder begeeft. | Voldoende Tg en schilsterkte; indien nodig bakken. |
| Klein/geïsoleerd kussentje | Een klein hechtvlak dat afbladderen tegengaat. | Verankering via, traanvormige |
| Geen thermische ontlasting | Vliegtuigen onttrekken warmte, waardoor ze langer in het vliegtuig blijven. | Thermische ontlastingsspaken voor vliegtuigen |
Hoe voorkom je dat SMD-pads loslaten?
Door de oorzaken op een rijtje te zetten, ontstaat een korte, praktische checklist.
- Snel solderen. Gebruik een schone, hete soldeerboutpunt en voldoende soldeervloeistof zodat elke verbinding binnen een seconde of twee uithardt.
- Beperk herwerk. Vermijd het herhaaldelijk opnieuw verhitten van hetzelfde lasblokje; plan de lasnaad zo dat deze in één keer goed is.
- Verwarm de snijplank voor. Vooral bij grotere of dikkere snijplanken verkort voorverwarmen de benodigde strijktijd.
- Geef aan dat het materiaal van goede kwaliteit is. Kies een laminaat met een voldoende hoge Tg-waarde en koperhechtsterkte voor het verwachte solderen en nabewerken.
- Ontwerp pads die bestand zijn tegen slijtage. Voeg verankeringsvias en druppelvormige connectoren toe aan kleine pads, en thermische ontlasting op vlakke verbindingen.
- Voorzichtig behandelen. Vermijd wrikken of buigen, omdat dit mechanische spanning veroorzaakt, en bak vochtgevoelige printplaten af voordat u gaat solderen.
Deze gewoontes werpen ook hun vruchten af op grote schaal: een ontwerp dat bestand is tegen het loslaten van de soldeerpunten is robuuster tijdens geautomatiseerd solderen en eventuele herstelwerkzaamheden tijdens assemblage in grote volumes , waar consistentie het belangrijkst is.
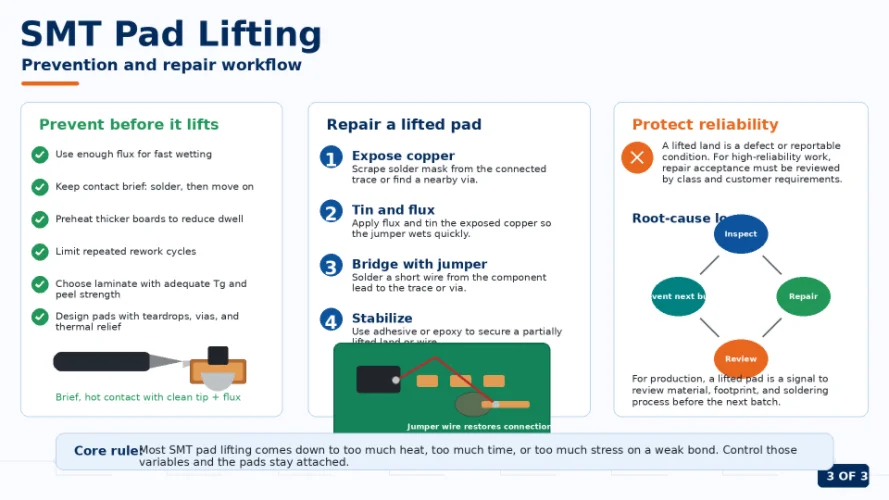
Figuur 3. Werkstroom voor het voorkomen en repareren van SMT-padopheffing
Hoe repareer je een losgeraakt PCB-pad?
Als een pad ondanks voorzorgsmaatregelen loslaat, kan de verbinding vaak worden hersteld, hoewel de reparatie beperkingen heeft.
- Veranker de verbinding opnieuw. Een kort verbindingsdraadje van de componentaansluiting naar de printplaat of een nabijgelegen via kan het circuit herstellen.
- Stabiliseer het kussen. Lijm of epoxy kan een gedeeltelijk losgekomen stuk grond op zijn plaats houden om verdere beweging te voorkomen.
- Ken de acceptatiegrenzen. Een opgetilde printplaat wordt beoordeeld aan de hand van de acceptatiecriteria voor montage per klasse. Bij werkzaamheden die hoge betrouwbaarheid vereisen, kan de printplaat zelfs na reparatie nog steeds niet acceptabel zijn.
Voor een prototype is een nette reparatie van de jumper meestal voldoende. Bij productie of printplaten die hoge betrouwbaarheid vereisen, is een losgekomen soldeerpad een teken dat het materiaal, de voetafdruk of het soldeerproces opnieuw bekeken moet worden, zodat de volgende batch dit probleem niet herhaalt.
Vraag een offerte aan voor robuuste planken.
Loslaten van soldeerpads is te voorkomen: soldeer snel, beperk herstelwerkzaamheden, kies een laminaat met de juiste Tg en afpelsterkte, en ontwerp kleine pads met verankeringseigenschappen. Als je dat goed doet, verdwijnen loslatende pads grotendeels. Lees meer over Highleap Electronics en hoe wij duurzame printplaten produceren en assembleren.
Veelgestelde Vragen / FAQ
Waarom laten de soldeerpunten van SMT-componenten los tijdens het solderen?
Omdat hitte en tijd de hechting tussen de koperen pad en het laminaat aantasten. De meest voorkomende oorzaak is het te lang laten rusten van de soldeerbout op de pad; herhaaldelijk nabewerken, een zwak laminaat, een kleine, geïsoleerde pad of ingesloten vocht verergeren het probleem. Kortstondig, heet contact met flux voorkomt dit grotendeels.
Heeft de temperatuur van het strijkijzer of de inwerktijd invloed op het liftproces?
Een te lange contacttijd is meestal de grootste boosdoener, hoewel een te hoge temperatuur de verbinding ook direct beschadigt. Het doel is om de soldeerbout zo heet te maken dat de verbinding binnen een seconde of twee nat wordt, zodat de soldeerpad nooit lang genoeg heet blijft om los te laten. Een te koude soldeerbout werkt averechts, omdat er dan langer contact nodig is.
Welke invloed heeft het materiaal van de plank op het optillen van de pads?
Een laminaat met een hogere glasovergangstemperatuur wordt minder zacht bij verhitting, en een hogere koperhechtsterkte betekent dat de pad steviger vastzit. Slecht uitgehard materiaal en geabsorbeerd vocht laten veel gemakkelijker los. Het specificeren van een adequate Tg en hechtsterkte voor het verwachte solderen en herstelwerk vermindert het risico.
Kunnen ontwerpwijzigingen het loslaten van de kussens voorkomen?
Ja. Het toevoegen van een verankeringsvia en druppelvormige verbindingen aan kleine pads vergroot het hechtingsoppervlak, en thermische ontlastingsverbindingen met vlakken zorgen ervoor dat verbindingen snel opwarmen in plaats van een lange verblijftijd te vereisen. Deze keuzes met betrekking tot de voetafdruk zijn precies wat een ontwerpbeoordeling voor de productie controleert vóór de productie.
Waarom is de kans groter dat landingsplatforms die met de grond verbonden zijn, opstijgen?
Een groot koperen vlak voert warmte af van de pad, waardoor de operator langer en met meer warmte moet werken om het soldeer te smelten, wat de pads losmaakt. Een thermische ontlastingsverbinding, waarbij de pad met een paar smalle spaken aan het vlak is verbonden, zorgt ervoor dat de verbinding snel op temperatuur komt en voorkomt langdurig verwarmen.
Komt het loslaten van de soldeerpunten vaker voor bij loodvrij soldeer?
Dat kan, omdat loodvrije legeringen bij een hogere temperatuur smelten, waardoor er minder ruimte is voordat de verbinding beschadigd raakt. Een goede techniek, voldoende vloeimiddel, voorverwarming en een laminaat dat geschikt is voor loodvrije temperaturen vanaf de fabricage, helpen allemaal om de hogere temperatuur te compenseren.
Kan een board met een losgeraakt kussen nog gebruikt worden?
Vaak wel, bij een prototype, door een jumperdraad toe te voegen om de verbinding te herstellen en het contactvlak te stabiliseren met lijm. Bij productie of printplaten met hoge betrouwbaarheid wordt een losgekomen contactvlak beoordeeld aan de hand van acceptatiecriteria per klasse en is het mogelijk dat het niet acceptabel is. Dit is dus een signaal om het materiaal, de voetafdruk of het proces aan te passen.
Worden doorsteekmontagepads op dezelfde manier losgelaten als SMT-pads?
Beide typen pads kunnen loslaten, maar doorsteekpads zijn verankerd door de geplateerde huls door het gat, waardoor ze beter bestand zijn tegen loslaten; als ze toch loslaten, trekken ze vaak de verbindingsspoor mee. Oppervlaktemontagepads zijn alleen afhankelijk van oppervlaktehechting, waardoor ze gemakkelijker loslaten. Daarom zijn verankeringsvias en druppelvormige pads zo nuttig.
Helpt het echt om de printplaat voor te verwarmen?
Ja. Voorverwarmen brengt de hele printplaat op de juiste soldeertemperatuur, waardoor de soldeerbout minder warmte afgeeft gedurende een kortere tijd. Dit vermindert zowel de thermische schok als de contacttijd die nodig is om de soldeerpunten los te maken. Het is vooral handig voor dikkere printplaten, veel koper en soldeerpunten die verbonden zijn met grote vlakken.

aanbevolen berichten

TMM PCB-fabricage
Inhoudsopgave TMM PCB-fabricagebereik voor RF en...

RT duroid 6002 PCB-offerte en stapeling
Deze pagina is verantwoordelijk voor de taak 'citaat en stapeldefinitie'...

TMM6 filter printplaatproductie
Inhoudsopgave: Waarom ontwerpers van magnetronfilters gebruikmaken van...

Taconic RF 35 versus RO4350B printplaat
Inhoudsopgave RF-35 versus RO4350B Inkoop en...
Hoe u een offerte voor PCB's kunt krijgen
We voeren een DFM/DFA-analyse voor u uit en sturen u een rapport. U kunt uw bestanden veilig uploaden via onze website. We hebben de volgende informatie nodig om u een offerte te kunnen sturen:
-
- Gerber, ODB++ of .pcb, spec.
- BOM-lijst als u assemblage nodig heeft
- Aantal
- Draaitijd
Voor PCBA-diensten verzoeken wij u uw BOM (Bill of Materials) en eventuele specifieke assemblage-instructies te verstrekken. Wij bieden ook DFM/DFA-analyses aan om uw ontwerpen te optimaliseren voor maakbaarheid en assemblage, wat een soepel productieproces garandeert.