
Het SMT PCB-assemblageproces uitgelegd
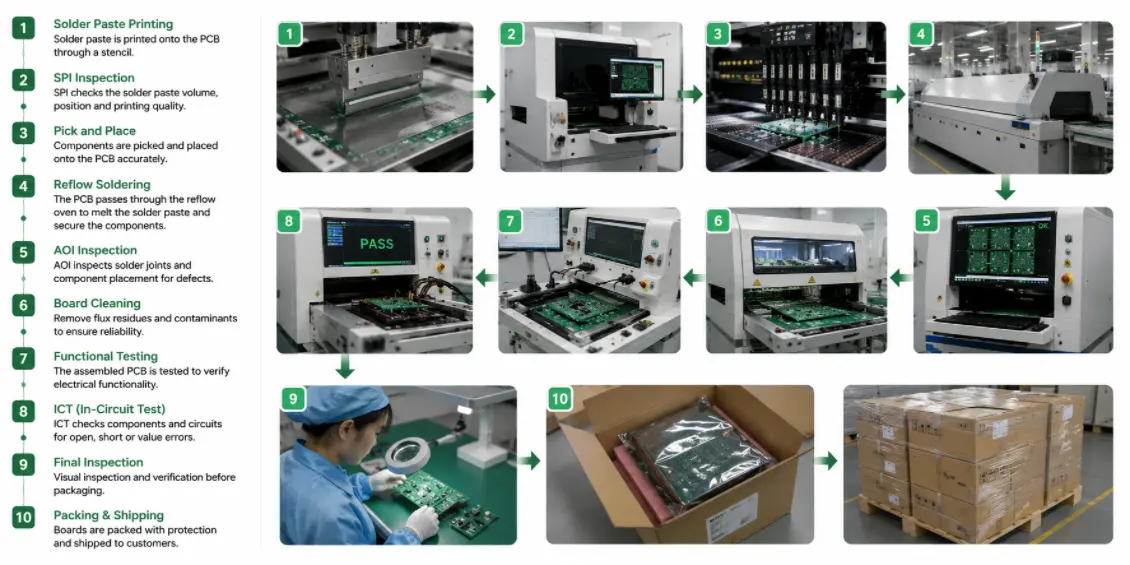
Afbeelding 1. SMT PCB-assemblageproces
SMT (surface-mount technology) is de meest gebruikte methode voor het assembleren van moderne printplaten: componenten worden direct op contactvlakken op het printplaatoppervlak geplaatst en in één keer gesoldeerd in een reflow-oven. Het is de technologie die de kleine, compacte en in grote volumes geproduceerde elektronica van vandaag mogelijk maakt. Deze handleiding legt stap voor stap uit wat een SMT-printplaat is en hoe de assemblagelijn werkt, hoe surface-mount zich verhoudt tot through-hole, de meest voorkomende componentbehuizingen, hoe een printplaat ontworpen kan worden die netjes geassembleerd kan worden, en hoe de afgewerkte printplaten worden geïnspecteerd en getest.
Key afhaalrestaurants
- Bij SMT worden componenten op het printplaatoppervlak geplaatst en in een reflow-oven gesoldeerd, waardoor kleine, compacte en geautomatiseerde assemblage mogelijk is.
- De productielijn verloopt als volgt: printen van soldeerpasta → pasta-inspectie → pick-and-place → reflow → geautomatiseerde optische en röntgeninspectie.
- SMT is geschikt voor de meeste moderne componenten; through-hole wordt nog steeds gebruikt voor connectoren en componenten die zwaar belast worden, vaak op dezelfde printplaat (hybride).
- Bij componenten met verborgen verbindingen, zoals QFN en BGA, is röntgeninspectie nodig, omdat de verbindingen zich onder het component bevinden.
- Ontwerpdetails die specifiek voor de productie zijn bedoeld, zoals afmetingen, pasta-openingen, referentiepunten en paneelindeling, bepalen of een printplaat netjes in elkaar gezet kan worden.
Inhoudsopgave
Wat SMT betekent en waarom het zo dominant is.
Bij surface-mount technologie (SMD) hebben componenten kleine aansluitingen of pootjes die direct op contactpunten op het oppervlak van de printplaat worden gesoldeerd, in plaats van pootjes die door geboorde gaten lopen. De printplaat kan aan beide zijden componenten bevatten en de hele assemblage wordt in één keer gesoldeerd in een reflow-oven.
SMT domineert om concrete redenen. Oppervlaktemontagecomponenten zijn veel kleiner dan hun doorsteekcomponenten, waardoor printplaten dichter en compacter zijn. Het proces is sterk geautomatiseerd, wat het snel, herhaalbaar en kosteneffectief maakt op grote schaal. Bovendien ondersteunt het de fijne pitch en het hoge aantal pinnen dat moderne chips vereisen. Voor vrijwel alle huidige elektronica is SMT de standaard, en daarom is de kerncompetentie van een assemblagebedrijf de SMT-lijn, het hart van de printplaatassemblage.
De SMT-assemblagelijn, stap voor stap.
Een SMT-lijn is een reeks machines, waarbij elke machine één taak uitvoert en de printplaat doorgeeft aan de volgende. Inzicht in dit proces zorgt ervoor dat de ontwerpvoorschriften later logisch worden.
1. Soldeerpasta-afdrukken
Een roestvrijstalen sjabloon wordt over de kale printplaat geplaatst en soldeerpasta, een mengsel van kleine soldeerdeeltjes en vloeimiddel, wordt door openingen in het sjabloon op de soldeerpunten aangebracht. De openingen in het sjabloon bepalen precies hoeveel pasta er op elk punt terechtkomt, en die juiste hoeveelheid is essentieel voor goede soldeerverbindingen.
2. Soldeerpasta-inspectie (SPI)
Een geautomatiseerd systeem controleert de aangebrachte soldeerpasta, het volume, de positie en de vorm op elk pad, voordat er componenten worden aangebracht. Het opsporen van een probleem met de pasta is hier veel goedkoper dan het ontdekken van een defect na het reflow-proces, waardoor SPI een cruciale kwaliteitscontrole is bij werkzaamheden met fijne pitch.
3. Pick-and-place
Hogesnelheidsmachines pakken componenten van rollen en trays en plaatsen ze nauwkeurig op de met pasta bedekte pads, duizenden plaatsingen per uur. De kleefkracht van de pasta houdt elk onderdeel op zijn plaats tot het solderen. Nauwkeurige plaatsing is essentieel voor de betrouwbare assemblage van kleine onderdelen en chips met een fijne pitch.
4. Reflow-solderen
De geassembleerde printplaat doorloopt een reflow-oven met een zorgvuldig gecontroleerd temperatuurprofiel: voorverwarmen, vasthouden, een piek die het soldeer smelt (voor loodvrije legeringen een piek rond 245 °C), en vervolgens afkoelen. De pasta smelt en vormt de soldeerverbindingen, waarna deze stolt als de printplaat afkoelt. Het thermische profiel is afgestemd op de printplaat en de componenten, en veeleisende substraten vereisen speciale aandacht. Daarom worden thermisch zware printplaten geproduceerd met profielen die geschikt zijn voor assemblage met een metalen kern.
5. Geautomatiseerde optische en röntgeninspectie
Na het reflow-proces controleert geautomatiseerde optische inspectie (AOI) met camera's de zichtbare soldeerverbindingen en de plaatsing van de componenten. Voor componenten waarvan de verbindingen zich onder de behuizing bevinden, zoals QFN en BGA, wordt röntgeninspectie gebruikt om de verborgen verbindingen te detecteren. Samen controleren ze of het solderen correct is verlopen.
6. Dubbelzijdige borden
Wanneer er aan beide zijden onderdelen worden gesoldeerd, wordt meestal eerst de lichtere kant geassembleerd. Daarna wordt de printplaat omgedraaid en wordt de tweede kant gesoldeerd, waarbij de zwaarste componenten op de laatste kant worden geplaatst zodat ze niet verschuiven. Deze volgorde zorgt ervoor dat alles op zijn plaats blijft tijdens de tweede reflow-fase.
SMT versus doorsteekmontage
Oppervlaktemontage heeft doorsteekmontage niet volledig vervangen; beide hebben hun nut, en veel printplaten gebruiken beide.
| Aspect | Opbouwmontage (SMT) | Doorlopend gat (THT) |
|---|---|---|
| Grootte | Zeer klein, hoge dichtheid | Grotere componenten |
| Mechanische kracht | Prima voor de meeste onderdelen. | Zeer sterk; de geleiders verankeren het onderdeel. |
| Automatisering | Volledig geautomatiseerd, snel op grote schaal. | Meer handmatige of selectieve processen |
| Best voor | De meeste moderne componenten | Connectoren, onderdelen met hoog vermogen en hoge belasting. |
Doorsteekcomponenten behouden hun nut voor connectoren die mechanische belasting moeten weerstaan, grote vermogenscomponenten en alles wat baat heeft bij aansluitingen die door de printplaat heen verankerd zijn. De meeste producten zijn hybride : de SMD-componenten worden eerst gesoldeerd, waarna de doorsteekcomponenten worden toegevoegd door middel van selectief of golfsolderen. Een bekwame assemblagepartner voert beide processen uit op één printplaat, wat van belang is naarmate ontwerpen evolueren naar grootschalige PCB-assemblage.
Veelvoorkomende SMT-pakkettypen
SMT-componenten zijn verkrijgbaar in verschillende verpakkingen, en de manier waarop ze worden geïnspecteerd, hangt af van de vraag of de soldeerverbindingen zichtbaar zijn.
| Pakket | Wat het is | Inspectie |
|---|---|---|
| Chippassieve componenten (01005, 0201, 0402…) | Kleine weerstanden en condensatoren | AOI; de kleinste formaten vereisen een zorgvuldige procescontrole. |
| SOIC / QFP | Chips met zichtbare aansluitingen aan de randen | AOI; de elektroden zijn zichtbaar en controleerbaar. |
| QFN | Aan de onderkant aangesloten, geen verlengde aansluitingen | Röntgenfoto, aangezien de uiteinden zich eronder bevinden |
| BGA | Raster van soldeerbolletjes onder de verpakking | Röntgenfoto, aangezien de ballen verborgen zijn. |
Het patroon is eenvoudig: onderdelen met zichtbare aansluitingen (SOIC, QFP) en chippassives worden optisch gecontroleerd, terwijl bottom-terminated en ball-grid packages (QFN, BGA) hun verbindingen verbergen en röntgeninspectie vereisen. Door dit van tevoren te weten, worden zowel het inspectieplan als het ontwerp beïnvloed. Onderdelen met een fijne pitch en verborgen verbindingen vereisen daarom een strengere procescontrole.
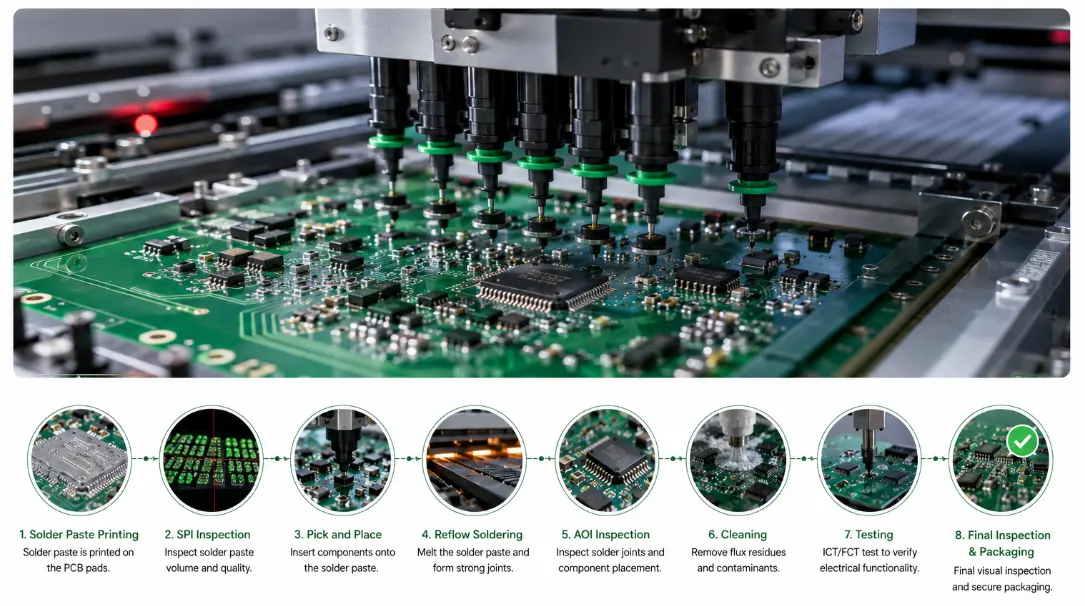
Afbeelding 2. Details van het SMT PCB-assemblageproces
Een SMT-geschikte printplaat ontwerpen
Een printplaat die netjes in elkaar te zetten is, is ontworpen met het oog op montage, niet alleen op functionaliteit. De belangrijkste punten van ontwerpen met het oog op productie zijn:
- Correcte voetafdrukken en landpatronen. De soldeerpunten moeten overeenkomen met het aanbevolen patroon van het onderdeel; onjuiste voetafdrukken veroorzaken plaatsings- en soldeerfouten.
- Praktische openingen voor de pasta en een doordacht sjabloonontwerp. De openingen in het sjabloon moeten de juiste hoeveelheid pasta afgeven, vooral bij onderdelen met een fijne spoed en onderdelen die aan de onderkant eindigen.
- Vertrouwenspersonen. Referentiemarkeringen maken een nauwkeurige uitlijning van de machines mogelijk, met lokale referentiepunten voor apparaten met een fijne spoed.
- Voldoende afstand. Laat voldoende ruimte tussen de onderdelen voor plaatsing, reflow-proces en inspectie.
- Paneelindeling en gereedschapsrails. Gebruik rails voor de paneelindeling, zodat de printplaat soepel door de productielijn loopt.
- Het juiste laminaat. Gebruik een materiaal met een glasovergangstemperatuur (Tg) die geschikt is voor loodvrije reflow-temperaturen.
- Vochtgevoelige (MSL) behandeling. Sommige onderdelen moeten worden gebakken en voorzichtig worden behandeld vóór het reflow-proces om vochtschade te voorkomen.
Door dit vóór de fabricage goed te doen, worden de meeste assemblageproblemen voorkomen. Een gratis DFM-review van de fabrikant controleert uw footprints, spatiëring, referentiepunten en paneelindeling aan de hand van een echte SMT-lijn en signaleert problemen terwijl ze nog goedkoop te verhelpen zijn. De kwaliteit van de kale printplaat is ook belangrijk, aangezien de assemblage slechts zo goed is als de onderliggende PCB-productie . High-speed of RF-ontwerpen stellen bovendien extra eisen aan snelle PCB-productie en materialen met een laag verlies.
Het reflowprofiel, stap voor stap
De reflow-oven is de plek waar de soldeerverbindingen daadwerkelijk tot stand komen, en het temperatuurprofiel ervan wordt afgestemd op de printplaat en de componenten. Een typisch profiel doorloopt vier fasen.
| Stadium | Wat gebeurt | Doel |
|---|---|---|
| Verwarm | De temperatuur stijgt gecontroleerd. | Til het bord voorzichtig op en voorkom thermische schokken. |
| weken | Temperatuur constant gehouden op een plateau | Activeer de flux en egaliseer de temperatuur over de hele linie. |
| reflow | Een piek boven het smeltpunt van het soldeer (loodvrij rond 245 °C) | Smelt de pasta zodat de voegen zich vormen. |
| Koelen | Gecontroleerde teruggang | Verstevig de verbindingen met een degelijke constructie. |
Het is cruciaal om elke fase correct uit te voeren: een te snelle opwarming kan onderdelen beschadigen of defecten veroorzaken, een te korte opwarmtijd leidt tot ongelijkmatige verwarming en een verkeerde piek resulteert in zwakke of koude verbindingen. Het profiel is afhankelijk van de massa en materialen van de printplaat. Daarom vereisen thermisch zware substraten de specifieke profielen die gebruikt worden bij de assemblage van metalen kernen.
Soldeerlegeringen: loodvrij en loodhoudend.
De meeste huidige productie maakt gebruik van loodvrij soldeer, meestal een tin-zilver-koper (SAC)-legering. Deze smelt bij een hogere temperatuur en vereist daarom een hogere reflow-piek en een daarvoor geschikt laminaat. Loodhoudend (tin-lood) soldeer smelt bij een lagere temperatuur en wordt nog steeds gebruikt in sommige specialistische toepassingen. De legering bepaalt de piektemperatuur en beïnvloedt de materiaalkeuze, dus wordt deze samen met het laminaat van de printplaat bepaald tijdens de PCB-productie.
Inspectie, testen en kwaliteitscontrole
Kwaliteit op een SMT-lijn wordt ingebouwd door inspectie in verschillende fasen en geverifieerd door testen aan het eind.
Inspectie tijdens het proces
- SPI Controleert de soldeerpasta vóór het aanbrengen.
- AOI Controleert de plaatsing en de zichtbare naden na het reflowproces.
- Röntgenstraal inspecteert de verborgen verbindingen van QFN- en BGA-pakketten.
Het voltooide bord testen
- Functionele test Het apparaat levert stroom aan het bord en bevestigt dat het naar behoren functioneert.
- In-circuittest (ICT) or vliegende-sonde test Controleert individuele netten en componenten elektrisch.
Door inspectie en testen op deze manier in lagen uit te voeren, worden defecten vroegtijdig opgespoord en wordt bevestigd dat de printplaat werkt voordat deze wordt verzonden. Naarmate de productie toeneemt, zorgt statistische procescontrole ervoor dat de productielijn consistent blijft, zodat elke printplaat zich gedraagt zoals de eerste. Dit is het verschil tussen een eenmalige productie en een betrouwbare productie.
SMT-assemblage is een nauwkeurige, geautomatiseerde reeks stappen – solderen, inspecteren, plaatsen, reflowen, inspecteren – die een kale printplaat en een rol componenten omzet in een afgewerkt product. Ontwerp vanaf het begin met dit proces in gedachten, en het resultaat is een nette assemblage die goed presteert bij testen. Lees meer over Highleap Electronics en onze mogelijkheden op het gebied van SMT- en hybride assemblage.
Veelgestelde Vragen / FAQ
Waar staat SMT voor?
Oppervlaktemontagetechnologie. Componenten worden op contactvlakken op het printplaatoppervlak geplaatst en in een reflow-oven gesoldeerd, in plaats van dat er aansluitingen door geboorde gaten lopen. Deze technologie maakt kleine, compacte en sterk geautomatiseerde assemblage mogelijk en domineert de moderne elektronica.
Wat zijn de stappen van SMT-assemblage?
Het printen van soldeerpasta met behulp van een stencil, inspectie van de soldeerpasta (SPI), pick-and-place van componenten, reflow-solderen in een temperatuurgecontroleerde oven en geautomatiseerde optische en röntgeninspectie. Dubbelzijdige printplaten worden eerst met de lichtere zijde gesoldeerd, waarna ze worden omgedraaid en de andere zijde wordt gesoldeerd.
Waarom moeten BGA- en QFN-componenten aan een röntgeninspectie worden onderworpen?
De soldeerverbindingen bevinden zich onder de behuizing; BGA's op een raster van bolletjes, QFN's op bodemaansluitingen, waardoor camera's de verbindingen niet kunnen zien. Röntgeninspectie kijkt door de behuizing heen om te controleren of de verborgen verbindingen correct zijn gevormd.
Kunnen SMT- en through-hole-componenten op dezelfde printplaat voorkomen?
Ja, en de meeste producten zijn hybride. De SMD-componenten worden eerst gesoldeerd, waarna de doorsteekcomponenten worden toegevoegd door middel van selectief of golfsolderen. Doorsteekcomponenten worden gebruikt voor connectoren, krachtige componenten en onderdelen die mechanische belasting te verduren krijgen.
Wat maakt een printplaat met SMT-montage eenvoudig?
Correcte afmetingen, goed ontworpen pasta-openingen, referentiepunten voor uitlijning, voldoende afstand tussen onderdelen, verstandige paneelindeling met rails, een laminaat dat geschikt is voor reflow-temperaturen en een juiste behandeling van vochtgevoelige materialen. Een DFM-controle vóór de fabricage bevestigt dat aan al deze eisen is voldaan.
Hoe wordt een geassembleerde SMT-printplaat getest?
Tijdens het productieproces worden inspecties uitgevoerd (SPI, AOI en röntgenonderzoek voor verborgen soldeerverbindingen) om soldeerfouten op te sporen. De afgewerkte printplaat wordt vervolgens gecontroleerd door middel van een functionele test en, indien van toepassing, in-circuit- of flying-probe-testen. Statistische procescontrole zorgt voor consistente resultaten bij grote volumes.

aanbevolen berichten

TMM PCB-fabricage
Inhoudsopgave TMM PCB-fabricagebereik voor RF en...

RT duroid 6002 PCB-offerte en stapeling
Deze pagina is verantwoordelijk voor de taak 'citaat en stapeldefinitie'...

TMM6 filter printplaatproductie
Inhoudsopgave: Waarom ontwerpers van magnetronfilters gebruikmaken van...

Taconic RF 35 versus RO4350B printplaat
Inhoudsopgave RF-35 versus RO4350B Inkoop en...
Hoe u een offerte voor PCB's kunt krijgen
We voeren een DFM/DFA-analyse voor u uit en sturen u een rapport. U kunt uw bestanden veilig uploaden via onze website. We hebben de volgende informatie nodig om u een offerte te kunnen sturen:
-
- Gerber, ODB++ of .pcb, spec.
- BOM-lijst als u assemblage nodig heeft
- Aantal
- Draaitijd
Voor PCBA-diensten verzoeken wij u uw BOM (Bill of Materials) en eventuele specifieke assemblage-instructies te verstrekken. Wij bieden ook DFM/DFA-analyses aan om uw ontwerpen te optimaliseren voor maakbaarheid en assemblage, wat een soepel productieproces garandeert.