
Doorsteeksolderen: beste werkwijzen en defectbeheersing
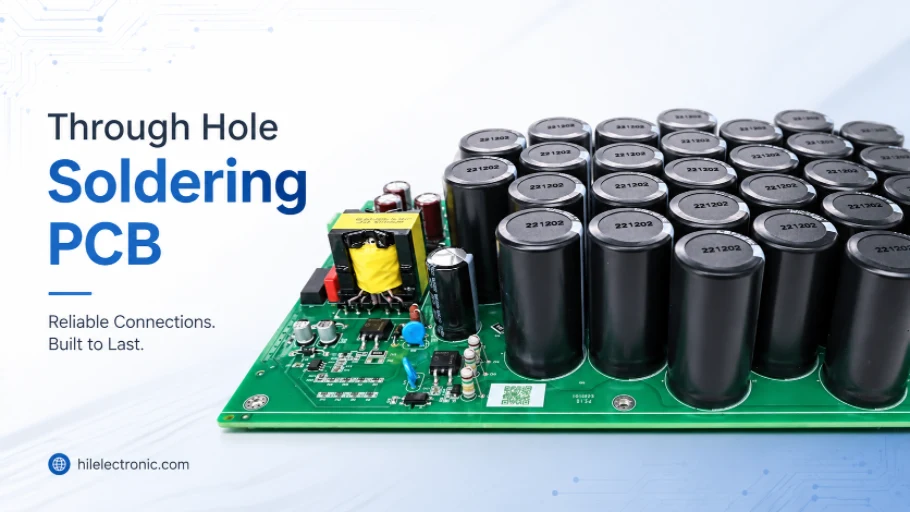
Afbeelding 1. Doorsteeksolderen wordt gebruikt voor connectoren, klemmen, schakelaars en andere componenten die mechanische sterkte vereisen.
Doorsteeksolderen is het proces waarbij componenten met draadjes in geplateerde gaten op een printplaat worden bevestigd en aan de andere kant worden gesoldeerd. Het levert sterke, mechanisch robuuste verbindingen op, waardoor het de standaard blijft voor connectoren, grote onderdelen en componenten die fysieke belasting te verduren krijgen.
- Doorsteeksoldeertechniek (THT) verbindt onderdelen met draadjes door middel van geplateerde gaten, wat resulteert in sterke en duurzame verbindingen.
- Het is bij uitstek geschikt voor connectoren, transformatoren en onderdelen die onderhevig zijn aan mechanische of thermische belasting.
- Handmatig solderen, golfsolderen en selectief solderen zijn elk geschikt voor verschillende volumes en printplaatlay-outs.
- Nauwe of schaduwrijke gaten, zoals die in de buurt van een grote IC, vereisen extra warmte en techniek.
Inhoudsopgave
- Wat is doorsteeksolderen?
- Doorsteekmontage versus oppervlaktemontage solderen
- Handmatig solderen van doorsteekcomponenten, stap voor stap
- Het solderen van kleine of dicht bij elkaar gelegen gaten
- Golfsolderen versus selectief solderen
- Veelvoorkomende soldeerfouten bij doorsteekmontage en oplossingen
- Doorsteekmontage bij een fabrikant
- Gereedschap en materialen voor doorsteeksoldeerwerkzaamheden
- Veelgestelde Vragen / FAQ
Wat is doorsteeksolderen?
Bij through-hole-technologie lopen de aansluitingen van een component door geplateerde gaten die de lagen van de printplaat met elkaar verbinden. Soldeer wordt aangebracht zodat het door het gat vloeit en zowel de aansluiting als de plating bevochtigt, waardoor een verbinding ontstaat die mechanisch en elektrisch sterk is. Omdat de aansluiting door de printplaat heen verankerd is, is de verbinding veel beter bestand tegen trekken en trillingen dan een SMD-pad.
Belangrijkste kenmerken van doorsteeksoldeertechniek
- Mechanische kracht: De in de printplaat verankerde geleiders zijn bestand tegen spanning en trillingen.
- Doorgeplateerde gaten: De loopbeplating draagt soldeer en verbindt de lagen.
- Soldeerverbinding: Een goede verbinding vormt een gladde, concave afronding aan de soldeerzijde.
- Rework-vriendelijk: Grotere voegen zijn gemakkelijker met de hand te inspecteren en te repareren.
- Onderdelen die zwaar belast worden: Ideaal voor connectoren, jacks en voedingscomponenten.
Deze duurzaamheid is de reden waarom doorsteekmontage (through-hole) zelfs in een wereld van oppervlaktemontage (SMT) blijft bestaan. Veel printplaten combineren beide, en onze assemblageservice voor gemengde technologieën verwerkt het doorsteekmontagegedeelte samen met SMT in één proces.
Doorsteekmontage versus oppervlaktemontage solderen
Doorsteekmontage en opbouwmontage vullen elkaar aan, ze concurreren niet met elkaar. Weten waar elk type het beste tot zijn recht komt, verklaart waarom de meeste moderne printplaten beide varianten gebruiken.
Belangrijkste verschillen
- Montage: THT-draden lopen door gaten; SMT-componenten rusten op contactvlakken.
- Kracht: THT-verbindingen zijn sterker; SMT-verbindingen zijn kleiner en lichter.
- Dichtheid: SMT maakt een veel hogere componentdichtheid mogelijk.
- Automatisering: SMT is volledig geautomatiseerd; THT vereist vaak meer handmatige of selectieve stappen.
- Beste gebruik: THT voor onderdelen die aan spanningen worden blootgesteld, SMT voor compacte, in grote volumes geproduceerde circuits.
| Aspect | Doorgaand gat | Opbouwmontage |
|---|---|---|
| Gezamenlijke kracht | Zeer hoog | Gemiddeld |
| Dichtheid | Lagere | Hoge |
| Automatisering | Golf/selectief/handmatig | Volledig geautomatiseerd |
| Typische onderdelen | Connectoren, stroom | IC's, passieve componenten |
Een goed doordachte printplaat benut elke technologie waar deze het sterkst is, waardoor zowel de kosten als de betrouwbaarheid in balans blijven.
Handmatig solderen van doorsteekcomponenten, stap voor stap
Handsolderen is de meest toegankelijke methode en vormt de basis voor het begrijpen van de rest. De techniek is eenvoudig maar nauwkeurig.
Belangrijke stappen voor een schone gewricht
- Inzetstuk en zitting: Steek de punt volledig door het gat en plaats het onderdeel plat.
- Verwarm beide oppervlakken: Raak met het strijkijzer en de elektrode tegelijkertijd de ondergrond aan.
- Breng soldeer aan op de verbinding: Breng soldeer aan op de verhitte verbinding, niet op de punt van de soldeerbout.
- Laat het stromen: Laat het soldeer door het gat sijpelen en een soldeerverbinding vormen.
- Verwijder en laat afkoelen: Verwijder het soldeer, vervolgens de soldeerbout, en houd de verbinding stil terwijl het soldeer uithardt.
- Knip het lood af: Knip het overtollige haar vlak boven het gewricht af.
Een goede lasverbinding is glanzend, glad en concaaf. Doffe, bobbelige of puntige verbindingen duiden op een probleem dat verholpen moet worden. Deze basisprincipes zijn ook van toepassing op productieprocessen, maar ze beginnen met het beheersen van de warmte en de tijd bij het verwerken van één enkele lasverbinding.
Het solderen van kleine of dicht bij elkaar gelegen gaten
Een van de lastigste verbindingen zijn kleine gaatjes op moeilijk bereikbare plekken, zoals achter een grote microcontroller of onder een connector. Die vereisen een meer precieze techniek.
Belangrijke tactieken voor lastige holes
- Gebruik een fijne punt: Een klein, schoon, kegelvormig of gebogen puntje bereikt moeilijk bereikbare plekken.
- Voeg flux toe: Vloeibare of gelvormige flux helpt soldeer in nauwe buizen te vloeien.
- Verhoog de temperatuur kortstondig: Een thermisch intensief gebied in de buurt van een grote IC heeft meer energie nodig, die snel moet worden toegevoerd.
- Benadering vanuit de toegankelijke kant: Verwarm en voed via de kant die open is.
- Gebruik dunner soldeer: Een kleinere diameter is gemakkelijker te hanteren in krappe ruimtes.
- Indien nodig, vooraf inblikken: Het eerst vertinnen van het lood kan helpen wanneer de toegang moeilijk is.
Het risico op deze plekken is ofwel een koude soldeerverbinding door te weinig warmte, ofwel nevenschade door te lang op een gevoelig aangrenzend onderdeel te solderen. Het vinden van de juiste balans tussen beide is een kunst, en bij productieprintplaten is dit een van de redenen waarom selectief solderen bestaat. Een printplaat vol lastige doorvoergaten is ook een goede kandidaat voor een ontwerp-voor-productie-review die de toegankelijkheid vóór de assemblage verbetert.
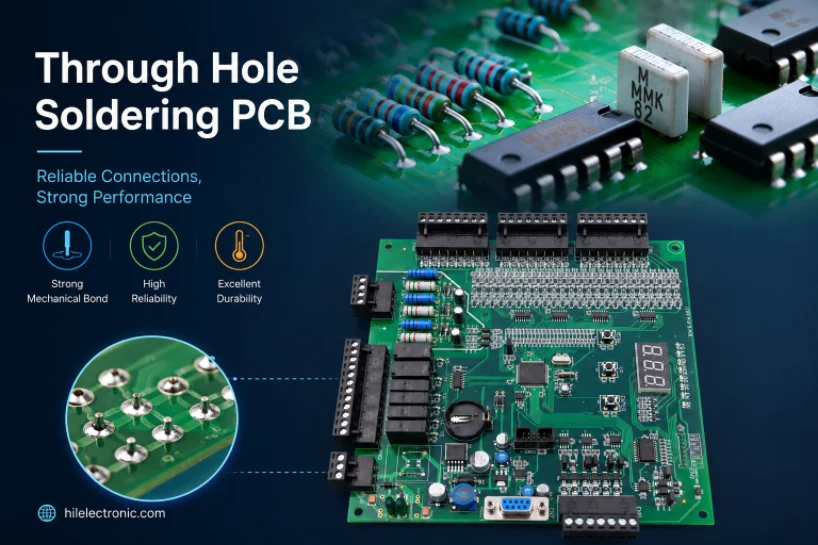
Afbeelding 2. Doorsteeksoldeerverbindingen moeten worden gecontroleerd op bevochtiging, vulling van de soldeerhuls, kortsluiting, overtollig soldeer en schade door hitte.
Golfsolderen versus selectief solderen
Voor grote volumes is handmatig solderen onpraktisch. Golfsolderen en selectief solderen automatiseren doorsteekverbindingen op verschillende manieren.
Belangrijkste verschillen tussen de methoden
- Golfsolderen: De hele printplaat wordt door een golf gesmolten soldeer geleid.
- Selectief solderen: Een nozzle soldeert alleen specifieke verbindingen en spaart nabijgelegen SMT-componenten.
- Doorvoer: De golf is sneller voor boards met veel doorlopende gaten.
- precisie: Selectieve bescherming beschermt gevoelige of nabijgelegen componenten.
- Maskeren: Een golfbeweging moet vaak gemaskeerd worden; selectieve targeting richt zich direct op gewrichten.
| Methode | beste voor | Compromis |
|---|---|---|
| Handmatig solderen | Prototypes, herwerking | Langzaam, afhankelijk van de operator |
| Golf solderen | Hoge THT-dichtheid, volume | Maskering is nodig, minder selectief |
| Selectief solderen | Gemengde printplaten, gevoelige onderdelen | Langzamer dan de golf per board |
Plan uw doorsteekmontage samen met ons.
De keuze tussen wave-montage en selectieve montage hangt af van de mix van doorsteek- en oppervlaktemontagecomponenten en de lay-out eromheen. Onze productielijn selecteert de methode die het beste bij elke printplaat past.
Veelvoorkomende soldeerfouten bij doorsteekmontage en oplossingen
Doorsteekverbindingen begeven zich op herkenbare manieren. Door de signalen te herkennen, verlopen inspectie en herstelwerkzaamheden sneller.
Belangrijkste gebreken en oplossingen
- Koud gewricht: Doffe en korrelige laag door te lage temperatuur; smelt opnieuw met de juiste temperatuur.
- Onvoldoende vulling: Het soldeer is niet door de cilinder getrokken; voeg warmte en vloeimiddel toe en vul opnieuw.
- Soldeerverbinding: Overtollig soldeer veroorzaakt kortsluiting tussen de soldeerpunten; verwijder dit met een soldeerlont of soldeerbout.
- Opgetilde pad: Oververhitting heeft de soldeerverbinding beschadigd; repareer de printspoor en soldeer voorzichtig opnieuw.
- Leegtes: Opgesloten gas in de verbinding; regel de gasstroom en het verwarmingsprofiel.
De meeste defecten zijn terug te voeren op een te lage, te hoge of te lang toegepaste warmte. Een consistente techniek en een goede soldeerflux voorkomen de meeste defecten. Voor zeer betrouwbare industriële toepassingen worden defecten beoordeeld aan de hand van een gedefinieerde IPC-klasse, die wij ondersteunen op printplaten zoals onze industriële besturingskaarten.
Doorsteekmontage bij een fabrikant
Wanneer een printplaat in productie gaat, wordt de montage van doorsteekgaten een gecontroleerd proces met gedocumenteerde stappen en inspectie.
Belangrijke productie-elementen van THT
- Processelectie: Handmatig, met een zwaai of selectief gekozen, afhankelijk van het bord.
- Armaturen en pallets: Gereedschap houdt printplaten vast en maskeert gevoelige gebieden.
- Profielbeheer: De soldeertemperatuur en de verblijftijd worden ingesteld en bewaakt.
- Rioolbuis Inspectie: Visuele controles en AOI-inspecties bevestigen de kwaliteit en vulling van de filet.
- Documentatie: De resultaten worden vastgelegd voor traceerbaarheid en consistentie.
Deze nauwkeurigheid maakt doorsteeksoldeerprocessen betrouwbaar in plaats van afhankelijk van de operator. Voor veeleisende toepassingen zoals vermogenselektronica of robotica-printplaten is gecontroleerd doorsteeksoldeerwerk essentieel. Ons team kan u adviseren over de juiste aanpak en onze complete productieservice omvat zowel fabricage als assemblage.
Gereedschap en materialen voor doorsteeksoldeerwerkzaamheden
Goed solderen van doorsteekcomponenten begint met de juiste uitrusting. Een temperatuurgecontroleerde soldeerbout, het juiste soldeer en vloeimiddel, en een paar schoonmaakgereedschappen maken het verschil tussen heldere, duurzame verbindingen en frustrerend herstelwerk.
Belangrijkste gereedschappen en materialen
- Soldeerbout: een temperatuurgecontroleerd strijkijzer met een schone, vertinde punt.
- Soldeer: Loodhoudende of loodvrije draad, op maat gemaakt voor de verbinding.
- flux: Verbetert de bevochtiging en helpt het soldeer in het gat te vloeien.
- Desoldeergereedschap: een vlecht en een pomp voor het verwijderen of vastzetten van verbindingen.
- Houdhulpmiddelen: Een steun of een bankschroef om het bord te stabiliseren.
- Tipverzorging: Een messingreiniger en vertinmiddel verlengen de levensduur van de punt.
| Gereedschap | Doel | Tip |
|---|---|---|
| Temperatuurijzer | Smelt soldeer op een schone manier | Afgesteld om bij de legering te passen |
| Stroom | Helpt bij het bevochtigen | Verwijder daarna alle resten. |
| Soldeerlont | Verwijdert overtollig soldeer. | Gebruik met toegevoegde flux |
| Helpende handen | Houdt het werk vast | Voorkomt dat gewrichten bewegen |
Bij meerlaagse printplaten met doorgeplateerde gaten hangt de kwaliteit van de verbinding ook af van de printplaat zelf, die is ontworpen om de thermische belasting binnen onze meerlaagse, stijve constructie aan te kunnen.
Veelgestelde Vragen / FAQ
Waarom doorsteekmontage gebruiken in plaats van opbouwmontage?
Doorsteekmontage biedt veel sterkere mechanische verbindingen, waardoor het de voorkeur geniet voor connectoren, transformatoren en alle onderdelen die fysieke of thermische spanningen te verduren krijgen. Oppervlaktemontage is beter voor een hoge componentdichtheid en automatisering, vandaar dat veel printplaten beide technieken gebruiken.
Hoe soldeer ik een gat dat moeilijk bereikbaar is achter een grote chip?
Gebruik een fijne soldeerboutpunt, voeg vloeimiddel toe en verhit het oppervlak iets langer, maar slechts kortstondig, omdat het materiaal snel warmte afvoert. Begin vanaf de meest toegankelijke kant, gebruik dunner soldeer en blijf niet te lang in de buurt van het gevoelige, aangrenzende onderdeel.
Hoe ziet een goede doorvoergatverbinding eruit?
Glanzend, glad en concaaf, waarbij het soldeer door de cilinder is gevloeid en een nette soldeerverbinding aan de soldeerzijde heeft gevormd. Doffe, klonterige of puntige verbindingen duiden op koude verbindingen of onvoldoende bevochtiging die opnieuw gesoldeerd moeten worden.
Wat is het verschil tussen golfsolderen en selectief solderen?
Golfsolderen leidt de hele printplaat over gesmolten soldeer en is snel voor printplaten met veel doorsteekcomponenten. Selectief solderen richt zich met een spuitmondje alleen op specifieke soldeerverbindingen, waardoor nabijgelegen oppervlaktemontagecomponenten op gemengde printplaten worden beschermd.
Wat veroorzaakt een slechte soldeerverbinding?
Er was te weinig warmte, waardoor het soldeer niet volledig smolt en de oppervlakken niet goed bevochtigde. De oplossing is om de verbinding opnieuw te smelten op de juiste temperatuur, vaak met extra vloeimiddel, totdat een gladde, glanzende soldeerverbinding ontstaat.
Kunnen doorsteek- en oppervlaktemontagecomponenten op dezelfde printplaat voorkomen?
Ja, en dat is heel gebruikelijk. Dergelijke printplaten worden eerst met SMT geassembleerd, waarna de doorsteekcomponenten met de hand, golfsolderen of selectief solderen worden toegevoegd, afhankelijk van de lay-out en het volume.
Wordt doorsteeksolderen nog steeds gebruikt in moderne elektronica?
Absoluut. Hoewel SMD-componenten qua aantal onderdelen de boventoon voeren, blijven doorsteekcomponenten de standaard voor connectoren, voedingscomponenten en alle onderdelen die een sterke, spanningsbestendige verbinding nodig hebben. Daarom bevatten de meeste producten deze nog steeds.

aanbevolen berichten

RT duroid 6002 PCB-offerte en stapeling
Deze pagina is verantwoordelijk voor de taak 'citaat en stapeldefinitie'...

TMM6 filter printplaatproductie
Inhoudsopgave: Waarom ontwerpers van magnetronfilters gebruikmaken van...

Taconic RF 35 versus RO4350B printplaat
Inhoudsopgave RF-35 versus RO4350B Inkoop en...

TMM4 filter printplaatproductie
De productie van de TMM4-filterprintplaat wordt gecontroleerd door...
Hoe u een offerte voor PCB's kunt krijgen
We voeren een DFM/DFA-analyse voor u uit en sturen u een rapport. U kunt uw bestanden veilig uploaden via onze website. We hebben de volgende informatie nodig om u een offerte te kunnen sturen:
-
- Gerber, ODB++ of .pcb, spec.
- BOM-lijst als u assemblage nodig heeft
- Aantal
- Draaitijd
Voor PCBA-diensten verzoeken wij u uw BOM (Bill of Materials) en eventuele specifieke assemblage-instructies te verstrekken. Wij bieden ook DFM/DFA-analyses aan om uw ontwerpen te optimaliseren voor maakbaarheid en assemblage, wat een soepel productieproces garandeert.