
Vertinnen flux versus gewone flux voor elektronica

Figuur 1. Vertinnend fluxmiddel versus gewoon fluxmiddel voor elektronica.
Laatst bijgewerkt: mei 2026 · Een praktische handleiding voor solderen voor makers, technici en assemblage-ingenieurs
Zowel vertinnend flux als gewone flux hebben in principe hetzelfde doel: oxide van metaal verwijderen zodat gesmolten soldeer eraan kan hechten. Het verschil zit hem in de agressiviteit en het beoogde materiaal . Vertinnend flux is een sterke, meestal zuur-geactiveerde flux (vaak een loodgietersproduct dat soldeerpoeder bevat), ontworpen om zware metalen en koperen leidingen snel te coaten. Gewone elektronicaflux is een mildere flux op basis van hars of een no-clean flux, bedoeld om delicate printplaten te beschermen. Voor vrijwel alle elektronicawerkzaamheden is het antwoord simpel: gebruik een hars- of no-clean flux, geen vertinnend flux . Deze handleiding legt uit waarom, waar elk type flux thuishoort en hoe flux wordt gecontroleerd tijdens de daadwerkelijke assemblage van printplaten.
Wat is de functie van vloeimiddel bij het solderen?
Elk metalen oppervlak dat aan de lucht is blootgesteld, heeft een dunne oxidelaag. Soldeer hecht niet aan kale oxide; het vormt druppels en rolt eraf, net zoals waterdruppels van een in de was gezette auto afrollen. Flux is een chemisch reinigingsmiddel dat tijdens het solderen drie dingen doet:
- Verwijdert oxide van het metalen oppervlak bij soldeertemperatuur, waardoor schoon metaal bloot komt te liggen.
- Voorkomt heroxidatie door het hete oppervlak af te dekken, zodat het niet opnieuw met lucht kan reageren voordat het soldeer vloeit.
- Verbetert de bevochtiging Door de oppervlaktespanning te verlagen, spreidt het soldeer zich uit tot een gladde ronding in plaats van een bol.
"Vertinnen" is een verwant, maar apart begrip. Een oppervlak vertinnen betekent het vooraf bedekken met een dunne, gelijkmatige laag soldeer voordat de uiteindelijke verbinding wordt gemaakt — denk aan het vertinnen van een draad, een nieuwe soldeerboutpunt of een soldeerpad. Je hebt nog steeds vloeimiddel nodig om succesvol te vertinnen, en dat is precies waar de verwarring over de benaming begint.
Wat is tinflux? (Zure / zelfvertinende flux)
In de wereld van bouwmarkten en loodgieters is vertinnen een zeer actief vloeimiddel dat is samengesteld om koper en messing snel te vertinnen. Veel vertinnende vloeimiddelen zijn zelfvertinnend : ze bevatten fijn soldeerpoeder dat in de vloeipasta is opgelost, waardoor er bij het aanbrengen op verhit koper een zilverkleurige vertinde laag ontstaat zonder dat er apart soldeerdraad nodig is. De chemie achter die snelheid vormt echter het probleem voor elektronica.
Typische samenstelling en gedrag
Vertin- en loodgietersvloeimiddelen worden doorgaans geactiveerd met zinkchloride en/of ammoniumchloride – anorganische zuren die oxide agressief aantasten en beter werken op zwaardere, vervuilde metalen. Ze reinigen oxide veel sneller dan hars en zijn bestand tegen de grotere thermische massa van leidingen. Het nadeel is dat het residu corrosief en elektrisch geleidend is en het metaal blijft aantasten, zelfs lang nadat de verbinding is afgekoeld, tenzij het grondig wordt weggespoeld.
Waar tinflux thuishoort
- Koperen waterleidingen en fittingen (het oorspronkelijke doel).
- Het vertinnen van grote koperen kabelogen, stroomrails, plaatmetaal en dikke kabels.
- Glas-in-loodramen en algemeen metaalwerk waarbij de voegen na afloop worden schoongemaakt.
Omdat de naam "vertinnen" bevat, grijpen mensen er vaak naar om draden of contactpunten op een printplaat te vertinnen. Doe dat niet. Zoals diverse soldeerhandleidingen duidelijk stellen, is zuur vertinnend fluxmiddel af te raden voor elektronica – zelfs als het "minder corrosief" is dan gewoon loodgietersflux, kan het na verloop van tijd fijne contactpunten, via's en componentdraden aantasten, en veel buizen zijn expliciet gelabeld als "niet voor elektronica".
Wat is normale flux voor elektronica?
Standaard soldeerflux betekent in de elektronica-context een flux die speciaal is ontwikkeld voor printplaten en kleine componenten: mild, voorspelbaar en ofwel niet-corrosief na het solderen, ofwel gemakkelijk te reinigen tot een veilige staat. Het is verkrijgbaar in drie gangbare varianten.
Rosineflux (R, RMA, RA)
Het oudste vloeimiddel, geraffineerd uit dennenhars, is colofonium. Zuiver colofonium (type R) is mild; colofonium mild geactiveerd (RMA) en colofonium geactiveerd (RA) bevatten kleine hoeveelheden activator om hardere oxiden aan te kunnen, vooral bij de hogere temperaturen die loodvrij soldeer vereist. Colofonium is hét universele vloeimiddel voor elektronica: goedkoop, effectief op koper-, tin- en goudlagen, en niet-geleidend na uitharding. Resten moeten echter nog steeds worden verwijderd van gevoelige printplaten, omdat activatoren licht zuur kunnen worden en stof kunnen aantrekken.
Geen-schone flux
No-clean flux is zo samengesteld dat het kleine residu dat achterblijft niet-geleidend en niet-corrosief is , waardoor het op de printplaat kan blijven zitten. Het is de meest gebruikte flux bij modern handmatig solderen en reparatiewerk, omdat de reinigingsstap overbodig is. Hoewel het residu cosmetisch zichtbaar is, reinigen veel werkplaatsen het bij ontwerpen met hoge betrouwbaarheid of hoge impedantie nog steeds, puur voor de zekerheid.
Wateroplosbare (organische zuur) flux
Wateroplosbare flux gebruikt milde organische zuren en kan volledig worden afgespoeld met heet water – er is geen oplosmiddel nodig. Het verwijdert oxide agressiever dan hars, waardoor het sterk is op geoxideerde onderdelen, maar het residu is geleidend en corrosief, dus naspoelen is verplicht, nooit optioneel.
Vertinnend vloeimiddel versus gewoon vloeimiddel: een vergelijking naast elkaar
| Eigendom | Vertinningsvloeimiddel (zuurtype) | Regelmatige elektronica-flux |
|---|---|---|
| Typische activator | Zinkchloride / ammoniumchloride (anorganisch zuur); kan soldeerpoeder bevatten. | Colofonium, hars die niet gereinigd hoeft te worden, of een mild organisch zuur |
| Oxidatiereinigingskracht | Heel hoog, snel | Laag tot matig (wateroplosbaarheid is hoger) |
| Residu na het solderen | Corrosief en geleidend — moet worden afgewassen | Niet-corrosief (hars/niet-reinigend) of afwasbaar (wateroplosbaar) |
| Beste materialen | Koperen buis, messing, dikke kabel, plaatmetaal | PCB-pads, componentdraden, SMD, fijne draad |
| Veilig voor elektronische apparaten? | Nee — risico op corrosie op lange termijn | Ja — speciaal daarvoor ontworpen |
| RoHS-vriendelijke opties | Zeldzaam | Ruim beschikbaar |
Soorten soldeerflux: harsflux, no-clean flux en wateroplosbare flux.
Moderne vloeimiddelen worden geclassificeerd volgens de J-STD-004-norm, maar de oudere lettercodes staan nog steeds op flessen. Als je die codes kent, kun je een etiket beter lezen.
| Label / klasse | Wat het betekent | Reiniging |
|---|---|---|
| R (hars) | Zuivere hars, laagste activiteit | Meestal optioneel |
| RMA | Hars licht geactiveerd | Aanbevolen voor gevoelige boards |
| RA | Hars geactiveerd, sterker | Schoon |
| Niet-schoon | Lage reststroom, niet-geleidend | Niet verplicht |
| OA / wateroplosbaar | Organisch zuur, hoge activiteit | Verplicht (warm water) |
| Zuur / anorganisch | Vertinnen/loodgietersflux | Verplicht — blijf uit de buurt van elektronische apparaten. |
Vertinnend vloeimiddel versus gewoon vloeimiddel: welke moet je gebruiken?
De leidende regel onder assemblageprofessionals is consistent: gebruik de minst agressieve flux die de aanwezige oxide nog steeds reinigt. Een eenvoudige beslissingsvolgorde:
- Moet ik soldeerverbindingen maken op een printplaat, SMD-componenten of componentaansluitingen? Gebruik een niet-reinigende variant voor het gemak, of hars (RMA) als u wilt reinigen. Gebruik nooit een zuurhoudend vertinningsvloeimiddel.
- Vers gevlochten draad vertinnen voor elektronica? Soldeer met een kern bevat meestal voldoende vloeimiddel; als je meer nodig hebt, voeg dan hars of een niet-reinigend vloeimiddel toe – geen zuur vloeimiddel.
- Ondervindt u problemen met sterk geoxideerde of loodvrije verbindingen? Ga over op RA of een wateroplosbaar fluxmiddel en maak daarna grondig schoon.
- Loodgieterswerk, koperen leidingen of zwaar metaalwerk? Dit is waar vertinnen/zuurvloeimiddel thuishoort.
Nog een praktisch advies om corrosie te voorkomen: als beide onderdelen al vertind zijn, zorg er dan voor dat het vloeimiddel overeenkomt met het vloeimiddel dat al op de oppervlakken en in het soldeer met kern aanwezig is. Zo voorkomt u dat u per ongeluk zuurresten in een verder schone verbinding mengt.
Veiligheid tijdens het werk
Vloeistofdampen zijn niet onschadelijk. Harsrook staat bekend als een allergeen dat de luchtwegen kan irriteren, en zure vloeimiddelen bevatten zinkchloride en chlorideverbindingen die de huid, ogen en longen irriteren. Soldeer en werk in een geventileerde ruimte, gebruik afzuiging en breng de pastavloeistof niet met blote vingers aan.
Hoe wordt flux gebruikt bij de assemblage van printplaten?
Bij massaproductie wordt flux zelden als aparte vloeistof gekozen; het is al in de materialen verwerkt. Soldeerpasta voor surface-mount reflow is een mengsel van soldeerpoeder en flux; gevulde draad en golfsoldeerstaven bevatten hun eigen flux. De taak van de assembleur is om de fluxsamenstelling af te stemmen op het proces en vervolgens te controleren of de printplaat schoon genoeg is om betrouwbaar te zijn.
- Niet-reinigende versus met water gereinigde leidingen: Een fabriek standaardiseert op een bepaalde fluxfamilie omdat deze bepalend is voor de reinigingsapparatuur en het reflow-/golfprofiel.
- Reflow-profiel: De weekfase is zo getimed dat de flux wordt geactiveerd en verdampt voordat het soldeer smelt. Daarom uit een afwijkend profiel zich in een slechte bevochtiging of overtollig residu.
- Reinheidstest: Voor werkzaamheden die hoge betrouwbaarheid vereisen, bevestigen ionenverontreinigings- en residutesten dat corrosieve resten verdwenen zijn vóór het aanbrengen van de beschermende coating of verzending.
Dit is het verband tussen een hobbyvraag over soldeerflux en een productieresultaat: de verkeerde soldeerflux, of de juiste soldeerflux die niet gereinigd wordt, leidt maanden later tot corrosie in het veld en intermitterende storingen.
Betrouwbaar solderen en fluxcontrole met Highleap
Highleap Electronics is een in China gevestigde fabrikant van printplaten (PCB's) en printplaatassemblages (PCBA's) (opgericht in 2002). Het bedrijf maakt gebruik van SMT-productielijnen met gecontroleerde soldeerpasta- en fluxsamenstelling, gedefinieerde reflowprofielen en reinheidscontroles die in de workflow zijn geïntegreerd. Voor teams die overstappen van zelf solderen naar uitbestede productie, is deze procesbeheersing essentieel om van een goed prototype een reproduceerbaar product te maken.
- PCB-montage: SMT-, doorsteek- en gemengde technologie-solderen met bijpassende flux en profiel.
- SMT-mogelijkheid en lasergesneden sjablonen: Pasta-afzetting afgestemd op de verbinding, fijne pitch en QFN/BGA-pads.
- DFM-beoordeling: Het detecteert problemen met de padbalans, thermische ontlasting en soldeerbaarheid voordat ze defecten veroorzaken.
- Kant-en-klare PCBA: Inkoop, assemblage, inspectie (AOI/röntgen) en hygiënecontrole onder één dak.
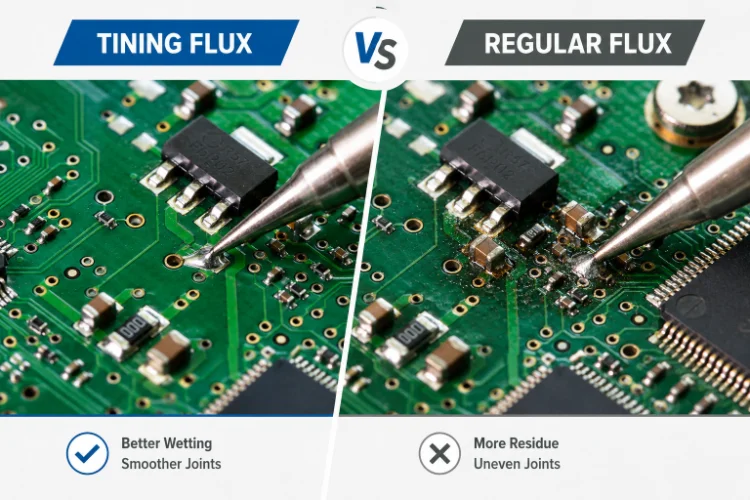
Figuur 2. Vertinnend fluxmiddel versus gewoon fluxmiddel voor elektronica.
Tinflux versus gewone flux: veelgestelde vragen
Kan ik soldeerflux gebruiken op een printplaat?
Dat moet je niet doen. Op zuur gebaseerd vertinningsvloeimiddel reinigt weliswaar goed, maar laat corrosief, geleidend residu achter dat na verloop van tijd fijne printsporen en aansluitingen kan aantasten. Gebruik in plaats daarvan hars of een niet-reinigend vloeimiddel voor elektronica.
Wat is het verschil tussen flux en soldeerpasta?
Flux is uitsluitend een reinigingsmiddel. Soldeerpasta is soldeerpoeder dat vooraf is gemengd met flux tot een pasta, gebruikt voor oppervlaktemontage-reflow. De flux in de pasta zorgt tijdens het reflow-proces voor dezelfde reinigende werking op de oxidehuid.
Moet ik echt flux verwijderen die niet gereinigd kan worden?
Volgens de specificaties niet — het residu is niet-geleidend en niet-corrosief. In de praktijk reinigen veel werkplaatsen het echter nog steeds op printplaten met hoge impedantie, hoge spanning of hoge betrouwbaarheid, of simpelweg voor het uiterlijk.
Welke soldeerflux is het meest geschikt voor SMD-componenten en componenten met een fijne pitch?
Voor handmatig aangebrachte SMD-componenten en nabewerking wordt doorgaans een no-clean, kleverige flux of een no-clean fluxpen gebruikt. Voor SMT-productie op grote schaal is de flux verwerkt in een no-clean of wateroplosbare soldeerpasta.
Is wateroplosbaar soldeerflux veilig voor elektronica?
Ja, mits je het daarna volledig afspoelt met heet water. Het residu is corrosief en geleidend, dus het is het laten zitten dat storingen veroorzaakt, niet het vloeimiddel zelf.
Welke flux moet ik gebruiken om koperdraad te vertinnen voor een elektronica-project?
Gebruik de flux die al in uw soldeer met kern zit, of voeg hars/no-clean flux toe. Bewaar zure vertinningsflux voor loodgieterswerk en zwaar metaalwerk.
Waarom ziet mijn voeg er dof of korrelig uit, zelfs met flux?
Meestal is het probleem te weinig warmte, beweging tijdens het afkoelen, of een te milde flux voor de aanwezige oxide – niet dat je de flux agressiever moet maken. Voeg eerst warmte toe en laat de flux even inwerken; verhoog de fluxactiviteit alleen indien nodig, en reinig vervolgens.
Bij solderen komen dampen vrij en worden chemicaliën gebruikt die irritatie of schade kunnen veroorzaken bij onjuist gebruik. Werk in een geventileerde ruimte, gebruik afzuiging en volg de veiligheidsvoorschriften voor de gebruikte soldeerflux.

aanbevolen berichten

TMM PCB-fabricage
Inhoudsopgave TMM PCB-fabricagebereik voor RF en...

RT duroid 6002 PCB-offerte en stapeling
Deze pagina is verantwoordelijk voor de taak 'citaat en stapeldefinitie'...

TMM6 filter printplaatproductie
Inhoudsopgave: Waarom ontwerpers van magnetronfilters gebruikmaken van...

Taconic RF 35 versus RO4350B printplaat
Inhoudsopgave RF-35 versus RO4350B Inkoop en...
Hoe u een offerte voor PCB's kunt krijgen
We voeren een DFM/DFA-analyse voor u uit en sturen u een rapport. U kunt uw bestanden veilig uploaden via onze website. We hebben de volgende informatie nodig om u een offerte te kunnen sturen:
-
- Gerber, ODB++ of .pcb, spec.
- BOM-lijst als u assemblage nodig heeft
- Aantal
- Draaitijd
Voor PCBA-diensten verzoeken wij u uw BOM (Bill of Materials) en eventuele specifieke assemblage-instructies te verstrekken. Wij bieden ook DFM/DFA-analyses aan om uw ontwerpen te optimaliseren voor maakbaarheid en assemblage, wat een soepel productieproces garandeert.